JP2012167348A - 電解コンデンサ用アルミニウム箔の製造方法 - Google Patents
電解コンデンサ用アルミニウム箔の製造方法 Download PDFInfo
- Publication number
- JP2012167348A JP2012167348A JP2011030713A JP2011030713A JP2012167348A JP 2012167348 A JP2012167348 A JP 2012167348A JP 2011030713 A JP2011030713 A JP 2011030713A JP 2011030713 A JP2011030713 A JP 2011030713A JP 2012167348 A JP2012167348 A JP 2012167348A
- Authority
- JP
- Japan
- Prior art keywords
- aluminum foil
- etching
- final annealing
- aluminum
- rate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- ing And Chemical Polishing (AREA)
Abstract
【課題】アルミニウム箔中に含まれる比較的拡散速度の遅い元素を十分に表面濃縮させることができ、エッチング処理の際にエッチングピットの発生効率を高め、静電容量を従来より向上させることができる電解コンデンサ用アルミニウム箔の製造方法を提供する。
【解決手段】アルミニウム箔の粗面化処理に先立って最終焼鈍を行う電解コンデンサ用アルミニウム箔の製造方法であって、前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有する。製造された電解コンデンサ用アルミニウム箔は、エッチングピットの発生効率が高められ、静電容量が従来より向上する。
【選択図】なし
【解決手段】アルミニウム箔の粗面化処理に先立って最終焼鈍を行う電解コンデンサ用アルミニウム箔の製造方法であって、前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有する。製造された電解コンデンサ用アルミニウム箔は、エッチングピットの発生効率が高められ、静電容量が従来より向上する。
【選択図】なし
Description
本発明は、粗面化処理に先立って最終焼鈍が施される電解コンデンサ用アルミニウム箔の製造方法に関するものである。
一般に電解コンデンサ用アルミニウム箔の製造では、純度99.9質量%以上の純アルミニウムを熱間、冷間圧延して0.1mm程度の厚さのアルミニウム箔とし、これに最終焼鈍を施している。その後、粗面化処理を行う。電解コンデンサ用アルミニウム箔のうち、中高圧用アルミニウム箔は、その使用電圧が高く、厚い化成皮膜が必要である。そのため、直流電解による電解エッチング処理によりエッチングピットと呼ばれる穴を開け表面積を拡大する粗面化処理が行われている。
エッチングピットはCube方位に沿って成長するため、高い立方体方位占有率が必要となる。立方体方位占有率を高めるため、アルミニウム箔の原料として通常4N純度のアルミニウム材を用い、アルミニウム箔の製造に際し、中間焼鈍を行って圧延途中での組織を制御し、最終的に500℃以上の高温で最終焼鈍している。
また、エッチングピットを効率よく発生させるには、アルミニウム箔中に含まれるPb、Cu等の微量元素の濃度を適量に制御することと、エッチングピットの基点となるアルミニウム箔表面の酸化皮膜の欠陥を適度に作製することが重要である。アルミニウム箔中に含まれる微量元素は、最終焼鈍によって箔表面に誘導され、表面濃縮して、エッチングピットの基点として作用する。表面濃縮の程度が高いほど、エッチングピット発生効率は高いものとなる。このような観点から、エッチングピット発生効率を向上させる目的で、アルミニウム箔中に含まれる微量元素の濃度や最終焼鈍の条件を規定した電解コンデンサ用アルミニウム箔の製造方法が提案されている(例えば特許文献1〜5)。
特許文献1では、アルミニウム箔中のSi、Fe、Pb、Cu、Niの濃度を規定し、また、最終焼鈍における雰囲気、昇温速度、保持温度、保持時間を規定することで、Niの分布を適正に制御し、拡径されたエッチングピットを効率よく生成する製造方法が提案されている。
特許文献2では、アルミニウム箔中のSi、Fe、Cu、Pb、(Zr、V、Mn、Zn、Ga、Na)のうち一種又は二種以上、およびREMの濃度ならびに箔の厚さを規定し、また、最終焼鈍における雰囲気、焼鈍温度および焼鈍時間を規定することで、エッチングに際し、エッチングピットを効果的かつ均一に生成して粗面化率を向上させる製造方法が提案されている。
特許文献3では、アルミニウム箔中のSi、Fe、Cu、Pb、Niの濃度を規定し、また、最終焼鈍における焼鈍温度と保持時間または焼鈍温度と昇温速度を規定することで高い立方晶率を有し、良好なエッチング性を確保できる製造方法が提案されている。
特許文献4では、アルミニウム箔中のTi、V、Cr、Zr、Bの濃度を規定することで、最終焼鈍時にBが表面に濃縮するのが抑止され、エッチング時にエッチングピットが均一に形成された電解コンデンサ用アルミニウム箔が提案されている。
特許文献5では、最終焼鈍炉の真空排気処理と復圧処理を2回以上繰り返した後、不活性ガスと還元性ガスの一方または両方を炉内に導入して最終焼鈍することで、アルミニウム箔表面の残留含酸素成分や油分を取り除き、酸化皮膜を適切な厚さに調整し、よって粗面化処理に際し均一なエッチングピットが多数形成される製造方法が提案されている。
特許文献2では、アルミニウム箔中のSi、Fe、Cu、Pb、(Zr、V、Mn、Zn、Ga、Na)のうち一種又は二種以上、およびREMの濃度ならびに箔の厚さを規定し、また、最終焼鈍における雰囲気、焼鈍温度および焼鈍時間を規定することで、エッチングに際し、エッチングピットを効果的かつ均一に生成して粗面化率を向上させる製造方法が提案されている。
特許文献3では、アルミニウム箔中のSi、Fe、Cu、Pb、Niの濃度を規定し、また、最終焼鈍における焼鈍温度と保持時間または焼鈍温度と昇温速度を規定することで高い立方晶率を有し、良好なエッチング性を確保できる製造方法が提案されている。
特許文献4では、アルミニウム箔中のTi、V、Cr、Zr、Bの濃度を規定することで、最終焼鈍時にBが表面に濃縮するのが抑止され、エッチング時にエッチングピットが均一に形成された電解コンデンサ用アルミニウム箔が提案されている。
特許文献5では、最終焼鈍炉の真空排気処理と復圧処理を2回以上繰り返した後、不活性ガスと還元性ガスの一方または両方を炉内に導入して最終焼鈍することで、アルミニウム箔表面の残留含酸素成分や油分を取り除き、酸化皮膜を適切な厚さに調整し、よって粗面化処理に際し均一なエッチングピットが多数形成される製造方法が提案されている。
ところで、最終焼鈍は、通常は不活性ガス、又は還元性ガス雰囲気で行なわれる。このとき、上記した微量元素の表面濃縮のほかに、アルミニウム箔表面での酸化皮膜の形成もなされる。表面酸化皮膜は、エッチングの際に障害となり、できるだけ薄くすることが望ましい。そのためには、最終焼鈍を還元性ガスである水素ガス雰囲気中で行うことが望ましい。このとき、水素ガスは優れた熱伝導性を有していることから、生産性向上のため100℃/時間以上の昇温速度で最終焼鈍を行っている。
しかし、本発明者らは静電容量を高めるために、粗面化処理効率を向上させる方法について鋭意研究したところ、最終焼鈍処理における条件が大きく影響していることが判明した。先ず第1に最終焼鈍に際し100℃/時間以上という速い昇温速度で加熱すると、拡散速度の速い元素は比較的速く表面濃縮するものの、拡散速度の遅い元素は十分に表面濃縮することができず、エッチングピットの基点として十分に機能していないことが分かった。
アルミニウム箔に含有される微量元素は、拡散速度の観点から、以下の三群に分類することができる。第一群はCr、Zr、Pbといった拡散速度の速い元素である。第二群はNa、Mg、Ga、Si、Mn、Zn、Cu、Feといった標準的な拡散速度の元素である。第三群はNi、Snといった拡散速度の遅い元素である。なお、これら元素は例示であり、その他の元素も上記群に含まれる。第一群中のPbはエッチングへの影響が大きい元素として知られている。この元素は拡散速度が十分に速いため、昇温速度に依存せず、その効果を発揮することができる。第三群の元素は特殊元素で、一般的にはほとんど含有されない元素である。第二群には、地金、特に偏析地金に不可避的に多く含まれる元素が多く属するものであり、第二群の元素もエッチングへの影響が大きい。したがって、第二群の元素をエッチングピットの基点として効果的に作用させるために、アルミニウム箔表面に効果的に濃縮させることが重要である。しかし、上記した特許文献の何れにもこの課題を解決する手段は開示されていない。
アルミニウム箔に含有される微量元素は、拡散速度の観点から、以下の三群に分類することができる。第一群はCr、Zr、Pbといった拡散速度の速い元素である。第二群はNa、Mg、Ga、Si、Mn、Zn、Cu、Feといった標準的な拡散速度の元素である。第三群はNi、Snといった拡散速度の遅い元素である。なお、これら元素は例示であり、その他の元素も上記群に含まれる。第一群中のPbはエッチングへの影響が大きい元素として知られている。この元素は拡散速度が十分に速いため、昇温速度に依存せず、その効果を発揮することができる。第三群の元素は特殊元素で、一般的にはほとんど含有されない元素である。第二群には、地金、特に偏析地金に不可避的に多く含まれる元素が多く属するものであり、第二群の元素もエッチングへの影響が大きい。したがって、第二群の元素をエッチングピットの基点として効果的に作用させるために、アルミニウム箔表面に効果的に濃縮させることが重要である。しかし、上記した特許文献の何れにもこの課題を解決する手段は開示されていない。
本願発明は上記事情を背景としてなされたものであり、アルミニウム箔中に含まれる比較的拡散速度の遅い元素を十分に表面濃縮させ、エッチング処理の際にエッチングピットの発生効率を高め、静電容量を従来より向上させることができる電解コンデンサ用アルミニウム箔の製造方法を提供することを目的とする。なお、ここでいう比較的拡散速度の遅い元素とは、上記した第一群の元素と比較して拡散速度が遅い元素を指す。
すなわち、本発明の電解コンデンサ用アルミニウム箔の製造方法のうち、第1の本発明は、アルミニウム箔の粗面化処理に先立って最終焼鈍を行う電解コンデンサ用アルミニウム箔の製造方法であって、
前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有することを特徴とする。
前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有することを特徴とする。
第2の本発明の電解コンデンサ用アルミニウム箔の製造方法は、前記第1の本発明において、前記水素雰囲気は、99体積%以上の水素を含むことを特徴とする。
第3の本発明の電解コンデンサ用アルミニウム箔の製造方法は、前記第1または第2の本発明において、前記アルミニウム箔は、アルミニウム純度が99.9質量%以上であって、Cr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppmの範囲で含有することを特徴とする。
第4の本発明の電解コンデンサ用アルミニウム箔の製造方法は、前記第1〜第3の本発明のいずれかにおいて、前記アルミニウム箔は、アルミニウム純度が99.9質量%以上であって、Na、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppmの範囲で含有することを特徴とする。
第5の本発明の電解コンデンサ用アルミニウム箔の製造方法は、前記第1〜第4の本発明のいずれかにおいて、前記アルミニウム箔は偏析地金を原料として製造されたものであることを特徴とする。
本発明は、電解コンデンサ用アルミニウム箔の製造方法において、粗面化処理に先立って行われる最終焼鈍の昇温速度を比較的遅くすることで、拡散速度の遅い元素を十分に表面に濃縮させ、よってエッチングピット発生効率を高めることを意図したものである。
ところで、従来、最終焼鈍の冷却速度は、冷却速度を速くすると、アルミニウム箔のコイル内外周で温度差が生じ、コイル内の歪が不均等になり、エッチングラインでの蛇行等の問題が生じる可能性があるなどの観点から、30〜60℃/時間の冷却速度で冷却するのが一般的である。
しかし、上記の昇温速度を速くして最終焼鈍を行う場合、拡散速度の遅い元素もアルミニウム箔表面側に濃縮されており、冷却時にこれが析出するとアルミニウム箔の溶解性が増大してしまい、エッチング性の改善効果が失われてしまう。このため、本願発明では、上記昇温速度に加えて冷却速度を規定することでエッチング性の改善効果を確実なものとしている。以下に、本願発明における最終焼鈍の具体的な条件について説明する。
ところで、従来、最終焼鈍の冷却速度は、冷却速度を速くすると、アルミニウム箔のコイル内外周で温度差が生じ、コイル内の歪が不均等になり、エッチングラインでの蛇行等の問題が生じる可能性があるなどの観点から、30〜60℃/時間の冷却速度で冷却するのが一般的である。
しかし、上記の昇温速度を速くして最終焼鈍を行う場合、拡散速度の遅い元素もアルミニウム箔表面側に濃縮されており、冷却時にこれが析出するとアルミニウム箔の溶解性が増大してしまい、エッチング性の改善効果が失われてしまう。このため、本願発明では、上記昇温速度に加えて冷却速度を規定することでエッチング性の改善効果を確実なものとしている。以下に、本願発明における最終焼鈍の具体的な条件について説明する。
昇温速度:30〜60℃/時間
最終焼鈍時の昇温速度を30〜60℃/時間に制御することで、比較的拡散速度が遅い元素をアルミニウム箔表面に十分に濃縮させることができ、エッチングピットの発生効率を高め、静電容量を向上させる。30℃/時間未満では生産性が著しく低下し、また、立方体方位占有率も低下するため、実用的ではない。60℃/時間超では、アルミニウム中での拡散速度が比較的遅い元素が十分に表面濃縮できなくなり、エッチングピットの発生効率が低下し、静電容量が低下する。なお、同様の理由により、下限を40℃/時間以上、上限を50℃/時間以下とするのが望ましい。
最終焼鈍時の昇温速度を30〜60℃/時間に制御することで、比較的拡散速度が遅い元素をアルミニウム箔表面に十分に濃縮させることができ、エッチングピットの発生効率を高め、静電容量を向上させる。30℃/時間未満では生産性が著しく低下し、また、立方体方位占有率も低下するため、実用的ではない。60℃/時間超では、アルミニウム中での拡散速度が比較的遅い元素が十分に表面濃縮できなくなり、エッチングピットの発生効率が低下し、静電容量が低下する。なお、同様の理由により、下限を40℃/時間以上、上限を50℃/時間以下とするのが望ましい。
保持温度530〜570℃、保持時間2〜10時間
最終焼鈍時の保持温度が530℃未満または保持時間が2時間未満であると、箔の立方晶の生成が十分でなく、また、含有元素の表面への濃縮が十分になされない。一方、保持温度が570℃超または保持時間が10時間超であると、表面酸化皮膜の過剰生成が起こりエッチングピットの発生効率が低下する。また、当該アルミニウム箔は、工業的にはコイル状で焼鈍されることが多いが、この際に箔同士が密着し剥離不良となる。
最終焼鈍時の保持温度が530℃未満または保持時間が2時間未満であると、箔の立方晶の生成が十分でなく、また、含有元素の表面への濃縮が十分になされない。一方、保持温度が570℃超または保持時間が10時間超であると、表面酸化皮膜の過剰生成が起こりエッチングピットの発生効率が低下する。また、当該アルミニウム箔は、工業的にはコイル状で焼鈍されることが多いが、この際に箔同士が密着し剥離不良となる。
冷却速度:少なくとも250℃までを60〜150℃/時間
冷却速度を上記範囲内にすることで、冷却時の析出物の生成が抑制され、アルミニウム箔表面に濃縮された元素によるエッチングピット発生効率の向上効果が確実に得られる。冷却速度が60℃/時間未満の場合、冷却時に析出物が多く生成され、エッチングの際の溶解性が過度に増加し、静電容量が低下する。一方、冷却速度150℃/時間超は、実生産サイズである100kg以上のコイルを焼鈍する条件としては実現が困難になる。
なお、冷却の際には、250℃までに至れば析出領域を通過しているため、250℃までの冷却速度を上記条件とすれば十分であり。したがって250℃未満での冷却速度は制限する必要がなく、250℃以上の範囲と同程度で冷却しても良く、また250℃未満では60℃未満/時間の冷却速度、例えば徐冷によって冷却するものであってもよい。
なお、前記したように、従来は、冷却速度を速めるとアルミニウム箔コイル内の歪が不均等になってエッチングラインでの蛇行などの問題を招くおそれがある、と考えられているが、コイル巻取り時の巻き張力を最適化するなどの対策を講じることで、上記問題を回避することは可能であり、本願発明において支障となるものではない。
冷却速度を上記範囲内にすることで、冷却時の析出物の生成が抑制され、アルミニウム箔表面に濃縮された元素によるエッチングピット発生効率の向上効果が確実に得られる。冷却速度が60℃/時間未満の場合、冷却時に析出物が多く生成され、エッチングの際の溶解性が過度に増加し、静電容量が低下する。一方、冷却速度150℃/時間超は、実生産サイズである100kg以上のコイルを焼鈍する条件としては実現が困難になる。
なお、冷却の際には、250℃までに至れば析出領域を通過しているため、250℃までの冷却速度を上記条件とすれば十分であり。したがって250℃未満での冷却速度は制限する必要がなく、250℃以上の範囲と同程度で冷却しても良く、また250℃未満では60℃未満/時間の冷却速度、例えば徐冷によって冷却するものであってもよい。
なお、前記したように、従来は、冷却速度を速めるとアルミニウム箔コイル内の歪が不均等になってエッチングラインでの蛇行などの問題を招くおそれがある、と考えられているが、コイル巻取り時の巻き張力を最適化するなどの対策を講じることで、上記問題を回避することは可能であり、本願発明において支障となるものではない。
雰囲気:少なくとも200℃以上で水素雰囲気を維持
昇温速度、酸化皮膜厚さを適切な範囲とするために、焼鈍時の雰囲気を適切に選定する必要がある。
真空焼鈍では、焼鈍時の熱伝導が著しく悪くなるため、昇温速度が低下する。更に、箔表面の酸化皮膜が薄くなる。
大気焼鈍の場合、箔表面の酸化皮膜が厚くなり、エッチングピット発生効率が低下する。Ar、N2等不活性ガス雰囲気の場合、露点、酸素分圧を制御することで、適度な酸化皮膜を形成することができるが、熱伝導率が低く、工業的にコイル状のアルミニウム箔を焼鈍しようとすると、コイル内外周で温度差が生じてしまう。
一方、水素ガスは、熱伝導率が高く、十分な昇温速度が得られると共に、還元性雰囲気なので、酸化皮膜の成長も抑制できる。そして水素ガスは、このような特徴を有していることから、格別な加熱設備を要することなく、工業的には600kgのコイルサイズまでは問題なく対応できる。本発明としては、コイルサイズが特に限定されるものではない。
なお、アルミニウム箔表面の酸化皮膜は、200℃以上で脱水され結晶化するため、当該雰囲気は少なくとも200℃以上で維持されるものであればよい。200℃未満では、雰囲気の影響はほとんど受けなくなる。また、前記水素雰囲気は、上記した効果を十分なものとするために、99体積%以上の水素を含むことが望ましい。また、1%未満であれば窒素等の不活性ガスが混入しても問題はない。しかし、酸素が混入した場合、酸化皮膜は異常成長するため酸素濃度は数ppm以下とする必要がある。
昇温速度、酸化皮膜厚さを適切な範囲とするために、焼鈍時の雰囲気を適切に選定する必要がある。
真空焼鈍では、焼鈍時の熱伝導が著しく悪くなるため、昇温速度が低下する。更に、箔表面の酸化皮膜が薄くなる。
大気焼鈍の場合、箔表面の酸化皮膜が厚くなり、エッチングピット発生効率が低下する。Ar、N2等不活性ガス雰囲気の場合、露点、酸素分圧を制御することで、適度な酸化皮膜を形成することができるが、熱伝導率が低く、工業的にコイル状のアルミニウム箔を焼鈍しようとすると、コイル内外周で温度差が生じてしまう。
一方、水素ガスは、熱伝導率が高く、十分な昇温速度が得られると共に、還元性雰囲気なので、酸化皮膜の成長も抑制できる。そして水素ガスは、このような特徴を有していることから、格別な加熱設備を要することなく、工業的には600kgのコイルサイズまでは問題なく対応できる。本発明としては、コイルサイズが特に限定されるものではない。
なお、アルミニウム箔表面の酸化皮膜は、200℃以上で脱水され結晶化するため、当該雰囲気は少なくとも200℃以上で維持されるものであればよい。200℃未満では、雰囲気の影響はほとんど受けなくなる。また、前記水素雰囲気は、上記した効果を十分なものとするために、99体積%以上の水素を含むことが望ましい。また、1%未満であれば窒素等の不活性ガスが混入しても問題はない。しかし、酸素が混入した場合、酸化皮膜は異常成長するため酸素濃度は数ppm以下とする必要がある。
アルミニウム純度:99.9質量%以上
エッチング時にピット形成が効果的になされるように、アルミニウム箔の純度は99.9質量%以上が望ましい。99.9質量%以上であると、アルミニウム箔のエッチングの際に、エッチングピットの成長が不純物によって阻害されることが少なくなり、均一な深いトンネル状のエッチングピットを形成しやすくなる。
エッチング時にピット形成が効果的になされるように、アルミニウム箔の純度は99.9質量%以上が望ましい。99.9質量%以上であると、アルミニウム箔のエッチングの際に、エッチングピットの成長が不純物によって阻害されることが少なくなり、均一な深いトンネル状のエッチングピットを形成しやすくなる。
Cr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppm
Cr、Zr、Pbは上記した第一群の元素に該当し、アルミニウム中での拡散速度が速い元素である。これらの元素が上記した範囲内で含まれていると、最終焼鈍の際にアルミニウム表面に拡散し、エッチングの基点となる表面酸化皮膜の欠陥を適度に形成し、エッチングピットの発生効率を向上させる。したがって、本発明のアルミニウム箔は、Cr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppmの範囲で含有することが望ましい。ただし、合計量が0.5ppm未満であると、その効果が不十分となり、合計量が10ppmを超えると、溶解性が高くなり静電容量が低下する。
Cr、Zr、Pbは上記した第一群の元素に該当し、アルミニウム中での拡散速度が速い元素である。これらの元素が上記した範囲内で含まれていると、最終焼鈍の際にアルミニウム表面に拡散し、エッチングの基点となる表面酸化皮膜の欠陥を適度に形成し、エッチングピットの発生効率を向上させる。したがって、本発明のアルミニウム箔は、Cr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppmの範囲で含有することが望ましい。ただし、合計量が0.5ppm未満であると、その効果が不十分となり、合計量が10ppmを超えると、溶解性が高くなり静電容量が低下する。
Na、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppm
Na、Mg、Ga、Si、Mn、Zn、Cu、Feは上記した第二群の元素に該当し、アルミニウム中での拡散速度が比較的遅い元素であるが、本発明の最終焼鈍条件でアルミニウム箔表面に適度に拡散される。これらの元素が上記した範囲内で含まれていると、最終焼鈍の際に、エッチングの基点となる表面酸化皮膜の欠陥が適度に作製され、エッチングピットの発生効率を向上させる。したがって、本発明のアルミニウム箔は、Na、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppmの範囲で含有することが望ましい。ただし、合計50ppm未満であると、その効果が不十分となり、合計130ppm超であると、立方体方位占有率が低くなり静電容量が低下する。
Na、Mg、Ga、Si、Mn、Zn、Cu、Feは上記した第二群の元素に該当し、アルミニウム中での拡散速度が比較的遅い元素であるが、本発明の最終焼鈍条件でアルミニウム箔表面に適度に拡散される。これらの元素が上記した範囲内で含まれていると、最終焼鈍の際に、エッチングの基点となる表面酸化皮膜の欠陥が適度に作製され、エッチングピットの発生効率を向上させる。したがって、本発明のアルミニウム箔は、Na、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppmの範囲で含有することが望ましい。ただし、合計50ppm未満であると、その効果が不十分となり、合計130ppm超であると、立方体方位占有率が低くなり静電容量が低下する。
偏析地金
本発明では、アルミニウム箔の原料となるアルミニウム地金の種別が特に制限されるものではない。例えば、偏析法により作製された地金(偏析地金)や三層電解精製法により作製された地金(三層地金)等を用いることができる。ただし、偏析地金は、上記した第二群の元素(Na、Mg、Ga、Si、Mn、Zn、Cu、Fe)が多く含まれており、本発明を好適に適用することができる。
なお、酸化皮膜の欠陥をもたらす元素、例えば前記第二群の元素は、スラブの原料となるアルミニウム地金中に予め含まれているものの他、例えば、アルミニウムスラブを作製する際に添加されたものでもよい。
本発明では、アルミニウム箔の原料となるアルミニウム地金の種別が特に制限されるものではない。例えば、偏析法により作製された地金(偏析地金)や三層電解精製法により作製された地金(三層地金)等を用いることができる。ただし、偏析地金は、上記した第二群の元素(Na、Mg、Ga、Si、Mn、Zn、Cu、Fe)が多く含まれており、本発明を好適に適用することができる。
なお、酸化皮膜の欠陥をもたらす元素、例えば前記第二群の元素は、スラブの原料となるアルミニウム地金中に予め含まれているものの他、例えば、アルミニウムスラブを作製する際に添加されたものでもよい。
本発明に用いられるアルミニウム箔は、原料選定後の鋳造、圧延等の製造工程については通常のアルミニウム箔と同様の工程を採用することができ、最終厚みに至るまでの製造方法は特に限定されるものではない。最終厚みに関しても、特に限定されるものではないが、例えば、100〜130μmが望ましい。この範囲のアルミニウム箔であれば、十分な長さのトンネル状エッチングピットを得ることができる。また、製品に組立てた際の巻き厚がそれほど大きくならず、軽量、小型化を図ることができる。
以上説明したように、本発明の電解コンデンサ用アルミニウム箔の製造方法によれば、アルミニウム箔の粗面化処理に先立って最終焼鈍を行う電解コンデンサ用アルミニウム箔の製造方法であって、
前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有するので、アルミニウム箔中に含まれる比較的拡散速度の遅い元素を十分に表面濃縮させることができ、エッチング処理の際にエッチングピットの発生効率を高め、静電容量を従来より向上させることができる。
前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有するので、アルミニウム箔中に含まれる比較的拡散速度の遅い元素を十分に表面濃縮させることができ、エッチング処理の際にエッチングピットの発生効率を高め、静電容量を従来より向上させることができる。
(実施形態1)
以下に本発明の一実施形態について説明する。
偏析法により精製されたアルミニウム純度99.9質量%以上(好適には99.99質量%以上)のアルミニウム地金(偏析地金)を用意する。この偏析地金は、上記した第一群の元素であるCr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppm含み、また、第二群の元素であるNa、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppm含むように調製されている。
以下に本発明の一実施形態について説明する。
偏析法により精製されたアルミニウム純度99.9質量%以上(好適には99.99質量%以上)のアルミニウム地金(偏析地金)を用意する。この偏析地金は、上記した第一群の元素であるCr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppm含み、また、第二群の元素であるNa、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppm含むように調製されている。
該偏析地金を用いて、常法によりアルミニウム箔を作製することができる。本発明としては特にその製造方法が限定されるものではない。例えば、該偏析地金を用いた半連続鋳造によってアルミニウムスラブを得て、これを熱間圧延、冷間圧延することで製造してもよく、連続鋳造圧延、冷間圧延によって得ることもできる。これらの製造工程を経ることで、好適には厚さが100〜130μmのアルミニウム箔を得る。なお、冷間圧延途中あるいは冷間圧延終了後に適宜脱脂を加えてもよく、また冷間圧延の途中で適宜中間焼鈍を加えても差し支えない。
最終冷間圧延後は、最終焼鈍を行う。最終焼鈍の雰囲気は少なくとも200℃以上では、99体積%以上の水素雰囲気とし、昇温速度30〜60℃/時間で530〜570℃まで加熱し、530〜570℃にて2〜10時間保持し、その後、少なくとも250℃に至るまでを60〜150℃/時間の冷却速度で冷却する工程によって最終焼鈍を行う。
この最終焼鈍によって酸化皮膜に欠陥を生じさせる元素がアルミニウム箔の表層部に効果的に濃縮し、また、適切な厚さの酸化皮膜がアルミニウム箔表面に形成される。形成される酸化皮膜の厚さは例えば15〜60Åが挙げられる。
この最終焼鈍によって酸化皮膜に欠陥を生じさせる元素がアルミニウム箔の表層部に効果的に濃縮し、また、適切な厚さの酸化皮膜がアルミニウム箔表面に形成される。形成される酸化皮膜の厚さは例えば15〜60Åが挙げられる。
上記各工程を経て得られた電解コンデンサ用アルミニウム箔には、その後、粗面化処理がなされる。該粗面化処理は塩酸を主体とする電解液を用いた電解エッチング処理により行うことができる。なお、本発明としては電解液の種別が特に限定されるものではない。エッチング処理されたアルミニウム箔には、エッチングピットが形成される。エッチングピットが形成されたアルミニウム箔は化成処理され、常法により電解コンデンサの電極として組み込まれる。該電解コンデンサは静電容量に優れたものとなる。
以下に、本発明の一実施例を説明する。
偏析法によって作製されたアルミニウム地金を用い、半連続鋳造法によってアルミニウムスラブを作成した。該スラブの組成を表1に示す。
該スラブに対し、均熱処理を行った後、熱間圧延を行った。熱間圧延後、冷間圧延を行った。該冷間圧延によって最終厚みが110μmのアルミ箔とした。
得られたアルミニウム箔に対し、表1に示す条件で最終焼鈍した。
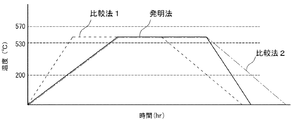
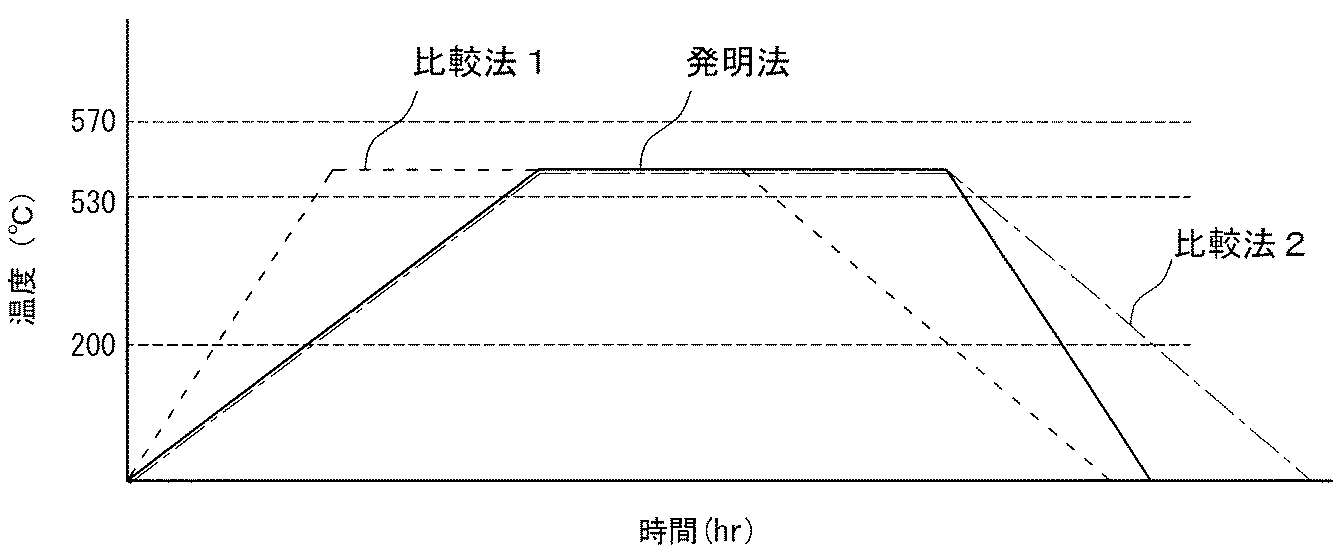
なお、発明法の最終焼鈍のヒートパターンでは、図1に示すように、昇温速度30〜60℃/時間、550℃、4時間保持、250℃に至るまで60〜100℃/時間の冷却速度で冷却するものとした。
比較法1のヒートパターンでは、図1に示すように、昇温速度80〜100℃/時間、550℃、4時間保持、250℃に至るまで100℃/時間の冷却速度で冷却するものとした。
比較法2のヒートパターンでは、図1に示すように、昇温速度20〜40℃/時間、550℃、4時間保持、250℃に至るまで30〜100℃/時間の冷却速度で冷却するものとした。
偏析法によって作製されたアルミニウム地金を用い、半連続鋳造法によってアルミニウムスラブを作成した。該スラブの組成を表1に示す。
該スラブに対し、均熱処理を行った後、熱間圧延を行った。熱間圧延後、冷間圧延を行った。該冷間圧延によって最終厚みが110μmのアルミ箔とした。
得られたアルミニウム箔に対し、表1に示す条件で最終焼鈍した。
なお、発明法の最終焼鈍のヒートパターンでは、図1に示すように、昇温速度30〜60℃/時間、550℃、4時間保持、250℃に至るまで60〜100℃/時間の冷却速度で冷却するものとした。
比較法1のヒートパターンでは、図1に示すように、昇温速度80〜100℃/時間、550℃、4時間保持、250℃に至るまで100℃/時間の冷却速度で冷却するものとした。
比較法2のヒートパターンでは、図1に示すように、昇温速度20〜40℃/時間、550℃、4時間保持、250℃に至るまで30〜100℃/時間の冷却速度で冷却するものとした。
上記最終焼鈍を行った供試材に対し、1M塩酸+3M硫酸、80℃中で、300mA/cm2の直流電流を120秒印加し、ピット発生エッチングを行うとともに、同液中に20min浸漬しピット径を拡大した。得られたエッチング箔に対し、400Vの化成を行い、静電容量を測定した。静電容量は、発明材No.1を100として、相対評価によって行った。静電容量の相対評価を表1に示した。
Claims (5)
- アルミニウム箔の粗面化処理に先立って最終焼鈍を行う電解コンデンサ用アルミニウム箔の製造方法であって、
前記最終焼鈍は、少なくとも200℃以上で水素雰囲気を維持しつつ、昇温速度30〜60℃/時間で530〜570℃まで昇温し、530〜570℃に2〜10時間保持した後、少なくとも250℃に至るまで60〜150℃/時間の冷却速度で冷却する、工程を有することを特徴とする電解コンデンサ用アルミニウム箔の製造方法。 - 前記水素雰囲気は、99体積%以上の水素を含むことを特徴とする請求項1記載の電解コンデンサ用アルミニウム箔の製造方法。
- 前記アルミニウム箔は、アルミニウム純度が99.9質量%以上であって、Cr、Zr、Pbのうち何れか一種又は二種以上を合計0.5〜10ppmの範囲で含有することを特徴とする請求項1または2に記載の電解コンデンサ用アルミニウム箔の製造方法。
- 前記アルミニウム箔は、アルミニウム純度が99.9質量%以上であって、Na、Mg、Ga、Si、Mn、Zn、Cu、Feのうち何れか一種又は二種以上を合計50〜130ppmの範囲で含有することを特徴とする請求項1〜3のいずれかに記載の電解コンデンサ用アルミニウム箔の製造方法。
- 前記アルミニウム箔は偏析地金を原料として製造されたものであることを特徴とする請求項1〜4のいずれかに記載の電解コンデンサ用アルミニウム箔の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011030713A JP2012167348A (ja) | 2011-02-16 | 2011-02-16 | 電解コンデンサ用アルミニウム箔の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011030713A JP2012167348A (ja) | 2011-02-16 | 2011-02-16 | 電解コンデンサ用アルミニウム箔の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012167348A true JP2012167348A (ja) | 2012-09-06 |
Family
ID=46971762
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011030713A Pending JP2012167348A (ja) | 2011-02-16 | 2011-02-16 | 電解コンデンサ用アルミニウム箔の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012167348A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103785800A (zh) * | 2014-01-14 | 2014-05-14 | 洛阳万基铝加工有限公司 | 一种双零铝箔的生产方法 |
| CN104616898A (zh) * | 2014-12-31 | 2015-05-13 | 东莞市长安东阳光铝业研发有限公司 | 一种额外退火处理改善铝箔发孔性能的方法 |
| CN110097925A (zh) * | 2019-03-15 | 2019-08-06 | 东莞东阳光科研发有限公司 | 模拟高压电子铝箔表面杂质元素分布状态的方法及系统 |
| CN110396654A (zh) * | 2019-08-21 | 2019-11-01 | 安徽美信铝业有限公司 | 一种1100合金双零铝箔的退火工艺 |
| CN110890222A (zh) * | 2019-11-27 | 2020-03-17 | 新疆众和股份有限公司 | 电解电容器用高压阳极铝箔的高纯板锭、阳极铝箔、电解电容器 |
| CN114807792A (zh) * | 2022-04-28 | 2022-07-29 | 镇江银海科技材料有限公司 | 一种防爆铝箔表面热处理用冷却装置及其冷却方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006147609A (ja) * | 2004-11-16 | 2006-06-08 | Mitsubishi Alum Co Ltd | 電解コンデンサ用アルミニウム箔の製造方法 |
| JP2009249668A (ja) * | 2008-04-03 | 2009-10-29 | Mitsubishi Alum Co Ltd | 電解コンデンサ用アルミニウム箔およびその製造方法 |
-
2011
- 2011-02-16 JP JP2011030713A patent/JP2012167348A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006147609A (ja) * | 2004-11-16 | 2006-06-08 | Mitsubishi Alum Co Ltd | 電解コンデンサ用アルミニウム箔の製造方法 |
| JP2009249668A (ja) * | 2008-04-03 | 2009-10-29 | Mitsubishi Alum Co Ltd | 電解コンデンサ用アルミニウム箔およびその製造方法 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103785800A (zh) * | 2014-01-14 | 2014-05-14 | 洛阳万基铝加工有限公司 | 一种双零铝箔的生产方法 |
| CN104616898A (zh) * | 2014-12-31 | 2015-05-13 | 东莞市长安东阳光铝业研发有限公司 | 一种额外退火处理改善铝箔发孔性能的方法 |
| CN110097925A (zh) * | 2019-03-15 | 2019-08-06 | 东莞东阳光科研发有限公司 | 模拟高压电子铝箔表面杂质元素分布状态的方法及系统 |
| CN110396654A (zh) * | 2019-08-21 | 2019-11-01 | 安徽美信铝业有限公司 | 一种1100合金双零铝箔的退火工艺 |
| CN110890222A (zh) * | 2019-11-27 | 2020-03-17 | 新疆众和股份有限公司 | 电解电容器用高压阳极铝箔的高纯板锭、阳极铝箔、电解电容器 |
| CN114807792A (zh) * | 2022-04-28 | 2022-07-29 | 镇江银海科技材料有限公司 | 一种防爆铝箔表面热处理用冷却装置及其冷却方法 |
| CN114807792B (zh) * | 2022-04-28 | 2023-08-01 | 镇江银海科技材料有限公司 | 一种防爆铝箔表面热处理用冷却装置及其冷却方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107109676B (zh) | 热恢复性优异的fe-ni系合金金属箔及其制造方法 | |
| JP3689323B2 (ja) | 電解コンデンサ電極用アルミニウム材 | |
| CN105603263B (zh) | 连续铸轧8×××铝合金冷成形铝箔的制造方法 | |
| MX336858B (es) | Hoja de acero rolada en frio que tiene excelente capacidad de fijacion de la forma, y proceso para su produccion. | |
| JP2013124402A (ja) | 電解コンデンサ用アルミニウム箔およびその製造方法 | |
| WO2014049770A1 (ja) | 方向性電磁鋼板の製造方法 | |
| CN107492450B (zh) | 一种铝电解电容器低压阳极用软态铝箔及其制造方法 | |
| JP2005179719A (ja) | 電解コンデンサ用アルミニウム箔およびその製造方法 | |
| JP4237236B2 (ja) | 電解コンデンサ用アルミニウム箔およびその製造方法 | |
| CN106337156B (zh) | 耐蚀高镍合金的制造方法 | |
| JP2009249668A (ja) | 電解コンデンサ用アルミニウム箔およびその製造方法 | |
| JP4071232B2 (ja) | 電解コンデンサ用アルミニウム箔 | |
| JPH1081945A (ja) | 電解コンデンサ電極用アルミニウム箔およびその製造方法 | |
| JP6374196B2 (ja) | 電解コンデンサ用アルミニウム箔およびその製造方法 | |
| CN116623045A (zh) | 用于铝电解电容器的软态正极铝箔 | |
| JP2002173748A (ja) | 高純度アルミニウム箔の製造方法 | |
| JP4827103B2 (ja) | 電解コンデンサ電極用アルミニウム箔の製造方法 | |
| JP4521771B2 (ja) | 電解コンデンサ電極用アルミニウム材 | |
| JP4071233B2 (ja) | 電解コンデンサ用アルミニウム箔 | |
| JP4539911B2 (ja) | 電極コンデンサ陽極用アルミニウム箔およびその製造方法 | |
| JP2011006747A (ja) | 電解コンデンサ用アルミニウム箔 | |
| JP4793827B2 (ja) | 電解コンデンサ用アルミニウム箔およびその製造方法 | |
| CN1390961A (zh) | 电解电容器用强立方织构高纯铝箔的退火方法 | |
| JP2010013714A (ja) | 電解コンデンサ電極用アルミニウム箔 | |
| RU2205248C2 (ru) | Способ изготовления танталовой ленты |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131225 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140909 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140917 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150401 |