JP2012169370A - 表示パネル検査装置及び表示パネル検査方法 - Google Patents
表示パネル検査装置及び表示パネル検査方法 Download PDFInfo
- Publication number
- JP2012169370A JP2012169370A JP2011027685A JP2011027685A JP2012169370A JP 2012169370 A JP2012169370 A JP 2012169370A JP 2011027685 A JP2011027685 A JP 2011027685A JP 2011027685 A JP2011027685 A JP 2011027685A JP 2012169370 A JP2012169370 A JP 2012169370A
- Authority
- JP
- Japan
- Prior art keywords
- display panel
- photographing
- unit
- electronic component
- illumination
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Landscapes
- Liquid Crystal (AREA)
- Wire Bonding (AREA)
- Devices For Indicating Variable Information By Combining Individual Elements (AREA)
Abstract
【課題】表示パネルと電子部品又は電子部品搭載基板との接続箇所を検査する際に、撮影した画像でそれぞれの面の様子が良好に判るようにする。
【解決手段】被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、撮影部で撮影する。その撮影時に、撮影部のレンズの光軸と同じ方向から同軸落射で照明光を投射すると共に、レンズの光軸と所定の角度を持った方向から照明光を投射する。そして、同軸落射方式で照明した状態で撮影を行い、その撮影画像から接続部の表示パネル側の状態を判別する。また、所定の角度を持った方向から照明した状態で撮影を行い、その撮影画像から接続部の電子部品又は電子部品搭載基板側の状態を判別する。同軸落射による照明光と、所定の角度を持った照明光は、色を変えて同時に照射して、撮影でカラー画像を得て、色分離された画像からそれぞれの状態を判別するようにしてもよい。
【選択図】図1
Description
本発明は、例えば、液晶ディスプレイやプラズマディスプレイなどのFPD(Flat Panel Display)を構成するパネルの組み立て時の検査に使用して好適な、表示パネル検査装置及び表示パネル検査方法に関し、特にパネルに電子部品が接続された状態の検査を行う技術に関する。
液晶ディスプレイやプラズマディスプレイなどのFPDを構成する表示パネルには、パネル組み立て装置によって、その表示パネルの周囲に様々な電子部品(搭載部品)が接続又は実装される。実装される電子部品の具体例としては、COG(Chip on glass)と称されるものや、COF(Chip on Film)と称されるものがある。
COGは、ベアチップを、異方性導電材料を介してパネル上のリード部に直接接続させる技術である。COFは、ベアチップが実装されたフィルムを、異方性導電材料を介してパネル上のリード部に接続させる技術である。以下の説明では、COGの技術でパネルに接続されるチップそのものをCOGと称し、COFの技術で接続されるフィルムをCOFと称する。
COGは、ベアチップを、異方性導電材料を介してパネル上のリード部に直接接続させる技術である。COFは、ベアチップが実装されたフィルムを、異方性導電材料を介してパネル上のリード部に接続させる技術である。以下の説明では、COGの技術でパネルに接続されるチップそのものをCOGと称し、COFの技術で接続されるフィルムをCOFと称する。
COGを構成するチップには、非常に細かいピッチ(例えば40μm)でパッドが接続端子として配置されており、このパッドに対応して、パネル側のCOG接続箇所のリードも、同様の細かいピッチで配置してある。
また、COFを構成するフィルムについても、接続端子としてのリードは、比較的細かいピッチ(例えば50μm)で配置されており、これに対応してパネル側のフィルム接続箇所のリードについても、対応して同じピッチで配置してある。
また、COFを構成するフィルムについても、接続端子としてのリードは、比較的細かいピッチ(例えば50μm)で配置されており、これに対応してパネル側のフィルム接続箇所のリードについても、対応して同じピッチで配置してある。
これらのパネル側のリードと、COGを構成するチップやCOFを構成するフィルムとの接続は、異方性導電材料を介して行われる。すなわち、パネルとCOGの間、又はパネルとCOFとの間に、フィルム状又はペースト状の異方性導電材料を配置する。そして、パネルなどから異方性導電材料に圧力をかけた上で加熱させて、異方性導電フィルム内に分散された導電性粒子を、圧力がかかった方向に接触させて導通させ、圧力がかかった方向と直交する方向では絶縁性を維持させる。
このように異方性導電材料を使用して電子部品を表示パネルに取り付ける際には、リードやパッドの位置は、正確に一致させる必要がある。したがって、FPDの組み立て装置でパネルの組み立てを行う際には、パネルに正しく電子部品が取り付けられているか否かを検査し、接続状態にずれがある場合には、取付位置の修正を行っている。
特許文献1には、液晶表示パネルに電子部品を取り付ける場合の、表示パネル側のリードに対する電子部品側のリードの位置ずれを、カメラで撮影して検出することについての記載がある。
表示パネルの電子部品の接続箇所をカメラで撮影して検査する場合には、例えば、ガラスなどで構成されるパネルの縁部の上側に電子部品が取り付けられているときには、その表示パネルの下側からカメラで撮影しなければならない。つまり、下側から撮影しないと、表示パネルの表面と電子部品の接続面との状態の画像を良好に得ることができない。特許文献1に記載の技術では、表示パネルの平面に対して直交した方向に、カメラのレンズの光軸が位置するようにカメラを配置している。
ここで、このようなカメラ配置で撮影を行う際には、表示パネル側の接続面と、電子部品の接続面との双方の状態が判るように撮影する必要があり、このため検査箇所である撮影箇所を、照明装置からの光で照明しなければならない。
照明装置を配置する方式の1つに、例えば、同軸落射方式による照明が従来から知られている。この同軸落射方式は、カメラのレンズの光軸とほぼ一致した方向から照明光を照射する方式である。この同軸落射方式で照明することにより、比較的平坦度が高い表示パネル側のリードの撮影画像を良好に撮影することができる。
これに対して、電子部品側の接続面に関しては、当該接続面の平坦度が比較的低いため、更に表示パネル基板との間に配置された異方性導電材料が影響するために、同軸落射方式による照明では、充分な反射光が得られず、適切な撮影ができないという問題がある。この問題を解消するため、例えば、カメラのレンズの光軸とある程度の角度を持って照明光を照射し、その拡散散乱光をカメラ側に導くことによって電子部品側の接続面を撮影する斜方照明方式がある。この斜方照明方式によれば、電子部品側の接続面の様子が良好に判るように撮影される。
したがって、従来は同軸落射方式による照明光と、斜方照明方式による照明光を、検査対象箇所に同時に照射した状態で、カメラで撮影を行って、その撮影画像から検査を行うようにしていた。
しかしながら、同軸落射方式の照明光と斜方照明方式の照明光を、検査対象箇所に同時に照射した状態では、表示パネル側の接続面と電子部品側の接続面とが1枚の画像中に同時に写ってしまう。このため、表示パネルおよび電子部品のリードやパッドの配置パターンによっては、表示パネル側の画像と電子部品側の画像を撮影した画像から区別するのが困難となり、それぞれの接続面の様子を撮影画像から正確に判断するのが難しいという問題があった。
本発明の目的は、表示パネルと電子部品又は電子部品搭載基板との接続箇所を検査する際に、撮影した画像における表示パネル側と電子部品側の接続面の様子を良好に判別できるようにした表示パネル検査装置及び表示パネル検査方法を提供することである。
第1の発明は、被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、表示パネルの面に対してレンズの光軸をほぼ直交させた配置の撮影部で撮影する撮影処理と、接続部にレンズの光軸と同じ方向から照明光を投射する第1の照明投射処理と、接続部にレンズの光軸と所定の角度を持った方向から照明光を投射する第2の照明投射処理を行う。
第1の照明投射処理による照明を行った状態で、撮影部で第1の撮影を行い、第1の照明投射処理を行ったタイミングとは異なるタイミングで第2の照明投射処理を行った状態で、撮影部で第2の撮影を行う。そして、第1の撮影で得た画像から接続部の表示パネル側の状態を判別し、第2の撮影で得た画像から接続部の電子部品側又は電子部品搭載基板側の状態を判別する。
第1の照明投射処理による照明を行った状態で、撮影部で第1の撮影を行い、第1の照明投射処理を行ったタイミングとは異なるタイミングで第2の照明投射処理を行った状態で、撮影部で第2の撮影を行う。そして、第1の撮影で得た画像から接続部の表示パネル側の状態を判別し、第2の撮影で得た画像から接続部の電子部品側又は電子部品搭載基板側の状態を判別する。
第2の発明は、被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、表示パネルの面に対してレンズの光軸をほぼ直交させた配置の撮影部で、カラー画像を撮影する撮影処理と、接続部にレンズの光軸と同じ方向から第1の色の照明光を投射する第1の照明投射処理と、接続部にレンズの光軸と所定の角度を持った方向から、第1の色とは異なる第2の色の照明光を投射する第2の照明投射処理とを行う。
そして、第1の照明投射処理と第2の照明投射処理とを同時に行った状態で、撮影部で撮影を行う。その撮影で得たカラー画像から、第1の色の成分を分離し、その分離された第1の色の成分の画像から、接続部の表示パネル側の状態を判別する。また、撮影部で撮影して得たカラー画像から、第2の色の成分を分離し、その分離された第2の色の成分の画像から、接続部の電子部品側又は電子部品搭載基板側の状態を判別する。
そして、第1の照明投射処理と第2の照明投射処理とを同時に行った状態で、撮影部で撮影を行う。その撮影で得たカラー画像から、第1の色の成分を分離し、その分離された第1の色の成分の画像から、接続部の表示パネル側の状態を判別する。また、撮影部で撮影して得たカラー画像から、第2の色の成分を分離し、その分離された第2の色の成分の画像から、接続部の電子部品側又は電子部品搭載基板側の状態を判別する。
本発明によると、表示パネルと電子部品又は電子部品搭載基板との接続部の状態を、1台の撮影部で撮影して得た画像から、良好に検査できるようになる。
具体的には、レンズの光軸と同じ方向から照明光を投射した状態での撮影と、所定の角度を持たせた照明光を投射した状態での撮影の2回の撮影を行う第1の発明の場合には、表示パネル側の接続部の状態と、電子部品又は電子部品搭載基板の接続部の状態とが、別々の画像として得られる。その結果、それぞれの画像から両者の状態の詳細が判るので、接続状態の良好な検査を行うことができる。
また、レンズの光軸と同じ方向から第1の色の照明光を投射し、所定の角度を持たせた第2の色の照明光を投射した状態でカラー撮影を行う第2の発明の場合には、撮影画像を色分離することで、表示パネル側の接続部の状態と、電子部品又は電子部品搭載基板の接続部の状態とが、別々の画像として得られる。したがって、第1の発明の場合もそれぞれの画像から両者の接続面の状態の詳細が判り、接続状態の良好な検査を行うことができる。
本発明の一実施の形態例を、以下の順序で説明する。
1.検査装置の構成例(図1,図2)
2.検査装置での検査処理例(図3,図4)
3.検査装置での別の検査処理例(図5)
4.検査装置でCOFの検査を行う例(図6,図7)
5.変形例
1.検査装置の構成例(図1,図2)
2.検査装置での検査処理例(図3,図4)
3.検査装置での別の検査処理例(図5)
4.検査装置でCOFの検査を行う例(図6,図7)
5.変形例
[1.検査装置の構成例]
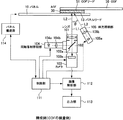
図1及び図2を参照して、本実施の形態例(以下、「本例」ということもある。)の検査装置の構成を説明する。
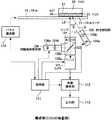
図1は、検査装置で撮影を行う構成と、その検査装置での検査のための処理ブロックを示した図である。
本例の検査装置は、液晶表示パネルの組み立てを行う組み立て装置に取り付けた検査装置として用いられる。つまり、この検査装置は、図2に示すように、組み立てライン40上に搬送されて来る液晶表示パネル10の被検査箇所である電子部品取り付け箇所を、液晶表示パネル10の裏側から撮影して、その撮影した画像から、電子部品の取り付け状態を検査する装置である。
本例では、ガラス基板で構成される液晶表示パネル10の縁部に、電子部品(半導体部品)20としてのベアチップを接続した接続部を検査している。以下の説明では、ベアチップをCOGと称する。なお、図1の検査装置構成と、図2の組み立てライン40上の配置とは、上下方向が逆になっており、図1では液晶表示パネル10の下側に撮影する機構を配置しているのに対し、図2では液晶表示パネル10の上側に撮影する機構を配置しているが、いずれの配置でもよいことは勿論である。
また、図2では、説明を簡単にするために、組み立てライン40上を搬送される液晶表示パネル10の搬送位置で、液晶表示パネル10の被検査箇所が撮影される位置に検査装置を配置している。なお、カメラや照明部などで構成される検査装置自体を、図示しない駆動機構により移動させるようにしてもよい。すなわち、検査装置をその駆動機構により移動させながら、液晶表示パネル10上の複数の被検査箇所を順に撮影するようにしてもよい。
COG20には、液晶表示パネル10と接続される面に、接続用の電極であるパッド21が比較的狭いピッチで複数配置している。また、COG20が接続される液晶表示パネル10の表面側にも、接続用の電極であるパネルリード11が配置してある。
なお、パッド21が配置されるCOG20の表面は、比較的粗い面となっているが、ここでいう「粗い面」とは、液晶表示パネル10の比較的平滑な表面よりも粗い面であることを意味する。
また、後述する図4に示すように、COG20のパッド21配置面には、位置決め用のアライメントマーク22が設けられており、このアライメントマーク22に対応して、液晶表示パネル10のCOG接続箇所にも、位置決め用のアライメントマーク12が設けられている。
なお、パッド21が配置されるCOG20の表面は、比較的粗い面となっているが、ここでいう「粗い面」とは、液晶表示パネル10の比較的平滑な表面よりも粗い面であることを意味する。
また、後述する図4に示すように、COG20のパッド21配置面には、位置決め用のアライメントマーク22が設けられており、このアライメントマーク22に対応して、液晶表示パネル10のCOG接続箇所にも、位置決め用のアライメントマーク12が設けられている。
また、図1に示すように、液晶表示パネル10とCOG20との間に、異方性導電フィルム(ACF)30を配置し、ある程度圧力を加えた状態でACF30を加熱するようにしている。このように、加圧しながら加熱することで、ACF30内の導電粒子がCOG20側のパッド21と液晶表示パネル10側のパネルリード11との両方に接触し、これらを導通させる。ACF30内に配置された導電粒子は微細な粒子であり、ACF30自体は、ほぼ透明又は半透明なフィルムからなる素材で形成されている。
なお、ACF30を使用した液晶表示パネル10へのCOG20の取り付け作業では、COG20の配置位置を決める仮圧着を行った後、完全に固定させる本圧着作業を行うようにしているが、本例の検査装置による検査は、仮圧着時または本圧着時のどちらの作業時に行ってもよい。
なお、ACF30を使用した液晶表示パネル10へのCOG20の取り付け作業では、COG20の配置位置を決める仮圧着を行った後、完全に固定させる本圧着作業を行うようにしているが、本例の検査装置による検査は、仮圧着時または本圧着時のどちらの作業時に行ってもよい。
図1に示した検査装置の構成について説明すると、検査装置は、液晶表示パネル10の被検査箇所を撮影する構成としている。つまり、図1に示すように、液晶表示パネル10の被検査箇所の真下に、撮影を行うためのセットであるレンズ101とハーフミラー部102とカメラ103が配置され、液晶表示パネル10の被検査箇所の上側に、COG20の接続部が位置するようになっている。
また、レンズ101は、その光軸が液晶表示パネル10のガラス面と直交するように配置されており、レンズ101の下側にはハーフミラー部102が配置されている。ハーフミラー部102は、内部のハーフミラー102aにより、側方の同軸落射照明部104からの光をレンズ101側に入射させると共に、外部からレンズ101に入射した光を、カメラ103のイメージャ103aに入射させる光学部材である。
また、レンズ101は、その光軸が液晶表示パネル10のガラス面と直交するように配置されており、レンズ101の下側にはハーフミラー部102が配置されている。ハーフミラー部102は、内部のハーフミラー102aにより、側方の同軸落射照明部104からの光をレンズ101側に入射させると共に、外部からレンズ101に入射した光を、カメラ103のイメージャ103aに入射させる光学部材である。
すなわち、外部の液晶表示パネル10からレンズ101に入射した像光は、ハーフミラー102aを直進してカメラ103のイメージャ103aに到達し、イメージャ103aで電気信号に変換され、画像信号として出力される。本例では、カメラ103は、モノクロ画像の撮影を行う撮影部を構成している。なお、図1では、カメラ103については、レンズなどの光学部材を省略してあるが、レンズ101とは別に、ハーフミラー102aとイメージャ103aとの間に、撮影用のレンズを備えた構成としてもよい。
同軸落射照明部104は、発光ダイオードなどから構成される光源104aと、その光源104aからの光を直進させるレンズ104bとを備え、そのレンズ104bが出射した光を照明光として、ハーフミラー部102に入射させる。ハーフミラー部102に入射した照明光は、ハーフミラー102aにより曲折されて、レンズ101を介して液晶表示パネル10の被検査箇所に照射される。したがって、レンズ101を介してカメラ103のイメージャ103aに向かう像光の光軸L1と、同軸落射照明部104からハーフミラー部102を介して出射される照明光の中心光軸L2とはほぼ一致した状態となる。この光軸L1,L2は、液晶表示パネル10のガラス面と直交する方向の軸である。
そして、本例の検査装置では、この同軸落射照明部104の他に斜方照明部105を備えている。この斜方照明部105は、発光ダイオードなどから構成される光源105aと、その光源105aからの光を直進させるレンズ105bとを備え、光源105aからの光がレンズ105bを介して、液晶表示パネル10の被検査箇所を照明光として照射される。
ここで、斜方照明部105は、図1に示すように、レンズ105bが出射した光の中心光軸L3を、上述した光軸L1,L2に対して、所定の角度を持たせるようにしてある。所定の角度としては、液晶表示パネル10に斜めから照射可能な角度であれば、例えば30°などの任意の角度が設定可能である。ただし、照明光を斜めから照射する角度は、カメラ103で撮影したとき、比較的粗い面であるCOG20のパッド21を配置した面が撮影画像から観察するのに適した角度とするのが好ましい。
ここで、斜方照明部105は、図1に示すように、レンズ105bが出射した光の中心光軸L3を、上述した光軸L1,L2に対して、所定の角度を持たせるようにしてある。所定の角度としては、液晶表示パネル10に斜めから照射可能な角度であれば、例えば30°などの任意の角度が設定可能である。ただし、照明光を斜めから照射する角度は、カメラ103で撮影したとき、比較的粗い面であるCOG20のパッド21を配置した面が撮影画像から観察するのに適した角度とするのが好ましい。
なお、図1では、斜方照明部105は、1個の光源105aからの光を照射する照明部としてあるが、複数の光源を直線状に並べたバー状の照明装置や、複数の光源を環状に並べたリング状の照明装置としてもよい。リング状の照明装置の場合には、例えばレンズ101の周囲を囲むように複数の光源を配置する。
また、図1に示した同軸落射照明部104や斜方照明部105は、照明光を被検査箇所に集光させるためのレンズ104b,105bを配置したが、レンズ104b,105bは省略して、光源104a,105aからの光を直接、照明光として照射させるようにしてもよい。
また、図1に示した同軸落射照明部104や斜方照明部105は、照明光を被検査箇所に集光させるためのレンズ104b,105bを配置したが、レンズ104b,105bは省略して、光源104a,105aからの光を直接、照明光として照射させるようにしてもよい。
図1に示した各照明部104,105による照明状態と、カメラ103での撮影処理は、この検査装置が備える撮影制御処理部である制御部111により制御される。制御部111は、パネル搬送部114での液晶表示パネル10の搬送状態についての情報を取得して、液晶表示パネル10上の被検査箇所が、カメラ103で撮影する位置になったと判断したとき、その箇所についての検査を行う。この検査処理の流れについては、図3で後述するが、同軸落射照明部104と斜方照明部105の光源104a,105aを点灯させ、その点灯に連動して、カメラ103で撮影を行う。本例では、同軸落射照明部104の光源104aの点灯と斜方照明部105の光源105aの点灯とを異なるタイミングとし、それぞれの光源104a,105aが点灯した際に、1回ずつ合計2回の撮影を行っている。
撮影して得られた画像データは、画像処理部である画像解析部112に供給され、2回撮影して得られた画像の画像解析を行うことによって、液晶表示パネル10に対するCOG20の取付位置についての検査結果を得る。そして、画像解析部112で得られた検査結果のデータが、出力部113から外部に出力される。出力部113から出力される検査結果のデータは、例えば表示装置に供給して表示させたり、あるいは、データ蓄積装置などに蓄積させたりして、解析に利用される。
[2.検査装置での検査処理例]
次に、図3及び図4を参照して、本例の検査装置における検査処理について説明する。
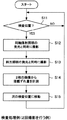
図3は、本例の検査装置による検査処理の手順を示したフローチャートである。このフローチャートの処理は、全て制御部111の制御により実行される。まず制御部111は、パネル搬送部114側からの液晶表示パネル10の位置情報に基づいて、液晶表示パネル10上の被検査箇所が、カメラ103で撮影する位置になったか否かを判断する(ステップS11)。この判断で検査位置でないと判断した場合には、液晶表示パネル10が次の検査位置に搬送されるまで待機する。
次に、図3及び図4を参照して、本例の検査装置における検査処理について説明する。
図3は、本例の検査装置による検査処理の手順を示したフローチャートである。このフローチャートの処理は、全て制御部111の制御により実行される。まず制御部111は、パネル搬送部114側からの液晶表示パネル10の位置情報に基づいて、液晶表示パネル10上の被検査箇所が、カメラ103で撮影する位置になったか否かを判断する(ステップS11)。この判断で検査位置でないと判断した場合には、液晶表示パネル10が次の検査位置に搬送されるまで待機する。
ステップS11で、液晶表示パネル10上の被検査箇所が、カメラ103で撮影する位置になったと判断された場合には、同軸落射照明部104内の光源104aを点灯させる第1の照明投射処理を行い、その点灯と同時にカメラ103で1枚、モノクロ画像の撮影を行って(ステップS12)、撮影後に光源104aを消灯させる。この同軸落射照明部104を点灯させて撮影した画像は、主として液晶表示パネル10側の表面(パネルリード11などが配置された面)が写った画像である。
この撮影に続いて、斜方照明部105の光源105aを点灯させる第2の照明投射処理を行い、その点灯と同時にカメラ103で1枚、モノクロ画像の撮影を行って(ステップS13)、撮影後に光源105aを消灯させる。この斜方照明部105を点灯させて撮影した画像は、主として電子部品(COG20)の表面(パッド21などが配置された面)が写った画像である。
この撮影に続いて、斜方照明部105の光源105aを点灯させる第2の照明投射処理を行い、その点灯と同時にカメラ103で1枚、モノクロ画像の撮影を行って(ステップS13)、撮影後に光源105aを消灯させる。この斜方照明部105を点灯させて撮影した画像は、主として電子部品(COG20)の表面(パッド21などが配置された面)が写った画像である。
撮影された画像データは、画像解析部112に送られ、2枚の画像に含まれるアライメントマークの位置から、液晶表示パネル10上のCOG接続箇所へのCOG20の搭載位置のずれ量が計測される(ステップS14)。そして、その計測結果を出力部113から出力する。その後、制御部111は、測定の終了を判断すると、パネル搬送部114に対して、液晶表示パネル10を次の検査箇所まで移動させるように指令する(ステップS15)。このとき、液晶表示パネル10を移動させる代わりに、検査装置自体を、次の検査箇所まで移動させるようにしてもよい。そして、移動後にステップS11の判断に戻り、次の検査が実行される。
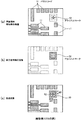
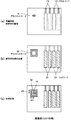
図4は、検査時に撮影される画像の例を示したものである。図3のフローチャートで説明したように本例においては、1カ所の検査ごとに、同軸落射照明部104からの照明光を照射した状態での1回の撮影と、斜方照明部105からの照明光を照射した状態での1回の撮影の、合計2回の撮影を行う。
ここで、液晶表示パネル10のガラス面は比較的平坦度が高いので、液晶表示パネル10側の接続面の状態は、同軸落射照明部104から、液晶表示パネル10のガラス面に対してほぼ垂直方向に照射した光の反射光の撮影することにより良好に撮影することができる。
ここで、液晶表示パネル10のガラス面は比較的平坦度が高いので、液晶表示パネル10側の接続面の状態は、同軸落射照明部104から、液晶表示パネル10のガラス面に対してほぼ垂直方向に照射した光の反射光の撮影することにより良好に撮影することができる。
図4(a)は、同軸落射照明部104から照明光を照射して撮影される画像の例を示したものである。この場合には、撮影を行う軸(図1のL1)と照明光の光軸(L2)とが一致しているため、液晶表示パネル10の表面での反射などの影響がなく、液晶表示パネル10側の接続面に形成されたパネルリード11やアライメントマーク12が鮮明に撮影された画像が得られる。これに対して、COG20の表面は、液晶表示パネル10を構成するガラス基板とACF30を通して観察されるため、同軸落射照明部104から照明光を照射して撮影した画像では不鮮明となる。したがって、図4(a)には、COG20側のパッド配置面は明確には写っていない。
一方、斜方照明部105から液晶表示パネル10に照射された照明光は、液晶表示パネル10で反射され、液晶表示パネル10と直交した位置に配置されたレンズ101には入射しない。したがって、カメラ102で撮影した撮影画像には、液晶表示パネル10の表面のパネルリード11やアライメントマーク12はほとんど写らない(図4(b)参照)。これに対して、比較的粗い面で構成されたCOG20の表面では、斜め方向から照射される斜方照明部105からの照明光が拡散反射される。その結果、COG20の表面で拡散反射した拡散反射光が、撮影を行う軸L1の方向に向かい、カメラ103のイメージャ103aに到達する。このため、COG20の表面の状態は、斜方照明部105からの照明光により、良好に撮影できることになる。
図4(b)は、斜方照明部105による斜めからの照明光を照射して撮影される画像の例を示したものである。この場合、上述のように、液晶表示パネル10の表面では照明光が側方に反射してしまうので、液晶表示パネル10の表面に配置されたパネルリード11やアライメントマーク12は不鮮明になる。一方、COG20の表面は、拡散反射光で良好に捕らえることができ、図4(b)に示すように、撮影した画像に、COG20の表面のアライメントマーク22が明確に写っている。なお、COG20の表面に配置された電極部であるパッドは、パネルリードと重なるため、図4(b)では図示されていない。
図4に示した撮影画像の例では、液晶表示パネル10側のアライメントマーク12は、十字形状になっており、画像解析部112では、撮影された画像からその十字が重なる中心位置を判定できるようにしてある。また、COG20側のアライメントマーク22は、四角の枠状にしてあり、画像解析部112では、撮影された画像からその四角の枠の位置を判定できるようにしている。
そして、図4(c)に示すように、画像解析部112で判定された液晶表示パネル10側のアライメントマーク12の位置と、COG20側のアライメントマーク22の位置を合成して判断することで、液晶表示パネル10のCOG接続部に対する、COG20の取付ずれ量を判定できるようにする。すなわち、図4では、COG20側の枠状のアライメントマーク22の中心位置に、液晶表示パネル10側の十字のアライメントマーク12の中心が位置しているとき、取付位置にずれがない状態とされる。このため、図4(c)に示すように、枠状のアライメントマーク22の水平及び垂直の縁から、十字のアライメントマーク12の中心までの距離dH及びdVが、予め設定された距離と一致しているときは、COG20の取り付けのずれがないと判断される。また、予め設定された距離からずれがある場合には、その設定された距離からずれた分が、取付位置のずれ量になる。
なお、図4(c)では、2つの撮影画像を合成して示してあるが、画像解析部112では、このような画像合成を行うのではなく、それぞれの画像から各アライメントマークの位置を判断して、計算で2つの判断位置の差を得て、ずれ量を得るようにしている。
また、図4では、撮影された一方の画像中の基準位置を示すアライメントマークの位置と、他方の画像中の基準位置を示すアライメントマークの位置を個別に判断して、それぞれの位置の差から取付ずれ量を判断するようにした。これに対して、画像中のその他の物体(例えばリードの特定位置やCOGの外形形状など)から、それぞれの基準となる位置を判断して、その差から取付ずれ量を判断するようにしてもよい。
また、図4では、撮影された一方の画像中の基準位置を示すアライメントマークの位置と、他方の画像中の基準位置を示すアライメントマークの位置を個別に判断して、それぞれの位置の差から取付ずれ量を判断するようにした。これに対して、画像中のその他の物体(例えばリードの特定位置やCOGの外形形状など)から、それぞれの基準となる位置を判断して、その差から取付ずれ量を判断するようにしてもよい。
以上説明したように、本実施の形態例(本例)によれば、同軸落射照明部104から撮影軸と同軸の照明光の照射による撮影と、斜方照明部105からの照明光の散乱光による撮影との2回の撮影を行って、液晶表示パネル10の表面及びCOG20の表面状態の検査を行うようにしたので、液晶表示パネル10にACF30を介して取り付けられた電子部品(COG20)の取付ずれ量を、良好に検査できるようになる。
なお、本例の場合には、カメラ103としてモノクロ画像を撮影する撮影部(撮影装置)を使用することにより、照明光が効率よく使用されるので、解像度が高く鮮明な画像が得られる。したがって、撮影された鮮明なモノクロ画像からの画像解析で、搭載部品のずれ量を精度よく良好に判断することができる。
[3.検査装置での別の検査処理例]
次に、本発明の他の実施の形態例を、図5のフローチャートを参照して説明する。
この他の実施の形態例でも、検査装置の基本的な構成は、図1及び図2に示した検査装置の構成と同じである。但し、図1に示した構成において、同軸落射照明部104が備える光源104aの発光色と、斜方照明部105が備える光源105aの発光色を、異なる色としてある。ここでの異なる色とは、例えば赤色と青色のように信号処理で色分離が可能な色をいう。ここで、カメラ103としては、カラー画像の撮影が可能な撮影部を有するカメラが使用されることは言うまでもない。
次に、本発明の他の実施の形態例を、図5のフローチャートを参照して説明する。
この他の実施の形態例でも、検査装置の基本的な構成は、図1及び図2に示した検査装置の構成と同じである。但し、図1に示した構成において、同軸落射照明部104が備える光源104aの発光色と、斜方照明部105が備える光源105aの発光色を、異なる色としてある。ここでの異なる色とは、例えば赤色と青色のように信号処理で色分離が可能な色をいう。ここで、カメラ103としては、カラー画像の撮影が可能な撮影部を有するカメラが使用されることは言うまでもない。
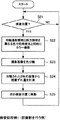
図5は、他の実施の形態例での検査手順を示したフローチャートである。このフローチャートの処理も、全て制御部111の制御により実行される。図5に示す処理手順で、図3に示す一実施形態例の手順と異なるところは、ステップS22とステップS23の部分である。それ以外のステップS21とステップS24は、図3のステップS11とステップS14と同じなのでここでは説明を省略する。
ステップS21で、液晶表示パネル10上の被検査箇所が、カメラ103で撮影する位置になったと判断された場合は、同軸落射照明部104内の光源104a(例えば、赤色照明用)と、斜方照明部105の光源105a(例えば、青色照明用)を同時に点灯させ、その点灯と同時にカメラ103で1枚のカラー画像を撮影する(ステップS22)。そして、撮影後に光源104a,105aを消灯する。
カメラ103で撮影されたカラー画像データは、画像解析部112に送られ、この画像解析部112で色分離処理がなされる。そして、光源104aの発光色の成分の画像と、光源105aの発光色の成分の画像とに分離される(ステップS23)。このように色分離された2枚の画像を得ることで、光源104aの発光色の成分の画像は、主として液晶表示パネル10側の表面(パネルリード11などが配置された面)が写った画像となり、光源105aの発光色の成分の画像は、主として電子部品(COG20)の表面(パッド21などが配置された面)が写った画像となる。
以後は、その2枚の画像を使用して、先に説明した図3及び図4の例と同様に処理が行われる。すなわち、それぞれの画像に含まれるアライメントマークの位置のずれ量などから、液晶表示パネル10上のCOG接続箇所へのCOG20の搭載位置のずれ量を計測し、その計測結果が出力部113から出力される(ステップS24)。
その後、制御部111は、測定の終了を判断すると、パネル搬送部114に対して、液晶表示パネル10を次の検査箇所まで移動させる指令を行う(ステップS25)。そして、移動後にステップS21の判断に戻り、次の検査が実行される。
その後、制御部111は、測定の終了を判断すると、パネル搬送部114に対して、液晶表示パネル10を次の検査箇所まで移動させる指令を行う(ステップS25)。そして、移動後にステップS21の判断に戻り、次の検査が実行される。
このような検査処理を行うことにより、検査時には1回の撮影を行うだけで、2つの面を個別に撮影した2枚の画像が得られることになるので、それだけ検査に要する時間を短縮することができる。
なお、それぞれの照明部の光源の発光色を設定する際には、それぞれの画像で判別する面での反射が得やすい色に設定するのが好ましい。また、この例の場合には、それぞれの光源104a,105aについては、検査作業中は常時点灯させるようにしてもよい。
なお、それぞれの照明部の光源の発光色を設定する際には、それぞれの画像で判別する面での反射が得やすい色に設定するのが好ましい。また、この例の場合には、それぞれの光源104a,105aについては、検査作業中は常時点灯させるようにしてもよい。
[4.検査装置でCOFの検査を行う例]
以上説明した実施の形態例は、液晶表示パネルに搭載された電子部品として、比較的小さなチップ部品であるCOGの取付位置を検査する場合に適用した例である。しかし、その他の電子部品の搭載位置を検査する場合に適用してもよい。
図6及び図7は、半導体チップなどの電子部品が取り付けられたフレキシブル配線基板であるCOFの、液晶表示パネルへの取付状態を検査する例を示している。
図6に示す例においても、検査装置の構成は、図1に示した検査装置と同じであり、図1に示す一実施の形態例と異なるところは、検査装置のカメラ103で撮影する範囲に、COF50の液晶表示パネル10への取付位置が配置されている点だけである。
以上説明した実施の形態例は、液晶表示パネルに搭載された電子部品として、比較的小さなチップ部品であるCOGの取付位置を検査する場合に適用した例である。しかし、その他の電子部品の搭載位置を検査する場合に適用してもよい。
図6及び図7は、半導体チップなどの電子部品が取り付けられたフレキシブル配線基板であるCOFの、液晶表示パネルへの取付状態を検査する例を示している。
図6に示す例においても、検査装置の構成は、図1に示した検査装置と同じであり、図1に示す一実施の形態例と異なるところは、検査装置のカメラ103で撮影する範囲に、COF50の液晶表示パネル10への取付位置が配置されている点だけである。
図6に示すように、フレキシブル配線基板で構成されたCOF50の端部の電極部であるCOFリード51を、ACF30を介して、液晶表示パネル10のパネルリード13の上に載せてある。そして、このCOF50の接続部を、圧力をかけた状態で加熱することにより、ACF30内の導電粒子の作用で、パネルリード13がCOFリード51と導通するようになる。
このCOF50の接続部を、検査装置で撮影する範囲に位置させた状態で、同軸落射照明部104内の光源104aと、斜方照明部105の光源105aを点灯させて、カメラ103で撮影を行い、その撮影された画像から検査を行う。
COF50の検査でも、図3に示すように、同軸落射照明部104内の光源104aを点灯させた状態での撮影と、斜方照明部105の光源105aを点灯させた状態での撮影を、個別に行って、その2枚の画像から、液晶表示パネル10側の位置と、COF50側の位置を個別に判断する。
また、図5に示すように、光源104a,105aを別の発光色とした上で、同軸落射照明部104内の光源104aと斜方照明部105の光源105aを同時に点灯させて、カラー画像を得る撮影を行い、撮影後に色分離で2つの画像を得て、液晶表示パネル10側の位置と、COF50側の位置を個別に判断する。
COF50の検査でも、図3に示すように、同軸落射照明部104内の光源104aを点灯させた状態での撮影と、斜方照明部105の光源105aを点灯させた状態での撮影を、個別に行って、その2枚の画像から、液晶表示パネル10側の位置と、COF50側の位置を個別に判断する。
また、図5に示すように、光源104a,105aを別の発光色とした上で、同軸落射照明部104内の光源104aと斜方照明部105の光源105aを同時に点灯させて、カラー画像を得る撮影を行い、撮影後に色分離で2つの画像を得て、液晶表示パネル10側の位置と、COF50側の位置を個別に判断する。
図7は、COF取付箇所の検査時に撮影される画像の例を示したものである。ここでは、図3のフローチャートの例のように1カ所の検査ごとに、同軸落射照明部104からの照明光を照射した状態での1回の撮影と、斜方照明部105からの照明光を照射した状態での1回の撮影の、合計2回の撮影を行った場合を示している。
図7(a)は、同軸落射照明部104から照明光を照射して撮影される画像の例を示す。この場合には、撮影を行う軸(図6のL1)と照明光の光軸(図6のL2)とが一致しているため、液晶表示パネル10の表面での反射などの影響がなく、液晶表示パネル10側の接続面に形成されたパネルリード13やアライメントマーク14が鮮明に撮影された画像が得られる。
図7(b)は、斜方照明部105からの斜めからの照明光を照射して撮影される画像の例を示したものである。この場合には、図4(b)と同様に、COF50の表面を拡散反射光で良好に捕らえることができる。図7(b)に示すように、撮影画像に、COF50の表面に形成されたCOFリード51やアライメントマーク52が明確に写っていることがわかる。
図7の例では、液晶表示パネル10側のアライメントマーク14は、十字形状とされており、画像解析部112では、撮影された画像からその十字が重なる中心位置を判定できるようにしてある。また、COF50側のアライメントマーク52は、四角の枠状にしてあり、画像解析部112では、撮影された画像からその四角の枠の位置を判定できるようになっている。なお、COF50は図4などで説明したCOG20よりも大きな部品であり、図7に示したアライメントマーク14,52は、図4に示したアライメントマークよりも大きなサイズのアライメントマークとなっている。
そして、図7(c)に示すように、画像解析部112で判定された液晶表示パネル10側のアライメントマーク14の位置と、COF50側のアライメントマーク52の位置を合成して判断することで、液晶表示パネル10のCOF接続部に対する、COF50の取付ずれ量を判定できる。すなわち、図7の例では、COF50側の枠状のアライメントマーク52の中心位置に、液晶表示パネル10側の十字のアライメントマーク14の中心が位置しているとき、取付位置にずれがない状態とされる。このため、図7(c)に示すように、枠状のアライメントマーク52の水平及び垂直の縁から、十字のアライメントマーク14の中心までの距離dH及びdVが、予め設定された距離と一致するとき、電子部品搭載基板であるCOF50の取付ずれがないと判断される。また、予め設定された距離からずれがある場合には、その設定された距離からずれた分が、COF50の取付位置のずれ量になる。
なお、図7の例の場合にも、アライメントマーク以外の画像中のその他の物体(例えばリードの特定位置やCOFの端部の外形形状など)から、それぞれの基準となる位置を判断して、その差から取付ずれ量を判断するようにしてもよい。
なお、図7の例の場合にも、アライメントマーク以外の画像中のその他の物体(例えばリードの特定位置やCOFの端部の外形形状など)から、それぞれの基準となる位置を判断して、その差から取付ずれ量を判断するようにしてもよい。
[5.変形例]
以上説明した各実施の形態例の検査装置では、液晶表示パネルに接続される電子部品又は電子部品搭載基板と、液晶表示パネルとの接続部の接続位置のずれを検査する装置として説明した。しかし、本発明はここで説明した実施の形態例に限定されない。すなわち、本発明の検査装置は、液晶表示パネル以外の各種表示パネル(有機EL表示パネルなど)の電子部品などの接続部の検査を行う検査装置にも適用することができる。
また、各照明部の光源の色は、図5のフローチャートの処理例のように、撮影後に色分離を行う例の場合に、光源の色を変えたが、例えば図3の例のように2回撮影を行う場合にも、撮影対象とする面での反射が得られやすい色に、それぞれの光源の色を設定するようにしてもよい。
また、図3のフローチャートの処理では、先に同軸落射照明部104から照明した状態で撮影して、その後、斜方照明部105で照明させて撮影を行うようにしたが、撮影を行う順序は逆でもよい。
また、図3のフローチャートに示した光源を切り替えて2回の撮影を行う例と、図5のフローチャートに示した色の異なる光源を照射して1回の撮影を行う例は、それぞれ個別の例として示したが、検査装置として、2つの処理が切り替えられるようにしてもよい。この場合、光源としては、対応した色のものを用意しておき、カメラとしてもカラー画像とモノクロ画像の双方の撮影ができるものを用意する。その上で、COGの接続箇所のように比較的小さな部品の接続箇所を検査する場合には、光源を切り替えて2回の撮影を行うようにし、COFの接続箇所のように比較的大きな部品の接続箇所を検査する場合には、2つの光源を同時発光させて1回の撮影後に色分離を行うようにするなど、検査するサイズに適した設定を行うようにしてもよい。このようにすることで、検査時の測定精度と測定速度とを両立させた、良好な検査が可能になる。
また、図1や図2に示した検査装置の構成は、一例を示したものであり、本発明は図示のものに限定さえるものではない。
また、図1や図2に示した検査装置の構成は、一例を示したものであり、本発明は図示のものに限定さえるものではない。
10…液晶表示パネル、11…パネルリード、12…アライメントマーク、13…パネルリード、14…アライメントマーク、20…電子部品(COG)、21…パッド、22…アライメントマーク、30…異方性導電フィルム(ACF)、40…組み立てライン、50…電子部品搭載基板(COF)、51…COFリード、52…アライメントマーク、101…レンズ、102…ハーフミラー部、103…カメラ、104…同軸落射照明部、104a…光源、105…斜方照明部、105a…光源、111…制御部、112…画像解析部、113…出力部、114…パネル搬送部
Claims (6)
- 被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、前記表示パネルの面に対してレンズの光軸をほぼ直交させた配置として撮影する撮影部と、
前記接続部に、前記光軸と同じ方向から照明光を投射する第1の照明部と、
前記接続部に、前記光軸と所定の角度を持った方向から照明光を投射する第2の照明部と、
前記第1の照明部からの照明光を投射させた状態で、前記撮影部で第1の撮影を実行させ、前記第1の照明部からの照明光を投射させたタイミングとは異なるタイミングで、前記第2の照明部からの照明光を投射させた状態で、前記撮影部で第2の撮影を実行させる制御部と、
前記撮影部による第1の撮影で得た画像から前記接続部の表示パネル側の状態を判別し、前記撮影部による第2の撮影で得た画像から前記接続部の電子部品側又は電子部品搭載基板側の状態を判別する画像処理部と、
を備えた表示パネル検査装置。 - 前記画像処理部は、前記第1の撮影で得た画像から、前記接続部の表示パネル側の基準となる位置を検出し、前記第2の撮影で得た画像から、前記接続部の電子部品側又は電子部品搭載基板側の基準となる位置を検出し、表示パネルと電子部品又は電子部品搭載基板との位置ずれ量を判断する
請求項1記載の表示パネル検査装置。 - 前記撮影部が撮影する画像は、モノクロ画像である
請求項2記載の表示パネル検査装置。 - 被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、前記表示パネルの面に対してレンズの光軸をほぼ直交させた配置として、カラー画像を撮影する撮影部と、
前記接続部に、前記光軸と同じ方向から第1の色の照明光を投射する第1の照明部と、
前記接続部に、前記光軸と所定の角度を持った方向から、前記第1の色とは異なる第2の色の照明光を投射する第2の照明部と、
前記第1の照明部からの照明光と、前記第2の照明部からの照明光を同時に投射させた状態で、前記撮影部で撮影を実行させる制御部と、
前記撮影部で撮影して得たカラー画像から、第1の色の成分を分離し、その分離された前記第1の色の成分の画像から、前記接続部の表示パネル側の状態を判別し、前記撮影部で撮影して得たカラー画像から、前記第2の色の成分を分離し、その分離された第2の色の成分の画像から、前記接続部の電子部品側又は電子部品搭載基板側の状態を判別する画像処理部と、
を備えた表示パネル検査装置。 - 被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、前記表示パネルの面に対してレンズの光軸をほぼ直交させた配置の撮影部で撮影するステップと、
前記接続部に、前記光軸と同じ方向から照明光を投射する第1の照明投射を行うステップと、
前記接続部に、前記光軸と所定の角度を持った方向から照明光を投射する第2の照明投射を行うステップと、
前記第1の照明投射による照明を行った状態で、前記撮影部で第1の撮影を実行するステップと、
前記第1の照明投射を行ったタイミングとは異なるタイミングで前記第2の照明投射処理を行った状態で、前記撮影部で第2の撮影を実行するステップと、
前記撮影部による第1の撮影で得た画像から前記接続部の表示パネル側の状態を判別するステップと、
前記撮影部による第2の撮影で得た画像から前記接続部の電子部品側又は電子部品搭載基板側の状態を判別するステップと、
前記第1の撮影で得た画像から判別された表示パネル側の接続部の状態と、前記第2の撮影で得た画像から判別された前記電子部品側又は電子部品搭載基板側の接続部の状態から、前記表示パネル側の接続部と前記電子部品側又は電子部品搭載基板側の接続部とのずれを検査するステップと、
を含む表示パネル検査方法。 - 被検査対象となる表示パネルと電子部品又は電子部品搭載基板との接続部を、前記表示パネルの面に対してレンズの光軸をほぼ直交させた配置の撮影部で、カラー画像を撮影するステップと、
前記接続部に、前記光軸と同じ方向から第1の色の照明光を投射する第1の照明投射を行うステップと、
前記接続部に、前記光軸と所定の角度を持った方向から、前記第1の色とは異なる第2の色の照明光を投射する第2の照明投射を行うステップと、
前記第1の照明投射処理と、前記第2の照明投射処理とを同時に行った状態で、前記撮影部で撮影を実行するステップと、
前記撮影部で撮影して得たカラー画像から、第1の色の成分を分離し、その分離された前記第1の色の成分の画像から、前記接続部の表示パネル側の状態を判別するステップと、
前記撮影部で撮影して得たカラー画像から、前記第2の色の成分を分離し、その分離された第2の色の成分の画像から、前記接続部の電子部品側又は電子部品搭載基板側の状態を判別するステップと、
前記撮影して得たカラー画像の第1の色の成分から判別される前記表示パネル側の接続部の状態と、前記撮影して得たカラー画像の第2の色の成分から判別された得た前記電子部品側又は電子部品搭載基板側の接続部の状態から、前記表示パネル側の接続部と前記電子部品側又は電子部品搭載基板側の接続部とのずれを検査するステップと、
を含む表示パネル検査方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011027685A JP2012169370A (ja) | 2011-02-10 | 2011-02-10 | 表示パネル検査装置及び表示パネル検査方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011027685A JP2012169370A (ja) | 2011-02-10 | 2011-02-10 | 表示パネル検査装置及び表示パネル検査方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012169370A true JP2012169370A (ja) | 2012-09-06 |
Family
ID=46973271
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011027685A Withdrawn JP2012169370A (ja) | 2011-02-10 | 2011-02-10 | 表示パネル検査装置及び表示パネル検査方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012169370A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015111631A (ja) * | 2013-12-06 | 2015-06-18 | 三星電子株式会社Samsung Electronics Co.,Ltd. | 認識装置、認識方法、実装装置及び実装方法 |
| JP2020136327A (ja) * | 2019-02-13 | 2020-08-31 | 芝浦メカトロニクス株式会社 | 検査装置、実装装置及び検査方法 |
| WO2024014077A1 (ja) * | 2022-07-11 | 2024-01-18 | パナソニックIpマネジメント株式会社 | 位置決め装置、実装装置、位置決め方法および実装方法 |
-
2011
- 2011-02-10 JP JP2011027685A patent/JP2012169370A/ja not_active Withdrawn
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015111631A (ja) * | 2013-12-06 | 2015-06-18 | 三星電子株式会社Samsung Electronics Co.,Ltd. | 認識装置、認識方法、実装装置及び実装方法 |
| JP2020136327A (ja) * | 2019-02-13 | 2020-08-31 | 芝浦メカトロニクス株式会社 | 検査装置、実装装置及び検査方法 |
| JP7300275B2 (ja) | 2019-02-13 | 2023-06-29 | 芝浦メカトロニクス株式会社 | 検査装置、実装装置及び検査方法 |
| WO2024014077A1 (ja) * | 2022-07-11 | 2024-01-18 | パナソニックIpマネジメント株式会社 | 位置決め装置、実装装置、位置決め方法および実装方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107219237B (zh) | 基板检查装置 | |
| KR101245148B1 (ko) | 영상 선명도가 개선된 비전검사장치 | |
| TWI626699B (zh) | 視覺化檢驗裝置 | |
| JP2015159285A (ja) | 対向面に存在する構造的特徴を有する部品の光学的測定 | |
| CN101655534A (zh) | 平板显示器面板的检查装置和方法 | |
| JP2014508938A (ja) | 多重グリッドパターンを利用したビジョン検査装置 | |
| JP2015169510A (ja) | 検査装置 | |
| US10147174B2 (en) | Substrate inspection device and method thereof | |
| CN107438762A (zh) | 三维形状测量装置 | |
| JP4877100B2 (ja) | 実装基板の検査装置および検査方法 | |
| JP2008300394A (ja) | 基板接合装置および基板接合方法 | |
| TWI745645B (zh) | 單側及雙側式檢測系統及成對反射鏡組裝置 | |
| TW201817305A (zh) | 基板位置檢測裝置 | |
| JP2013015328A (ja) | 表示パネル検査装置及び表示パネル検査方法 | |
| JP2009294115A (ja) | 3次元計測表示方法 | |
| JP5943525B2 (ja) | 実装用・検査用データ作成装置及び実装用・検査用データ作成方法 | |
| US20080130068A1 (en) | Imaging apparatus for fully automatic screen printer | |
| JP4818572B2 (ja) | 画像認識装置および画像認識方法 | |
| JP2015219162A (ja) | 検査装置 | |
| JP6339849B2 (ja) | 検査装置 | |
| TWI290223B (en) | Adjustable light sources for image forming apparatus | |
| KR101442666B1 (ko) | 복수 행의 조명부재를 포함하는 비전검사장치 | |
| JP2014003312A (ja) | 基板接合装置および基板接合方法 | |
| JP2015206752A5 (ja) | ||
| CN100514046C (zh) | 图像识别装置和图像识别方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Application deemed to be withdrawn because no request for examination was validly filed |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140513 |