JP2012171020A - 歯車製造方法 - Google Patents
歯車製造方法 Download PDFInfo
- Publication number
- JP2012171020A JP2012171020A JP2011032000A JP2011032000A JP2012171020A JP 2012171020 A JP2012171020 A JP 2012171020A JP 2011032000 A JP2011032000 A JP 2011032000A JP 2011032000 A JP2011032000 A JP 2011032000A JP 2012171020 A JP2012171020 A JP 2012171020A
- Authority
- JP
- Japan
- Prior art keywords
- cutter
- workpiece
- end surface
- cutting
- gear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F5/00—Making straight gear teeth involving moving a tool relatively to a workpiece with a rolling-off or an enveloping motion with respect to the gear teeth to be made
- B23F5/12—Making straight gear teeth involving moving a tool relatively to a workpiece with a rolling-off or an enveloping motion with respect to the gear teeth to be made by planing or slotting
- B23F5/16—Making straight gear teeth involving moving a tool relatively to a workpiece with a rolling-off or an enveloping motion with respect to the gear teeth to be made by planing or slotting the tool having a shape similar to that of a spur wheel or part thereof
- B23F5/163—Making straight gear teeth involving moving a tool relatively to a workpiece with a rolling-off or an enveloping motion with respect to the gear teeth to be made by planing or slotting the tool having a shape similar to that of a spur wheel or part thereof the tool and workpiece being in crossed axis arrangement, e.g. skiving, i.e. "Waelzschaelen"
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Gear Processing (AREA)
Abstract
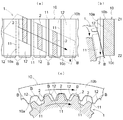
【課題】コストアップ、加工精度の低下、カッターと他部材との干渉等を招来することなく、スカイビング加工においてカッターの送り操作の下手側となるワークの下手側端面において発生するバリの除去が可能な歯車製造方法を提供する。
【解決手段】歯車に加工されるワーク10の回転軸Awに対して傾斜した回転軸Acを有するピニオン型のカッター1を用い、カッター1をワーク10と同期回転させながらワーク10の歯すじ方向に送り操作するスカイビング加工を利用した歯車製造方法において、送り操作において下手側となるワーク10の下手側端面10cにおけるカッター1の送り速度、切込量、及びカッター1とワーク10との相対回転位相のうち少なくとも何れか1つを、下手側端面10cを除く領域を切削するときの条件と異ならせてバリ取り加工を行う。
【選択図】図1
【解決手段】歯車に加工されるワーク10の回転軸Awに対して傾斜した回転軸Acを有するピニオン型のカッター1を用い、カッター1をワーク10と同期回転させながらワーク10の歯すじ方向に送り操作するスカイビング加工を利用した歯車製造方法において、送り操作において下手側となるワーク10の下手側端面10cにおけるカッター1の送り速度、切込量、及びカッター1とワーク10との相対回転位相のうち少なくとも何れか1つを、下手側端面10cを除く領域を切削するときの条件と異ならせてバリ取り加工を行う。
【選択図】図1
Description
歯車に加工されるワークの回転軸に対して傾斜した回転軸を有するピニオン型のカッターを用い、カッターをワークと同期回転させながらワークの歯すじ方向に送り操作するスカイビング加工を利用した歯車製造方法に関する。
スカイビング加工とは、図1を参照して説明すると、歯車に加工されるワーク10の回転軸Awに対して傾斜した回転軸Acを有し、多数の切刃2を備えたピニオン型のカッター1を、ワーク10と同期回転させつつ、ワーク10の歯すじ方向に送り操作(ここでは回転軸Awに沿って上方から下方への送り操作)を行い歯切りする加工法である。
このようなスカイビング加工においては、カッターとワークの回転運動により切削を行うので、カッターを単に往復運動させて切削する他の加工法と比べると滑らかな切削が可能である。また、カッターとワークの回転速度を速くすることにより高速切削が容易に実現可能である。従って、例えば波動歯車のように多数の細かい歯を有する歯車の加工を行う場合に、スカイビング加工は特に有利な加工法といえる。
スカイビング加工では、上述のごとくカッターがワークの歯すじ方向に送り操作されるので、この送り操作において下手側となるワークの下手側端面には、カッターがワークから離間する際に図7に示すようなバリBが発生する。バリBが付着した歯車を他の部品と組み付けると、組み付け精度が悪化したり、組み付け後に脱落したバリBが各部品の動作の円滑な動作を妨げたりするおそれがある。特に、上述の波動歯車に使用する歯車の場合は歯が細かいので、小さなバリでもその影響が大きくなりやすい。
歯切り加工済みのワークのバリを除去する装置として、例えば特許文献1に記載された歯車加工装置がある。この装置は、歯切り機構で歯切り加工を行ったワークを、歯切り機構とは別の位置に設けた端縁処理機構までオートローダによって移動できるように構成されている。歯切り機構と端縁処理機構とを別に備えているので、歯切り機構における歯切り加工と、端縁処理機構におけるバリ取り等の端縁処理加工を同時に実施することができる。その結果、歯車の製造加工の作業効率を大幅に向上することができるとされている。
また、特許文献2には面取り兼シェービング装置が開示されている。この装置は、面取り用カッターとシェービング用カッターとを備え、一方のカッターがヘッド本体に支持され、他方のカッターがヘッド本体に対して相対的に昇降する複可動部に支持される。さらに、この装置には一対のバリ取り用カッターが設けられており、一台の装置でシェービング加工、面取り加工及びバリ取り加工を行えるように構成されている。
しかし、特許文献1に記載の装置は複数の機構を離れた場所に設けるため、装置が大型化するとともに、複数の工具が必要となりコストが上昇する。また、特許文献2に記載の装置は複可動部の長さを大きくする必要があるので、複可動部に設けたカッター周辺の剛性が低下して、加工精度の低下を招来するおそれがある。さらに、波動歯車のような内歯歯車をスカイビング加工で製造する場合には、ワークの内側空間にはワークに対して傾斜状態のカッターが存在するため、このカッターと複可動部との干渉が問題となる。
上記問題を鑑みて、本発明は、コストアップ、加工精度の低下、カッターと他部材との干渉等を招来することなく、スカイビング加工においてカッターの送り操作の下手側となるワークの下手側端面において発生するバリの除去が可能な歯車製造方法を提供することを目的とする。
本発明に係る歯車製造方法の特徴手段は、歯車に加工されるワークの回転軸に対して傾斜した回転軸を有するピニオン型のカッターを用い、前記カッターを前記ワークと同期回転させながら前記ワークの歯すじ方向に送り操作するスカイビング加工を利用した歯車製造方法において、前記送り操作において下手側となる前記ワークの下手側端面における前記カッターの送り速度、切込量、及び前記カッターと前記ワークとの相対回転位相のうち少なくとも何れか1つを、前記下手側端面を除く領域を切削するときの条件と異ならせてバリ取り加工を行う点にある。
通常のスカイビング加工では、カッターの送り速度、切込量、及びカッターとワークとの相対回転位相を一定で維持したまま、ワークの上手側端面から下手側端面までの全領域を切削して加工を終了するので、下手側端面に発生したバリを除去することができない。本特徴手段によれば、ワークの下手側端面において、カッターの送り速度、切込量、及びカッターとワークとの相対回転位相のうち少なくとも何れか1つを、下手側端面を除く領域を切削するときの条件と異ならせてバリ取り加工を行う。この特徴手段によれば、別途バリ取り加工用の工具を用意する必要はなく、カッターやワークの動作を制御しているプログラムを変更するだけでバリ取り加工が可能となるので、カッターと他部材との干渉は発生しないし、コストアップや加工精度の低下を招来することもない。尚、カッターの送り速度やカッターとワークとの相対回転位相を異ならせることには、単に速さを変化させるだけではなく、送り操作の向きや相対回転の向きを反対にすることも含まれるものとする。
ここで、前記バリ取り加工として、前記カッターの送り操作を前記下手側端面において一時停止させると好適である。
本特徴手段のごとく、カッターの送り操作をワークの下手側端面において一時停止させると、その間、下手側端面においてカッターとワークとの同期回転が継続され、カッターの切刃がワークの加工面に形成された歯溝の表面に接触し得る。このように、切削加工が終わった後もカッターとワークとが接触することにより、接触時の衝撃等によって、ワークの下手側端面で発生したバリを脱落させることができる。
また、前記バリ取り加工として、前記下手側端面において前記カッターを前記歯すじ方向に往復運動させると好適である。
本特徴手段のごとく、ワークの下手側端面においてカッターが歯すじ方向に往復運動するように送り操作を行うと、カッターの切刃がワークの加工面に形成された歯溝の表面に複数回接触し得る。このように、切削加工が終わった後もカッターとワークとが接触することにより、接触時の衝撃等によって、ワークの下手側端面で発生したバリを脱落させることができる。特に、カッターが下手側端面から上手側端面への方向に移動するときは、上手側端面から下手側端面へとカッターを移動させる通常の送り操作時とは、カッターの切刃とワークとの接触形態(接触箇所、接触方向、接触力等)が異なる。このため、カッターの往復運動時にはワークに種々の衝撃が作用し、バリの除去効果が向上する。
また、前記バリ取り加工として、前記ワークの前記歯すじ方向の全領域を切削した後、再度、前記下手側端面をより大きな切込量で切削すると好適である。
本特徴手段によれば、最初にワークの歯すじ方向の全領域を切削した際に、ワークの下手側端面にバリが発生する。しかし、1回目の切込量よりも大きな切込量でワークの下手側端面の切削を再び行うことにより、下手側端面のバリの除去が可能となる。仮に、2回目の切削によって新たにバリが発生する場合には、さらにそのバリを除去するため、より大きな切込量で再度、下手側端面の切削を行うことが可能である。本特徴手段によれば、2回目以降の切削量はその回と前回との切込量の差に過ぎないので、カッターに作用する負荷を抑制することができる。
また、前記バリ取り加工の際に、前記下手側端面において前記カッターの回転速度を、前記ワークとの前記同期回転の状態から相対的に加速または減速すると好適である。
本特徴手段のごとく、カッターの回転速度をワークとの継続的な同期回転の状態から相対的に加速または減速すると、カッターとワークとの相対回転位相がずれることになる。カッターの回転速度をワークに対して相対的に加速または減速した後、もとの速度に戻してやると、カッターとワークとの相対回転位相が当初の相対回転位相からずれた状態で同期回転を維持する。カッターを加速した場合にはワークの回転方向下手側、減速した場合にはワークの回転方向上手側が切削され、切削部分のバリが除去されるとともに、切削時の衝撃等で切削部分以外のバリが脱落することも期待できる。また、カッターの回転速度をワークに対して相対的に加速または減速したままで維持し、ワークとカッターとの同期回転を徐々にずらして、回転方向に沿って切削領域が拡大していくようにしても同様の効果が得られる。尚、本特徴手段によれば、ワークの下手側端面近傍において、歯溝の形状が下手側端面近傍以外の領域と異なることになるが、歯車として用いる際にワークの下手側端面近傍が力の伝達に寄与する部分でなければ、特に問題は生じない。
以下、本発明に係る歯車製造方法を波動歯車に使用される内歯歯車の製造に適用した実施形態について図面に基づいて説明する。
図1は、スカイビング加工を利用した本発明の実施形態に係る歯車製造方法の概要を示す図である。スカイビング加工は、歯車に加工されるワーク10の回転軸Awに対して傾斜した回転軸Acを有し、多数の切刃2を備えたピニオン型のカッター1を用いて行われる。このカッター1をワーク10と同期回転させつつ、ワーク10の歯すじ方向に送り操作(ここでは回転軸Awに沿って上方から下方への送り操作)することにより歯切りする。
ここでは内歯歯車の製造方法について説明するので、円環状のワーク10の内周面が加工面10aとなる。スカイビング加工により、加工面10aに歯溝12が形成され、切削されなかった部分が歯11となる。加工面10aと直交するワーク10の上下面のうち、カッター1の送り方向の上手側の面を上手側端面10b、下手側の面を下手側端面10cと称する。
図7は、従来のスカイビング加工によって、ワーク10の上手側端面10bから下手側端面10cまでの全領域に切削加工を施したワーク10を示す。a図はワーク10の加工面10aを正面から見た正面図、b図は加工面10aを横から見た断面図、c図はワーク10を上手側端面10bの側から見た平面図である。また、図8は、従来のスカイビング加工におけるカッター1の送り位置を時系列で示したグラフである。ここで、z1は上手側端面10bの位置を示し、z2は下手側端面10cの位置を示す。
従来のスカイビング加工においては、図8に示すようにカッター1をワーク10の上手側端面10bから下手側端面10cに一定の速度で送り操作しつつ、一定の切込量でワーク10の加工面10aを切削していた。その結果、カッター1がワーク10の下手側端面10cから離間する際に、下手側端面10cにバリBが発生していた。図7の各図に示すように、バリBは下手側端面10cの歯溝12の輪郭に沿って発生する。本発明はこのバリBの除去を目的とするものである。
[第1実施形態]
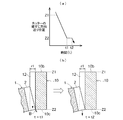
図2に基づいて、本発明に係る歯車製造方法の第1実施形態を説明する。図2のa図はカッター1の送り位置を時系列で示したグラフであり、b図は時刻t1、t2におけるワーク10の断面図である。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで送り操作した後、時刻t1からt2までの間、カッター1の送り操作を下手側端面10cにおいて一時停止させる。
図2に基づいて、本発明に係る歯車製造方法の第1実施形態を説明する。図2のa図はカッター1の送り位置を時系列で示したグラフであり、b図は時刻t1、t2におけるワーク10の断面図である。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで送り操作した後、時刻t1からt2までの間、カッター1の送り操作を下手側端面10cにおいて一時停止させる。
本実施形態によれば、下手側端面10cまでの切削が終わった時刻t1の時点ではバリBが発生している。しかし、カッター1の送り操作をワーク10の下手側端面10cにおいて一時停止させると、その間、下手側端面10cにおいてカッター1とワーク10との同期回転が継続され、カッター1の切刃2がワーク10の加工面10aに形成された歯溝12の表面に接触し得る。このように、切削加工が終わった後もカッター1とワーク10とが接触することにより、接触時の衝撃等によって、ワーク10の下手側端面10cで発生したバリBを脱落させることができる。
本実施形態においては、カッター1の送り操作を下手側端面10cにおいて一時停止させたが、完全に一時停止させる代わりに、下手側端面10cの近傍を切削するときの送り速度を低速にすることも可能である。カッター1の送り速度を低速にすることにより、ワーク10の下手側端面10cにおけるバリBの発生を抑制することができるし、発生したバリBの除去も期待できる。
[第2実施形態]
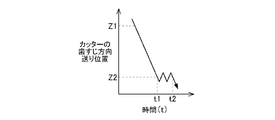
図3に基づいて、本発明に係る歯車製造方法の第2実施形態を説明する。図3はカッター1の送り位置を時系列で示したグラフである。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで送り操作した後、時刻t1からt2までの間、カッター1を下手側端面10cにおいて歯すじ方向に往復運動させる。尚、ここでカッター1を下手側端面10cで往復運動させるとは、下手側端面10cを含む狭小領域において往復運動させることを意味する。
図3に基づいて、本発明に係る歯車製造方法の第2実施形態を説明する。図3はカッター1の送り位置を時系列で示したグラフである。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで送り操作した後、時刻t1からt2までの間、カッター1を下手側端面10cにおいて歯すじ方向に往復運動させる。尚、ここでカッター1を下手側端面10cで往復運動させるとは、下手側端面10cを含む狭小領域において往復運動させることを意味する。
本実施形態によれば、下手側端面10cまでの切削が終わった時刻t1の時点ではバリBが発生している。しかし、ワーク10の下手側端面10cにおいてカッター1が歯すじ方向に往復運動するように送り操作を行うと、カッター1の切刃2がワーク10の加工面10aに形成された歯溝12の表面に複数回接触し得る。このように、切削加工が終わった後もカッター1とワーク10とが接触することにより、接触時の衝撃等によって、ワーク10の下手側端面10cで発生したバリBを脱落させることができる。
特に、カッター1が下手側端面10cから上手側端面10bへの方向に移動するときは、上手側端面10bから下手側端面10cへとカッター1を移動させる通常の送り操作時とは、カッター1の切刃2とワーク10との接触形態(接触箇所、接触方向、接触力等)が異なる。このため、カッター1の往復運動時にはワーク10に種々の衝撃が作用し、バリBの除去効果が向上する。
[第3実施形態]
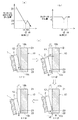
図4に基づいて、本発明に係る歯車製造方法の第3実施形態を説明する。図4のa図はカッター1の送り位置を時系列で示したグラフであり、b図はカッター1による切込量を時系列で示したグラフ、c図は時刻t1、t2、t3、t4におけるワーク10の断面図である。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで一定の速度で送り操作するが、そのうち下手側端面10cの近傍のz3からz2までの間、時刻にしてt1からt2までの間は、カッター1による切込量をr1からr2に漸減させる。その後、カッター1をz2からz3に戻すまでの間、時刻にしてt2からt3までの間は、カッター1による切込量をr2からr1に漸増させる。最後に、カッター1による切込量をr1に維持した状態で、z3からz2までの領域を再度切削する。
図4に基づいて、本発明に係る歯車製造方法の第3実施形態を説明する。図4のa図はカッター1の送り位置を時系列で示したグラフであり、b図はカッター1による切込量を時系列で示したグラフ、c図は時刻t1、t2、t3、t4におけるワーク10の断面図である。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで一定の速度で送り操作するが、そのうち下手側端面10cの近傍のz3からz2までの間、時刻にしてt1からt2までの間は、カッター1による切込量をr1からr2に漸減させる。その後、カッター1をz2からz3に戻すまでの間、時刻にしてt2からt3までの間は、カッター1による切込量をr2からr1に漸増させる。最後に、カッター1による切込量をr1に維持した状態で、z3からz2までの領域を再度切削する。
本実施形態によれば、最初にワーク10の歯すじ方向の全領域を切削した際、すなわち時刻t2の時点では下手側端面10cにてバリBが発生する。しかし、カッター1の送り位置をz3に戻してから、切込量r1でz3からz2の領域の切削が行われるので、下手側端面10cのバリBが除去される。仮に、2回目の切削によって新たにバリが発生する場合には、さらにそのバリを除去するため、より大きな切込量で再度、下手側端面10cの切削を行ってもよい。本実施形態によれば、2回目の切削量は1回目と2回目との切込量の差に過ぎないので、カッター1に作用する負荷を抑制することができる。
[第4実施形態]
図5に基づいて、本発明に係る歯車製造方法の第4実施形態を説明する。図5のa図はカッター1の送り位置を時系列で示したグラフであり、b図はカッター1による切込量を時系列で示したグラフ、c図は時刻t1、t2、t3におけるワーク10の断面図である。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで一定の速度かつ一定の切込量r1で送り操作して切削した後、カッター1を下手側端面10cの近傍のz3まで戻す。その後、z3からz2までの間、時刻にしてt2からt3までの間は、カッター1による切込量をr1からr2に漸増させつつ切削する。
図5に基づいて、本発明に係る歯車製造方法の第4実施形態を説明する。図5のa図はカッター1の送り位置を時系列で示したグラフであり、b図はカッター1による切込量を時系列で示したグラフ、c図は時刻t1、t2、t3におけるワーク10の断面図である。本実施形態では、カッター1を送り位置z1(上手側端面10b)からz2(下手側端面10c)まで一定の速度かつ一定の切込量r1で送り操作して切削した後、カッター1を下手側端面10cの近傍のz3まで戻す。その後、z3からz2までの間、時刻にしてt2からt3までの間は、カッター1による切込量をr1からr2に漸増させつつ切削する。
本実施形態によれば、最初にワーク10の歯すじ方向の全領域を切削した際、すなわち時刻t1の時点では下手側端面10cにてバリBが発生する。しかし、カッター1の送り位置をz3に戻してから、切込量をr1からr2に漸増させながらz3からz2までの領域の切削が行われるので、下手側端面10cのバリBが除去される。仮に、2回目の切削によって新たにバリが発生する場合には、さらにそのバリを除去するため、より大きな切込量で再度、下手側端面10cの切削を行ってもよい。本実施形態によれば、2回目の切削量は1回目と2回目との切込量の差に過ぎないので、カッター1に作用する負荷を抑制することができる。尚、本実施形態によると、ワーク10の下手側端面10cの近傍において、歯溝12が歯すじ方向における他の領域よりも深く形成されるが、歯車として機能する際にワーク10の下手側端面10cの近傍が力の伝達に寄与する部分でなければ、特に問題はない。
[第5実施形態]
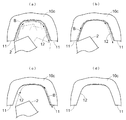
図6に基づいて、本発明に係る歯車製造方法の第5実施形態を説明する。本実施形態では、第1実施形態と同様にカッター1の送り操作を下手側端面10cにおいて一時停止させる。その間に、ワーク10に対するカッター1の相対回転位相を遅らせた状態でしばらく維持した後、相対回転位相を進めた状態でしばらく維持するという操作を行うものである。図6は切刃2による切削軌跡を示す平面図であり、a図の実線矢印が相対回転位相を変更する前の切削軌跡を示し、b図の鎖線矢印が相対回転位相を遅くしたときの切削軌跡、c図の鎖線矢印が相対回転位相を速くしたときの切削軌跡を示す。
図6に基づいて、本発明に係る歯車製造方法の第5実施形態を説明する。本実施形態では、第1実施形態と同様にカッター1の送り操作を下手側端面10cにおいて一時停止させる。その間に、ワーク10に対するカッター1の相対回転位相を遅らせた状態でしばらく維持した後、相対回転位相を進めた状態でしばらく維持するという操作を行うものである。図6は切刃2による切削軌跡を示す平面図であり、a図の実線矢印が相対回転位相を変更する前の切削軌跡を示し、b図の鎖線矢印が相対回転位相を遅くしたときの切削軌跡、c図の鎖線矢印が相対回転位相を速くしたときの切削軌跡を示す。
カッター1がワーク10の下手側端面10cにおいて一時停止しているときは、a図に示すように、カッター1の切刃2は既に形成されている歯溝12の輪郭に沿って図中時計回りに回転し続ける。この状態においては、歯溝12の輪郭に沿って下手側端面10cにはバリBが発生している。第1実施形態においては、この状態でカッター1の送り操作を一時停止し、カッター1の回転動作だけ継続することで、切刃2が歯溝12の表面に接触することにより、バリBを除去するものであった。
本実施形態では、カッター1の送り操作を一時停止した状態で、さらにカッター1とワーク10との相対回転位相を変化させることにより、より積極的にバリBの除去を図るものである。まず、カッター1が下手側端面10cで一時停止している状態で、相対回転位相を遅らせる。すると、b図に示すように、切刃2による切削軌跡は回転方向の上手側(図中左側)に推移する。このとき、歯溝12の回転方向上手側がさらに切削され、回転方向上手側のバリBが除去される。その後、もとの相対回転位相よりも相対回転位相を速める。すると、c図に示すように、切刃2による切削軌跡は回転方向の下手側(図中右側)に推移する。このとき、歯溝12の回転方向下手側がさらに切削され、回転方向下手側のバリBが除去される。
このようにカッター1とワーク10との相対回転位相を操作することで、d図に示すように、歯溝12の輪郭に沿って発生していたバリBのうち、回転方向上手側と下手側に存在していたものが除去される。d図には、歯溝12の底部分のバリBが残存した例を記載しているが、相対回転位相を変更して新たな切削が行われるときの衝撃により、この部分のバリBも脱落することもあり得る。歯溝12の底部分に残ったバリBを除去する場合には、例えばカッター1による切込量を大きくして下手側端面10cの切削を行えばよい。ただし、歯溝12の底部分は歯車の噛み合いにおいて通常機能する部分ではないので、このまま放置しておいても歯車として機能させることは可能である。また、切刃2の先端形状が尖っていたり、円弧形状である場合にはd図のようなバリBの残存は生じにくい。
カッター1のワーク10に対する相対回転位相を遅らせるには、カッター1の回転速度をワーク10に対して一瞬遅くした後にもとの回転速度に戻すか、カッター1を瞬間的に一時停止させるか、あるいはワーク10の回転速度をカッター1に対して一瞬速くした後にもとの回転速度に戻せばよい。反対に相対回転位相を速める場合は、カッター1の回転速度をワーク10に対して一瞬速くした後にもとの回転速度に戻すか、ワーク10の回転速度をカッター1に対して一瞬遅くした後にもとの回転速度に戻すか、ワーク10を瞬間的に一時停止させればよい。
尚、所望する箇所のバリBが除去できるのであれば、本実施形態のように相対回転位相を遅らせることと速めることの両方の操作を行う必要はなく、どちらか一方だけを実施してもよい。また、例えばカッター1の回転速度をワーク10に対して遅くし、もとの回転速度に戻さずにいると、カッター1とワーク10との同期回転が徐々にずれ、切刃2により切削軌跡が推移し続ける。その結果、ワーク10の下手側端面10cがあたかも面取り加工されたような形状となるが、このようなバリ取り加工を行うことも可能である。さらに、カッター1とワーク10との同期回転の方向を反対向きにすることで、ワーク10に衝撃を付与してバリBを除去することも可能である。
以上、各実施形態について説明してきたが、本発明はこれらの実施形態に限られるものではない。例えば、第1実施形態でカッター1を一時停止している間や、第2実施形態でカッター1を往復運動させている間に、カッター1による切込量を漸増させることも可能である。また、第5実施形態ではカッター1を一時停止している間に相対回転位相を変更したが、第2実施形態のようにカッター1を往復運動させている間に相対回転位相を変更してもよい。
本発明に係る歯車製造方法は、内歯歯車の製造のみならず、外歯歯車を製造する際に適用することも可能である。
1 カッター
2 切刃
10 ワーク
10c 下手側端面
Aw ワークの回転軸
Ac カッターの回転軸
B バリ
2 切刃
10 ワーク
10c 下手側端面
Aw ワークの回転軸
Ac カッターの回転軸
B バリ
Claims (5)
- 歯車に加工されるワークの回転軸に対して傾斜した回転軸を有するピニオン型のカッターを用い、前記カッターを前記ワークと同期回転させながら前記ワークの歯すじ方向に送り操作するスカイビング加工を利用した歯車製造方法において、
前記送り操作において下手側となる前記ワークの下手側端面における前記カッターの送り速度、切込量、及び前記カッターと前記ワークとの相対回転位相のうち少なくとも何れか1つを、前記下手側端面を除く領域を切削するときの条件と異ならせてバリ取り加工を行う歯車製造方法。 - 前記バリ取り加工として、前記カッターの送り操作を前記下手側端面において一時停止させる請求項1に記載の歯車製造方法。
- 前記バリ取り加工として、前記下手側端面において前記カッターを前記歯すじ方向に往復運動させる請求項1に記載の歯車製造方法。
- 前記バリ取り加工として、前記ワークの前記歯すじ方向の全領域を切削した後、再度、前記下手側端面をより大きな切込量で切削する請求項1に記載の歯車製造方法。
- 前記バリ取り加工の際に、前記下手側端面において前記カッターの回転速度を、前記ワークとの前記同期回転の状態から相対的に加速または減速する請求項2〜4の何れか一項に記載の歯車製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011032000A JP2012171020A (ja) | 2011-02-17 | 2011-02-17 | 歯車製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011032000A JP2012171020A (ja) | 2011-02-17 | 2011-02-17 | 歯車製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012171020A true JP2012171020A (ja) | 2012-09-10 |
Family
ID=46974411
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011032000A Pending JP2012171020A (ja) | 2011-02-17 | 2011-02-17 | 歯車製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012171020A (ja) |
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014201110A1 (de) | 2013-02-15 | 2014-08-21 | Aisin Seiki K.K. | Verfahren zum bearbeiten eines zahnrads und schneideinrichtung zum bearbeiten eines zahnrads |
| JP2015062967A (ja) * | 2013-09-24 | 2015-04-09 | アイシン精機株式会社 | 歯車製造装置及び歯車製造方法 |
| KR20150120396A (ko) * | 2013-02-26 | 2015-10-27 | 글리슨-파아우터 마쉰넨파브리크 게엠베하 | 기어 톱니를 절삭 또는 기계가공하는 방법 및 기어 절삭기 |
| US20150360307A1 (en) * | 2014-06-11 | 2015-12-17 | Klingelnberg Ag | Method and device for the face-side chamfering of gear teeth of a workpiece |
| JP2016032850A (ja) * | 2014-07-31 | 2016-03-10 | アイシン精機株式会社 | 歯車加工方法 |
| KR20170012299A (ko) * | 2014-06-05 | 2017-02-02 | 글리슨-파아우터 마쉰넨파브리크 게엠베하 | 워크피스를 기계가공하기 위한 방법, 툴 장치 및 톱니 절삭 머신 |
| DE102018102271A1 (de) | 2017-02-03 | 2018-08-09 | Jtekt Corporation | Zahnradschneiderbearbeitungsvorrichtung, Zahnradschneiderbearbeitungsverfahren, Werkzeugprofilsimulationsvorrichtung und Werkzeugprofilsimulationsverfahren |
| KR20180095611A (ko) * | 2015-12-15 | 2018-08-27 | 프로필라토어 게엠베하 & 코.카게 | 치형식 가공물 휠 상에서 챔퍼를 제조하기 위한 디바이스 및 방법 |
| DE112017005223T5 (de) | 2016-10-13 | 2019-07-11 | Jtekt Corporation | Zahnradbearbeitungsvorrichtung und Zahnradbearbeitungsverfahren |
| CN110899862A (zh) * | 2018-09-18 | 2020-03-24 | 株式会社捷太格特 | 齿轮加工装置和齿轮加工方法 |
| JP2020044593A (ja) * | 2018-09-18 | 2020-03-26 | 株式会社ジェイテクト | 歯車加工装置及び歯車加工方法 |
| DE102019134112A1 (de) | 2018-12-13 | 2020-06-18 | Jtekt Corporation | Zahnradschneidwerkzeug, Zahnradbearbeitungsgerät und Zahnradbearbeitungsverfahren |
| DE102020101045A1 (de) | 2019-01-18 | 2020-07-23 | Jtekt Corporation | Zahnradbearbeitungsgerät und Zahnradbearbeitungsverfahren |
| JP2020526400A (ja) * | 2017-07-11 | 2020-08-31 | グリーソン − プァウター マシネンファブリク ゲーエムベーハー | 歯の機械加工のための方法及びそのために設計された歯切り盤並びにそのためのコンピュータプログラム製品 |
| JP2020526399A (ja) * | 2017-07-13 | 2020-08-31 | グリーソン − プァウター マシネンファブリク ゲーエムベーハー | 歯切りされたワークピースを創成するための方法、並びにそのために好適な制御プログラム、ツール及び歯切り盤 |
| KR20210124297A (ko) * | 2020-04-03 | 2021-10-14 | 오에스지 가부시키가이샤 | 기어의 모따기 방법 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01159126A (ja) * | 1987-12-14 | 1989-06-22 | Mitsubishi Heavy Ind Ltd | スカイビング盤 |
| JPH0994717A (ja) * | 1995-10-02 | 1997-04-08 | Toyota Motor Corp | バリ取り装置およびバリ取り方法 |
-
2011
- 2011-02-17 JP JP2011032000A patent/JP2012171020A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01159126A (ja) * | 1987-12-14 | 1989-06-22 | Mitsubishi Heavy Ind Ltd | スカイビング盤 |
| JPH0994717A (ja) * | 1995-10-02 | 1997-04-08 | Toyota Motor Corp | バリ取り装置およびバリ取り方法 |
Cited By (35)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014201110A1 (de) | 2013-02-15 | 2014-08-21 | Aisin Seiki K.K. | Verfahren zum bearbeiten eines zahnrads und schneideinrichtung zum bearbeiten eines zahnrads |
| US9327358B2 (en) | 2013-02-15 | 2016-05-03 | Aisin Seiki Kabushiki Kaisha | Method for processing gear and cutter for processing gear |
| JP2016508453A (ja) * | 2013-02-26 | 2016-03-22 | グリーソン − プァウター マシネンファブリク ゲーエムベーハー | 歯の創成または機械加工のための方法および歯切り盤 |
| KR20150120396A (ko) * | 2013-02-26 | 2015-10-27 | 글리슨-파아우터 마쉰넨파브리크 게엠베하 | 기어 톱니를 절삭 또는 기계가공하는 방법 및 기어 절삭기 |
| KR102004890B1 (ko) * | 2013-02-26 | 2019-07-29 | 글리슨-파아우터 마쉰넨파브리크 게엠베하 | 기어 톱니를 절삭 또는 기계가공하는 방법 및 기어 절삭기 |
| JP2015062967A (ja) * | 2013-09-24 | 2015-04-09 | アイシン精機株式会社 | 歯車製造装置及び歯車製造方法 |
| US10583507B2 (en) | 2014-06-05 | 2020-03-10 | Gleason-Pfauter Maschinenfabrik Gmbh | Method for machining a workpiece, tool arrangement and tooth cutting machine |
| KR20170012299A (ko) * | 2014-06-05 | 2017-02-02 | 글리슨-파아우터 마쉰넨파브리크 게엠베하 | 워크피스를 기계가공하기 위한 방법, 툴 장치 및 톱니 절삭 머신 |
| JP2017520416A (ja) * | 2014-06-05 | 2017-07-27 | グリーソン − プァウター マシネンファブリク ゲーエムベーハー | ワークピースを機械加工するための方法、工具装置、および歯切り機械 |
| KR101995784B1 (ko) * | 2014-06-05 | 2019-07-03 | 글리슨-파아우터 마쉰넨파브리크 게엠베하 | 워크피스를 기계가공하기 위한 방법, 툴 장치 및 톱니 절삭 머신 |
| US9993886B2 (en) * | 2014-06-11 | 2018-06-12 | Klingelnberg Ag | Method and device for the face-side chamfering of gear teeth of a workpiece |
| JP2016000453A (ja) * | 2014-06-11 | 2016-01-07 | クリンゲルンベルク・アクチェンゲゼルシャフトKlingelnberg AG | ワークピースの歯車歯の歯面側部に面取り加工を施す方法及び装置 |
| US20150360307A1 (en) * | 2014-06-11 | 2015-12-17 | Klingelnberg Ag | Method and device for the face-side chamfering of gear teeth of a workpiece |
| JP2016032850A (ja) * | 2014-07-31 | 2016-03-10 | アイシン精機株式会社 | 歯車加工方法 |
| KR102485829B1 (ko) | 2015-12-15 | 2023-01-05 | 프로필라토어 게엠베하 & 코.카게 | 치형식 가공물 휠 상에서 챔퍼를 제조하기 위한 디바이스 및 방법 |
| KR20180095611A (ko) * | 2015-12-15 | 2018-08-27 | 프로필라토어 게엠베하 & 코.카게 | 치형식 가공물 휠 상에서 챔퍼를 제조하기 위한 디바이스 및 방법 |
| US11059115B2 (en) | 2016-10-13 | 2021-07-13 | Jtekt Corporation | Gear machining apparatus and gear machining method |
| DE112017005223T5 (de) | 2016-10-13 | 2019-07-11 | Jtekt Corporation | Zahnradbearbeitungsvorrichtung und Zahnradbearbeitungsverfahren |
| DE102018102271A1 (de) | 2017-02-03 | 2018-08-09 | Jtekt Corporation | Zahnradschneiderbearbeitungsvorrichtung, Zahnradschneiderbearbeitungsverfahren, Werkzeugprofilsimulationsvorrichtung und Werkzeugprofilsimulationsverfahren |
| JP7237857B2 (ja) | 2017-07-11 | 2023-03-13 | グリーソン - プァウター マシネンファブリク ゲーエムベーハー | 歯の機械加工のための方法及びそのために設計された歯切り盤並びにそのためのコンピュータプログラム製品 |
| US11738399B2 (en) * | 2017-07-11 | 2023-08-29 | Gleason-Pfauter Maschinenfabrik Gmbh | Method for machining a toothing and toothing machine designed for same, as well as computer program product for same |
| JP2020526400A (ja) * | 2017-07-11 | 2020-08-31 | グリーソン − プァウター マシネンファブリク ゲーエムベーハー | 歯の機械加工のための方法及びそのために設計された歯切り盤並びにそのためのコンピュータプログラム製品 |
| JP7313286B2 (ja) | 2017-07-13 | 2023-07-24 | グリーソン - プァウター マシネンファブリク ゲーエムベーハー | 歯切りされたワークピースを創成するための方法、並びにそのために好適な制御プログラム、ツール及び歯切り盤 |
| JP2020526399A (ja) * | 2017-07-13 | 2020-08-31 | グリーソン − プァウター マシネンファブリク ゲーエムベーハー | 歯切りされたワークピースを創成するための方法、並びにそのために好適な制御プログラム、ツール及び歯切り盤 |
| JP7187913B2 (ja) | 2018-09-18 | 2022-12-13 | 株式会社ジェイテクト | 歯車加工装置及び歯車加工方法 |
| JP7187912B2 (ja) | 2018-09-18 | 2022-12-13 | 株式会社ジェイテクト | 歯車加工装置及び歯車加工方法 |
| JP2020044594A (ja) * | 2018-09-18 | 2020-03-26 | 株式会社ジェイテクト | 歯車加工装置及び歯車加工方法 |
| JP2020044593A (ja) * | 2018-09-18 | 2020-03-26 | 株式会社ジェイテクト | 歯車加工装置及び歯車加工方法 |
| CN110899862A (zh) * | 2018-09-18 | 2020-03-24 | 株式会社捷太格特 | 齿轮加工装置和齿轮加工方法 |
| DE102019134112A1 (de) | 2018-12-13 | 2020-06-18 | Jtekt Corporation | Zahnradschneidwerkzeug, Zahnradbearbeitungsgerät und Zahnradbearbeitungsverfahren |
| CN111451586A (zh) * | 2019-01-18 | 2020-07-28 | 株式会社捷太格特 | 齿轮加工装置和齿轮加工方法 |
| DE102020101045A1 (de) | 2019-01-18 | 2020-07-23 | Jtekt Corporation | Zahnradbearbeitungsgerät und Zahnradbearbeitungsverfahren |
| US11786985B2 (en) | 2019-01-18 | 2023-10-17 | Jtekt Corporation | Gear machining apparatus and gear machining method |
| KR20210124297A (ko) * | 2020-04-03 | 2021-10-14 | 오에스지 가부시키가이샤 | 기어의 모따기 방법 |
| KR102614547B1 (ko) | 2020-04-03 | 2023-12-14 | 오에스지 가부시키가이샤 | 기어의 모따기 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5648839B2 (ja) | 歯車製造方法 | |
| JP6212876B2 (ja) | 歯車加工方法及び歯車加工用カッター | |
| TWI572432B (zh) | 製造齒輪嚙合之方法、銑齒機及控制銑齒機用的電腦程式產品 | |
| EP2474379A1 (en) | Method of manufacturing a gear by a skiving process | |
| US10710183B2 (en) | Method for determining the flank face contour of a gear skiving tool, gear skiving tool and use thereof | |
| MX2013003714A (es) | Metodo para producir ruedas conicas o hipoides utilizando el proceso de insercion. | |
| JP2016120588A (ja) | マルチカット手法のパワースカイビング加工法 | |
| JP5549527B2 (ja) | 溝加工方法 | |
| CN105008078B (zh) | 展成或加工齿轮齿的方法以及切齿机 | |
| JP2015199193A (ja) | ウォーム形状の研削工具を用いて加工物を硬質微細加工する方法 | |
| WO2015115562A1 (ja) | 加工装置および加工方法 | |
| JP5353375B2 (ja) | 切削加工方法 | |
| JP5825072B2 (ja) | 溝加工方法 | |
| JP6643087B2 (ja) | スパイラルベベルギヤまたはハイポイドギヤの製造方法 | |
| WO2011096105A1 (ja) | ブローチ切屑除去装置及びブローチ切屑除去方法 | |
| JP6065658B2 (ja) | 歯車加工方法 | |
| JP5615684B2 (ja) | 工作機械におけるびびり振動を抑制するための加工方法 | |
| JP2010082777A (ja) | ドリル | |
| JP2023113349A (ja) | 歯車の製造方法 | |
| JP2014205200A (ja) | 切削工具ユニット及び切削方法 | |
| JP5404535B2 (ja) | 歯車加工機械及びウォームホイールの製造方法及びウォームホイール | |
| JP2012115940A (ja) | 歯車加工方法 | |
| JP7445963B2 (ja) | 歯車加工装置および歯車加工方法 | |
| JP2022165635A (ja) | スカイビングカッタを用いた歯車加工方法 | |
| JP2016128194A (ja) | スカイビング加工用のカッタおよび当該カッタを用いたクラウンギヤの製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140110 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141016 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20141106 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150402 |