JP2012171302A - 木質繊維集積板および床材 - Google Patents
木質繊維集積板および床材 Download PDFInfo
- Publication number
- JP2012171302A JP2012171302A JP2011037785A JP2011037785A JP2012171302A JP 2012171302 A JP2012171302 A JP 2012171302A JP 2011037785 A JP2011037785 A JP 2011037785A JP 2011037785 A JP2011037785 A JP 2011037785A JP 2012171302 A JP2012171302 A JP 2012171302A
- Authority
- JP
- Japan
- Prior art keywords
- wood fiber
- wood
- resin
- binder
- integrated board
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229920002522 Wood fibre Polymers 0.000 title claims abstract description 94
- 239000002025 wood fiber Substances 0.000 title claims abstract description 94
- 238000009408 flooring Methods 0.000 title claims description 20
- 239000011230 binding agent Substances 0.000 claims abstract description 31
- 229920005989 resin Polymers 0.000 claims abstract description 21
- 239000011347 resin Substances 0.000 claims abstract description 21
- 239000002344 surface layer Substances 0.000 claims abstract description 15
- 229920001807 Urea-formaldehyde Polymers 0.000 claims abstract description 14
- JZLWSRCQCPAUDP-UHFFFAOYSA-N 1,3,5-triazine-2,4,6-triamine;urea Chemical compound NC(N)=O.NC1=NC(N)=NC(N)=N1 JZLWSRCQCPAUDP-UHFFFAOYSA-N 0.000 claims abstract description 13
- 229920001228 polyisocyanate Polymers 0.000 claims abstract description 12
- 239000005056 polyisocyanate Substances 0.000 claims abstract description 12
- 238000009826 distribution Methods 0.000 claims abstract description 11
- 239000010410 layer Substances 0.000 claims abstract description 9
- 239000012792 core layer Substances 0.000 claims abstract description 7
- 239000011120 plywood Substances 0.000 claims description 13
- 239000000463 material Substances 0.000 claims description 10
- 239000002023 wood Substances 0.000 claims description 10
- 239000002245 particle Substances 0.000 claims description 4
- 239000004641 Diallyl-phthalate Substances 0.000 claims description 3
- 239000004640 Melamine resin Substances 0.000 claims description 3
- 229920000877 Melamine resin Polymers 0.000 claims description 3
- QUDWYFHPNIMBFC-UHFFFAOYSA-N bis(prop-2-enyl) benzene-1,2-dicarboxylate Chemical compound C=CCOC(=O)C1=CC=CC=C1C(=O)OCC=C QUDWYFHPNIMBFC-UHFFFAOYSA-N 0.000 claims description 3
- 239000000835 fiber Substances 0.000 claims description 2
- 238000005452 bending Methods 0.000 abstract description 12
- 238000000465 moulding Methods 0.000 abstract description 9
- 238000010030 laminating Methods 0.000 abstract description 2
- 238000009825 accumulation Methods 0.000 description 5
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 5
- 239000000853 adhesive Substances 0.000 description 4
- 230000001070 adhesive effect Effects 0.000 description 4
- 239000011248 coating agent Substances 0.000 description 4
- 238000000576 coating method Methods 0.000 description 4
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 3
- 241000218631 Coniferophyta Species 0.000 description 3
- -1 and the like Substances 0.000 description 3
- 238000001035 drying Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 239000000123 paper Substances 0.000 description 3
- 230000003796 beauty Effects 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 239000011094 fiberboard Substances 0.000 description 2
- 239000011121 hardwood Substances 0.000 description 2
- 238000007731 hot pressing Methods 0.000 description 2
- 239000012948 isocyanate Substances 0.000 description 2
- 229920005749 polyurethane resin Polymers 0.000 description 2
- 230000008439 repair process Effects 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 238000009499 grossing Methods 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 238000005470 impregnation Methods 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- IQPQWNKOIGAROB-UHFFFAOYSA-N isocyanate group Chemical group [N-]=C=O IQPQWNKOIGAROB-UHFFFAOYSA-N 0.000 description 1
- 239000002655 kraft paper Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000007591 painting process Methods 0.000 description 1
- 239000005011 phenolic resin Substances 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 229920002803 thermoplastic polyurethane Polymers 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
Images

Landscapes
- Chemical And Physical Treatments For Wood And The Like (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Panels For Use In Building Construction (AREA)
- Floor Finish (AREA)
Abstract
【課題】植林再生可能な広葉樹・針葉樹を使用でき、曲げ剛性が高く、とりわけ美麗表面保護および表面平滑性に優れた木質繊維集積板を提供する。
【解決手段】木質繊維1aを集積し、バインダー1bを用いて一体化成形された集積板であって、密度分布が0.75〜1.20g/cm3の範囲であって、表層1.5mm以内において密度が0.80g cm3以上の層が存在し、厚さが3.5mm以下である。バインダー1bが、ポリイソシアネート樹脂またはメラミンユリア樹脂である。ポリイソシアネート樹脂がポリメリックMDIである。芯層が木質ボードを積層した積層体であり、積層体の表層の少なくとも一方に、請求項1〜7のいずれかに記載の木質繊維集積板1を表層のうちの少なくとも一方に積層している。
【選択図】図1
【解決手段】木質繊維1aを集積し、バインダー1bを用いて一体化成形された集積板であって、密度分布が0.75〜1.20g/cm3の範囲であって、表層1.5mm以内において密度が0.80g cm3以上の層が存在し、厚さが3.5mm以下である。バインダー1bが、ポリイソシアネート樹脂またはメラミンユリア樹脂である。ポリイソシアネート樹脂がポリメリックMDIである。芯層が木質ボードを積層した積層体であり、積層体の表層の少なくとも一方に、請求項1〜7のいずれかに記載の木質繊維集積板1を表層のうちの少なくとも一方に積層している。
【選択図】図1
Description
本発明は、木質繊維集積板および床材に関する。
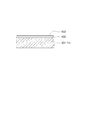
日本国内で用いられている木質床材に関しては、図4に示すように12mm厚さの合板101に0.1〜0.3mm厚さの突板化粧単板102を積層し、塗装103してなる構成が主流を占めている(特許文献1,2参照)。塗装103はウレタン樹脂を主材とするものであるが、わざわざ塗装工程を設けなければならないので、製造コストが高くついている。
ところで、上記従来例の木質床材では、合板101に熱帯雨林で生育したラワンを主材としているので、つぎの欠点がある。
イ)過剰な森林伐採で熱帯雨林保護が急務の現実からラワンを主材とする合板が使用できない。
ロ)合板の表面は、干割れ、節、導管の凹みなどがあり、補修のためのパテ埋めなどの表面平滑化処理をした0.1〜0.3mm厚さの突板化粧単板を接着積層し、さらに表面の美麗保護のため、工程はふえるが前記塗装103が必要とされる。
イ)過剰な森林伐採で熱帯雨林保護が急務の現実からラワンを主材とする合板が使用できない。
ロ)合板の表面は、干割れ、節、導管の凹みなどがあり、補修のためのパテ埋めなどの表面平滑化処理をした0.1〜0.3mm厚さの突板化粧単板を接着積層し、さらに表面の美麗保護のため、工程はふえるが前記塗装103が必要とされる。
本発明は上記事情に鑑み、植林再生可能な広葉樹・針葉樹を使用でき、曲げ剛性が高く、塗装をしなくても美麗保護および表面平滑性に優れた木質繊維集積板を提供することを目的とする。また、充分な曲げたわみ基準を満足する床材を提供することを目的とする。
第1発明の木質繊維集積板は、木質繊維を集積し、バインダーを用いて一体化成形された集積板であって、密度分布が0.75〜1.20g/cm3の範囲であって、表層1.5mm以内において密度が0.80g cm3以上の層が存在し、厚さが3.5mm以下であることを特徴とする。
第2発明の木質繊維集積板は、第1発明において、前記バインダーが、ポリイソシアネート樹脂またはメラミンユリア樹脂であることを特徴とする。
第3発明の木質繊維集積板は、第2発明において、前記ポリイソシアネート樹脂がポリメリックMDIであることを特徴とする。
第4発明の木質繊維集積板は、第2発明において、前記木質繊維は、その含水率が15重量%以下の木質繊維であって、ポリイソシアネート樹脂を用いたバインダー添加量が12−4重量%であることを特徴とする。
第5発明の木質繊維集積板は、第2発明において、前記木質繊維は、その含水率が15重量%以下の木質繊維であって、メラミンユリア樹脂を用いたバインダー添加量が10−35重量%であることを特徴とする。
第6発明の木質繊維集積板は、第1、第2、第3、第4または第5発明において、前記木質繊維は、その長さが0.1mm〜10.0mmで、直径が1μm〜300μmであることを特徴とする。
第7発明の木質繊維集積板は、第1、第2、第3、第4、第5または第6発明において、メラミン樹脂、メラミンユリア樹脂またはジアリルフタレート樹脂からなる美麗表面保護および平滑性向上樹脂を含浸した化粧シートを表層に積層したことを特徴とする。
第8発明の床材は、芯層が木質ボードを積層した積層体であり、前記積層体の表層の少なくとも一方に、請求項1〜7のいずれかに記載の木質繊維集積板を表層のうちの少なくとも一方に積層したことを特徴とする。
第9発明の床材は、第8発明において、前記木質ボードの積層体が、合板、パーティクルボード、MDFまたはOSBであることを特徴とする。
第2発明の木質繊維集積板は、第1発明において、前記バインダーが、ポリイソシアネート樹脂またはメラミンユリア樹脂であることを特徴とする。
第3発明の木質繊維集積板は、第2発明において、前記ポリイソシアネート樹脂がポリメリックMDIであることを特徴とする。
第4発明の木質繊維集積板は、第2発明において、前記木質繊維は、その含水率が15重量%以下の木質繊維であって、ポリイソシアネート樹脂を用いたバインダー添加量が12−4重量%であることを特徴とする。
第5発明の木質繊維集積板は、第2発明において、前記木質繊維は、その含水率が15重量%以下の木質繊維であって、メラミンユリア樹脂を用いたバインダー添加量が10−35重量%であることを特徴とする。
第6発明の木質繊維集積板は、第1、第2、第3、第4または第5発明において、前記木質繊維は、その長さが0.1mm〜10.0mmで、直径が1μm〜300μmであることを特徴とする。
第7発明の木質繊維集積板は、第1、第2、第3、第4、第5または第6発明において、メラミン樹脂、メラミンユリア樹脂またはジアリルフタレート樹脂からなる美麗表面保護および平滑性向上樹脂を含浸した化粧シートを表層に積層したことを特徴とする。
第8発明の床材は、芯層が木質ボードを積層した積層体であり、前記積層体の表層の少なくとも一方に、請求項1〜7のいずれかに記載の木質繊維集積板を表層のうちの少なくとも一方に積層したことを特徴とする。
第9発明の床材は、第8発明において、前記木質ボードの積層体が、合板、パーティクルボード、MDFまたはOSBであることを特徴とする。
第1発明によれば、つぎの効果を奏する。
a)木質繊維を集積・一体化するのでチップ化できる植林再生可能な広葉樹・針葉樹を原料として使用でき、熱帯林産のラワン木材を使用した合板を使う必要がない。
b)全体の密度が0.75〜1.20g/cm3であって、従来の木質繊維集積板よりも高密度で密度分布に工夫があるため、高い強度・剛性が得られる。
c)表層部の密度が0.80g/cm3以上と高いので全体剛性が向上し表面平滑性も良好となり、補修工程を必要としない。
d)中層部も最低限の密度0.75g/cm3を確保しており、厚さが3.5mm以下であると必要以上の重量増加も招くことはない。よって、床材に好適な強度を有する木質繊維集積板を提供できる。
第2発明によれば、バインダーとしてポリイソシアネートまたはメラミンユリア樹脂を用いているので、加圧成形時のプレス時間短縮及び成形品の耐水性向上できるという利点がある。
第3発明によれば、バインダーとしてポリメリックMDIを用いているので、加圧成形時のプレス時間短縮及び成形品の耐水性向上できるという利点がある。
第4発明によれば、含水率が15重量%以下であるので、熱プレスの条件設定によって目標とする密度分布(0.75〜1.20g/cm3)が得られ、またポリイソシアネートバインダーの添加量が4〜12重量%であるので、充分な曲げ強度が得られ、経済的に生産できる。
第5発明によれば、含水率が15重量%以下であるので、熱プレスの条件設定によって目標とする密度分布(0.75〜1.20g/cm3)が得られ、またメラミンユリア樹脂バインダーの添加量が12〜30重量%であるので、充分な曲げ強度が得られ、経済的に生産できる。
第6発明によれば、繊維長が0.1mm〜10.0mmであり直径が1μm〜300μmであると、優れた表面平滑性を得ながら充分な強度と剛性を確保することができる。
第7発明によれば、メラミン樹脂、メラミンユリア樹脂またはジアリルフタレート樹脂からなる美麗表面保護および平滑性向上樹脂を積層したことにより、木質繊維集積板の美麗表面保護および表面平滑性が非常に高くなる。
第8発明によれば、剛性および表面平滑性の高い木質繊維集積板を表層のうち少なくとも一方に積層し、芯層に木質ボードを積層しているので、木質ボード複合積層体としての密度が0.5〜0.80g/cm3であり、曲げヤング係数が40〜85×102MPaとなる条件を満足することができ、床材に必要な剛性を保有することができる。
第9発明によれば、木質ボードの積層体が、合板、パーティクルボード、MDFまたはOSBであるので経済的に製造できる。
a)木質繊維を集積・一体化するのでチップ化できる植林再生可能な広葉樹・針葉樹を原料として使用でき、熱帯林産のラワン木材を使用した合板を使う必要がない。
b)全体の密度が0.75〜1.20g/cm3であって、従来の木質繊維集積板よりも高密度で密度分布に工夫があるため、高い強度・剛性が得られる。
c)表層部の密度が0.80g/cm3以上と高いので全体剛性が向上し表面平滑性も良好となり、補修工程を必要としない。
d)中層部も最低限の密度0.75g/cm3を確保しており、厚さが3.5mm以下であると必要以上の重量増加も招くことはない。よって、床材に好適な強度を有する木質繊維集積板を提供できる。
第2発明によれば、バインダーとしてポリイソシアネートまたはメラミンユリア樹脂を用いているので、加圧成形時のプレス時間短縮及び成形品の耐水性向上できるという利点がある。
第3発明によれば、バインダーとしてポリメリックMDIを用いているので、加圧成形時のプレス時間短縮及び成形品の耐水性向上できるという利点がある。
第4発明によれば、含水率が15重量%以下であるので、熱プレスの条件設定によって目標とする密度分布(0.75〜1.20g/cm3)が得られ、またポリイソシアネートバインダーの添加量が4〜12重量%であるので、充分な曲げ強度が得られ、経済的に生産できる。
第5発明によれば、含水率が15重量%以下であるので、熱プレスの条件設定によって目標とする密度分布(0.75〜1.20g/cm3)が得られ、またメラミンユリア樹脂バインダーの添加量が12〜30重量%であるので、充分な曲げ強度が得られ、経済的に生産できる。
第6発明によれば、繊維長が0.1mm〜10.0mmであり直径が1μm〜300μmであると、優れた表面平滑性を得ながら充分な強度と剛性を確保することができる。
第7発明によれば、メラミン樹脂、メラミンユリア樹脂またはジアリルフタレート樹脂からなる美麗表面保護および平滑性向上樹脂を積層したことにより、木質繊維集積板の美麗表面保護および表面平滑性が非常に高くなる。
第8発明によれば、剛性および表面平滑性の高い木質繊維集積板を表層のうち少なくとも一方に積層し、芯層に木質ボードを積層しているので、木質ボード複合積層体としての密度が0.5〜0.80g/cm3であり、曲げヤング係数が40〜85×102MPaとなる条件を満足することができ、床材に必要な剛性を保有することができる。
第9発明によれば、木質ボードの積層体が、合板、パーティクルボード、MDFまたはOSBであるので経済的に製造できる。
つぎに、本発明の実施形態を図面に基づき説明する。
本発明の木質繊維集積板は高密度に成形されている点が特徴であって、いわゆるHDF(High
Density Fiber board)と称されるものである。
図1は本発明の一実施形態に係る木質繊維集積板1の説明図である。同図に示すように、本発明の木質繊維集積板1は、木質繊維1aがバインダー1bにより成形によって一体化されている。すなわち、木質繊維1aがバインダー1bにより成形によって一体化されてなり、木質繊維集積板の密度分布が0.75〜1.20g/cm3の範囲であって、表面部1.5mm以内において密度が0.80g/cm3以上の層が存在する厚さ3.5mm以下の薄物木質繊維集積板である。
本発明の木質繊維集積板は高密度に成形されている点が特徴であって、いわゆるHDF(High
Density Fiber board)と称されるものである。
図1は本発明の一実施形態に係る木質繊維集積板1の説明図である。同図に示すように、本発明の木質繊維集積板1は、木質繊維1aがバインダー1bにより成形によって一体化されている。すなわち、木質繊維1aがバインダー1bにより成形によって一体化されてなり、木質繊維集積板の密度分布が0.75〜1.20g/cm3の範囲であって、表面部1.5mm以内において密度が0.80g/cm3以上の層が存在する厚さ3.5mm以下の薄物木質繊維集積板である。
木質繊維集積板は、木質繊維の大きさとして長さが0.1mm〜10.0mmで直径が1μm〜300μmが大半を占め、かつ木質繊維として含水率が15重量%以下のものが用いられる。そして、このような条件を満足する木質繊維にバインダーを付着させ、木質繊維を加圧成形して一体に結合することで本発明の木質繊維集積板を製造できる。
本発明の木質繊維集積板を製造するために用いる木質繊維としては、植林再生可能な広葉樹又は針葉樹の木材をチッパーでチップ化し、得られたチップを解繊したものが用いられる。解繊には、140〜180℃程度の高圧蒸気によりチップを蒸煮した後、ディスクリファイナーによって解繊する方法等が用いられる。
本発明においては、木質繊維の大きさとして長さが0.1mm〜10.0mmで直径(太さ)が1μm〜300μmが大半を占めるものが用いられる。ここで大半とは、木質繊維集積板の製造に用いる木質繊維総量中、長さが0.1mm〜10.0mmで且つ直径が1μm〜300μmの大きさの木質繊維が約70重量%、好ましくは約80重量%以上であることを意味する。
木質繊維の長さが10mmを越えると表面平滑性が低下し、化粧シートを積層した後の塗面の美麗さを損なう。木質繊維の長さが0.1mm〜10.0mmであればすぐれた表面平滑性を得ることが可能となる。なお、木質繊維の直径は、顕微鏡により観察し求めることができる。
木質繊維の長さが10mmを越えると表面平滑性が低下し、化粧シートを積層した後の塗面の美麗さを損なう。木質繊維の長さが0.1mm〜10.0mmであればすぐれた表面平滑性を得ることが可能となる。なお、木質繊維の直径は、顕微鏡により観察し求めることができる。
木質繊維は含水率が15重量%以下のものが用いられる。この含水率を有する木質繊維は、木質繊維の乾燥条件を選択することで得られる。
木質繊維として、含水率が15重量%を越えるものを用いると木質繊維集積板の表面部に密度が高い層ができ易くなり、加圧成形時のプレス時間も延びる。なお、木質繊維の含水率は、日本工業規格、JIS A 5905-2003 6.4で求めることができる。即ち、木質繊維の含水率(重量%)は、(m1−m0)×100/m0である。 ここで、m1は、乾燥前の木質繊維の質量(g)であり、m0は該木質繊維を103±2℃の空気乾燥機に入れ恒量になったときの質量(g)である。
木質繊維として、含水率が15重量%を越えるものを用いると木質繊維集積板の表面部に密度が高い層ができ易くなり、加圧成形時のプレス時間も延びる。なお、木質繊維の含水率は、日本工業規格、JIS A 5905-2003 6.4で求めることができる。即ち、木質繊維の含水率(重量%)は、(m1−m0)×100/m0である。 ここで、m1は、乾燥前の木質繊維の質量(g)であり、m0は該木質繊維を103±2℃の空気乾燥機に入れ恒量になったときの質量(g)である。
木質繊維を結合するためのバインダー1bとしては、ユリア樹脂、メラミンユリア樹脂、フェノール樹脂、ポリウレタン樹脂、エポキシ樹脂等及びこれらの混合物を用いることができる。用いるに好ましいバインダーは、加圧成形時のプレス時間短縮及び成形品の耐水性向上より、ポリウレタン樹脂及びメラミンユリア樹脂である。特にポリイソシアネート樹脂としては、イシシアネート基を分子中に2個以上有するイソシアネート化合物であり、イソシアネート化合物の例は、粗ジフェニルメタン-4,4’−ジイソシアネ−ト等である。
バインダー1bの使用量は、木質繊維の絶乾重量100重量部に対して、固形分で4〜30重量部であることが好ましい。バインダー量が4重量部未満では曲げ強度が弱く、30重量部を越える量では、過剰のため剛性が過度でまた経済的に不利である。ポリイソシアネート樹脂の総量は4〜12重量部、メラミンユリア樹脂の総量は10〜35重量部であることがそれぞれ好ましい。
本発明の木質繊維集積板は、つぎのように製造する。
長さ0.1〜10mmで直径1〜300μmの大きさが大半を占め、かつ含水率が15重量%以下の木質繊維とバインダー等を混合して、前記木質繊維1aの表面上にバインダー1bを付着させることで木質繊維集積板を形成するための木質繊維材が準備される。
木質繊維1aとバインダー1bとの混合は、スプレー方式で塗布する方法でもよい。例えば、低速で回転する回転ドラム内へ木質繊維を入れ、前記回転ドラム内で木質繊維が自然落下する際にバインダーを木質繊維にスプレー塗布する方法が好適である。
長さ0.1〜10mmで直径1〜300μmの大きさが大半を占め、かつ含水率が15重量%以下の木質繊維とバインダー等を混合して、前記木質繊維1aの表面上にバインダー1bを付着させることで木質繊維集積板を形成するための木質繊維材が準備される。
木質繊維1aとバインダー1bとの混合は、スプレー方式で塗布する方法でもよい。例えば、低速で回転する回転ドラム内へ木質繊維を入れ、前記回転ドラム内で木質繊維が自然落下する際にバインダーを木質繊維にスプレー塗布する方法が好適である。
つぎに、バインダーの付着した木質繊維をマット状に仮成形し、このマット状物を熱圧成形することで木質繊維が一体に結合した木質繊維集積板が得られる。この熱圧成形により、マット状物中のバインダーは反応して硬化し、木質繊維はバインダーの硬化物により結合される。
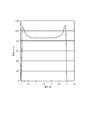
熱圧成形温度は、バインダーの種類にもよるが、約150〜230℃である。木質繊維として含水率が15重量%以下のものを用い、熱圧プレス時の熱圧定盤の木質繊維への接触タイミング及び圧力を調整することにより、図2に示すように密度分布が0.75〜1.20g/cm3の範囲であって、表面部1.5mm以内において密度が0.80g/cm3以上の層が存在する厚さ3.5mm以下の薄物木質繊維集積板を得ることができる。
厚み方向の密度分布(デンシティプロファイル,Density Profile)は、密度分布測定器を用いて測定した。熱圧プレス時の熱圧定盤の木質繊維への接触タイミングが短時間程、表層密度が0.80g/cm3以上の層が得られ易い。このような木質繊維集積板は、表面平滑性及び強度・剛性に優れる。
厚み方向の密度分布(デンシティプロファイル,Density Profile)は、密度分布測定器を用いて測定した。熱圧プレス時の熱圧定盤の木質繊維への接触タイミングが短時間程、表層密度が0.80g/cm3以上の層が得られ易い。このような木質繊維集積板は、表面平滑性及び強度・剛性に優れる。
次に本発明の木質繊維集積板1を用いた床材Aについて説明する。
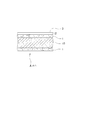
図3は本発明に係る床材Aの断面図である。同図に示すように、本発明の床材Aは、芯層である合板10に木質繊維集積板1を貼合せるが、表裏両面または表面のみに貼合わせてもよい。貼合せに用いる接着剤は、日本工業規格、JIS A5536-2007 表3 F☆☆☆☆等級の接着剤を用いることが好ましい。
図3に示す実施形態では、植林再生可能な木質ボード(合板、パーティクルボード、MDFまたはOSB(Oriented
Strand Boardの略))を芯層として使用し、両面に貼合せた。
図3は本発明に係る床材Aの断面図である。同図に示すように、本発明の床材Aは、芯層である合板10に木質繊維集積板1を貼合せるが、表裏両面または表面のみに貼合わせてもよい。貼合せに用いる接着剤は、日本工業規格、JIS A5536-2007 表3 F☆☆☆☆等級の接着剤を用いることが好ましい。
図3に示す実施形態では、植林再生可能な木質ボード(合板、パーティクルボード、MDFまたはOSB(Oriented
Strand Boardの略))を芯層として使用し、両面に貼合せた。
更にその表面層に0.03〜0.3mm厚さの平滑性向上樹脂を含浸して半硬化させた化粧シート2を積層する。この化粧シート2は、たとえば、基材として50〜250g/m2のクラフト紙、チタン紙または和紙を使用し、平滑性向上樹脂の含浸量30〜65重量%である樹脂含浸シートを70〜150℃乾燥炉で半硬化させて103℃揮散減量が7.0%以下のシートである。この化粧シート2の完全硬化も含めて加熱すると本発明の床材が得られる。
0.03〜0.3mm厚さの化粧シート2の表面は完全硬化したとき化粧シート単体の平面引張強さ「JIS A 5905:2007、6.16」は、1.0MPa以上のため、強靭な剛性及び平滑性を呈する。その表面層3が、平滑性向上樹脂により平滑性が高められた層である。このように木質繊維集積板の表面が平滑性に優れるため、従来技術で必要であった化粧表面への厚さ20〜80μm程度のウレタン塗装等は不要となる。また、化粧シートは、プリント紙使用のため美麗表面保護の役目を呈する。
本発明の木質繊維集積板1および床材Aは、つぎの利点がある。
1)植林再生可能な広葉樹・針葉樹をHDF及び合板に使用しているため、環境対応の床材となる。
2)図3に示すように表層HDFが表面部1.5mm以内において密度が0.80g/cm3以上の層が存在するため、表面平滑性に優れ、補修工程不要である。そして、0.03〜0.3mm厚さの高性能樹脂を含浸した化粧シートを積層することが可能である。
3)表層HDFのバインダー及び芯層合板に使用する接着剤として、JIS A5536-2007 表3 F☆☆☆☆等級の接着剤を使用するため、ホルムアルデヒド放散量が少なく、改正建築基準法(2003.7)の内装制限が無い。
4)HDF(High Density Fiber Board、高密度木質繊維集積板)は、強度・剛性に優れるため、図3の床材構成で密度が0.67g/cm3であり、曲げヤング係数が65×102MPaであり、JAS 木質フローリング規格の曲げたわみ基準(即ち、床材試料を300mm幅×1800mm(長さ)×12mm(厚さ)として、スパン700mmで支持し、スパン中央に置いた荷重棒の上に21kg重の荷重をかけたときの変位Aと、同様に9kg重の荷重をかけたときの変位Bとの差「A―B」であり、曲げたわみの値として3.5mm以下が合格)が1.5mmであった。従って、本発明の床材は、曲げたわみのJAS規格を満足しており、床材として使用するのに十分な剛性を有していることがわかった。
1)植林再生可能な広葉樹・針葉樹をHDF及び合板に使用しているため、環境対応の床材となる。
2)図3に示すように表層HDFが表面部1.5mm以内において密度が0.80g/cm3以上の層が存在するため、表面平滑性に優れ、補修工程不要である。そして、0.03〜0.3mm厚さの高性能樹脂を含浸した化粧シートを積層することが可能である。
3)表層HDFのバインダー及び芯層合板に使用する接着剤として、JIS A5536-2007 表3 F☆☆☆☆等級の接着剤を使用するため、ホルムアルデヒド放散量が少なく、改正建築基準法(2003.7)の内装制限が無い。
4)HDF(High Density Fiber Board、高密度木質繊維集積板)は、強度・剛性に優れるため、図3の床材構成で密度が0.67g/cm3であり、曲げヤング係数が65×102MPaであり、JAS 木質フローリング規格の曲げたわみ基準(即ち、床材試料を300mm幅×1800mm(長さ)×12mm(厚さ)として、スパン700mmで支持し、スパン中央に置いた荷重棒の上に21kg重の荷重をかけたときの変位Aと、同様に9kg重の荷重をかけたときの変位Bとの差「A―B」であり、曲げたわみの値として3.5mm以下が合格)が1.5mmであった。従って、本発明の床材は、曲げたわみのJAS規格を満足しており、床材として使用するのに十分な剛性を有していることがわかった。
1 木質繊維集積板
1a 木質繊維
1b バインダー
10 合板
1a 木質繊維
1b バインダー
10 合板
Claims (9)
- 木質繊維を集積し、バインダーを用いて一体化成形された集積板であって、
密度分布が0.75〜1.20g/cm3の範囲であって、
表層1.5mm以内において密度が0.80g cm3以上の層が存在し、
厚さが3.5mm以下である
ことを特徴とする木質繊維集積板。 - 前記バインダーが、ポリイソシアネート樹脂またはメラミンユリア樹脂である
ことを特徴とする請求項1記載の木質繊維集積板。 - 前記ポリイソシアネート樹脂がポリメリックMDIである
ことを特徴とする請求項2記載の木質繊維集積板。 - 前記木質繊維は、その含水率が15重量%以下の木質繊維であって、
ポリイソシアネート樹脂を用いたバインダー添加量が12−4重量%である
ことを特徴とする請求項2記載の木質繊維集積板。 - 前記木質繊維は、その含水率が15重量%以下の木質繊維であって、
メラミンユリア樹脂を用いたバインダー添加量が10−35重量%である
ことを特徴とする請求項2記載の木質繊維集積板。 - 前記木質繊維は、その長さが0.1mm〜10.0mmで、直径が1μm〜300μmである
ことを特徴とする請求項1、2、3、4または5記載の木質繊維集積板。 - メラミン樹脂、メラミンユリア樹脂またはジアリルフタレート樹脂からなる美麗表面保護および平滑性向上樹脂を含浸した化粧シートを表層に積層した
ことを特徴とする請求項1、2、3、4、5または6記載の木質繊維集積板。 - 芯層が木質ボードを積層した積層体であり、
前記積層体の表層の少なくとも一方に、請求項1〜7のいずれかに記載の木質繊維集積板を表層のうちの少なくとも一方に積層した
ことを特徴とする床材。 - 前記木質ボードの積層体が、合板、パーティクルボード、MDFまたはOSBである
ことを特徴とする請求項8記載の床材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011037785A JP2012171302A (ja) | 2011-02-24 | 2011-02-24 | 木質繊維集積板および床材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011037785A JP2012171302A (ja) | 2011-02-24 | 2011-02-24 | 木質繊維集積板および床材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012171302A true JP2012171302A (ja) | 2012-09-10 |
Family
ID=46974627
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011037785A Pending JP2012171302A (ja) | 2011-02-24 | 2011-02-24 | 木質繊維集積板および床材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012171302A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018035535A (ja) * | 2016-08-30 | 2018-03-08 | 東洋テックス株式会社 | 床材およびその製造方法 |
| JP2018069670A (ja) * | 2016-11-02 | 2018-05-10 | 株式会社Lixil | 繊維板 |
| WO2018176886A1 (zh) * | 2017-03-31 | 2018-10-04 | 大亚人造板集团有限公司 | 一种地热地板基材的制造工艺及基材 |
| JP2018531339A (ja) * | 2015-09-07 | 2018-10-25 | ティー3 ビルディング ソリューションズ リミテッド | 建設システムおよび建設材料 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009051113A (ja) * | 2007-08-28 | 2009-03-12 | Toyo Tex Co Ltd | 木質繊維集積板および床材 |
-
2011
- 2011-02-24 JP JP2011037785A patent/JP2012171302A/ja active Pending
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009051113A (ja) * | 2007-08-28 | 2009-03-12 | Toyo Tex Co Ltd | 木質繊維集積板および床材 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018531339A (ja) * | 2015-09-07 | 2018-10-25 | ティー3 ビルディング ソリューションズ リミテッド | 建設システムおよび建設材料 |
| JP2018035535A (ja) * | 2016-08-30 | 2018-03-08 | 東洋テックス株式会社 | 床材およびその製造方法 |
| JP2018069670A (ja) * | 2016-11-02 | 2018-05-10 | 株式会社Lixil | 繊維板 |
| WO2018176886A1 (zh) * | 2017-03-31 | 2018-10-04 | 大亚人造板集团有限公司 | 一种地热地板基材的制造工艺及基材 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100716404B1 (ko) | 인쇄목질 단판층을 기재층에 적층한 강화 온돌마루 | |
| CA2204104C (en) | Low pressure melamine/veneer panel and method of making the same | |
| US6511567B1 (en) | Composite building components and method of making same | |
| US6887583B1 (en) | Low pressure melamine/veneer panel | |
| EP3544778B1 (en) | Coated multi-ply wood panel and method of producing a core board | |
| JP4486113B2 (ja) | 木質繊維集積板および床材 | |
| CN110861373A (zh) | 具有表面层的基于木纤维的板 | |
| CN101332614A (zh) | 平整面木质定向结构刨花板和其制造方法及用途 | |
| EP3802034B1 (en) | Method of manufacturing a wood-based panel | |
| CN108698380A (zh) | 具有由胶合板制成的中间层的由木质材料构成的复合板 | |
| JP5452878B2 (ja) | 合板およびその製造方法 | |
| JP2018003358A (ja) | 木質複合基材および床材 | |
| JP2022182763A (ja) | 木質複合材、内装材、床材及び防音床材 | |
| KR101243489B1 (ko) | 마루바닥재용 복합기재 구조 | |
| JP2022127264A (ja) | 木質積層ボード | |
| JP2014205268A (ja) | 木質ボードの製造方法 | |
| JP2649985B2 (ja) | 複合板及びその製造方法 | |
| JP2013079497A (ja) | 木質床材 | |
| JP2008173809A (ja) | 木質系複合建築板の製造方法および木質系複合建築板 | |
| JP5770418B2 (ja) | 化粧板 | |
| US20250114967A1 (en) | Multi-functional engineered composite panel with lignocellulosic strands and anti-settling fibers | |
| JP7174186B1 (ja) | 木質ボード | |
| WO2025080610A1 (en) | Multi-functional engineered composite panel with lignocellulosic strands and anti-settling fibers | |
| RU58442U1 (ru) | Слоистый композиционный древесный материал (варианты) | |
| JP2013123853A (ja) | 繊維ボードの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130227 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130305 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20130702 |