JP2012183585A - 固定金属フランジおよびその金属フランジを作製する方法 - Google Patents
固定金属フランジおよびその金属フランジを作製する方法 Download PDFInfo
- Publication number
- JP2012183585A JP2012183585A JP2012033477A JP2012033477A JP2012183585A JP 2012183585 A JP2012183585 A JP 2012183585A JP 2012033477 A JP2012033477 A JP 2012033477A JP 2012033477 A JP2012033477 A JP 2012033477A JP 2012183585 A JP2012183585 A JP 2012183585A
- Authority
- JP
- Japan
- Prior art keywords
- metal
- article
- flanged
- brazing compound
- brazing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D41/00—Application of procedures in order to alter the diameter of tube ends
- B21D41/02—Enlarging
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K1/00—Soldering, e.g. brazing, or unsoldering
- B23K1/19—Soldering, e.g. brazing, or unsoldering taking account of the properties of the materials to be soldered
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K3/00—Tools, devices or special appurtenances for soldering, e.g. brazing, or unsoldering, not specially adapted for particular methods
- B23K3/08—Auxiliary devices therefor
- B23K3/087—Soldering or brazing jigs, fixtures or clamping means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K35/00—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting
- B23K35/02—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting characterised by mechanical features, e.g. shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K35/00—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting
- B23K35/22—Rods, electrodes, materials, or media, for use in soldering, welding, or cutting characterised by the composition or nature of the material
- B23K35/24—Selection of soldering or welding materials proper
- B23K35/30—Selection of soldering or welding materials proper with the principal constituent melting at less than 1550°C
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B37/00—Joining burned ceramic articles with other burned ceramic articles or other articles by heating
- C04B37/02—Joining burned ceramic articles with other burned ceramic articles or other articles by heating with metallic articles
- C04B37/023—Joining burned ceramic articles with other burned ceramic articles or other articles by heating with metallic articles characterised by the interlayer used
- C04B37/026—Joining burned ceramic articles with other burned ceramic articles or other articles by heating with metallic articles characterised by the interlayer used consisting of metals or metal salts
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/50—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for welded joints
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/02—Aspects relating to interlayers, e.g. used to join ceramic articles with other articles by heating
- C04B2237/12—Metallic interlayers
- C04B2237/122—Metallic interlayers based on refractory metals
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/02—Aspects relating to interlayers, e.g. used to join ceramic articles with other articles by heating
- C04B2237/12—Metallic interlayers
- C04B2237/123—Metallic interlayers based on iron group metals, e.g. steel
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/02—Aspects relating to interlayers, e.g. used to join ceramic articles with other articles by heating
- C04B2237/12—Metallic interlayers
- C04B2237/124—Metallic interlayers based on copper
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/02—Aspects relating to interlayers, e.g. used to join ceramic articles with other articles by heating
- C04B2237/12—Metallic interlayers
- C04B2237/125—Metallic interlayers based on noble metals, e.g. silver
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/32—Ceramic
- C04B2237/34—Oxidic
- C04B2237/343—Alumina or aluminates
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/40—Metallic
- C04B2237/402—Aluminium
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/40—Metallic
- C04B2237/403—Refractory metals
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/40—Metallic
- C04B2237/405—Iron metal group, e.g. Co or Ni
- C04B2237/406—Iron, e.g. steel
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/40—Metallic
- C04B2237/407—Copper
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/40—Metallic
- C04B2237/408—Noble metals, e.g. palladium, platina or silver
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/55—Pre-treatments of a coated or not coated substrate other than oxidation treatment in order to form an active joining layer
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/56—Using constraining layers before or during sintering
- C04B2237/564—Using constraining layers before or during sintering made of glass
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/56—Using constraining layers before or during sintering
- C04B2237/567—Using constraining layers before or during sintering made of metal
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/56—Using constraining layers before or during sintering
- C04B2237/568—Using constraining layers before or during sintering made of non-oxide ceramics
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/70—Forming laminates or joined articles comprising layers of a specific, unusual thickness
- C04B2237/704—Forming laminates or joined articles comprising layers of a specific, unusual thickness of one or more of the ceramic layers or articles
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/70—Forming laminates or joined articles comprising layers of a specific, unusual thickness
- C04B2237/706—Forming laminates or joined articles comprising layers of a specific, unusual thickness of one or more of the metallic layers or articles
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/72—Forming laminates or joined articles comprising at least two interlayers directly next to each other
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/76—Forming laminates or joined articles comprising at least one member in the form other than a sheet or disc, e.g. two tubes or a tube and a sheet or disc
- C04B2237/765—Forming laminates or joined articles comprising at least one member in the form other than a sheet or disc, e.g. two tubes or a tube and a sheet or disc at least one member being a tube
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/80—Joining the largest surface of one substrate with a smaller surface of the other substrate, e.g. butt joining or forming a T-joint
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/50—Processing aspects relating to ceramic laminates or to the joining of ceramic articles with other articles by heating
- C04B2237/88—Joining of two substrates, where a substantial part of the joining material is present outside of the joint, leading to an outside joining of the joint
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12229—Intermediate article [e.g., blank, etc.]
- Y10T428/12264—Intermediate article [e.g., blank, etc.] having outward flange, gripping means or interlocking feature
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12333—Helical or with helical component
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Ceramic Engineering (AREA)
- Structural Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Metallurgy (AREA)
- Ceramic Products (AREA)
- Laser Beam Processing (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
Abstract
【解決手段】本発明はフランジ付き金属物品を作製する方法を提供する。その方法は、(a)第1のろう付け化合物を金属物品の第1の部分に付着するステップと、(b)金属物品の第1の部分をある長さの拘束用金属部材で巻くステップと、(c)金属物品、拘束用金属部材および第1のろう付け化合物の組立体を第1のろう付け化合物の固相線温度を超える温度、典型的には約300℃から約2500℃の範囲の温度まで加熱して、フランジ付き金属物品を製造するステップとを含み、その方法では金属物品が熱膨張係数CTE1を有し、拘束用金属部材が熱膨張係数CTE2を有し、CTE1がCTE2よりも大きい。本発明はさらに、高膨張金属と低膨張脆弱材料の間の熱膨張の不一致を最小化する金属フランジを提供する。
【選択図】図1
Description
実施例
材料:直径5インチおよび壁厚0.25インチの脆弱な低膨張アルミナチューブがセラミック構成要素として使用された。セラミック構成要素に直接接合される高膨張金属物品は、大体同じ直径(5インチ)の厚さ0.035インチのINCONEL(登録商標)625チューブであった。直径0.015インチを有する長さ30フィートのモリブデン線(Rembar Co.)が拘束用金属部材として使用され、厚さ0.002インチ、幅0.5インチおよび長さ16インチを有する99.99%の金箔(Williams Advanced Materials)が第1のろう付け化合物として使用された。PALCUSIL10(Morgan Technical Ceramics−Wesgo Metals Division)が第2のろう付け化合物として使用された。
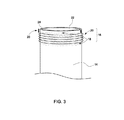
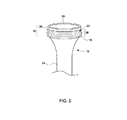
厚さ約0.035インチを有するINCONEL(登録商標)625シートが円筒形状に巻かれ、継ぎ目が溶接されて直径約4.85インチを有するチューブを製造した。金属プラグがチューブ端部に挿入されて、チューブの丸みを維持し、回転軸の周りの担体をもたらした。金箔の第1のろう付け化合物はチューブ端部の外側面に仮付け溶接された。直径0.015インチを有する長さ30フィートのモリブデン線が、金箔の第1のろう付け化合物の頂部に手で巻かれた。モリブデン線の複数回のターンがチューブの周りに作製され、各ターン(巻回)は隣接するターンに近接または接触し、第1のろう付け化合物に接触した。次いで、モリブデン線の端部は、一体に捩じられてターンを定位置に保持し、結果として生じた組立体が真空炉内に配置され、1107℃の温度で1分間加熱されて、フランジ付き金属物品を形成した。そのような加熱手順は金基ろう付け化合物を使用するときに典型的なものである。フランジ付き金属物品はフランジ領域内とその周辺で均一なろう付け化合物流を示した。
比較例1:拘束用金属部材のないろう付け
対照実験として、実施例1および2で採用されたようなインコネル625チューブが拘束用金属部材の存在しないセラミックチューブにろう付けされたが、その結果セラミックチューブはろう付け熱処理中に損傷した。この結果はろう付けステップ中にセラミック内に誘発された応力がセラミックの強度を超えるであろうと予測した分析と一致する。比較例1の結果は実施例2で得られた結果と全く対照的であり、実施例2では、室温での物品のセラミック部分内の残留応力は十分に低かったので、セラミックが損傷する前にかなりの追加の引張負荷を重ねることが可能であった。
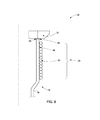
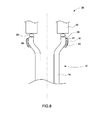
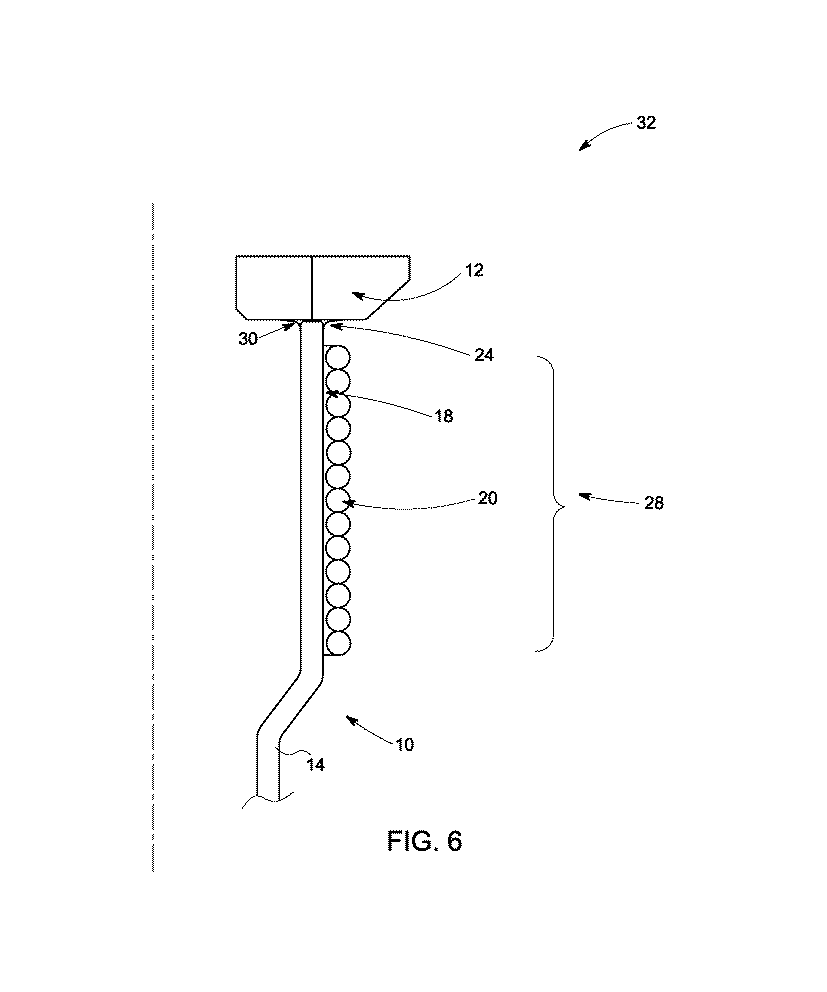
10 加熱後の金属フランジ
12 セラミック物品
14 金属物品
16 端部/金属物品の第1の部分
18 第1のろう付け化合物
20 拘束用金属部材
22 インコネルパイプの内側面
24 インコネルパイプの上面
26 パイプ上面24と巻かれた部分の頂部の間の間隙
28 加熱後の円筒のフレア状部分
30 第2のろう付け化合物
32 セラミック構成要素12に接合されたフランジ付き金属構成要素10(拘束用金属部材20の単一の層を含む)を含む物品の部分
34 セラミック構成要素12に接合されたフランジ付き金属構成要素10(拘束用金属部材20の複数の層を含む)を含む物品の部分
36 フランジ付き金属物品/セラミック物品12に接合されたフランジ付き金属物品10を含む物品
Claims (10)
- フランジ付き金属物品(10)を作製する方法であって、
(a)第1のろう付け化合物(18)を金属物品(14)の第1の部分(16)に付着するステップと、
(b)前記金属物品の前記第1の部分(16)をある長さの拘束用金属部材(20)で巻くステップと、
(c)前記金属物品(14)、前記拘束用金属部材(20)および前記第1のろう付け化合物(18)の組立体を前記ろう付け化合物の固相線温度を超える温度まで加熱して、フランジ付き金属物品(10)を製造するステップと
を含み、
前記金属物品(14)が熱膨張係数CTE1を有し、前記拘束用金属部材(20)が熱膨張係数CTE2を有し、CTE1がCTE2よりも大きい方法。 - CTE1がCTE2よりも少なくとも10%大きい、請求項1記載の方法。
- 前記金属物品が1つまたは複数の超合金を含む、請求項1記載の方法。
- 前記超合金が、ニッケル基超合金、鉄基超合金、コバルト基超合金、およびそれらの2つ以上の組合せからなる群から選択される、請求項3記載の方法。
- 前記金属物品(10)が円筒である、請求項1記載の方法。
- 前記第1のろう付け化合物(18)が、金基ろう付け化合物、銅基ろう付け化合物、銀基ろう付け化合物、プラチナ基ろう付け化合物、パラジウム基ろう付け化合物、チタニウム基ろう付け化合物、バナジウム基ろう付け化合物、ニッケル基ろう付け化合物、およびそれらの組合せからなる群から選択される、請求項1記載の方法。
- 前記拘束用金属部材(20)が、ハフニウム部材、ジルコニウム部材、クロム部材、ニッケル部材、鉄部材、モリブデン部材、ニオブ部材、およびそれらの2つ以上の組合せからなる群から選択される、請求項1記載の方法。
- (a)セラミック構成要素(20)に接合されたフランジ付き金属構成要素(10)であり、モリブデン線(20)で巻かれており、ニッケル、鉄、コバルト、およびクロムの1つまたは複数を含む、フランジ付き金属構成要素(10)と、
(b)前記フランジ付き金属構成要素(10)および前記モリブデン線(20)の面に接触する第1のろう付け化合物(18)と
を含むフランジ付き物品(36)であって、
前記フランジ付き金属構成要素(10)が熱膨張係数CTE1を有し、前記モリブデン線が熱膨張係数CTE2を有し、CTE1がCTE2よりも少なくとも100%大きい、フランジ付き物品(36)。 - 前記フランジ付き金属構成要素(10)が前記モリブデン線(20)の複数の層を含む、請求項8記載のフランジ付き金属物品(36)。
- セラミック構成要素(12)に接合されたフランジ付き金属構成要素(10)を含む物品(36)を作製する方法であって、
(a)第1のろう付け化合物(18)を金属物品の第1の部分(16)に付着するステップと、
(b)前記金属物品の前記第1の部分をある長さの拘束用金属部材(20)で巻くステップと、
(c)前記金属物品(10)、前記拘束用金属部材(20)および前記第1のろう付け化合物(18)の組立体を前記第1のろう付け化合物(18)の固相線温度を超える温度まで加熱して、フランジ付き金属物品(36)を製造するステップであり、前記金属物品(14)が熱膨張係数CTE1を有し、前記拘束用金属部材(20)が熱膨張係数CTE2を有し、CTE1がCTE2よりも大きいステップと、
(d)前記フランジ付き金属物品(36)のフランジ付き部分(10)を第2のろう付け化合物(30)およびセラミック物品(12)に接触させるステップであり、前記第2のろう付け化合物が前記金属物品の前記フランジ付き部分と前記セラミック物品の間に配置されるようになっているステップと、
(e)前記フランジ付き金属物品、前記第2のろう付け化合物および前記セラミック物品の組立体を前記第2のろう付け化合物の固相線温度を超える温度まで加熱して、前記セラミック構成要素に接合された前記フランジ付き金属構成要素を含む物品を製造するステップと
を含む方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US13/032,315 | 2011-02-22 | ||
| US13/032,315 US20120214016A1 (en) | 2011-02-22 | 2011-02-22 | Constrained metal flanges and methods for making the same |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012183585A true JP2012183585A (ja) | 2012-09-27 |
Family
ID=45656017
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012033477A Pending JP2012183585A (ja) | 2011-02-22 | 2012-02-20 | 固定金属フランジおよびその金属フランジを作製する方法 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US20120214016A1 (ja) |
| EP (1) | EP2492029B1 (ja) |
| JP (1) | JP2012183585A (ja) |
| KR (1) | KR20120097464A (ja) |
| CN (1) | CN102672357B (ja) |
| AU (1) | AU2012200974B2 (ja) |
| CA (1) | CA2768120A1 (ja) |
| IN (1) | IN2012DE00427A (ja) |
| RU (1) | RU2591867C2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016051902A1 (ja) * | 2014-09-30 | 2016-04-07 | 株式会社リアリティ・デンタル・ラボラトリー | インプラント上部構造 |
| JP2017514137A (ja) * | 2014-04-24 | 2017-06-01 | トライアンフTriumf | モリブデンに粒子ビームを照射するためのターゲット系 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8960525B2 (en) * | 2013-01-31 | 2015-02-24 | General Electric Company | Brazing process and plate assembly |
| US10782016B2 (en) * | 2015-03-12 | 2020-09-22 | General Electric Technology Gmbh | System and method for reducing emissions in a chemical looping combustion system |
| CN107175421B (zh) * | 2017-07-06 | 2019-06-11 | 武汉理工大学 | 一种预压应力双金属离心浇铸复合管端部法兰的焊接工艺 |
| CN111001890A (zh) * | 2019-12-16 | 2020-04-14 | 中国电子科技集团公司第四十三研究所 | 一种减小异质材料焊接变形的方法 |
| EP3845971B1 (fr) * | 2019-12-31 | 2024-04-17 | Nivarox-FAR S.A. | Procede de fabrication de ressort spiral pour mouvement d'horlogerie |
| KR102506712B1 (ko) * | 2021-02-03 | 2023-03-07 | 주식회사 오성테크 | 금형공구강 접합방법과 이와 같은 방법에 의해 제조된 금형 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3191288A (en) * | 1959-09-10 | 1965-06-29 | Quartz & Silice S A | Method of forming assemblies incorporating soldered joints |
| JPS54101816A (en) * | 1978-01-27 | 1979-08-10 | Nippon Electric Co | Brazing method |
| JPS62252201A (ja) * | 1986-04-25 | 1987-11-04 | Toshiba Corp | セラミックス板と金属筒との気密接合構体 |
| JPH01115879A (ja) * | 1987-10-27 | 1989-05-09 | Yasuhide Minonishi | セラミックスと金属との接合体 |
| US5153077A (en) * | 1988-07-22 | 1992-10-06 | Mitsubishi Denki Kabushiki Kaisha | Ceramic-metal composite substrate |
| JP2000169252A (ja) * | 1998-11-30 | 2000-06-20 | Kyocera Corp | セラミック部材と金属部材の接合体及びこれを用いたウエハ支持部材 |
| WO2006090730A1 (ja) * | 2005-02-23 | 2006-08-31 | Kyocera Corporation | 接合体とウェハ保持部材及びその取付構造並びにウェハの処理方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB769108A (en) * | 1953-09-18 | 1957-02-27 | Omnicoil Entpr Inc | A method of manufacturing articles of irregular cross-section and articles made by said method |
| GB1107764A (en) * | 1965-01-07 | 1968-03-27 | Gen Electric Co Ltd | Improvements in or relating to the closure of tubes of refractory oxide material |
| DE3151487C2 (de) * | 1981-12-24 | 1983-12-22 | Messerschmitt-Bölkow-Blohm GmbH, 8000 München | Rohr aus faserverstärktem Metall |
| JPS6314829A (ja) * | 1986-07-08 | 1988-01-22 | Tokyo Shiyouketsu Kinzoku Kk | 異方性熱膨張率を有する高熱伝導部材の製造方法 |
| US4890783A (en) * | 1988-11-29 | 1990-01-02 | Li Chou H | Ceramic-metal joining |
| JP2903743B2 (ja) * | 1991-02-28 | 1999-06-14 | いすゞ自動車株式会社 | 燃焼室の構造及びその製造法 |
| EP0743131A1 (en) * | 1995-05-17 | 1996-11-20 | Kabushiki Kaisha Toshiba | Ceramic metal bonding |
| CN1061283C (zh) * | 1997-09-10 | 2001-01-31 | 西安交通大学 | 提高陶瓷/金属钎焊接头强度的方法 |
| JP2000343210A (ja) * | 1999-03-31 | 2000-12-12 | Komatsu Ltd | 二重構造管およびその製造方法 |
| JP2001130976A (ja) * | 1999-11-01 | 2001-05-15 | Mitsubishi Electric Corp | セラミックスと金属の接合方法及びその方法により接合されたセラミックスと金属の接合体 |
| JP4798791B2 (ja) * | 2004-06-08 | 2011-10-19 | 日本碍子株式会社 | 脆性材料−金属構造体 |
-
2011
- 2011-02-22 US US13/032,315 patent/US20120214016A1/en not_active Abandoned
-
2012
- 2012-02-15 IN IN427DE2012 patent/IN2012DE00427A/en unknown
- 2012-02-16 CA CA2768120A patent/CA2768120A1/en not_active Abandoned
- 2012-02-17 EP EP12155906.6A patent/EP2492029B1/en not_active Not-in-force
- 2012-02-20 AU AU2012200974A patent/AU2012200974B2/en not_active Ceased
- 2012-02-20 JP JP2012033477A patent/JP2012183585A/ja active Pending
- 2012-02-21 RU RU2012106763/03A patent/RU2591867C2/ru not_active IP Right Cessation
- 2012-02-21 KR KR1020120017605A patent/KR20120097464A/ko not_active Ceased
- 2012-02-22 CN CN201210050337.4A patent/CN102672357B/zh not_active Expired - Fee Related
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3191288A (en) * | 1959-09-10 | 1965-06-29 | Quartz & Silice S A | Method of forming assemblies incorporating soldered joints |
| JPS54101816A (en) * | 1978-01-27 | 1979-08-10 | Nippon Electric Co | Brazing method |
| JPS62252201A (ja) * | 1986-04-25 | 1987-11-04 | Toshiba Corp | セラミックス板と金属筒との気密接合構体 |
| JPH01115879A (ja) * | 1987-10-27 | 1989-05-09 | Yasuhide Minonishi | セラミックスと金属との接合体 |
| US5153077A (en) * | 1988-07-22 | 1992-10-06 | Mitsubishi Denki Kabushiki Kaisha | Ceramic-metal composite substrate |
| JP2000169252A (ja) * | 1998-11-30 | 2000-06-20 | Kyocera Corp | セラミック部材と金属部材の接合体及びこれを用いたウエハ支持部材 |
| WO2006090730A1 (ja) * | 2005-02-23 | 2006-08-31 | Kyocera Corporation | 接合体とウェハ保持部材及びその取付構造並びにウェハの処理方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017514137A (ja) * | 2014-04-24 | 2017-06-01 | トライアンフTriumf | モリブデンに粒子ビームを照射するためのターゲット系 |
| WO2016051902A1 (ja) * | 2014-09-30 | 2016-04-07 | 株式会社リアリティ・デンタル・ラボラトリー | インプラント上部構造 |
Also Published As
| Publication number | Publication date |
|---|---|
| CA2768120A1 (en) | 2012-08-22 |
| CN102672357A (zh) | 2012-09-19 |
| KR20120097464A (ko) | 2012-09-04 |
| US20120214016A1 (en) | 2012-08-23 |
| EP2492029A1 (en) | 2012-08-29 |
| RU2012106763A (ru) | 2013-08-27 |
| AU2012200974B2 (en) | 2016-09-15 |
| EP2492029B1 (en) | 2013-12-18 |
| RU2591867C2 (ru) | 2016-07-20 |
| IN2012DE00427A (ja) | 2015-06-05 |
| CN102672357B (zh) | 2016-04-20 |
| AU2012200974A1 (en) | 2012-09-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2492029B1 (en) | Constrained metal flanges and methods for making the same | |
| EP0215554B1 (en) | Method of producing brazing metals | |
| JP5102814B2 (ja) | 母材の強度を超過する接合強度を有する、中間層を使用した鋼系合金とチタンまたはチタン系合金との高強度異種金属接合方法及び該方法で接合された鋼系合金及びチタンまたはチタン系合金を含む高強度接合合金 | |
| JP2011502786A (ja) | チタンアルミニウム合金からなるワークピース領域を有するワークピースの接合方法および材料溶着方法 | |
| CN113909610A (zh) | 一种第三代单晶高温合金的高性能钎焊方法 | |
| JPH04228480A (ja) | 高温安定性複合体及びその製法 | |
| KR100849385B1 (ko) | 불안정 산화 지르코늄 입자를 포함하는 금속 매트릭스로된 물체와 그 제조방법 | |
| JPS6045991B2 (ja) | 管状継手部材の製法 | |
| CN101142339B (zh) | 镀有锆的钢板及使用此钢板制造的化学装置组件 | |
| TW200927346A (en) | A diffusion bonding method for blocks of based bulk metallic glass | |
| CN110049843A (zh) | 具有药芯焊丝输送的cmt技术 | |
| JP3240211B2 (ja) | 銅−アルミニウム異種金属継手材 | |
| KR101039361B1 (ko) | 저온 조건하에서 모재의 강도를 초과하는 티타늄 또는 티타늄계 합금 간 접합부의 제조방법 | |
| JP4331370B2 (ja) | ベリリウムと銅合金のhip接合体の製造方法およびhip接合体 | |
| CN116921789B (zh) | 一种调控SiCf/SiC复合材料异质钎焊接头强韧性的方法 | |
| CN107304687B (zh) | 制品、部件和制备部件的方法 | |
| JP4446073B2 (ja) | チタンアルミ金属間化合物と銅合金との接合法 | |
| JP2015532211A (ja) | 層複合体 | |
| US7578424B2 (en) | Method of joining a microwave transparent component to a host component | |
| JP2003253302A (ja) | 耐酸化被覆ニオブ基合金及びその製造方法 | |
| CN119635075A (zh) | 一种SiC-TiB2-CrB2-ZrB2复合陶瓷用钎料、钎焊件及钎焊工艺 | |
| JPH11254128A (ja) | 金属部品の接合方法 | |
| Zhou et al. | Vacuum Brazing and Diffusion Bonding of DD6 Single Crystal Alloy | |
| JPH04295067A (ja) | 金属−窒化物系セラミックスの接合構造 | |
| JPS60239373A (ja) | アルミナと金属との接合方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150209 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160129 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160202 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160425 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160823 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170307 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20171107 |