JP2012187624A - 双ロール式連続鋳造装置 - Google Patents
双ロール式連続鋳造装置 Download PDFInfo
- Publication number
- JP2012187624A JP2012187624A JP2011055282A JP2011055282A JP2012187624A JP 2012187624 A JP2012187624 A JP 2012187624A JP 2011055282 A JP2011055282 A JP 2011055282A JP 2011055282 A JP2011055282 A JP 2011055282A JP 2012187624 A JP2012187624 A JP 2012187624A
- Authority
- JP
- Japan
- Prior art keywords
- roll
- cooling
- casting
- temperature
- fluid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000009749 continuous casting Methods 0.000 title claims abstract description 35
- 238000005266 casting Methods 0.000 claims abstract description 91
- 238000001816 cooling Methods 0.000 claims abstract description 51
- 239000012530 fluid Substances 0.000 claims abstract description 46
- 239000012809 cooling fluid Substances 0.000 claims abstract description 13
- 238000009826 distribution Methods 0.000 claims abstract description 5
- 238000001514 detection method Methods 0.000 claims description 17
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 17
- 230000000630 rising effect Effects 0.000 claims description 16
- 239000002184 metal Substances 0.000 abstract description 11
- 229910052751 metal Inorganic materials 0.000 abstract description 11
- 239000007789 gas Substances 0.000 description 8
- 239000000498 cooling water Substances 0.000 description 5
- 238000010586 diagram Methods 0.000 description 5
- 230000008859 change Effects 0.000 description 4
- 238000005096 rolling process Methods 0.000 description 4
- 238000005520 cutting process Methods 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 230000007423 decrease Effects 0.000 description 2
- 230000004907 flux Effects 0.000 description 2
- 230000007257 malfunction Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 241000451318 Cryptacrus comes Species 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004880 explosion Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000005098 hot rolling Methods 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images

Landscapes
- Continuous Casting (AREA)
Abstract
【課題】簡単な構成により鋳造作業中に鋳造ロールのロール形状を容易に調整できるようにする。
【解決手段】一対の鋳造ロール間に湯溜り部を形成し鋳造ロールの相互間から薄板鋳片を引き出して製造する双ロール式連続鋳造装置であって、鋳造ロール2に備えられた冷却流路8と、冷却流路8の一端に連通する導入口11と、冷却流路8の他端に連通する導出口14とを有しており、冷却流路8により加熱されて導出口14から取り出された昇温流体15aを冷水塔20に導いて冷却し、得られた冷却流体15bを導入口11へ導くようにした第1循環流路19と、導出口14から取り出された昇温流体15aをそのまま導入口11へ導く第2循環流路21と、第1循環流路19と第2循環流路21に流れる流体の流量配分を調整する流量調節バルブ22,23とを備える。
【選択図】図1
【解決手段】一対の鋳造ロール間に湯溜り部を形成し鋳造ロールの相互間から薄板鋳片を引き出して製造する双ロール式連続鋳造装置であって、鋳造ロール2に備えられた冷却流路8と、冷却流路8の一端に連通する導入口11と、冷却流路8の他端に連通する導出口14とを有しており、冷却流路8により加熱されて導出口14から取り出された昇温流体15aを冷水塔20に導いて冷却し、得られた冷却流体15bを導入口11へ導くようにした第1循環流路19と、導出口14から取り出された昇温流体15aをそのまま導入口11へ導く第2循環流路21と、第1循環流路19と第2循環流路21に流れる流体の流量配分を調整する流量調節バルブ22,23とを備える。
【選択図】図1
Description
本発明は、簡単な構成により鋳造作業中に鋳造ロールの温度を変更してロール形状を調整できるようにした双ロール式連続鋳造装置に関するものである。
双ロール式連続鋳造装置は、一対の鋳造ロール(冷却ロール)間に形成される湯溜り部の溶湯を冷却し固化した薄板鋳片を鋳造ロールの間隙から連続的に引き出して製造している。鋳造ロールには例えば1600℃の溶湯が接することになるため、鋳造ロールの内部には冷却水を通して、前記溶湯と接するロール表面の温度が約400℃以下になるように調節することによって鋳造ロールを保護している。
前記鋳造ロールは温度によって軸方向及び半径方向に形状が変化する問題があり、特に半径方向の形状の変化は製造される薄板鋳片に鋳片板厚プロファイルとして現われることになる。このため、従来では、熱間での運転中における鋳造ロールの変形量を予測し、その予測変形量を考慮して所望の鋳片板厚プロファイルが得られるように、冷間において事前に例えば負のクラウン加工を鋳造ロールに施し、これによって、平坦な薄板鋳片或いは僅かにクラウンを備えた薄板鋳片を製造するようにしている。
しかし、前記鋳造ロールは、ロール胴部と軸部との間に段部が形成された構造を有しているために、鋳造ロールの軸方向中間部と軸方向端部とを均一温度に冷却することは難しく、鋳造ロールの軸方向端部には軸方向と半径方向の形状の変化による複雑でしかも大きな変形量の変形が発生し、このために、鋳造ロールによって賦形される薄板鋳片の板厚は、幅端部において所望の鋳片板厚プロファイルに対してずれた不安定なものになり易いという問題があった。
このように薄板鋳片の幅端部の板厚が不安定になると、そのこと自体が品質上の欠点になることに加え、鋳造後に実施される圧延プロセスでの不具合に繋がる場合がある。即ち、圧延時に板が左右へ蛇行するのを抑えるためのピンチロールの機能不全を生じたり、或いは、圧延後の板にしわや亀裂が発生する原因となる。
又、従来の双ロール式連続鋳造装置において、操業の最中に何らかの原因で板形状が変化することが考えられるが、板形状が変化した場合には、通常の双ロール式連続鋳造装置では鋳造ロールの形状を変化させることはできないために、例えば鋳造速度又は溶湯量を変えるといった運転条件の変更で対処することが考えられる。しかし、鋳造速度又は溶湯量を変えても板形状の変化には対応できない場合が殆んどであり、しかも、前記鋳造速度、溶湯量は他の制御因子も担っている(例えば板厚制御等)ために、安易にこれらを変更することはできない。
一方、双ロール式連続鋳造装置の鋳造ロールの熱変形形状は、鋳造ロールの温度によって決定されることから、鋳造ロールの温度を外部からの作用により変化させて鋳造ロールの形状を調整するようにしたものがある。例えば、ロール形状測定器或いは鋳片形状測定器を用いてロールクラウン量或いは鋳片クラウン量を検知し、その検知結果に基づいてロール加熱・冷却装置の出力を調整して、鋳造ロールの表面を加熱或いは冷却するようにしたものがある(特許文献1等参照)。
更に、一対の水冷構造ロール間に形成された湯溜まり部を1種または2種以上を混合した不活性ガスでシールし、このシールガスの供給温度とガスの混合比率の一方又は両方を調整することにより、溶湯から鋳造ロールへの熱流束を変化させて、鋳造中に鋳片クラウン・板厚を制御するものがある(特許文献2等参照)。
又、流体圧により鋳造ロールの形状を変化させるようにしてものとしては、冷却ロールのシャフト部を構成する筒状の胴体スリーブを水密構造にするとともに、ロール主軸を通じて胴体スリーブ内部に加圧管を接続し、この水密構造とした胴体スリーブの外周には冷却管を内蔵した銅スリーブを嵌着し、予め冷却ロール中央部を凹形にする逆クラウンを付与して、胴体スリーブを液圧により膨出、縮退可能な構造としたものがある(特許文献3等参照)。
従来より、熱間圧延用の仕上げ圧延ロール等では、圧延ロールに外部から冷却水を直接噴射することで温度・変形量をコントロールする手法がとられているが、前記特許文献1に示す双ロール式連続鋳造装置において、鋳造ロールに冷却水を噴射して冷却した場合には、例えば1600℃の溶鋼と水との接触によって水蒸気爆発を起こす可能性があること等の観点から、冷却水噴射による冷却方式を採用することは困難である。又、冷却水を鋳造ロールの外周面に噴射して冷却する方式では、冷却が安定せず、よって、冷却水の噴射と鋳造ロールの変形との間に再現性を確立することが難しいという問題がある。
又、上記特許文献2は、ガスの供給温度とガスの混合比率の一方又は両方を調整したシールガスを用いて、湯溜まり部の溶湯から鋳造ロールへの熱流束を変化させることで鋳造中に鋳片クラウン・板厚を制御するようにしているが、熱伝導率の低いガスを用いて鋳造ロールの形状を変化させるためには、大量のシールガスを温度を調節して供給する必要があり、よって装置が非常に大掛かりになるという問題があり、更に、シールガスの供給と鋳造ロールの変形との間に再現性を確立することが難しいという問題がある。
又、特許文献3は、冷却ロールの膨張量(逆クラウン量)が最適になるように鋳造ロールに供給する液圧を調整するものであるが、このように、液圧によってクラウン制御を行うには高圧で大掛かりな液圧装置が必要となり、装置が大型になるという問題がある。更に、液圧によって鋳造ロールの形状を制御しているために、液圧が何らかの原因で低下した場合には鋳造ロールの形状が大きく変化してしまう問題がある。
上記したように、従来の双ロール式連続鋳造装置においては、鋳造作業中に、鋳造ロールの温度を任意に調整し、且つその調整した温度に安定して保持しておくことが難しいために、鋳造作業中に薄板鋳片の形状を調整するようなことは困難であった。
本発明は、上記したような問題点に鑑みてなしたもので、簡単な構成により鋳造作業中に鋳造ロールの温度を変更してロール形状を調整できるようにした双ロール式連続鋳造装置を提供しようとするものである。
本発明は、一対の鋳造ロール間に湯溜り部を形成し鋳造ロールの相互間から薄板鋳片を引き出して製造する双ロール式連続鋳造装置であって、
前記鋳造ロールに備えられた冷却流路と、該冷却流路の一端に連通する導入口と、前記冷却流路の他端に連通する導出口とを有しており、
前記冷却流路により加熱されて導出口から取り出された昇温流体を冷却器に導いて冷却し、得られた冷却流体を前記導入口へ導くようにした第1循環流路と、
前記導出口から取り出された昇温流体をそのまま前記導入口へ導く第2循環流路と、
前記第1循環流路と第2循環流路に流れる流体の流量配分を調整する流量調節手段と
を備えたことを特徴とする双ロール式連続鋳造装置、に係るものである。
前記鋳造ロールに備えられた冷却流路と、該冷却流路の一端に連通する導入口と、前記冷却流路の他端に連通する導出口とを有しており、
前記冷却流路により加熱されて導出口から取り出された昇温流体を冷却器に導いて冷却し、得られた冷却流体を前記導入口へ導くようにした第1循環流路と、
前記導出口から取り出された昇温流体をそのまま前記導入口へ導く第2循環流路と、
前記第1循環流路と第2循環流路に流れる流体の流量配分を調整する流量調節手段と
を備えたことを特徴とする双ロール式連続鋳造装置、に係るものである。
上記双ロール式連続鋳造装置において、前記昇温流体の温度を検出する温度計からの検出温度と、薄板鋳片の形状を検出する形状検出装置からの形状検出値と、薄板鋳片の目標形状値とを入力して前記流量調節手段を制御する制御器を有することは好ましい。
又、上記双ロール式連続鋳造装置において、前記冷却流路が鋳造ロールに設けたスリーブに備えられていることは好ましい。
又、上記双ロール式連続鋳造装置において、前記冷却器が冷水塔であることは好ましい。
本発明の双ロール式連続鋳造装置によれば、鋳造ロール内に設けた冷却流路で加熱されて導出口から取り出された昇温流体を冷却器に導いて冷却し、得られた冷却流体を導入口へ導く第1循環流路と、前記導出口から取り出された昇温流体をそのまま前記導入口へ導く第2循環流路と、前記第1循環流路と第2循環流路に流れる流体の流量配分を調整する流量調節手段とを備えたので、前記鋳造ロールに供給する冷却流体の温度を、鋳造作業中において、冷却器による冷却温度と、冷却器を通ることなく冷却流路に循環される昇温流体の温度との間の温度範囲で調節することができる。従って、予め求めておいた鋳造ロールの温度と形状との関係から、薄板鋳片の形状に応じて鋳造ロールの温度を調節することにより、鋳造ロールを鋳型として形成される薄板鋳片の形状品質、歩留まりを向上できるという優れた効果を奏し得る。
以下、本発明の実施の形態を図示例と共に説明する。
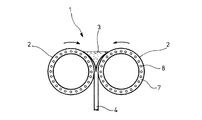
図2は本発明を適用する双ロール式連続鋳造装置の切断側面図であり、この双ロール式連続鋳造装置1は、水平に近接配置されて矢印方向に回転する一対の鋳造ロール2,2間に湯溜り部3が形成されており、湯溜り部3の溶湯は鋳造ロール2,2により冷却されて固化しながら鋳造ロール2,2相互の間隙から連続的に引き出されることで薄板鋳片4が製造されるようになっている。
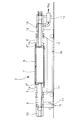
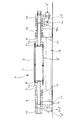
図3は、前記双ロール式連続鋳造装置1に備えられる鋳造ロール2の構造の一例を示す切断正面図であり、間隔を有して対向配置される軸5,6の大径端部5',6'にはスリーブ7が嵌合しており、従って、スリーブ7の両端には段部7a,7bが形成されている。前記スリーブ7には、軸方向に延びた冷却流路8が周方向に等間隔に設けられている。
前記一方の軸5には、前記冷却通路8に連通する軸側流路9が設けられていると共に、回転継手10によって前記軸側流路9に連通する導入口11が設けられている。又、前記他方の軸6には、前記冷却通路8に連通する軸側流路12が設けられていると共に、回転継手13によって前記軸側流路12に連通する導出口14が設けられている。従って、前記導入口11から導入される温度調節流体15は、軸側流路9から冷却流路8に供給されてスリーブ7を冷却した後、自身は加熱され昇温流体15aとなって軸側流路12を流動して導出口14から外部へ取り出されるようになっている。図3中、16は軸受17を介して前記鋳造ロール2を支持し、軸方向に走行して鋳造ロール2の交換を行うための台車である。
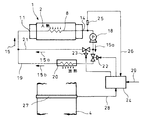
図1は本発明の双ロール式連続鋳造装置の一実施例の概略を示すブロック図であり、前記鋳造ロール2の冷却流路8を流動することで加熱された昇温流体15aは、導出口14からポンプ18によって外部へ取り出される。そして、前記ポンプ18によって取り出された昇温流体15aの一部は、第1循環流路19によって冷水塔20等からなる冷却器に導いて冷却するようにしており、冷水塔20で冷却した冷却流体15bは前記鋳造ロール2の導入口11へ導くようにしている。
又、前記ポンプ18からの昇温流体15aの他部は第2循環流路21へ導くようにしており、第2循環流路21の昇温流体15aは、前記第1循環流路19による冷水塔20からの冷却流体15bと混合することにより、温度調節流体15として前記導入口11へ循環するようにしている。
更に、前記第1循環流路19と第2循環流路21には、第1循環流路19を流動する冷却流体15bと第2循環流路21を流動する昇温流体15aの流量配分を調整することによって、温度調節された温度調節流体15を導入口11に循環させるようにした流量調節バルブ22,23からなる流量調節手段を備えている。
図1中、24は制御器であり、該制御器24には、前記鋳造ロール2の冷却流路8の導出口14から取り出される昇温流体15aの温度を検出する温度計25からの検出温度26が入力されていると共に、双ロール式連続鋳造装置1によって製造される薄板鋳片4の板厚、クラウン値を検出(X線検出)する形状検出装置27からの、図6(a)に示す形状検出値28(実測板厚プロファイル28a、実測クラウン値28b)が入力されている。図6(a)中、28cは実側近似プロファイルである。又、制御器24には、図6(b)に示す目標形状値29(目標板厚プロファイル29a、目標クラウン値29b)が入力されている。
そして、制御器24は、前記温度計25からの検出温度26と、前記形状検出装置27からの薄板鋳片4の形状検出値28と、前記目標形状値29とに基づいて、流量調節バルブ22,23の開度を調節し、前記昇温流体15aと冷却流体15bの混合割合により温度が調節された温度調節流体15を前記鋳造ロール2,2の導入口11へ供給し、これによって鋳造ロール2,2の形状を変形させることで、目標クラウン値の薄板鋳片4を製造するようにしている。
尚、図3においては、一方の軸5に設けた導入口11から導入した温度調節流体15が冷却流路8を通って他方の軸6に設けた導出口14から導出されるように構成された鋳造ロール2の場合について説明したが、鋳造ロール2には他の種々の構造のものも適用することができる。
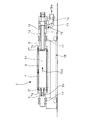
即ち、図4の鋳造ロール2は、軸6に設けられた回転継手13に温度調節流体15を供給する導入口11が設けてあり、導入口11から導入した温度調節流体15は軸側流路12から冷却通路8に供給され、冷却通路8で加熱された昇温流体15aは冷却通路8端部の折返し流路30を介してスリーブ7内の空間31に供給された後、前記軸6の回転継手13に設けた導出口14から導出されるようになっている。図4の形態においても、導出口14から取り出される昇温流体15aを、図3の場合と同様に第1循環流路19と第2循環流路21に分岐して導き、導入口11に導入する温度調節流体15の温度を調整することができる。
図5の鋳造ロール2は、軸5に設けた回転継手10に温度調節流体15を供給する導入口11が設けてあり、導入口11から導入した温度調節流体15は軸側流路9の一部を通って例えば1つ置きの冷却通路8に供給され、冷却通路8で加熱された昇温流体15aは軸6に設けた軸側流路12の一部を通って回転継手13の導出口14から導出されるようになっている。又、軸6に設けた回転継手13に温度調節流体15'を供給する導入口11'が設けてあり、導入口11'から導入された温度調節流体15'は軸側流路12の前記と異なる他部を通って他の冷却通路8'に供給され、冷却通路8'で加熱された昇温流体15a'は軸側流路9の前記とは異なる他部を通って回転継手10の導出口14'から導出されるようになっている。図5の形態においても、導出口14,14'から取り出される昇温流体15a,15a'を、図3の場合と同様に第1循環流路19と第2循環流路21に分岐して導き、導入口11,11'に導入する温度調節流体15の温度を調整することができる。
次に、上記実施例の作動を説明する。
図1に示す双ロール式連続鋳造装置1によって薄板鋳片4を製造するには、先ず、常温(例えば30℃)において、鋳造ロール2の外周面の加工を行う。この時、製造する薄板鋳片4に要求される形状に応じて、鋳造ロール2の外周面が例えば所要の負のクラウンになるように加工してもよい。
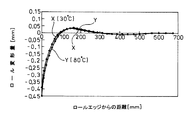
ここで、図7では、鋳造ロール2に供給する冷却流体の温度を30℃とした場合Xと、80℃とした場合Yとにおける、ロールエッジからの距離における鋳造ロール2の半径方向への変形量を示しており、鋳造ロール2のロールエッジの近傍においては、温度に応じて径が大きく且つ複雑に変化することが認められる。そして、図7に示すように、冷却流体の温度が30℃の場合Xに対して80℃の場合Yの方がロールクラウン量が大きくなることが判明した。
従って、双ロール式連続鋳造装置1で薄板鋳片4を鋳造するには、先ず、所望の鋳片板厚プロファイルが得られるように、冷間において鋳造ロール2の表面の加工を行うと共に、図7に示すように、鋳造ロール2の温度と変形量との関係を予め求めて制御器24に入力しておく。
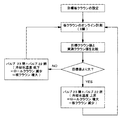
そして、双ロール式連続鋳造装置1で薄板鋳片4を鋳造するときの形状検出装置27からの薄板鋳片4の形状検出値28と、温度計25からの検出温度26と、目標形状値29が制御器24に入力されているので、制御器24は、形状検出値28と、目標形状値29とに基づいて、図7のように鋳造ロール2の温度を調節する制御を図8に示すフローチャートに従って行う。
即ち、目標クラウン値29bと実測クラウン値28bとを比較した結果、実測クラウン値28bが目標クラウン値29bより大きい場合(YES)には、流量調節バルブ23を開とし、流量調節バルブ22を閉又は開度調整することにより、冷却流路8に供給する温度調節流体15の温度を上昇させる。すると、図7に示すように鋳造ロール2のロールクラウンは増加し、よって薄板鋳片4の板クラウンは減少する。
又、実測クラウン値28bが目標クラウン値29bより小さい場合には、流量調節バルブ22を開とし、流量調節バルブ23を閉又は開度調整することにより、冷水塔20(冷却器)を介して冷却流路8に供給する温度調節流体15の温度を低下させる。これにより、鋳造ロール2のロールクラウンは減少し、よって薄板鋳片4の板クラウンは増加する。
上記したように、冷却流路8に供給される温度調節流体15の温度は、冷水塔20(冷却器)で冷却される冷却流体15bと、冷水塔20を通ることなく冷却流路8に循環される昇温流体15aとの混合割合によって調節すようにしたので、鋳造ロール2の温度を比較的広い温度範囲で調節することができ、しかも、鋳造ロール2の温度と変形との関係を図7に示したように予め求めた形状に基づいて、鋳造ロール2の形状を再現性良く制御することができる。
上記したように、鋳造ロール2の形状を、冷却流路8を流動する温度調節流体15の温度を調節することによって再現性良く制御できるので、製造される薄板鋳片4の形状品質、歩留まりの向上を図ることができる。
尚、本発明の双ロール式連続鋳造装置は、上述の実施例にのみ限定されるものではなく、本発明の要旨を逸脱しない範囲内において種々変更を加え得ることは勿論である。
1 双ロール式連続鋳造装置
2 鋳造ロール
3 湯溜り部
4 薄板鋳片
8 冷却流路
21 冷水塔(冷却器)
15 温度調節流体
15a 昇温流体
15b 冷却流体
19 第1循環流路
20 冷水塔(冷却器)
21 第2循環流路
22 流量調節バルブ(流量調節手段)
23 流量調節バルブ(流量調節手段)
24 制御器
25 温度計
26 検出温度
27 形状検出装置
28 形状検出値
29 目標形状値
2 鋳造ロール
3 湯溜り部
4 薄板鋳片
8 冷却流路
21 冷水塔(冷却器)
15 温度調節流体
15a 昇温流体
15b 冷却流体
19 第1循環流路
20 冷水塔(冷却器)
21 第2循環流路
22 流量調節バルブ(流量調節手段)
23 流量調節バルブ(流量調節手段)
24 制御器
25 温度計
26 検出温度
27 形状検出装置
28 形状検出値
29 目標形状値
Claims (4)
- 一対の鋳造ロール間に湯溜り部を形成し鋳造ロールの相互間から薄板鋳片を引き出して製造する双ロール式連続鋳造装置であって、
前記鋳造ロールに備えられた冷却流路と、該冷却流路の一端に連通する導入口と、前記冷却流路の他端に連通する導出口とを有しており、
前記冷却流路により加熱されて導出口から取り出された昇温流体を冷却器に導いて冷却し、得られた冷却流体を前記導入口へ導くようにした第1循環流路と、
前記導出口から取り出された昇温流体をそのまま前記導入口へ導く第2循環流路と、
前記第1循環流路と第2循環流路に流れる流体の流量配分を調整する流量調節手段と
を備えたことを特徴とする双ロール式連続鋳造装置。 - 前記昇温流体の温度を検出する温度計からの検出温度と、薄板鋳片の形状を検出する形状検出装置からの形状検出値と、薄板鋳片の目標形状値とを入力して前記流量調節手段を制御する制御器を有することを特徴とする請求項1に記載の双ロール式連続鋳造装置。
- 前記冷却流路は鋳造ロールに設けたスリーブに備えられていることを特徴とする請求項1又は2に記載の双ロール式連続鋳造装置。
- 前記冷却器は冷水塔であることを特徴とする請求項1〜3のいずれか1つの記載の双ロール式連続鋳造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011055282A JP2012187624A (ja) | 2011-03-14 | 2011-03-14 | 双ロール式連続鋳造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011055282A JP2012187624A (ja) | 2011-03-14 | 2011-03-14 | 双ロール式連続鋳造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012187624A true JP2012187624A (ja) | 2012-10-04 |
Family
ID=47081369
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011055282A Pending JP2012187624A (ja) | 2011-03-14 | 2011-03-14 | 双ロール式連続鋳造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012187624A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021159994A (ja) * | 2020-03-30 | 2021-10-11 | 日本碍子株式会社 | Cu−Ni−Sn合金の製造方法及びそれに用いられる冷却器 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02307652A (ja) * | 1989-05-20 | 1990-12-20 | Nippon Steel Corp | 薄物連続鋳造におけるクラウン制御方法 |
| JPH07256402A (ja) * | 1994-03-22 | 1995-10-09 | Nippon Steel Corp | 双ロール式連続鋳造機 |
| JP2011529791A (ja) * | 2008-08-05 | 2011-12-15 | ニューコア・コーポレーション | 動的クラウン制御を備えた金属ストリップ鋳造方法 |
| JP2012030280A (ja) * | 2010-08-03 | 2012-02-16 | Ihi Corp | 双ロール式連続鋳造装置の鋳造ロール形状制御方法及び装置 |
| JP5608037B2 (ja) * | 2010-10-18 | 2014-10-15 | キャストリップ・リミテッド・ライアビリティ・カンパニー | 双ロール式連続鋳造装置 |
-
2011
- 2011-03-14 JP JP2011055282A patent/JP2012187624A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02307652A (ja) * | 1989-05-20 | 1990-12-20 | Nippon Steel Corp | 薄物連続鋳造におけるクラウン制御方法 |
| JPH07256402A (ja) * | 1994-03-22 | 1995-10-09 | Nippon Steel Corp | 双ロール式連続鋳造機 |
| JP2011529791A (ja) * | 2008-08-05 | 2011-12-15 | ニューコア・コーポレーション | 動的クラウン制御を備えた金属ストリップ鋳造方法 |
| JP2012030280A (ja) * | 2010-08-03 | 2012-02-16 | Ihi Corp | 双ロール式連続鋳造装置の鋳造ロール形状制御方法及び装置 |
| JP5608037B2 (ja) * | 2010-10-18 | 2014-10-15 | キャストリップ・リミテッド・ライアビリティ・カンパニー | 双ロール式連続鋳造装置 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021159994A (ja) * | 2020-03-30 | 2021-10-11 | 日本碍子株式会社 | Cu−Ni−Sn合金の製造方法及びそれに用いられる冷却器 |
| JP7433262B2 (ja) | 2020-03-30 | 2024-02-19 | 日本碍子株式会社 | Cu-Ni-Sn合金の製造方法及びそれに用いられる冷却器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7109607B2 (ja) | ロールクラウン制御による薄ストリップ連続鋳造方法及び装置 | |
| JP2005138179A (ja) | ダイキャスティング金型用冷却装置 | |
| CN103269813B (zh) | 双辊连铸机 | |
| JP2017536242A (ja) | クラウン制御を備える金属ストリップをキャスティングする方法 | |
| JP5351962B2 (ja) | 動的クラウン制御を備えた金属ストリップ鋳造方法 | |
| JP5608037B2 (ja) | 双ロール式連続鋳造装置 | |
| JP2004116538A (ja) | 熱媒通流ローラ | |
| KR101505306B1 (ko) | 차단 요소, 롤 라인, 및 연속주조장치 | |
| US8505611B2 (en) | Twin roll continuous caster | |
| US20100032128A1 (en) | Method for casting metal strip with dynamic crown control | |
| JPH09225613A (ja) | 薄板連続鋳造用ロールの冷却方法 | |
| JP2001314943A (ja) | 連続鋳造鋳型の熱的制御のための方法及び装置 | |
| KR101505307B1 (ko) | 차단 요소, 롤 라인 및 연속주조장치 | |
| US20150258605A1 (en) | Cooled strand guide roller mounted at more than one location | |
| JP5621390B2 (ja) | 双ロール式連続鋳造装置の鋳造ロール形状制御方法及び装置 | |
| US20130160966A1 (en) | Die cast part of a die casting mold and corresponding die casting device | |
| JP4357497B2 (ja) | 熱媒通流ローラ | |
| JP2011206827A (ja) | ダイカストマシンのプランジャースリーブ構造 | |
| KR101182118B1 (ko) | 주조용 롤 | |
| KR20080089341A (ko) | 쌍롤식 주조기와 그 작동장치 및 방법 | |
| WO2016194167A1 (ja) | 双ロール式縦型鋳造装置及び双ロール式縦型鋳造方法 | |
| JPH03297541A (ja) | 連続鋳造設備用モールド | |
| JP3831585B2 (ja) | 連続鋳造用冷却ドラム及びその使用方法 | |
| JP2008149335A (ja) | 金型温度制御方法 | |
| CN223748256U (zh) | 一种薄板坯连铸连轧辊底式炉用水冷炉辊 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140122 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141110 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A132 Effective date: 20141118 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150324 |