JP2012190432A - 部品数量測定装置 - Google Patents
部品数量測定装置 Download PDFInfo
- Publication number
- JP2012190432A JP2012190432A JP2011129814A JP2011129814A JP2012190432A JP 2012190432 A JP2012190432 A JP 2012190432A JP 2011129814 A JP2011129814 A JP 2011129814A JP 2011129814 A JP2011129814 A JP 2011129814A JP 2012190432 A JP2012190432 A JP 2012190432A
- Authority
- JP
- Japan
- Prior art keywords
- tray
- parts
- laser
- scanner
- reflected
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06M—COUNTING MECHANISMS; COUNTING OF OBJECTS NOT OTHERWISE PROVIDED FOR
- G06M7/00—Counting of objects carried by a conveyor
- G06M7/02—Counting of objects carried by a conveyor wherein objects ahead of the sensing element are separated to produce a distinct gap between successive objects
- G06M7/04—Counting of piece goods, e.g. of boxes
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06M—COUNTING MECHANISMS; COUNTING OF OBJECTS NOT OTHERWISE PROVIDED FOR
- G06M1/00—Design features of general application
- G06M1/08—Design features of general application for actuating the drive
- G06M1/10—Design features of general application for actuating the drive by electric or magnetic means
- G06M1/101—Design features of general application for actuating the drive by electric or magnetic means by electro-optical means
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Theoretical Computer Science (AREA)
- Investigating Or Analysing Materials By Optical Means (AREA)
- Photometry And Measurement Of Optical Pulse Characteristics (AREA)
- Optical Radar Systems And Details Thereof (AREA)
- Length Measuring Devices By Optical Means (AREA)
Abstract
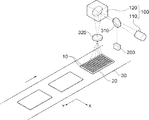
【解決手段】複数の部品10が積載されたトレイ20をレーザスキャニングし、該複数の部品10の数量を測定するための信号用ビームを発生するスキャンニングユニット100と、信号用ビームが入力されて、複数の部品10の数量を検出する検出ユニット200とを含む。
【選択図】図2
Description
20 トレイ
30 移送ユニット
100 スキャンニングユニット
110 レーザビーム照射器
120スキャナ
200 検出ユニット
310 ビーム分割器
320 レンズ
Claims (6)
- 複数の部品が積載されたトレイをレーザスキャニングし、該複数の部品の数量を測定するための信号用ビームを発生するスキャンニングユニットと、
前記信号用ビームが入力され、前記複数の部品の数量を検出する検出ユニットと、
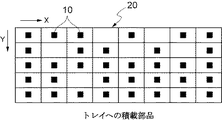
を含む部品数量測定装置。 - 前記複数の部品は、前記トレイの平面X−Y軸方向に沿って積載され、
前記スキャンニングユニットは、前記トレイの平面X−Y軸方向のうちのいずれか一つの軸に沿ってラインスキャニングし、該ラインスキャニングを前記トレイの平面X−Y軸方向のうちの他の一つの軸に沿って移動させる請求項1に記載の部品数量測定装置。 - 前記スキャンニングユニットは、前記レーザスキャニングのためのレーザビームを出射するレーザビーム照射器と、
前記レーザビームが入力されて前記トレイへと出射し、該トレイをレーザスキャニングし、該レーザスキャニングの際、前記複数の部品から反射する反射ビームが入力されて前記検出ユニットへと出射するスキャナとを含んで構成され、
前記検出ユニットは、前記スキャナから出射される反射ビームが入力され、該反射ビームに対応する反射ビーム信号を検出することによって前記複数の部品の数量を測定する検出器を含んで構成される請求項1に記載の部品数量測定装置。 - 前記レーザビーム照射器から出射されるレーザビームを前記スキャナへ案内し、前記スキャナから出射される反射ビームを前記検出器へと案内するために、前記レーザビーム照射器と前記スキャナとの間に、ビーム分割器がさらに設けられ、
前記検出器は、前記ビーム分割器の一側に備えられ、前記ビーム分割器によって反射される反射ビームが入力される請求項3に記載の部品数量測定装置。 - 前記スキャナの出射側に備えられ、前記スキャナから出射されるレーザビームが前記トレイへと一定に出射されるようにするレンズを、さらに含む請求項3または4に記載の部品数量測定装置。
- 複数の部品が積載されたトレイをレーザスキャニングし、該複数の部品の数量を測定するための信号用ビームを発生させるステップと、
前記信号用ビームが入力され、前記複数の部品の数量を検出するステップと、
を含む部品数量の測定方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2011-0020901 | 2011-03-09 | ||
| KR1020110020901A KR101224761B1 (ko) | 2011-03-09 | 2011-03-09 | 부품 수량 측정 장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012190432A true JP2012190432A (ja) | 2012-10-04 |
| JP5599760B2 JP5599760B2 (ja) | 2014-10-01 |
Family
ID=46814225
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011129814A Expired - Fee Related JP5599760B2 (ja) | 2011-03-09 | 2011-06-10 | 部品数量測定装置 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP5599760B2 (ja) |
| KR (1) | KR101224761B1 (ja) |
| CN (1) | CN102682334A (ja) |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02136989A (ja) * | 1988-11-17 | 1990-05-25 | Daipoole:Kk | 紙測定装置 |
| JPH04182886A (ja) * | 1990-11-19 | 1992-06-30 | Toshiba Corp | 微粒子計測装置 |
| JPH06111086A (ja) * | 1992-09-25 | 1994-04-22 | Unitec:Kk | 部品の計数装置 |
| JPH07208939A (ja) * | 1994-01-20 | 1995-08-11 | S K S Kk | レーザー利用測定装置 |
| JPH08214619A (ja) * | 1995-02-08 | 1996-08-27 | Kubota Corp | 播種評価装置 |
| JP2004012398A (ja) * | 2002-06-10 | 2004-01-15 | Microbio Corp | 試料検査装置 |
| JP2005207961A (ja) * | 2004-01-26 | 2005-08-04 | Konica Minolta Opto Inc | 干渉測定方法及び干渉測定システム |
| JP2005247458A (ja) * | 2004-03-02 | 2005-09-15 | Yamagata Yakult Hanbai Kk | 物品判定方法および装置 |
| JP2008249569A (ja) * | 2007-03-30 | 2008-10-16 | Fujifilm Corp | 外観検査システム |
| WO2010119909A1 (ja) * | 2009-04-14 | 2010-10-21 | 株式会社 ホロニック | 無線タグ付物品、無線タグ一括読み取り装置及びネットワーク物品管理システム |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4871251A (en) * | 1987-04-27 | 1989-10-03 | Preikschat F K | Apparatus and method for particle analysis |
| US6876716B2 (en) * | 2003-02-19 | 2005-04-05 | Quipp Systems, Inc. | Method and apparatus for utilizing a shadow effect for counting newspapers, magazines, books, printed products, signatures and other like printed matter |
| EP1880382A1 (en) * | 2005-05-03 | 2008-01-23 | Koninklijke Philips Electronics N.V. | Multi-radiation beam optical scanning device |
| FR2915601B1 (fr) * | 2007-04-26 | 2009-07-03 | Datacard Corp | Dispositif de comptage de cartes dans des petites series. |
| KR20090008203U (ko) * | 2008-02-12 | 2009-08-17 | 신파워 컴패니 리미티드 | 레이저 측정기 |
| CN101320438A (zh) * | 2008-04-30 | 2008-12-10 | 威友光电(苏州)有限公司 | 微径管材半自动计数方法及其装置 |
-
2011
- 2011-03-09 KR KR1020110020901A patent/KR101224761B1/ko not_active Expired - Fee Related
- 2011-06-10 JP JP2011129814A patent/JP5599760B2/ja not_active Expired - Fee Related
- 2011-07-12 CN CN2011101950898A patent/CN102682334A/zh active Pending
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02136989A (ja) * | 1988-11-17 | 1990-05-25 | Daipoole:Kk | 紙測定装置 |
| JPH04182886A (ja) * | 1990-11-19 | 1992-06-30 | Toshiba Corp | 微粒子計測装置 |
| JPH06111086A (ja) * | 1992-09-25 | 1994-04-22 | Unitec:Kk | 部品の計数装置 |
| JPH07208939A (ja) * | 1994-01-20 | 1995-08-11 | S K S Kk | レーザー利用測定装置 |
| JPH08214619A (ja) * | 1995-02-08 | 1996-08-27 | Kubota Corp | 播種評価装置 |
| JP2004012398A (ja) * | 2002-06-10 | 2004-01-15 | Microbio Corp | 試料検査装置 |
| JP2005207961A (ja) * | 2004-01-26 | 2005-08-04 | Konica Minolta Opto Inc | 干渉測定方法及び干渉測定システム |
| JP2005247458A (ja) * | 2004-03-02 | 2005-09-15 | Yamagata Yakult Hanbai Kk | 物品判定方法および装置 |
| JP2008249569A (ja) * | 2007-03-30 | 2008-10-16 | Fujifilm Corp | 外観検査システム |
| WO2010119909A1 (ja) * | 2009-04-14 | 2010-10-21 | 株式会社 ホロニック | 無線タグ付物品、無線タグ一括読み取り装置及びネットワーク物品管理システム |
Also Published As
| Publication number | Publication date |
|---|---|
| KR20120102960A (ko) | 2012-09-19 |
| CN102682334A (zh) | 2012-09-19 |
| KR101224761B1 (ko) | 2013-01-21 |
| JP5599760B2 (ja) | 2014-10-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20140027421A1 (en) | Method of Determining a Focal Point or Beam Profile of a Laser Beam in a Working Field | |
| CN101542707B (zh) | 半导体器件的检查方法与半导体器件的检查装置 | |
| KR20200092905A (ko) | 기판 검사 장치 및 기판 검사 방법 | |
| US9360434B2 (en) | Optical inspection apparatus and method thereof | |
| KR102408134B1 (ko) | 마이크로 xrf를 사용하여 얇은 기재 상의 작은 특징부의 두께 및/또는 원소 조성을 정확하게 알아내는 방법 | |
| JP6984075B1 (ja) | 半導体故障解析装置及び半導体故障解析方法 | |
| EP3428573B1 (en) | Measuring device, observing device and measuring method | |
| JP5818721B2 (ja) | レーザ加工装置及びレーザ加工方法 | |
| US11415525B2 (en) | Carrier lifespan measurement method and carrier lifespan measurement device | |
| JP2016001143A (ja) | 多点距離測定装置及び形状測定装置 | |
| CN104483105B (zh) | 一种像素间串扰检测系统及方法 | |
| CN106353634A (zh) | 太赫兹时域反射系统 | |
| TW202212847A (zh) | 檢查裝置 | |
| JP5599760B2 (ja) | 部品数量測定装置 | |
| US20180011031A1 (en) | Systems and Methods for Quality Control of a Periodic Structure | |
| EP3754692B1 (en) | Concentration measurement method and concentration measurement device | |
| KR102796525B1 (ko) | 반도체 기반 광원을 측정하기 위한 디바이스 및 방법 | |
| US20180321027A1 (en) | Shape measurement method and shape measurement device | |
| KR102231509B1 (ko) | 해석 장치 및 해석 방법 | |
| JP2012164296A (ja) | 基板数量測定装置 | |
| CN109981165A (zh) | 一种接收模组测试装置 | |
| CN201429569Y (zh) | 信号与背景波长同时检测的元素光谱分析装置 | |
| JP6330703B2 (ja) | テラヘルツ波顕微鏡および焦点制御方法 | |
| JP6872450B2 (ja) | レーザ変位計と、それを用いたレーザ超音波検査装置 | |
| TW202001284A (zh) | 光測距裝置及加工裝置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20121204 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130221 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20130319 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130614 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20130621 |
|
| A912 | Re-examination (zenchi) completed and case transferred to appeal board |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20130719 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140813 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5599760 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |