JP2012206492A - 樹脂成形品を熱溶着するための発熱体 - Google Patents
樹脂成形品を熱溶着するための発熱体 Download PDFInfo
- Publication number
- JP2012206492A JP2012206492A JP2011076113A JP2011076113A JP2012206492A JP 2012206492 A JP2012206492 A JP 2012206492A JP 2011076113 A JP2011076113 A JP 2011076113A JP 2011076113 A JP2011076113 A JP 2011076113A JP 2012206492 A JP2012206492 A JP 2012206492A
- Authority
- JP
- Japan
- Prior art keywords
- heat
- heating element
- heat ray
- wire
- resin molded
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/34—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement"
- B29C65/3404—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" characterised by the type of heated elements which remain in the joint
- B29C65/342—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" characterised by the type of heated elements which remain in the joint comprising at least a single wire, e.g. in the form of a winding
- B29C65/3432—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" characterised by the type of heated elements which remain in the joint comprising at least a single wire, e.g. in the form of a winding comprising several wires, e.g. in the form of several independent windings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/34—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement"
- B29C65/3472—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" characterised by the composition of the heated elements which remain in the joint
- B29C65/3476—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated elements which remain in the joint, e.g. "verlorenes Schweisselement" characterised by the composition of the heated elements which remain in the joint being metallic
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/13—Single flanged joints; Fin-type joints; Single hem joints; Edge joints; Interpenetrating fingered joints; Other specific particular designs of joint cross-sections not provided for in groups B29C66/11 - B29C66/12
- B29C66/131—Single flanged joints, i.e. one of the parts to be joined being rigid and flanged in the joint area
- B29C66/1312—Single flange to flange joints, the parts to be joined being rigid
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/301—Three-dimensional joints, i.e. the joined area being substantially non-flat
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/303—Particular design of joint configurations the joint involving an anchoring effect
- B29C66/3034—Particular design of joint configurations the joint involving an anchoring effect making use of additional elements, e.g. meshes
- B29C66/30341—Particular design of joint configurations the joint involving an anchoring effect making use of additional elements, e.g. meshes non-integral with the parts to be joined, e.g. making use of extra elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/50—General aspects of joining tubular articles; General aspects of joining long products, i.e. bars or profiled elements; General aspects of joining single elements to tubular articles, hollow articles or bars; General aspects of joining several hollow-preforms to form hollow or tubular articles
- B29C66/51—Joining tubular articles, profiled elements or bars; Joining single elements to tubular articles, hollow articles or bars; Joining several hollow-preforms to form hollow or tubular articles
- B29C66/54—Joining several hollow-preforms, e.g. half-shells, to form hollow articles, e.g. for making balls, containers; Joining several hollow-preforms, e.g. half-cylinders, to form tubular articles
- B29C66/542—Joining several hollow-preforms, e.g. half-shells, to form hollow articles, e.g. for making balls, containers; Joining several hollow-preforms, e.g. half-cylinders, to form tubular articles joining hollow covers or hollow bottoms to open ends of container bodies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/739—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/7392—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic
- B29C66/73921—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic characterised by the materials of both parts being thermoplastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/83—General aspects of machine operations or constructions and parts thereof characterised by the movement of the joining or pressing tools
- B29C66/832—Reciprocating joining or pressing tools
- B29C66/8322—Joining or pressing tools reciprocating along one axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/748—Machines or parts thereof not otherwise provided for
- B29L2031/749—Motors
- B29L2031/7492—Intake manifold
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Resistance Heating (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
【課題】複雑な形状を有した樹脂成形品に対しても確実に追従させ配置可能であり、所望の溶着強度を得る。
【解決手段】発熱体30を、ニクロム線等からなる熱線32と、複数の熱線32が撚り合わされた熱線束34と、複数の前記熱線束34がさらに撚り合わされた集合体36とから構成すると共に、前記熱線束34を、中央に設けられた第1熱線32aを中心とし、その外周側に複数の第2熱線32bが螺旋状に撚り合わされた断面対称形状で形成し、前記集合体36も同様に、中央に設けられた第1熱線束34aを中心とし、その外周側に複数の第2熱線束34bが螺旋状に撚り合わされた断面対称形状で形成している。そして、吸気マニホールド10を構成する分岐管12a〜12dの本体部22と分岐管カバー24との間に発熱体30を配置し、その第1接合部26と第2接合部28とを溶融させることによって溶着する。
【選択図】図2
【解決手段】発熱体30を、ニクロム線等からなる熱線32と、複数の熱線32が撚り合わされた熱線束34と、複数の前記熱線束34がさらに撚り合わされた集合体36とから構成すると共に、前記熱線束34を、中央に設けられた第1熱線32aを中心とし、その外周側に複数の第2熱線32bが螺旋状に撚り合わされた断面対称形状で形成し、前記集合体36も同様に、中央に設けられた第1熱線束34aを中心とし、その外周側に複数の第2熱線束34bが螺旋状に撚り合わされた断面対称形状で形成している。そして、吸気マニホールド10を構成する分岐管12a〜12dの本体部22と分岐管カバー24との間に発熱体30を配置し、その第1接合部26と第2接合部28とを溶融させることによって溶着する。
【選択図】図2
Description
本発明は、樹脂製材料からなる樹脂成形品を互いに熱溶着して接合するための発熱体に関する。
従来から、熱可塑性樹脂等で形成された樹脂成形品を接合する際に、一方の成形品と他方の成形品の接合面に対して撚り合わされた熱線からなる発熱体を配置し、該発熱体に通電することによって発熱させて前記成形品の接合面を溶融して互いに熱溶着することが行われている(例えば、特許文献1参照)。
しかしながら、上述した発熱体では、2本又は3本の線材を撚り合わせた構成としているため、その曲げ剛性(線剛性)が高く、さらには、該線材の断面形状によって該線材の曲がりやすさの方向が変化し易いため、例えば、複雑な曲げ形状を有した樹脂成形品に用いた場合、成形品の形状に追従させて配置することが困難であり、前記発熱体による成形品の溶着が不完全となり、前記樹脂成形品の溶着強度が低下してしまうという問題が生じる。
本発明は、前記の課題を考慮してなされたものであり、複雑な形状を有した樹脂成形品に対して確実に追従させて配置可能であり、所望の溶着強度を得ることが可能な樹脂成形品を熱溶着するための発熱体を提供することを目的とする。
前記の目的を達成するために、本発明は、通電作用下に発熱し、熱可塑性樹脂で成形された樹脂成形品を互いに熱溶着させるための発熱体であって、
複数本の熱線を互いに撚り合わせた熱線束と、
複数の前記熱線束を互いに撚り合わせた集合体と、
を備えることを特徴とする。
複数本の熱線を互いに撚り合わせた熱線束と、
複数の前記熱線束を互いに撚り合わせた集合体と、
を備えることを特徴とする。
本発明によれば、樹脂成形品を熱溶着させるための発熱体を、複数本の熱線を互いに撚り合わせた熱線束と、複数の前記熱線束を互いに撚り合わせた集合体とから構成することにより、2本又は3本の線材を撚り合わせた従来の発熱体と比較し、前記熱線の略同一の占有体積における曲げ剛性(線剛性)を抑制することができる。
従って、複雑な形状を有した樹脂成形品を熱溶着する場合でも、該形状に追従させて発熱体を好適に配置することが可能となり、前記樹脂成形品の溶着を確実に行うことができる。その結果、樹脂成形品を所望の溶着強度で確実に溶着することが可能となる。
また、熱線束は、1つの熱線を中心として複数の熱線が周りを取り囲むように外周側に配置するとよい。
またさらに、集合体は、1つの熱線束を中心として複数の熱線束が周りを取り囲むように外周側に配置するとよい。
本発明によれば、以下の効果が得られる。
すなわち、発熱体を、複数本の熱線を互いに撚り合わせた熱線束と、複数の前記熱線束を互いに撚り合わせた集合体とから構成することにより、2本又は3本の線材を撚り合わせた従来の発熱体と比較し、前記熱線の略同一の占有体積における曲げ剛性を抑制することができるため、例えば、発熱体を用いて複雑な形状を有した樹脂成形品を熱溶着する場合でも、該発熱体を樹脂成形品の形状に好適に追従させて配置することができる。その結果、樹脂成形品の溶着を所望の溶着強度で確実に行うことができる。
本発明に係る樹脂成形品を熱溶着するための発熱体について好適な実施の形態を挙げ、添付の図面を参照しながら以下詳細に説明する。
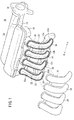
図1において、参照符号10は、本発明の実施の形態に係る発熱体を用いて熱溶着される吸気マニホールド10を示す。
この吸気マニホールド10は、図1に示されるように、例えば、熱可塑性樹脂から形成され、複数の分岐管12a〜12dと、該分岐管12a〜12dの一端部がそれぞれ接続されるサージタンク14と、前記サージタンク14の長手方向(矢印A、B方向)に沿った一端部に設けられる吸入接続部16と、前記サージタンク14と並列に設けられるレゾナンスチャンバー18と、前記サージタンク14を覆うように装着されるカバー部材20とを含む。
分岐管12a〜12dは、サージタンク14の長手方向(矢印A、B方向)に沿って互いに等間隔離間して配置され、且つ、その一端部から他端部に向かって湾曲形状で形成される。この分岐管12a〜12dは、サージタンク14に接続される本体部22と、該本体部22の側方に開口した開口部22aを閉塞する分岐管カバー24とを含む。そして、分岐管12a〜12dの一端部が、サージタンク14に接続されて連通し、他端部が、図示しない内燃機関のシリンダヘッドに接続されている。
本体部22の開口部22aは、分岐管12a〜12dの湾曲形状に沿った形状で形成され、その周縁部には、分岐管カバー24の接合される第1接合部26が形成される。
分岐管カバー24は、本体部22の第1接合部26と略同一形状で形成された第2接合部28を備え、前記第2接合部28が前記第1接合部26に対して当接する。また、第1接合部26と第2接合部28との間には、幅方向の略中央に沿って発熱体30が設けられ、該発熱体30が発熱して該第1及び第2接合部26、28において前記発熱体30の近傍を溶融することによって前記第1接合部26と第2接合部28とが溶着される。
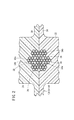
次に、上述した発熱体30について説明する。この発熱体30は、図2及び図3に示されるように、例えば、ニクロム線等の通電作用下に発熱する熱線32と、複数の熱線32が撚り合わされた熱線束34と、複数の前記熱線束34がさらに撚り合わされた集合体36とからなる。熱線束34は、例えば、7本の熱線32から構成され、中央に設けられた第1熱線32aを中心とし、その外周側に複数の第2熱線32bが螺旋状に撚り合わされた断面対称形状で形成される。詳細には、熱線束34は、第1熱線32aを中心として第2熱線32bが互いに等間隔離間して同一円上に配置されている。
また、集合体36は、例えば、7本の熱線束34から構成され、中央に設けられた第1熱線束34aを中心とし、その外周側に複数の第2熱線束34bが螺旋状に撚り合わされた断面対称形状で形成される。詳細には、集合体36は、第1熱線束34aを中心として第2熱線束34bが互いに等間隔離間して同一円上に配置されている。なお、熱線32、熱線束34及び集合体36は、所定長さを有し、例えば、第1及び第2接合部26、28の形状に応じて配置される。
サージタンク14は、所定容積を有した略長方形状のタンクであり、吸入接続部16から供給される空気が、前記サージタンク14を通じて各分岐管12a〜12dへとそれぞれ分配される。
吸入接続部16は、サージタンク14の側方、すなわち、前記サージタンク14の長手方向(矢印A、B方向)に開口するように設けられ、例えば、前記サージタンク14へ供給される空気の供給量を調整するためのスロットルボディ(図示せず)が装着される。そして、図示しないエアクリーナを通過した空気が、スロットルボディによって流量調整された後、吸入接続部16を経てサージタンク14へと供給される。
レゾナンスチャンバー18は、内燃機関の駆動作用下に生じる特定の周波数域で共振し、内燃機関の出力向上(例えば、トルク増加)等を目的として設けられる。このレゾナンスチャンバー18は内部に空気を滞留可能に形成される。
また、レゾナンスチャンバー18には、その略中央とサージタンク14の一端部側(矢印A方向)の内壁面とを接続する連通路(図示せず)が形成され、例えば、内燃機関の駆動作用下に生じる圧力振動に起因し、特定の周波数域において前記レゾナンスチャンバー18内の空気が連通路を通じてサージタンク14側へと供給される。
本発明の実施の形態に係る樹脂成形品を熱溶着するための発熱体30及び該発熱体30が用いられた吸気マニホールド10は、基本的には以上のように構成されるものであり、次に、前記発熱体30を介して分岐管12a〜12dを構成する本体部22と分岐管カバー24とを溶着する場合について説明する。
先ず、図1及び図3Aに示されるように、分岐管12a〜12dを構成する本体部22と分岐管カバー24とが分割された状態で、該本体部22の第1接合部26に沿わせるように発熱体30を載置する。詳細には、第1接合部26の幅方向中央となるように発熱体30が配置される。この場合、発熱体30の曲げ剛性が低くなるように形成されているため、三次元的な形状を有した第1接合部26に追従させるように前記発熱体30を変形させて載置することが可能となる。
また、第1接合部26に対して断面半円状に窪んだ凹部38(図3A中、二点鎖線形状)を予め形成しておき、該凹部38に前記発熱体30を挿入することによって位置決めするようにしてもよい。
そして、発熱体30に対して図示しない電源を接続し、通電することによって前記発熱体30を構成する複数の熱線32がそれぞれ発熱して所定温度に加温される。これにより、発熱体30の当接している第1接合部26が加温によって徐々に溶融し、前記発熱体30を前記第1接合部26側に向かって押圧することによって該発熱体30の一部が、溶融した第1接合部26の内部へと徐々に進入していき埋め込まれた状態となる。この際、第1接合部26において、溶融した樹脂が外周側に設けられた熱線束34と隣接する熱線束34との間に進入すると共に、前記熱線束34を構成する複数の熱線32の間にも進入する。
次に、図3Bに示されるように、発熱体30が第1接合部26に対して約半分だけ埋め込まれた後に、分岐管カバー24の第2接合部28が、前記第1接合部26と対向するように前記分岐管カバー24を前記本体部22に向かって下降させ、前記第2接合部28を、前記発熱体30に向かって押圧するように移動させる。
これにより、加熱している発熱体30によって第2接合部28の当接部位近傍が溶融し、前記発熱体30の一部が、徐々に前記第2接合部28の内部へと進入して埋め込まれていく。そして、第2接合部28が、第1接合部26に対して接近して当接することにより、本体部22に対する分岐管カバー24の接合が完了する。
最後に、発熱体30への通電を停止することによって該発熱体30の温度が徐々に低下し、それに伴って、溶融していた第1及び第2接合部26、28の樹脂も冷却されて硬化し始める。そして、発熱体30を常温まで冷却することによって発熱体30における複数の熱線束34の間や熱線32の間へと進入していた樹脂が硬化し、前記熱線束34及び熱線32を強固に保持した状態となる。これにより、発熱体30は、軸方向に直交した断面において、その半分が第1接合部26に強固に固定され、残りの半分が第2接合部28に強固に固定されるため、前記発熱体30を介して前記第1接合部26と第2接合部28とが確実且つ強固に溶着される。また、発熱体30によって溶融した第1及び第2接合部26、28同士も、互いに溶着することでより一層強固に溶着されている。
なお、上述した説明においては、先ず、本体部22の第1接合部26に対して発熱体30を溶着した後に、分岐管カバー24の第2接合部28を前記発熱体30に溶着させる場合について説明しているが、これに限定されるものではなく、最初に、前記発熱体30を前記第2接合部28に対して溶着した後、前記第1接合部26に対して溶着するようにしてもよい。
次に、上述したように分岐管12a〜12dが溶着された吸気マニホールド10の動作について簡単に説明する。
先ず、内燃機関における各シリンダ室の吸気作用に伴って吸入接続部16からサージタンク14へと空気が流入し、前記サージタンク14内において分岐管12a〜12dへとそれぞれ分配されて供給される。そして、各分岐管12a〜12dへと供給された空気が、内燃機関のシリンダヘッドを通じて各シリンダ内へと順次供給される。また、サージタンク14に供給された空気の一部が、連通路を通じてレゾナンスチャンバー18内に導入されて貯えられる。
以上のように、本実施の形態では、吸気マニホールド10を構成する分岐管12a〜12dの本体部22と分岐管カバー24とを溶着する際に用いられる発熱体30を、ニクロム線等からなる熱線32と、複数の熱線32が撚り合わされた熱線束34と、複数の前記熱線束34がさらに撚り合わされた集合体36とから構成している。さらに好適には、前記熱線束34を、中央に設けられた第1熱線32aを中心とし、その外周側に複数の第2熱線32bが螺旋状に撚り合わされた断面対称形状で形成し、また、前記集合体36も同様に、中央に設けられた第1熱線束34aを中心とし、その外周側に複数の第2熱線束34bが螺旋状に撚り合わされた断面対称形状で形成している。
また、さらに好適には、熱線束34は、第1熱線32aを中心として第2熱線32bが互いに等間隔離間して同一円上に配置され、また、集合体36は、第1熱線束34aを中心として第2熱線束34bが互いに等間隔離間して同一円上に配置されている。
このような構成とすることにより、複数の熱線32が撚り合わされた熱線束34と、複数の前記熱線束34がさらに撚り合わされた集合体36とから発熱体30を構成することによって該発熱体30の曲げ剛性(線剛性)を抑制することができ、さらには、熱線32の長さ方向に対する該熱線32の断面形状が均一に近づき、前記熱線32の曲がりやすい方向を前記熱線32の長さ方向に対して均一に近づけることができるため、例えば、吸気マニホールド10の分岐管12a〜12dのような複雑な三次元形状を有する成形品を溶着する際にも、前記発熱体30を確実且つ好適に該分岐管12a〜12dの形状に追従させて溶着を確実に行うことが可能となる。その結果、吸気マニホールド10を構成する分岐管12a〜12dの本体部22と分岐管カバー24とを所望の溶着強度で確実に溶着することができる。
また、熱線32の本数を素数とし、且つ、熱線束34の本数も素数として発熱体30を形成することによって、前記発熱体30を加温して第1及び第2接合部26、28の溶着を行う際、溶融した樹脂を隣接する熱線32同士の間や隣接する熱線束34同士の間に好適に進入させることができる。その結果、溶融した樹脂が熱線32及び熱線束34の間で硬化することによって発熱体30を介して第1接合部26及び第2接合部28を互いに強固に固定することが可能となる。換言すれば、発熱体30によって本体部22と分岐管カバー24とが強固に溶着されるアンカー効果が得られる。
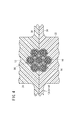
また、上述した発熱体30は、例えば、7本の熱線32が撚り合わされた熱線束34と、さらに7本の熱線束34が互いに撚り合わされた集合体36とを備える構成としていたが、前記熱線32及び熱線束34の本数はこれに限定されるものではなく、例えば、図4に示されるように、19本の熱線52が撚り合わされた熱線束54と、さらに7本の熱線束54が互いに撚り合わされた集合体56とから発熱体50を構成するようにしてもよい。
なお、本発明に係る樹脂成形品を熱溶着するための発熱体は、上述の実施の形態に限らず、本発明の要旨を逸脱することなく、種々の構成を採り得ることはもちろんである。
10…吸気マニホールド 12a〜12d…分岐管
14…サージタンク 16…吸入接続部
18…レゾナンスチャンバー 20…カバー部材
22…本体部 24…分岐管カバー
26…第1接合部 28…第2接合部
30、50…発熱体 32、52…熱線
32a…第1熱線 32b…第2熱線
34、54…熱線束 34a…第1熱線束
34b…第2熱線束 36、56…集合体
38…凹部
14…サージタンク 16…吸入接続部
18…レゾナンスチャンバー 20…カバー部材
22…本体部 24…分岐管カバー
26…第1接合部 28…第2接合部
30、50…発熱体 32、52…熱線
32a…第1熱線 32b…第2熱線
34、54…熱線束 34a…第1熱線束
34b…第2熱線束 36、56…集合体
38…凹部
Claims (3)
- 通電作用下に発熱し、熱可塑性樹脂で成形された樹脂成形品を互いに熱溶着させるための発熱体であって、
複数本の熱線を互いに撚り合わせた熱線束と、
複数の前記熱線束を互いに撚り合わせた集合体と、
を備えることを特徴とする樹脂成形品を熱溶着するための発熱体。 - 請求項1記載の発熱体において、
前記熱線束は、1つの熱線を中心として複数の熱線が周りを取り囲むように外周側に配置されることを特徴とする樹脂成形品を熱溶着するための発熱体。 - 請求項1又は2記載の発熱体において、
前記集合体は、1つの熱線束を中心として複数の熱線束が周りを取り囲むように外周側に配置されることを特徴とする樹脂成形品を熱溶着するための発熱体。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011076113A JP2012206492A (ja) | 2011-03-30 | 2011-03-30 | 樹脂成形品を熱溶着するための発熱体 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011076113A JP2012206492A (ja) | 2011-03-30 | 2011-03-30 | 樹脂成形品を熱溶着するための発熱体 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012206492A true JP2012206492A (ja) | 2012-10-25 |
Family
ID=47186666
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011076113A Withdrawn JP2012206492A (ja) | 2011-03-30 | 2011-03-30 | 樹脂成形品を熱溶着するための発熱体 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012206492A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020054215A1 (ja) * | 2018-09-14 | 2020-03-19 | 三菱重工業株式会社 | 接合用発熱回路、接合体、接合用発熱回路の製造方法及び接合方法 |
-
2011
- 2011-03-30 JP JP2011076113A patent/JP2012206492A/ja not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020054215A1 (ja) * | 2018-09-14 | 2020-03-19 | 三菱重工業株式会社 | 接合用発熱回路、接合体、接合用発熱回路の製造方法及び接合方法 |
| JP2020047393A (ja) * | 2018-09-14 | 2020-03-26 | 三菱重工業株式会社 | 接合用発熱回路、接合体、接合用発熱回路の製造方法及び接合方法 |
| JP7171332B2 (ja) | 2018-09-14 | 2022-11-15 | 三菱重工業株式会社 | 接合用発熱回路、接合体、接合用発熱回路の製造方法及び接合方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5753851B2 (ja) | 排ガス熱交換器 | |
| CN103702821B (zh) | 组件以及相关的制造方法 | |
| KR100854572B1 (ko) | 플라스틱 열교환기의 및 그의 제조방법 | |
| JP6490702B2 (ja) | 熱交換器および熱交換器を製造する方法 | |
| JP2003245980A (ja) | 樹脂製品の接合方法 | |
| US20140314553A1 (en) | Method for Manufacturing a Plastic Housing and Plastic Housing | |
| JP6791898B2 (ja) | コネクタを有する配管系及び該配管系を作動させる方法 | |
| KR100912672B1 (ko) | 합성수지관 연결용 전기융착 접합시트 | |
| JP2010216512A (ja) | エレクトロフュージョン継手 | |
| CN109304840A (zh) | 用于制造承受内部相对压力的注射导轨的方法及注射导轨 | |
| US7879178B2 (en) | Method of producing hollow plastic components | |
| CN103097114A (zh) | 中空塑料零件 | |
| CN202065563U (zh) | 预承插感应加热熔接塑料管件 | |
| JP4424661B2 (ja) | 内燃機関における合成樹脂製吸気マニホールド | |
| CN102338254A (zh) | 预承插感应加热熔接塑料管件 | |
| JP3858843B2 (ja) | 吸気マニホールド | |
| JPH0544882A (ja) | Ef継手とその製造法 | |
| JP2007040329A (ja) | 管接続体 | |
| KR102471836B1 (ko) | 다열 이색 에어공급용 튜브 및 이의 제조방법 | |
| JP2005214251A (ja) | 樹脂パイプの接続方法 | |
| JP2008063959A (ja) | スロットル装置 | |
| KR200426191Y1 (ko) | 관 이음매 구조 | |
| JP7299847B2 (ja) | インテークマニホールド | |
| EP2884087B1 (en) | Duct system | |
| KR100548101B1 (ko) | 파이프 이음부용 보온커버 및 이의 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140603 |