JP2012209545A - 半導体積層体の製造方法 - Google Patents
半導体積層体の製造方法 Download PDFInfo
- Publication number
- JP2012209545A JP2012209545A JP2012050847A JP2012050847A JP2012209545A JP 2012209545 A JP2012209545 A JP 2012209545A JP 2012050847 A JP2012050847 A JP 2012050847A JP 2012050847 A JP2012050847 A JP 2012050847A JP 2012209545 A JP2012209545 A JP 2012209545A
- Authority
- JP
- Japan
- Prior art keywords
- wafer
- semiconductor
- sealing resin
- processing tape
- resin layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/74—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support
- H10P72/744—Details of chemical or physical process used for separating the auxiliary support from a device or a wafer
Landscapes
- Internal Circuitry In Semiconductor Integrated Circuit Devices (AREA)
Abstract
【解決手段】貫通電極用溝2が形成されたウエハ1の貫通電極用溝2を有する面に、半導体加工用テープ4を介して支持体5を積層する工程(1)と、ウエハ1を半導体加工用テープ4と反対側の面から研削し、貫通電極用溝2を露出させる工程(2)と、露出した貫通電極用溝2に電極部6を形成する工程(3)と、ウエハ1の半導体加工用テープ4と反対側の面に封止樹脂層7を形成する工程(4A)と、封止樹脂層7を介してウエハ1にダイシング用テープ8を貼り合わせ、半導体加工用テープ4及び支持体5を剥離する工程(4B)と、ウエハ1を個片化して半導体チップを作製する工程(5)と、前記半導体チップを、封止樹脂層7を介して他の半導体チップ又は基板に積層する工程(6)とを有する。
【選択図】図6
Description
しかしながら、このような実装方法においては、研削という物理的加工に加え、電極パッド等を形成する際に高温処理、化学エッチング等の厳しい条件下での加工が連続して施されるため、薄型化の進むウエハ又は半導体チップに割れ又は不良が起こるという問題がある。
しかしながら、特許文献2に記載の方法では、ウエハの研削面に電極パッド等を形成しようとすると、高温処理、化学エッチング等の厳しい条件下での加工が封止樹脂層に悪影響を及ぼしてしまい、良好な封止を行うことができず、信頼性の高い半導体パッケージが得られないという問題がある。
以下、本発明を詳述する。
上記ウエハは特に限定されず、TSV(through−silicon via)実装に通常用いられる、従来公知のウエハを用いることができる。上記ウエハの厚みは特に限定されないが、通常、700〜1000μm程度である。また、上記貫通電極用溝の深さは特に限定されないが、通常、5〜100μm程度である。
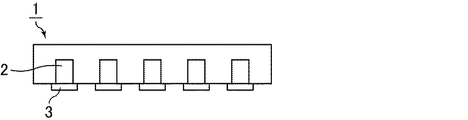
なお、図1に、本発明の半導体積層体の製造方法において用いられるウエハの一例を模式的に示す。図1に示すウエハ1には貫通電極用溝2が形成されており、貫通電極用溝2の片方の端は、ウエハ1の表面(下側)に露出している。また、図1に示すウエハ1においては、貫通電極用溝2の片方の端(下側)には電極部3が形成されている。このような電極部の材質は特に限定されないが、例えば、SnAg、SnPb、Cu+SnAg、Au+SnAg、Cu+Ni+Au、SnAgCu、SnAgBi、SnAgIn等が挙げられる。
上記支持体の厚みは特に限定されないが、好ましい下限が500μm、好ましい上限が1200μmである。厚みが500μm未満であると、上記ウエハを損傷することなく研削を行うことができないことがある。厚みが1200μmを超えると、上記ウエハと上記半導体加工用テープと上記支持体との積層体の厚みが大きすぎて、研削装置に入らないことがある。
上記非硬化型の粘着剤層を構成する粘着成分として、例えば、ゴム系接着剤、アクリル系接着剤、ビニルアルキルエーテル系接着剤、シリコーン系接着剤、ポリエステル系接着剤、ポリアミド系接着剤、ウレタン系接着剤、スチレン−ジエンブロック共重合体系接着剤等が挙げられる。
上記硬化型の粘着剤層を構成する粘着成分は特に限定されないが、ラジカル重合性の官能基を有するモノマー、オリゴマー又はポリマーを含有する光硬化性の粘着剤が好ましい。上記ラジカル重合性の官能基を有するポリマーは特に限定されず、例えば、分子内に反応性基を持った(メタ)アクリル系ポリマーを合成し、次いで、この(メタ)アクリル系ポリマーを、分子内に上記の反応性基と反応する官能基と光硬化性の不飽和結合とを有する化合物と反応させることにより得ることができる。
後述する工程(3)においては電極部を形成するために200℃程度の高温処理を行うことから、上記気体発生剤は、200℃程度の加熱では気体を発生せず、かつ、光照射により気体を発生することが好ましい。上記光硬化性の粘着剤がこのような気体発生剤を含有することにより、後述する工程(4B)において、光照射により粘着剤層を硬化させるとともに粘着剤層から気体を発生させて、上記半導体加工用テープ及び上記支持体を容易に剥離することができる。
上記気体発生剤として、例えば、光分解により窒素ガスを発生する化合物が好ましい。上記気体発生剤として、具体的には、例えば、酸発生剤とアルカリ土類金属炭酸塩、アルカリ金属炭酸塩又はアルカリ金属炭酸水素化塩との混合物や、テトラゾール化合物等が挙げられる。
上記基材の材質として、例えば、アクリル、オレフィン、ポリカーボネート、塩化ビニル、ABS、ポリエチレンテレフタレート(PET)、ポリエチレンナフタレート(PEN)、ナイロン、ウレタン、ポリイミド等の透明な樹脂からなるシート、網目状の構造を有するシート、孔が開けられたシート等が挙げられる。後述する工程(4B)において光照射により上記半導体加工用テープの粘着剤層から気体を発生させて上記半導体加工用テープ及び上記支持体を剥離する場合には、上記基材は透明であることが好ましい。
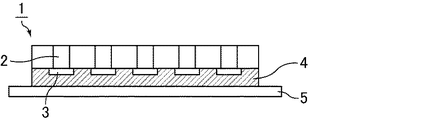
なお、図2に、上記工程(1)を行った後の状態の一例を模式的に示す。図2においては、ウエハ1の貫通電極用溝2及び電極部3を有する面に、半導体加工用テープ4を介して支持体5が積層されている。
上記工程(2)においては、上記ウエハを、例えば10〜50μm程度の目的とする厚みにまで薄化するとともに、上記貫通電極用溝を貫通させる。上記工程(2)においては、上記支持体を積層した状態で上記ウエハを研削するため、上記ウエハを損傷することなく研削を行うことができる。
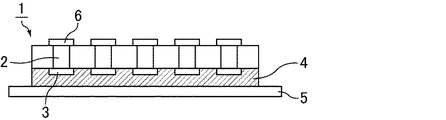
なお、図3に、上記工程(2)を行った後の状態の一例を模式的に示す。図3においては、貫通電極用溝2がウエハ1を貫通し、ウエハ1の表面(上側)に露出している。
上記電極部の材質は特に限定されないが、例えば、SnAg、SnPb、Cu+SnAg、Au+SnAg、Cu+Ni+Au、SnAgCu、SnAgBi、SnAgIn等が挙げられる。
なお、図4に、上記工程(3)を行った後の状態の一例を模式的に示す。図4においては、ウエハ1を貫通して露出した貫通電極用溝2に電極部6が形成されている。
本発明の半導体積層体の製造方法においては、上記ウエハの研削及び上記電極部の形成を行った後で上記封止樹脂層を形成するため、上記ウエハの研削及び上記電極部の形成が上記封止樹脂層に悪影響を及ぼすことがなく、信頼性の高い半導体積層体を製造することができる。
上記エポキシ樹脂は特に限定されず、例えば、ビスフェノールA型、ビスフェノールF型、ビスフェノールAD型、ビスフェノールS型等のビスフェノール型エポキシ樹脂、フェノールノボラック型、クレゾールノボラック型等のノボラック型エポキシ樹脂、レゾルシノール型エポキシ樹脂、トリスフェノールメタントリグリシジルエーテル等の芳香族エポキシ樹脂、ナフタレン型エポキシ樹脂、フルオレン型エポキシ樹脂、ジシクロペンタジエン型エポキシ樹脂、ポリエーテル変性エポキシ樹脂、ベンゾフェノン型エポキシ樹脂、アニリン型エポキシ樹脂、NBR変性エポキシ樹脂、CTBN変性エポキシ樹脂、及び、これらの水添化物等が挙げられる。なかでも、Siとの密着性が良い点から、ナフタレン型エポキシ樹脂、ジシクロペンタジエン型エポキシ樹脂が好ましい。また、速硬化性が得られやすいことから、ベンゾフェノン型エポキシ樹脂も好ましい。これらのエポキシ樹脂は、単独で用いられてもよく、2種以上が併用されてもよい。
上記レゾルシノール型エポキシ樹脂のうち、市販品として、例えば、EX−201(ナガセケムテックス社製)等が挙げられる。
上記ポリエーテル変性エポキシ樹脂のうち、市販品として、例えば、EX−931(ナガセケムテックス社製)、EXA−4850−150(DIC社製)、EP−4005(アデカ社製)等が挙げられる。
上記エピスルフィド樹脂として、具体的には例えば、ビスフェノール型エピスルフィド樹脂(ビスフェノール型エポキシ樹脂のエポキシ基の酸素原子を硫黄原子に置換した化合物)、水添ビスフェノール型エピスルフィド樹脂、ジシクロペンタジエン型エピスルフィド樹脂、ビフェニル型エピスルフィド樹脂、フェノールノボラック型エピスルフィド樹脂、フルオレン型エピスルフィド樹脂、ポリエーテル変性エピスルフィド樹脂、ブタジエン変性エピスルフィド樹脂、トリアジンエピスルフィド樹脂、ナフタレン型エピスルフィド樹脂等が挙げられる。なかでも、ナフタレン型エピスルフィド樹脂が好ましい。これらのエピスルフィド樹脂は、単独で用いられてもよく、2種以上が併用されてもよい。
なお、酸素原子から硫黄原子への置換は、エポキシ基の少なくとも一部におけるものであってもよく、すべてのエポキシ基の酸素原子が硫黄原子に置換されていてもよい。
上記硬化剤は特に限定されず、従来公知の硬化剤を上記硬化性化合物に合わせて適宜選択することができる。上記封止樹脂が上記エポキシ樹脂を含有する場合、上記硬化剤として、例えば、トリアルキルテトラヒドロ無水フタル酸等の加熱硬化型酸無水物系硬化剤、フェノール系硬化剤、アミン系硬化剤、ジシアンジアミド等の潜在性硬化剤、カチオン系触媒型硬化剤等が挙げられる。これらの硬化剤は、単独で用いられてもよく、2種以上が併用されてもよい。
上記硬化剤の配合量が少なすぎると、得られる半導体積層体において半導体チップと他の半導体チップ又は基板とが反りによって剥離してしまうことがある。上記硬化剤の配合量が多すぎると、得られる半導体積層体の接続信頼性が低下することがある。
上記硬化促進剤は特に限定されず、例えば、イミダゾール系硬化促進剤、3級アミン系硬化促進剤等が挙げられる。なかでも、硬化速度の制御をしやすいことから、イミダゾール系硬化促進剤が好ましい。これらの硬化促進剤は、単独で用いられてもよく、2種以上が併用されてもよい。
また、上記硬化促進剤として、例えば、2MZ、2MZ−P、2PZ、2PZ−PW、2P4MZ、C11Z−CNS、2PZ−CNS、2PZCNS−PW、2MZ−A、2MZA−PW、C11Z−A、2E4MZ−A、2MA−OK、2MAOK−PW、2PZ−OK、2MZ−OK、2PHZ、2PHZ−PW、2P4MHZ、2P4MHZ−PW、2E4MZ・BIS、VT、VT−OK、MAVT、MAVT−OK(以上、四国化成工業社製)等も挙げられる。
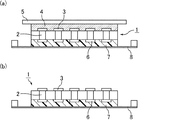
なお、図5に、上記工程(4A)を行った後の状態の一例を模式的に示す。図5においては、ウエハ1の半導体加工用テープ4と反対側の面に封止樹脂層7が形成されている。
上記ウエハから上記半導体加工用テープ及び上記支持体を剥離する方法は特に限定されず、例えば、光照射により上記半導体加工用テープの粘着剤層を硬化させるとともに粘着剤層から気体を発生させて、上記半導体加工用テープ及び上記支持体を剥離する方法等が挙げられる。
なお、図6(a)に、上記封止樹脂層を介して上記ウエハにダイシング用テープを貼り合わせた後の状態の一例を模式的に示す。また、図6(b)に、上記ウエハから上記半導体加工用テープ及び上記支持体を剥離した後の状態の一例を模式的に示す。
上記ウエハを個片化して半導体チップを作製する方法は特に限定されず、例えば、ブレードダイシングにより上記ウエハを個片化する方法等が挙げられる。また、本発明の半導体積層体の製造方法においては、上記工程(4A)において、上記封止樹脂層を形成する前又は後に上記ウエハにダイシングラインを形成しておき、上記工程(5)において、エキスパンドにより上記ウエハを個片化してもよい。
なお、ステルスダイシング法に用いられるレーザー装置として、例えば、MAHOH DICING MACHINE(東京精密社製)等が挙げられる。
なお、本発明の半導体積層体の製造方法は、基板上に半導体チップを積層する場合と、基板上に積層されている1以上の半導体チップ上に、更に半導体チップを積層する場合との両方を含む。
本発明の半導体積層体の製造方法においては、上記工程を行った後、更に、得られた半導体積層体を加熱することにより上記封止樹脂層を完全に硬化させる工程を行ってもよい。これにより、より安定した積層を行うことができる。
即ち、上記工程(4A)及び(4B)の代わりに、上記ウエハの上記半導体加工用テープと反対側の面にダイシング用テープを貼り合わせ、上記半導体加工用テープ及び上記支持体を剥離する工程(4C)と、上記ウエハの上記ダイシング用テープと反対側の面に封止樹脂層を形成する工程(4D)とを行ってもよい。このような半導体積層体の製造方法を、第2の本発明の半導体積層体の製造方法ともいう。
上記ウエハから上記半導体加工用テープ及び上記支持体を剥離する方法は特に限定されず、上記工程(4B)における方法と同様の方法を用いることができる。
上記封止樹脂層を構成する封止樹脂及び厚みは特に限定されず、上記工程(4A)における封止樹脂及び厚みと同様の封止樹脂及び厚みを用いることができる。また、上記封止樹脂層を形成する方法は特に限定されず、上記工程(4A)における方法と同様の方法を用いることができる。
第2の本発明の半導体積層体の製造方法によれば、本発明の半導体積層体の製造方法と同様に、支持体を積層した状態でウエハを研削して研削面に電極部を形成した後、新たに封止樹脂層を形成するため、ウエハを損傷することなく研削を行うことができ、かつ、研削及び電極部の形成が封止樹脂層に悪影響を及ぼすこともない。そのため、信頼性の高い半導体積層体を製造することができる。
(1)半導体加工用テープの製造
温度計、攪拌機、冷却管を備えた反応器を用意し、この反応器内に、2−エチルヘキシルアクリレート94重量部、アクリル酸1重量部、2−ヒドロキシエチルアクリレート5重量部及びラウリルメルカプカプタン0.01重量部と、酢酸エチル180重量部とを加えた後、反応器を加熱して還流を開始した。続いて、上記反応器内に、重合開始剤として1,1−ビス(t−ヘキシルパーオキシ)−3,3,5−トリメチルシクロヘキサン0.01重量部を添加し、還流下で重合を開始させた。重合開始から1時間後及び2時間後にも、1,1−ビス(t−ヘキシルパーオキシ)−3,3,5−トリメチルシクロヘキサンを0.01重量部ずつ添加し、更に、重合開始から4時間後にt−ヘキシルパーオキシピバレートを0.05重量部添加して、重合反応を継続させた。重合開始から8時間後に、固形分55重量%、重量平均分子量60万のアクリル共重合体を含有する酢酸エチル溶液を得た。
得られたアクリル共重合体を含有する酢酸エチル溶液に対して、樹脂固形分100重量部に対して2−イソシアナトエチルメタクリレート3.5重量部を加えて反応させた。反応後の酢酸エチル溶液に対して、樹脂固形分100重量部に対して光重合開始剤(エサキュアワン、日本シイベルヘグナー社製)0.1重量部、ポリイソシアネート系架橋剤(コロネートL45、日本ポリウレタン社製)2.5重量部を混合し、粘着剤溶液(1)を得た。更に、粘着剤溶液(1)に対して、樹脂固形分100重量部に対してケトプロフェン(東京化成工業社製)20重量部、光増感剤として9,10−ジグリシジルオキシアントラセン1重量部を混合し、粘着剤溶液(2)を得た。
基材層としての厚さ25μmのポリエチレンテレフタレート(PET)からなるフィルム(商品名「テトロン」、帝人デュポン社製)の片側に、アクリル樹脂(モノマーとして2−エチルヘキシルアクリレート及び2−ヒドロキシエチルアクリレートを含むポリアルキルアクリレート)と、このアクリル樹脂100重量部に対して1.5重量部のコロネートL−45(日本ポリウレタン工業社製)とを酢酸エチルで希釈した塗液を、コンマコーターを用いて塗布し、80℃で10分間乾燥した後、40℃で3日間養生し、厚さ5μmの電極保護層を形成した。また、表1の組成に従って、下記に示す各材料を、ホモディスパーを用いて攪拌混合して封止樹脂組成物を調製した。離型PETフィルム上に、コンマコート法により、得られた封止樹脂組成物を乾燥後の封止樹脂層の厚みが20μmとなるように塗工し、100℃で5分間乾燥させて封止樹脂層を形成した。次いで、得られた電極保護層と封止樹脂層とをラミネーターによって貼り合わせることにより、封止樹脂シートを得た。
・HP−7200L(ジシクロペンタジエン型エポキシ樹脂、DIC社製)
・EXA−4710(ナフタレン型エポキシ樹脂、DIC社製)
・G−2050−M(グリシジル基含有アクリル樹脂、重量平均分子量20万、日油社製)
・G−017581(グリシジル基含有アクリル樹脂、重量平均分子量1万、日油社製)
・YH−309(酸無水物系硬化剤、JER社製)
・フジキュア7000(常温で液状のイミダゾール化合物、富士化成工業社製)
・SX009−MJF(フェニルトリメトキシシラン表面処理球状シリカ、平均粒子径0.05μm、アドマテックス社製)
・SE−1050−SPT(フェニルトリメトキシシラン表面処理球状シリカ、平均粒子径0.3μm、アドマテックス社製)
・AC−4030(応力緩和ゴム系高分子、ガンツ化成社製)
(3−1)工程(1)
直径20cm、厚み750μmのウエハを用意した。このウエハには、Cuからなる深さ40μmの貫通電極用溝が形成されており、この貫通電極用溝の上に、Cuからなる高さ20μmの柱状部と半田からなる高さ5μmの先端部とを有する、直径15μmの突起状電極が形成されていた。
半導体加工用テープの粘着剤溶液(1)からなる粘着剤層を、ラミネーター(ATM−812M、タカトリ社製)を用いて、真空下(1torr)、80℃、10秒間の条件でウエハの貫通電極用溝及び突起状電極を有する面に貼り付けた。次いで、半導体加工用テープの粘着剤溶液(2)からなる粘着剤層を、ラミネーター(ATM−812M、タカトリ社製)を用いて、真空下(1torr)、80℃、10秒間の条件で貼り合わせることにより、支持体としてのガラス基板(直径20.5mm、厚み700μm)を積層した。
ウエハを研削装置に取りつけ、半導体加工用テープと反対側の面を、ウエハの厚さが約25μmになるまで研削し、貫通電極用溝を露出させた。このとき、研削の摩擦熱によりウエハの温度が上昇しないように、ウエハに水を散布しながら作業を行った。研削後は、研磨装置を用いて、CMP(Chemical Mechanical Polishing)プロセスによりアルカリのシリカ分散水溶液による研磨を行うことにより、ウエハの研磨を行った。
研磨装置からウエハを取り外し、露出した貫通電極用溝にドライエッチング処理を施すことにより、ウエハのSiを0.5μmエッチングして貫通電極用溝のCuの頭出しを行い、次いで、レジストによりパターンを形成してCuをめっきした後、レジストを除去することにより、貫通用電極溝の上に直径15μm、高さ5μmのCuからなる電極部を形成した。
半導体加工用テープとは反対側の面からウエハにレーザー光を照射してステルスダイシングを行い、ウエハの内部にダイシングラインを形成した。次いで、ウエハの半導体加工用テープと反対側の面に、上記で得られた封止樹脂シートを、ラミネーター(ATM−812M、タカトリ社製)を用いて、真空下(1torr)、80℃、10秒間の条件でラミネートした。その後、封止樹脂層から基材層と電極保護層とを剥離した。
次いで、封止樹脂層を介してウエハにダイシング用テープを貼り合わせ、ダイシング用テープの外周部にはステンレス製のダイシングフレームを貼り付けた。その後、ガラス基板側から超高圧水銀灯を用いて、365nmの紫外線をガラス板表面への照射強度が40mW/cm2となるよう照度を調節して2分間照射して、半導体加工用テープ及びガラス基板を剥離した。
ウエハを冷却した後、エキスパンダー装置(UH130−12、ULTRON SYSTEM,Inc社製)を用いて、ダイシングフレームを固定してダイシング用テープをエキスパンドすることによりウエハを個片化して、10mm角の半導体チップとした。なお、予めエキスパンダー装置のステージを、保冷剤、ドライアイス等で冷却して0℃に調整した。エキスパンド条件は、エキスパンド速度8mm/sec、エキスパンド量10mm、温度0℃の条件であった。
半導体チップをダイシング用テープからピックアップし、他の半導体チップ(半導体チップ2)の上に180℃1秒1N、300℃2秒1Nの条件で実装を行い、半導体積層体を得た。なお、半導体チップ2は、基板に150℃1秒1N、280℃2秒1Nの条件で積層した後、通常のアンダーフィルを基板と半導体チップ2との間に充填させることで基板に実装されたものであった。
(1)半導体加工用テープの製造
実施例1と同様にして、半導体加工用テープを得た。
実施例1と同様にして、封止樹脂シートを得た。
(3−1)工程(1)
実施例1と同様にして、ウエハの貫通電極用溝を有する面に、半導体加工用テープを介して支持体を積層した。
実施例1と同様にして、ウエハを研削し、貫通電極用溝を露出させた。
実施例1と同様にして、貫通用電極溝に電極部を形成した。
ウエハの半導体加工用テープと反対側の面にダイシング用テープを貼り合わせ、ダイシング用テープの外周部にはステンレス製のダイシングフレームを貼り付けた。その後、ガラス基板側から超高圧水銀灯を用いて、365nmの紫外線をガラス板表面への照射強度が40mW/cm2となるよう照度を調節して2分間照射して、半導体加工用テープ及びガラス基板を剥離した。
次いで、ダイシング用テープとは反対側の面からウエハにレーザー光を照射してステルスダイシングを行い、ウエハの内部にダイシングラインを形成した。次いで、ウエハのダイシング用テープと反対側の面に、上記で得られた封止樹脂シートを、ラミネーター(ATM−812M、タカトリ社製)を用いて、真空下(1torr)、80℃、10秒間の条件でラミネートした。その後、封止樹脂層から基材層と電極保護層とを剥離した。
実施例1同様にして、ウエハを個片化して、半導体チップとした。
実施例1と同様にして、半導体積層体を得た。
(1)封止樹脂シート(BG−NCF)の製造
基材層としての厚さ25μmのポリエチレンテレフタレート(PET)からなるフィルム(商品名「テトロン」、帝人デュポン社製)の片側に、アクリル樹脂(モノマーとして2−エチルヘキシルアクリレート及び2−ヒドロキシエチルアクリレートを含むポリアルキルアクリレート)と、このアクリル樹脂100重量部に対して1.5重量部のコロネートL−45(日本ポリウレタン工業社製)とを酢酸エチルで希釈した塗液を、コンマコーターを用いて塗布し、80℃で10分間乾燥した後、40℃で3日間養生し、厚さ5μmの電極保護層を形成した。また、表1の組成に従って、下記に示す各材料を、ホモディスパーを用いて攪拌混合して封止樹脂組成物を調製した。離型PETフィルム上に、コンマコート法により、得られた封止樹脂組成物を乾燥後の封止樹脂層の厚みが20μmとなるように塗工し、100℃で5分間乾燥させて封止樹脂層を形成した。次いで、得られた電極保護層と封止樹脂層とをラミネーターによって貼り合わせることにより、封止樹脂シートを得た。
(2−1)工程(1’)
実施例1と同様のウエハを用意した。封止樹脂シート(BG−NCF)の封止樹脂層を、ラミネーター(ATM−812M、タカトリ社製)を用いて、真空下(1torr)、80℃、10秒間の条件でウエハの貫通電極用溝及び突起状電極を有する面に貼り付けた。
実施例1と同様にして、ウエハを研削し、貫通電極用溝を露出させた。
実施例1と同様にして、貫通用電極溝に電極部を形成した。
封止樹脂シート(BG−NCF)とは反対側の面からウエハにレーザー光を照射してステルスダイシングを行い、ウエハの内部にダイシングラインを形成した。次いで、ウエハの封止樹脂シート(BG−NCF)とは反対側の面にダイシング用テープを貼り合わせ、ダイシング用テープの外周部にはステンレス製のダイシングフレームを貼り付けた。その後、封止樹脂層から基材層と電極保護層とを剥離した。
実施例1同様にして、ウエハを個片化して、半導体チップとした。
実施例1と同様にして、半導体積層体を得ようとしたが、工程(3’)で熱履歴を受けたことにより封止樹脂層が硬化してしまい、加熱しても流動しない状態になっており、他の半導体チップ(半導体チップ2)の上に実装することができなかった。
実施例で得られた半導体積層体について、以下の評価を行った。結果を表1に示した。
超音波測定装置(日立建機社製)用いて半導体積層体を測定し、ボイドの有無を評価した。
半導体積層体について、−55〜125℃(30分/1サイクル)の冷熱サイクル試験を行った。導通抵抗値が、冷熱サイクル試験前の初期導通抵抗値に比べ5%以上変化した時点をNG判定とし、10サンプルのうちの良品数を評価した。

2 貫通電極用溝
3 電極部
4 半導体加工用テープ
5 支持体
6 電極部
7 封止樹脂層
8 ダイシング用テープ
Claims (4)
- 貫通電極用溝が形成されたウエハの前記貫通電極用溝を有する面に、半導体加工用テープを介して支持体を積層する工程(1)と、
前記ウエハを前記半導体加工用テープと反対側の面から研削し、前記貫通電極用溝を露出させる工程(2)と、
露出した前記貫通電極用溝に電極部を形成する工程(3)と、
前記ウエハの前記半導体加工用テープと反対側の面に封止樹脂層を形成する工程(4A)と、
前記封止樹脂層を介して前記ウエハにダイシング用テープを貼り合わせ、前記半導体加工用テープ及び前記支持体を剥離する工程(4B)と、
前記ウエハを個片化して半導体チップを作製する工程(5)と、
前記半導体チップを、前記封止樹脂層を介して他の半導体チップ又は基板に積層する工程(6)とを有する
ことを特徴とする半導体積層体の製造方法。 - ウエハの半導体加工用テープと反対側の面に封止樹脂層を形成する工程(4A)において、前記封止樹脂層を形成する前又は後に前記ウエハにダイシングラインを形成しておき、ウエハを個片化して半導体チップを作製する工程(5)において、エキスパンドにより前記ウエハを個片化することを特徴とする請求項1記載の半導体積層体の製造方法。
- 貫通電極用溝が形成されたウエハの前記貫通電極用溝を有する面に、半導体加工用テープを介して支持体を積層する工程(1)と、
前記ウエハを前記半導体加工用テープと反対側の面から研削し、前記貫通電極用溝を露出させる工程(2)と、
露出した前記貫通電極用溝に電極部を形成する工程(3)と、
前記ウエハの前記半導体加工用テープと反対側の面にダイシング用テープを貼り合わせ、前記半導体加工用テープ及び前記支持体を剥離する工程(4C)と、
前記ウエハの前記ダイシング用テープと反対側の面に封止樹脂層を形成する工程(4D)と、
前記ウエハを個片化して半導体チップを作製する工程(5)と、
前記半導体チップを、前記封止樹脂層を介して他の半導体チップ又は基板に積層する工程(6)とを有する
ことを特徴とする半導体積層体の製造方法。 - ウエハのダイシング用テープと反対側の面に封止樹脂層を形成する工程(4D)において、前記封止樹脂層を形成する前又は後に前記ウエハにダイシングラインを形成しておき、ウエハを個片化して半導体チップを作製する工程(5)において、エキスパンドにより前記ウエハを個片化することを特徴とする請求項3記載の半導体積層体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012050847A JP2012209545A (ja) | 2011-03-17 | 2012-03-07 | 半導体積層体の製造方法 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011059381 | 2011-03-17 | ||
| JP2011059381 | 2011-03-17 | ||
| JP2012050847A JP2012209545A (ja) | 2011-03-17 | 2012-03-07 | 半導体積層体の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012209545A true JP2012209545A (ja) | 2012-10-25 |
Family
ID=47189007
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012050847A Pending JP2012209545A (ja) | 2011-03-17 | 2012-03-07 | 半導体積層体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012209545A (ja) |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9245771B2 (en) | 2013-06-21 | 2016-01-26 | Samsung Electronics Co., Ltd. | Semiconductor packages having through electrodes and methods for fabricating the same |
| JP2016046312A (ja) * | 2014-08-20 | 2016-04-04 | ニッタ株式会社 | Tsvウエハの製造方法 |
| KR20160070179A (ko) * | 2013-10-14 | 2016-06-17 | 코닝 인코포레이티드 | 캐리어 결합 방법, 및 반도체 및 인터포저 가공을 위한 물품 |
| US10538452B2 (en) | 2012-12-13 | 2020-01-21 | Corning Incorporated | Bulk annealing of glass sheets |
| US10543662B2 (en) | 2012-02-08 | 2020-01-28 | Corning Incorporated | Device modified substrate article and methods for making |
| US11097509B2 (en) | 2016-08-30 | 2021-08-24 | Corning Incorporated | Siloxane plasma polymers for sheet bonding |
| US11123954B2 (en) | 2014-01-27 | 2021-09-21 | Corning Incorporated | Articles and methods for controlled bonding of thin sheets with carriers |
| US11167532B2 (en) | 2015-05-19 | 2021-11-09 | Corning Incorporated | Articles and methods for bonding sheets with carriers |
| US11192340B2 (en) | 2014-04-09 | 2021-12-07 | Corning Incorporated | Device modified substrate article and methods for making |
| US11331692B2 (en) | 2017-12-15 | 2022-05-17 | Corning Incorporated | Methods for treating a substrate and method for making articles comprising bonded sheets |
| US11535553B2 (en) | 2016-08-31 | 2022-12-27 | Corning Incorporated | Articles of controllably bonded sheets and methods for making same |
| US11905201B2 (en) | 2015-06-26 | 2024-02-20 | Corning Incorporated | Methods and articles including a sheet and a carrier |
| US11999135B2 (en) | 2017-08-18 | 2024-06-04 | Corning Incorporated | Temporary bonding using polycationic polymers |
| CN121241432A (zh) * | 2024-04-30 | 2025-12-30 | 株式会社力森诺科 | 半导体装置的制造方法及配线基板 |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10223833A (ja) * | 1996-12-02 | 1998-08-21 | Toshiba Corp | マルチチップ半導体装置、ならびにマルチチップ半導体装置用チップおよびその形成方法 |
| JP2004342690A (ja) * | 2003-05-13 | 2004-12-02 | Rohm Co Ltd | 半導体チップの製造方法、半導体装置の製造方法、半導体チップ、および半導体装置 |
| JP2007070521A (ja) * | 2005-09-08 | 2007-03-22 | Nitto Denko Corp | 紫外線硬化型加熱剥離性粘着シート及び切断片の分別回収方法 |
| JP2007109862A (ja) * | 2005-10-13 | 2007-04-26 | Sekisui Chem Co Ltd | 粘着テープの剥離方法 |
| JP2007214220A (ja) * | 2006-02-08 | 2007-08-23 | Oki Electric Ind Co Ltd | 半導体パッケージの製造方法 |
| JP2008117916A (ja) * | 2006-11-02 | 2008-05-22 | Oki Electric Ind Co Ltd | 半導体チップの製造方法およびその半導体チップを備えた半導体装置 |
| JP2008141114A (ja) * | 2006-12-05 | 2008-06-19 | Sekisui Chem Co Ltd | スタックトチップ用半導体チップの製造方法及びスタックトチップの製造方法 |
| JP2009130313A (ja) * | 2007-11-28 | 2009-06-11 | Nec Electronics Corp | 電子装置の製造方法 |
| WO2009099191A1 (ja) * | 2008-02-07 | 2009-08-13 | Sumitomo Bakelite Company Limited | 半導体用フィルム、半導体装置の製造方法および半導体装置 |
| JP2009231476A (ja) * | 2008-03-21 | 2009-10-08 | Sekisui Chem Co Ltd | 半導体チップの製造方法 |
| JP2009246011A (ja) * | 2008-03-28 | 2009-10-22 | Sekisui Chem Co Ltd | 両面粘着テープ |
-
2012
- 2012-03-07 JP JP2012050847A patent/JP2012209545A/ja active Pending
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10223833A (ja) * | 1996-12-02 | 1998-08-21 | Toshiba Corp | マルチチップ半導体装置、ならびにマルチチップ半導体装置用チップおよびその形成方法 |
| JP2004342690A (ja) * | 2003-05-13 | 2004-12-02 | Rohm Co Ltd | 半導体チップの製造方法、半導体装置の製造方法、半導体チップ、および半導体装置 |
| JP2007070521A (ja) * | 2005-09-08 | 2007-03-22 | Nitto Denko Corp | 紫外線硬化型加熱剥離性粘着シート及び切断片の分別回収方法 |
| JP2007109862A (ja) * | 2005-10-13 | 2007-04-26 | Sekisui Chem Co Ltd | 粘着テープの剥離方法 |
| JP2007214220A (ja) * | 2006-02-08 | 2007-08-23 | Oki Electric Ind Co Ltd | 半導体パッケージの製造方法 |
| JP2008117916A (ja) * | 2006-11-02 | 2008-05-22 | Oki Electric Ind Co Ltd | 半導体チップの製造方法およびその半導体チップを備えた半導体装置 |
| JP2008141114A (ja) * | 2006-12-05 | 2008-06-19 | Sekisui Chem Co Ltd | スタックトチップ用半導体チップの製造方法及びスタックトチップの製造方法 |
| JP2009130313A (ja) * | 2007-11-28 | 2009-06-11 | Nec Electronics Corp | 電子装置の製造方法 |
| WO2009099191A1 (ja) * | 2008-02-07 | 2009-08-13 | Sumitomo Bakelite Company Limited | 半導体用フィルム、半導体装置の製造方法および半導体装置 |
| JP2009231476A (ja) * | 2008-03-21 | 2009-10-08 | Sekisui Chem Co Ltd | 半導体チップの製造方法 |
| JP2009246011A (ja) * | 2008-03-28 | 2009-10-22 | Sekisui Chem Co Ltd | 両面粘着テープ |
Cited By (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10543662B2 (en) | 2012-02-08 | 2020-01-28 | Corning Incorporated | Device modified substrate article and methods for making |
| US10538452B2 (en) | 2012-12-13 | 2020-01-21 | Corning Incorporated | Bulk annealing of glass sheets |
| US9245771B2 (en) | 2013-06-21 | 2016-01-26 | Samsung Electronics Co., Ltd. | Semiconductor packages having through electrodes and methods for fabricating the same |
| KR20160070179A (ko) * | 2013-10-14 | 2016-06-17 | 코닝 인코포레이티드 | 캐리어 결합 방법, 및 반도체 및 인터포저 가공을 위한 물품 |
| JP2017500753A (ja) * | 2013-10-14 | 2017-01-05 | コーニング インコーポレイテッド | 半導体及びインターポーザ加工のためのキャリア結合方法及び物品 |
| JP2019208054A (ja) * | 2013-10-14 | 2019-12-05 | コーニング インコーポレイテッド | 半導体及びインターポーザ加工のためのキャリア結合方法及び物品 |
| US10510576B2 (en) | 2013-10-14 | 2019-12-17 | Corning Incorporated | Carrier-bonding methods and articles for semiconductor and interposer processing |
| KR102355656B1 (ko) | 2013-10-14 | 2022-01-26 | 코닝 인코포레이티드 | 캐리어 결합 방법, 및 반도체 및 인터포저 가공을 위한 물품 |
| US11123954B2 (en) | 2014-01-27 | 2021-09-21 | Corning Incorporated | Articles and methods for controlled bonding of thin sheets with carriers |
| US11192340B2 (en) | 2014-04-09 | 2021-12-07 | Corning Incorporated | Device modified substrate article and methods for making |
| JP2016046312A (ja) * | 2014-08-20 | 2016-04-04 | ニッタ株式会社 | Tsvウエハの製造方法 |
| US11167532B2 (en) | 2015-05-19 | 2021-11-09 | Corning Incorporated | Articles and methods for bonding sheets with carriers |
| US11660841B2 (en) | 2015-05-19 | 2023-05-30 | Corning Incorporated | Articles and methods for bonding sheets with carriers |
| US11905201B2 (en) | 2015-06-26 | 2024-02-20 | Corning Incorporated | Methods and articles including a sheet and a carrier |
| US11097509B2 (en) | 2016-08-30 | 2021-08-24 | Corning Incorporated | Siloxane plasma polymers for sheet bonding |
| US12122138B2 (en) | 2016-08-30 | 2024-10-22 | Corning Incorporated | Siloxane plasma polymers for sheet bonding |
| US11535553B2 (en) | 2016-08-31 | 2022-12-27 | Corning Incorporated | Articles of controllably bonded sheets and methods for making same |
| US12344548B2 (en) | 2016-08-31 | 2025-07-01 | Corning Incorporated | Methods for making controllably bonded sheets |
| US11999135B2 (en) | 2017-08-18 | 2024-06-04 | Corning Incorporated | Temporary bonding using polycationic polymers |
| US11331692B2 (en) | 2017-12-15 | 2022-05-17 | Corning Incorporated | Methods for treating a substrate and method for making articles comprising bonded sheets |
| CN121241432A (zh) * | 2024-04-30 | 2025-12-30 | 株式会社力森诺科 | 半导体装置的制造方法及配线基板 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI664263B (zh) | 熱硬化型黏晶膜、切晶黏晶膜及半導體裝置之製造方法 | |
| US20100112272A1 (en) | Film for use in manufacturing semiconductor devices, method for producing the film and semiconductor device | |
| JP6101492B2 (ja) | 接着フィルム、ダイシング・ダイボンドフィルム、半導体装置の製造方法及び半導体装置 | |
| JP2014210880A (ja) | 熱硬化性樹脂組成物及び半導体装置の製造方法 | |
| TWI530544B (zh) | Cutting tape One type semiconductor back film | |
| JP2011102383A (ja) | 熱硬化型ダイボンドフィルム | |
| CN101857778A (zh) | 热固型芯片接合薄膜 | |
| WO2015133297A1 (ja) | アンダーフィル材、積層シート及び半導体装置の製造方法 | |
| TWI664684B (zh) | 接著膜、切晶黏晶膜、半導體裝置之製造方法及半導體裝置 | |
| JP2014216488A (ja) | 接着フィルム、ダイシング・ダイボンドフィルム、半導体装置の製造方法及び半導体装置 | |
| JP5224710B2 (ja) | 半導体装置の製造方法に用いられる接着剤 | |
| WO2016013310A1 (ja) | シート状樹脂組成物、裏面研削用テープ一体型シート状樹脂組成物、及び、半導体装置の製造方法 | |
| KR102402235B1 (ko) | 접착 필름, 다이싱·다이 본드 필름, 반도체 장치의 제조 방법 및 반도체 장치 | |
| JP5888805B2 (ja) | 接着フィルム及びダイシング・ダイボンドフィルム | |
| JP2013098403A (ja) | 半導体装置の製造方法、半導体装置、接着フィルム、及び、接着フィルムの貼り合わせ方法 | |
| WO2015174183A1 (ja) | シート状樹脂組成物、積層シート及び半導体装置の製造方法 | |
| TWI688633B (zh) | 具有樹脂層的工件固定片 | |
| JP2015216317A (ja) | 半導体装置の製造方法 | |
| JP2010222390A (ja) | 接着剤組成物、接着シートおよび半導体装置の製造方法 | |
| JP6193926B2 (ja) | 接着フィルム、ダイシング・ダイボンドフィルム、及び、半導体装置の製造方法 | |
| TWI648368B (zh) | Film, dicing die, film manufacturing method, and semiconductor device | |
| JP2015120836A (ja) | 接着フィルム、ダイシング・ダイボンドフィルム、半導体装置の製造方法及び半導体装置 | |
| WO2021235005A1 (ja) | 半導体装置の製造方法 | |
| JP6312422B2 (ja) | ダイシング・ダイボンドフィルム、半導体装置の製造方法及び半導体装置 | |
| JP7668179B2 (ja) | 半導体素子封止用積層体、及び、半導体装置の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20141105 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150525 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150609 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150810 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160126 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160323 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20160517 |