JP2012240106A - 曲げ加工機、及び長尺体成形品製造方法 - Google Patents
曲げ加工機、及び長尺体成形品製造方法 Download PDFInfo
- Publication number
- JP2012240106A JP2012240106A JP2011114779A JP2011114779A JP2012240106A JP 2012240106 A JP2012240106 A JP 2012240106A JP 2011114779 A JP2011114779 A JP 2011114779A JP 2011114779 A JP2011114779 A JP 2011114779A JP 2012240106 A JP2012240106 A JP 2012240106A
- Authority
- JP
- Japan
- Prior art keywords
- bending
- pipe
- long body
- long
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
【課題】長尺体を曲げ加工する曲げ加工機において、長尺体が傷付くことを防止し、かつ長尺体の喰い付きを解消できる構成を提供する。
【解決手段】曲げ機構部は、曲げ金型28と、押付け部材29と、を備える。曲げ金型28は、湾曲面30を有する。押付け部材29は、曲げ加工時において、湾曲面30に対してパイプを押し付ける方向に駆動される。曲げ金型28は、曲げ加工時において、パイプに対して静止状態とされる。また、この曲げ金型28は、曲げ平面と直交する方向で2つに分割されている。エアシリンダは、曲げ金型28が分割された各接触部材(上側金型35及び下側金型36)を、曲げ平面と直交する方向に相対移動させる。
【選択図】図3
【解決手段】曲げ機構部は、曲げ金型28と、押付け部材29と、を備える。曲げ金型28は、湾曲面30を有する。押付け部材29は、曲げ加工時において、湾曲面30に対してパイプを押し付ける方向に駆動される。曲げ金型28は、曲げ加工時において、パイプに対して静止状態とされる。また、この曲げ金型28は、曲げ平面と直交する方向で2つに分割されている。エアシリンダは、曲げ金型28が分割された各接触部材(上側金型35及び下側金型36)を、曲げ平面と直交する方向に相対移動させる。
【選択図】図3
Description
本発明は、主として、金属パイプ等の長尺体を所定の形状に曲げ加工する曲げ加工機の構成に関する。
この種の曲げ加工機は、従来から様々な構成が提案されている。例えば特許文献1には、略直線状に延びた棒又はパイプ状のワークを、先端部から順次曲げ加工する曲げ加工機が記載されている。特許文献1は、工具保持盤を回転駆動して、成形工具をワークに押し付けることにより、ワークを曲げ加工するものである。ところが特許文献1の構成は、ワークを直角に曲げることはできるものの、滑らかな曲線に沿って曲げることは想定されていない。
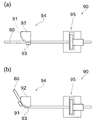
一方、図7(a)に示すような構成の曲げ加工機90も知られている。この曲げ加工機90は、円弧状に湾曲した湾曲面91を有する曲げ金型92と、前記湾曲面91に対して長尺体80を押し付ける押付け部材93と、を有する曲げ機構部94を備えている。この構成で、曲げ金型92と押付け部材93との間に長尺体80を挟み込み、図(b)のように、湾曲面91に沿って押付け部材93を移動させることにより、長尺体80が湾曲面91に押し付けられる。これにより、長尺体80を、湾曲面91に沿って円弧状で滑らかに曲げる構成である。
また、この種の曲げ加工装置は、長尺体の複数箇所に曲げ加工を施すことができるように構成される。例えば、特許文献1には、成形工具等を支持している直動ベースを移動可能にした構成が開示されている。これによれば、ワークに対して成形工具等を相対移動させることができるので、ワークの複数箇所に曲げ加工を施すことができる。また、特許文献1の構成は、挟持部材によってワークを挟持する構成である。挟持部材は直動ベースに取り付けられており、成形工具等と一体的に移動するように構成されている。
ところで、特許文献1の構成において、挟持部材によってワークを挟持したままでは、直道ベースを移動させることができない。また、ワークと挟持部材とが接触していると、直動ベースを移動させた際に、ワークが挟持部材によって傷付けられてしまうおそれがある。この点、特許文献1には、直動ベースを移動させる際に、挟持部材同士の間を開き、挟持部材によるワークの挟持を解除する旨が記載されている。このように、挟持部材同士の間を開くことで、ワークと挟持部材とが接触しなくなるので、直動ベースを移動させたときに、ワークが挟持部材によって傷付くことを防止できると考えられる。
図7の構成の曲げ加工機も、長尺体80の複数箇所に曲げ加工を施すことができるように構成されている。具体的には、長尺体80を保持している保持部95を、曲げ機構部94に対して接近又は離間させる方向に駆動することができるように構成されている。これにより、長尺体80に対して曲げ機構部94を相対移動させることができるので、長尺体80の任意の箇所に曲げ加工を施すことができる。
ところで、曲げ金型92と、押付け部材93と、の間に長尺体80挟み込んだ状態のまま保持部95を移動させてしまうと、曲げ金型92及び押付け部材93に長尺体80が接触し、当該長尺体80が傷付くおそれがある。
そこで、保持部95を移動させる際に、曲げ金型92と押付け部材93とを離間させ、長尺体80の挟み込みを解除する構成が考えられる。ところが前述のように、押付け部材93は、曲げ金型92の湾曲面91に沿って駆動されるように構成されている。従って、この押付け部材93を、更に別の方向(曲げ金型92から離間する方向)に移動するように構成した場合、押付け部材93を駆動するための機構が大型化・複雑化して高コストになることは明白である。
またこれとは別に、曲げ機構部94によって長尺体80を曲げ加工したときに、当該長尺体80が曲げ金型92に喰い付いてしまう場合があるという問題がある。このように長尺体80が曲げ金型92に喰い付いてしまうと、当該長尺体80を曲げ金型92から外すことが困難になる。
本発明は以上の事情に鑑みてされたものであり、その主要な目的は、長尺体を曲げ加工する曲げ加工機において、長尺体が傷付くことを防止し、かつ長尺体の喰い付きを解消できる構成を提供することにある。
本発明の解決しようとする課題は以上の如くであり、次にこの課題を解決するための手段とその効果を説明する。
本発明の観点によれば、以下の構成の曲げ加工機が提供される。即ち、この曲げ加工機は、長尺体を所定平面内で曲げる曲げ機構部と、駆動部と、を備える。前記曲げ機構部は、前記長尺体に接触する接触部材を複数有する。前記駆動部は、前記接触部材のうち少のなくとも何れか2つ同士を、前記所定平面と略直交する方向に相対移動させる。
このように接触部材同士を離間させることにより、当該接触部材が長尺体に対して不必要に接触することを防止できるので、当該長尺体が傷つくことを防止できる。
上記の曲げ加工機は、以下のように構成されることが好ましい。即ち、前記曲げ機構部は、曲げ金型と、押付け部材と、を備える。前記曲げ金型は、湾曲面を有する。前記押付け部材は、曲げ加工時において、前記湾曲面に対して前記長尺体を押し付ける方向に駆動される。前記曲げ金型及び前記押付け部材の少なくとも何れか一方は、前記所定平面と略直交する方向で複数の接触部材に分割されている。
このように、長尺体を湾曲面に押し付けて曲げることにより、当該長尺体を精度良く曲げることができる。
上記の曲げ加工機は、以下のように構成されることが好ましい。即ち、前記曲げ金型は、曲げ加工時において、前記長尺体に対して静止状態とされる。また、この曲げ金型は、前記所定平面と略直交する方向で複数の接触部材に分割されている。そして前記駆動部は、前記曲げ金型が分割された各接触部材を、前記所定平面と略直交する方向に相対移動させる。
このように、曲げ金型を複数の接触部材に分割し、各接触部材を離間させるように駆動することで、曲げ金型に対する長尺体の喰い付きを解消することができる。また、押付け部材は長尺体を曲げるために駆動されるので、仮にこの押付け部材を分割する構成とした場合は、装置の構造が複雑になる。この点、上記のように静止状態の曲げ金型を分割する構成であれば、比較的単純な構造で実現することができる。
上記の曲げ加工機は、以下のように構成されることが好ましい。即ち、この曲げ加工機は、前記曲げ機構部と長尺体とを、前記長尺体の未加工部分の長手方向で相対移動可能に構成されている。前記駆動部は、前記曲げ機構部と前記長尺体とが相対移動する際には、前記接触部材同士を離間させておき、前記曲げ機構部が前記長尺体を曲げる際には、前記接触部材同士を接近させておく。
このように、長尺体を移動させる際には接触部材を離間させておくことで、接触部材が不必要に長尺体に接触することを防止し、長尺体が傷付くことを防止できる。
本発明の別の観点によれば、上記の曲げ加工機を利用して長尺体を曲げ加工することにより、長尺体成形品を製造する、長尺体成形品製造方法が提供される。
即ち、上記の曲げ加工機を利用して長尺体を曲げ加工することにより、長尺体に傷が付くことを防止できるので、品質の高い成形品を製造することができる。
上記の長尺体成形品製造方法においては、前記長尺体を予め必要な長さに切断したたうえで、前記曲げ加工を行うことが好ましい。
これにより、長尺体の余長を必要としないので、曲げ加工後に長尺体の計尺、切断等の作業が不要となる。
上記の長尺体成形品製造方法において、前記長尺体はアルミ製であることが好ましい。
即ち、アルミ製の長尺体は傷が付き易いので、傷付きを防止する効果を有する本発明の長尺体成形品製造方法によって曲げ加工を行うことが特に好適である。
上記の長尺体成形品製造方法において、前記長尺体は筒状の部材で構成されるとともに、その内部に第2長尺体を挿入したうえで、前記曲げ加工を行うことが好ましい。
即ち、長尺体を曲げ加工してしまうと、その内部に第2長尺体を挿入することは困難になる。一方で、上記のように、長尺体を曲げ加工する前であれば、その内部に第2長尺体を容易に挿入することができる。
上記の長尺体成形品製造方法において、前記第2長尺体は電線であることが好ましい。
このように曲げ加工された長尺体により、内部の電線を保護しつつ、所定の経路で電線を配索することができる。
次に、図面を参照して本発明の実施の形態を説明する。
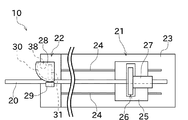
本実施形態のパイプベンダ(曲げ加工機)10は、パイプ(長尺体、ワーク)20に曲げ加工を行って所定の形状に成形するための装置である。図1に示すように、このパイプベンダ10は、保持部21と、曲げ機構部22と、支持台23と、を主要な構成として備えている。また、パイプベンダ10における加工対象であるパイプ20は、アルミニウムを素材とする円筒状の細長い部材であり、その内部には図略の電線(第2長尺体)が挿入されている。
保持部21は、パイプ20を保持するように構成されている。保持部21は、移動板25と、パイプ回転機構26と、パイプ固定部材27と、を備えている。
パイプ固定部材27は、パイプ20を略水平状態で固定することができるように構成されている。パイプ回転機構26は、パイプ固定部材27を、パイプ20の軸線を中心軸として回転駆動することができるように構成されている。これにより、パイプ固定部材27に固定されたパイプ20を、その軸線を中心として回転させることができる。また、パイプ回転機構26は、水平な移動板25の上に固定されている。
一方、前記支持台23の上面には、2本のガイドレール24,24が平行に配置されている。このガイドレール24の上部には、図略のリニアガイドを介して、前記移動板25が設置されている。また、本実施形態のパイプベンダ10は、ガイドレール24の長手方向に沿って移動板25を移動させることができるネジ送り機構(図略)を備えている。
前記ガイドレール24,24は、パイプ20の未加工部分(即ち、曲げ機構部22よりも保持部21側の部分)の長手方向と平行に配設されている。以上の構成で、ネジ送り機構によって移動板25を移動させることにより、保持部21全体をパイプ20の未加工部分の長手方向に沿って移動させることができる。これにより、保持部21に保持されたパイプ20を、当該パイプ20の未加工部分の長手方向で移動させることができる。
次に、パイプ20を曲げ加工するための曲げ機構部22について説明する。曲げ機構部22は、曲げ金型28と、押付け部材29と、を主要な構成として備えている。
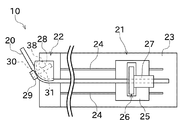
曲げ機構部22は、図2に示すように、所定の平面内(図1及び図2の紙面と平行な平面内、本実施形態の場合は水平面内)で、パイプ20を曲げることができるように構成されている。以下の説明では、前記所定の平面のことを、曲げ平面と呼ぶ。
図1及び図2に示すように、曲げ金型28は、曲げ平面と平行な断面における断面輪郭形状が円弧状に形成された湾曲面30を有している。一方、前記押付け部材29は、湾曲面30に対面するようにして配置されている。
押付け部材29は、回動アーム31の先端に固定されている。この回動アームは、基端側を中心として回動可能に構成されている。また、曲げ機構部22は、回動アーム31を回動駆動するための曲げ駆動源(図略)を備えている。曲げ駆動源は、例えば電動モータからなり、回動アーム31の回動角を任意に制御可能に構成されている。そして、回動アーム31を回動駆動することにより、押付け部材29を、湾曲面30に沿って移動させることができるように構成されている。なお以下の説明において、曲げ平面に直交する方向から見たときに、回動アーム31の長手方向がパイプ20の未加工部分の長手方向に直交している状態(図1の状態)を、押付け部材29の基準位置と呼ぶ。
押付け部材29が基準位置にあるときにおいて、曲げ金型28の湾曲面30と、押付け部材29とは、パイプ20の未加工部分の軸線を挟んで配置されている。従って、押付け部材29が基準位置にある状態(図1の状態)では、曲げ金型28と押付け部材29との間に、パイプ20の未加工部分を挟み込むことができる。
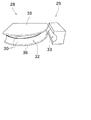
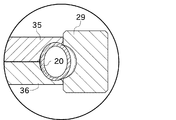
図3及び図4に示すように、曲げ金型28の湾曲面30は、パイプ20の外周形状に合わせた溝部32となっている。具体的には、溝部32は、パイプ20の長手方向に直交する断面における断面輪郭形状(図4参照)が、略半円状の凹形状となっている。また、押付け部材29には、パイプ20の外周形状に合わせた溝部33が形成されている。具体的には、この溝部33は、パイプ20の長手方向に直交する断面における断面輪郭形状(図4参照)が、略半円状の凹形状となっている。図4(a)に示すように、曲げ金型28の湾曲面30と押付け部材29とが対面することにより、曲げ金型28と押付け部材29とによって、断面略円形状の空間が形成される。そして、図4(b)に示すように、曲げ金型28と押付け部材29とによって挟み込まれたパイプ20は、前記断面略円形状の空間に配置される。
そして、曲げ金型28と押付け部材29との間にパイプ20を挟み込んだ状態で、回動アーム31を一方向(本実施形態の場合は図1の時計回り)に回動させることにより、図2に示すように、パイプ20を湾曲面30に押し付けていくことができる。以上の構成で、パイプ20を、湾曲面30に沿って曲げることができる。このとき、曲げられるパイプ20は、曲げ方向内側の金属は圧縮され、外側の金属は延伸されるようにして変形する。しかし、このパイプ20は、その外周形状にあわせて形成された断面略円形状の空間の内部(溝部32と溝部33との間の空間)で変形するので、過度に変形することなく、パイプとしての形状を保ったまま曲げられる。これにより、パイプ20の内部の電線が圧迫されることもない。
次に、本実施形態のパイプベンダ10の特徴的な構成について詳しく説明する。
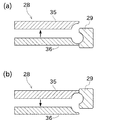
図3及び図4に示すように、本実施形態において、曲げ金型28は、曲げ平面に直交する方向(図4の上下方向)で2分割されている。言い換えると、曲げ金型28は、曲げ平面と平行な分割面34を境界として、2分割されている。この分割面34は、断面半円状の溝部32の中心を通るように設定されている。ここで、2分割された曲げ金型28を、それぞれ上側金型35、下側金型36と呼ぶ。上側金型35及び下側金型36は、パイプ20を曲げる際に当該パイプ20に接触するので、接触部材であると言うことができる。
本実施形態のパイプベンダ10は、上側金型35と下側金型36を、曲げ平面に直交する方向(図4の上下方向)で相対移動させることができるエアシリンダ38を備えている。このエアシリンダ38により、上側金型35と下側金型36を、接近又は離間させることができる。上側金型35と下側金型36を離間させることにより、図4(c)に示すように、曲げ金型28と押付け部材29との間に挟まれていたパイプ20を開放することができる。
なお、特許文献1に記載されている曲げ加工機において、2つの挟持部材は、当該挟持部材によってワークを挟持している方向で離間することにより、ワークの挟持を解除する構成である。一方、上記実施形態の曲げ加工機10において、上側金型35と下側金型36は、曲げ金型28と押付け部材29とによってパイプ20を挟む方向(図4の左右方向)とは直交する方向で離間する構成である。このように、本実施形態の上側金型35及び下側金型36と、特許文献1の挟持部材とでは、離間する方向が全く異なっている。
次に、上記のパイプベンダ10を用いてパイプ20に曲げ加工を施し、パイプ成形品(長尺体成形品)を製造する方法(長尺体成形品製造方法)について説明する。
まず、作業者は、仕上がり長さにあわせて切断したアルミパイプを用意する。なお、長さに余裕を持たせたパイプを用意することも考えられるが、本実施形態のパイプベンダ10は、曲げ金型28に沿ってパイプを曲げる構成であるため、精度の良い曲げ加工が可能である。従って、パイプ長に余裕を取っておかなくてもよい。このように仕上がり長さに合わせたパイプ20を予め用意しておくことにより、曲げ加工の終了後に余長部分を切断する作業を省略することができる。
次に作業者は、用意したパイプ20の内部に電線を挿通させる。即ち、パイプ20を一旦曲げてしまうと、当該パイプ20の内部に電線を挿通させることが困難になるので、曲げ加工を行う前に、電線を挿通させておくのである。
続いて、作業者は、パイプ20の一側端部近傍を、パイプ固定部材27に固定する。このとき、パイプ20の他側端部(パイプ固定部材27に固定した側とは反対側の端部)が、曲げ機構部22側を向くように固定する。
またこのとき、エアシリンダ38を駆動させて、上側金型35と下側金型36を離間させておく。また、押付け部材29は基準位置としておく。
次に、前述のネジ送り機構により、保持部21を、曲げ機構部22に向けて移動させる。これにより、パイプ20の他側端部が、曲げ金型28と押付け部材29との間に挿入される。
なお、曲げ金型28の溝部32と、押付け部材29の溝部33と、によって形成された断面略円形の空間は、パイプ20の外周形状に合わせて形成されている。従って、曲げ金型28及び押付け部材29と、パイプ20の外周と、の間の隙間は極めて小さい。このため、前記断面略円形の空間にパイプ20を挿入するのは極めて困難である。
また、このように隙間の少ない空間にパイプ20を挿入する場合、曲げ金型28及び押付け部材29と、パイプ20とが接触して、パイプ20が傷付いてしまうおそれがある。特に、本実施形態のようにアルミ製のパイプ20を加工する際には傷が付き易い。
そこで前述のように、曲げ金型28を上側金型35と下側金型36とに分割し、両者を離間させておくことにより、曲げ金型28と押付け部材29との間にパイプ20を挿入し易くなる。またこれにより、パイプ20に傷がつきにくくなるので、成形品の品質を向上させることができる。
続いて、所定の位置まで保持部21が到達すると、ネジ送り機構による保持部21の移動を停止させる。次に、エアシリンダ38を駆動させ、離間していた上側金型35と下側金型36とを接近させる。これにより、曲げ金型28が閉じた状態(図4(b)の状態)となる。
この状態で、回動アーム31を、所定の角度まで回動させる。これにより、曲げ金型28の湾曲面30に沿って押付け部材29が移動するので、パイプ20が湾曲面30に押し付けられ、当該パイプ20が円弧状に曲げられる(図2)。このとき、回動アーム31の回動角を制御することにより、パイプ20を任意の角度までで曲げることができる。
パイプ20を所定の角度まで曲げ終わると、押付け部材29を基準位置に戻す。更に、エアシリンダ38を駆動して、上側金型35と下側金型36とを離間させ、パイプ20を開放する(図4(c)の状態)。これにより、曲げ金型28に対するパイプ20の喰い付きを解消することができる。
即ち、アルミ製のパイプ20が曲げられたときには、その曲げ方向内側においてパイプ20の金属が圧縮され、曲げ平面と直交する方向(図5の上下方向)に広がるような変形が生じる。このため、曲げ金型28の溝部32に、上下に広がったパイプ20が喰い付いてしまい(図5参照)、曲げ金型28からパイプ20を外すことが困難になる。
この点、本実施形態のように、曲げ平面と直交する方向(図5の上下方向)に曲げ金型28を分割し、この方向に離間させることにより、パイプ20の喰い付きを解消し、曲げ金型28からパイプ20を容易に外すことができる。
続いて、パイプ20の別の箇所に曲げを形成する場合には、ネジ送り機構によって、保持部21を更に移動させる。これにより、パイプ20に対して、曲げ機構部22をパイプ20の長手方向で相対移動させることができる。即ち、曲げ加工を行う箇所を移動させることができるので、別の箇所に曲げ加工を施すことができる。
なお、従来のパイプベンダでは、パイプ20に対して曲げ機構部22を相対移動させる際に、曲げ金型28及び押付け部材29がパイプ20に接触し、当該パイプ20が傷付くことがあった。この点、本実施形態では、パイプ20に対して曲げ機構部22を相対移動させる際に、上側金型35と下側金型36を離間させているので、パイプ20に対して曲げ金型28及び押付け部材29が不必要に接触することが無い。これにより、パイプの傷付きを防ぐことができる。
以上のように、本実施形態のパイプベンダ10は、曲げ金型28を上下に分割することにより、曲げ金型28が不必要にパイプ20に接触しないようにし、これによりパイプ20の傷付きを防止したものである。しかもこの構成によれば、パイプ20の喰い付きを解消することができる。このように、曲げ金型28を上下に分割するという簡単な構成により、パイプの傷付き防止と、喰い付き解消という2つの効果を同時に実現できる。
なお、パイプ20の別の箇所に曲げを形成する際には、必要に応じて、パイプ回転機構26によりパイプ固定部材27を回転させる。これにより、パイプ20を、その軸芯まわりに回転させることができるので、パイプ20に対する曲げ機構部22の相対的な回転位相を変更することができる。即ち、パイプ20を曲げる方向を、任意に変更することができる。これにより、任意の3次元形状に曲げ加工されたパイプ成形品を形成することができる。
以上で説明したように、本実施形態のパイプベンダ10は、パイプ20を曲げ平面内で曲げる曲げ機構部22と、エアシリンダ38と、を備える。曲げ機構部22は、パイプ20に接触する上側金型35と下側金型36を有する。エアシリンダ38は、上側金型35と下側金型36を、曲げ平面と直交する方向に相対移動させる。
このように上側金型35と下側金型36を離間させることにより、曲げ金型28がパイプ20に対して不必要に接触することを防止できるので、当該パイプ20が傷つくことを防止できる。
また本実施形態のパイプベンダ10は、以下のように構成されている。即ち、曲げ機構部22は、曲げ金型28と、押付け部材29と、を備える。曲げ金型28は、湾曲面30を有する。押付け部材29は、曲げ加工時において、湾曲面30に対してパイプ20を押し付ける方向に駆動される。曲げ金型28は、曲げ加工時において、パイプに対して静止状態とされる。また、この曲げ金型28は、曲げ平面と直交する方向で2つに分割されている。そしてエアシリンダ38は、曲げ金型28が分割された各接触部材(上側金型35及び下側金型36)を、曲げ平面と直交する方向に相対移動させる。
このように、パイプを湾曲面30に押し付けて曲げることにより、当該パイプ20を精度良く曲げることができる。そして、曲げ金型28を上下に分割し、上側金型35及び下側金型36を離間させるように駆動することで、曲げ金型28に対するパイプ20の喰い付きを解消することができる。また、押付け部材29はパイプ20を曲げるために駆動されるので、仮にこの押付け部材29を分割する構成とした場合は、装置の構造が複雑になる。この点、上記のように静止状態の曲げ金型28を分割する構成であれば、比較的単純な構造で実現することができる。
また本実施形態のパイプベンダ10は、曲げ機構部22とパイプ20とを、当該パイプ20の未加工部分の長手方向で相対移動可能に構成されている。エアシリンダ38は、曲げ機構部22とパイプ20とが相対移動する際には、上側金型35及び下側金型36を離間させておき、曲げ機構部22がパイプ20を曲げる際には、上側金型35及び下側金型36を接近させておく。
このように、パイプ20を移動させる際には上側金型35及び下側金型36を離間させておくことで、曲げ金型28が不必要にパイプ20に接触することを防止し、パイプ20が傷付くことを防止できる。
また、本実施形態のパイプ成形品製造方法は、上記のパイプベンダ10を利用してパイプを曲げ加工することにより、パイプ成形品を製造するものである。
即ち、本実施形態のパイプベンダ10を利用してパイプ20を曲げ加工することにより、パイプ20に傷が付くことを防止できるので、品質の高い成形品を製造することができる。
また本実施形態のパイプ成形品製造方法においては、パイプ20を予め必要な長さに切断したたうえで、曲げ加工を行っている。
これにより、パイプ20の余長を必要としないので、曲げ加工後にパイプ20の計尺、切断等の作業が不要となる。
また本実施形態のパイプ成形品製造方法において、パイプ20はアルミ製である。
即ち、アルミ製のパイプは傷が付き易いので、傷付きを防止する効果を有する本実施形態のパイプ成形品製造方法によって曲げ加工を行うことが特に好適である。
また本実施形態のパイプ成形品製造方法において、パイプ20の内部に電線を挿入したうえで、前記曲げ加工を行っている。
即ち、パイプ20を曲げ加工してしまうと、その内部に電線第を挿入することは困難になる。一方で、上記のように、パイプ20を曲げ加工する前であれば、その内部に電線を容易に挿入することができる。このようにして曲げ加工されたパイプ20により、電線を保護しつつ、所定の経路で電線を配索することができる。
以上に本発明の好適な実施の形態を説明したが、上記の構成は例えば以下のように変更することができる。
上記実施形態では、上側金型35及び下側金型36を離間させるとしたが、これは図4(c)のように上側金型35及び下側金型36の両方を移動させる構成に限らず、図6(a)のように上側金型35のみを移動させる構成、又は図6(b)のように下側金型36のみを移動させる構成とすることもできる。
駆動部はエアシリンダに限らず、上側金型35及び下側金型36を離間させる方向に駆動することができれば、適宜の構成を利用することができる。
曲げ金型28の分割数は2つに限らず、3つ以上に分割することもできる。
上記実施形態では、曲げ金型28を上下に分割する構成としたが、これに代え、或いはこれに加えて、押付け部材29を上下に分割する構成とすることもできる。
第2長尺体は電線に限らず、別のものがパイプに挿入されていてもよい。もっとも、第2長尺体が挿入されていない空のパイプの曲げ加工にも本発明の曲げ加工機を用いることができるのは言うまでもない。また、長尺体はパイプに限らず、棒状の部材でも良い。また、長尺体の素材はアルミに限らないのはもちろんである。
上記実施形態では、任意の3次元形状にパイプを曲げ加工できるとして説明しているが、二次元的な曲げ加工に本発明の構成を適用してもよいことは言うまでもない。
また、上記実施形態では、仕上がり長さにあわせて切断したパイプを曲げ加工するとして説明したが、パイプに余長を持たせておき、曲げ加工後に余長部分を切断しても良い。
10 パイプベンダ(曲げ加工機)
20 パイプ(長尺体)
22 曲げ機構部
28 曲げ金型
29 押付け部材
35 上側金型(接触部材)
36 下側金型(接触部材)
38 エアシリンダ(駆動部)
20 パイプ(長尺体)
22 曲げ機構部
28 曲げ金型
29 押付け部材
35 上側金型(接触部材)
36 下側金型(接触部材)
38 エアシリンダ(駆動部)
Claims (9)
- 長尺体を所定平面内で曲げる曲げ機構部と、
駆動部と、
を備え、
前記曲げ機構部は、前記長尺体に接触する接触部材を複数有し、
前記駆動部は、前記接触部材のうち少のなくとも何れか2つ同士を、前記所定平面と略直交する方向に相対移動させることを特徴とする曲げ加工機。 - 請求項1に記載の曲げ加工機であって、
前記曲げ機構部は、曲げ金型と、押付け部材と、を備え、
前記曲げ金型は、湾曲面を有し、
前記押付け部材は、曲げ加工時において、前記湾曲面に対して前記長尺体を押し付ける方向に駆動され、
前記曲げ金型及び前記押付け部材の少なくとも何れか一方は、前記所定平面と略直交する方向で複数の接触部材に分割されていることを特徴とする曲げ加工機。 - 請求項2に記載の曲げ加工機であって、
前記曲げ金型は、曲げ加工時において、前記長尺体に対して静止状態とされるとともに、前記所定平面と略直交する方向で複数の接触部材に分割され、
前記駆動部は、前記曲げ金型が分割された各接触部材を、前記所定平面と略直交する方向に相対移動させることを特徴とする曲げ加工機。 - 請求項1から3までの何れか一項に記載の曲げ加工機であって、
前記曲げ機構部と長尺体とを、前記長尺体の未加工部分の長手方向で相対移動可能に構成され、
前記駆動部は、
前記曲げ機構部と前記長尺体とが相対移動する際には、前記接触部材同士を離間させておき、
前記曲げ機構部が前記長尺体を曲げる際には、前記接触部材同士を接近させておくことを特徴とする曲げ加工機。 - 請求項1から4までの何れか一項に記載の曲げ加工機を利用して長尺体を曲げ加工することにより、長尺体成形品を製造することを特徴とする、長尺体成形品製造方法。
- 請求項5に記載の長尺体成形品製造方法であって、
前記長尺体を予め必要な長さに切断したたうえで、前記曲げ加工を行うことを特徴とする長尺体成形品製造方法。 - 請求項5又は6に記載の長尺体成形品製造方法であって、
前記長尺体はアルミ製であることを特徴とする長尺体成形品製造方法。 - 請求項5から7までの何れか一項に記載の長尺体成形品製造方法であって、
前記長尺体は筒状の部材で構成されるとともに、その内部に第2長尺体を挿入したうえで、前記曲げ加工を行うことを特徴とする長尺体成形品製造方法。 - 請求項8に記載の長尺体成形品製造方法であって、
前記第2長尺体は電線であることを特徴とする長尺体成形品製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011114779A JP2012240106A (ja) | 2011-05-23 | 2011-05-23 | 曲げ加工機、及び長尺体成形品製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011114779A JP2012240106A (ja) | 2011-05-23 | 2011-05-23 | 曲げ加工機、及び長尺体成形品製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012240106A true JP2012240106A (ja) | 2012-12-10 |
Family
ID=47462345
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011114779A Pending JP2012240106A (ja) | 2011-05-23 | 2011-05-23 | 曲げ加工機、及び長尺体成形品製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012240106A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106799434A (zh) * | 2016-12-28 | 2017-06-06 | 武汉思瑞法机器人制造有限公司 | 一种多功能弯曲模结构 |
| JP2024529210A (ja) * | 2022-07-01 | 2024-08-06 | 大韓精密工業株式会社 | 挟まれ防止機能を備えたフィッティング折り曲げ装置 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5732721U (ja) * | 1980-07-29 | 1982-02-20 | ||
| JPS6215819U (ja) * | 1985-07-09 | 1987-01-30 | ||
| EP1561522A1 (en) * | 2004-02-05 | 2005-08-10 | Bend Holding B.V. | Arrangement and method for bending profiles |
| US20070221365A1 (en) * | 2006-03-24 | 2007-09-27 | Evapco, Inc. | U-shaped heat exchanger tube with a concavity formed into its return bend |
| JP2009132180A (ja) * | 2007-11-28 | 2009-06-18 | Sumitomo Wiring Syst Ltd | ワイヤハーネスの配索構造 |
| JP2009205982A (ja) * | 2008-02-28 | 2009-09-10 | Autonetworks Technologies Ltd | 導電体および導電体の製造方法 |
| JP2009297751A (ja) * | 2008-06-13 | 2009-12-24 | Mitsubishi Heavy Ind Ltd | 曲げ加工装置 |
-
2011
- 2011-05-23 JP JP2011114779A patent/JP2012240106A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5732721U (ja) * | 1980-07-29 | 1982-02-20 | ||
| JPS6215819U (ja) * | 1985-07-09 | 1987-01-30 | ||
| EP1561522A1 (en) * | 2004-02-05 | 2005-08-10 | Bend Holding B.V. | Arrangement and method for bending profiles |
| US20070221365A1 (en) * | 2006-03-24 | 2007-09-27 | Evapco, Inc. | U-shaped heat exchanger tube with a concavity formed into its return bend |
| JP2009132180A (ja) * | 2007-11-28 | 2009-06-18 | Sumitomo Wiring Syst Ltd | ワイヤハーネスの配索構造 |
| JP2009205982A (ja) * | 2008-02-28 | 2009-09-10 | Autonetworks Technologies Ltd | 導電体および導電体の製造方法 |
| JP2009297751A (ja) * | 2008-06-13 | 2009-12-24 | Mitsubishi Heavy Ind Ltd | 曲げ加工装置 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106799434A (zh) * | 2016-12-28 | 2017-06-06 | 武汉思瑞法机器人制造有限公司 | 一种多功能弯曲模结构 |
| JP2024529210A (ja) * | 2022-07-01 | 2024-08-06 | 大韓精密工業株式会社 | 挟まれ防止機能を備えたフィッティング折り曲げ装置 |
| JP7696144B2 (ja) | 2022-07-01 | 2025-06-20 | 大韓精密工業株式会社 | 挟まれ防止機能を備えたフィッティング折り曲げ装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102715813B1 (ko) | 헤어핀 타입 고정자 코일 성형장치 및 성형방법 | |
| JP5835130B2 (ja) | パイプの曲げ装置およびパイプ曲げ方法 | |
| JP5114464B2 (ja) | 曲げ加工機におけるロッド形状及び管状ワークの摺動横方向支持用支持ジョー構造 | |
| CN107900168B (zh) | 左右向共享的一体式数控弯管机 | |
| KR101641550B1 (ko) | 스트레치 벤딩장치 | |
| JP2010052002A (ja) | 曲げ加工装置及び曲げ加工方法 | |
| JP5255582B2 (ja) | ばね製造機 | |
| CN103503083B (zh) | 带电线更换机构的电线尺寸调整装置 | |
| JP6899955B2 (ja) | ロッド状又は管状加工物を曲げる曲げ機械 | |
| JP2016159309A (ja) | 板状金属材料の曲げ成形装置及び成形方法 | |
| JP5895299B2 (ja) | サンルーフ用ガイドレールの製造方法 | |
| KR20170016312A (ko) | 파이프 절곡금형유닛 및 상기 유닛을 구비한 파이프 절곡가공장치 | |
| JP4322033B2 (ja) | 逐次成形加工方法及び装置 | |
| JP5393358B2 (ja) | 板曲げプレス | |
| JP6847398B2 (ja) | 逐次成形方法 | |
| JP5598440B2 (ja) | 抜き金型装置、曲げ金型装置、及び抜き金型装置と曲げ金型装置の組み合わせ | |
| JP4761369B2 (ja) | 曲げ加工装置 | |
| JP6349143B2 (ja) | プレスブレーキによる板状ワークのr曲げ加工方法及びバックゲージ | |
| JP6650504B1 (ja) | 金型装置及びこれを用いた成形物の製造方法 | |
| JP2017052011A (ja) | 板状金属材料の曲げ成形装置及び成形方法 | |
| CN106660288A (zh) | 夹持装置 | |
| KR20130033841A (ko) | 스트레치 벤딩기용 금형유닛 | |
| JP5508688B2 (ja) | 製品搬出方法及び装置 | |
| JP5989122B2 (ja) | 曲り部材の製造方法および曲げ加工装置 | |
| JP2010052001A (ja) | 曲げ加工装置及び曲げ加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140304 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150107 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150113 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150527 |