JP2012245535A - アーク溶接方法及びアーク溶接装置 - Google Patents
アーク溶接方法及びアーク溶接装置 Download PDFInfo
- Publication number
- JP2012245535A JP2012245535A JP2011118171A JP2011118171A JP2012245535A JP 2012245535 A JP2012245535 A JP 2012245535A JP 2011118171 A JP2011118171 A JP 2011118171A JP 2011118171 A JP2011118171 A JP 2011118171A JP 2012245535 A JP2012245535 A JP 2012245535A
- Authority
- JP
- Japan
- Prior art keywords
- welding
- wire
- arc welding
- workpiece
- wire feed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Arc Welding Control (AREA)
- Arc Welding In General (AREA)
Abstract
【解決手段】ワークWの板厚tに応じた溶接電圧の設定値Vを取得するステップS1と、ワイヤ送り速度の仮設定値C0を取得するステップS2と、溶接電圧の設定値V及びワイヤ送り速度の仮設定値C0が入力されたアーク溶接装置1でアーク溶接を施すステップS3と、アーク溶接を施している間の溶接ワイヤの撓み具合に基づいてワイヤ送り速度を補正するステップS4とを経て行う。
【選択図】図4
Description
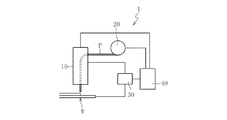
まず、溶接すべきワークの板厚tに応じた溶接電圧の設定値Vを取得する。具体的には、予め試験あるいは過去のデータから、ワークの板厚とその板厚のワークに対して穴明きが生じないような電圧値との相関関係を示すテーブルを取得し、溶接すべきワークWの板厚tに応じた溶接電圧の設定値Vを上記のテーブルから求め、この設定値Vをアーク溶接装置1の電圧制御部41に入力する。このステップS1は、例えば作業者がテーブルを見て溶接電圧の設定値Vを取得し、作業者の手で電圧制御部41に設定値Vを入力することにより行われる。あるいは、上記のテーブルを電圧制御部41に予め記憶させ、作業者が板厚tを入力することで自動的に溶接電圧の設定値Vが設定されるようにしてもよい。
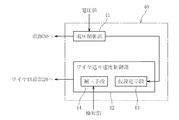
次に、ワイヤ供給部20によるワイヤ送り速度の仮設定値C0を取得する。ワイヤ送り速度の仮設定値C0は任意に設定可能であるが、例えば上記のステップS1で取得した溶接電圧の設定値Vに基づいて取得され、具体的には一元調整により自動的に取得される。詳しくは、まず、予め試験あるいは過去のデータから、アークを維持できる電圧値及び電流値の組み合せを示すテーブルを取得し、このテーブルをワイヤ送り速度制御部42の仮設定手段43に記憶させる。そして、溶接電圧の設定値Vが電圧制御部41から仮設定手段43に伝達されたら、仮設定手段43が上記のテーブルから溶接電圧の設定値Vに対応した電流値Iを取得し、この電流値Iに基づいたワイヤ送り速度を仮設定値C0として設定する。尚、次のステップS3においてワイヤ送り速度を仮設定値C0から徐々に上げながら溶接を行うため、仮設定値C0は低めの値に設定することが好ましい。従って、例えば一元調整で求めた電流値Iよりも小さい値I’に対応したワイヤ送り速度を仮設定値C0としてもよい。
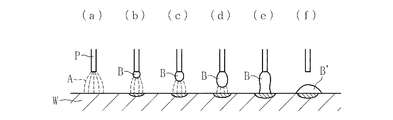
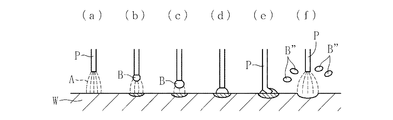
次に、溶接電圧の設定値V及びワイヤ送り速度の仮設定値C0が入力されたアーク溶接装置1を用いて、実際にワークWに対してアーク溶接を施す。本実施形態では、ワイヤ送り速度を仮設定値C0から徐々に上げながら、ワークWに対してアーク溶接を施す。具体的には、電圧制御部41により、電源30の電圧を上記ステップS1で取得した設定値Vに設定すると共に、ワイヤ送り速度制御部42により、ワイヤ供給部20によるワイヤ送り速度を上記ステップS2で取得した仮設定値C0に設定した状態で、ワークWへのアーク溶接を開始する。そして、ワイヤ送り速度を仮設定値C0から徐々に上げながらアーク溶接を進め、溶接ワイヤPの先端をワークWに当接させ(図7(e)参照)、この当接した瞬間のワイヤ送り速度を限界値C1として取得する。
その後、上記ステップS3で取得した限界値C1に基づいて、ワイヤ送り速度制御部42の補正手段44によりワイヤ送り速度が補正される。本実施形態では、ワイヤ送り速度を、上記のステップS3で取得した限界値C1よりも小さい値に補正し、この値をワイヤ送り速度の設定値C2として取得する。ワイヤ送り速度が速いとトーチ送り速度を速くすることができ、生産性を高めることができるため、ワイヤ送り速度の設定値C2はなるべく速くすることが好ましい。従って、ワイヤ送り速度の設定値C2は、仮設定値C0よりも大きく、且つ、限界値C1よりも少し小さい値に設定することが好ましく、例えば限界値C1の70〜90%程度に設定される。
以上で得られたワイヤ送り速度の設定値C2に基づいて、溶接速度Gを設定する。具体的には、予め試験あるいは過去のデータから、適正なアーク溶接を施した際の電流値と溶接速度の相関関係を示すテーブルを取得する。このテーブルと、ワイヤ送り速度の設定値C2に対応した電流値とから、この電流値に対応した溶接速度Gを取得する。以上により、アーク溶接装置1を用いてワークWに対して行われるアーク溶接の溶接条件(溶接電圧の設定値V、ワイヤ送り速度の設定値C2、及び溶接速度G)の設定が完了する。
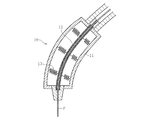
10 トーチ
11 保持部
12 チューブ
13 弾性部材
20 ワイヤ供給部
30 電源
40 制御部
41 電圧制御部
42 ワイヤ送り速度制御部
43 仮設定手段
44 補正手段
C0 ワイヤ送り速度の仮設定値
C1 ワイヤ送り速度の限界値
C2 ワイヤ送り速度の設定値
G 溶接速度
P 溶接ワイヤ
V 溶接電圧の設定値
W ワーク
Claims (2)
- 定電圧特性を有する消耗電極式のアーク溶接装置を用いたアーク溶接方法であって、
ワークの板厚に基づいて溶接電圧の設定値を取得するステップと、ワイヤ送り速度の仮設定値を取得するステップと、前記溶接電圧の設定値及び前記ワイヤ送り速度の仮設定値が入力されたアーク溶接装置を用いてワークにアーク溶接を施すステップと、前記アーク溶接を施している間の溶接ワイヤの撓み具合に基づいてワイヤ送り速度を補正するステップとを有するアーク溶接方法。 - 定電圧特性を有する消耗電極式のアーク溶接装置であって、
ワークの板厚に基づいて取得した溶接電圧の設定値が入力される電圧制御部と、ワイヤ送り速度を制御するワイヤ送り速度制御部と、アーク溶接を施している間の溶接ワイヤの撓み具合を検知する検知部とを備え、
前記ワイヤ送り速度制御部が、前記検知部で検知した溶接ワイヤの撓み具合に基づいてワイヤ送り速度を補正する補正手段を有するアーク溶接装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011118171A JP5863281B2 (ja) | 2011-05-26 | 2011-05-26 | アーク溶接方法及びアーク溶接装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011118171A JP5863281B2 (ja) | 2011-05-26 | 2011-05-26 | アーク溶接方法及びアーク溶接装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012245535A true JP2012245535A (ja) | 2012-12-13 |
| JP5863281B2 JP5863281B2 (ja) | 2016-02-16 |
Family
ID=47466513
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011118171A Expired - Fee Related JP5863281B2 (ja) | 2011-05-26 | 2011-05-26 | アーク溶接方法及びアーク溶接装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5863281B2 (ja) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5049137A (ja) * | 1973-08-31 | 1975-05-01 | ||
| JPH10137936A (ja) * | 1996-11-13 | 1998-05-26 | Nkk Corp | 溶接条件適応制御方法 |
| JP2005316906A (ja) * | 2004-04-30 | 2005-11-10 | Nissan Motor Co Ltd | 溶接ティーチング支援方法 |
| JP2006281257A (ja) * | 2005-03-31 | 2006-10-19 | Hitachi Via Engineering Ltd | インバータ制御による消耗電極式のアーク溶接電源およびその制御方法 |
-
2011
- 2011-05-26 JP JP2011118171A patent/JP5863281B2/ja not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5049137A (ja) * | 1973-08-31 | 1975-05-01 | ||
| JPH10137936A (ja) * | 1996-11-13 | 1998-05-26 | Nkk Corp | 溶接条件適応制御方法 |
| JP2005316906A (ja) * | 2004-04-30 | 2005-11-10 | Nissan Motor Co Ltd | 溶接ティーチング支援方法 |
| JP2006281257A (ja) * | 2005-03-31 | 2006-10-19 | Hitachi Via Engineering Ltd | インバータ制御による消耗電極式のアーク溶接電源およびその制御方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5863281B2 (ja) | 2016-02-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111050967B (zh) | 用于适应性控制对焊丝预热的系统和方法 | |
| US10786862B2 (en) | Pulse arc welding control method and pulse arc welding device | |
| JP6596669B2 (ja) | アーク溶接の制御方法 | |
| US8664568B2 (en) | Arc welding control method and arc welding apparatus | |
| JP2012066288A (ja) | アークスタート時のスパッタの発生を低減するアーク溶接方法 | |
| EP4039398B1 (de) | Schweissgerät und schweissverfahren mit selbsteinstellender schweissdrahtvorschubgeschwindigkeit | |
| CN113727800B (zh) | 电弧焊接控制方法和电弧焊接装置 | |
| JP2013154381A (ja) | アーク溶接装置 | |
| JP5919399B2 (ja) | アークの開始前にワイヤをパルス駆動することを伴うアーク溶接プロセスを開始するための装置及び方法 | |
| JP6268360B2 (ja) | アーク溶接制御方法およびアーク溶接装置 | |
| JP5234233B1 (ja) | 溶接機 | |
| JP6040419B2 (ja) | アーク溶接制御方法 | |
| JP6299521B2 (ja) | アーク溶接装置、アーク溶接システム、アーク溶接方法および被溶接物の製造方法 | |
| JP5863281B2 (ja) | アーク溶接方法及びアーク溶接装置 | |
| JP6320851B2 (ja) | 消耗電極式アーク溶接のアークスタート制御方法、溶接装置 | |
| US9962786B2 (en) | Arc welding method, arc welding apparatus, and arc welding controller | |
| JP2013193085A (ja) | 溶接システム | |
| JP4393969B2 (ja) | 消耗電極式アーク溶接方法及び装置 | |
| JP2014046316A (ja) | アーク溶接方法およびアーク溶接装置 | |
| EP4088850B1 (en) | Arc welding control method and arc welding device | |
| JP2010023093A (ja) | アーク溶接条件調節装置、アーク溶接システム、及び、アーク溶接方法 | |
| CN108581119A (zh) | 一种焊接设备的自动化调控系统 | |
| JP5056970B2 (ja) | 溶接終了制御方法および溶接方法 | |
| JP2004050202A (ja) | 消耗電極式アークスポット溶接方法および消耗電極式アーク溶接装置 | |
| KR101194173B1 (ko) | 용접기 및 용접 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140521 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150515 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150624 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150729 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20151222 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20151222 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5863281 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |