JP2012246530A - 銅合金展伸材 - Google Patents
銅合金展伸材 Download PDFInfo
- Publication number
- JP2012246530A JP2012246530A JP2011118565A JP2011118565A JP2012246530A JP 2012246530 A JP2012246530 A JP 2012246530A JP 2011118565 A JP2011118565 A JP 2011118565A JP 2011118565 A JP2011118565 A JP 2011118565A JP 2012246530 A JP2012246530 A JP 2012246530A
- Authority
- JP
- Japan
- Prior art keywords
- copper alloy
- mass
- cutting
- wrought material
- conductivity
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Landscapes
- Conductive Materials (AREA)
Abstract
【課題】ベリリウム銅と同等以上の特性を有し、十分な被削性とともに高い強度、導電性を有する新たな銅合金展伸材を提供する。
【解決手段】Niを1.5〜7.0mass%、Siを0.3〜2.3mass%、Pbを0.3〜3.0mass%含有し、残部がCuおよび不可避的不純物からなる銅合金展伸材であり、かつ、引張強さが500MPa以上、導電率が25%IACS以上である銅合金展伸材。
【選択図】なし
【解決手段】Niを1.5〜7.0mass%、Siを0.3〜2.3mass%、Pbを0.3〜3.0mass%含有し、残部がCuおよび不可避的不純物からなる銅合金展伸材であり、かつ、引張強さが500MPa以上、導電率が25%IACS以上である銅合金展伸材。
【選択図】なし
Description
本発明は、電子機器、精密機械、自動車等に使用される金属部品、特に切削加工により製造される銅合金部品に好適な銅合金展伸材に関するものである。
金属部品を製造する方法として旋削、穿孔などの切削加工がある。切削加工は、特に複雑な形状を持つ部品や高い寸法精度を要する部品の製造には有効な加工方法である。切削加工を行う場合、被削性がしばしば問題となる。被削性には切削屑処理、工具寿命、切削抵抗、切削面粗さなどの項目があり、これらが向上するように材料に改良が施されている。
銅合金は、強度が高い、導電性・熱伝導性に優れる、耐食性に優れる、色調に優れるなどの理由から多くの金属部品に使用されている。切削による加工も多く実施されており、例えば水道の蛇口、バルブ、歯車、装飾品などの用途があり、黄銅(Cu−Zn系)、青銅(Cu−Sn系)、アルミ青銅(Cu−Al系)、洋白(Cu−Zn−Ni系)に被削性を向上させるために鉛を添加した合金が使用されている。なお、これらはいずれも高強度または高導電性を必要としない用途である。
高強度または高導電性を必要とする用途、例えば同軸コネクタのピン材等の用途には、ベリリウム銅やりん青銅に鉛を添加した、快削ベリリウム銅(特許文献1参照)、快削りん青銅(特許文献2参照)が使用されている。これらはNC旋盤等の精密な工作機械で切削加工され、電子機器用途等の信頼性の高い部品に使用されている。
ベリリウム銅は高価であることから、電子機器用途等で代替材の要求がある。一方、快削りん青銅は、安価ではあるがベリリウム銅に比べ、強度、導電性が劣るものである。
特許文献1に記載の技術は、前述のとおり被削性を向上させるための添加元素として鉛を添加し、副成分の複合添加を用い被削性を改善しているが、廉価に提供できる製造方法等は検討されていない。特許文献2に記載の技術では、これも前述の通り、被削性を向上させるための添加元素として鉛と副成分の複合添加を用い被削性を改善しているが、強度、導電性の改善は検討されておらず、ベリリウム銅の代替材には不適である。
また、特許文献3に記載の技術は、Cu−Ni−Si系銅合金にSnおよび副成分としてPbを含む複数の成分を添加し、曲げ加工性の改善の検討をしているが、Pbの効果としては、Agを0.05mass%とPbを0.01mass%合わせて添加したものを検討し、強度、ばね特性を向上させる目的で添加されており、被削性については全く検討されていない。また、副成分の合計の規定量についても、規定範囲の成分量での十分な検討はされておらず、副成分の成分と量と作用の関係については、記載がない。
同様に特許文献4の技術も、Cu−Ni−Si系銅合金にZn、Pおよび副成分としてPbを含む複数の成分を添加し、強度、導電性の改善の検討をしている。しかし、Pbを0.2mass%添加し、Pbの効果としては耐蝕性、耐熱性、打抜き性の向上を目的としており、被削性については記載がない。また、特許文献3と同様に、副成分の合計の規定量についても、規定範囲の成分量での十分な検討はされておらず、副成分の成分と量と作用との関係については、記載がない。
特許文献5に記載の技術は、Cu−Ni−Si系合金にPbを含まず、Co、Zr、Ti、Fe、Mn、Cr、Sn、Al、Mg、V、P、Znを添加し、Ni−Siと添加元素から成る化合物を形成させ、被削性の改善を行っている。しかし、精密加工用の切削には、切削屑の分断性が劣るものである。
Pbを用いない銅合金展伸材として、本発明者らは、平均直径0.1〜10μmの硫化物を分散させて切削加工性を向上させたものを提案している(特許文献6)。なお、特許文献6に記載の技術は、硫化物を分散させた銅合金展伸材にとどまるものである。
特許文献5に記載の技術は、Cu−Ni−Si系合金にPbを含まず、Co、Zr、Ti、Fe、Mn、Cr、Sn、Al、Mg、V、P、Znを添加し、Ni−Siと添加元素から成る化合物を形成させ、被削性の改善を行っている。しかし、精密加工用の切削には、切削屑の分断性が劣るものである。
Pbを用いない銅合金展伸材として、本発明者らは、平均直径0.1〜10μmの硫化物を分散させて切削加工性を向上させたものを提案している(特許文献6)。なお、特許文献6に記載の技術は、硫化物を分散させた銅合金展伸材にとどまるものである。
よって本発明は、ベリリウム銅と同等以上の特性を有し、十分な被削性とともに高い強度、導電性を有する新たな銅合金展伸材と、これを切削加工して製造した銅合金部品とを提供することを目的とする。
本発明者らは鋭意検討した結果、Cu−Ni−Si系銅合金にPbを添加した時効析出型銅合金において、精密な切削加工ができる銅合金材料を開発し、さらにこの合金材料から強度および導電性に優れる銅合金展伸材が得られることを見出した。本発明はこの知見に基づきなされるに至った。
すなわち、本発明は、以下の解決手段を提供するものである。
(1)Niを1.5〜7.0mass%、Siを0.3〜2.3mass%、Pbを0.3〜3.0mass%含有し、残部がCuおよび不可避的不純物からなる銅合金展伸材であり、かつ、引張強さが500MPa以上、導電率が25%IACS以上であることを特徴とする銅合金展伸材。
(2)Niを1.5〜7.0mass%、Siを0.3〜2.3mass%、Pbを0.3〜3.0mass%含有し、さらに、Sn、Ag、Mn、Fe、Cr、Co、Zn、及びMgからなる群から選ばれる少なくとも1種を総量で0.05〜2.0mass%含有し、残部がCuおよび不可避的不純物からなる銅合金展伸材であり、かつ、引張強さが500MPa以上、導電率が25%IACS以上であることを特徴とする銅合金展伸材。
(3)(1)または(2)に記載の銅合金展伸材を切削加工して形成された銅合金部品。
(4)電子機器部品、構造部品、または要素部品に用いられる、(3)に記載の銅合金部品。
本発明の銅合金展伸材は、強度および導電性に優れた、精密切削加工に好適である。例えば、コネクタピン材に要求される挿抜力の低下を防止するには、ベリリウム銅同等に引張強さが高いことで挿抜力の低下が抑止できる。本発明は、引張強さ500MPa以上でベリリウム銅同等で挿抜力低下が抑制できる。また、引張強さないしは導電性が望まれる電子機器等の部品では、導電率25%IACS以上であることから、ベリリウム銅より導電性に優れ優位なものである。また、本発明の銅合金展伸材は、切削加工により製造される電子機器等の部品用材料として好適である。本発明の銅合金部品は切削加工で精度よく製造することができ、かつ、電子機器等の部品として必要な特性を十分に有している。
本発明の銅合金展伸材の好ましい実施の態様について、詳細に説明する。
<Ni,Si>
本実施形態の銅合金展伸材の好ましい実施の態様におけるニッケル(Ni)とケイ素(Si)は、NiとSiの含有比を制御することにより金属生地(マトリクス)中にNi−Si化合物(Ni2Si)を形成させて析出強化を行い、銅合金展伸材の強度および導電性を向上させるために添加する。このNi−Si化合物(Ni2Si:析出強化のための析出物)は、被削性の向上にはあまり寄与しない。
<Ni,Si>
本実施形態の銅合金展伸材の好ましい実施の態様におけるニッケル(Ni)とケイ素(Si)は、NiとSiの含有比を制御することにより金属生地(マトリクス)中にNi−Si化合物(Ni2Si)を形成させて析出強化を行い、銅合金展伸材の強度および導電性を向上させるために添加する。このNi−Si化合物(Ni2Si:析出強化のための析出物)は、被削性の向上にはあまり寄与しない。
本実施形態の銅合金展伸材の好ましい実施の態様においては、Pbの添加によりマトリクス中にPb粒子が分散し被削性向上に寄与する。Pb粒子は、切削加工を行った時の切削屑分断の起点として作用することで切削屑が細かく分断され易くなり、被削性が向上する。
本実施形態における銅合金展伸材は、ニッケル(Ni)とケイ素(Si)が固溶した状態、あるいはNi−Si析出物が形成された状態で熱間または冷間加工が施されるが、いずれの状態でも一般に展伸加工性は悪く、加工中に割れ、破損等が生じやすい。この銅合金中にPb粒子が存在すると展伸加工性は更に悪化し加工が困難となる。展伸加工性と切削性を両立させるには、Pbの添加量が影響を及ぼす。このことから、本実施形態では、Ni、Siの添加量を規定するとともにPbの添加量を規定している。このことにより、Cu−Ni−Si系銅合金展伸材において、両立が困難な展伸加工性と精密切削加工性を同時に向上させることが可能となる。展伸加工性が良いとは、銅合金を溶解し、得られた鋳塊(ビレット又はケーク)を、熱間加工もしくは冷間加工した際に、割れや破損を生じることなく加工できることをいい、精密切削加工性が良いとは、例えば、汎用旋盤を用いて丸棒の段付き加工を行った際、切削加工で発生する切粉が2mm以下に細かく分断され、かつ被加工材が健全であることをいう。また、本発明における「展伸材」とは規定の合金成分で得られた鋳塊を、熱間加工し、直ちに水冷冷却した熱間展伸材を、更に冷間加工で展伸した合金材料をいう。(したがって鋳造により得られる材料は展伸材には含まれない。)
Niの含有量は1.5〜7.0mass%(質量%)であり、1.7〜6.5mass%であることが好ましい。Ni量が少なすぎると、Ni−Si析出物による析出硬化量が小さく強度が不足する。Ni量が多すぎると、過剰であるため強度向上に寄与するNi−Si析出物量が増加しないだけでなく、溶解鋳造時にNi−Si晶出物が多く形成されて熱間加工性および冷間加工性(すなわち展伸性)を悪化させるため好ましくない。
Siの含有量は、Ni−Si析出物(Ni2Si)の形成においては、質量%で計算するとNi含有量の約1/5〜1/3の量が必要となる。このことから、本実施形態において、Siの含有量は0.3〜2.3質量%であり、0.34〜2.2質量%であることが好ましい。
本実施形態の銅合金展伸材においては、Pb粒子をマトリクス中に分散させる必要がある。Pbの含有量は0.3〜3.0mass%であり、好ましくは0.5〜3.0mass%である。少なすぎると切削屑の分断性が劣り、十分な切削屑分断性が得られない。Pbの含有量が多すぎると、熱間加工性および冷間加工性が悪化する。
さらに、本実施形態の銅合金展伸材には、錫(Sn)、銀(Ag)、マンガン(Mn)、鉄(Fe)、クロム(Cr)、コバルト(Co)、亜鉛(Zn)、マグネシウム(Mg)の1種または2種以上を含有させてもよい。これらの元素は、固溶または析出物を形成することでCu−Ni−Si合金の強度の向上および、曲げ性や、耐応力緩和特性を向上させる。含有させる場合には、Sn、Ag、Mn、Fe、Cr、Co、Zn、Mgの中から選ばれる1種または2種以上を総量で0.05〜2.0mass%、好ましくは0.2〜2.0mass%含有させる。含有量が0.05mass%より少ない場合は、強度向上や曲げ性、耐応力緩和性の効果がこれらの元素を含有しない場合と変わらなくなる。また、含有量が2.0mass%より多い場合は、強度の向上の効果が飽和するだけでなく、導電率が低下するため得策ではない。
<機械的性質及び製造条件>
次いで、実施形態の好ましい実施の態様における銅合金展伸材の機械的性質について述べる。
本実施形態における銅合金展伸材は、快削りん青銅や快削ベリリウム銅の代替、および、Cu−Ni−Si系銅合金材の精密切削加工用の銅合金であり、これらの合金材と同等の強度を要する。そのため、実用上問題とならない強度および導電性として、引張強さ500MPa以上、導電率がIACS(International Annealed Copper Standard)で25%IACS以上であることが必要である。本実施形態における銅合金展伸材は時効析出型であり、前述のようにNi2Siを形成させることで強度、導電性を向上させており、そのために、Niを1.5〜7.0mass%、Siを0.3〜2.3mass%含有させることが必要となる。
本実施形態において、銅合金展伸材の製造方法は、本実施形態の銅合金展伸材が、時効析出型銅合金材であるため、銅合金原料の溶解鋳造工程の後に時効熱処理工程は必須となるが、溶体化処理工程、熱間加工工程、冷間加工工程、焼鈍工程は銅合金展伸材を得るため必要に応じて行う。例えば、熱間加工工程に関しては、ビレットの熱間押出、鋳塊の熱間鍛造、あるいは連続鋳造などの製造方法のいずれでも本実施形態の銅合金展伸材を製造することが可能である。また、製品の形状は特に制約はなく、後工程である切削工程により最終形態である銅合金部品を得やすい形状としておくことが好ましい。すなわち、銅合金部品の用途により線、棒、条、板、管などの所定の形状の銅合金展伸材として製造し、使い分ければ良い。例えば、最終形態の銅合金部品がねじやリベットなどである場合は、銅合金展伸材の形状は丸棒状であることが好ましい。
銅合金部品としては、現在、鉛入りのりん青銅やベリリウム銅が使用されている同軸コネクタのオスピン、メスピンや、ICソケットやバッテリ端子コネクタに使用されるプローブのバレルおよびプランジャー材、オーディオケーブルのコネクタ端子などの電子機器部品、アンテナのヒンジ、ファスナー、ベアリング、ガイドレール、抵抗溶接機、時計などの構造部品や歯車、軸受け、金型のイジェクトピンなどの要素部品のように、強度、電気伝導性、熱伝導性、耐摩耗性を必要とし、複雑な形状で主に切削加工で製造される部品が挙げられる。本実施形態の「銅合金部品」は切削加工で製造された銅合金部品を一部に含むものであってもよい。
以下に、本発明を実施例に基づき、さらに詳細に説明するが、本発明はそれらに限定されるものではない。
実施例−1
表1の合金成分で示される組成(単位はmass%、残部は銅及び不可避不純物である)の銅合金を高周波溶解炉にて溶解し、直径200mmのビレットを製造した。前記ビレットを温度950℃で熱間押出して、直ちに水中焼入れを行い、直径25mmの丸棒を得た。次いで前記丸棒を冷間圧延加工により、直径20mmの丸棒を製造し、さらに温度450℃で2時間時効熱処理を行った。
表1の合金成分で示される組成(単位はmass%、残部は銅及び不可避不純物である)の銅合金を高周波溶解炉にて溶解し、直径200mmのビレットを製造した。前記ビレットを温度950℃で熱間押出して、直ちに水中焼入れを行い、直径25mmの丸棒を得た。次いで前記丸棒を冷間圧延加工により、直径20mmの丸棒を製造し、さらに温度450℃で2時間時効熱処理を行った。
このようにして得られた各々の銅合金展伸材(丸棒)のサンプルについて、[1]引張強さ、[2]導電率、[3]被削性を下記方法により調べた。各評価項目の測定方法は以下の通りである。
[1]引張強さ
JIS Z 2241に準じて3本測定しその平均値(MPa)を示した。
[2]導電率
四端子法を用いて、20℃(±1℃)に管理された恒温槽中で、各試料について2本ずつ測定し、その平均値(%IACS)を示した。
[3]被削性
汎用旋盤を用いて丸棒の外径の段付き切削加工を行い、太径部の直径18mm、細径部の直径16mmのリベットを作製して発生した切削屑の形態を観察した。切削屑が長さ2mm以下に分断されるものは最良、切削屑が長さ4mm以下に分断されるものは良、切削屑が分断されるがその長さが4mm以上10mm以下は可、切削屑が螺旋状につながっているものは不良とした。精密加工用に実用上問題が生じないのは良であり、より切削屑分断性が要求される場合、最良が望ましい。なお切削条件は、のものを用い、切削油は不使用とした。
表1に結果を示す。本発明例1〜20は、成分が本発明の範囲内であり、何れも引張強さ500MPa以上、導電率25%IACS以上を満足している。また、Pb量も規定の範囲であり、材料加工中の割れはなく、被削性も良好であった。
比較例1はNi濃度およびSi濃度が低く、引張強さが劣っている。比較2はNi濃度およびSi濃度が高く、導電率が劣っている。比較例7は、Sn、Ag、Mn、Fe、Zn、Mgの総量が2.0mass%を越え、導電率が劣った。比較例8は、Ni濃度およびSi濃度が高く、冷間圧延加工で割れが発生した。比較例9はPbの添加量が規定より多く、冷間加工で割れが発生した。比較例10は比較例9より更にPb量が多く、熱間加工時で、割れが発生した。比較例11は、Pb量が規定より低く、切削屑の分断性が劣った。比較例12は、比較例11より更にPb量が低い為、切削屑は分断されなかった。
比較例13、14は特許文献3、4の実施例成分配合を元に、本実施例の製造方法で材料を製造した。
比較例13は、Pbの添加量が本発明の範囲より低い為、切削屑は分断されなかった。比較例14も、Pbの添加量が本発明の範囲より低い為、切削屑が分断されるが、分断性が劣った。
従来例1は快削りん青銅であり、本発明の引張強さおよび導電率が満足されていない。従来例2は快削ベリリウム銅であり、本発明の導電率を満足していない。
比較例13、14は特許文献3、4の実施例成分配合を元に、本実施例の製造方法で材料を製造した。
比較例13は、Pbの添加量が本発明の範囲より低い為、切削屑は分断されなかった。比較例14も、Pbの添加量が本発明の範囲より低い為、切削屑が分断されるが、分断性が劣った。
従来例1は快削りん青銅であり、本発明の引張強さおよび導電率が満足されていない。従来例2は快削ベリリウム銅であり、本発明の導電率を満足していない。
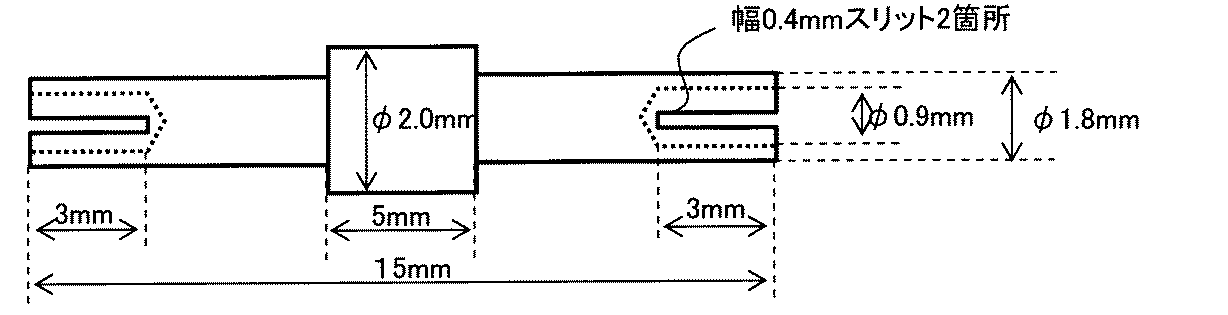
実施例−2
表1の本発明例7および本発明例13の合金成分にて、実施例−1の方法で得られた直径20mmの丸棒から、φ2mmの丸棒を作製した。これらの丸棒について、NC旋盤を用い図1に模式的に正面図で示す形状のコネクタピンについて、ピン材の特性として必要である挿抜性を評価した。評価方法は、加工後のピンにφ0.92mmのピンゲージを差し込んで挿抜力を測定し(初期値T0)、続いて同じピンを繰り返し500回の抜き差しを行った後に、再度挿抜力を測定し(T1)、初期値に対する割合T1/T0を求めた。T1/T0が大きい方が挿抜力の低下が小さく、コネクタピンとしての性能が良好であるといえる。評価は5本のピンについて行い、平均値を求めた。比較のため、表1の従来例1および2の材料についても評価を行った。結果を表2に示す。
表2より、本発明例は従来例2の快削ベリリウム銅と同等の挿抜性を示し、優れたコネクタピンであることが分かる。従来例1の快削りん青銅の挿抜性は、本発明例よりも劣っており、長期使用時に接触不良が懸念されるものとなった。
Claims (4)
- Niを1.5〜7.0mass%、Siを0.3〜2.3mass%、Pbを0.3〜3.0mass%含有し、残部がCuおよび不可避的不純物からなる銅合金展伸材であり、かつ、引張強さが500MPa以上、導電率が25%IACS以上であることを特徴とする銅合金展伸材。
- Niを1.5〜7.0mass%、Siを0.3〜2.3mass%、Pbを0.3〜3.0mass%含有し、さらに、Sn、Ag、Mn、Fe、Cr、Co、Zn、及びMgからなる群から選ばれる少なくとも1種を総量で0.05〜2.0mass%含有し、残部がCuおよび不可避的不純物からなる銅合金展伸材であり、かつ、引張強さが500MPa以上、導電率が25%IACS以上であることを特徴とする銅合金展伸材。
- 請求項1または請求項2に記載の銅合金を切削加工して形成された銅合金部品。
- 電子機器部品、構造部品、または要素部品に用いられる、請求項3に記載の銅合金部品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011118565A JP2012246530A (ja) | 2011-05-27 | 2011-05-27 | 銅合金展伸材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011118565A JP2012246530A (ja) | 2011-05-27 | 2011-05-27 | 銅合金展伸材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012246530A true JP2012246530A (ja) | 2012-12-13 |
Family
ID=47467263
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011118565A Withdrawn JP2012246530A (ja) | 2011-05-27 | 2011-05-27 | 銅合金展伸材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012246530A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103484719A (zh) * | 2013-09-29 | 2014-01-01 | 苏州市凯业金属制品有限公司 | 一种白铜合金金属管 |
| CN104451250A (zh) * | 2014-11-14 | 2015-03-25 | 无锡阳工机械制造有限公司 | 一种耐盐水腐蚀合金的制备方法 |
| CN114540665A (zh) * | 2021-11-11 | 2022-05-27 | 佛山中国发明成果转化研究院 | 一种折弯性能佳的铜合金及其制备方法 |
-
2011
- 2011-05-27 JP JP2011118565A patent/JP2012246530A/ja not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103484719A (zh) * | 2013-09-29 | 2014-01-01 | 苏州市凯业金属制品有限公司 | 一种白铜合金金属管 |
| CN104451250A (zh) * | 2014-11-14 | 2015-03-25 | 无锡阳工机械制造有限公司 | 一种耐盐水腐蚀合金的制备方法 |
| CN114540665A (zh) * | 2021-11-11 | 2022-05-27 | 佛山中国发明成果转化研究院 | 一种折弯性能佳的铜合金及其制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5916464B2 (ja) | 銅合金展伸材、銅合金展伸材の製造方法および銅合金部品の製造方法 | |
| JP5456927B2 (ja) | 高強度高導電銅棒線材 | |
| KR101213801B1 (ko) | 고강도 고도전 구리 합금관·봉·선재 | |
| JP4177266B2 (ja) | 耐応力緩和特性に優れた高強度高導電性銅合金線材 | |
| JP2011157630A (ja) | コバルト、ニッケル、珪素を含む銅合金 | |
| JP4630387B1 (ja) | 銅合金展伸材、銅合金部品および銅合金展伸材の製造方法 | |
| CN102859016B (zh) | 铜合金伸展材、铜合金部件和铜合金伸展材的制造方法 | |
| JP2008208466A (ja) | コネクタ用銅合金およびその製造法 | |
| JP5261691B2 (ja) | プレス打ち抜き性に優れた銅基合金およびその製造方法 | |
| JP5607460B2 (ja) | 切削加工性に優れた銅合金鋳塊と銅合金材料、およびこれを用いた銅合金部品 | |
| JP5150908B2 (ja) | コネクタ用銅合金とその製造法 | |
| JP4186095B2 (ja) | コネクタ用銅合金とその製造法 | |
| JP2007126739A (ja) | 電子材料用銅合金 | |
| JP6670277B2 (ja) | 金型摩耗性に優れたCu−Ni−Si系銅合金 | |
| JP4391382B2 (ja) | 切削性に優れた同軸コネクタ用銅合金およびその製造方法 | |
| WO2020014582A1 (en) | Copper-nickel-silicon alloys with high strength and high electrical conductivity | |
| JP2007186799A (ja) | プレス加工性に優れた銅または銅基合金およびその製造方法 | |
| JP4824124B1 (ja) | 銅合金展伸材、銅合金部品および銅合金展伸材の製造方法 | |
| CN113637868B (zh) | 一种可铆接及切削加工的铜合金及其制备方法和应用 | |
| CN104342582B (zh) | Cu-Co-Si系铜合金条及其制造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Application deemed to be withdrawn because no request for examination was validly filed |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140805 |