JP2012505773A - 層内で物体を構築するために光重合性材料を処理するためのデバイスおよび方法 - Google Patents
層内で物体を構築するために光重合性材料を処理するためのデバイスおよび方法 Download PDFInfo
- Publication number
- JP2012505773A JP2012505773A JP2011531361A JP2011531361A JP2012505773A JP 2012505773 A JP2012505773 A JP 2012505773A JP 2011531361 A JP2011531361 A JP 2011531361A JP 2011531361 A JP2011531361 A JP 2011531361A JP 2012505773 A JP2012505773 A JP 2012505773A
- Authority
- JP
- Japan
- Prior art keywords
- tank
- exposure
- layer
- building
- tank bottom
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61C—DENTISTRY; APPARATUS OR METHODS FOR ORAL OR DENTAL HYGIENE
- A61C13/00—Dental prostheses; Making same
- A61C13/0003—Making bridge-work, inlays, implants or the like
- A61C13/0006—Production methods
- A61C13/0013—Production methods using stereolithographic techniques
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C64/00—Additive manufacturing, i.e. manufacturing of three-dimensional [3D] objects by additive deposition, additive agglomeration or additive layering, e.g. by 3D printing, stereolithography or selective laser sintering
- B29C64/10—Processes of additive manufacturing
- B29C64/106—Processes of additive manufacturing using only liquids or viscous materials, e.g. depositing a continuous bead of viscous material
- B29C64/124—Processes of additive manufacturing using only liquids or viscous materials, e.g. depositing a continuous bead of viscous material using layers of liquid which are selectively solidified
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y10/00—Processes of additive manufacturing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y30/00—Apparatus for additive manufacturing; Details thereof or accessories therefor
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Health & Medical Sciences (AREA)
- Dentistry (AREA)
- Life Sciences & Earth Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Epidemiology (AREA)
- Oral & Maxillofacial Surgery (AREA)
- Physics & Mathematics (AREA)
- Mechanical Engineering (AREA)
- Optics & Photonics (AREA)
Abstract
Description
例えば、本発明は以下の項目を提供する。
(項目1)
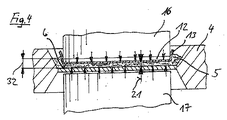
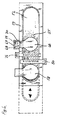
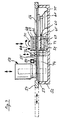
リソグラフィベースの生成的加工、例えば、ラピッドプロトタイピングを使用して、層内に物体(27)を構築するために、光重合性材料(5;55;105)を処理するためのデバイスであって、
光重合性材料(5;55;105)を充填可能な、少なくとも部分的に、透過的または半透明的に形成される水平底面(6;56;106)を伴う、槽(4;64;104)と、
上記槽底面(6;56;106)上方の設定可能高度に保持される、水平構築プラットフォーム(12;62)と、
所定の幾何学形状を伴う、強度パターンによって、上記構築プラットフォーム(12;62)上の表面の位置選択的曝露に対して制御可能な、曝露ユニット(10;60)と、
上記曝露ユニット(10;60)を制御することによって、連続曝露ステップにおいて、それぞれ、所定の幾何学形状を伴って、上記構築プラットフォーム(12;62)上に交互に位置する層(28)を重合し、層(28)のための各曝露ステップ後、このように、上記層幾何学形状のシーケンスから生じる所望の形態に、上記物体(27)を連続的に構築するために、上記槽底面(6;56;106)に対する上記構築プラットフォーム(12;62)の相対的位置を調節するように配列される、制御ユニット(11;61)と、
を備え、上記槽(4;54;104)は、上記曝露ユニット(10;60)および上記構築プラットフォーム(12;62)に対して水平に移動可能であって、給送デバイス(8;58;108)が提供され、上記制御ユニット(11;61)の制御下、光重合性材料(5;55;105)を上記少なくとも1つの槽(4;54;104)中に放出し、上記曝露ユニット(10;60)および上記構築プラットフォーム(12;62)は、上記給送デバイス(8;58;108)からある距離に水平に配列され、上記制御ユニットは、連続曝露ステップの合間に、このように、上記給送デバイス(8;58;108)によって、上記槽底面上に放出された光重合性材料(5;55;105)を上記曝露ユニット(10;60)と上記構築プラットフォーム(12;62)との間の領域中に至らせるために、駆動部(28)によって、水平面上で所定のように、上記槽(4;54;104)を移動させるように配列されることを特徴とする、デバイス。
(項目2)
圧着デバイス(26;76;126)、特に、ドクターブレードまたはローラが、移動方向に、上記給送デバイス(8;58;108)と、上記曝露ユニット(10)および上記構築プラットフォーム(12;62)との間に配置され、上記槽底面(6;56;106)上方のその高度は、設定可能であることを特徴とする、項目1に記載のデバイス。
(項目3)
上記曝露ユニット(10;60)は、少なくとも部分的に、下方からの透明または半透明槽底面(6)の曝露のために、上記槽底面(6;56;106)の下方に配列され、上記構築プラットフォーム(12;62)は、上記制御ユニット(11;61)によって、高度が調節可能なように、上記槽底面(6;56;106)上方の昇降機構(14;64;114)上に保持されることを特徴とする、上記いずれかの項目に記載のデバイス。
(項目4)
上記制御ユニットは、上記昇降機構(14;64;114)によって、上記層(28)の厚度(21)、具体的には、上記構築プラットフォーム(12;62)または最後に形成された層と上記槽底面(6;56;106)との間の距離を設定するように配列されることを特徴とする、上記いずれかの項目に記載のデバイス。
(項目5)
上記昇降機構(14;64;114)によって、上記構築プラットフォーム(12;62)上に付与される力を測定し、測定結果を上記制御ユニット(11;61)に送信可能である、力変換器(29;79)が、上記昇降機構(14;64;114)内に存在し、上記制御ユニット(11;61)に接続され、上記制御ユニット(11;61)は、所定の力プロファイルに伴って、上記構築プラットフォーム(12;62)を移動させるように配列されることを特徴とする、項目3および4いずれかの項目に記載のデバイス。
(項目6)
上記槽(4)は、回転中心垂直軸(22)を中心として回転可能に搭載され、上記曝露ユニット(10)は、上記槽底面(6)および上記構築プラットフォーム(12)の下方に位置し、上記給送デバイス(8)および上記圧着デバイス(26)は、その上方に位置し、上記回転垂直軸(22)に対して、半径方向に偏移され、駆動部(24)が提供され、上記制御ユニット(11)の制御下、連続曝露ステップの合間に、上記回転中心軸(22)を中心として、所定の角度だけ上記槽(4)を転動可能であることを特徴とする、上記いずれかの項目に記載のデバイス。
(項目7)
上記槽(54)は、線に沿って移動可能なように搭載され、駆動部(74)が提供され、連続曝露ステップの合間に、上記制御ユニット(61)の制御下、所定の距離だけ上記槽(54)を変位可能であることを特徴とする、上記いずれかの項目に記載のデバイス。
(項目8)
発光ダイオード(23;73)が、上記曝露ユニット(10;60)の光源としての役割を果たすことを特徴とする、上記いずれかの項目に記載のデバイス。
(項目9)
上記発光ダイオード(23;73)は、異なる光学波長を伴う光を放射することを特徴とする、項目8に記載のデバイス。
(項目10)
上記曝露ユニット(10;60)はまた、曝露面積を走査する光センサの形態、または曝露面積を記録するCCDカメラの形態である、少なくとも1つの参照センサ(1;51)を有し、上記制御ユニット(11;61)は、較正ステップにおいて、補償マスクを計算し、上記曝露面積全体において均一強度を達成するために、上記曝露面積全体にわたって、所定の上記曝露ユニット(10;60)のための制御信号によって、上記曝露面積を曝露し、上記参照センサ(1;51)によって、上記曝露面積内で記録される強度パターンを使用することによって、動作するように配列されることを特徴とする、上記いずれかの項目に記載のデバイス。
(項目11)
それぞれ、複数の材料(105)のうちの1つに対して、給送デバイス(108)に割り当てられる、複数の槽(104)と、上記制御ユニット(111)の制御下、上記曝露ユニットと上記構築プラットフォームとの間で選択された所定のシーケンスにおいて、その都度、上記槽(104)のうちの1つを移動させる、駆動部と、が存在し、上記移動は、槽が隣接して配列される場合、線形移動であって、または複数の槽(104)が湾曲経路に沿って配列される場合、回転移動であることを特徴とする、上記いずれかの項目に記載のデバイス。
(項目12)
光重合性材料(5)のための上記給送デバイス(8)は、光重合性材料(5)を伴うカートリッジ(9)を交換可能に挿入するための受容部を有することを特徴とする、上記いずれかの項目に記載のデバイス。
(項目13)
リソグラフィベースの生成的加工、例えば、ラピッドプロトタイピングを使用して、層内に物体(27)を構築するために、光重合性材料(5;55;105)を処理するための方法であって、特に、透過的または半透明的に形成される、水平底面(6;56;106)を伴う、少なくとも1つの槽(4;54;104)内に設置される、光重合性材料(5;55;105)の層(28)が、曝露面積内の曝露によって、所定の幾何学形状を伴って、槽(4;54;104)中に突出する、少なくとも1つの水平構築プラットフォーム(12;62)上に重合され、
上記構築プラットフォーム(12;62)は、後続層の形成のために、垂直に変位され、
光重合性材料(5;55;105)が、最後に形成された層(28)上に新しく給送され、
上記ステップを反復することによって、上記物体(27)は、上記層幾何学形状のシーケンスから生じる所望の形態として、上記層内に構築され、
上記槽(4;54;104)は、給送位置へと水平に移動可能であって、上記少なくとも1つの槽(4;54;104)が、上記曝露面積が、上記構築プラットフォーム(12;62)の下方かつ上記曝露ユニット(10;60)の上方に設置され、上記曝露が生じる、曝露位置に移動される前に、給送デバイス(8)は、上記槽底面(6;56;106)の少なくとも曝露面積上に光重合性材料(5;55;105)を放出することを特徴とする、方法。
(項目14)
上記給送された材料(5;55;105)の分布は、上記槽底面(6;56;106)上、特に、上記曝露面積上の所定の層厚(33)内に生じる一方、上記給送位置から上記曝露位置への上記槽(4;54;104)の移動は、上記給送デバイス(8;58;108)と、上記曝露ユニット(10;60)および上記構築プラットフォーム(12;62)との間に配列される、圧着デバイス(26;76;126)、例えば、ドクターブレードまたはローラの補助を受けて行われ、上記槽底面(6;56;106)上方のその高度は、設定可能であることを特徴とする、項目13に記載の方法。
(項目15)
上記材料(5;55;105)の層厚は、昇降機構(14;64;114)の補助を受けて、上記構築プラットフォーム(12;62)と上記槽底面(6;56;106)との間の距離によって設定され、光重合性材料の新たな給送後、その上に形成された層(該当する場合)とともに、上記構築プラットフォーム(12;62)を上記新しく給送された光重合性材料(5;55;105)中に再び降下させることによって、光重合性材料が、上記槽底面(6;56;106)に対して、残留中間空間から変位され、上記制御ユニット(11;61)の制御下、所定のように、上記降下された下面と上記槽底面との間の残留距離を設定することを特徴とする、項目14に記載の方法。
(項目16)
上記構築プラットフォーム(12;62)の上昇および/または降下は、力制御下、所定の力プロファイルに従って生じることを特徴とする、項目15に記載の方法。
(項目17)
上記槽(4)は、回転可能に搭載され、連続層構築ステップの合間に、上記垂直軸(22)を中心として、所定の角度だけ転動されることを特徴とする、項目13から16のいずれかに記載の方法。
(項目18)
上記槽(54)は、側方に移動可能であって、連続層構築ステップの合間に、所定の距離にわたって、水平に移動されるように搭載される、項目13から16のいずれかに記載の方法。
(項目19)
複数の異なる材料(105)が、それぞれ、上記複数の材料(105)のうちの1つを伴う給送デバイス(108)に割り当てられ、上記曝露ユニットと上記構築プラットフォームとの間で選択されたシーケンスにおいて移動される、複数の槽(104)によって、連続層構築ステップにおける選択可能シーケンスにおいて、層を構築するために使用され、上記移動は、複数の槽(104)が湾曲経路に沿って配列される場合、回転移動であって、上記槽が直線に沿って配列される場合、線形移動である、項目13から18のいずれかに記載の方法。
Claims (19)
- リソグラフィベースの生成的加工、例えば、ラピッドプロトタイピングを使用して、層内に物体(27)を構築するために、光重合性材料(5;55;105)を処理するためのデバイスであって、
光重合性材料(5;55;105)を充填可能な、少なくとも部分的に、透過的または半透明的に形成される水平底面(6;56;106)を伴う、槽(4;64;104)と、
前記槽底面(6;56;106)上方の設定可能高度に保持される、水平構築基盤(12;62)と、
所定の幾何学形状を伴う、明度パターンによって、前記構築基盤(12;62)上の表面の位置選択的曝露に対して制御可能な、曝露ユニット(10;60)と、
前記曝露ユニット(10;60)を制御することによって、連続曝露ステップにおいて、それぞれ、所定の幾何学形状を伴って、前記構築基盤(12;62)上に交互に位置する層(28)を重合し、層(28)のための各曝露ステップ後、このように、前記層幾何学形状のシーケンスから生じる所望の形態に、前記物体(27)を連続的に構築するために、前記槽底面(6;56;106)に対する前記構築基盤(12;62)の相対的位置を調節するように配列される、制御ユニット(11;61)と、
を備え、前記槽(4;54;104)は、前記曝露ユニット(10;60)および前記構築基盤(12;62)に対して水平に移動可能であって、給送デバイス(8;58;108)が提供され、前記制御ユニット(11;61)の制御下、光重合性材料(5;55;105)を前記少なくとも1つの槽(4;54;104)中に放出し、前記曝露ユニット(10;60)および前記構築基盤(12;62)は、前記給送デバイス(8;58;108)からある距離に水平に配列され、前記制御ユニットは、連続曝露ステップの合間に、このように、前記給送デバイス(8;58;108)によって、前記槽底面上に放出された光重合性材料(5;55;105)を前記曝露ユニット(10;60)と前記構築基盤(12;62)との間の領域中に至らせるために、駆動部(28)によって、水平面上で所定のように、前記槽(4;54;104)を移動させるように配列されることを特徴とする、デバイス。 - 圧着デバイス(26;76;126)、特に、ドクターブレードまたはローラが、移動方向に、前記給送デバイス(8;58;108)と、前記曝露ユニット(10)および前記構築基盤(12;62)との間に配置され、前記槽底面(6;56;106)上方のその高度は、設定可能であることを特徴とする、請求項1に記載のデバイス。
- 前記曝露ユニット(10;60)は、少なくとも部分的に、下方からの透明または半透明槽底面(6)の曝露のために、前記槽底面(6;56;106)の下方に配列され、前記構築基盤(12;62)は、前記制御ユニット(11;61)によって、高度が調節可能なように、前記槽底面(6;56;106)上方の昇降機構(14;64;114)上に保持されることを特徴とする、前記いずれかの請求項に記載のデバイス。
- 前記制御ユニットは、前記昇降機構(14;64;114)によって、前記層(28)の厚度(21)、具体的には、前記構築基盤(12;62)または最後に形成された層と前記槽底面(6;56;106)との間の距離を設定するように配列されることを特徴とする、前記いずれかの請求項に記載のデバイス。
- 前記昇降機構(14;64;114)によって、前記構築基盤(12;62)上に付与される力を測定し、測定結果を前記制御ユニット(11;61)に送信可能である、力変換器(29;79)が、前記昇降機構(14;64;114)内に存在し、前記制御ユニット(11;61)に接続され、前記制御ユニット(11;61)は、所定の力プロファイルに伴って、前記構築基盤(12;62)を移動させるように配列されることを特徴とする、請求項3および4いずれかの請求項に記載のデバイス。
- 前記槽(4)は、回転中心垂直軸(22)を中心として回転可能に搭載され、前記曝露ユニット(10)は、前記槽底面(6)および前記構築基盤(12)の下方に位置し、前記給送デバイス(8)および前記圧着デバイス(26)は、その上方に位置し、前記回転垂直軸(22)に対して、半径方向に偏移され、駆動部(24)が提供され、前記制御ユニット(11)の制御下、連続曝露ステップの合間に、前記回転中心軸(22)を中心として、所定の角度だけ前記槽(4)を転動可能であることを特徴とする、前記いずれかの請求項に記載のデバイス。
- 前記槽(54)は、線に沿って移動可能なように搭載され、駆動部(74)が提供され、連続曝露ステップの合間に、前記制御ユニット(61)の制御下、所定の距離だけ前記槽(54)を変位可能であることを特徴とする、前記いずれかの請求項に記載のデバイス。
- 発光ダイオード(23;73)が、前記曝露ユニット(10;60)の光源としての役割を果たすことを特徴とする、前記いずれかの請求項に記載のデバイス。
- 前記発光ダイオード(23;73)は、異なる光学波長を伴う光を放射することを特徴とする、請求項8に記載のデバイス。
- 前記曝露ユニット(10;60)はまた、曝露面積を走査する光センサの形態、または曝露面積を記録するCCDカメラの形態である、少なくとも1つの参照センサ(1;51)を有し、前記制御ユニット(11;61)は、較正ステップにおいて、補償マスクを計算し、前記曝露面積全体において均一明度を達成するために、前記曝露面積全体にわたって、所定の前記曝露ユニット(10;60)のための制御信号によって、前記曝露面積を曝露し、前記参照センサ(1;51)によって、前記曝露面積内で記録される明度パターンを使用することによって、動作するように配列されることを特徴とする、前記いずれかの請求項に記載のデバイス。
- それぞれ、複数の材料(105)のうちの1つに対して、給送デバイス(108)に割り当てられる、複数の槽(104)と、前記制御ユニット(111)の制御下、前記曝露ユニットと前記構築基盤との間で選択された所定のシーケンスにおいて、その都度、前記槽(104)のうちの1つを移動させる、駆動部と、が存在し、前記移動は、槽が隣接して配列される場合、線形移動であって、または複数の槽(104)が湾曲経路に沿って配列される場合、回転移動であることを特徴とする、前記いずれかの請求項に記載のデバイス。
- 光重合性材料(5)のための前記給送デバイス(8)は、光重合性材料(5)を伴うカートリッジ(9)を交換可能に挿入するための受容部を有することを特徴とする、前記いずれかの請求項に記載のデバイス。
- リソグラフィベースの生成的加工、例えば、ラピッドプロトタイピングを使用して、層内に物体(27)を構築するために、光重合性材料(5;55;105)を処理するための方法であって、特に、透過的または半透明的に形成される、水平底面(6;56;106)を伴う、少なくとも1つの槽(4;54;104)内に設置される、光重合性材料(5;55;105)の層(28)が、曝露面積内の曝露によって、所定の幾何学形状を伴って、槽(4;54;104)中に突出する、少なくとも1つの水平構築基盤(12;62)上に重合され、
前記構築基盤(12;62)は、後続層の形成のために、垂直に変位され、
光重合性材料(5;55;105)が、最後に形成された層(28)上に新しく給送され、
前記ステップを反復することによって、前記物体(27)は、前記層幾何学形状のシーケンスから生じる所望の形態として、前記層内に構築され、
前記槽(4;54;104)は、給送位置へと水平に移動可能であって、前記少なくとも1つの槽(4;54;104)が、前記曝露面積が、前記構築基盤(12;62)の下方かつ前記曝露ユニット(10;60)の上方に設置され、前記曝露が生じる、曝露位置に移動される前に、給送デバイス(8)は、前記槽底面(6;56;106)の少なくとも曝露面積上に光重合性材料(5;55;105)を放出することを特徴とする、方法。 - 前記給送された材料(5;55;105)の分布は、前記槽底面(6;56;106)上、特に、前記曝露面積上の所定の層厚(33)内に生じる一方、前記給送位置から前記曝露位置への前記槽(4;54;104)の移動は、前記給送デバイス(8;58;108)と、前記曝露ユニット(10;60)および前記構築基盤(12;62)との間に配列される、圧着デバイス(26;76;126)、例えば、ドクターブレードまたはローラの補助を受けて行われ、前記槽底面(6;56;106)上方のその高度は、設定可能であることを特徴とする、請求項13に記載の方法。
- 前記材料(5;55;105)の層厚は、昇降機構(14;64;114)の補助を受けて、前記構築基盤(12;62)と前記槽底面(6;56;106)との間の距離によって設定され、光重合性材料の新たな給送後、その上に形成された層(該当する場合)とともに、前記構築基盤(12;62)を前記新しく給送された光重合性材料(5;55;105)中に再び降下させることによって、光重合性材料が、前記槽底面(6;56;106)に対して、残留中間空間から変位され、前記制御ユニット(11;61)の制御下、所定のように、前記降下された下面と前記槽底面との間の残留距離を設定することを特徴とする、請求項14に記載の方法。
- 前記構築基盤(12;62)の上昇および/または降下は、力制御下、所定の力プロファイルに従って生じることを特徴とする、請求項15に記載の方法。
- 前記槽(4)は、回転可能に搭載され、連続層構築ステップの合間に、前記垂直軸(22)を中心として、所定の角度だけ転動されることを特徴とする、請求項13から16のいずれかに記載の方法。
- 前記槽(54)は、側方に移動可能であって、連続層構築ステップの合間に、所定の距離にわたって、水平に移動されるように搭載される、請求項13から16のいずれかに記載の方法。
- 複数の異なる材料(105)が、それぞれ、前記複数の材料(105)のうちの1つを伴う給送デバイス(108)に割り当てられ、前記曝露ユニットと前記構築基盤との間で選択されたシーケンスにおいて移動される、複数の槽(104)によって、連続層構築ステップにおける選択可能シーケンスにおいて、層を構築するために使用され、前記移動は、複数の槽(104)が湾曲経路に沿って配列される場合、回転移動であって、前記槽が直線に沿って配列される場合、線形移動である、請求項13から18のいずれかに記載の方法。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/EP2008/008864 WO2010045950A1 (de) | 2008-10-20 | 2008-10-20 | Vorrichtung und verfahren zur verarbeitung von lichtpolymerisierbarem material zum schichtweisen aufbau von formkörpern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012505773A true JP2012505773A (ja) | 2012-03-08 |
| JP5480907B2 JP5480907B2 (ja) | 2014-04-23 |
Family
ID=41279489
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011531361A Active JP5480907B2 (ja) | 2008-10-20 | 2008-10-20 | 層内で物体を構築するために光重合性材料を処理するためのデバイスおよび方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (2) | US8623264B2 (ja) |
| EP (1) | EP2337667B1 (ja) |
| JP (1) | JP5480907B2 (ja) |
| ES (1) | ES2408233T3 (ja) |
| WO (1) | WO2010045950A1 (ja) |
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014511788A (ja) * | 2011-04-20 | 2014-05-19 | ディーダブリューエス エス.アール.エル. | 3次元物体を作製するためのステレオリソグラフィ機械及び前記機械に適用可能なステレオリソグラフィ方法 |
| JP2015522450A (ja) * | 2012-06-04 | 2015-08-06 | イフォクレール ヴィヴァデント アクチェンゲゼルシャフトIvoclar Vivadent AG | 三次元成形体を構築する方法 |
| JP2016533285A (ja) * | 2013-07-30 | 2016-10-27 | コスタベバー,エットーレ,マウリツィオ | ステレオリソグラフィ機械に給送するための改良されたカートリッジ、前記カートリッジを含むステレオリソグラフィ機械、および、前記機械を利用するステレオリソグラフィ方法 |
| JP2019098742A (ja) * | 2017-12-04 | 2019-06-24 | 三緯國際立體列印科技股▲ふん▼有限公司XYZprinting, Inc. | 3d印刷法 |
| JP2019104228A (ja) * | 2017-12-12 | 2019-06-27 | 三緯國際立體列印科技股▲ふん▼有限公司XYZprinting, Inc. | 3dプリンティング装置及び3dプリンティング方法 |
| JP2019528202A (ja) * | 2016-08-30 | 2019-10-10 | リソッツ ゲーエムベーハー | 光重合性拡散反射材料を固化させるための方法 |
| JP2020501907A (ja) * | 2016-12-13 | 2020-01-23 | ゼネラル・エレクトリック・カンパニイ | 薄い根元構成要素を有する鋳造構成要素を製造するための一体型鋳造コアシェル構造 |
| JP2020501908A (ja) * | 2016-12-13 | 2020-01-23 | ゼネラル・エレクトリック・カンパニイ | 鋳造部品を製造するための一体型鋳造コアシェル構造およびフィルタ |
| JP2021501708A (ja) * | 2017-11-02 | 2021-01-21 | ゼネラル・エレクトリック・カンパニイ | バットレス付加製造装置および方法 |
| JP2021172086A (ja) * | 2020-04-22 | 2021-11-01 | イボクラール ビバデント アクチェンゲゼルシャフト | ワークピースを層状あるいは連続的に形成するための構築プラットフォーム |
| JP2021530384A (ja) * | 2018-07-20 | 2021-11-11 | スリーエム イノベイティブ プロパティズ カンパニー | オブジェクトを層ごとにビルドアップする方法及びこのような方法を実行するための3d印刷装置 |
| JP2022024960A (ja) * | 2019-11-08 | 2022-02-09 | イフォクレール ヴィヴァデント アクチェンゲゼルシャフト | 光造形法による成形体の生成型構築のための方法 |
| JP2022538983A (ja) * | 2019-06-19 | 2022-09-07 | ザ・スウォッチ・グループ・リサーチ・アンド・ディベロップメント・リミテッド | 技術的及び/又は装飾的機能を有する機械部品のレーザビーム付加製造の方法、並びに技術的及び/又は装飾的機能を有する機械部品 |
| JP2023503268A (ja) * | 2019-11-15 | 2023-01-27 | デンツプライ・シロナ・インコーポレイテッド | 管理された後処理のためのシステム及び方法 |
| JP2023036064A (ja) * | 2021-09-01 | 2023-03-13 | ゼネラル・エレクトリック・カンパニイ | 付加製造機器および付加製造機器の動作方法 |
| JP2024514803A (ja) * | 2021-04-21 | 2024-04-03 | アンウェリナ アーゲー | モノリシック部材を製造するためのプロセス |
Families Citing this family (109)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2477828A (en) * | 2010-02-12 | 2011-08-17 | Univ Warwick | Three-Dimensional Optical and Material Structures manufactured using stereolithography |
| AU2012212488B2 (en) | 2011-01-31 | 2017-02-09 | Sprintray, Inc. | Method and apparatus for making three-dimensional objects from multiple solidifiable materials |
| ES2424738T3 (es) | 2011-03-29 | 2013-10-08 | Ivoclar Vivadent Ag | Procedimiento para la formación en capas de un cuerpo moldeado de material foto polimerizable de alta viscosidad |
| JP5971879B2 (ja) | 2012-08-28 | 2016-08-17 | イフォクレール ヴィヴァデント アクチェンゲゼルシャフトIvoclar Vivadent AG | 成形体を構成するための方法 |
| WO2014165265A1 (en) * | 2013-03-12 | 2014-10-09 | Dudley Kurt | 3d printing using spiral buildup |
| BE1021001B1 (nl) * | 2013-05-13 | 2014-12-02 | N V Quicktools4P Com | Generator van driedimensionale objecten. |
| GB2514139A (en) * | 2013-05-14 | 2014-11-19 | Aghababaie Lin & Co Ltd | Apparatus for fabrication of three dimensional objects |
| USD755860S1 (en) | 2013-07-31 | 2016-05-10 | Dws S.R.L. | Stereolithography machine |
| JP2015043793A (ja) | 2013-08-27 | 2015-03-12 | ディーダブルエス エス・アール・エル | 人工歯の製造方法 |
| AT515138B1 (de) | 2013-11-22 | 2016-05-15 | Univ Wien Tech | Vorrichtung zum Verarbeiten von photopolymerisierbarem Material zum schichtweisen Aufbau eines Formkörpers |
| USD736838S1 (en) | 2013-12-20 | 2015-08-18 | Maurizio Ettore Costabeber | Stereolithography machine |
| US9527244B2 (en) | 2014-02-10 | 2016-12-27 | Global Filtration Systems | Apparatus and method for forming three-dimensional objects from solidifiable paste |
| US10166725B2 (en) | 2014-09-08 | 2019-01-01 | Holo, Inc. | Three dimensional printing adhesion reduction using photoinhibition |
| EP3023226B1 (de) | 2014-11-19 | 2017-02-08 | Ivoclar Vivadent AG | Stereolithographievorrichtung mit Heizeinrichtung |
| AT517044A1 (de) | 2015-04-02 | 2016-10-15 | Lithoz Gmbh | Verfahren zum schichtweisen Aufbau eines Formkörpers |
| AT517049A1 (de) | 2015-04-02 | 2016-10-15 | Lithoz Gmbh | Verfahren zum schichtweisen Aufbau eines Formkörpers |
| US10569526B2 (en) * | 2015-08-28 | 2020-02-25 | Formlabs, Inc. | Techniques for additive fabrication process optimization and related systems and methods |
| WO2017066584A1 (en) | 2015-10-15 | 2017-04-20 | Saint-Gobain Ceramics & Plastics, Inc. | Method for forming a three dimensional body from a mixture with a high content of solid particles |
| US11141919B2 (en) | 2015-12-09 | 2021-10-12 | Holo, Inc. | Multi-material stereolithographic three dimensional printing |
| US10245822B2 (en) | 2015-12-11 | 2019-04-02 | Global Filtration Systems | Method and apparatus for concurrently making multiple three-dimensional objects from multiple solidifiable materials |
| ITUB20160408A1 (it) | 2016-01-28 | 2017-07-28 | Dws Srl | Composizione di resina fotoindurente per produzioni stereolitografiche, articoli tridimensionali prodotti con detta composizione e relativo metodo di produzione |
| US20170217103A1 (en) * | 2016-01-29 | 2017-08-03 | Massachusetts Institute Of Technology | Techniques for color contoning in additive fabrication and related systems and methods |
| US9862139B2 (en) * | 2016-03-15 | 2018-01-09 | Xyzprinting, Inc. | Three dimensional printing apparatus |
| US10722947B2 (en) | 2016-04-01 | 2020-07-28 | Board Of Regents, The University Of Texas System | Micro-selective sintering laser systems and methods thereof |
| CN105729809B (zh) * | 2016-04-14 | 2018-03-27 | 常州华森三维打印研究院股份有限公司 | 一种3d打印机的升降式双喷头装置 |
| US10434759B2 (en) | 2016-08-12 | 2019-10-08 | General Electric Company | Methods for fine feature detail for additive manufacturing |
| US10343388B2 (en) | 2016-09-16 | 2019-07-09 | General Electric Company | Methods and apparatus for thin-walled geometries for additive manufacturing |
| CN108177337B (zh) * | 2016-12-08 | 2020-07-14 | 三纬国际立体列印科技股份有限公司 | 立体列印装置与立体列印方法 |
| US20180161866A1 (en) | 2016-12-13 | 2018-06-14 | General Electric Company | Multi-piece integrated core-shell structure for making cast component |
| US20180161859A1 (en) | 2016-12-13 | 2018-06-14 | General Electric Company | Integrated casting core-shell structure for making cast component with non-linear holes |
| US11813669B2 (en) | 2016-12-13 | 2023-11-14 | General Electric Company | Method for making an integrated core-shell structure |
| US20180161854A1 (en) | 2016-12-13 | 2018-06-14 | General Electric Company | Integrated casting core-shell structure |
| US20180161852A1 (en) | 2016-12-13 | 2018-06-14 | General Electric Company | Integrated casting core-shell structure with printed tubes for making cast component |
| US20180161855A1 (en) | 2016-12-13 | 2018-06-14 | General Electric Company | Multi-piece integrated core-shell structure with standoff and/or bumper for making cast component |
| US10807154B2 (en) | 2016-12-13 | 2020-10-20 | General Electric Company | Integrated casting core-shell structure for making cast component with cooling holes in inaccessible locations |
| US20180161853A1 (en) | 2016-12-13 | 2018-06-14 | General Electric Company | Integrated casting core-shell structure with floating tip plenum |
| US10935891B2 (en) | 2017-03-13 | 2021-03-02 | Holo, Inc. | Multi wavelength stereolithography hardware configurations |
| WO2018213356A1 (en) | 2017-05-15 | 2018-11-22 | Holo, Inc. | Viscous film three-dimensional printing systems and methods |
| WO2018232175A1 (en) | 2017-06-16 | 2018-12-20 | Holo, Inc. | Methods and systems for stereolithography three-dimensional printing |
| US10391549B2 (en) | 2017-06-28 | 2019-08-27 | General Electric Company | Additively manufactured casting core-shell hybrid mold and ceramic shell |
| US11173542B2 (en) | 2017-06-28 | 2021-11-16 | General Electric Company | Additively manufactured casting core-shell mold and ceramic shell with variable thermal properties |
| US10391670B2 (en) | 2017-06-28 | 2019-08-27 | General Electric Company | Additively manufactured integrated casting core structure with ceramic shell |
| US10974312B2 (en) | 2017-06-28 | 2021-04-13 | General Electric Company | Additively manufactured casting core-shell mold with integrated filter and ceramic shell |
| US11192172B2 (en) | 2017-06-28 | 2021-12-07 | General Electric Company | Additively manufactured interlocking casting core structure with ceramic shell |
| DK3655465T3 (da) | 2017-07-21 | 2024-10-21 | Saint Gobain Performance Plastics Corp | Fremgangsmåde til formning af et tredimensionelt legeme |
| US11066335B2 (en) | 2017-09-06 | 2021-07-20 | General Electric Company | Articles for creating hollow structures in ceramic matrix composites |
| US11351724B2 (en) | 2017-10-03 | 2022-06-07 | General Electric Company | Selective sintering additive manufacturing method |
| US11420384B2 (en) | 2017-10-03 | 2022-08-23 | General Electric Company | Selective curing additive manufacturing method |
| US11590691B2 (en) | 2017-11-02 | 2023-02-28 | General Electric Company | Plate-based additive manufacturing apparatus and method |
| CN109927283A (zh) * | 2017-12-15 | 2019-06-25 | 三纬国际立体列印科技股份有限公司 | 立体打印方法 |
| US10821668B2 (en) | 2018-01-26 | 2020-11-03 | General Electric Company | Method for producing a component layer-by- layer |
| US10821669B2 (en) * | 2018-01-26 | 2020-11-03 | General Electric Company | Method for producing a component layer-by-layer |
| US11130170B2 (en) | 2018-02-02 | 2021-09-28 | General Electric Company | Integrated casting core-shell structure for making cast component with novel cooling hole architecture |
| EP3521003B1 (de) | 2018-02-06 | 2020-04-22 | Ivoclar Vivadent AG | Nachbearbeitungsanordnung für generativ durch photopolymerisation aufgebaute formkörper |
| EP3539753B1 (de) * | 2018-03-16 | 2022-06-08 | Ivoclar Vivadent AG | Stereolithographiegeraet-materialbereitstellungsvorrichtung |
| US11872101B2 (en) | 2018-04-25 | 2024-01-16 | Lightforce Orthodontics, Inc. | Manufacture of patient-specific orthodontic brackets with improved base and retentive features |
| WO2019241253A1 (en) | 2018-06-12 | 2019-12-19 | Lightforce Orthodontics, Inc. | Ceramic processing and design for the direct manufacture of customized labial and lingual orthodontic clear aligner attachments |
| EP3814109B1 (en) * | 2018-06-29 | 2026-01-07 | Solventum Intellectual Properties Company | A method of time-shifted and time-overlapping building up physical workpieces by additive manufacturing |
| US11198249B2 (en) | 2018-07-30 | 2021-12-14 | General Electric Company | Method of joining additively manufactured components |
| EP3613560B1 (de) | 2018-08-24 | 2020-07-22 | Ivoclar Vivadent AG | Verfahren zum schichtweisen aufbau eines formkörpers durch stereolithographisches aushärten von photopolymerisierbarem material |
| ES2863401T3 (es) | 2018-10-24 | 2021-10-11 | Ivoclar Vivadent Ag | Procedimiento y dispositivo para construir un cuerpo moldeado mediante endurecimiento estereolitográfico de material de construcción mediante fotopolimerización |
| EP3659728B1 (en) | 2018-11-29 | 2021-01-27 | Ivoclar Vivadent AG | Method for layer-wise additive manufacturing of a shaped body |
| EP3663074B1 (de) | 2018-12-03 | 2023-03-15 | Ivoclar Vivadent AG | Verfahren zur additiven fertigung von formkörpern |
| EP3670008B1 (de) | 2018-12-20 | 2021-01-27 | Ivoclar Vivadent AG | Nachbearbeitungsanordnung für generativ durch photopolymerisation aufgebaute formkörper |
| EP3902659A4 (en) | 2018-12-26 | 2022-09-07 | Holo, Inc. | SENSORS FOR THREE-DIMENSIONAL PRESSURE SYSTEMS AND PROCESSES |
| US11433617B2 (en) | 2019-01-29 | 2022-09-06 | General Electric Company | Method and apparatus for process monitoring in additive manufacturing utilizing an image of a negative structure |
| US11794412B2 (en) | 2019-02-20 | 2023-10-24 | General Electric Company | Method and apparatus for layer thickness control in additive manufacturing |
| US11498283B2 (en) | 2019-02-20 | 2022-11-15 | General Electric Company | Method and apparatus for build thickness control in additive manufacturing |
| US11179891B2 (en) | 2019-03-15 | 2021-11-23 | General Electric Company | Method and apparatus for additive manufacturing with shared components |
| US11446860B2 (en) | 2019-08-16 | 2022-09-20 | General Electric Company | Method and apparatus for separation of cured resin layer from resin support in additive manufacturing |
| US11975997B2 (en) * | 2020-03-31 | 2024-05-07 | Corning Incorporated | Multi-composition glass structures via 3D printing |
| GB2634831B (en) | 2020-08-10 | 2025-10-08 | Lightforce Orthodontics Inc | Manufacture of patient-specific orthodontic brackets with tooth-specific breakaway mechanism |
| US11707883B2 (en) | 2020-11-20 | 2023-07-25 | General Electric Company | Foil interaction device for additive manufacturing |
| EP4008523B1 (de) | 2020-12-03 | 2023-11-29 | Lithoz GmbH | Verfahren und vorrichtung zum schichtweisen aufbau eines bauteils aus photopolymerisierbarem material |
| US11865780B2 (en) | 2021-02-26 | 2024-01-09 | General Electric Company | Accumalator assembly for additive manufacturing |
| WO2022225854A1 (en) | 2021-04-19 | 2022-10-27 | Holo, Inc. | Systems and methods for stereolithography three-dimensional printing |
| US12589549B2 (en) | 2021-04-27 | 2026-03-31 | General Electric Company | Systems and methods for additive manufacturing |
| US12465462B2 (en) | 2021-05-30 | 2025-11-11 | Lightforce Orthodontics, Inc. | Manufacture of patient-specific orthodontic tube |
| US11951679B2 (en) | 2021-06-16 | 2024-04-09 | General Electric Company | Additive manufacturing system |
| US11731367B2 (en) | 2021-06-23 | 2023-08-22 | General Electric Company | Drive system for additive manufacturing |
| US11958250B2 (en) | 2021-06-24 | 2024-04-16 | General Electric Company | Reclamation system for additive manufacturing |
| US11958249B2 (en) | 2021-06-24 | 2024-04-16 | General Electric Company | Reclamation system for additive manufacturing |
| US11826950B2 (en) | 2021-07-09 | 2023-11-28 | General Electric Company | Resin management system for additive manufacturing |
| US12172379B2 (en) | 2021-08-11 | 2024-12-24 | General Electric Company | Cleaning system for additive manufacturing |
| US12370741B2 (en) | 2021-08-13 | 2025-07-29 | General Electric Company | Material deposition assembly for additive manufacturing |
| US12296535B2 (en) | 2021-08-24 | 2025-05-13 | General Electric Company | Attachment structure for additive manufacturing |
| US20230248491A1 (en) * | 2022-02-08 | 2023-08-10 | Nutech Ventures | COMPOSITIONS AND METHODS FOR ADDITIVE MANUFACTURING OF ZrO2-BASED CERAMIC DENTAL CROWNS |
| EP4249216A1 (en) | 2022-03-23 | 2023-09-27 | General Electric Company | Systems and methods for additive manufacturing |
| US12629888B2 (en) | 2022-07-28 | 2026-05-19 | General Electric Company | Systems and methods for additive manufacturing |
| US12686167B2 (en) | 2022-08-18 | 2026-07-21 | General Electric Company | Systems and methods for additive manufacturing using pixel shifting |
| US12403654B2 (en) | 2022-09-30 | 2025-09-02 | General Electric Company | Systems and methods for additive manufacturing |
| US12392290B2 (en) | 2022-11-01 | 2025-08-19 | General Electric Company | Gas turbine engine |
| US12618332B2 (en) | 2022-11-01 | 2026-05-05 | General Electric Company | Gas turbine engine |
| US12655802B2 (en) | 2022-11-01 | 2026-06-16 | General Electric Company | Gas turbine engine |
| US12662958B2 (en) | 2022-11-01 | 2026-06-23 | General Electric Company | Gas turbine engine |
| US12618378B2 (en) | 2022-11-01 | 2026-05-05 | General Electric Company | Gas turbine engine |
| US12669084B2 (en) | 2022-11-01 | 2026-06-30 | General Electric Company | Gas turbine engine |
| US12674420B2 (en) | 2022-11-01 | 2026-07-07 | General Electric Company | Gas turbine engine |
| US12428992B2 (en) | 2022-11-01 | 2025-09-30 | General Electric Company | Gas turbine engine |
| US12535033B2 (en) | 2022-11-01 | 2026-01-27 | General Electric Company | Gas turbine engine |
| US12698722B2 (en) | 2022-11-01 | 2026-08-04 | General Electric Company | Gas turbine engine |
| US12410753B2 (en) | 2022-11-01 | 2025-09-09 | General Electric Company | Gas turbine engine |
| US12196131B2 (en) | 2022-11-01 | 2025-01-14 | General Electric Company | Gas turbine engine |
| US12644386B2 (en) | 2022-11-01 | 2026-06-02 | General Electric Company | Gas turbine engine |
| US12503980B2 (en) | 2022-11-01 | 2025-12-23 | General Electric Company | Gas turbine engine |
| US12669088B2 (en) | 2022-11-01 | 2026-06-30 | General Electric Company | Gas turbine engine |
| US12662959B2 (en) | 2022-11-01 | 2026-06-23 | General Electric Company | Gas turbine engine |
| US12655803B2 (en) | 2022-11-01 | 2026-06-16 | General Electric Company | Gas turbine engine |
| US12540551B1 (en) | 2025-07-01 | 2026-02-03 | General Electric Company | Gas turbine engines including splittered airfoils |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02502898A (ja) * | 1987-03-02 | 1990-09-13 | フューディム エフレム ブイ. | 光固化により三次元の物体を製造するための方法及び装置 |
| JPH0355224A (ja) * | 1989-07-24 | 1991-03-11 | Matsushita Electric Works Ltd | 三次元形状の形成方法 |
| JPH071594A (ja) * | 1993-06-18 | 1995-01-06 | Denken Eng Kk | 光造形装置 |
| JPH0733629U (ja) * | 1993-12-03 | 1995-06-20 | デンケンエンジニアリング株式会社 | 光造形装置 |
| JPH11254543A (ja) * | 1998-03-06 | 1999-09-21 | Teijin Seiki Co Ltd | 光造形装置 |
| JP2001150557A (ja) * | 1999-11-25 | 2001-06-05 | Matsushita Electric Works Ltd | 三次元形状造形物の製造方法 |
| JP2001341208A (ja) * | 2000-05-31 | 2001-12-11 | Sanyo Electric Co Ltd | 光造形装置 |
| JP2001347572A (ja) * | 2000-06-06 | 2001-12-18 | Sanyo Electric Co Ltd | 光造形装置 |
| JP2003145629A (ja) * | 2001-08-31 | 2003-05-20 | Japan Science & Technology Corp | 光造形方法及びその装置 |
| JP2010510097A (ja) * | 2006-11-22 | 2010-04-02 | イーオーエス ゲゼルシャフト ミット ベシュレンクテル ハフツング イレクトロ オプティカル システムズ | 三次元物体の層状製造のための装置及び造形材料を供給する方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5876550A (en) * | 1988-10-05 | 1999-03-02 | Helisys, Inc. | Laminated object manufacturing apparatus and method |
| US5026146A (en) | 1989-04-03 | 1991-06-25 | Hug William F | System for rapidly producing plastic parts |
| WO1998006560A1 (en) | 1996-08-08 | 1998-02-19 | Sri International | Apparatus for automated fabrication of three-dimensional objects, and associated methods of use |
| DE19953000C2 (de) * | 1999-11-04 | 2003-04-10 | Horst Exner | Verfahren und Einrichtung zur schnellen Herstellung von Körpern |
| DE19957370C2 (de) | 1999-11-29 | 2002-03-07 | Carl Johannes Fruth | Verfahren und Vorrichtung zum Beschichten eines Substrates |
| DE10256672B4 (de) | 2002-12-04 | 2019-05-09 | Envisiontec Gmbh | Verfahren zur Trennung stereolithographisch ausgehärteter Materialschichten von einer Kontaktfläche |
| DE102007006478B4 (de) | 2007-02-09 | 2011-06-30 | Universität Stuttgart, 70174 | Vorrichtung und Verfahren zum Zuführen von sinterbarem Pulver auf eine Auftragsstelle einer Lasersintereinrichtung |
-
2008
- 2008-10-20 ES ES08874980T patent/ES2408233T3/es active Active
- 2008-10-20 EP EP08874980A patent/EP2337667B1/de active Active
- 2008-10-20 WO PCT/EP2008/008864 patent/WO2010045950A1/de not_active Ceased
- 2008-10-20 JP JP2011531361A patent/JP5480907B2/ja active Active
- 2008-10-20 US US13/124,619 patent/US8623264B2/en active Active
-
2013
- 2013-10-16 US US14/055,041 patent/US9067359B2/en active Active
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02502898A (ja) * | 1987-03-02 | 1990-09-13 | フューディム エフレム ブイ. | 光固化により三次元の物体を製造するための方法及び装置 |
| JPH0355224A (ja) * | 1989-07-24 | 1991-03-11 | Matsushita Electric Works Ltd | 三次元形状の形成方法 |
| JPH071594A (ja) * | 1993-06-18 | 1995-01-06 | Denken Eng Kk | 光造形装置 |
| JPH0733629U (ja) * | 1993-12-03 | 1995-06-20 | デンケンエンジニアリング株式会社 | 光造形装置 |
| JPH11254543A (ja) * | 1998-03-06 | 1999-09-21 | Teijin Seiki Co Ltd | 光造形装置 |
| JP2001150557A (ja) * | 1999-11-25 | 2001-06-05 | Matsushita Electric Works Ltd | 三次元形状造形物の製造方法 |
| JP2001341208A (ja) * | 2000-05-31 | 2001-12-11 | Sanyo Electric Co Ltd | 光造形装置 |
| JP2001347572A (ja) * | 2000-06-06 | 2001-12-18 | Sanyo Electric Co Ltd | 光造形装置 |
| JP2003145629A (ja) * | 2001-08-31 | 2003-05-20 | Japan Science & Technology Corp | 光造形方法及びその装置 |
| JP2010510097A (ja) * | 2006-11-22 | 2010-04-02 | イーオーエス ゲゼルシャフト ミット ベシュレンクテル ハフツング イレクトロ オプティカル システムズ | 三次元物体の層状製造のための装置及び造形材料を供給する方法 |
Cited By (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014511789A (ja) * | 2011-04-20 | 2014-05-19 | ディーダブリューエス エス.アール.エル. | 3次元物体を作製するための方法及び前記方法を用いるステレオリソグラフィ機械 |
| US9751261B2 (en) | 2011-04-20 | 2017-09-05 | Dws S.R.L. | Stereolithography machine for producing a three-dimensional object and stereolithograpy method applicable to said machine |
| JP2014511788A (ja) * | 2011-04-20 | 2014-05-19 | ディーダブリューエス エス.アール.エル. | 3次元物体を作製するためのステレオリソグラフィ機械及び前記機械に適用可能なステレオリソグラフィ方法 |
| JP2015522450A (ja) * | 2012-06-04 | 2015-08-06 | イフォクレール ヴィヴァデント アクチェンゲゼルシャフトIvoclar Vivadent AG | 三次元成形体を構築する方法 |
| JP2016533285A (ja) * | 2013-07-30 | 2016-10-27 | コスタベバー,エットーレ,マウリツィオ | ステレオリソグラフィ機械に給送するための改良されたカートリッジ、前記カートリッジを含むステレオリソグラフィ機械、および、前記機械を利用するステレオリソグラフィ方法 |
| JP7012705B2 (ja) | 2016-08-30 | 2022-01-28 | リソッツ ゲーエムベーハー | 光重合性拡散反射材料を固化させるための方法 |
| JP2019528202A (ja) * | 2016-08-30 | 2019-10-10 | リソッツ ゲーエムベーハー | 光重合性拡散反射材料を固化させるための方法 |
| JP2020501908A (ja) * | 2016-12-13 | 2020-01-23 | ゼネラル・エレクトリック・カンパニイ | 鋳造部品を製造するための一体型鋳造コアシェル構造およびフィルタ |
| JP2020501907A (ja) * | 2016-12-13 | 2020-01-23 | ゼネラル・エレクトリック・カンパニイ | 薄い根元構成要素を有する鋳造構成要素を製造するための一体型鋳造コアシェル構造 |
| JP2021501708A (ja) * | 2017-11-02 | 2021-01-21 | ゼネラル・エレクトリック・カンパニイ | バットレス付加製造装置および方法 |
| JP2019098742A (ja) * | 2017-12-04 | 2019-06-24 | 三緯國際立體列印科技股▲ふん▼有限公司XYZprinting, Inc. | 3d印刷法 |
| US10474135B2 (en) | 2017-12-04 | 2019-11-12 | Xyzprinting, Inc. | Three dimensional printing method |
| JP2019104228A (ja) * | 2017-12-12 | 2019-06-27 | 三緯國際立體列印科技股▲ふん▼有限公司XYZprinting, Inc. | 3dプリンティング装置及び3dプリンティング方法 |
| JP2021530384A (ja) * | 2018-07-20 | 2021-11-11 | スリーエム イノベイティブ プロパティズ カンパニー | オブジェクトを層ごとにビルドアップする方法及びこのような方法を実行するための3d印刷装置 |
| JP7353352B2 (ja) | 2018-07-20 | 2023-09-29 | スリーエム イノベイティブ プロパティズ カンパニー | オブジェクトを層ごとにビルドアップする方法及びこのような方法を実行するための3d印刷装置 |
| JP2022538983A (ja) * | 2019-06-19 | 2022-09-07 | ザ・スウォッチ・グループ・リサーチ・アンド・ディベロップメント・リミテッド | 技術的及び/又は装飾的機能を有する機械部品のレーザビーム付加製造の方法、並びに技術的及び/又は装飾的機能を有する機械部品 |
| JP7359877B2 (ja) | 2019-06-19 | 2023-10-11 | ザ・スウォッチ・グループ・リサーチ・アンド・ディベロップメント・リミテッド | 技術的及び/又は装飾的機能を有する機械部品のレーザビーム付加製造の方法、並びに技術的及び/又は装飾的機能を有する機械部品 |
| JP2023164848A (ja) * | 2019-06-19 | 2023-11-14 | ザ・スウォッチ・グループ・リサーチ・アンド・ディベロップメント・リミテッド | 技術的及び/又は装飾的機能を有する機械部品のレーザビーム付加製造の方法、並びに技術的及び/又は装飾的機能を有する機械部品 |
| JP7593799B2 (ja) | 2019-11-08 | 2024-12-03 | イフォクレール ヴィヴァデント アクチェンゲゼルシャフト | 光造形法による成形体の生成型構築のための方法 |
| JP2022024960A (ja) * | 2019-11-08 | 2022-02-09 | イフォクレール ヴィヴァデント アクチェンゲゼルシャフト | 光造形法による成形体の生成型構築のための方法 |
| JP2023503268A (ja) * | 2019-11-15 | 2023-01-27 | デンツプライ・シロナ・インコーポレイテッド | 管理された後処理のためのシステム及び方法 |
| JP7596377B2 (ja) | 2019-11-15 | 2024-12-09 | デンツプライ・シロナ・インコーポレイテッド | 管理された後処理のためのシステム及び方法 |
| JP2021172086A (ja) * | 2020-04-22 | 2021-11-01 | イボクラール ビバデント アクチェンゲゼルシャフト | ワークピースを層状あるいは連続的に形成するための構築プラットフォーム |
| JP7712101B2 (ja) | 2020-04-22 | 2025-07-23 | イボクラール ビバデント アクチェンゲゼルシャフト | ワークピースを層状あるいは連続的に形成するための構築プラットフォーム |
| JP2024514803A (ja) * | 2021-04-21 | 2024-04-03 | アンウェリナ アーゲー | モノリシック部材を製造するためのプロセス |
| JP7568684B2 (ja) | 2021-09-01 | 2024-10-16 | ゼネラル・エレクトリック・カンパニイ | 付加製造機器および付加製造機器の動作方法 |
| JP2023036064A (ja) * | 2021-09-01 | 2023-03-13 | ゼネラル・エレクトリック・カンパニイ | 付加製造機器および付加製造機器の動作方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2337667A1 (de) | 2011-06-29 |
| US9067359B2 (en) | 2015-06-30 |
| WO2010045950A1 (de) | 2010-04-29 |
| US8623264B2 (en) | 2014-01-07 |
| EP2337667B1 (de) | 2013-02-27 |
| US20110310370A1 (en) | 2011-12-22 |
| ES2408233T3 (es) | 2013-06-19 |
| JP5480907B2 (ja) | 2014-04-23 |
| US20140044824A1 (en) | 2014-02-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5480907B2 (ja) | 層内で物体を構築するために光重合性材料を処理するためのデバイスおよび方法 | |
| JP5571090B2 (ja) | 層内で物体を構築するために光重合性材料を処理するためのデバイスおよび方法 | |
| US20100283188A1 (en) | Method and device for the generative production of a shaped body having non-planar layers | |
| CN105209240B (zh) | 使用螺旋堆积的3d打印 | |
| CN111086207B (zh) | 通过光聚合立体光刻固化构建材料来构建成形体的方法和装置 | |
| CN105916667B (zh) | 用于将可光聚合材料加工为成型体的以层的方式的构造的设备 | |
| US9738034B2 (en) | Device for processing photo-polymerizable material for layer-by-layer generation of a shaped body | |
| JP5971879B2 (ja) | 成形体を構成するための方法 | |
| CN103492160A (zh) | 用于制造三维物体的立体平版印刷机以及可应用于所述机器的立体平版印刷方法 | |
| CN119058086A (zh) | 混合光源 | |
| JP2018537319A (ja) | 付加製造システム及び付加製造方法 | |
| JP7216174B2 (ja) | 傾斜機能材料の付加製造法 | |
| CN117644650A (zh) | 一种倒置光固化三维打印机的易脱模快速打印方法 | |
| CN114643710B (zh) | 通过立体平版印刷增材构建成型体的方法 | |
| HK1191902A (en) | Stereolithography machine for producing a three-dimensional object and stereolithography method applicable to said machine | |
| HK1146463A1 (en) | Process and freeform fabrication system for producing a three-dimensional object |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120829 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130417 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130419 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130528 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131128 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131219 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140120 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140214 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5480907 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |