JP2012509180A - セル式ホイールの製造方法 - Google Patents
セル式ホイールの製造方法 Download PDFInfo
- Publication number
- JP2012509180A JP2012509180A JP2011536718A JP2011536718A JP2012509180A JP 2012509180 A JP2012509180 A JP 2012509180A JP 2011536718 A JP2011536718 A JP 2011536718A JP 2011536718 A JP2011536718 A JP 2011536718A JP 2012509180 A JP2012509180 A JP 2012509180A
- Authority
- JP
- Japan
- Prior art keywords
- sleeve
- strip
- metal sheet
- intermediate sleeve
- welding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



















Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D53/00—Making other particular articles
- B21D53/26—Making other particular articles wheels or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/15—Making tubes of special shape; Making tube fittings
- B21C37/22—Making finned or ribbed tubes by fixing strip or like material to tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K1/00—Soldering, e.g. brazing, or unsoldering
- B23K1/0008—Soldering, e.g. brazing, or unsoldering specially adapted for particular articles or work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K1/00—Soldering, e.g. brazing, or unsoldering
- B23K1/005—Soldering by means of radiant energy
- B23K1/0056—Soldering by means of radiant energy soldering by means of beams, e.g. lasers, electron beams [EB]
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K15/00—Electron-beam welding or cutting
- B23K15/0046—Welding
- B23K15/0053—Seam welding
- B23K15/006—Seam welding of rectilinear seams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K15/00—Electron-beam welding or cutting
- B23K15/0046—Welding
- B23K15/0053—Seam welding
- B23K15/0073—Seam welding with interposition of particular material to facilitate connecting the parts, e.g. using a filler
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
- B23K26/24—Seam welding
- B23K26/242—Fillet welding, i.e. involving a weld of substantially triangular cross section joining two parts
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02B—INTERNAL-COMBUSTION PISTON ENGINES; COMBUSTION ENGINES IN GENERAL
- F02B33/00—Engines characterised by provision of pumps for charging or scavenging
- F02B33/32—Engines with pumps other than of reciprocating-piston type
- F02B33/42—Engines with pumps other than of reciprocating-piston type with driven apparatus for immediate conversion of combustion gas pressure into pressure of fresh charge, e.g. with cell-type pressure exchangers
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04F—PUMPING OF FLUID BY DIRECT CONTACT OF ANOTHER FLUID OR BY USING INERTIA OF FLUID TO BE PUMPED; SIPHONS
- F04F13/00—Pressure exchangers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/006—Vehicles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/04—Tubular or hollow articles
- B23K2101/06—Tubes
- B23K2101/08—Tubes finned or ribbed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/18—Sheet panels
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
- Y10T29/4932—Turbomachine making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
- Y10T29/4932—Turbomachine making
- Y10T29/49321—Assembling individual fluid flow interacting members, e.g., blades, vanes, buckets, on rotary support member
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49481—Wheel making
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Plasma & Fusion (AREA)
- Laser Beam Processing (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
- Exhaust Gas After Treatment (AREA)
Abstract
【選択図】図5
Description
(a1)少なくとも内側スリーブの外周線の長さに対応する長さを有し、且つ少なくともセル式ホイールの長さに対応する幅を有する第1の帯状金属薄板(Blechstreifen)を用意し、
(b1)薄片(Lamelle)を、第1の帯状金属薄板の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ第1の帯状金属薄板の長手方向に垂直に置き、この薄片を溶接又ははんだ付けによって第1の帯状金属薄板に連結し、
(c1)薄片を片面に設けた第1の帯状金属薄板を曲げ、溶接又ははんだ付けによって帯状金属薄板の両端を連結して、内側スリーブを形成し、又は
(a2)第1の帯状金属薄板を用意し、溶接又ははんだ付けによって第1の帯状金属薄板の両端を連結して内側スリーブを形成し、又は内側スリーブとして管状スリーブを用意し、
(b2)内側スリーブの外面上の軸平面に、所定の位置に所定の数、薄片を置き、
(c2)溶接又ははんだ付けによって、薄片を内側スリーブに連結し、
(d1)少なくとも第1の中間スリーブの外周線の長さに対応する長さを有し、且つ少なくともセル式ホイールの長さに対応する幅を有する第2の帯状金属薄板を用意し、
(e1)薄片を、第2の帯状金属薄板の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ第2の帯状金属薄板の長手方向に垂直に置き、この薄片を溶接又ははんだ付けによって第2の帯状金属薄板に連結し、
(f1)薄片を片面に設けた第2の帯状金属薄板を曲げ、溶接又ははんだ付けによって第2の帯状金属薄板の両端を連結して、第1の中間スリーブを形成し、又は
(d2)第2の帯状金属薄板を用意し、溶接又ははんだ付けによって第2の帯状金属薄板の両端を連結して第1の中間スリーブを形成し、又は中間スリーブとして管状スリーブを用意し、
(e2)第1の中間スリーブの外面上の軸平面に、所定の位置に所定の数、薄片を置き、
(f2)溶接又ははんだ付けによって、薄片を第1の中間スリーブに連結し、
(g)第1の中間スリーブを設置し、溶接又ははんだ付けによって、内側スリーブの薄片の自由端を第1の中間スリーブと連結し、
(h)必要であれば、(d1)〜(f1)又は(d2)〜(f2)の工程を繰り返して、少なくとも1つのさらなる中間スリーブを形成し、第1の中間スリーブの薄片の自由端を第2の中間スリーブと連結し、中間スリーブが2つより多い場合には、溶接又ははんだ付けによって、それぞれ先行する中間スリーブの薄片の自由端を、次にくる中間スリーブに連結し、
(i)外側スリーブとして、中間スリーブに同軸の管状スリーブを設置し、溶接又ははんだ付けによって、最外中間スリーブの薄片の自由端を外側スリーブに連結する。
(a)少なくとも中間スリーブの外周線の長さに対応する長さを有し、且つ少なくともセル式ホイールの長さに対応する幅を有する帯状金属薄板を用意し、
(b)薄片を、帯状金属薄板の両面に、所定の位置に所定の数、金属薄板面に垂直に且つ帯状金属薄板の長手方向に垂直に置き、この薄片を溶接又ははんだ付けによって帯状金属薄板に連結し、
(c)薄片を両面に設けた帯状金属薄板を曲げ、帯状金属薄板の両端を、溶接又ははんだ付けによって連結して中間スリーブを形成し、
(d)外側スリーブとして、中間スリーブに同軸の第1の管状スリーブを設置し、内側スリーブとして、中間スリーブに同軸の第2の管状スリーブを設置し、薄片の自由端を外側スリーブ又は内側スリーブに連結する。
(a)少なくとも内側スリーブの外周線の長さに対応する長さを有し、且つ少なくともセル式ホイールの長さに対応する幅を有する第1の帯状金属薄板を用意し、
(b)薄片を、第1の帯状金属薄板の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ第1の帯状金属薄板の長手方向に垂直に置き、この薄片を溶接又ははんだ付けによって第1の帯状金属薄板に連結し、
(c)薄片を片面に設けた第1の帯状金属薄板の第1の端部を、溶接又ははんだ付けによってフランジスリーブに連結し、第1の帯状金属薄板をフランジスリーブ上に巻き、フランジスリーブに連結される第1の端部から始めて、第1の帯状金属薄板を溶接又ははんだ付けによってフランジスリーブと一定の間隔で連結して内側スリーブを形成し、
(d)少なくとも第1の中間スリーブの外周線の長さに対応する長さを有し、且つ少なくともセル式ホイールの長さに対応する幅を有する第2の帯状金属薄板を用意し、
(e)薄片を、第2の帯状金属薄板の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ第2の帯状金属薄板の長手方向に垂直に置き、この薄片を溶接又ははんだ付けによって第2の帯状金属薄板に連結し、
(f)薄片を片面に設けた第2の帯状金属薄板の第1の端部を、内側スリーブを形成する第1の帯状金属薄板の第1の薄片の自由端と溶接又ははんだ付けによって連結し、内側スリーブの薄片の自由端上に第2の帯状金属薄板を巻き、内側スリーブの第1の薄片の自由端に連結した第1の端部から始めて、第2の帯状金属薄板を溶接又ははんだ付けによって内側スリーブの薄片の自由端に一定の間隔で連結して第1の中間スリーブを形成し、
(g)必要であれば、(d)〜(f)の工程を繰り返して、少なくとも1つのさらなる中間スリーブを形成し、第1の中間スリーブの薄片の自由端を第2の中間スリーブと連結し、中間スリーブが2つより多い場合には、溶接又ははんだ付けによって、それぞれ先行する中間スリーブの薄片の自由端を、次にくる中間スリーブと連結し、
(h)少なくとも外側スリーブの外周線の長さに対応する長さを有し、且つ少なくともセル式ホイールの長さに対応する幅を有する第3の帯状金属薄板を用意し、
(i)第3の帯状金属薄板の第1の端部を、溶接又ははんだ付けによって、最外中間スリーブを形成する第1の帯状金属薄板の第1の薄片の自由端と連結し、最外中間スリーブの薄片の自由端上に第3の帯状金属薄板を巻き、最外中間スリーブの第1の薄片の自由端と連結した第1の端部から始めて、第3の帯状金属薄板を溶接又ははんだ付けによって最外中間スリーブの薄片の自由端に一定の間隔で連結して最外スリーブを形成する。
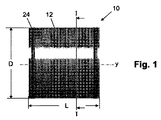
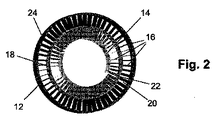
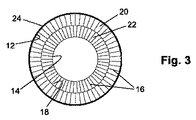
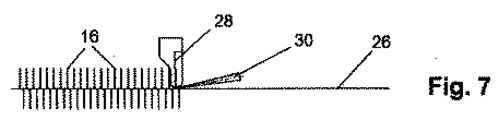
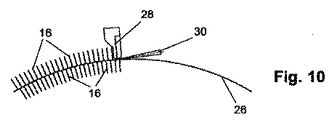
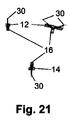
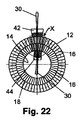
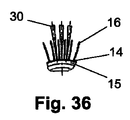
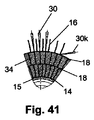
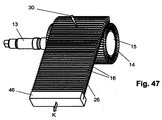
12 外側スリーブ
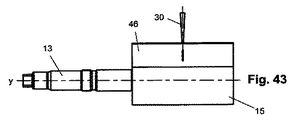
13 駆動シャフト
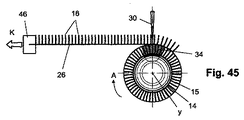
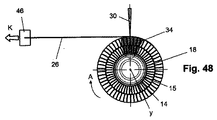
14 内側スリーブ
15 フランジスリーブ
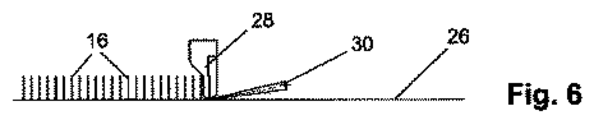
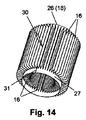
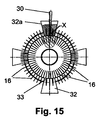
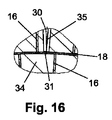
16 薄片
17 溶接又ははんだ付け突起
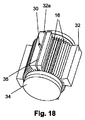
18 中間スリーブ
20 外側セル
22 内側セル
24 ラビリンスシール部分
26 帯状金属薄板
27 帯状の縁
28 トング
30,30’,30’’,30k レーザービーム
32,32a ホルダ
33 スロット
34 工具
35 隙間
36 外側研磨ローラ
38 内側研磨ローラ
39 研磨ローラ隙間
40 工具
42 押さえ付け装置
43 隙間
44 押さえ付け装置
45 隙間
46 クランプ装置
y 回転軸
K 張力
Claims (9)
- 回転軸(y)に対称的に位置する円筒形の外側スリーブ(12)と、前記外側スリーブ(12)に同軸に位置する円筒形の内側スリーブ(14)と、外側スリーブ(12)と内側スリーブ(14)の間にこれらに同軸に配置される少なくとも1つの円筒形の中間スリーブ(18)とを有し、前記回転軸(y)に対して放射状に整列される薄片(Lamelle)(16)が、外側スリーブ(12)と中間スリーブ(18)の間、及び中間スリーブ(18)と内側スリーブ(14)の間、及び中間スリーブ(18)が1つより多い場合には、連続する中間スリーブ(18)の間に配置される金属製のセル式ホイール(10)の製造方法であって、
以下の連続して実行される工程を有することを特徴とする方法:
(a1)少なくとも前記内側スリーブ(14)の外周線の長さに対応する長さ(l)を有し、且つ少なくとも前記セル式ホイール(10)の長さ(L)に対応する幅(b)を有する第1の帯状金属薄板(Blechstreifen)(26)を用意し、
(b1)前記薄片(16)を、前記第1の帯状金属薄板(26)の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ前記第1の帯状金属薄板(26)の長手方向に垂直に置き、この薄片(16)を溶接又ははんだ付けによって前記第1の帯状金属薄板(26)に連結し、
(c1)前記薄片(16)を片面に設けた第1の帯状金属薄板(26)を曲げ、溶接又ははんだ付けによって前記帯状金属薄板(26)の両端を連結して、前記内側スリーブ(14)を形成し、又は
(a2)第1の帯状金属薄板(26)を用意し、溶接又ははんだ付けによって前記第1の帯状金属薄板(26)の両端を連結して前記内側スリーブ(14)を形成し、又は内側スリーブ(14)として管状スリーブを用意し、
(b2)前記内側スリーブ(14)の外面上の軸平面に、所定の位置に所定の数、前記薄片(16)を置き、
(c2)溶接又ははんだ付けによって、前記薄片(16)を前記内側スリーブ(14)に連結し、
(d1)少なくとも第1の中間スリーブ(18)の外周線の長さに対応する長さ(l)を有し、且つ少なくとも前記セル式ホイール(10)の長さ(L)に対応する幅(b)を有する第2の帯状金属薄板(26)を用意し、
(e1)前記薄片(16)を、前記第2の帯状金属薄板(26)の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ前記第2の帯状金属薄板の長手方向に垂直に置き、この薄片(16)を溶接又ははんだ付けによって前記第2の帯状金属薄板(26)に連結し、
(f1)前記薄片(16)を片面に設けた第2の帯状金属薄板(26)を曲げ、溶接又ははんだ付けによって前記第2の帯状金属薄板(26)の両端を連結して、前記第1の中間スリーブ(18)を形成し、又は
(d2)第2の帯状金属薄板(26)を用意し、溶接又ははんだ付けによって前記第2の帯状金属薄板(26)の両端を連結して第1の中間スリーブ(18)を形成し、又は中間スリーブ(18)として管状スリーブを用意し、
(e2)前記第1の中間スリーブ(18)の外面上の軸平面に、所定の位置に所定の数、前記薄片(16)を置き、
(f2)溶接又ははんだ付けによって、前記薄片(16)を前記第1の中間スリーブ(18)に連結し、
(g)前記第1の中間スリーブ(18)を設置し、溶接又ははんだ付けによって、前記内側スリーブ(14)の薄片(16)の自由端を前記第1の中間スリーブ(18)と連結し、
(h)必要であれば、(d1)〜(f1)又は(d2)〜(f2)の工程を繰り返して、少なくとも1つのさらなる中間スリーブ(18)を形成し、前記第1の中間スリーブ(18)の薄片(16)の自由端を第2の中間スリーブ(18)と連結し、中間スリーブ(18)が2つより多い場合には、溶接又ははんだ付けによって、それぞれ先行する中間スリーブ(18)の薄片(16)の自由端を、次にくる中間スリーブ(18)に連結し、
(i)外側スリーブ(12)として、前記中間スリーブに同軸の管状スリーブを設置し、溶接又ははんだ付けによって、最外中間スリーブ(18)の薄片(16)の自由端を前記外側スリーブ(12)に連結する。 - 回転軸(y)に対称的に位置する円筒形の外側スリーブ(12)と、前記外側スリーブ(12)に同軸に位置する円筒形の内側スリーブ(14)と、外側スリーブ(12)と内側スリーブ(14)の間にこれらに同軸に配置される円筒形の中間スリーブ(18)とを有し、前記回転軸(y)に対して放射状に整列される薄片(16)が、外側スリーブ(12)と中間スリーブ(18)の間、及び中間スリーブ(18)と内側スリーブ(14)の間に配置される金属製のセル式ホイール(10)の製造方法であって、
以下の連続して実行される工程によって特徴付けられる方法:
(a)少なくとも前記中間スリーブ(18)の外周線の長さに対応する長さ(l)を有し、且つ少なくとも前記セル式ホイール(10)の長さ(L)に対応する幅(b)を有する帯状金属薄板(26)を用意し、
(b)前記薄片(16)を、前記帯状金属薄板(26)の両面に、所定の位置に所定の数、金属薄板面に垂直に且つ前記帯状金属薄板(26)の長手方向に垂直に置き、この薄片(16)を溶接又ははんだ付けによって前記帯状金属薄板(26)に連結し、
(c)前記薄片(16)を両面に設けた帯状金属薄板(26)を曲げ、溶接又ははんだ付けによって、前記帯状金属薄板(26)の両端を連結して前記中間スリーブ(18)を形成し、
(d)外側スリーブ(12)として、前記中間スリーブ(18)に同軸の第1の管状スリーブを設置し、内側スリーブ(14)として、前記中間スリーブ(18)に同軸の第2の管状スリーブを設置し、前記薄片(16)の自由端を、溶接又ははんだ付けによって、前記外側スリーブ(12)又は前記内側スリーブ(14)に連結する。 - 前記外側スリーブ(12)、前記内側スリーブ(14)及び前記中間スリーブ(18)を設置する前に、前記薄片(16)の自由端が前記外側スリーブ(12)の内側、前記内側スリーブ(14)の外側、又は前記中間スリーブ(18)の内側に対応する円柱側面(Zylindermantel)上に載るまで、研磨ローラ(36,38)を用いて、前記薄片(16)の自由端を取り除くことを特徴とする、請求項1又は2に記載の方法。
- 前記薄片(16)と、前記帯状金属薄板(26)、前記外側スリーブ(12)、前記内側スリーブ(14)及び/又は前記中間スリーブ(18)との連結が、前記薄片(16)の長さを越えて延び、且つはんだをコーティングした折れ曲げられた帯状の縁(Randstreifen)の形をしたはんだ付け用突起(17)を介して、パーツをはんだ付けすることによって実施されることを特徴とする、請求項1〜3のいずれかに記載の方法。
- 回転軸(y)に対称的に位置する円筒形の外側スリーブ(12)と、前記外側スリーブ(12)に同軸にし、円筒形のフランジスリーブ(15)上に配置される円筒形の内側スリーブ(14)と、外側スリーブ(12)と内側スリーブ(14)の間にこれらに同軸に配置される少なくとも1つの円筒形の中間スリーブ(18)とを有し、前記回転軸(y)に対して放射状に整列される薄片(16)が、外側スリーブ(12)と中間スリーブ(18)の間、及び中間スリーブ(18)と内側スリーブ(14)の間、及び中間スリーブ(18)が1つより多い場合には、連続する中間スリーブ(18)の間に配置される金属製のセル式ホイール(10)の製造方法であって、
以下の連続して実行される工程によって特徴付けられる方法:
(a)少なくとも前記内側スリーブ(14)の外周線の長さに対応する長さ(l)を有し、且つ少なくとも前記セル式ホイール(10)の長さ(L)に対応する幅(b)を有する第1の帯状金属薄板(26)を用意し、
(b)前記薄片(16)を、前記第1の帯状金属薄板(26)の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ前記第1の帯状金属薄板(26)の長手方向に垂直に置き、この薄片(16)を溶接又ははんだ付けによって前記第1の帯状金属薄板(26)に連結し、
(c)前記薄片(16)を片面に設けた第1の帯状金属薄板(26)の第1の端部を、溶接又ははんだ付けによって前記フランジスリーブ(15)に連結し、前記第1の帯状金属薄板(26)を前記フランジスリーブ(15)上に巻き、前記フランジスリーブ(15)に連結される第1の端部から始めて、前記第1の帯状金属薄板(26)を溶接又ははんだ付けによって前記フランジスリーブ(15)に一定の間隔で連結して前記内側スリーブ(14)を形成し、
(d)少なくとも第1の中間スリーブ(18)の外周線の長さに対応する長さ(l)を有し、且つ少なくとも前記セル式ホイール(10)の長さ(L)に対応する幅(b)を有する第2の帯状金属薄板(26)を用意し、
(e)前記薄片(16)を、前記第2の帯状金属薄板(26)の片面に、所定の位置に所定の数、金属薄板面に垂直に且つ前記第2の帯状金属薄板(26)の長手方向に垂直に置き、この薄片(16)を溶接又ははんだ付けによって前記第2の帯状金属薄板(26)に連結し、
(f)前記薄片(16)を片面に設けた第2の帯状金属薄板(26)の第1の端部を、前記内側スリーブ(14)を形成する前記第1の帯状金属薄板(26)の第1の薄片(16)の自由端と溶接又ははんだ付けによって連結し、前記内側スリーブ(14)の薄片(16)の自由端上に前記第2の帯状金属薄板(26)を巻き、前記内側スリーブ(14)の第1の薄片(16)の自由端に連結した第1の端部から始めて、前記第2の帯状金属薄板(26)を溶接又ははんだ付けによって前記内側スリーブ(14)の薄片(16)の自由端に一定の間隔で連結して、前記第1の中間スリーブ(18)を形成し、
(g)必要であれば、(d)〜(f)の工程を繰り返して、少なくとも1つのさらなる中間スリーブ(18)を形成し、前記第1の中間スリーブ(18)の薄片(16)の自由端を第2の中間スリーブ(18)に連結し、中間スリーブ(18)が2つより多い場合には、溶接又ははんだ付けによって、それぞれ先行する中間スリーブ(18)の薄片(16)の自由端を、次にくる中間スリーブ(18)と連結し、
(h)少なくとも前記外側スリーブ(12)の外周線の長さに対応する長さ(l)を有し、且つ少なくとも前記セル式ホイール(10)の長さ(L)に対応する幅(b)を有する第3の帯状金属薄板(26)を用意し、
(i)前記第3の帯状金属薄板(26)の第1の端部を、溶接又ははんだ付けによって、最外中間スリーブ(18)を形成する前記第1の帯状金属薄板(26)の第1の薄片(16)の自由端と連結し、前記最外中間スリーブ(18)の薄片(16)の自由端上に前記第3の帯状金属薄板(26)を巻き、前記最外中間スリーブ(18)の第1の薄片(16)の自由端と連結した第1の端部から始めて、前記第3の帯状金属薄板(26)を溶接又ははんだ付けによって前記最外中間スリーブ(18)の薄片(16)の自由端に一定の間隔で連結して最外スリーブ(12)を形成する。 - 前記薄片(16)と、前記帯状金属薄板(26)、前記外側スリーブ(12)、前記内側スリーブ(14)及び/又は前記中間スリーブ(18)との連結が、レーザー又は電子ビーム(30)を用いて、パーツ同士を溶接することによって実施されることを特徴とする、請求項1〜5のいずれかに記載の方法。
- 前記薄片(16)の前記帯状金属薄板(26)上への設置は、数値制御クランプ装置(28)を用いて行われることを特徴とする、請求項1〜6のいずれかに記載の方法。
- 前記薄片(16)の設置及び前記帯状金属薄板(26)との連結のために、前記帯状金属薄板(26)が、曲げられた状態で張設され、前記薄片(16)の設置が、凸状の湾曲部を有する前記帯状金属薄板(26)の面上で行われることを特徴とする、請求項1〜7のいずれかに記載の方法。
- 前記セル式ホイールを製造するために使用される材料の壁厚が、0.5mm未満、特に0.3mm未満、好ましくは最大0.2mmであることを特徴とする、請求項1〜8のいずれかに記載の方法。
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP08020288.0 | 2008-11-21 | ||
| EP08020288 | 2008-11-21 | ||
| EP09005819.9 | 2009-04-27 | ||
| EP09005819 | 2009-04-27 | ||
| PCT/CH2009/000300 WO2010057319A1 (de) | 2008-11-21 | 2009-09-08 | Verfahren zur herstellung eines zellenrades |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012509180A true JP2012509180A (ja) | 2012-04-19 |
| JP5622739B2 JP5622739B2 (ja) | 2014-11-12 |
Family
ID=41134598
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011536718A Active JP5622739B2 (ja) | 2008-11-21 | 2009-09-08 | セル式ホイールの製造方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US8756808B2 (ja) |
| EP (1) | EP2349604B1 (ja) |
| JP (1) | JP5622739B2 (ja) |
| ES (1) | ES2400313T3 (ja) |
| PT (1) | PT2349604E (ja) |
| WO (1) | WO2010057319A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013253596A (ja) * | 2012-06-07 | 2013-12-19 | Mec Lasertec Ag | 特に圧力波過給機用のセル式ホイール |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2450121A1 (de) | 2010-11-03 | 2012-05-09 | MEC Lasertec AG | Verfahren zur Herstellung eines Zellenrades |
| DE102012104229A1 (de) | 2012-05-15 | 2013-11-21 | Benteler Automobiltechnik Gmbh | Zellrotor sowie Verfahren zum Herstellen des Zellrotors |
| DE102012105064B4 (de) | 2012-06-12 | 2014-07-10 | Benteler Automobiltechnik Gmbh | Druckwellenlader mit Zellrotor sowie Verfahren zum Herstellen des Zellrotors |
| CN109570909A (zh) * | 2017-09-28 | 2019-04-05 | 成都飞机工业(集团)有限责任公司 | 一种弱刚性型面零件的双面加工方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB693009A (en) * | 1950-07-06 | 1953-06-17 | Brown Fintube Co | Method and product of the method of making tubes having internal fins |
| US2857661A (en) * | 1954-08-30 | 1958-10-28 | Griscom Russell Co | Axial finned tube banding head construction |
| GB920908A (en) * | 1961-01-20 | 1963-03-13 | Power Jets Res & Dev Ltd | Improvements in or relating to pressure exchangers |
| JPS50144642A (ja) * | 1974-05-11 | 1975-11-20 | ||
| JPS61196278A (ja) * | 1985-02-26 | 1986-08-30 | Showa Alum Corp | 電子複写機用感光ドラムなどに適した回転体 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE937407C (de) | 1952-02-06 | 1956-01-05 | Air Preheater Corp | Verfahren zur Herstellung von aus konzentrisch angeordneten Rohren mit zwischen diesen in Nuten der Rohre eingesetzten radialen Stegen bestehenden Waermeaustauschereinheiten |
| US2820615A (en) * | 1955-01-18 | 1958-01-21 | Melville F Peters | Heat exchanger |
| GB920624A (en) | 1961-02-21 | 1963-03-13 | Power Jets Res & Dev Ltd | Improvements in or relating to pressure exchanger cell rings |
| CH405837A (de) | 1963-03-08 | 1966-01-15 | Vahlbrauk Karl Heinz | Einsteckmuffen-Verbindung |
| GB1076235A (en) | 1965-02-23 | 1967-07-19 | Brown Fintube Co | A method of brazing an elongated fin to a body |
| US3463222A (en) * | 1967-08-16 | 1969-08-26 | Air Preheater | Double dimpled surface for heat exchange plate |
| US3958626A (en) * | 1975-02-21 | 1976-05-25 | General Motors Corporation | Regenerator matrix structure |
| JPS51128039U (ja) * | 1975-04-14 | 1976-10-16 | ||
| JPH0733875Y2 (ja) * | 1989-05-08 | 1995-08-02 | 臼井国際産業株式会社 | 排気ガス浄化装置 |
| US6991023B2 (en) | 2003-04-24 | 2006-01-31 | Sunpower, Inc. | Involute foil regenerator |
| DE102007021367B4 (de) | 2007-05-04 | 2008-12-24 | Benteler Automobiltechnik Gmbh | Gasdynamische Druckwellenmaschine |
| DE102007037424B4 (de) | 2007-08-08 | 2009-06-10 | Benteler Automobiltechnik Gmbh | Gasdynamische Druckwellenmaschine |
| US8474515B2 (en) * | 2009-01-16 | 2013-07-02 | Dana Canada Corporation | Finned cylindrical heat exchanger |
-
2009
- 2009-09-08 ES ES09827099T patent/ES2400313T3/es active Active
- 2009-09-08 WO PCT/CH2009/000300 patent/WO2010057319A1/de not_active Ceased
- 2009-09-08 PT PT98270994T patent/PT2349604E/pt unknown
- 2009-09-08 JP JP2011536718A patent/JP5622739B2/ja active Active
- 2009-09-08 US US13/130,725 patent/US8756808B2/en active Active
- 2009-09-08 EP EP09827099A patent/EP2349604B1/de active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB693009A (en) * | 1950-07-06 | 1953-06-17 | Brown Fintube Co | Method and product of the method of making tubes having internal fins |
| US2857661A (en) * | 1954-08-30 | 1958-10-28 | Griscom Russell Co | Axial finned tube banding head construction |
| GB920908A (en) * | 1961-01-20 | 1963-03-13 | Power Jets Res & Dev Ltd | Improvements in or relating to pressure exchangers |
| JPS50144642A (ja) * | 1974-05-11 | 1975-11-20 | ||
| JPS61196278A (ja) * | 1985-02-26 | 1986-08-30 | Showa Alum Corp | 電子複写機用感光ドラムなどに適した回転体 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013253596A (ja) * | 2012-06-07 | 2013-12-19 | Mec Lasertec Ag | 特に圧力波過給機用のセル式ホイール |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5622739B2 (ja) | 2014-11-12 |
| EP2349604A1 (de) | 2011-08-03 |
| US20110239463A1 (en) | 2011-10-06 |
| ES2400313T3 (es) | 2013-04-09 |
| WO2010057319A1 (de) | 2010-05-27 |
| EP2349604B1 (de) | 2012-11-28 |
| US8756808B2 (en) | 2014-06-24 |
| PT2349604E (pt) | 2013-03-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4618152A (en) | Honeycomb seal structure | |
| JP5622739B2 (ja) | セル式ホイールの製造方法 | |
| JP4316470B2 (ja) | レーザ溶接による容器の製造方法 | |
| US8215904B2 (en) | Assembling method of stator blade ring segment, stator blade ring segment, coupling member, welding method | |
| JP5100227B2 (ja) | リーフシール | |
| US20050087330A1 (en) | Recuperator construction for a gas turbine engine | |
| JP2007263108A (ja) | タービンブレードとダイアフラム構造 | |
| CN118768878A (zh) | 火箭发动机变壁厚喷管延伸段的制备方法 | |
| US9925623B2 (en) | Case assembly and method | |
| US20140196978A1 (en) | Silencer and method for manufacturing the same | |
| WO2010090051A1 (ja) | 金属触媒担体及びその製造方法 | |
| US9562435B2 (en) | Cellular wheel, in particular for a pressure wave supercharger | |
| CA2325127C (en) | Method for the manufacture of bundles of metal sheets of annular shape | |
| CN113664456A (zh) | 一种基于补偿结构的燃烧室筒体返修方法 | |
| US20120057994A1 (en) | Cellular wheel and method for the production thereof | |
| CN118848431A (zh) | 一种蜂窝结构的制备方法 | |
| JP2010036181A (ja) | 金属触媒担体の製造方法 | |
| JP2010125423A (ja) | 金属触媒担体 | |
| US4698888A (en) | Method for mass producing superimposed annular elements of a tubular manifold or collector vessel of a heat exchanger | |
| JP2008062160A (ja) | メタル担体およびメタル担体の製造方法 | |
| EP0736677B1 (en) | Process and apparatus for production of metallic honeycomb body for supporting a catalyst thereon | |
| JP2010094643A (ja) | 金属触媒担体の製造方法 | |
| JP2010075803A (ja) | 金属触媒担体 | |
| JP2004036515A (ja) | パーティキュレートフィルタの保持構造 | |
| JPH0263555A (ja) | メタルハニカム触媒担体及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120710 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131112 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140127 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140902 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140922 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5622739 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |