JP2012519084A - シート製品をプロファイリングするためのシステムおよび方法 - Google Patents
シート製品をプロファイリングするためのシステムおよび方法 Download PDFInfo
- Publication number
- JP2012519084A JP2012519084A JP2011552183A JP2011552183A JP2012519084A JP 2012519084 A JP2012519084 A JP 2012519084A JP 2011552183 A JP2011552183 A JP 2011552183A JP 2011552183 A JP2011552183 A JP 2011552183A JP 2012519084 A JP2012519084 A JP 2012519084A
- Authority
- JP
- Japan
- Prior art keywords
- sheet product
- profiling
- profile
- support surface
- template
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P25/00—Auxiliary treatment of workpieces, before or during machining operations, to facilitate the action of the tool or the attainment of a desired final condition of the work, e.g. relief of internal stress
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P15/00—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/0043—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor the workpieces being deformed during the grinding operation
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/1241—Nonplanar uniform thickness or nonlinear uniform diameter [e.g., L-shape]
- Y10T428/12417—Intersecting corrugating or dimples not in a single line [e.g., waffle form, etc.]
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
【選択図】図2A
Description
この出願は、2009年2月27日に出願された米国仮特許出願No.61/156,350に対し、35USC§119(c)に基づく優先権を主張するものであり、その全体が参考として援用される。
Claims (24)
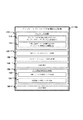
- 第1の表面上に第1のプロファイルを有するシート製品をプロファイリングする方法であって:
(a) プロファイリングテンプレートを作製し;
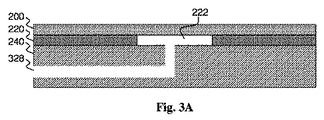
(b) 前記シート製品と支持面との間にプロファイリングテンプレートを設け;
(c) 前記シート製品を前記プロファイリングテンプレートに合致させ、これにより前記シート製品が前記第1の表面上に第2の表面プロファイルを有するようにし;
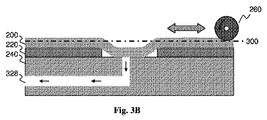
(d) 前記シート製品の第1の表面を加工し、第3の表面プロファイルを形成する;
ことを特徴とするシート製品のプロファイリング方法。 - 前記シート製品が前記第1の表面上に第4の表面プロファイルを有するように加工がなされた後、前記シート製品が前記合致状態から解放する請求項1に記載の方法。
- 前記支持面が真空のベッドであり、前記シート製品を前記プロファイリングテンプレートに合致させる工程が、さらに、真空力を前記プロファイリングテンプレートおよび前記シート製品の前記配置に適用する工程を備える請求項1または2に記載の方法。
- 第1の表面が研削ヘッドの繰り返される通過により加工される請求項1に記載の方法。
- 研削ヘッドと前記プロファイリングおよび前記シート製品の前記配置との間の離間距離が前記通過の間に減少する請求項4に記載の方法。
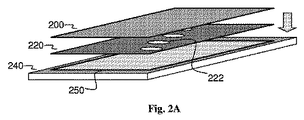
- シート製品の表面をプロファイリングするためのシステムであって:
(a) 前記シート製品の表面プロファイルを作製するためのプロファイリングテンプレートと;
(b) 前記プロファイリングテンプレートと結合され、加工中、前記シート製品および前記プロファイリングテンプレートを保持するよう構成された支持表面と;
(c) 前記支持面と結合され、前記シート製品の第1の表面を加工するよう配置された加工ヘッドと;
を備えることを特徴とするシステム。 - 前記支持面が真空ベッドである請求項6に記載のシステム。
- 前記加工ヘッドが1つ以上の方向に移動可能である請求項6に記載のシステム。
- 前記加工ヘッドが研削ヘッドから構成されている請求項6に記載のシステム。
- 前記支持面が1つ以上の方向に移動可能である請求項6に記載のシステム。
- 前記シート製品が金属または合金から構成されている請求項6に記載のシステム。
- 以下の方法に従ってプロファイルされた表面を有するシート製品であって、その方法が:
(a) 第1の表面上に第1のプロファイルを有するシート製品を準備し;
(b) プロファイリングテンプレートを作製し;
(c) 前記プロファイリングテンプレートが前記シート製品と支持面との間に位置するように、前記プロファイリングテンプレートおよび前記シート製品を配置し;
(d) 前記シート製品および前記プロファイリングテンプレートの前記配置を前記支持面に合致させ、これにより前記シート製品が前記第1の表面上に第2の表面プロファイルを有するようにし;
(e) 前記シート製品を加工し、前記第1の表面上に第3の表面プロファイル形成する;
ことを備えることを特徴とするシート製品。 - シート製品をプロファイリングする方法であって、前記シート製品が第1の表面上に第1のプロファイルを有する方法が:
(a) 支持面のプロファイルを作製し;
(b) 前記支持面上に前記シート製品を配置し;
(c) 前記シート製品を前記支持面に合致させ、これにより前記シート製品が前記第1の表面上に第2の表面プロファイルを有するようにし;
(d) 前記シート製品を加工し、前記第1の表面上に第3の表面プロファイルを形成する;
ことを備えることを特徴とする方法。 - 前記シート製品が、前記シート製品が前記第1の表面上に第4の表面プロファイルを有するように、解放される請求項13に記載の方法。
- 前記支持面が真空ベッドであり、前記シート製品を前記プロファイリングテンプレートに合致させる工程が、さらに、真空力を前記シート製品に適用する工程を備える請求項13に記載の方法。
- 第1の表面が研削ヘッドの繰り返される通過により加工される請求項13に記載の方法。
- 研削ヘッドと前記支持面および前記シート製品の前記配置との間の離間距離が前記通過の間に減少する請求項16に記載の方法。
- シート製品の表面をプロファイリングするシステムであって:
(a) 前記シート製品の結果として得られるプロファイルを決定し、加工中前記シート製品を保持するための輪郭を描かれた支持面と;
(b) 前記輪郭を描かれた支持面に結合し、前記シート製品の第1の表面を加工するために配置された加工ヘッドと;
を備えることを特徴とするシステム。 - 前記輪郭を描かれた支持面が真空ベッドである請求項18に記載のシステム。
- 前記加工ヘッドが1つ以上の方向に移動可能である請求項18に記載のシステム。
- 前記加工ヘッドが研削ヘッドから構成されている請求項20に記載のシステム。
- 前記輪郭を描かれた支持面が1つ以上の方向に移動可能である請求項18に記載のシステム。
- 前記シート製品が金属または合金から構成されている請求項18に記載のシステム。
- 以下の方法に従ってプロファイルされた表面を有するシート製品であって、その方法が:
(a) 第1の表面上に第1のプロファイルを有するシート製品を準備し;
(b) 輪郭を描かれた支持面を作製し;
(c) 前記輪郭を描かれた支持面上に前記シート製品を配置し;
(d) 前記シート製品を前記輪郭を描かれた支持面に合致させ、これにより前記シート製品が前記第1の表面上に第2の表面プロファイルを有するようにし;
(e) 前記シート製品を加工し、第1の表面上に第3の表面プロファイル形成する;
ことを備えることを特徴とするシート製品。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US15635009P | 2009-02-27 | 2009-02-27 | |
| US61/156,350 | 2009-02-27 | ||
| PCT/US2010/025537 WO2010099409A1 (en) | 2009-02-27 | 2010-02-26 | Systems and methods for profiling sheet products |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012519084A true JP2012519084A (ja) | 2012-08-23 |
| JP5364175B2 JP5364175B2 (ja) | 2013-12-11 |
Family
ID=42101338
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011552183A Active JP5364175B2 (ja) | 2009-02-27 | 2010-02-26 | シート製品をプロファイリングするためのシステムおよび方法 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US8303379B2 (ja) |
| EP (2) | EP2401113B1 (ja) |
| JP (1) | JP5364175B2 (ja) |
| CN (1) | CN102333618B (ja) |
| BR (1) | BRPI1008773B1 (ja) |
| CA (1) | CA2753880C (ja) |
| RU (1) | RU2518811C2 (ja) |
| WO (1) | WO2010099409A1 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7020806B2 (ja) * | 2017-06-21 | 2022-02-16 | トヨタ自動車株式会社 | 金属部材の製造方法 |
| CN108296341A (zh) * | 2018-04-13 | 2018-07-20 | 宁波得晴电器科技有限公司 | 一种缓冲件成型工艺 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4967756A (ja) * | 1972-10-26 | 1974-07-01 | ||
| JPS5165950A (ja) * | 1974-12-02 | 1976-06-08 | Jei Jonson Toomasu | Shumitsutohoseirenzuno seizohoho |
| JPS5199542A (ja) * | 1975-01-21 | 1976-09-02 | Kuraiteiarian Meg Co Inc | |
| JPS5234859A (en) * | 1975-04-03 | 1977-03-17 | Matsushita Electric Works Ltd | Process for forming beard introduction holes for an outer blade of an electric shaver |
| JP2001044116A (ja) * | 1999-01-20 | 2001-02-16 | Asm Lithography Bv | 光学補正板、およびリソグラフィ投影装置でのその応用 |
| JP2001334444A (ja) * | 2000-05-25 | 2001-12-04 | Toshiba Ceramics Co Ltd | 薄板の曲面加工方法 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US873340A (en) * | 1904-08-19 | 1907-12-10 | Edward Bagnall | Machine for grinding, smoothing, and polishing plate-glass. |
| US2964089A (en) * | 1957-06-19 | 1960-12-13 | Kunz Walter | Sheet metal shaping machine |
| GB952358A (en) | 1959-09-08 | 1964-03-18 | John Aubrey Grainger | Improvements relating to methods of an apparatus for flow-working of metals |
| FR2097216A5 (ja) * | 1970-05-27 | 1972-03-03 | Anvar | |
| US3889431A (en) * | 1973-09-04 | 1975-06-17 | Celestron Pacific | Method for making schmidt corrector lenses |
| US3837124A (en) * | 1973-09-26 | 1974-09-24 | Celestron Pacific | Method for making replica contour block masters for producing schmidt corrector plates |
| US3881373A (en) * | 1974-03-13 | 1975-05-06 | Matsushita Electric Works Ltd | Method of making outer blade for electric shaver |
| SU695742A1 (ru) * | 1977-07-01 | 1979-11-05 | Borushnov Vladimir | Штамп дл штамповки эластичной средой |
| US4474095A (en) * | 1983-01-17 | 1984-10-02 | Heck Philip H | Nibbling machine |
| US4671145A (en) * | 1983-12-23 | 1987-06-09 | Basf Aktiengesellschaft | Method and apparatus for the surface machining of substrate plates for magnetic memory plates |
| JPS62128780A (ja) | 1985-11-29 | 1987-06-11 | Toshiba Corp | 印字装置 |
| JPS63293042A (ja) * | 1987-05-26 | 1988-11-30 | Tsutomu Yamana | 弾性板の模様形成方法 |
| IT1233959B (it) | 1989-02-06 | 1992-04-22 | Elma Di Fabbri Angelo | Macchina per tagliare dischi in lamiera |
| DE19628333A1 (de) * | 1996-07-13 | 1998-01-15 | Schuler Pressen Gmbh & Co | Umsetzeinrichtung für Blechteile in einer Pressenanlage |
| FR2755886B1 (fr) | 1996-11-18 | 1998-12-31 | Sarrion Sanchez Christian | Dispositif de redressage d'elements metalliques ou plastiques |
| US6536250B1 (en) * | 1999-11-05 | 2003-03-25 | Dent Defyer, Inc. | Apparatus and method for vacuum dent repair |
| ITBO20010180A1 (it) * | 2001-03-27 | 2002-09-27 | Jobs Spa | Procedimento ed apparecchiatura per la realizzazione di manufatti di spessore determinato |
| DE10331390A1 (de) * | 2003-07-11 | 2005-01-27 | Carl Zeiss Smt Ag | Verfahren zur Herstellung von asphärischen optischen Flächen |
| JP2006068882A (ja) | 2004-09-06 | 2006-03-16 | Nitta Haas Inc | 被加工物保持部材 |
-
2010
- 2010-02-26 CA CA2753880A patent/CA2753880C/en active Active
- 2010-02-26 CN CN201080009878.1A patent/CN102333618B/zh active Active
- 2010-02-26 JP JP2011552183A patent/JP5364175B2/ja active Active
- 2010-02-26 BR BRPI1008773-7A patent/BRPI1008773B1/pt not_active IP Right Cessation
- 2010-02-26 RU RU2011139331/02A patent/RU2518811C2/ru active
- 2010-02-26 EP EP10706457.8A patent/EP2401113B1/en active Active
- 2010-02-26 WO PCT/US2010/025537 patent/WO2010099409A1/en not_active Ceased
- 2010-02-26 EP EP11194676.0A patent/EP2433739B1/en active Active
- 2010-02-26 US US12/713,449 patent/US8303379B2/en active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4967756A (ja) * | 1972-10-26 | 1974-07-01 | ||
| JPS5165950A (ja) * | 1974-12-02 | 1976-06-08 | Jei Jonson Toomasu | Shumitsutohoseirenzuno seizohoho |
| JPS5199542A (ja) * | 1975-01-21 | 1976-09-02 | Kuraiteiarian Meg Co Inc | |
| JPS5234859A (en) * | 1975-04-03 | 1977-03-17 | Matsushita Electric Works Ltd | Process for forming beard introduction holes for an outer blade of an electric shaver |
| JP2001044116A (ja) * | 1999-01-20 | 2001-02-16 | Asm Lithography Bv | 光学補正板、およびリソグラフィ投影装置でのその応用 |
| JP2001334444A (ja) * | 2000-05-25 | 2001-12-04 | Toshiba Ceramics Co Ltd | 薄板の曲面加工方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2401113B1 (en) | 2015-08-12 |
| CA2753880C (en) | 2015-02-10 |
| CN102333618B (zh) | 2014-12-03 |
| US20100221569A1 (en) | 2010-09-02 |
| RU2011139331A (ru) | 2013-04-10 |
| EP2401113A1 (en) | 2012-01-04 |
| RU2518811C2 (ru) | 2014-06-10 |
| BRPI1008773A2 (pt) | 2016-03-08 |
| CN102333618A (zh) | 2012-01-25 |
| JP5364175B2 (ja) | 2013-12-11 |
| BRPI1008773B1 (pt) | 2021-01-05 |
| WO2010099409A1 (en) | 2010-09-02 |
| US8303379B2 (en) | 2012-11-06 |
| CA2753880A1 (en) | 2010-09-02 |
| EP2433739A1 (en) | 2012-03-28 |
| EP2433739B1 (en) | 2017-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9375820B2 (en) | Method and system for finishing glass sheets | |
| TWI593515B (zh) | 玻璃片及成形玻璃片的方法 | |
| US6645049B2 (en) | Polishing holder for silicon wafers and method of use thereof | |
| JP2009119537A (ja) | 基板処理方法及び基板処理装置 | |
| US6666948B2 (en) | Silicon wafer polisher | |
| JP2018030227A (ja) | 基板の製造方法 | |
| JP5364175B2 (ja) | シート製品をプロファイリングするためのシステムおよび方法 | |
| KR101141474B1 (ko) | 양면 연삭기용 웨이퍼 클램핑 장치 | |
| JP3493208B2 (ja) | 平坦な主面を持つ板の製造方法および、平行な二つの主面を持つ板の製造方法 | |
| KR101805416B1 (ko) | 적층시트 연마방법 및 장치 | |
| JP5317095B2 (ja) | 仕上研磨用定盤 | |
| KR102159065B1 (ko) | 변속기 플레이트 표면 연마용 브러시 고정지그 | |
| JP4489989B2 (ja) | ディスクロータの製造方法 | |
| JP4274926B2 (ja) | ホーニング加工用砥石 | |
| JP2000215429A (ja) | 磁気ヘッドスライダの研磨方法および研磨治具 | |
| KR20250108149A (ko) | 반도체 진공펌프 부품 로브의 정밀가공 시스템과 방법 | |
| JP2023043299A (ja) | 砥石幅成形装置 | |
| KR101805413B1 (ko) | 적층시트 연마장치 | |
| CN121104833A (zh) | 一种大口径光学元件的加工方法 | |
| CN112792653A (zh) | 毛坯精加工装置 | |
| JP2004082297A (ja) | 研磨ホイールの製作方法 | |
| JP2010207959A (ja) | 研磨工具 | |
| JP2020121393A (ja) | 金属部品の製造方法および金属部品 | |
| JPS60104642A (ja) | 複写機の定着装置におけるヒ−トロ−ルコアの加工方法 | |
| JPH04122457U (ja) | 細溝研削用砥石 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130312 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130313 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20130610 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20130617 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20130710 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20130718 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130812 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130903 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130906 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5364175 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |