JP2013113111A - 複数の突部を有する鋳造品 - Google Patents

複数の突部を有する鋳造品 Download PDF

Info

Publication number
JP2013113111A
JP2013113111A JP2011257065A JP2011257065A JP2013113111A JP 2013113111 A JP2013113111 A JP 2013113111A JP 2011257065 A JP2011257065 A JP 2011257065A JP 2011257065 A JP2011257065 A JP 2011257065A JP 2013113111 A JP2013113111 A JP 2013113111A
Authority
JP
Japan
Prior art keywords
casting
gap
protrusions
cylinder head
recess
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2011257065A
Other languages
English (en)
Other versions
JP5878342B2 (ja
Inventor
Yukio Konishi
幸生 小西
Kazushi Tada
和司 多田
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Honda Motor Co Ltd
Original Assignee
Honda Motor Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Honda Motor Co Ltd filed Critical Honda Motor Co Ltd
Priority to JP2011257065A priority Critical patent/JP5878342B2/ja
Publication of JP2013113111A publication Critical patent/JP2013113111A/ja
Application granted granted Critical
Publication of JP5878342B2 publication Critical patent/JP5878342B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Valve-Gear Or Valve Arrangements (AREA)
  • Cylinder Crankcases Of Internal Combustion Engines (AREA)

Abstract

【課題】隣接する突部を有する鋳造品において、ひけ巣の発生を防止し、かつ突部の上流側に油溜まりが生じることを防止する。
【解決手段】ロストモーションばね39を保持するための有底円筒状のばね保持孔61aを形成するためのボス部61をシリンダヘッド12の鋳造時に近接させて形成する。両ボス部の隙間にひけ巣が発生するのを防止するために、隙間の底部を埋めるように下部肉盛り部64を鋳造時に形成し、鋳造後に下部肉盛り部の上部を除去して凹部66を形成する。隙間の通過方向に上面62及び下面63により構成される段差にボス部が設けられている場合に、隙間を通過して上面に至る深さの凹部が形成されることにより、上面側に油が溜まることを防止し得る。
【選択図】図4

Description

本発明は、互いに複数の突部を有する鋳造品に関するものである。
従来、例えばエンジンのシリンダヘッドにおいて、アルミニウム合金等の軽金属の溶湯を型に流し込んで鋳造する場合に、動弁機構等を構成する各部品を組み付けるために複数の壁や突部を設ける等している。また、マルチバルブ(1気筒当たり3個以上のバルブ)が設けられたエンジンのシリンダヘッドにおいて、隣接するバルブに対応して平面視で略長円形のボス部を有する形で鋳造し、鋳造後に、長円形のボス部の長手方向両端部に一対のバルブガイド孔及びスプリングシート部を切削加工により形成するようにしたものがある(例えば特許文献1参照)。このものでは、一対のスプリングシート部間に切削されずに残ったボス部によりリブ部が形成され、その後に熱処理することにより、鋳造後の熱処理の際に一対のスプリングシート部間に発生する残留応力を低減できるとしている。
特許第2583004号公報
ところで、カムシャフトによりロッカアームをカム駆動して、ロッカアームの揺動運動によりバルブを駆動するようにしたエンジンがある。そのようなエンジンにおいて、タペット調整を自動的に行うために油圧タペットを設けたり、カムシャフトのカムプロフィールに対するロッカアームの追従性を確保するためにロストモーション機構を設けたりしたものがある。
油圧タペットやロストモーション機構を設けたエンジンにおいて、それらを組み付けるために、例えばシリンダヘッドの底部に突部を設け、その突部を有底円筒状に形成し、その中に油圧タペットやロストモーション機構を受容して保持するようにしたものがある。
しかしながら、例えばV型エンジンや、直列多気筒エンジンの場合でも傾いて搭載されている場合では、水平面に対してシリンダヘッドが傾いている。その場合には、シリンダヘッド内の潤滑油が下側に流れることになるが、潤滑油の流れをせき止めるような形で突部が設けられていると、潤滑油の回収効率が悪化する。
また、マルチバルブに対応して隣接かつ近接する一対の突部を設けた場合には、両突部間に狭い隙間があると、その部分にひけ巣が発生する虞がある。ひけ巣発生防止のためには両突部間を埋めるような形状にすることが考えられるが、その埋められた部分により油溜まりが生じてしまうという問題が生じる。
このような課題を解決して、隣接する突部を有する鋳造品において、ひけ巣の発生を防止し、かつ突部の上流側に油溜まりが生じることを防止するために、本発明に於いては、上面(62)及び下面(63)により構成される段差に沿って、互いに隙間をもって並設される少なくとも2つの突部(61)を有し、前記隙間の底部を埋めるように前記上面よりも高い下部肉盛り部(64)を鋳造時に設け、鋳造後に前記下部肉盛り部の上部を除去して、前記下部肉盛り部の上部に前記隙間を通過しかつ前記上面に至る深さの凹部(66)が形成されているものとした。
これによれば、互いに隙間をもって配設される2つの突部を含む鋳造品において、隙間の底部を埋めるように下部肉盛り部を設けることにより、両突部間の隙間の底部にひけ巣が発生することを防止し得る。一方、上面及び下面により構成される段差に突部が設けられ、その上面側から下面側に液体が流れる場面で鋳造品が使用される場合には、両突部及び下部肉盛り部で液体がせき止められてしまう。下部肉盛り部はひけ巣発生の防止に有効であるが、鋳造後には一部を駄肉として除去可能であり、鋳造後に下部肉盛り部の上部を除去して、隙間を通過して上面に至る深さの凹部を形成したことから、液体を凹部を介して流すことができる。
特に、前記鋳造品が、エンジン(10)のシリンダヘッド(12)であるとよい。例えば軽合金の溶湯を型に流し込んで鋳造されるシリンダヘッドにおいて、シリンダヘッド内に配設される動弁機構を潤滑するための潤滑油がシリンダヘッド内に供給される。潤滑油がシリンダヘッドの底部の表面を流れ落ちてオイルパンに回収される場合に、シリンダヘッドの底部の表面に油溜まりが生じると潤滑油の回収効率が悪化するという問題が生じる。潤滑油の流れをせき止める形となる上記両突部及び下部肉盛り部を設けた部分において、両突部の隙間に対応する下部肉盛り部の上部に凹部を形成したこから、凹部を介して潤滑油を流すことができる。
また、前記2つの突部は、油圧タペットまたはロストモーション機構(39)を保持するために、前記鋳造後に有底円筒状に加工されるとよい。突部に有底円筒所の孔を設けることにより円筒形状の部品を受容することができ、エンジンのシリンダヘッドに配設される油圧タペットまたはロストモーション機構を保持するのに好適である。例えばマルチバルブの場合には隣り合うバルブ間が狭く、それに対応して2つの突部による保持部を設けた場合には、両突部間の隙間が狭く、両突部及び下部肉盛り部に対してエンジン搭載状態で高い側に油溜まりが生じる虞があるが、凹部により流出させることができ、油溜まりが生じることを防止できる。
このように本発明によれば、互いに近接して配設される2つの突部を含む部材を鋳造する場合に隙間の突部基端部側部分を下部肉盛り部を設けて埋めるようにすることにより、両突部間の隙間の底面となる部分にひけ巣が発生することを防止し得る。一方、隙間に対して2つの突部を挟む一方の側が他方の側よりも高く、その高い一方の側から他方の側に液体が流れる場面で鋳造品が使用される場合には、両突部及び下部肉盛り部で液体がせき止められてしまう。下部肉盛り部はひけ巣発生の防止に有効であるが、鋳造後には一部を駄肉として除去可能であり、鋳造後に下部肉盛り部の上部を除去して凹部を形成したことから、液体を凹部を介して流すことができる。
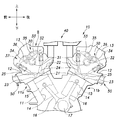
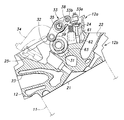
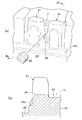
エンジンの要部を示す正面図である。 図1の矢印II線で示された吸気側動弁機構を主として示す要部拡大図である。 (a)は本発明が適用されたボス部の鋳造による形状を示す要部拡大斜視図であり、(b)は(a)の矢印IIIb−IIIb線に沿って見た要部断面図である。 (a)はボス部間の下部肉盛り部の加工された形状を示す要部拡大斜視図であり、(b)は(a)の矢印IVb−IVb線に沿って見た要部断面図である。
以下、本発明の実施の形態を、図面を参照しながら説明する。本発明を自動車用のV型6気筒エンジン10に適用した第1実施形態について詳細に説明する。図1は、実施形態に係るエンジン10の要部を示す正面図である。エンジン10は、図1の紙面の左側が車両の前方となるようにエンジンルームに横置きに配置されている。以下、車両の進行方向を前方、車幅方向を右方または左方、鉛直方向を上方または下方として説明する。
図1に示すように、エンジン10は、前側に傾いたフロントシリンダバンク11aおよび後側に傾いたリアシリンダバンク11bによりV字型に形成されたシリンダブロック11と、各シリンダバンク11a,11bの上部に設けられたシリンダヘッド12と、各シリンダヘッド12の上部に設けられたヘッドカバー13とを外殻として備えている。エンジン10の吸気装置40は両シリンダバンク11a,11bの内側に配設され、排気系70は外側に配設されている。
各シリンダバンク11a,11b内にはシリンダボア14が図における表裏方向に3つずつ並べて設けられ、各シリンダヘッド12の各シリンダボア14に対応する部分には燃焼室21が形成されている。シリンダボア14と燃焼室21とによって気筒が構成される。各シリンダボア14内には、コンロッド16を介してクランクシャフト17に連結されたピストン15が、摺動可能に配置されている。
燃焼室21には、シリンダヘッド12のシリンダバンク内側の側部に開口する吸気ポート22と、シリンダヘッド12のシリンダバンク外側の側部に開口する排気ポート23との各一端がそれぞれ連通している。各燃焼室21に対して、吸気ポート22および排気ポート23は2つずつ設けられている。燃焼室21と、吸気ポート22および排気ポート23との境界部には、吸気バルブ24および排気バルブ25が介装されている。吸気バルブ24および排気バルブ25は、動弁機構30によって開閉駆動される。
動弁機構30は、カム31が列設されたカムシャフト32と、カム31と吸気バルブ24および排気バルブ25との間に介装された吸気ロッカアーム33および排気ロッカアーム34と、吸気ロッカアーム33を揺動自在に支持する吸気ロッカシャフト35と、排気ロッカアーム34を揺動自在に支持する排気ロッカシャフト36とを備えている。カムシャフト32はクランクシャフト17の回転に同期して回転し、吸気バルブ24および排気バルブ25は、吸気ロッカアーム33および排気ロッカアーム34を介してカム31により駆動される。
図2はシリンダバンク11aの図1の矢印II線で示された吸気側動弁機構を主として示す要部拡大図である。なお、シリンダバンク11bにおいても同じ構造であってよく、以下においてはシリンダバンク11aを代表して説明する。
シリンダヘッド12は、クランクシャフト17の軸線方向に長尺の略直方体状の下部(シリンダブロック11側部分)と、下部の上端に設けられかつ図における上面が開放された箱形の上部とを有している。シリンダヘッド12の上部には、シリンダヘッド1の下部の四辺に沿いかつ上方へと立設された前後左右の壁によって上方に向けて開口する略直方体箱形の動弁室37が形成されている。動弁室37に上記した動弁機構30が受容されている。
本実施形態のエンジンは、可変シリンダシステムとして、休止させるシリンダに対応する吸気ロッカアーム33を、吸気バルブ24に作用させる駆動ロッカアーム33aと、駆動ロッカアーム33aに隣接させた自由ロッカアーム33bとにより構成している。自由ロッカアーム33bは、その一端部がカム31により駆動されて揺動運動し、両ロッカアーム33a・33bは連結ピン38を介して選択的に連結される。
シリンダ休止時には、両ロッカアーム33a・33b間の連結ピン38をいずれか一方に埋没させて両ロッカアーム33bの連結を解除するが、自由ロッカアーム33bはカム駆動される。その自由ロッカアーム33bのばたつきを抑制するために、自由ロッカアーム33bの一端部をカム31に押し付ける方向に付勢するロストモーション機構を構成するロストモーションばね39が設けられている。ロストモーションばね39は、シリンダヘッド12の箱型上部の底面に自由ロッカアーム33bに対向して立設された円筒状ボス部61により支持されている。
シリンダヘッド12内には動弁機構30を潤滑するために潤滑油が供給されており、その潤滑油はシリンダヘッド12内において低い側に流れて、シリンダブロック11内に設けられた戻し油路(図示せず)を介してオイルパン(図示せず)に回収される。
本実施形態のV型エンジン10のように、搭載状態でシリンダヘッド12が一方に傾いている場合には、シリンダヘッド12のボス部61の回りの底面12aにおいて、図2に示されるように、上面62と下面63との間に段差が生じるように形成され、その段差の部分にボス部61が設けられる場合がある。ボス部61は上記したようにシリンダヘッド12の底面から立設されており、さらに自由ロッカアーム33bが隣接して設けられている場合には、2つのボス部61が隙間をもって並設される。
次に、2つのボス部61を形成する場合の製造要領について、図3及び図4を参照して説明する。図3は、シリンダヘッド12をアルミニウム合金等の軽金属の溶湯を型で鋳造した状態の鋳造品におけるボス部61を拡大して示す図である。図3(a)に示されるように、2つの突部としての両ボス部61が隙間dをもって互いに同方向に突出するように並設されている。上記上面62及び下面63は、両ボス部61の並び方向(整列方向)に交差(直交)する方向であり、隙間dを通過する方向に、両ボス部61を挟んで設けられ、それぞれ両ボス部61よりは低い位置にある。このように隙間dをもって並設される両突部を有する鋳造品では鋳造により両突部の隙間における底部にひけ巣が発生し易いため、ひけ巣の発生を防止するべく隙間d底部を埋めるように下部肉盛り部64が鋳造により形成されている。
このようにしてひけ巣の発生を抑制しているが、ひけ巣の発生を確実に抑制するために、下部肉盛り部64の高さが、図3(b)に示されるように、上面62よりも高い場合がある。その上面62は潤滑油の流れにおける上流側であり、そのままでは、下部肉盛り部64により潤滑油がせき止められる油溜まりが上面62側に生じて、潤滑油が図3(b)の二点鎖線OLに示されるように溜まってしまう。
それに対して、図3(a)に示されるように例えばミル65により、鋳造後に下部肉盛り部64の上部を除去して、下部肉盛り部64の上部に溝状の凹部66を形成する。図4は下部肉盛り部64の上部に凹部66が形成された図3に対応する図である。凹部66は、その底面66aが図4(b)に示されるように上面62と同一高さとなる深さに形成されるものであってよい。
凹部66が隙間dを通過する方向に延在し、その底面66aが上面62と同一面、または滑らかに連続する面として形成されかつ下面63側に傾斜することにより、高い部分62に流れ込んだ潤滑油は凹部66を介して底面63側に排出される。これにより、上面62側に油溜まりが生じることが防止される。
凹部66の加工後または加工前には、ボス部61にはロストモーションばね39を受容する有底円筒状のばね保持孔61aが例えばドリルにより形成される。ばね保持孔61a内にロストモーションばね39の下半部分が同軸的に受容され、ボス部61からロストモーションばね39の上半部分が突出し、その突出端が自由ロッカアーム33bに当接するように係合する。
なお、凹部66の断面形状としては、隙間dの幅と同一幅のU字溝形状であってよいが、ばね保持孔61aとの関係で肉厚が十分に確保される場合には、隙間dの幅より拡幅されたアンダーカット形状であってもよい。アンダーカット形状にすることにより、熱処理後の残留応力の低減を促進し得る。
また、上面62に至る凹部66の底面66aを高い部分62の上面と同一高さにする必要は無く、底面66aを上面62よりも低くして、上面62の一部に凹部66の底面66aによる低い部分が形成されてもよい。また、エンジン10の搭載状態において凹部66の底面66aが低い部分63に向けて下向きに傾斜するようになればよく、凹部66の底面66aを、例えば上面62から下面63側に向けて下向きに傾斜する斜面にする必要はない。
以上、本発明を、その好適形態実施例について説明したが、当業者であれば容易に理解できるように、本発明はこのような実施例により限定されるものではなく、本発明の趣旨を逸脱しない範囲で適宜変更可能である。
特に、上記実施形態ではエンジンのシリンダヘッドに設けられたロストモーション機構の保持構造におけるボス部61について述べたが、タペット調整の自動化のための油圧タペットの保持部においても同様に突部形状となる場合があり、そのような構造にも適用可能である。その他、鋳造品においてその底面から突出する少なくとも2つの近接する突部を有するものにおいて、ひけ巣の発生を防止するために肉盛り部を設ける場合のあらゆる鋳造品に適用し得るものである。
また、上記実施形態に示した構成要素は必ずしも全てが必須なものではなく、本発明の趣旨を逸脱しない限りにおいて適宜取捨選択することが可能である。
10 エンジン
12 シリンダヘッド
39 ロストモーションばね(ロストモーション機構)
61 ボス部(突部)
62 上面
63 下面
64 下部肉盛り部
66 凹部
66a 底面
d 隙間

Claims (3)

  1. 上面及び下面により構成される段差に沿って、互いに隙間をもって並設される少なくとも2つの突部を有し、
    前記隙間の底部を埋めるように前記上面よりも高い下部肉盛り部を鋳造時に設け、
    鋳造後に前記下部肉盛り部の上部を除去して、前記下部肉盛り部の上部に前記隙間を通過しかつ前記上面に至る深さの凹部が形成されていることを特徴とする複数の突部を有する鋳造品。
  2. 前記鋳造品が、エンジンのシリンダヘッドであることを特徴とする請求項1に記載の複数の突部を有する鋳造品。
  3. 前記2つの突部は、油圧タペットまたはロストモーション機構を保持するために、前記鋳造後に有底円筒状に加工されることを特徴とする請求項2に記載の複数の突部を有する鋳造品。
JP2011257065A 2011-11-25 2011-11-25 複数の突部を有する鋳造品 Expired - Fee Related JP5878342B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2011257065A JP5878342B2 (ja) 2011-11-25 2011-11-25 複数の突部を有する鋳造品

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2011257065A JP5878342B2 (ja) 2011-11-25 2011-11-25 複数の突部を有する鋳造品

Publications (2)

Publication Number Publication Date
JP2013113111A true JP2013113111A (ja) 2013-06-10
JP5878342B2 JP5878342B2 (ja) 2016-03-08

Family

ID=48708901

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2011257065A Expired - Fee Related JP5878342B2 (ja) 2011-11-25 2011-11-25 複数の突部を有する鋳造品

Country Status (1)

Country Link
JP (1) JP5878342B2 (ja)

Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0424646U (ja) * 1990-06-19 1992-02-27
JP2001289160A (ja) * 2000-04-03 2001-10-19 Toyota Autom Loom Works Ltd 圧縮機におけるピストン及びピストン製造方法
JP2009002219A (ja) * 2007-06-21 2009-01-08 Honda Motor Co Ltd V型ohvエンジン
JP2011236841A (ja) * 2010-05-12 2011-11-24 Otics Corp ラッシュアジャスタ

Patent Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0424646U (ja) * 1990-06-19 1992-02-27
JP2001289160A (ja) * 2000-04-03 2001-10-19 Toyota Autom Loom Works Ltd 圧縮機におけるピストン及びピストン製造方法
JP2009002219A (ja) * 2007-06-21 2009-01-08 Honda Motor Co Ltd V型ohvエンジン
JP2011236841A (ja) * 2010-05-12 2011-11-24 Otics Corp ラッシュアジャスタ

Also Published As

Publication number Publication date
JP5878342B2 (ja) 2016-03-08

Similar Documents

Publication Publication Date Title
JP6151672B2 (ja) 給油部材及びそれを具備するエンジンの潤滑油供給機構
JP2014062479A (ja) エンジンの給油構造
KR101528445B1 (ko) 엔진의 윤활유 공급 기구
JP2019044682A (ja) 内燃機関
JP2009293499A (ja) オイル戻し構造
JP4657134B2 (ja) 4サイクル空油冷エンジンにおけるオイル通路構造
JP5878342B2 (ja) 複数の突部を有する鋳造品
JP5751392B1 (ja) エンジンの動弁機構
JP4953901B2 (ja) 水冷式内燃機関のオイル冷却装置
CN102454466B (zh) 空冷式发动机的汽缸冷却装置
JP2017008755A (ja) 内燃機関
JP2011140904A (ja) 車両用エンジン
JP5759524B2 (ja) 内燃機関
JP2015028328A (ja) エンジンの潤滑油供給機構
JP2009002219A (ja) V型ohvエンジン
JP2010236406A (ja) ピストン
JPH08246828A (ja) シリンダヘッドの潤滑油戻り通路
JP6653053B2 (ja) シリンダブロック
JPS61175212A (ja) 内燃機関における潤滑用オイルの戻し通路装置
JP5984729B2 (ja) 内燃機関のオイル通路
JP6087868B2 (ja) 内燃機関の動弁室の潤滑油回収構造
US6463899B2 (en) Valve operating system in internal combustion engine
WO2016111297A1 (ja) シリンダヘッド構造
JP2017048734A (ja) シリンダヘッド
JP2015028329A (ja) エンジンの潤滑油供給機構

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20131128

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20150224

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20150427

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20151013

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20151211

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20160105

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20160128

R150 Certificate of patent or registration of utility model

Ref document number: 5878342

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

LAPS Cancellation because of no payment of annual fees