JP2013237456A - ゲーブルトップ型紙容器 - Google Patents
ゲーブルトップ型紙容器 Download PDFInfo
- Publication number
- JP2013237456A JP2013237456A JP2012110027A JP2012110027A JP2013237456A JP 2013237456 A JP2013237456 A JP 2013237456A JP 2012110027 A JP2012110027 A JP 2012110027A JP 2012110027 A JP2012110027 A JP 2012110027A JP 2013237456 A JP2013237456 A JP 2013237456A
- Authority
- JP
- Japan
- Prior art keywords
- region
- bonding
- crimping
- paper container
- opening
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229920000139 polyethylene terephthalate Polymers 0.000 claims abstract description 14
- 239000005020 polyethylene terephthalate Substances 0.000 claims abstract description 14
- -1 polyethylene terephthalate Polymers 0.000 claims abstract description 8
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 7
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 7
- 238000002788 crimping Methods 0.000 claims description 59
- 238000007789 sealing Methods 0.000 claims description 23
- 238000000034 method Methods 0.000 claims description 18
- 238000010030 laminating Methods 0.000 claims description 7
- 235000013305 food Nutrition 0.000 claims description 5
- 229910052751 metal Inorganic materials 0.000 claims description 4
- 239000002184 metal Substances 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 claims description 3
- 238000000465 moulding Methods 0.000 claims description 3
- 230000004888 barrier function Effects 0.000 abstract description 16
- 230000000052 comparative effect Effects 0.000 description 12
- 235000021056 liquid food Nutrition 0.000 description 12
- 239000004698 Polyethylene Substances 0.000 description 10
- 239000000463 material Substances 0.000 description 8
- 229920005989 resin Polymers 0.000 description 6
- 239000011347 resin Substances 0.000 description 6
- 238000011156 evaluation Methods 0.000 description 5
- 239000007788 liquid Substances 0.000 description 5
- 235000013336 milk Nutrition 0.000 description 4
- 239000008267 milk Substances 0.000 description 4
- 210000004080 milk Anatomy 0.000 description 4
- 235000015067 sauces Nutrition 0.000 description 4
- 241000894006 Bacteria Species 0.000 description 3
- 238000007740 vapor deposition Methods 0.000 description 3
- 229920002799 BoPET Polymers 0.000 description 2
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 2
- 235000013334 alcoholic beverage Nutrition 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 235000015203 fruit juice Nutrition 0.000 description 2
- 239000003292 glue Substances 0.000 description 2
- 230000007774 longterm Effects 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 238000007639 printing Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000035755 proliferation Effects 0.000 description 2
- 229910052814 silicon oxide Inorganic materials 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 230000004083 survival effect Effects 0.000 description 2
- 238000012360 testing method Methods 0.000 description 2
- 229920001817 Agar Polymers 0.000 description 1
- 239000004278 EU approved seasoning Substances 0.000 description 1
- 241000588724 Escherichia coli Species 0.000 description 1
- 239000004677 Nylon Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000008272 agar Substances 0.000 description 1
- 235000013361 beverage Nutrition 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 239000006071 cream Substances 0.000 description 1
- 235000013365 dairy product Nutrition 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 235000011194 food seasoning agent Nutrition 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 238000011534 incubation Methods 0.000 description 1
- 230000036512 infertility Effects 0.000 description 1
- 238000007689 inspection Methods 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 238000007790 scraping Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 235000020183 skimmed milk Nutrition 0.000 description 1
- 238000010998 test method Methods 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Closing Of Containers (AREA)
- Cartons (AREA)
Abstract
【解決手段】紙と、アルミニウム及び/又はポリエチレンテレフタレートとを張り合わせてなるシートを成形してなるゲーブルトップ型紙容器において、前記シートが4層積層され圧着されることで形成されている圧着領域のうち、開口側の端部から、幅方向における中央部までの開け口側圧着領域の中に、幅方向に伸長した線状の弱圧着領域を設ける。
【選択図】図4
Description
当該紙容器の開け口近傍に、前記シートが4層積層され圧着されることで形成されている圧着領域を有し、
前記圧着領域のうち、開け口側の端部から、幅方向における中央部までの開け口側圧着領域の中に、幅方向に伸長した線状の弱圧着領域が設けられている、ゲーブルトップ型紙容器である。
シートの材質として、印刷/PE/AC/PE/透明蒸着PET/AC/PE/PEで構成した1000mlのゲーブルトップ型紙容器を使用し、熱風でトップシール部分を溶かして、3本線の凹凸シールジョー(段差:0.5mm)を用いて圧着した。圧着の際の金属チャックの油圧設定は、3.0MPaであった。
シールジョーのシート接触面に設ける凹部の形状を変更したこと以外は、実施例1と同様にして、液体を内部に密封したゲーブルトップ型紙容器を作製した。
シート接触面に凹部を設けていない通常のシールジョーを使用したこと以外は、実施例1と同様にして、液体を内部に密封したゲーブルトップ型紙容器を作製した。
シールジョーのシート接触面に設ける凹部の形状を変更したこと以外は、実施例1と同様にして、液体を内部に密封したゲーブルトップ型紙容器を作製した。
シールジョーのシート接触面に設ける凹部の形状を変更したこと以外は、実施例1と同様にして、液体を内部に密封したゲーブルトップ型紙容器を作製した。
実施例、比較例で試作成型したゲーブルトップ紙容器を、無作為に選出した5名で開封確認し開封性を評価した。その際の評価基準は、以下の通りであった。
1000mlの水をゲーブルトップ型紙容器に充填したサンプルを10本用意し、それぞれを60cmの高さから縦方向に垂直に5回自然落下させて、内容物の漏れを発生した紙容器の個数が1個以上で×、1個も漏れなければ○と評価した。
無菌のスキムミルクをゲーブルトップ充填機で無菌充填を行い、35℃の高温槽で48時間インキベーションをおこなった後、一般生菌(大腸菌群)の生存をインピーダンス検査法(電位差法)で総菌培地に試料を添加し、35℃の培養槽で24時間の培養検査を行った。また、25℃の高温槽で48時間インキベーションを行い、無菌性の確認は平板検査法でCVT寒天培地に試料を添加し、25℃の培養槽で48時間の培養検査を行った。その結果、検出限界以下であり、菌の生存や増殖が無ければ○、検出限界以上で菌の生存、増殖が確認されれば×と評価した。
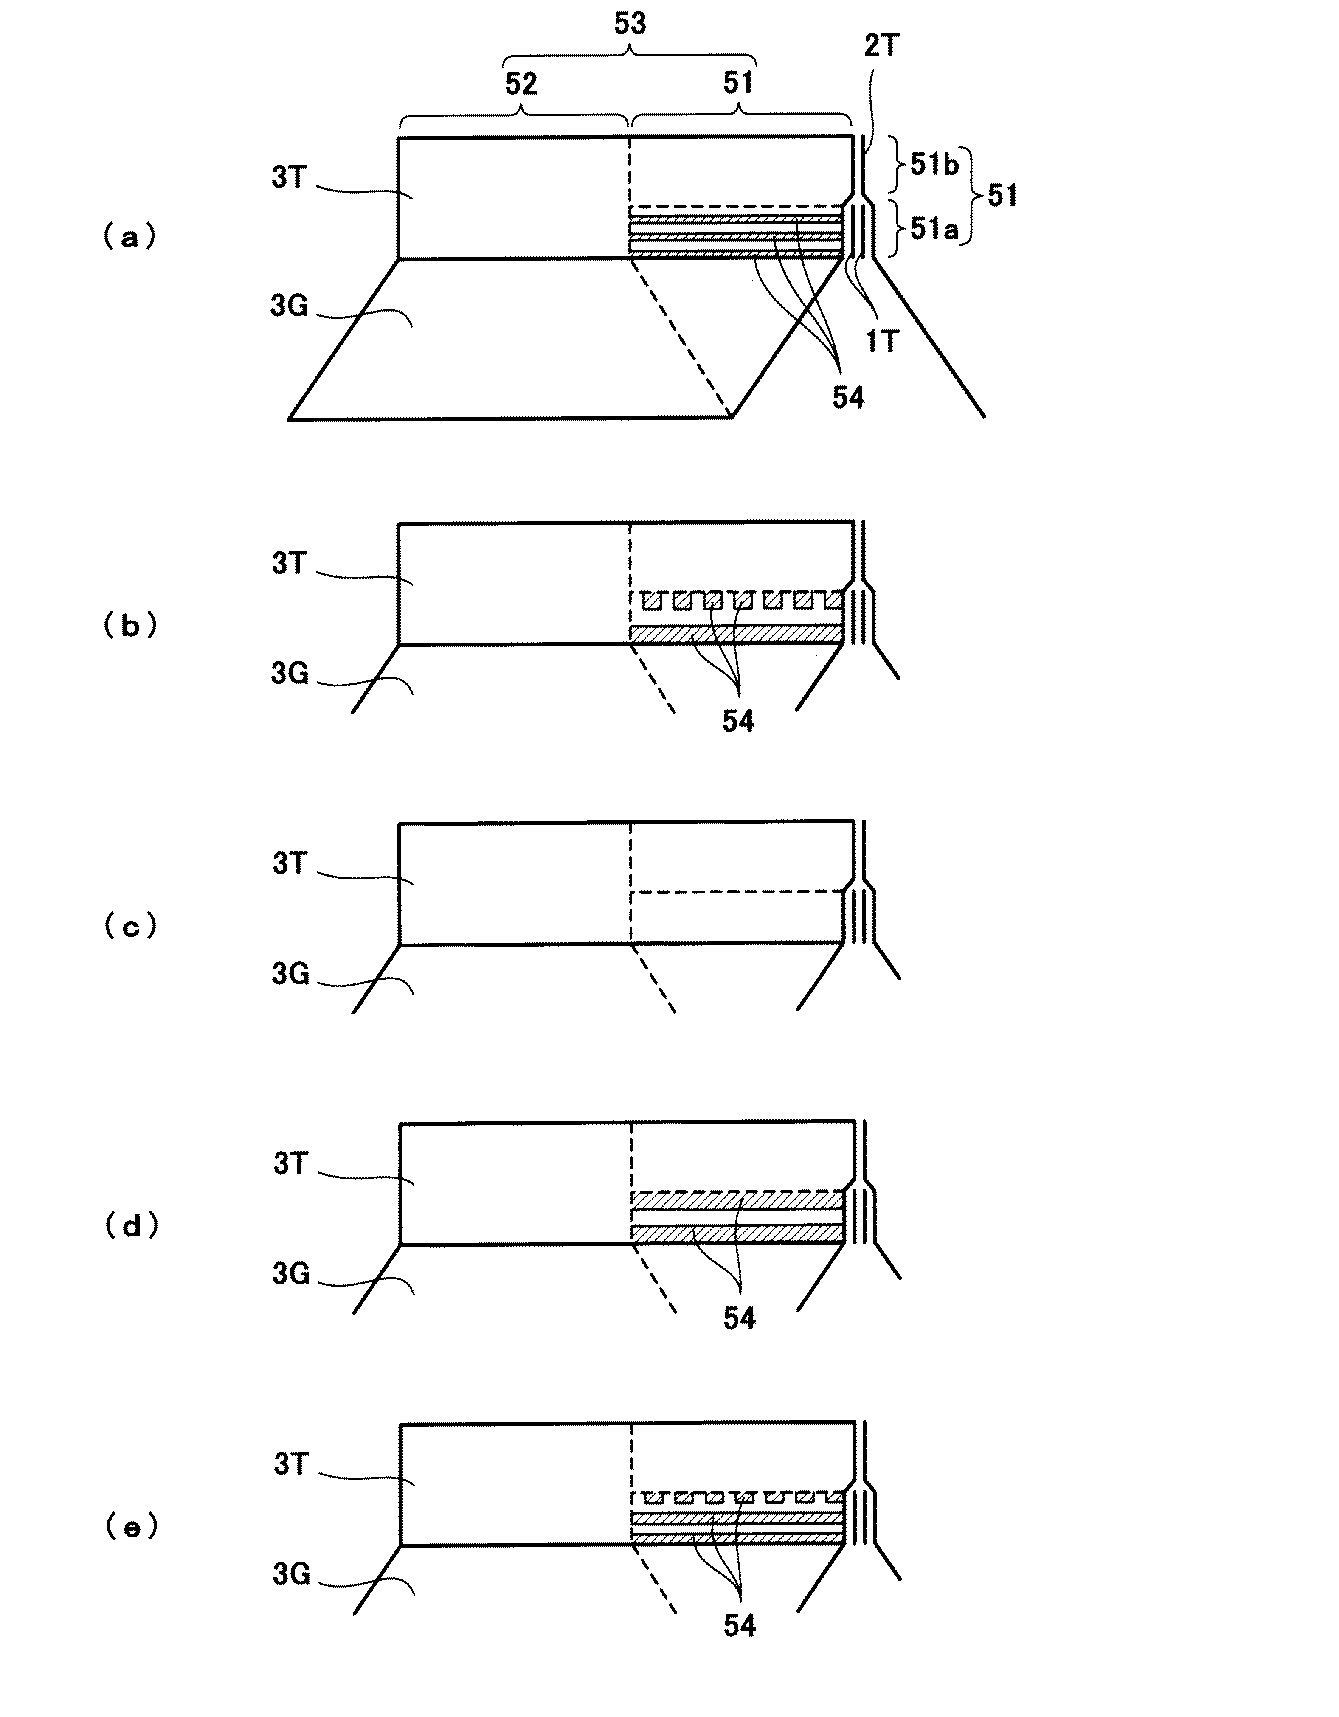
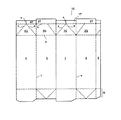
5 糊代パネル
10 カートンブランク
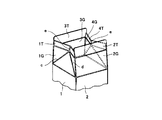
1T〜4T トップパネル
1G,4G 折り込み屋根パネル
2G、3G 屋根パネル
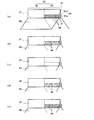
51 開け口側の圧着領域
51a 四層構造の圧着領域
51b 二層構造の圧着領域
52 反対側の圧着領域
53 圧着領域
54 弱圧着領域
Claims (5)
- 紙と、アルミニウム及び/又はポリエチレンテレフタレートとを張り合わせてなるシートを成形してなるゲーブルトップ型紙容器であって、
当該紙容器の開け口近傍に、前記シートが4層積層され圧着されることで形成されている圧着領域を有し、
前記圧着領域のうち、開け口側の端部から、幅方向における中央部までの開け口側圧着領域の中に、幅方向に伸長した線状の弱圧着領域が設けられている、ゲーブルトップ型紙容器。 - 前記弱圧着領域が、前記開け口側の端部から、前記圧着領域の全幅の1/4以上2/4以下の領域にわたって設けられている、請求項1記載のゲーブルトップ型紙容器。
- 前記弱圧着領域が、前記開け口側圧着領域の中に2〜4本設けられており、
前記弱圧着領域1本あたりの線の太さが、前記開け口側圧着領域の高さの2/10〜7/10である、請求項1又は2に記載のゲーブルトップ型紙容器。 - 前記弱圧着領域の合計太さが、前記開け口側圧着領域の高さの2/15〜7/15である、請求項3に記載のゲーブルトップ型紙容器。
- 請求項1〜4のいずれかに記載のゲーブルトップ型紙容器を製造する方法であって、開け口を構成する4層のシートを、シート接触面に所定形状の凹部を有するシールジョーを有する金属チャックを用いて熱圧着することで、容器内部に食品を密封することを含む、方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012110027A JP2013237456A (ja) | 2012-05-11 | 2012-05-11 | ゲーブルトップ型紙容器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012110027A JP2013237456A (ja) | 2012-05-11 | 2012-05-11 | ゲーブルトップ型紙容器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2013237456A true JP2013237456A (ja) | 2013-11-28 |
Family
ID=49762857
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012110027A Pending JP2013237456A (ja) | 2012-05-11 | 2012-05-11 | ゲーブルトップ型紙容器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2013237456A (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61152545A (ja) * | 1984-12-19 | 1986-07-11 | テトラ・パク・インターナシヨナル・エービー | 液体用容器及びその製造装置 |
| JPH06345074A (ja) * | 1991-12-10 | 1994-12-20 | Tetra Laval Holdings & Finance Sa | カートン開放構造の形成方法及び装置、及びカートン |
| JPH0999935A (ja) * | 1995-10-04 | 1997-04-15 | Dainippon Printing Co Ltd | 液体紙容器 |
| JP2005306424A (ja) * | 2004-04-20 | 2005-11-04 | Dainippon Printing Co Ltd | 易開封性紙容器 |
| JP2007168851A (ja) * | 2005-12-22 | 2007-07-05 | Nihon Tetra Pak Kk | 包装容器及びその製造方法 |
-
2012
- 2012-05-11 JP JP2012110027A patent/JP2013237456A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61152545A (ja) * | 1984-12-19 | 1986-07-11 | テトラ・パク・インターナシヨナル・エービー | 液体用容器及びその製造装置 |
| JPH06345074A (ja) * | 1991-12-10 | 1994-12-20 | Tetra Laval Holdings & Finance Sa | カートン開放構造の形成方法及び装置、及びカートン |
| JPH0999935A (ja) * | 1995-10-04 | 1997-04-15 | Dainippon Printing Co Ltd | 液体紙容器 |
| JP2005306424A (ja) * | 2004-04-20 | 2005-11-04 | Dainippon Printing Co Ltd | 易開封性紙容器 |
| JP2007168851A (ja) * | 2005-12-22 | 2007-07-05 | Nihon Tetra Pak Kk | 包装容器及びその製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102481998B (zh) | 用于生产可倾倒食物产品的密封包装的薄板包装材料 | |
| EP0650895A1 (en) | Packaging container and blank for producing the same | |
| EP4134229B1 (en) | Packaging laminate, container obtained from the laminate and method of folding the laminate | |
| TW201206780A (en) | Sealed package for pourable food products and packaging material for producing sealed packages for pourable food products | |
| CN104684810A (zh) | 将酒精类饮料特别是葡萄酒灌装入多层材料制成的直立型小袋的步骤 | |
| JP2017534534A (ja) | 容器 | |
| JPS62128752A (ja) | 液密容器とその製造方法 | |
| CN102844173B (zh) | 由具有多内层的无铝平面复合材料通过冷折叠来生产食品容器的方法 | |
| JP6428159B2 (ja) | 液体用紙容器 | |
| EP2528732B1 (en) | Process for the production of a container from a planar composite with a multiple inner layer by hot folding | |
| US20130167484A1 (en) | "process for the production of a container for foodstuff from an aluminium-free planar composite with an inner layer by cold folding" | |
| EP2528728B1 (en) | Process for the production of a container from a planar composite with an inner layer by hot folding | |
| US10569950B2 (en) | Self-venting bag-in-box package | |
| US20190161262A1 (en) | Packages with controlled drainage function | |
| JP2006027086A (ja) | 容器成型用積層シート材及びシート成型容器 | |
| JPS6382938A (ja) | 包装容器 | |
| JP4515138B2 (ja) | 易開封性紙容器 | |
| EP4624149A1 (en) | A laminated packaging material | |
| JP6126352B2 (ja) | 液体食品用包装容器 | |
| JP6428154B2 (ja) | 液体用紙容器 | |
| JP2016084161A (ja) | 液体紙容器用積層体、液体紙容器用積層体の製造方法、およびそれを用いた液体用紙容器 | |
| JP2016166025A (ja) | 紙容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150318 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20151209 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20151215 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160203 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20160705 |