JP2014004731A - 吸音材及び吸音材の製造方法 - Google Patents
吸音材及び吸音材の製造方法 Download PDFInfo
- Publication number
- JP2014004731A JP2014004731A JP2012141048A JP2012141048A JP2014004731A JP 2014004731 A JP2014004731 A JP 2014004731A JP 2012141048 A JP2012141048 A JP 2012141048A JP 2012141048 A JP2012141048 A JP 2012141048A JP 2014004731 A JP2014004731 A JP 2014004731A
- Authority
- JP
- Japan
- Prior art keywords
- foam
- sound
- absorbing material
- component
- coating layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Abandoned
Links
Images




Landscapes
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Laminated Bodies (AREA)
Abstract
【解決手段】パルプ繊維成分と合成樹脂成分と補助剤としての澱粉成分とを発泡させ、多数の空間を形成した発泡セルS1,S2,S3より構成された吸音材1Aであって、合成樹脂成分はポリプロピレン樹脂で、且つ、構造体の密度が26kg/m3〜55kg/m3の範囲であり、各発泡セルの膜厚が薄いものである。
【選択図】図2
Description
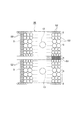
図1〜図5は本発明の一実施形態を示す。図1に示すように、吸音材1Aは、偏平長方形の板状発泡体であり、発泡体としての密度が26kg/m3〜55kg/m3の範囲である。吸音材1Aは、パルプ繊維成分である紙粉末成分と、合成樹脂成分と、補助剤としての澱粉成分であるコーンスターチとを発泡させ、多数の空間を形成した発泡セルS1,S2,S3より構成されている(図2参照)。紙粉末成分としては、官製葉書等の古紙を紙粉末繊維状にしたものを使用している。合成樹脂成分としては、例えば、ポリプロピレン樹脂のJ3000GP、J2000GP、J2003GP、J2041GA、J715M、H700、(いずれも株式会社プライムポリマーの商品名:プライムポリプロの一種)のいずれかを使用している。
図6〜図8は、他の実施形態を示す。吸音材1Bは、前記実施形態と同様に、偏平長方形の板状発泡体であり、発泡体としての密度が26kg/m3〜55kg/m3の範囲である。吸音材1Bは、パルプ繊維成分である紙粉末成分と、合成樹脂成分と、補助剤としての澱粉成分であるコーンスターチとを発泡させ、多数の密閉された発泡セルS1,S2,S3より構成されている(図6参照)。紙粉末成分としては、官製葉書等の古紙を紙粉末繊維状にしたものを使用している。合成樹脂成分は、前記第1実施形態と同様である。
この他の実施形態の発泡体1Bは、仕切皮膜層4を1箇所に有するが、仕切皮膜層4を2箇所所以上有するものであっても良い。仕切皮膜層4は、多ければ多いほど吸音特性の向上になる。
S1,S2,S3 発泡セル
2 表面皮膜層
3 発泡セル層
4 仕切皮膜層
10 押出し成形機
12,13 吐出口
20 規制枠壁
Claims (4)
- パルプ繊維成分と合成樹脂成分と補助剤としての澱粉成分とを発泡させ、多数の空間を形成した発泡セルより構成された吸音材であって、
合成樹脂成分はポリプロピレン樹脂であり、構造体の密度が26kg/m3〜55kg/m3の範囲であることを特徴とする吸音材。 - 請求項1記載の吸音材であって、
前記発泡セルは、厚み方向に沿って、表面皮膜層と発泡セル層と表面皮膜層とから構成され、各表面皮膜層は、発泡セル層より発泡密度が高い発泡セルが密集配置され、発泡セル層は、各表面皮膜層より発泡密度が低い発泡セルが密集配置されていることを特徴とする吸音材。 - 請求項1又は請求項2記載の吸音材であって、
厚み方向の中間位置には、厚み方向の直交方向に沿って延びる仕切皮膜層を有することを特徴とする吸音材。 - 間隔を置いて配置された吐出口が設けられ、前記各吐出口より吐出された発泡体の発泡領域を規制する規制枠壁が設けられた押出し成形機を使用し、
前記押出し成形機にパルプ繊維成分とポリプロピレン樹脂成分と補助剤としての澱粉成分と水を供給し、前記パルプ繊維成分と合成樹脂成分と澱粉成分と水を加熱混練して前記各吐出口より、構造体の密度が26kg/m3〜55kg/m3の範囲となる押圧力で吐出させたことを特徴とする吸音材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012141048A JP2014004731A (ja) | 2012-06-22 | 2012-06-22 | 吸音材及び吸音材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012141048A JP2014004731A (ja) | 2012-06-22 | 2012-06-22 | 吸音材及び吸音材の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014004731A true JP2014004731A (ja) | 2014-01-16 |
Family
ID=50102927
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012141048A Abandoned JP2014004731A (ja) | 2012-06-22 | 2012-06-22 | 吸音材及び吸音材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014004731A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014005346A (ja) * | 2012-06-22 | 2014-01-16 | Yazaki Corp | 吸音材及び吸音材の製造方法 |
| CN104553173A (zh) * | 2015-01-05 | 2015-04-29 | 芜湖环瑞汽车内饰件有限公司 | 一种汽车内饰用氧化锡-聚氨酯复合乳液包覆聚丙烯基非织造吸音材料 |
| JP2016204451A (ja) * | 2015-04-17 | 2016-12-08 | 矢崎総業株式会社 | 発泡体 |
| JP2016204452A (ja) * | 2015-04-17 | 2016-12-08 | 矢崎総業株式会社 | 発泡体 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4974775A (ja) * | 1972-11-24 | 1974-07-18 | ||
| JPS5052176A (ja) * | 1972-02-18 | 1975-05-09 | ||
| JP2001150581A (ja) * | 1999-11-30 | 2001-06-05 | Sumitomo Chem Co Ltd | 積層パネルおよびその製造方法 |
| JP2002161162A (ja) * | 2000-11-24 | 2002-06-04 | Misawa Homes Co Ltd | 発泡体、発泡体の製造方法、建築用パネル、および発泡体の設置方法 |
| JP2002292722A (ja) * | 2001-04-03 | 2002-10-09 | Mitsubishi Kagaku Form Plastic Kk | 押出発泡複合体の製造方法及び装置 |
| JP2003136577A (ja) * | 2001-10-29 | 2003-05-14 | Mitsubishi Kagaku Form Plastic Kk | 化粧発泡複合体の製造方法 |
| JP2006137160A (ja) * | 2004-11-15 | 2006-06-01 | Howa Seni Kogyo Kk | 車両用吸音材 |
| JP2008005857A (ja) * | 2006-06-27 | 2008-01-17 | Kankyo Keiei Sogo Kenkyusho:Kk | 椅子 |
| JP2009160971A (ja) * | 2007-12-28 | 2009-07-23 | T S Tec Kk | 車両内装材用積層シート,ルーフライニング及びその製造方法 |
| JP2010179566A (ja) * | 2009-02-05 | 2010-08-19 | Tsp:Kk | 断熱材の製造方法及び製造装置 |
-
2012
- 2012-06-22 JP JP2012141048A patent/JP2014004731A/ja not_active Abandoned
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5052176A (ja) * | 1972-02-18 | 1975-05-09 | ||
| JPS4974775A (ja) * | 1972-11-24 | 1974-07-18 | ||
| JP2001150581A (ja) * | 1999-11-30 | 2001-06-05 | Sumitomo Chem Co Ltd | 積層パネルおよびその製造方法 |
| JP2002161162A (ja) * | 2000-11-24 | 2002-06-04 | Misawa Homes Co Ltd | 発泡体、発泡体の製造方法、建築用パネル、および発泡体の設置方法 |
| JP2002292722A (ja) * | 2001-04-03 | 2002-10-09 | Mitsubishi Kagaku Form Plastic Kk | 押出発泡複合体の製造方法及び装置 |
| JP2003136577A (ja) * | 2001-10-29 | 2003-05-14 | Mitsubishi Kagaku Form Plastic Kk | 化粧発泡複合体の製造方法 |
| JP2006137160A (ja) * | 2004-11-15 | 2006-06-01 | Howa Seni Kogyo Kk | 車両用吸音材 |
| JP2008005857A (ja) * | 2006-06-27 | 2008-01-17 | Kankyo Keiei Sogo Kenkyusho:Kk | 椅子 |
| JP2009160971A (ja) * | 2007-12-28 | 2009-07-23 | T S Tec Kk | 車両内装材用積層シート,ルーフライニング及びその製造方法 |
| JP2010179566A (ja) * | 2009-02-05 | 2010-08-19 | Tsp:Kk | 断熱材の製造方法及び製造装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014005346A (ja) * | 2012-06-22 | 2014-01-16 | Yazaki Corp | 吸音材及び吸音材の製造方法 |
| CN104553173A (zh) * | 2015-01-05 | 2015-04-29 | 芜湖环瑞汽车内饰件有限公司 | 一种汽车内饰用氧化锡-聚氨酯复合乳液包覆聚丙烯基非织造吸音材料 |
| JP2016204451A (ja) * | 2015-04-17 | 2016-12-08 | 矢崎総業株式会社 | 発泡体 |
| JP2016204452A (ja) * | 2015-04-17 | 2016-12-08 | 矢崎総業株式会社 | 発泡体 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6084819B2 (ja) | 発泡体及び発泡体の製造方法 | |
| KR20130080541A (ko) | 흡음성능이 개선된 자동차용 대쉬 인너 인슐레이터 | |
| JP5902565B2 (ja) | 吸音材及び吸音材の製造方法 | |
| JP2018171829A (ja) | 積層体 | |
| WO2004075164A1 (ja) | 吸音構造体 | |
| KR101915811B1 (ko) | 흡음성이 우수한 부직포 | |
| WO2004054795A1 (ja) | 積層表皮材および内装材用積層体 | |
| JP4384573B2 (ja) | 自動車内装天井材用の積層部材 | |
| JP6092605B2 (ja) | 吸音材及びこの吸音材を用いた自動車のドア構造 | |
| JP6084818B2 (ja) | 発泡体及び発泡体の製造方法 | |
| JP2015017188A (ja) | 発泡体 | |
| JP2006337886A (ja) | 吸音材 | |
| KR20130080542A (ko) | 흡음성능이 개선된 자동차용 엔진룸 인슐레이터 | |
| WO2023076587A1 (en) | Sound absorbing panels | |
| JP2015169050A (ja) | 吸音パネルおよび吸音パネルの製造方法 | |
| CN105637900A (zh) | 制备用于扬声器振膜或麦克风振膜的膜的方法 | |
| JP2014098076A (ja) | 発泡体、及び、発泡体の製造方法 | |
| JP6215566B2 (ja) | 発泡体の製造方法、発泡体の製造装置、及び、発泡体 | |
| CN110789466B (zh) | 基于海螺仿生的梯度孔隙率微结构汽车内前围声学包结构 | |
| JP6342686B2 (ja) | 発泡体及び発泡体の製造方法 | |
| CN216928030U (zh) | 吸隔声结构及装置 | |
| JP6534288B2 (ja) | 発泡体 | |
| CN109389965B (zh) | 宽频带声波吸收器及其构造方法 | |
| JP5858709B2 (ja) | 発泡体 | |
| JP2008122933A (ja) | 吸音構造体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150520 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20151210 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20151216 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160531 |
|
| A762 | Written abandonment of application |
Free format text: JAPANESE INTERMEDIATE CODE: A762 Effective date: 20160624 |