JP2014005011A - 包装体の製造方法及び製造装置 - Google Patents
包装体の製造方法及び製造装置 Download PDFInfo
- Publication number
- JP2014005011A JP2014005011A JP2012140750A JP2012140750A JP2014005011A JP 2014005011 A JP2014005011 A JP 2014005011A JP 2012140750 A JP2012140750 A JP 2012140750A JP 2012140750 A JP2012140750 A JP 2012140750A JP 2014005011 A JP2014005011 A JP 2014005011A
- Authority
- JP
- Japan
- Prior art keywords
- packaging material
- soft packaging
- electron beam
- cylindrical
- filling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Containers And Plastic Fillers For Packaging (AREA)
Abstract
【課題】電子線殺菌法を利用して、しかも、金属層を有する軟包装材料を使用でき、再汚染のおそれのない包装体を製造する方法を提供すること。
【解決手段】長尺の軟包装材料を間歇的に走行させ、まず筒状に加工する。次に横シール装置2で横シールa3を施した後、その上側開口部a2から挿入された不活性ガス充填管5から停止状態の包装材料に無菌の窒素ガスを充填し、電子線照射装置のエミッタ31から電子線を照射する。そして、充填ノズル4から内容物を充填させ、軟包装材料を移動して再び横シールa3を施して密封する。筒状軟包装材料の内側から電子線を照射しているため、金属層を有する包装材料を使用できる。また、必要最小限の照射量で済み、包装材料の損傷を防止できる。また、速やかに充填・密封しているため、再汚染のおそれもない。
【選択図】図1
【解決手段】長尺の軟包装材料を間歇的に走行させ、まず筒状に加工する。次に横シール装置2で横シールa3を施した後、その上側開口部a2から挿入された不活性ガス充填管5から停止状態の包装材料に無菌の窒素ガスを充填し、電子線照射装置のエミッタ31から電子線を照射する。そして、充填ノズル4から内容物を充填させ、軟包装材料を移動して再び横シールa3を施して密封する。筒状軟包装材料の内側から電子線を照射しているため、金属層を有する包装材料を使用できる。また、必要最小限の照射量で済み、包装材料の損傷を防止できる。また、速やかに充填・密封しているため、再汚染のおそれもない。
【選択図】図1
Description
本発明は、その内面に殺菌処理が施された軟包装材料に内容物を充填し、密封した包装体を製造する方法及びこの方法に使用する装置に関する。そして、本発明は、その殺菌方法として電子線殺菌方法を採用した技術を改良したものである。
プラスチックフィルムなどから構成された軟包装材料に殺菌処理を施す方法には、さまざまな方法が知られている。いずれの方法も、例えば食品等を包装する軟包装材料に適用されるもので、このため、軟包装材料の内面に殺菌処理が施される。
例えば、過酸化水素や過酢酸等の殺菌性薬剤を軟包装材料の内面に噴霧する方法である。そして、殺菌処理後にこの包装材料を無菌水で洗浄することにより、包装材料内面に残留した薬剤を除去する。しかしながら、充分に洗浄除去するためには、大量の無菌水で長い時間洗浄する必要があり、したがって、大型で複雑な洗浄装置を使用する必要があった。
また、ガンマ線を照射して殺菌する方法も知られている。ガンマ線は電荷を持たない放射線であるから、軟包装材料に照射してもほとんど減衰せず、これを透過する。このため、軟包装材料を袋状に加工した後、その外面側からガンマ線を照射して、その内面を殺菌することができる。しかしながら、この場合には装置が大規模となってコスト上の問題がある上、ガンマ線の照射を受けたプラスチックは酸化して、包装体内部に酸化臭が残ることが多い。このため、その内容物の風味を損ねることがあった。例えば、ミネラルウォーター、フレーバーの弱い飲料、つゆ、だしなどを内容物とする場合には、風味の低下がそのまま商品価値の低下につながるという問題があった。
また、軟包装材料の殺菌方法として、電子線殺菌方法を使用する方法も知られている。電子線もプラスチックフィルムを透過することから、包装袋の外面側から照射して殺菌することが推奨されている(特許文献1,2)。しかしながら、電子線は負の電荷を有する粒子線であるから、軟包装材料を透過する際の減衰量はガンマ線と比較して極めて大きい。このため、包装袋の外面側から電子線を照射し、軟包装材料を透過した電子線によって包装袋内面を殺菌するためには、殺菌処理に必要な出力より高い出力の電子線を要するという問題があった。また、軟包装材料がその層構成中に導電性の層を有する場合には、電子線はこの導電性の層によって事実上遮断されるから、たとえ高い出力の電子線を包装材料外面側から照射しても、その内面を殺菌することはできなかった。なお、導電性の層としては、アルミニウム箔、アルミニウム蒸着層などの金属層が例示できる。
そこで、本発明は、電子線殺菌法を利用して、しかも、層構成中に金属層を有する軟包装材料を使用することが可能であり、再汚染のおそれのない包装体を製造する方法とこの方法に使用する装置とを提供することを目的とするものである。
すなわち、請求項1に記載の発明は、次の殺菌工程、充填工程及び密封工程を、この順に、かつ、インラインで行うことを特徴とする包装体の製造方法である。
軟包装材料に対して、その内面側から電子線を照射して殺菌する殺菌工程。
殺菌された軟包装材料に内容物を充填する充填工程。
内容物が充填された軟包装材料を密封する密封工程。
この発明においては、軟包装材料に対して、その内面側から電子線を照射して殺菌するから、外面側から照射する場合と異なり、軟包装材料によって電子線が減衰したり、遮断されたりすることがない。このため、金属層を有する軟包装材料を使用しても、充分に殺菌できるのである。
なお、このように軟包装材料による減衰が生じないから、その出力は殺菌に必要な最低限の出力で充分である。そして、このように低出力の電子線で殺菌する場合には、後述するように、包装袋内面のプラスチックの損傷を防いで、酸化臭の発生を防止することができる。
次に、軟包装材料の内面側を殺菌した後、この殺菌工程とインラインで内容物を充填し、密封して包装体を製造するから、殺菌工程の後密封までの間に再汚染するおそれがない。
このように、この発明によれば、層構成中に金属層を有する軟包装材料を使用することが可能で、再汚染のおそれのない包装体を製造することが可能である。しかも、必要最低限の出力の電子線を照射すれば殺菌できるから、コスト的に有利であるばかりでなく、酸化臭の発生を防止することもできる。
次に、請求項2に記載の発明は、請求項1に記載の発明の効率を向上させるため、長尺の軟包装材料を使用したものである。すなわち、請求項2に記載の発明は、長尺の軟包装材料を間歇的にかつ鉛直方向に走行させながら、内容物を充填し、密封して包装体を製造する方法であって、次の(1)〜(5)の工程を有することを特徴とする包装体の製造方法である。
(1)この軟包装材料を走行させながら二つ折りし、その両側縁同士をシールして筒状に加工する筒状加工工程。
(2)筒状軟包装材料に横シールを施す横シール工程。
(3)この筒状軟包装材料の走行を停止させ、停止状態の筒状軟包装材料に対して、内面側から電子線を照射して殺菌する殺菌工程。
(4)横シールが施され、かつ、殺菌された停止状態の筒状軟包装材料の上側開口部から充填ノズルを挿入し、内容物を充填する充填工程。
(5)内容物が充填された筒状軟包装材料の上側開口部を密封する密封工程。
この発明によれば、長尺の軟包装材料を間歇的にかつ鉛直方向に走行させながら、電子線による殺菌工程、充填工程、密封工程のすべてを実行するから、殺菌工程の後、密封工
程までがインラインで実行され、このため、再汚染のおそれがない。また、筒状軟包装材料の内面側から電子線を照射して殺菌するから、層構成中に金属層を有する軟包装材料を使用することが可能であり、また、必要最低限の出力の電子線を照射すれば殺菌することができる。
程までがインラインで実行され、このため、再汚染のおそれがない。また、筒状軟包装材料の内面側から電子線を照射して殺菌するから、層構成中に金属層を有する軟包装材料を使用することが可能であり、また、必要最低限の出力の電子線を照射すれば殺菌することができる。
なお、後述する仕切り板等を使用することにより、この仕切り板と横シールとの間で筒状軟包装材料の内部を密閉し、この密閉空間内部に電子線照射装置の先端と充填ノズルの先端を挿入して殺菌工程と充填工程とを行えば、殺菌工程から充填工程まで包装体内部を外気にさらすことなく、したがって、一層確実に再汚染を防止することができる。そして、この密閉状態を維持したまま、包装体の上部に横シールを施して密封すれば、殺菌工程後の再汚染をさらに確実に防止することができる。請求項3に記載の発明はこの点を明確にしたもので、すなわち、請求項3に記載の発明は筒状軟包装材料の内部を密閉した状態で、前記殺菌工程、充填工程及び密封工程を行うことを特徴とする請求項1又は2に記載の製造方法である。
次に、請求項4に記載の発明は、電子線の出力の上限を限定したもので、この上限以下の出力で電子線を照射すれば、軟包装材料の損傷を防止することができる。例えば、軟包装材料の内面がポリエチレン系ヒートシール性樹脂で構成されている場合であっても、このヒートシール性樹脂を損傷することなく、充分に殺菌することができる。そのため、酸化臭を生じることがないから、例えば、ミネラルウォーター、フレーバーの弱い飲料、つゆ、だしなどを内容物として充填しても、その商品価値が低下するようなことがない。
すなわち、請求項4に記載の発明は、電子線の加速電圧が125kV以下であることを特徴とする請求項1〜3のいずれかに記載の製造方法である。
次に、請求項5〜7に記載の発明は、それぞれ、請求項2〜4の製造方法に使用する装置の発明である。
すなわち、請求項5に記載の発明は、長尺の軟包装材料を間歇的にかつ鉛直方向に走行させる走行経路を有し、かつ、この走行経路中に、次の(a)〜(d)の装置を配置したことを特徴とする包装体の製造装置である。
(a)走行する軟包装材料を二つ折りし、その両側縁同士をシールして筒状に加工する筒状加工装置。
(b)停止状態の筒状軟包装材料の内面に挿入された電子線照射装置。
(c)横シールが施され、かつ、殺菌された停止状態の筒状軟包装材料の上端開口部からその内面に進退自在に配置され、内容物を筒状包装材料に充填する充填ノズル。
(d)前記電子線照射装置及び充填ノズルより下方に配置され、筒状軟包装材料に横シールを施す横シール装置。
また、請求項5に記載の発明は、電子線の加速電圧を125kV以下とすることができる請求項4に記載の製造装置である。
以上のように、本発明によれば、層構成中に金属層を有する軟包装材料を使用することが可能で、再汚染のおそれのない包装体を製造することが可能である。しかも、電子線の加速電圧を125V以下とすれば、軟包装材料を損傷することなく、充分に殺菌すること
が可能である。
が可能である。
以下、図面を参照して本発明の例を説明する。この例は、包装体として三方シール包装体を製造する例である。三方シール包装体を構成する包装袋は、包装袋を囲む四辺のうち1辺を包装材料の折り返し部で構成し、その他の3辺をヒートシール部で構成したものである。そして、前記折り返し部に対向する辺を縦シール部と呼び、折り返し部に隣接する2辺を横シール部と呼ぶ。なお、四辺のうち2辺を折り返し部とし、その中央に合掌貼りされた縦シール部を有する包装体をピロー包装体と呼ぶ。この例は三方シール包装体を製造する例であるが、もちろん本発明によってピロー包装体を製造することも可能である。
三方シール包装体やピロー包装体を製造する場合、包装材料として長尺の軟包装材料を使用すれば、横シール部を介して多数の包装体を連設して製造することができる。このとき、特定の包装体の上部の横シール部と、隣接する包装体の下部を構成する横シール部とは、同一の横シール部である。
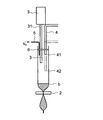
図1に示す製造装置は、このように、長尺の軟包装材料を使用して三方シール包装体を製造する装置である。また、図2は、その動作を説明するための要部断面図である。
この例において、長尺の軟包装材料aは、巻き取りロールa1から巻き出され、ガイドロールを経由した後、図面の上側から下方向に向けて走行する。その走行形態は間歇走行である。すなわち、長尺の軟包装材料aは、鉛直方向への移動と停止とを繰り返しながら下方向に向けて走行する。
そして、この製造装置には、前記走行経路に沿って、筒状加工装置1と横シール装置2とが配置されている。
筒状加工装置1は三方シール包装体の縦シール部を形成して、軟包装材料aを筒状に加工する装置である。この筒状加工装置1は、軟包装材料aを二つ折りして、その両側端部を向かい合わせに重ね合わせる二つ折り機構11と、こうして重ね合わされた両側端部を合掌シールする縦シール機構12とで構成されている。
また、横シール装置2は、筒状に加工された軟包装材料aを横シールする装置である。前述のとおり、この横シール装置2によって形成される横シール部a3は、連接された複数の包装体の境界を構成するもので、一方の包装体の上部を構成すると共に、これに隣接して続く包装体の下部を構成する。そして、この横シール部の中央から切断することによって、個々の包装体に分断することが可能である。
ところで、この例では、図2に示すように、筒状加工装置1によって筒状に加工された筒状軟包装材料aの内部であって、横シール装置2より上の位置に、仕切り板6が配置されており、この仕切り板6と横シール装置2との間で筒状軟包装材料aの内部は密閉された空間を構成している。そして、仕切り板6には3種類の貫通孔が設けられており、この3種類の貫通孔を通じて、それぞれ、後述する電子線照射装置3のエミッタ31、内容物bの充填ノズル4、不活性ガス充填管5が、その先端を前記密閉空間に向けて挿入されている。なお、この仕切り板6は、前記エミッタ31又は不活性ガス充填管5に接合して、不変の位置に固定しておくことができる。
すなわち、軟包装材料aを二つ折りして筒状に加工する位置では、その筒状軟包装材料aの上側に開口部a2が形成されている。この上側開口部a2から仕切り板6の貫通孔を通じて、前記エミッタ31、充填ノズル4、不活性ガス充填管5が、筒状軟包装材料aの内部に挿入されている。なお、図1では、不活性ガス充填管5の図示を省略している。
電子線照射装置3は、筒状軟包装材料aの内面側から電子線を照射して、殺菌する役割を有するものである。電子線はエミッタ31の先端から照射されるから、エミッタ31の先端は前記密閉空間の内部に位置している必要がある。
軟包装材料aの損傷や酸化を防止するため、電子線の照射量は殺菌に必要な最低限の照射量に留めることが望ましい。電子線の加速電圧が125kVの場合、周囲100mm程度の範囲まで殺菌効果を期待することができる。このような理由から、前記電子線殺菌装置として、電子線の加速電圧を125kV以下とすることができる装置を使用することが望ましい。また、殺菌工程は、125kV以下の加速電圧で行なうことが望ましい。
次に、内容物bの充填ノズル4は、包装体に内容物を充填する役割を有するものである。この理由から、充填ノズル4の先端は前記密閉空間の内部に位置している必要がある。また、この充填ノズル4が電子線照射を妨害しないように、この充填ノズル4は、進退自在に構成されている必要がある。すなわち、電子線を照射して筒状軟包装材料を殺菌する殺菌工程においては、充填ノズル4は上方の退出位置41に退出しており(図2参照)、殺菌工程後に進入位置42に挿入して、この進入位置で内容物を充填する。
次に、不活性ガス充填管5は、前記密閉空間に不活性ガスを充填して、この空間の空気を不活性ガスで置換する役割を有している。この例では、不活性ガスとして窒素ガス(N2)を使用したが、包装袋内面や内容物を酸化変質させることのないガスであれば、その外のガスであってもよい。例えば、二酸化炭素ガス(CO2)である。
なお、この不活性ガスは、無菌状態に維持されたガスであることが望ましい。そして、不活性ガス充填管5から不活性ガスを充填して前記密閉空間を陽圧に保つことにより、外気の侵入を防ぎ、無菌状態の不活性ガスを満たすことができる。
次に、この製造装置を使用して包装体を製造する方法について説明する。前述のように、この製造装置は、長尺の軟包装材料aを使用して、その移動と停止とを繰り返しながら包装体を製造する装置である。そこで、この製造工程を構成する各工程は、軟包装材料aを移動させながら加工を行なう工程と、停止状態で加工を行なう工程とに区分できる。
まず、軟包装材料aを筒状に加工する筒状加工工程は、軟包装材料aを移動させながら加工を行なう工程である。すなわち、軟包装材料aをその経路に沿って移動させることにより、二つ折り機構11によって二つ折りされ、かつ、その両側端部を向かい合わせに重ね合わせる。そして、さらに移動することにより、縦シール機構12によって、重ね合わされた両側端部をシールして縦シールが形成される。
次に、横シール工程は、軟包装材料aを移動させながら行なってもよいし、軟包装材料aを停止させて行ってもよい。
そして、この停止状態を維持したまま、殺菌工程、充填工程、密封工程を行うことができる。すなわち、まず、不活性ガス充填管5から常時無菌状態の不活性ガスが充填されているから、横シール部a3と仕切り板6との間の密閉空間はこの無菌状態の不活性ガスで満たされている。そこで、充填ノズル4を上方の退出位置41に退出させ、電子線照射装
置3のエミッタ31の先端から電子線を照射して、この密閉空間を構成する筒状軟包装材料aに対して、その内面側から電子線を照射して殺菌する。
置3のエミッタ31の先端から電子線を照射して、この密閉空間を構成する筒状軟包装材料aに対して、その内面側から電子線を照射して殺菌する。
次に、速やかに充填ノズル4を下方の進入位置42に進入させ、その先端から内容物を充填する。このとき、前記密閉空間は無菌状態の不活性ガスで満たされている。
内容物の充填の後、速やかに単位距離だけ移動して停止させ、再度横シールを施すことにより、包装体を製造することができる。移動する単位距離は、包装体の長さと同じ距離である。この距離を移動して横シールを施すことにより、包装体の上部を構成する横シール部a3を形成して密封することができる。なお、この横シール部a3は、包装体の上部を構成する横シールであると共に、隣接する包装体の下部を構成する横シールを兼ねている。このため、前記殺菌工程や充填工程を繰り返すことにより、多数の包装体を連接して製造することができる。そして、前記横シール部a3の中央で切断することにより、個々の包装体に分断することができる。
本発明に係る軟包装材料aとしては、任意の包装材料を使用することができる。例えば、基材シートの内面側にヒートシール性樹脂層を積層した軟包装材料である。金属箔や金属蒸着層などの金属層を有する軟包装材料を使用する場合には、本発明の利点が特に生かされるが、これに限られず、金属層を持たない軟包装材料であってもよい。
基材シートとしては、例えば、ポリエチレンフィルム、ポリプロピレンフィルム、ポリエステルフィルム、ポリアミドフィルム、ポリ塩化ビニルフィルムなどを使用できる。イ一軸延伸または二軸延伸したフィルムであってよい。あるいは、これらプラスチックフィルムに金属蒸着膜を形成した蒸着フィルムを用いることも可能である。また、透明無機蒸着膜を形成した蒸着フィルムを使用することも可能である。透明無機蒸着膜としては、例えば、酸化ケイ素、酸化アルミニウム、酸化インジウム、酸化錫、酸化ジルコニウムなどの薄膜が利用できる。これら蒸着膜をプラスチックフィルムに積層する方法は公知であるが、例えば、真空蒸着法、スパッタリング法、CVD法などで可能である。なお、これら各フィルムを積層した多層フィルムを基材として使用できることはもちろんである。また、これら各フィルムに金属箔を積層した多層フィルムを用いることもできる。金属箔としては、アルミニウム箔、鉄箔、銅箔、錫箔などが例示できる。
次に、ヒートシール性樹脂層としては、例えば、低密度ポリエチレン(LDPE)フィルム、中密度ポリエチレン(MDPE)フィルム、高密度ポリエチレン(HDPE)フィルム、直鎖状低密度ポリエチレン(LLDPE)フィルム、未延伸ポリプロピレン(CPP)フィルム、エチレン−酢酸ビニル共重合体フィルム、エチレン−アクリル酸共重合体フィルム、エチレン−アクリル酸メチル共重合体フィルム、エチレン−メタクリル酸共重合体フィルム、エチレン−プロピレン共重合体フィルム、アイオノマーフィルムなどが使用できる。
また、内容物としては、粉粒体、液体、粘性の液体などの飲食物を収容することができる。例えば、ミネラルウォーター、フレーバーの弱い飲料、つゆ、だしなどである。
1 筒状加工装置
11 筒状加工装置の二つ折り機構
12 筒状加工装置の縦シール機構
2 横シール装置
3 電子線照射装置
31 電子線照射装置のエミッタ
4 充填ノズル
41 充填ノズルの退出位置
42 充填ノズルの進入位置
5 不活性ガス充填管
6 仕切り板
a 軟包装材料
a1 軟包装材料の巻き取りロール
a2 軟包装材料の上側開口部
a3 軟包装材料の横シール部
11 筒状加工装置の二つ折り機構
12 筒状加工装置の縦シール機構
2 横シール装置
3 電子線照射装置
31 電子線照射装置のエミッタ
4 充填ノズル
41 充填ノズルの退出位置
42 充填ノズルの進入位置
5 不活性ガス充填管
6 仕切り板
a 軟包装材料
a1 軟包装材料の巻き取りロール
a2 軟包装材料の上側開口部
a3 軟包装材料の横シール部
Claims (7)
- 次の殺菌工程、充填工程及び密封工程を、この順に、かつ、インラインで行うことを特徴とする包装体の製造方法。
軟包装材料に対して、その内面側から電子線を照射して殺菌する殺菌工程。
殺菌された軟包装材料に内容物を充填する充填工程。
内容物が充填された軟包装材料を密封する密封工程。 - 長尺の軟包装材料を間歇的にかつ鉛直方向に走行させながら、内容物を充填し、密封して包装体を製造する方法であって、次の(1)〜(5)の工程を有することを特徴とする包装体の製造方法。
(1)この軟包装材料を走行させながら二つ折りし、その両側縁同士をシールして筒状に加工する筒状加工工程。
(2)筒状軟包装材料に横シールを施す横シール工程。
(3)この筒状軟包装材料の走行を停止させ、停止状態の筒状軟包装材料に対して、内面側から電子線を照射して殺菌する殺菌工程。
(4)横シールが施され、かつ、殺菌された停止状態の筒状軟包装材料の上側開口部から充填ノズルを挿入し、内容物を充填する充填工程。
(5)内容物が充填された筒状軟包装材料の上側開口部を密封する密封工程。 - 筒状軟包装材料の内部を密閉した状態で、前記殺菌工程、充填工程及び密封工程を行うことを特徴とする請求項1又は2に記載の製造方法。
- 電子線の加速電圧が125kV以下であることを特徴とする請求項1〜3のいずれかに記載の製造方法。
- 長尺の軟包装材料を間歇的にかつ鉛直方向に走行させる走行経路を有し、かつ、この走行経路中に、次の(a)〜(d)の装置を配置したことを特徴とする包装体の製造装置。
(a)走行する軟包装材料を二つ折りし、その両側縁同士をシールして筒状に加工する筒状加工装置。
(b)停止状態の筒状軟包装材料の内面に挿入された電子線照射装置。
(c)横シールが施され、かつ、殺菌された停止状態の筒状軟包装材料の上端開口部からその内面に進退自在に配置され、内容物を筒状包装材料に充填する充填ノズル。
(d)前記電子線照射装置及び充填ノズルより下方に配置され、筒状軟包装材料に横シールを施す横シール装置。 - 筒状軟包装材料の内部を密閉した密閉空間内に、前記電子線照射装置の先端と充填ノズルの先端とが位置していることを特徴とする請求項5に記載の製造装置。
- 電子線の加速電圧を125kV以下とすることができることを特徴とする請求項5又は6記載の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012140750A JP2014005011A (ja) | 2012-06-22 | 2012-06-22 | 包装体の製造方法及び製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012140750A JP2014005011A (ja) | 2012-06-22 | 2012-06-22 | 包装体の製造方法及び製造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014005011A true JP2014005011A (ja) | 2014-01-16 |
Family
ID=50103139
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012140750A Pending JP2014005011A (ja) | 2012-06-22 | 2012-06-22 | 包装体の製造方法及び製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014005011A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017505738A (ja) * | 2014-01-31 | 2017-02-23 | テトラ・ラヴァル・ホールディングス・アンド・ファイナンス・ソシエテ・アノニムTetra Laval Holdings & Finance S.A. | 包装容器を殺菌するためのデバイスおよび方法 |
| JP2020533243A (ja) * | 2017-09-13 | 2020-11-19 | テトラ ラバル ホールディングス アンド ファイナンス エス エイ | 密封されたパッケージを形成するためのパッケージ装置 |
-
2012
- 2012-06-22 JP JP2012140750A patent/JP2014005011A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017505738A (ja) * | 2014-01-31 | 2017-02-23 | テトラ・ラヴァル・ホールディングス・アンド・ファイナンス・ソシエテ・アノニムTetra Laval Holdings & Finance S.A. | 包装容器を殺菌するためのデバイスおよび方法 |
| JP2020533243A (ja) * | 2017-09-13 | 2020-11-19 | テトラ ラバル ホールディングス アンド ファイナンス エス エイ | 密封されたパッケージを形成するためのパッケージ装置 |
| JP7262450B2 (ja) | 2017-09-13 | 2023-04-21 | テトラ ラバル ホールディングス アンド ファイナンス エス エイ | 密封されたパッケージを形成するためのパッケージ装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107074387B (zh) | 自身灭菌包装及其制造和使用方法 | |
| CN107980032B (zh) | 用于处理薄体柔性容器(袋)的杀菌的系统 | |
| JP3990633B2 (ja) | 流動製品の密封パッケージを製造するための包装シート材料を殺菌する方法およびユニット | |
| WO2021009899A1 (ja) | 包装済み医療用具 | |
| US6685883B2 (en) | Method and unit for sterilizing packaging sheet material for manufacturing sealed packages of pourable food products | |
| JP2018111264A (ja) | 積層体および包装袋、包装体、並びに積層体の製造方法 | |
| US20240033181A1 (en) | Sealing film and packaging for gas or vapor decontaminable packaging applications | |
| RU2508235C2 (ru) | Контейнер, а также устройство и способ асептического наполнения контейнера | |
| JP6119806B2 (ja) | 無菌袋詰め方法及び装置 | |
| JP4506241B2 (ja) | 密封容器の製造方法 | |
| JP2013086848A (ja) | 口栓付容器の無菌充填方法 | |
| EP3541705B1 (en) | Film to film packaging solution for sterilized polyolefin-based nonwoven fabric products | |
| JP2017171392A (ja) | 無菌包装物を製造する方法 | |
| JPS6234613B2 (ja) | ||
| JPS6326010B2 (ja) | ||
| JP6232527B2 (ja) | 飲料又は食品の無菌包装装置 | |
| JP2016064002A (ja) | 袋の殺菌方法及び装置 | |
| JPH107113A (ja) | 無菌包装方法および連続包装袋 | |
| JP4911237B2 (ja) | 過酸化水素バリア性フィルムおよびそれを使用した積層材 | |
| CA3040932C (en) | Film to film packaging solution for sterilized polyolefin-based nonwoven fabric products | |
| JP2013018534A (ja) | 液体用紙容器の製造方法およびこれに用いる製造装置 | |
| WO2005120959A1 (en) | Apparatus and method for sterilizing a spout assembly of a container | |
| JPS581629A (ja) | 電子線殺菌装置 | |
| WO2014206861A1 (en) | Method and device for sterilizing packaging material | |
| JPS58216525A (ja) | 無菌包装材料を包装する方法 |