JP2014100815A - 成形品の成形方法 - Google Patents
成形品の成形方法 Download PDFInfo
- Publication number
- JP2014100815A JP2014100815A JP2012252786A JP2012252786A JP2014100815A JP 2014100815 A JP2014100815 A JP 2014100815A JP 2012252786 A JP2012252786 A JP 2012252786A JP 2012252786 A JP2012252786 A JP 2012252786A JP 2014100815 A JP2014100815 A JP 2014100815A
- Authority
- JP
- Japan
- Prior art keywords
- synthetic resin
- resin portion
- mold
- molding
- molded product
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
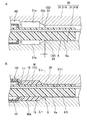
【解決手段】第1の合成樹脂部5の表面6a上に第2の合成樹脂部15を成形する。第2合成樹脂部15の成形型30が、キャビティ30aの周縁に、成形型30の型締め時に第1合成樹脂部5の表面6aに食い込んで、第2合成樹脂部15の端縁20を画定する金属製の突条部32を備える。そして、成形時、突条部32を第1合成樹脂部5の表面6aに食い込ませた状態として、キャビティ30a内に第2合成樹脂部15の成形材料Mを注入し、第1合成樹脂部5の表面6a上に、突条部32の食い込み跡8を残した状態として、第2合成樹脂部15を成形する。
【選択図】図9
Description
本発明に係る成形品の成形方法は、第1の合成樹脂部の表面上に第2の合成樹脂部を成形する成形品の成形方法であって、
前記第2の合成樹脂部の成形型が、キャビティの周縁に、前記成形型の型締め時に前記第1の合成樹脂部の表面に食い込んで、前記第2の合成樹脂部の端縁を画定する金属製の突条部を備え、
該突条部を前記第1の合成樹脂部の表面に食い込ませた状態として、前記キャビティ内に前記第2の合成樹脂部の成形材料を注入し、前記第1の合成樹脂部の表面上に、前記突条部の食い込み跡を残した状態として、前記第2の合成樹脂部を成形することを特徴とする。
本発明に係る成形品の成形方法では、前記食い込み跡を覆うように、被覆部材が配設されることが望ましい。
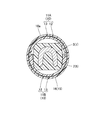
本発明に係る成形品の成形方法では、前記第1の合成樹脂部が、棒状に形成されるとともに、前記第2の合成樹脂部が、前記第1の合成樹脂部の軸周り方向の全周を囲う筒状に形成される構成として、
前記成形型が、一対の分割型から構成されるとともに、
前記分割型のキャビティ用型面の周縁に、前記突条部を形成可能に、セットする前記第1の合成樹脂部の表面上に向かって突出する鍔部が、形成され、
前記成形型の型締め時、前記鍔部相互が、先端の突出端を前記第1の合成樹脂部に食い込ませるとともに、側面相互を圧接させて、成形する前記第2の合成樹脂部の端縁を画定していることが望ましい。
本発明に係る成形品の成形方法では、前記第2の合成樹脂部を反応射出成形によって形成するとともに、前記第2の合成樹脂部の一部が、製造した成形品の外表面に露出されることが望ましい。
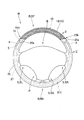
M…成形材料、H3…(成形品)第3完成前ハンドル、W…(完成成形品)ステアリングホイール。
Claims (4)
- 第1の合成樹脂部の表面上に第2の合成樹脂部を成形する成形品の成形方法であって、
前記第2の合成樹脂部の成形型が、キャビティの周縁に、前記成形型の型締め時に前記第1の合成樹脂部の表面に食い込んで、前記第2の合成樹脂部の端縁を画定する金属製の突条部を備え、
該突条部を前記第1の合成樹脂部の表面に食い込ませた状態として、前記キャビティ内に前記第2の合成樹脂部の成形材料を注入し、前記第1の合成樹脂部の表面上に、前記突条部の食い込み跡を残した状態として、前記第2の合成樹脂部を成形することを特徴とする成形品の成形方法。 - 前記食い込み跡を覆うように、被覆部材が配設されることを特徴とする請求項1に記載の成形品の成形方法。
- 前記第1の合成樹脂部が、棒状に形成されるとともに、前記第2の合成樹脂部が、前記第1の合成樹脂部の軸周り方向の全周を囲う筒状に形成される構成として、
前記成形型が、一対の分割型から構成されるとともに、
前記分割型のキャビティ用型面の周縁に、前記突条部を形成可能に、セットする前記第1の合成樹脂部の表面上に向かって突出する鍔部が、形成され、
前記成形型の型締め時、前記鍔部相互が、先端の突出端を前記第1の合成樹脂部に食い込ませるとともに、側面相互を圧接させて、成形する前記第2の合成樹脂部の端縁を画定していることを特徴とする請求項1若しくは請求項2に記載の成形品の成形方法。 - 前記第2の合成樹脂部を反応射出成形によって形成するとともに、前記第2の合成樹脂部の一部が、製造した多色成形品の外表面に露出されることを特徴とする請求項1乃至請求項3のいずれか1項に記載の成形品の成形方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012252786A JP5842793B2 (ja) | 2012-11-17 | 2012-11-17 | 成形品の成形方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012252786A JP5842793B2 (ja) | 2012-11-17 | 2012-11-17 | 成形品の成形方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014100815A true JP2014100815A (ja) | 2014-06-05 |
| JP5842793B2 JP5842793B2 (ja) | 2016-01-13 |
Family
ID=51023805
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012252786A Expired - Fee Related JP5842793B2 (ja) | 2012-11-17 | 2012-11-17 | 成形品の成形方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5842793B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101566170B1 (ko) * | 2015-06-01 | 2015-11-06 | (주)건우정공 | 다중 사출 금형 |
| US10522846B2 (en) | 2016-08-12 | 2019-12-31 | Toyota Jidosha Kabushiki Kaisha | Fuel cell end plate with resin layer and protrusion |
| JP2020090088A (ja) * | 2018-12-07 | 2020-06-11 | イントップス カンパニー,リミテッド | 液状反応硬化工法を用いた複合層を備えたリアル素材製品の製造方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5674721U (ja) * | 1979-11-12 | 1981-06-18 | ||
| JPS6330125U (ja) * | 1986-08-09 | 1988-02-27 | ||
| JPH0250319U (ja) * | 1988-10-03 | 1990-04-09 | ||
| JPH1178907A (ja) * | 1997-09-10 | 1999-03-23 | Toyoda Gosei Co Ltd | ステアリングホイールの製造方法 |
| JP2011005764A (ja) * | 2009-06-26 | 2011-01-13 | Nippon Plast Co Ltd | 射出成形時における洩れ防止構造 |
| JP2012520192A (ja) * | 2009-03-16 | 2012-09-06 | レオンハード クルツ シュティフトゥング ウント コー. カーゲー | プラスティック部品の加飾装置及び加飾方法 |
-
2012
- 2012-11-17 JP JP2012252786A patent/JP5842793B2/ja not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5674721U (ja) * | 1979-11-12 | 1981-06-18 | ||
| JPS6330125U (ja) * | 1986-08-09 | 1988-02-27 | ||
| JPH0250319U (ja) * | 1988-10-03 | 1990-04-09 | ||
| JPH1178907A (ja) * | 1997-09-10 | 1999-03-23 | Toyoda Gosei Co Ltd | ステアリングホイールの製造方法 |
| JP2012520192A (ja) * | 2009-03-16 | 2012-09-06 | レオンハード クルツ シュティフトゥング ウント コー. カーゲー | プラスティック部品の加飾装置及び加飾方法 |
| JP2011005764A (ja) * | 2009-06-26 | 2011-01-13 | Nippon Plast Co Ltd | 射出成形時における洩れ防止構造 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101566170B1 (ko) * | 2015-06-01 | 2015-11-06 | (주)건우정공 | 다중 사출 금형 |
| US10522846B2 (en) | 2016-08-12 | 2019-12-31 | Toyota Jidosha Kabushiki Kaisha | Fuel cell end plate with resin layer and protrusion |
| JP2020090088A (ja) * | 2018-12-07 | 2020-06-11 | イントップス カンパニー,リミテッド | 液状反応硬化工法を用いた複合層を備えたリアル素材製品の製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5842793B2 (ja) | 2016-01-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5842793B2 (ja) | 成形品の成形方法 | |
| US9789895B2 (en) | Decoration article having clear layer and method of forming the same | |
| WO2005109984A3 (en) | A process for the manufacture of a hybrid element comprising a metal skin | |
| CN207681407U (zh) | 一种套筒的冷镦模具 | |
| JP6610413B2 (ja) | インサート成形品の製造方法 | |
| CN114986790A (zh) | 颈挂耳机软质胶注压模具及颈挂耳机软质胶包胶方法 | |
| TW201927512A (zh) | 安全帽之製造方法及其結構 | |
| JP2001048024A (ja) | 皮巻きステアリングホイール | |
| JP5278264B2 (ja) | 皮巻きステアリングホイール | |
| JP2012056238A (ja) | 多色成形品の製造方法および多色成形品 | |
| WO2016059834A1 (ja) | ステアリング用加飾品 | |
| JP5923572B2 (ja) | 合成樹脂製玩具の製造方法 | |
| JP2004210292A (ja) | ステアリングホイールの製造方法 | |
| JP4935010B2 (ja) | 加飾成形品の製造方法及び加飾成形品 | |
| JP4161990B2 (ja) | 革巻きステアリングホイールの製造方法 | |
| JP2005271880A (ja) | ステアリングホイール | |
| JPS6015419B2 (ja) | 鋳造製品の模様を正確に表わす鋳造方法 | |
| JP4284170B2 (ja) | 成形方法 | |
| JP2015214058A (ja) | 成形金型構造及びシール | |
| TWI715359B (zh) | 具有圖案之扳手握把及其製造方法 | |
| JP4487127B2 (ja) | タイヤトレッド部を形成するセクタ−を製造するための石膏型の製造方法及びこれを使用したセクショナル型タイヤ成形金型の製造方法 | |
| JP2005212697A (ja) | ステアリングホイール | |
| KR200472017Y1 (ko) | 쥬얼리 형태 쵸콜릿 제조용 성형틀 및 상기 쥬얼리 형태 쵸콜릿 제조용 성형틀에 의해 제조된 쥬얼리 형태 쵸콜릿 | |
| JP2005297966A5 (ja) | ||
| JPH0374607B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150128 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150723 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150804 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150924 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20151020 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20151102 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5842793 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |