JP2014104579A - 切削インサート - Google Patents
切削インサート Download PDFInfo
- Publication number
- JP2014104579A JP2014104579A JP2013245826A JP2013245826A JP2014104579A JP 2014104579 A JP2014104579 A JP 2014104579A JP 2013245826 A JP2013245826 A JP 2013245826A JP 2013245826 A JP2013245826 A JP 2013245826A JP 2014104579 A JP2014104579 A JP 2014104579A
- Authority
- JP
- Japan
- Prior art keywords
- cutting insert
- cutting
- coolant duct
- coolant
- main
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002826 coolant Substances 0.000 claims abstract description 84
- 230000037431 insertion Effects 0.000 description 5
- 238000003780 insertion Methods 0.000 description 5
- 238000001816 cooling Methods 0.000 description 3
- 238000003754 machining Methods 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/10—Cutting tools with special provision for cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/04—Cutting-off tools
- B23B27/045—Cutting-off tools with chip-breaking arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/14—Cutting tools of which the bits or tips or cutting inserts are of special material
- B23B27/16—Cutting tools of which the bits or tips or cutting inserts are of special material with exchangeable cutting bits or cutting inserts, e.g. able to be clamped
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B29/00—Holders for non-rotary cutting tools; Boring bars or boring heads; Accessories for tool holders
- B23B29/04—Tool holders for a single cutting tool
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B2200/00—Details of cutting inserts
- B23B2200/08—Rake or top surfaces
- B23B2200/086—Rake or top surfaces with one or more grooves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/04—Cutting-off tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/22—Cutting tools with chip-breaking equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C5/00—Milling-cutters
- B23C5/28—Features relating to lubricating or cooling
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/14—Cutters, for shaping with means to apply fluid to cutting tool
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/24—Cutters, for shaping with chip breaker, guide or deflector
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/25—Cutters, for shaping including cut off tool
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
【課題】クーラントダクトを有する切削インサートを提供する。
【解決手段】主切れ刃(28)と、すくい面(26)と、切削インサート(12)の上部側に形成された少なくとも1つのクーラントダクト(20)とを有する切削インサート(12)であって、少なくとも1つのクーラントダクト(20)は、少なくとも部分的にすくい面(26)内に主切れ刃(28)に向かって配置され、その幅は主切れ刃(28)に向かって増加する。
【選択図】図1
【解決手段】主切れ刃(28)と、すくい面(26)と、切削インサート(12)の上部側に形成された少なくとも1つのクーラントダクト(20)とを有する切削インサート(12)であって、少なくとも1つのクーラントダクト(20)は、少なくとも部分的にすくい面(26)内に主切れ刃(28)に向かって配置され、その幅は主切れ刃(28)に向かって増加する。
【選択図】図1
Description
本発明は切削インサートに関する。さらに、本発明は、ツールホルダおよび切削インサートを有する切削ツールに関する。
工作物の切断および旋削中、摩擦および成形により強い熱を発することとなり、その結果、工作物だけでなく、使用される切削ツールもかなり加熱される。しかしながら、切削ツールの高い温度は摩耗の増加につながり、コストがかかることとなる。このため、工作物の機械加工時、クーラントの補助により切削インサートが冷却される。これまで、クーラントの流れは、切削インサートが取り付けられたツールホルダ内または上のノズルまたはダクトを通じて切削インサートに、特に、切削インサートの主切れ刃に案内されることが通常であった。これには、クーラントの流れが強力に案内されるため、切削インサートの、クーラントの流れが直接当たる部分のみが冷却されるという問題がある。
本発明の目的は、わずかな程度の摩耗を有し、より長い使用可能寿命を可能にする切削インサートを提供することである。
この目的は、主切れ刃と、すくい面と、切削インサートの上部側に形成された少なくとも1つのクーラントダクトとを有する切削インサートによって達成される。少なくとも1つのクーラントダクトは、少なくとも部分的にすくい面内に、主切れ刃に向かって配置されており、その幅は、主切れ刃に向かって増加する。本発明によって、ツールホルダのノズルまたは開口部から出るクーラントの流れは、クーラントダクト内を切れ刃に向かって目標とする状態で案内される。ダクトの幾何学的形状により、クーラントの流れを、冷却を必要とする切れ刃が冷却されるような方法で導くことが可能になる。さらに、クーラントダクトを切削インサートの上部側に形成すると、ダクトへのアクセスが容易になるため、組み立て時、クーラントを案内する、切削インサートの開口部とツールホルダの開口部とを長々と互いに位置合わせする必要はない。上部側に形成されたダクトのさらなる利点は、クーラントダクトを内部に有するものと比較して切削インサートの製造をかなり容易にすることである。
クーラントダクトを主切れ刃の方に向けて主要クーラントダクトを形成し、主切れ刃の目標とする冷却を可能にすることが好ましい。
切削インサートは、好ましくは、少なくとも1つの二次切れ刃を有する。クーラントダクトを少なくとも1つの二次切れ刃の方に向けて二次クーラントダクトを形成する。二次切れ刃の方に向かうクーラントダクトの向きにより、ツールホルダのクーラントが出る箇所と主切れ刃との間の連結部に直接配置されない二次切れ刃の冷却が保証される。
さらなる実施形態によれば、すくい面は少なくとも1つのチップブレーカを有し、その結果、切屑形成に影響することが可能である。
例として、クーラントダクトがダクト壁のクーラント案内機能にチップブレーカの作用を併せ持つように、クーラントダクトは少なくとも1つのチップブレーカによって部分的に境界が定められる。これにより、すくい面におけるチップブレーカおよびクーラントダクトの特定の省スペース配置を達成することを可能にする。
少なくとも1つのチップブレーカは、主切れ刃に対して実質的に垂直に配向された部分および/または主切れ刃に対して斜めに配向された部分を有することが好ましい。この幾何学的形状の結果、チップブレーカは、クーラントダクトの境界画定部としてのその機能およびまたその切屑破断機能の両方を満たすことができる。
クーラントの流れの少なくともいくらかがチップブレーカの高さ全体にわたり二次クーラントダクト内に問題なく案内されるように、少なくとも1つのチップブレーカの、主切れ刃から遠い側に二次クーラントダクトを配置することが特に好ましい。
さらなる実施形態の変形形態では、2つのチップブレーカが設けられる。主要クーラントダクトは2つのチップブレーカの間に延びる。この幾何学的形状は、クーラントの流れのいくらかを直接かつ妨げることなく主切れ刃に送ることを可能にする。
2つのチップデフレクタが設けられ、それらの間にクーラントダクトが円すい形に開き、その結果、クーラントの流れが広がることが好ましい。
クーラントの流れ全体が主要クーラントダクトに流れ込まないように、チップデフレクタ間の距離はチップブレーカ間の距離よりも大きいことが特に好ましい。
さらなる実施形態においては、切削インサートは、2つの二次切れ刃および少なくとも2つの二次クーラントダクトを有する。したがって、切削ツールは2つの冷却される二次切れ刃の恩恵を受ける。
例として、クーラントダクトは共通部分を有し、これがクーラントを種々のクーラントダクト内に供給することを極めて容易にする。
本発明の一形態においては、少なくとも1つのクーラントダクトはタブ形状である。したがって、クーラントは可能な限り最小の流れ抵抗を受ける。
本発明のさらなる実施形態の変形形態では、切削インサートは旋削工具用である。
本発明はまたツールホルダおよび切削インサートを有する切削ツールに関する。ここで、切削インサートはツールホルダの凹部内に挿入される。クーラントダクトは少なくとも部分的に切削インサートの表面とツールホルダの凹部の表面との間に画定される。それによって切削インサートのツールホルダへの組み付けが簡単になり、かつ追加の位置合わせ工程なく実施されうる。
本発明のさらなる特徴および利点は以下の説明および参照される添付の図面から明らかになる。
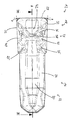
図1〜3は、切削ツール10用の切削インサート12を示す。ここで、切削インサート12は2つの領域、すなわち、切削ツール10に切削インサートを取り付けるための挿入領域16、および機械加工される工作物(図示せず)を機械加工することができる切削領域18に分割することができる。
クーラントダクト20が切削インサート12の実質的に全長にわたって延びる。クーラントダクト20の入口領域22が挿入領域16内にあり、かつ切削インサート12の中心軸線Aに沿って配置されている。入口領域22は、切削領域18に向かって開くU字形のダクト壁24によって囲まれている。
切削領域18の、挿入領域16の方に面する側において、ダクト壁24はそのU字形の脚の端部にチップデフレクタ25を形成し、チップデフレクタ25の間にクーラントダクト20が延びて、この領域内に円すい形に開く。切削領域18の表面は、すくい面26として構成され、切削インサート12の周方向面との交点に切れ刃を形成する。すくい面26の縁端に切削インサート12の端面30と共に主切れ刃28が形成される。2つの二次切れ刃32がすくい面26によって、およびいずれの場合においても、対向する側面34の1つによって形成される。主切れ刃28は2つの二次切れ刃32のそれぞれとほぼ直角を形成する。しかしながら、主切れ刃28と、いずれの場合においても、二次切れ刃32の1つとの間の内角α,βは、好ましくは90°未満である。
すくい面26は2つのチップブレーカ36を有し、2つのチップブレーカ36はすくい面26を3つのダクトに分割する。チップブレーカ36間の、中心軸線Aに垂直な距離は、この場合、チップデフレクタ25間の距離よりも小さい。主要クーラントダクト38は2つのチップブレーカ36間に、中心軸線Aに沿って延びる。二次クーラントダクト40は、中心軸線Aから斜めに進み、チップブレーカ36の前にある二次切れ刃32の方向に延びる。これらはいずれの場合においても少なくとも部分的にチップデフレクタ25およびチップブレーカ36によって境界が定められる。
主要クーラントダクト38は、少なくともチップブレーカ36間にタブ形状のへこみ42として構成され、ここで、チップブレーカ36の、主切れ刃に対して垂直に配向される部分によって部分的に境界が定められる。その後、主要クーラントダクト38は主切れ刃28に向かって急激に上昇し、その底部が主切れ刃28の高さに達し次第終端する。
二次クーラントダクト40のそれぞれは二次切れ刃32の方に向かって角度を成して配置される。二次クーラントダクト40は中心軸線Aから進み、二次切れ刃32の方向に広がる。これはチップブレーカ36の一部によって達成され、これにより、主切れ刃28に対して斜めに配向された二次クーラントダクト40の範囲が定められる。主要クーラントダクト38に類似する態様で、二次クーラントダクト40はそれらが二次切れ刃32の各々に達する前、二次クーラントダクト40の底部が二次切れ刃32の高さに達するまでわずかに上昇する。
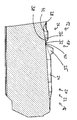
図4は、ツールホルダ44に挿入された切削インサート12を含む切削ツール10の断面図を示す。この目的のため、ツールホルダは、ノーズ48によって上部に向かって境界が定められる凹部46を有する。ダクトまたはボアとしても構成することができるノズル(図示せず)がツールホルダ44の内部に形成され、凹部46に通じている。
組み立てのため、切削インサート12はツールホルダ44の凹部46内に挿入される。切削インサート12の挿入領域16は、その後、完全に凹部46内に配置され、切削領域18はノーズ48の前に突出する。ここで、ツールホルダ44のノーズ48の底部側はダクト壁24と共にクーラントダクト20の入口領域22を形成する。したがって、ノズルは入口領域22に通じている。
切削インサート12の冷却のため、クーラントはノズルから流れ出てクーラントダクト20の入口領域22に流れ込む。クーラントは、その後、チップデフレクタ25間の開口部を通過し、結果的に、チップブレーカ36に衝突する。チップブレーカ36間の開口部はチップデフレクタ25間の開口部よりも小さいため、クーラントの流れはこの時点で3つに分割される。チップブレーカ36間の開口部を通過するクーラントの量は主要クーラントダクト38によって主切れ刃28に案内されるため、主切れ刃28を冷却することができる。
中心軸線Aに沿う流れの方向からわかるように、残りのクーラントは、チップブレーカ36によって左または右の二次クーラントダクト40内に運ばれ、そこから、クーラントは二次切れ刃32に送られ、二次切れ刃32を冷却する。したがって、切削インサート12の3つの切れ刃は全て目標とする状態で冷却される。
10 切削ツール
12 切削インサート
16 挿入領域
18 切削領域
20 クーラントダクト
22 入口領域
24 ダクト壁
25 チップデフレクタ
26 すくい面
28 主切れ刃
30 端面
32 二次切れ刃
34 対向する側面
36 チップブレーカ
38 主要クーラントダクト
40 二次クーラントダクト
42 タブ形状のへこみ
44 ツールホルダ
46 凹部
48 ノーズ
12 切削インサート
16 挿入領域
18 切削領域
20 クーラントダクト
22 入口領域
24 ダクト壁
25 チップデフレクタ
26 すくい面
28 主切れ刃
30 端面
32 二次切れ刃
34 対向する側面
36 チップブレーカ
38 主要クーラントダクト
40 二次クーラントダクト
42 タブ形状のへこみ
44 ツールホルダ
46 凹部
48 ノーズ
Claims (15)
- 主切れ刃(28)と、すくい面(26)と、前記切削インサート(12)の上部側に形成された少なくとも1つのクーラントダクト(20)とを有し、前記少なくとも1つのクーラントダクト(20)が、少なくとも部分的に前記すくい面(26)内に前記主切れ刃(28)に向かって配置されており、前記少なくとも1つのクーラントダクト(20)の幅が前記主切れ刃(28)に向かって増加する、切削インサート(12)。
- 前記クーラントダクト(20)が前記主切れ刃(28)の方に向き、主要クーラントダクト(38)を形成することを特徴とする、請求項1に記載の切削インサート。
- 少なくとも1つの二次切れ刃(32)を有し、前記クーラントダクト(20)が前記少なくとも1つの二次切れ刃(32)の方に向き、二次クーラントダクト(40)を形成することを特徴とする、請求項1または2に記載の切削インサート。
- 前記すくい面(26)が少なくとも1つのチップブレーカ(36)を有することを特徴とする、請求項1〜3のいずれか一項に記載の切削インサート。
- 前記クーラントダクト(20)が前記少なくとも1つのチップブレーカ(36)によって部分的に境界が定められていることを特徴とする、請求項4に記載の切削インサート。
- 前記少なくとも1つのチップブレーカ(36)が、前記主切れ刃(28)に対して実質的に垂直に配向された部分および/または前記主切れ刃(28)に対して斜めに配向された部分を有することを特徴とする、請求項4または5に記載の切削インサート。
- 前記二次クーラントダクト(40)が、前記少なくとも1つのチップブレーカ(36)の、前記主切れ刃(28)から遠い側に配置されることを特徴とする、請求項3および請求項4〜6のいずれか一項に記載の切削インサート。
- 2つのチップブレーカ(36)が設けられ、前記主要クーラントダクト(38)が前記2つのチップブレーカ(36)間に延びることを特徴とする、請求項4〜7のいずれか一項に記載の切削インサート。
- 2つのチップデフレクタ(25)が設けられ、前記2つのチップデフレクタ(25)間に、前記クーラントダクト(20)が円すい状に開いていることを特徴とする、請求項4〜8のいずれか一項に記載の切削インサート。
- 前記チップデフレクタ(25)間の距離が前記チップブレーカ(36)間の距離よりも大きいことを特徴とする、請求項8または9に記載の切削インサート。
- 2つの二次切れ刃(32)および少なくとも2つの二次クーラントダクト(40)を有することを特徴とする、請求項3〜10のいずれか一項に記載の切削インサート。
- 前記クーラントダクトが共通部分を有することを特徴とする、請求項11に記載の切削インサート。
- 前記少なくとも1つのクーラントダクト(20)がタブ形状であることを特徴とする、請求項1〜12のいずれか一項に記載の切削インサート。
- 前記切削インサート(12)が旋削工具用であることを特徴とする、請求項1〜13のいずれか一項に記載の切削インサート。
- ツールホルダ(44)および請求項1〜14のいずれか一項に記載の切削インサート(12)を有する切削ツール(10)において、前記切削インサート(12)が前記ツールホルダ(44)の凹部(46)内に挿入され、前記クーラントダクト(20)が、少なくとも部分的に前記切削インサート(12)の表面と前記ツールホルダ(44)の前記凹部(46)の表面との間に画定されることを特徴とする、切削ツール(10)。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012111576.1A DE102012111576B4 (de) | 2012-11-29 | 2012-11-29 | Schneideinsatz mit Kühlmittelkanal und Schneidwerkzeug mit einem Werkzeughalter und einem solchen Schneideinsatz |
| DE102012111576.1 | 2012-11-29 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014104579A true JP2014104579A (ja) | 2014-06-09 |
Family
ID=50436415
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013245826A Pending JP2014104579A (ja) | 2012-11-29 | 2013-11-28 | 切削インサート |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US9168588B2 (ja) |
| JP (1) | JP2014104579A (ja) |
| KR (1) | KR20140070382A (ja) |
| CN (1) | CN103846463B (ja) |
| DE (1) | DE102012111576B4 (ja) |
| IL (1) | IL228769A0 (ja) |
| SE (1) | SE1351419A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015009360A (ja) * | 2013-06-28 | 2015-01-19 | サンドビック インテレクチュアル プロパティー アクティエボラーグ | 切りくず除去加工用工具及びインサート保持用ブレード並びに交換可能な切削用インサート |
Families Citing this family (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8827598B2 (en) * | 2011-11-22 | 2014-09-09 | Kennametal Inc. | Cutting assembly with enhanced coolant delivery |
| DE102012004804C5 (de) | 2012-03-09 | 2019-03-14 | Kennametal Inc. | Stechschneidplatte sowie Stechschneidwerkzeug |
| CN104395021B (zh) * | 2012-06-29 | 2016-11-09 | 京瓷株式会社 | 切削镶刀、切削工具、以及使用其的切削加工物的制造方法 |
| CN104411431B (zh) * | 2012-07-26 | 2016-11-23 | 京瓷株式会社 | 切削镶刀、切削工具、以及使用其的切削加工物的制造方法 |
| US9579727B2 (en) * | 2014-05-28 | 2017-02-28 | Kennametal Inc. | Cutting assembly with cutting insert having enhanced coolant delivery |
| JP6186335B2 (ja) * | 2014-10-28 | 2017-08-23 | 日本特殊陶業株式会社 | 切削インサート |
| DE102014116660A1 (de) * | 2014-11-14 | 2016-05-19 | Kennametal Inc. | Schneideinsatz |
| JP6069566B1 (ja) * | 2016-06-27 | 2017-02-01 | シモダフランジ株式会社 | ネジ加工用工具およびネジ加工方法 |
| US10201862B2 (en) * | 2016-09-07 | 2019-02-12 | Iscar, Ltd. | Cutting tool having a coolant chamber with an integrally formed coolant deflection portion and tool body |
| US11161178B2 (en) * | 2016-10-31 | 2021-11-02 | Kyocera Corporation | Cutting insert, cutting tool, and method of manufacturing machined product |
| DE102017110132A1 (de) * | 2017-05-10 | 2018-11-15 | Kennametal Inc. | Abstechdrehwerkzeug |
| US10384268B1 (en) | 2018-02-05 | 2019-08-20 | Iscar, Ltd. | Grooving insert having rearwardly pointing arrowhead-shaped chip former |
| TWI773866B (zh) | 2018-02-28 | 2022-08-11 | 以色列商艾斯卡公司 | 具有含間隔開的向上凸起刃帶部之刃帶的切削嵌件、及設有該切削嵌件的非旋轉式切削刀具 |
| US11980945B2 (en) * | 2019-03-29 | 2024-05-14 | Kyocera Corporation | Cutting insert, cutting tool, and method for manufacturing machined product |
| US11590587B2 (en) | 2020-04-16 | 2023-02-28 | Allied Machine & Engineering Corporation | Drill systems with coolant delivery arrangements and methods |
| DE102021120357A1 (de) * | 2021-08-05 | 2023-02-09 | Hartmetall-Werkzeugfabrik Paul Horn Gmbh | Schneideinsatz und werkzeug zur spanenden bearbeitung |
| CN118218630A (zh) * | 2024-03-21 | 2024-06-21 | 北京沃尔德金刚石工具股份有限公司 | 一种具有增强冷却系统的刀具 |
Family Cites Families (41)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1707903A (en) | 1927-12-12 | 1929-04-02 | Henry Disston & Sons Inc | Circular saw |
| US3894322A (en) | 1973-05-22 | 1975-07-15 | Iscar Ltd | Holder with interchangeable cutting inserts for machine tools |
| DE2817833A1 (de) | 1977-04-25 | 1978-10-26 | Barber Colman Co | Spanabhebendes schneidwerkzeug |
| US4621547A (en) * | 1983-02-28 | 1986-11-11 | Yankoff Gerald K | Method and apparatus for machining |
| DE3319799A1 (de) | 1983-06-01 | 1984-12-06 | Werner 6967 Buchen Keller | Vorrichtung zur klemmenden befestigung von schneideinsaetzen |
| US4645385A (en) | 1984-03-23 | 1987-02-24 | Werner Keller | Device for clamping cutting inserts |
| DE3909358C2 (de) | 1989-03-22 | 1994-09-29 | Zinner Gmbh Praezisionswerkzeuge | Spanendes Werkzeug |
| SE504314C2 (sv) | 1992-04-28 | 1997-01-13 | Sandvik Ab | Skärförsett verktyg för avstickning eller liknande svarvningsoperationer samt underläggselement för skär till dylika verktyg |
| SE508121C2 (sv) * | 1992-04-30 | 1998-08-31 | Sandvik Ab | Skär för svarvnings- och spårstickningsverktyg |
| US5829924A (en) | 1995-09-19 | 1998-11-03 | Kennametal Inc. | Cutting tool with insert clamping mechanism |
| SE511928C2 (sv) | 1997-03-19 | 1999-12-20 | Sandvik Ab | Anordning samt förfarande för fastspänning av skär |
| DE19739855A1 (de) | 1997-09-11 | 1999-04-15 | Afos Geraete Herstellungs Und | Spanabhebendes Werkzeug mit Schneideinsatz |
| US5921724A (en) | 1997-12-18 | 1999-07-13 | Kennametal Inc. | Insert and toolholder for machining operations |
| SE513610C2 (sv) | 1998-02-03 | 2000-10-09 | Sandvik Ab | Skär för spånavskiljande bearbetning |
| IL127192A (en) | 1998-11-22 | 2008-06-05 | Gideon Barazani | Resilient clamping mechanism for inserts |
| AT4597U1 (de) | 1999-11-10 | 2001-09-25 | Plansee Tizit Ag | Spanabhebendes werkzeug |
| DE10042694A1 (de) * | 2000-08-31 | 2002-03-28 | Horn P Hartmetall Werkzeugfab | Vorrichtung zum spanenden Bearbeiten von Werkstücken, insbesondere Metallschneideeinsatz mit konvex gekrümmter Noppe |
| IL140593A (en) | 2000-12-27 | 2009-02-11 | Gil Hecht | Cutting tool |
| IL148475A (en) | 2002-03-04 | 2007-09-20 | Gil Hecht | Cutting Tools |
| AT6939U1 (de) | 2003-06-10 | 2004-06-25 | Ceratizit Austria Ag | Zerspanungswerkzeug |
| DE10344961A1 (de) * | 2003-09-27 | 2005-04-28 | Kennametal Inc | Schneidkörper, insbesondere zum Stech- und Längsdrehen |
| SE527775C2 (sv) | 2004-04-27 | 2006-06-07 | Seco Tools Ab | Verktyg och skär för spånavskiljande bearbetning med samverkande klackformade spärrorgan |
| CN101218053B (zh) * | 2005-07-05 | 2010-07-21 | 山高刀具公司 | 具有为冷却射流提供空间的凹槽的车削切削刀片 |
| AT9431U1 (de) | 2006-06-27 | 2007-10-15 | Kieninger Gmbh | Schneidplatte |
| DE102006055255B9 (de) | 2006-11-23 | 2009-10-08 | Kemmer Hartmetallwerkzeuge Gmbh | Trägerwerkzeug für eine Schneidplatte und Schneidplatte |
| SE530579C2 (sv) * | 2006-11-28 | 2008-07-08 | Sandvik Intellectual Property | Verktyg och grundkropp för spånavskiljande bearbetning med flera kanaler |
| US20080240874A1 (en) * | 2007-03-30 | 2008-10-02 | Mitsubishi Materials Corporation | Cutting insert |
| CN101274371A (zh) * | 2007-03-30 | 2008-10-01 | 三菱麻铁里亚尔株式会社 | 切削刀片 |
| IL191520A (en) | 2008-05-18 | 2012-04-30 | Iscar Ltd | Cutting tool and cutting tool for it |
| SE0950092A1 (sv) | 2009-02-20 | 2010-06-08 | Seco Tools Ab | Skärverktyg och skär med fluidströmningsstrukturer |
| DE102009014971B3 (de) * | 2009-03-18 | 2010-05-27 | Hartmetall-Werkzeugfabrik Paul Horn Gmbh | Werkzeug und Werkzeughalter für die spanende Bearbeitung |
| JP5552162B2 (ja) * | 2010-05-27 | 2014-07-16 | 京セラ株式会社 | 切削インサートおよび切削工具、ならびにそれらを用いた切削加工物の製造方法 |
| US8827599B2 (en) * | 2010-09-02 | 2014-09-09 | Kennametal Inc. | Cutting insert assembly and components thereof |
| US8388268B2 (en) * | 2011-03-07 | 2013-03-05 | Kennametal Inc. | Cutting assembly |
| US8827598B2 (en) | 2011-11-22 | 2014-09-09 | Kennametal Inc. | Cutting assembly with enhanced coolant delivery |
| US9492873B2 (en) * | 2011-12-15 | 2016-11-15 | Tungaloy Corporation | Clamp mechanism of cutting insert, cutting tool, cutting insert, and clamp member |
| US9707625B2 (en) * | 2012-02-29 | 2017-07-18 | Kyocera Corporation | Cutting insert, cutting tool, and method of manufacturing machined product |
| DE102012004804C5 (de) * | 2012-03-09 | 2019-03-14 | Kennametal Inc. | Stechschneidplatte sowie Stechschneidwerkzeug |
| US8939684B2 (en) * | 2012-05-15 | 2015-01-27 | Iscar, Ltd. | Cutting insert with chip-control arrangement having recess depths and projection heights which increase with distance from cutting edge |
| CN104395021B (zh) * | 2012-06-29 | 2016-11-09 | 京瓷株式会社 | 切削镶刀、切削工具、以及使用其的切削加工物的制造方法 |
| DE102012017424B4 (de) * | 2012-09-04 | 2018-07-19 | Kennametal Inc. | Vorrichtung für Stechschneidwerkzeug, Stechschneidplatte sowie Stechschneidwerkzeug |
-
2012
- 2012-11-29 DE DE102012111576.1A patent/DE102012111576B4/de active Active
-
2013
- 2013-10-07 IL IL228769A patent/IL228769A0/en unknown
- 2013-11-05 CN CN201310540688.8A patent/CN103846463B/zh active Active
- 2013-11-19 KR KR1020130140587A patent/KR20140070382A/ko not_active Withdrawn
- 2013-11-27 US US14/091,381 patent/US9168588B2/en active Active
- 2013-11-28 JP JP2013245826A patent/JP2014104579A/ja active Pending
- 2013-11-29 SE SE1351419A patent/SE1351419A1/sv not_active Application Discontinuation
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015009360A (ja) * | 2013-06-28 | 2015-01-19 | サンドビック インテレクチュアル プロパティー アクティエボラーグ | 切りくず除去加工用工具及びインサート保持用ブレード並びに交換可能な切削用インサート |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103846463A (zh) | 2014-06-11 |
| IL228769A0 (en) | 2014-03-31 |
| US20140147219A1 (en) | 2014-05-29 |
| DE102012111576B4 (de) | 2022-05-25 |
| KR20140070382A (ko) | 2014-06-10 |
| US9168588B2 (en) | 2015-10-27 |
| CN103846463B (zh) | 2017-07-04 |
| DE102012111576A1 (de) | 2014-06-05 |
| SE1351419A1 (sv) | 2014-05-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9168588B2 (en) | Cutting insert having a coolant duct | |
| US9759069B2 (en) | Turbine blade | |
| US9114469B2 (en) | Electrode for forming a cooling channel in a wall | |
| EP3000287B1 (en) | Plasma arc torch nozzle with curved distal end region | |
| JP6002586B2 (ja) | ノズル及び粉塵の付着防止方法 | |
| US9387537B2 (en) | Wedge clamp with fluid port | |
| CA3030396C (en) | Cutting tool | |
| CN105089709B (zh) | 具有改进的冷却的翼型件 | |
| CN101530000A (zh) | 用于等离子体电弧炬的成型的屏蔽孔 | |
| JP6621044B1 (ja) | 切削インサートおよびフライス工具 | |
| KR101834714B1 (ko) | 필름-냉각식 가스 터빈 구성요소 | |
| US7530788B2 (en) | Hollow turbomachine blade | |
| US9931723B2 (en) | Method of operating a cutting system, and collar assembly and collar member therefor | |
| JP6035696B1 (ja) | 切削工具および支持部材 | |
| JP2019532821A (ja) | 鋳型板および鋳型 | |
| KR101464988B1 (ko) | 냉각 성능 향상을 위한 내부유로 구조를 포함하는 가스터빈 블레이드 | |
| JP7418960B2 (ja) | 切削インサートおよび切削工具 | |
| US9631505B2 (en) | Device for cooling a wall of a component | |
| JP2016133119A (ja) | 翼形部に通路を形成するためのシステム及び方法 | |
| WO2014183997A3 (de) | Gehäuse für eine elektrische maschine | |
| BR112017016526B1 (pt) | Bico para uma tocha de arco voltaico a plasma arrefecida por líquido, disposição de um suporte para bico e um bico, cabeça de tocha de arco voltaico a plasma arrefecida por líquido e tocha de arco voltaico a plasma arrefecida por líquido | |
| CZ2016426A3 (cs) | Plazmové řezné trysky s integrovaným rozptylem proudu a související systémy a způsoby | |
| US10595390B2 (en) | Plasma torch | |
| KR20170127674A (ko) | 절삭공구 | |
| KR20200108414A (ko) | 절삭 헤드 윤활 기구 |