JP2014106065A - 電流センサ及びその製造方法 - Google Patents
電流センサ及びその製造方法 Download PDFInfo
- Publication number
- JP2014106065A JP2014106065A JP2012258183A JP2012258183A JP2014106065A JP 2014106065 A JP2014106065 A JP 2014106065A JP 2012258183 A JP2012258183 A JP 2012258183A JP 2012258183 A JP2012258183 A JP 2012258183A JP 2014106065 A JP2014106065 A JP 2014106065A
- Authority
- JP
- Japan
- Prior art keywords
- magnetic detection
- detection element
- bent
- terminal
- core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 30
- 230000005291 magnetic effect Effects 0.000 claims abstract description 91
- 238000001514 detection method Methods 0.000 claims abstract description 87
- 239000004020 conductor Substances 0.000 claims abstract description 11
- 238000000034 method Methods 0.000 claims description 8
- 238000005452 bending Methods 0.000 claims description 7
- 230000000149 penetrating effect Effects 0.000 claims description 4
- 238000009434 installation Methods 0.000 claims description 3
- WABPQHHGFIMREM-UHFFFAOYSA-N lead(0) Chemical compound [Pb] WABPQHHGFIMREM-UHFFFAOYSA-N 0.000 abstract 2
- 239000011347 resin Substances 0.000 description 8
- 229920005989 resin Polymers 0.000 description 8
- 239000000463 material Substances 0.000 description 6
- 238000012986 modification Methods 0.000 description 5
- 230000004048 modification Effects 0.000 description 5
- 238000004382 potting Methods 0.000 description 5
- 238000002360 preparation method Methods 0.000 description 5
- 238000003466 welding Methods 0.000 description 5
- 239000004734 Polyphenylene sulfide Substances 0.000 description 4
- 229920000069 polyphenylene sulfide Polymers 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- 229910000881 Cu alloy Inorganic materials 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000005294 ferromagnetic effect Effects 0.000 description 1
- -1 for example Polymers 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 229910000889 permalloy Inorganic materials 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000035945 sensitivity Effects 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images


Landscapes
- Measuring Instrument Details And Bridges, And Automatic Balancing Devices (AREA)
Abstract
【課題】位置精度と製造効率とを向上させることを可能とした電流センサ及びその製造方法を提供する。
【解決手段】電流センサ1は、ギャップGを有し、電流検出の対象となる導体2が貫通する環状のコア3と、ギャップGに配置され、導体2を流れる電流によってコア3に発生する磁界の強さを検出する磁気検出素子4と、コア3及び磁気検出素子4を一体化した第1の部材6と、第1の部材6の対向方向に貫通する貫通孔7aを有し、カギ状に折り曲げた折曲リード71aが貫通孔7aから突出したリードフレーム71を一体化した第2の部材7とにより構成されている。磁気検出素子4の端子41が貫通孔7aから突出し、端子41と折曲リード71aとが固定されている。
【選択図】図1
【解決手段】電流センサ1は、ギャップGを有し、電流検出の対象となる導体2が貫通する環状のコア3と、ギャップGに配置され、導体2を流れる電流によってコア3に発生する磁界の強さを検出する磁気検出素子4と、コア3及び磁気検出素子4を一体化した第1の部材6と、第1の部材6の対向方向に貫通する貫通孔7aを有し、カギ状に折り曲げた折曲リード71aが貫通孔7aから突出したリードフレーム71を一体化した第2の部材7とにより構成されている。磁気検出素子4の端子41が貫通孔7aから突出し、端子41と折曲リード71aとが固定されている。
【選択図】図1
Description
本発明は、電流センサ及びその製造方法に係り、特に、バスバーに流れる電流を検出する電流センサ及びその製造方法に関する。
ホールIC等の磁気検出素子を用いて、バスバーに流れる電流を検出する従来の電流センサの一例としては、例えばコアのギャップに対する磁気検出素子(磁電変換素子)の位置精度を向上することができる電流センサが提案されている(例えば、特許文献1参照。)。
上記特許文献1記載の従来の電流センサは、コアが一体成形された樹脂ケースの収容部内に、磁気検出素子が実装された基板を配置する際に、磁気検出素子を、樹脂ケースのガイド部に接触させつつコアのギャップの略中央へ導く構成となっている。この構成によれば、コアのギャップに対する磁気検出素子の位置精度を向上させた電流センサが得られるとしている。
この種の電流センサにあっては、電流検出精度が磁気検出素子及びコアの位置関係に依存することから、磁気検出素子及び基板の実装誤差や磁気検出素子及びコアの組み付け誤差などの誤差の累積により、磁気検出素子の位置精度が決まる。磁気検出素子の位置出し精度には限界があり、高精度の電流検出が困難になる。
磁気検出素子とコアとの相対位置を最終的に決定する前に、磁気検出素子及び基板の相対位置を確保しておく必要があるが、様々な誤差の累積によっては、コアのギャップに対する磁気検出素子の位置精度を確保することは困難となり、生産性が悪化する。
従って、本発明の目的は、位置精度と製造効率とを向上させることを可能とした電流センサ及びその製造方法を提供することにある。
[1]本発明は、ギャップを有し、電流検出の対象となる導体が貫通する環状のコアと、前記ギャップに配置され、前記導体を流れる電流によって前記コアに発生する磁界の強さを検出する磁気検出素子と、前記コア及び前記磁気検出素子を一体化した第1の部材と、前記第1の部材の対向方向に貫通する貫通孔を有し、前記貫通孔に折り曲げて突出した折曲リードを有するリードフレームを一体化した第2の部材と、により構成され、前記磁気検出素子の端子が前記貫通孔から突出し、前記端子と前記折曲リードとが固定されてなることを特徴とする電流センサにある。
[2]上記[1]記載の前記磁気検出素子の端子は、クランク状に二段階に折り曲げた折曲端子からなり、前記折曲端子が、前記第2の部材の前記貫通孔から突出されてなることを特徴とする。
[3]上記[1]又は[2]記載の前記第2の部材の前記貫通孔は、前記磁気検出素子に対して前記リードフレームの設置位置を調整するための調整孔として構成されており、前記調整孔は、前記磁気検出素子の端子に対して前記折曲リードの位置が移動可能な大きさを有してなることを特徴とする。
[4]上記[1]〜[3]のいずれかに記載の前記第1の部材は、前記コアと前記磁気検出素子とを一組として複数組を一体化した構成であり、前記第2の部材は、前記磁気検出素子に対応して複数の前記リードフレームを一体化した構成であることを特徴とする。
[5]更に本発明にあっては、ギャップを有し、電流検出の対象となる導体が貫通する環状のコアと、前記ギャップに位置決めして配置した磁気検出素子とを一体化した第1の部材を準備する工程と、リードフレームの一部を折り曲げて折曲リードとし、前記折曲リードを前記第1の部材の対向方向に貫通する貫通孔から突出させた状態で前記リードフレームを一体化した第2の部材を準備する工程と、前記磁気検出素子の端子を前記貫通孔から突出させ、前記折曲リードに前記端子を重ね合わせて前記端子と前記折曲リードとを固定する工程と、を含むことを特徴とする電流センサの製造方法が提供される。
[6]上記[5]記載の前記第1の部材を準備する工程は、前記磁気検出素子の端子をクランク状に二段階に折り曲げて折曲端子を形成する工程を含むことを特徴とする。
本発明によれば、位置精度や製造効率を向上させた電流センサが効果的に得られる。
以下、本発明の好適な実施の形態を添付図面に基づいて具体的に説明する。なお、この実施の形態に係る図においては、本発明の特徴を理解しやすくするため、電流センサを構成する部分の比率は実際のものとは異なり、誇張して示している。
(電流センサの全体構成)
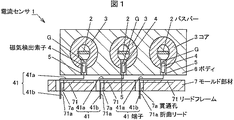
図1において、全体を示す符号1は、この実施の形態における典型的な電流センサの全体構成を示している。この電流センサ1は、例えばハイブリット車や電気自動車等の車両用電源を制御するインバータ装置に搭載されるセンサであり、車両のモータやバッテリ等に流れる電流の大きさを検出するために用いられる。
図1において、全体を示す符号1は、この実施の形態における典型的な電流センサの全体構成を示している。この電流センサ1は、例えばハイブリット車や電気自動車等の車両用電源を制御するインバータ装置に搭載されるセンサであり、車両のモータやバッテリ等に流れる電流の大きさを検出するために用いられる。
この電流センサ1は、図1及び図2に示すように、電流が流れる導体であるバスバー2と、そのバスバー2が挿入貫通する空間を有する環状のコア3と、バスバー2を流れる電流によってコア3に発生する磁界の強さを検出する磁気検出素子4とを備えている。
この種のモータは、三相(U相、V相、W相)交流電流で駆動されるため、インバータ装置とモータとの電気的接続には三相交流電源用の3本のバスバー2が用いられており、そのバスバー2に対応してコア3及び磁気検出素子4が設けられている。
このバスバー2は、図1及び図2に示すように、例えばアルミニウム、銅や銅合金等の導電性材料からなる長尺平板状の部材である。この3本のバスバー2のそれぞれには、U相の交流電力、V相の交流電力、及びW相の交流電力がインバータ装置を介してバッテリから供給される。
この電流センサ1は、図1及び図2に示すように、バスバー2、コア3、及び磁気検出素子4などの部品を一組として三組を組み合わせることで一つのセンサモジュールとしている。この三組の電流センサ1のそれぞれは、同一の形状及び構造を有しているので、以下の説明では、1つの構造及び部材のみを説明する。
このコア3は、パーマロイや電磁鋼板等の強磁性部材からなり、例えば薄板状のコア片を複数枚に積層し、積層したコア片をプレス加工することで形成される。コア3の一部には、図1及び図2に示すように、磁気検出素子4を配置するギャップGが形成されている。コア3は、バスバー2への通電電流により磁路を形成する。
このバスバー2とコア3とは、図1及び図2に示すように、コア3のギャップGを露呈した状態でインサート成形したボディ6に一体とし、コア3のギャップGに配置した磁気検出素子4をポッティング材5によりポッティングしている。これらの部材により第1の部材が構成される。
このバスバー2の両端は、図1及び図2に示すように、端子部としてボディ6から突出している。このボディ6としては、絶縁性及び耐湿性に優れる材料が好ましく、例えばポリフェニレンサルファイド(PPS)樹脂などが用いられる。
この磁気検出素子4は、図1及び図2に示すように、例えば増幅器などの電子部品が集積回路としてパッケージ化されたホールICからなり、3本の端子41が並列に延びている。3本の端子41は、給電(電源)端子、出力端子、及び接地(GND)端子として構成されている。
この磁気検出素子4の検出結果は、図示しない3本の信号線を介して制御ユニットに出力される。この制御ユニットでは、インバータ装置とモータとの間に供給される電流値が認識される。
この磁気検出素子4の接続対象は、図1及び図2に示すように、3本のリードフレーム71をモールド樹脂によりモールドした第2の部材である矩形状のモールド部材7として構成されている。このリードフレーム71は、導電性金属板を打ち抜いて形成された細長い板材からなり、同一面上に並列配置されている。
リードフレーム71の材質としては、例えばアルミニウム、銅や銅合金等の導電性を有する金属材料などが用いられる。モールド樹脂としては、例えば絶縁性及び耐湿性に優れるポリフェニレンサルファイド(PPS)樹脂等が用いられる。
(リードフレームと磁気検出素子の端子との構成)
この実施の形態に係る電流センサ1の基本の構成は、磁気検出素子4の端子41の形状及びリードフレーム71の形状と、それらの接続構造とにある。従って、上記のように構成された電流センサ1は、この実施の形態に係る一構成例を示しており、その構成部品の形状や構造などは、図示例に限定されるものではない。
この実施の形態に係る電流センサ1の基本の構成は、磁気検出素子4の端子41の形状及びリードフレーム71の形状と、それらの接続構造とにある。従って、上記のように構成された電流センサ1は、この実施の形態に係る一構成例を示しており、その構成部品の形状や構造などは、図示例に限定されるものではない。
磁気検出素子4の端子41及びリードフレーム71のそれぞれは、同一の形状及び構造を有しているので、実質的に同じ部材には同一の部材名と符号を付している。以下の説明では、1つの構造及び部材のみを説明する。
電流センサ1の検出精度は、コア3と磁気検出素子4との相対位置関係に依存する。従って、コア3と磁気検出素子4との相対位置を確保した後に、磁気検出素子4とリードフレーム71との相対位置を決定することが肝要である。
このリードフレーム71は、図1及び図2に示すように、細長い矩形形状の平板をカギ状に折り曲げた折曲リード71aを有している。この折曲リード71aがモールド部材7に貫通して形成された円形の貫通孔7aから裏面の外部へ向けて延出されている。
この貫通孔7aは、特に限定するものではないが、図1及び図2に示すように、リードフレーム71の折曲リード71aの取付位置を調整するための調整孔として形成されている。三箇所の調整孔としては、異なる大きさを有する形態であってもよく、磁気検出素子4の端子41に対して折曲リード71aの位置が移動可能な大きさを有していることが好適である。
この磁気検出素子4の端子41は、図1及び図2に示すように、細長い矩形形状の平板をクランク状に二段階に折り曲げて形成された第1及び第2の折曲端子41a,41bを有している。この第1の折曲端子41aは、感磁面方向に所定の角度で折り曲げられており、相手方のリードフレーム71に沿って延びている。
一方の第2の折曲端子41bは、図1及び図2に示すように、第1の折曲端子41aの先端からリードフレーム71の対向方向に向けて所定の角度をもって折り曲げられており、モールド部材7の貫通孔7aから裏面の外部へ向けて延びている。この第2の折曲端子41bとリードフレーム71の折曲リード71aとは、例えばハンダ接合、レーザ溶接あるいはスポット溶接などの抵抗溶接を行うことで電気的に接続されている。
この第1の折曲端子41aの所定の角度と、第2の折曲端子41bの所定の角度とは、リードフレーム71の設置角度に応じて定められる。コア3と磁気検出素子4との相対位置を確保した後に、磁気検出素子4とリードフレーム71との相対位置を決定することから、第1及び第2の折曲端子41a,41bは、モールド部材7の貫通孔7aに対して変形可能に配置されており、リードフレーム71の位置や向きを変更する際に加わる応力を吸収する構成となっている。
このような構成によれば、リードフレーム71の寸法精度が多少悪くても、その折曲リード71aの変形に応じて磁気検出素子4の第1及び第2の折曲端子41a,41bの変形が追従することで、磁気検出素子4に加わる応力を低減することができる。
(電流センサの製造方法)
上述の構成を備えた電流センサ1は、この実施の形態における製造方法により効率的に製造される。
上述の構成を備えた電流センサ1は、この実施の形態における製造方法により効率的に製造される。
この電流センサ1の製造方法として好適な実施の形態によれば、コア3と磁気検出素子4との位置精度を確保した第1の部材と、コア3と磁気検出素子4との相対位置関係に拘束されない第2の部材とを組み合わせることで、一つのセンサモジュールを製造する。上記従来の電流センサと比較すると、電流センサを構成する部品の相対位置関係の信頼性を向上させることができるようになる。
この電流センサ1の製造方法は、図3A(a)及び(b)に示すように、第1の製造工程と、図3B(c)に示すように、第2の製造工程と、図3B(d)に示すように、第3の製造工程とを順次行う一連の工程を備えている。
(ボディ準備工程)
この第1の製造工程は、図3A(a)及び(b)に示すように、バスバー2とコア3とが一体成形されたボディ6を準備するボディ準備工程と、ボディ6に磁気検出素子4を固定する磁気検出素子固定工程とを含み、第1の部材が製造される。
この第1の製造工程は、図3A(a)及び(b)に示すように、バスバー2とコア3とが一体成形されたボディ6を準備するボディ準備工程と、ボディ6に磁気検出素子4を固定する磁気検出素子固定工程とを含み、第1の部材が製造される。
このボディ準備工程は、図3A(a)に示すように、バスバー2とコア3とが定法に従い一体成形され、コア3のギャップGが露出されたボディ6を準備する。
一方の磁気検出素子固定工程は、図2及び図3A(b)に示すように、磁気検出素子4の三つの端子41をクランク状に折り曲げ加工した折曲端子41a,41bとし、コア3のギャップGに磁気検出素子4を位置決めして配置した状態で、コア3のギャップGにポッティング材5をポッティングすることで、磁気検出素子4をボディ6に固定する。
(モールド部材準備工程)
この第1の製造工程の次の第2の製造工程は、図3B(c)に示すように、モールド部材7を準備するモールド部材準備工程を含み、第2の部材が製造される。
この第1の製造工程の次の第2の製造工程は、図3B(c)に示すように、モールド部材7を準備するモールド部材準備工程を含み、第2の部材が製造される。
このモールド部材準備工程は、図2及び図3B(c)に示すように、一枚の導電性金属板を打ち抜き曲げ加工により、一端がカギ状に折り曲げた折曲リード71aを有する9本のリードフレーム71として製造する。9本のリードフレーム71が、定法に従い貫通孔7aを除いてモールド樹脂により一体成形され、折曲リード71aが貫通孔7aから裏面の外部へ向けて延出されたモールド部材7を準備する。
(固定工程)
この第2の製造工程の次の第3の製造工程は、図3B(d)に示すように、モールド部材7の裏面に露出した導体同士を溶接する固定工程を含み、第1の部材と第2の部材とを互いに組み合わせることでセンサモジュールが製造される。
この第2の製造工程の次の第3の製造工程は、図3B(d)に示すように、モールド部材7の裏面に露出した導体同士を溶接する固定工程を含み、第1の部材と第2の部材とを互いに組み合わせることでセンサモジュールが製造される。
この固定工程は、図2、図3B(c)及び(d)に示すように、磁気検出素子4の折曲端子41a,41bがモールド部材7の貫通孔7aの表面側から裏面側に挿入され、リードフレーム71の折曲リード71aに磁気検出素子4の折曲端子41a,41bを位置決めして重ね合わせた状態で、折曲リード71aと折曲端子41bとを抵抗溶接により溶接する。
以上の一連の製造工程により、コア3のギャップGに対する磁気検出素子4の位置関係の誤差に左右されることはなく、電流センサ1が効果的に製造される。磁気検出素子4の位置関係を維持するための製造工程を簡略化することが可能となる。
(実施の形態の効果)
以上のように構成された電流センサ1及びその製造方法を採用することで、上記効果に加えて以下の効果が得られる。
以上のように構成された電流センサ1及びその製造方法を採用することで、上記効果に加えて以下の効果が得られる。
(1)磁気検出素子4の感磁点をコア3のギャップGの中心に高精度で設置することができるようになり、電流による磁界以外の外乱磁界の影響を少なくすることができる。
(2)リードフレーム71の寸法精度が多少悪くても、磁気検出素子4の第1及び第2の折曲端子41a,41bとリードフレーム71の折曲リード71aとにより応力が緩和されることから、コア3と磁気検出素子4との相対位置関係には拘束されない。従って、磁気検出素子4の取付精度を確保することができるので、バスバー2に流れる電流を高感度及び高精度に検出することが可能となる。
(3)磁気検出素子4の端子41とリードフレーム71との組み付け時において、コア3のギャップGに対する磁気検出素子4の位置関係には拘束されないので、ボディ6とモールド部材7との取付精度を確保することができる。
(2)リードフレーム71の寸法精度が多少悪くても、磁気検出素子4の第1及び第2の折曲端子41a,41bとリードフレーム71の折曲リード71aとにより応力が緩和されることから、コア3と磁気検出素子4との相対位置関係には拘束されない。従って、磁気検出素子4の取付精度を確保することができるので、バスバー2に流れる電流を高感度及び高精度に検出することが可能となる。
(3)磁気検出素子4の端子41とリードフレーム71との組み付け時において、コア3のギャップGに対する磁気検出素子4の位置関係には拘束されないので、ボディ6とモールド部材7との取付精度を確保することができる。
[変形例]
以上より、本発明の電流センサ及びその製造方法を上記実施の形態及び図示例に基づいて説明したが、本発明は上記実施の形態及び図示例に限定されるものではなく、その要旨を逸脱しない範囲で種々の態様において実施することが可能である。本発明にあっては、次に示すような変形例も可能である。
以上より、本発明の電流センサ及びその製造方法を上記実施の形態及び図示例に基づいて説明したが、本発明は上記実施の形態及び図示例に限定されるものではなく、その要旨を逸脱しない範囲で種々の態様において実施することが可能である。本発明にあっては、次に示すような変形例も可能である。
(1)上記実施の形態及び図示例では、リードフレーム71に磁気検出素子4の端子41を接合した構成を例示したが、電流センサの接続対象としてはリードフレームに限らず、例えば回路基板の回路パターン等の各種の導電部材にも効果的に用いることができることは勿論である。
(2)上記実施の形態及び図示例では、磁気検出素子4をポッティング材5によりポッティングすることで、ボディ6にバスバー2、コア3、及び磁気検出素子4を一体化した構成を例示したが、バスバー2、コア3、及び磁気検出素子4をモールド樹脂によりモールドしたボディ6としてもよく、バスバー2、コア3、及び磁気検出素子4をケース内にパッケージする構成であっても構わない。
(3)バスバー2を除いてコア3をボディ6に一体とし、コア3に挿入貫通する空間をボディ6に形成することでバスバー2を嵌め込み固定する構成であってもよい。
(4)バスバー2、コア3、磁気検出素子4、及びリードフレーム71については、使用目的、使用箇所や使用用途などに応じて形状、大きさ、配置個数、配置位置や配置形態などを適宜に選択すればよい。
(5)磁気検出素子4としては、例えばGMR素子やMR素子等を用いることができる。
(6)車両のモータやバッテリに接続される電路以外の他の電路に適用することができる。
以上の説明からも明らかなように、本発明に係る代表的な実施の形態、変形例及び図示例を例示したが、上記実施の形態、変形例及び図示例は特許請求の範囲に係る発明を限定するものではない。従って、上記実施の形態、変形例及び図示例の中で説明した特徴の組合せの全てが発明の課題を解決するための手段に必須であるとは限らない点に留意すべきである。
1…電流センサ、2…バスバー、3…コア、4…磁気検出素子、41…端子、41a,41b…折曲端子、5…ポッティング材、6…ボディ、7…モールド部材、7a…貫通孔、71…リードフレーム、71a…折曲リード、G…ギャップ
Claims (6)
- ギャップを有し、電流検出の対象となる導体が貫通する環状のコアと、
前記ギャップに配置され、前記導体を流れる電流によって前記コアに発生する磁界の強さを検出する磁気検出素子と、
前記コア及び前記磁気検出素子を一体化した第1の部材と、
前記第1の部材の対向方向に貫通する貫通孔を有し、前記貫通孔に折り曲げて突出した折曲リードを有するリードフレームを一体化した第2の部材と、
により構成され、
前記磁気検出素子の端子が前記貫通孔から突出し、前記端子と前記折曲リードとが固定されてなることを特徴とする電流センサ。 - 前記磁気検出素子の端子は、クランク状に二段階に折り曲げた折曲端子からなり、
前記折曲端子が、前記第2の部材の前記貫通孔から突出されてなることを特徴とする請求項1記載の電流センサ。 - 前記第2の部材の前記貫通孔は、前記磁気検出素子に対して前記リードフレームの設置位置を調整するための調整孔として構成されており、
前記調整孔は、前記磁気検出素子の端子に対して前記折曲リードの位置が移動可能な大きさを有してなることを特徴とする請求項1又は2記載の電流センサ。 - 前記第1の部材は、前記コアと前記磁気検出素子とを一組として複数組を一体化した構成であり、
前記第2の部材は、前記磁気検出素子に対応して複数の前記リードフレームを一体化した構成であることを特徴とする請求項1〜3のいずれかに記載の電流センサ。 - ギャップを有し、電流検出の対象となる導体が貫通する環状のコアと、前記ギャップに位置決めして配置した磁気検出素子とを一体化した第1の部材を準備する工程と、
リードフレームの一部を折り曲げて折曲リードとし、前記折曲リードを前記第1の部材の対向方向に貫通する貫通孔から突出させた状態で前記リードフレームを一体化した第2の部材を準備する工程と、
前記磁気検出素子の端子を前記貫通孔から突出させ、前記折曲リードに前記端子を重ね合わせて前記端子と前記折曲リードとを固定する工程と、
を含むことを特徴とする電流センサの製造方法。 - 前記第1の部材を準備する工程は、前記磁気検出素子の端子をクランク状に二段階に折り曲げて折曲端子を形成する工程を含むことを特徴とする請求項5記載の電流センサの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012258183A JP2014106065A (ja) | 2012-11-27 | 2012-11-27 | 電流センサ及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012258183A JP2014106065A (ja) | 2012-11-27 | 2012-11-27 | 電流センサ及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014106065A true JP2014106065A (ja) | 2014-06-09 |
Family
ID=51027688
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012258183A Pending JP2014106065A (ja) | 2012-11-27 | 2012-11-27 | 電流センサ及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014106065A (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6210678U (ja) * | 1985-07-05 | 1987-01-22 | ||
| JPH10267965A (ja) * | 1997-03-24 | 1998-10-09 | Nana Electron Kk | 電流センサ |
| JP2002243767A (ja) * | 2001-02-21 | 2002-08-28 | Stanley Electric Co Ltd | 電流検出装置 |
| JP2007171156A (ja) * | 2005-11-22 | 2007-07-05 | Asahi Kasei Corp | 電流検出素子及びその製造方法 |
| JP2008275321A (ja) * | 2007-04-25 | 2008-11-13 | Tdk Corp | 電流センサ |
-
2012
- 2012-11-27 JP JP2012258183A patent/JP2014106065A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6210678U (ja) * | 1985-07-05 | 1987-01-22 | ||
| JPH10267965A (ja) * | 1997-03-24 | 1998-10-09 | Nana Electron Kk | 電流センサ |
| JP2002243767A (ja) * | 2001-02-21 | 2002-08-28 | Stanley Electric Co Ltd | 電流検出装置 |
| JP2007171156A (ja) * | 2005-11-22 | 2007-07-05 | Asahi Kasei Corp | 電流検出素子及びその製造方法 |
| JP2008275321A (ja) * | 2007-04-25 | 2008-11-13 | Tdk Corp | 電流センサ |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102004180B (zh) | 电流传感器 | |
| CN102192803B (zh) | 传感器单元和磁通量集中模块 | |
| US9714959B2 (en) | Current sensor and electronic device incorporating the same | |
| CA2694779C (en) | Sensing device for sensing position of rotor | |
| JP2015034701A (ja) | 電流センサ | |
| CN111033276B (zh) | 电流传感器 | |
| JP2012154831A (ja) | 電流センサ | |
| JP2015132534A (ja) | 電流検出装置 | |
| JP2016099111A (ja) | 電流センサ | |
| JP5356793B2 (ja) | 磁気検出装置及びその製造方法 | |
| WO2016017333A1 (ja) | 磁気シールド及びその製造方法 | |
| CN212646790U (zh) | 电流传感器 | |
| WO2014046246A1 (ja) | シャント抵抗式電流センサ | |
| JP2013008565A (ja) | センサ | |
| JP5086169B2 (ja) | 電流センサ及び電流センサの製造方法 | |
| JP2010203910A (ja) | 電流センサ及びその製造方法 | |
| JP6740863B2 (ja) | 電子部品 | |
| JP5762856B2 (ja) | 電流センサ | |
| JP6925871B2 (ja) | 電流センサ付きバッテリーターミナル | |
| CN117706163A (zh) | 一种无磁芯电流传感器 | |
| KR101359319B1 (ko) | 전류센서 조립체 | |
| JP2014056971A (ja) | 電子部品の実装構造 | |
| JP2011185647A (ja) | 電流センサ | |
| EP3499249A1 (en) | Electronic component | |
| JP6740864B2 (ja) | 電子部品 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150527 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160406 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160412 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20161018 |