JP2014175155A - 非水電解液二次電池用電極、その製造方法、及び非水電解液二次電池 - Google Patents
非水電解液二次電池用電極、その製造方法、及び非水電解液二次電池 Download PDFInfo
- Publication number
- JP2014175155A JP2014175155A JP2013046700A JP2013046700A JP2014175155A JP 2014175155 A JP2014175155 A JP 2014175155A JP 2013046700 A JP2013046700 A JP 2013046700A JP 2013046700 A JP2013046700 A JP 2013046700A JP 2014175155 A JP2014175155 A JP 2014175155A
- Authority
- JP
- Japan
- Prior art keywords
- active material
- material layer
- electrode
- electrolyte secondary
- current collector
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Cell Electrode Carriers And Collectors (AREA)
- Secondary Cells (AREA)
- Battery Electrode And Active Subsutance (AREA)
Abstract
【課題】高容量かつ高寿命な非水電解液二次電池用電極を容易に低コストで提供する。
【解決手段】集電体上に所定パターンで分割された複数の活物質層が形成される非水電解液二次電池用電極の製造方法である。上記活物質層の集電体上への形成は、所定パターンの複数の凸部を有する凸形状母型に、硬化時にゴム弾性を有する液状樹脂を塗工した後に硬化させて複数の凹部を有する樹脂版を作製する工程、製造した樹脂版の凹部に活物質層形成用スラリーを充填し、そのスラリーを充填した凹部を覆うようにして樹脂版に集電体を積層する工程、積層した樹脂版及び集電体からなる積層体を平板熱プレスして活物質層形成用スラリーを圧縮乾燥させる工程、及び樹脂版を剥離し活物質層を集電体に転写する工程を用いて形成される。
【選択図】図1
【解決手段】集電体上に所定パターンで分割された複数の活物質層が形成される非水電解液二次電池用電極の製造方法である。上記活物質層の集電体上への形成は、所定パターンの複数の凸部を有する凸形状母型に、硬化時にゴム弾性を有する液状樹脂を塗工した後に硬化させて複数の凹部を有する樹脂版を作製する工程、製造した樹脂版の凹部に活物質層形成用スラリーを充填し、そのスラリーを充填した凹部を覆うようにして樹脂版に集電体を積層する工程、積層した樹脂版及び集電体からなる積層体を平板熱プレスして活物質層形成用スラリーを圧縮乾燥させる工程、及び樹脂版を剥離し活物質層を集電体に転写する工程を用いて形成される。
【選択図】図1
Description
本発明は、リチウムイオン二次電池に代表される非水電解液二次電池用電極、その製造方法及びそれを備えた非水電解液二次電池に関する。
リチウムイオン二次電池はエネルギー密度が高く、非水系電解質を用いるため高い電圧を得ることができ、さらにニッカド電池等の二次電池と比較してメモリー効果が小さいという特徴がある。このため、リチウムイオン二次電池について、ノートパソコンや携帯電話などの電源、また電気自転車、電気自動車などの次世代電気産業製品への応用に向けた研究・開発が進められている。
リチウムイオン二次電池に代表される電池は、一般に集電体と呼ばれる金属箔上に活物質、バインダ樹脂及び導電補助剤を主体としたスラリーを塗工した電極を一対用意し、その一対の電極を、短絡防止用のセパレータを介して、正極と負極が対向するように積層する。そして、積層体を電解液に満たした状態で集電体を端子に接続して電流を取り出す構造となっている。そして、この構造体を積層し、角型及び円筒型の金属缶に封入あるいはフレキシブルなフィルムにパッケージすることで電池を構成する。角型及び円筒型のリチウムイオン二次電池では、非水電解液二次電池用正極とセパレータと層状の負極とを扁平形状あるいは円筒状に巻いた巻回型となる。また、ラミネート型は、非水電解液二次電池用正極と層状の負極を、層状のセパレータを介して交互に積層した形状となる。
集電体には電気を取り出すための端子が設けられる。抵抗の増加による電池性能の低下や、巻回時の応力負荷による活物質の脱落を防止するため、集電体上には上記スラリーが塗工されていないことが望ましい。このため、上記スラリーは、集電体上に所定のパターン状に塗工される。
上記スラリーは、体積あたりの電池容量を増加させるため、活物質に対するバインダ樹脂および導電補助剤の体積比を少なくし、塗工に適した粘度に希釈して作製される。
塗工した電極は、直後の状態では空孔率が大きく、導電性および膜強度および集電体との密着性が不足しているため、実用に耐える電極性能を有していない。そこで、電極を圧縮して空孔率を小さくすることで、上記特性を向上させなければならない。
上記スラリーは、体積あたりの電池容量を増加させるため、活物質に対するバインダ樹脂および導電補助剤の体積比を少なくし、塗工に適した粘度に希釈して作製される。
塗工した電極は、直後の状態では空孔率が大きく、導電性および膜強度および集電体との密着性が不足しているため、実用に耐える電極性能を有していない。そこで、電極を圧縮して空孔率を小さくすることで、上記特性を向上させなければならない。
電池を構成するにあたり、一般的には正極と負極の容量はほぼ等しく設計される。負極容量が正極容量よりも少ない場合、充電反応時に正極活物質から電解液中に放出されたリチウムイオンが、負極活物質層間に全て挿入することができず、過剰になったリチウムイオンがリチウム金属となって負極電極板上にデンドライト状に析出する。この析出物は、正極と負極との間に存在するセパレータを突き破り正極と負極を短絡したり、あるいは電解液中に脱落することで、電池性能を劣化させたり、リチウム金属の急激な反応による異常発熱が発生したりする恐れがある。また、負極容量が正極容量よりも多い場合、充電反応時に正極活物質から放出されたリチウムイオンの多くが負極活物質に不可逆な状態として吸蔵されるため、サイクル容量が低下する。また、正極活物質と負極活物質は対向していない部位では反応が進行しにくいため、積層の際は両極を精度良く位置合わせさせることも、良好な電池性能を発揮するために重要である。
電池容量は集電体上に設けられた活物質の量に依存するため、容量を増加させることを目的として、積層枚数を増やす、あるいはスラリーの目付量つまりは活物質層の膜厚を増やす手法がとられる。しかし、積層枚数を増やす方法では本来不要な集電体の体積が加算されるため、上記スラリーの目付量を上げる方法が効率的である。このスラリー塗膜は非常に厚く、乾燥後で100μm以上の厚みとなる。
しかし、目付量を上げた場合、電解液が活物質層全体に浸透しにくくなる。電解液が浸透していない、つまり電解液と接触していない活物質は電池反応に寄与しないため、活物質量から想定される電池容量が得られなくなったり、電池反応に寄与する活物質にのみ負荷が集中し、活物質層全体としてのサイクル特性が低下したりするという問題がある。この問題を解決するために、電解液を注液した後の放置時間を延ばす、数サイクルの慣らし運転を行うのが一般的であるが、目付量を上げた場合はこの工程が長期化し、生産性が低下し高コスト化が問題となる。
しかし、目付量を上げた場合、電解液が活物質層全体に浸透しにくくなる。電解液が浸透していない、つまり電解液と接触していない活物質は電池反応に寄与しないため、活物質量から想定される電池容量が得られなくなったり、電池反応に寄与する活物質にのみ負荷が集中し、活物質層全体としてのサイクル特性が低下したりするという問題がある。この問題を解決するために、電解液を注液した後の放置時間を延ばす、数サイクルの慣らし運転を行うのが一般的であるが、目付量を上げた場合はこの工程が長期化し、生産性が低下し高コスト化が問題となる。
上記電極の作製方法として、スクリーン印刷法、金属溶射法、メッキ法、蒸着法、スパッタ法、イオンプレーティング法またはプラズマ化学気相被着法による方法が提案されている(特許文献1を参照)。しかし、ほとんどの方法で厚膜形成、パターン塗布が困難であるため、良好な電池容量および電池性能を得るのが困難である。中でもスクリーン印刷法では、パターン塗工が可能であり、スラリーの固形分を増加させることにより厚膜形成が可能であるが、固形分を増やすことにより、版の目詰まりの頻度が増加し、膜形成不良が多くなる懸念がある。
また、インクジェット法、スプレー法、グラビア印刷法、熱転写法、凸版印刷法、凹版印刷法及びオフセット印刷法での同様の作製方法も提案されている(特許文献2を参照)。これらはパターン塗工が可能であるが、100μm以上まで厚膜塗布をするには、複数回重ね塗りをする必要がある。この場合、塗布回ごとの位置合わせが煩雑であり、工程数が増え、製造コストが増えるといった問題がある。また、一回の塗布量を増やすとスラリーのレベリング効果により、塗工中央部に対して塗工端部の厚さが小さくなり、これにより巻回時に隙間が生じ、電池性能が低下する原因となる。仮に、電極のプレス工程によって、上記膜厚差が改善できても、目付量が異なるため、塗工部内での活物資の反応状態が異なり、結果として電池寿命が低下する原因となる。同時に、集電体へのスラリーの濡れの進行により、所定のパターン形状から経時変形してしまうため、正極と負極を並行に対向させることが困難となる。その結果、両極の活物質の利用効率が低下し、電池容量が低下する問題がある。また、負極容量の少ない個所においては、負極上へのリチウム金属の析出も起こる可能性があるため危険である。
ダイコーターによる塗工方式も提案されている(特許文献3を参照)。この方式では100μm以上のパターン塗工が可能であるが、上記と反対に塗工端部の厚さが大きくなることが多い。それにより結果として上記と同様の問題が生じる。また、パターン形状を良好にするため、集電体にマスク層を形成後、印刷法により活物質層を形成後、マスク層を除去する方法が提案されている(特許文献4を参照)。しかし、この方法では、マスク形成工程が追加され、工程が多くなり、さらにマスク材料とマスク上に塗工したスラリーが廃棄されることになり、製造コストが高くなる。
また、金型を使用し、金型に充填し乾燥したスラリーを、接着層を用いて集電体に転写して、金型形状の活物質層を形成する方法が提案されている(特許文献5を参照)。しかし、この方法では、通気性の乏しい金型を使用しているため、硬化した活物質層と集電体とを接着するための層を必要としており、上記層を形成する分、工程が煩雑である。また、高価な金型を随時使用する必要があり、製造コストが高くなる。また、柔軟性のない金型を使用しているため、転写後の金型剥離が困難であり、所定形状が破壊されてしまうことが懸念される。
本発明は、前述した背景技術における問題点を考慮し、高性能かつ高寿命な非水電解液二次電池用電極を容易に低コストで提供することを目的とする。
本発明者等は、上記問題を解決すべく鋭意検討を行った結果、樹脂版の凹部にのみ活物質を含むスラリーを充填し、集電体を積層した状態で平板熱プレスしながら硬化することにより、所定パターン状に分割された活物質層が形成され、さらに上記活物質層が、圧縮後も並列に配置され互いに連通していない複数の活物質層に所定パターン状に分割されている活物質層を転写することで、高性能かつ高寿命な非水電解液二次電池用電極を低コストで提供できることを見出し、本発明を成すに至った。
上記課題を解決するために、本発明の一態様は、集電体上に予め設定した所定パターンで分割された複数の活物質層が形成され、その複数の活物質層は互いに、隣り合う活物質層と非接触状態に設定されている非水電解液二次電池用電極の製造方法であって、
上記活物質層は、次の(a)〜(d)工程を用いて上記集電体上に形成されることを特徴とする。
上記活物質層は、次の(a)〜(d)工程を用いて上記集電体上に形成されることを特徴とする。
(a)上記所定パターンの複数の凸部を有する凸形状母型に、硬化時にゴム弾性を有する液状樹脂を塗工した後に硬化させて、上記所定パターンを転写した複数の凹部を有する樹脂版を作製する工程
(b)上記製造した樹脂版の凹部に活物質層形成用スラリーを充填し、そのスラリーを充填した凹部を覆うようにして上記樹脂版に集電体を積層する工程
(c)上記積層した樹脂版及び集電体からなる積層体を平板熱プレスして活物質層形成用スラリーを圧縮乾燥させる工程
(d)上記樹脂版を剥離し活物質層を集電体に転写する工程
このとき、上記液状樹脂は、シリコーン樹脂であっても良い。
(b)上記製造した樹脂版の凹部に活物質層形成用スラリーを充填し、そのスラリーを充填した凹部を覆うようにして上記樹脂版に集電体を積層する工程
(c)上記積層した樹脂版及び集電体からなる積層体を平板熱プレスして活物質層形成用スラリーを圧縮乾燥させる工程
(d)上記樹脂版を剥離し活物質層を集電体に転写する工程
このとき、上記液状樹脂は、シリコーン樹脂であっても良い。
また、上記活物質層形成用スラリーは、正極および負極活物質、導電補助剤、バインダ樹脂、及び分散媒の混合物であっても良い。
また、上記集電体は、アルミニウム、金、銀、銅、ニッケル、ステンレス、チタン、白金のうちの一つの金属からなる金属箔単体、若しくは上記複数の金属のうちの2種以上の金属の合金から構成されても良い。
また、上記集電体は、アルミニウム、金、銀、銅、ニッケル、ステンレス、チタン、白金のうちの一つの金属からなる金属箔単体、若しくは上記複数の金属のうちの2種以上の金属の合金から構成されても良い。
また、上記活物質層形成用スラリーは、正極活物質を含み、上記活物質層形成用スラリー中の正極活物質は、組成式がLixMO2、または、LiyM2O4(但し、Mは遷移金属、0≦x≦1、1≦y≦2)で表記される複合酸化物、トンネル状の空孔を有する酸化物、層状構造の金属カルコゲン化物、リチウムイオン含有のカルコゲン化合物の少なくとも1つからなっても良い。
また、上記活物質層形成用スラリーは、負極活物質を含み、上記活物質層形成用スラリー中の負極活物質は、カーボンブラック、アセチレンブラック、カーボンウィスカー、炭素繊維、天然黒鉛、人造黒鉛、カーボンナノ粒子およびナノチューブ、酸化チタン、酸化ルテニウム、アルミニウム、ニッケル等の金属粉やファイバーの少なくとも1つから構成すると良い。上記カーボンブラックとしては、高導電性のカーボンブラックが好ましく、例えばケッチェンブラック(商標名、以下同様)やアセチレンブラックを採用すると良い。
また、本発明の一態様である非水電解液二次電池用電極は、上述のいずれかの製造方法により作製されたことを特徴とする。
また本発明の一態様である非水電解液二次電池は、上記非水電解液二次電池用電極を備え、上記集電体の正極活物質と負極活物質を含む活物質層形成部分がセパレータを介してそれぞれ同位置で対向するように積層もしくは巻回されていることを特徴とする。
また、本発明の一態様である非水電解液二次電池は、上記非水電解液二次電池用電極を備え、上記集電体の活物質層未形成部分が電池外部への電気取り出し端子となることを特徴とする。
また本発明の一態様である非水電解液二次電池は、上記非水電解液二次電池用電極を備え、上記集電体の正極活物質と負極活物質を含む活物質層形成部分がセパレータを介してそれぞれ同位置で対向するように積層もしくは巻回されていることを特徴とする。
また、本発明の一態様である非水電解液二次電池は、上記非水電解液二次電池用電極を備え、上記集電体の活物質層未形成部分が電池外部への電気取り出し端子となることを特徴とする。
本発明の一態様によれば、樹脂版の凹部にのみ活物質を含むスラリーを充填し、集電体を積層した状態で乾燥することにより、集電体上に所定パターンの活物質層を厚膜かつ良好な形状を保持した状態で転写することが可能となる。これにより、高容量の両極の活物質が効率的に利用され、高性能かつ高寿命な非水電解液二次電池用電極を提供できる。さらには、安価で繰り返し利用が可能である樹脂を使用すること、またスラリーのロスが少ないことから、低コストで非水電解液二次電池用電極を提供できる。
さらには、ゴム弾性を有する樹脂版の凹部にのみ活物質を含むスラリーと集電体を積層した状態で平板熱プレスをしてスラリーを乾燥させることにより、活物質層を予め設定したパターン形状を良好に保持した状態で、活物質層の密度を増加させることができて、導電性を向上させることが可能である。また、乾燥後に圧縮された樹脂版が解放され、元の形状に戻る際に活物質層から自然に剥離されるため、剥離工程時にパターン形状を破壊することなく、安定的に良好なパターン形状の活物質層を得ることができる。このため、より高性能かつ高寿命な非水電解液二次電池用電極を簡便に提供できる。
さらには、所定パターンで形成される複数の並列した活物質層が互いに非接触、すなわち連通していない複数の活物質層に所定パターン状で分割されているため、電池を作製した際、連通していない分割部分に電解液が入り込み、活物質層の側面部分からも活物質層に対し電解液が効率的に浸透する。このため、電解液を注液した後の放置時間、数サイクルの慣らし運転回数を低減することができ、工程を簡略化できることから、より低コストで非水電解液二次電池用電極を提供できる。また、樹脂版剥離後に圧縮工程を必要としないため、圧縮工程により連通していない箇所が潰される懸念がなく、形状再現性が良好である。
以下、本発明に基づく本実施形態の非水電解液二次電池用電極の製造方法について、図面を参照して説明する。
(非水電解液二次電池用電極及び電池)
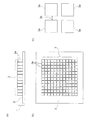
図1は、本発明の非水電解液二次電池用電極の要部断面を模式的に示す説明図である。
本実施形態の非水電解液二次電池用電極1(以下、単に電極1とも呼ぶ)は、図1(a)〜(c)に示すように、集電体2上に、予め設定した所定パターン状で並列するように複数の活物質層3が形成された構造となっている。これにより、電極1は、活物質を均一にかつ有効に利用することが可能であり、高性能、高寿命な電池を作製することが可能となる。また、活物質層3が形成されていない集電体部位は、抵抗が小さいため、電気を取り出す端子部として有効に使用することが可能である。また、活物質層3は、後述のように、樹脂版の凹版を使用し、樹脂版の凹部にのみ活物質を含むスラリーを充填し、その上に集電体を積層した状態で乾燥することにより、厚さ100μm以上での一括形成が可能となり、容量の大きい電極を簡便に得ることができる。
(非水電解液二次電池用電極及び電池)
図1は、本発明の非水電解液二次電池用電極の要部断面を模式的に示す説明図である。
本実施形態の非水電解液二次電池用電極1(以下、単に電極1とも呼ぶ)は、図1(a)〜(c)に示すように、集電体2上に、予め設定した所定パターン状で並列するように複数の活物質層3が形成された構造となっている。これにより、電極1は、活物質を均一にかつ有効に利用することが可能であり、高性能、高寿命な電池を作製することが可能となる。また、活物質層3が形成されていない集電体部位は、抵抗が小さいため、電気を取り出す端子部として有効に使用することが可能である。また、活物質層3は、後述のように、樹脂版の凹版を使用し、樹脂版の凹部にのみ活物質を含むスラリーを充填し、その上に集電体を積層した状態で乾燥することにより、厚さ100μm以上での一括形成が可能となり、容量の大きい電極を簡便に得ることができる。
さらに上記集電体2上に形成された活物質層3は、複数の活物質層3aからなる。その複数の活物質層3aは、集電体2の表面に沿って並列に配置され、各活物質層3は、隣り合う活物質層3a間に分割部分3bを有して活物質層3a同士が非接触状態(非連通状態)となる所定パターン状で分割されている。これにより、電池を作製した際、分割部分3bに電解液が入り込み、活物質層3aに対し該活物質層3aの側面部分からも電解液が効率的に浸透する。このため、電解液を注液した後の放置時間や、数サイクルの慣らし運転回数を低減することができ、より低コストに電池を作製することが可能である。
また、そのような構成の非水電解液二次電池用電極1を一対備えて、上記集電体の正極活物質を含む活物質層3と、負極活物質を含む活物質層3とをセパレータを介してそれぞれ同位置で対向するように積層もしくは巻回することで、非水電解液二次電池が構成される。若しくは、そのような構成の非水電解液二次電池用電極1を備えて、上記集電体の活物質層未形成部分が電池外部への電気取り出し端子となるようにして、非水電解液二次電池が構成される。電極以外の電池の構成については、背景技術に記載したような公知の技術を適宜適用すればよい。
ここで、上記複数の活物質層3aの配列パターン形状としては、活物質層3が、正面視でできるだけ正方形あるいは長方形等の四角形をなし(図1(b))、断面視では厚みが中央から周辺に至るまで均一でエッジがシャープなことが望ましい(図1(a))。これにより、活物質全体を均一に利用することが可能となり、電池特性を向上させることができる。
また、本実施形態では各活物質層3aの正面視の形状も四角形状の場合を例示している。活物質層3を構成する各活物質層3aの一辺の長さは、それぞれのパターン間隔、すなわち分割部分3bの幅より長いことが好ましい。分割部分3bの幅が大きいと、活物質層3中の活物質量が少なくなり、電極として体積あるいは重量あたりのエネルギーが低下してしまう問題がある。また、活物質層3aの一辺の長さが短いと、単位活物質層3aあたりの面積が小さくなるため密着性が低下し、電池特性が低下する問題がある。しかし、活物質層3aの一辺の長さをあまりに大きくしてしまうと、前述の電解液の浸透向上を効果的に得ることができなくなる。従って、実際の活物質層3aと分割部分3bのそれぞれのパターン寸法については使用する材料、密度に応じて適宜最適化する必要がある。すなわち、各活物質層3aへの浸透を考慮して各活物質層3aを決定すると共に、各活物質層3aが確実に非接触状態となると共に電解液が確実に入り込むだけの分割部分3bの幅に設定する。なお、各活物質層3aの正面視の形状は四角形状に限定されるものでは無い。
集電体2については、良導電性の材質が好ましい。具体的には、アルミニウム、金、銀、銅、ニッケル、ステンレス、チタン、白金など金属からなる金属箔単体、もしくはこれら2種以上の金属の合金が挙げられる。その中でも、コスト面で比較的に安価で、かつ、金属のイオン化傾向の観点から正極集電体にはアルミニウム、負極集電体には銅を選択することが特に望ましい。さらには、集電体2は圧延箔が好ましい。圧延箔中の結晶が圧延方向に並んでいるため、応力を加えたときにも割れにくいため、積層させる場合に成形性に富むといった利点がある。
(複数の凹部を有する樹脂版の製造方法)
次に、上記のような非水電解液二次電池用電極を製造に使用される樹脂版の製造方法を説明する。
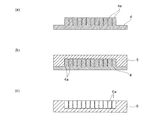
図2(a)〜(c)は、本発明に持つ付く凹形状の樹脂版の製造方法を示す図である。まず図2(a)に示すように、活物質層3を構成する複数の活物質層3aの各形成位置を凸形状とした凸形状母型4を用意する。凸部4aの配列は、所定パターン形状となるように形成し、各凸部4aの形状を上記活物質層3aの形状と同形状とする。
次に、上記のような非水電解液二次電池用電極を製造に使用される樹脂版の製造方法を説明する。
図2(a)〜(c)は、本発明に持つ付く凹形状の樹脂版の製造方法を示す図である。まず図2(a)に示すように、活物質層3を構成する複数の活物質層3aの各形成位置を凸形状とした凸形状母型4を用意する。凸部4aの配列は、所定パターン形状となるように形成し、各凸部4aの形状を上記活物質層3aの形状と同形状とする。
次いで、図2(b)に示すように、凸形状母型4に、硬化時にゴム弾性を有する液状樹脂5を塗布する。さらに、液状樹脂5を硬化させた後に剥離することで、図2(c)のように凸形状母型4と逆形状の複数の凹部6aを有する樹脂版6を得ることができる。
凸形状母型4の材質としては、表面が平滑であり、硬く変形しづらく、塗布する液状樹脂に侵食されにくいものが好ましい。表面が平滑であり、硬く変形しづらい材料を選択することにより、樹脂版の形状精度が向上し、良好な活物質層の形成が可能となる。また、液状樹脂に侵食されないことにより、樹脂版の剥離が容易となり、1つの凸形状母型4から繰り返し樹脂版6を作製でき、製造コストを低減できる。樹脂材料によらず汎用的に選択できるものとしてはステンレス等の金属やガラスなどが挙げられる。
凸形状母型4の材質としては、表面が平滑であり、硬く変形しづらく、塗布する液状樹脂に侵食されにくいものが好ましい。表面が平滑であり、硬く変形しづらい材料を選択することにより、樹脂版の形状精度が向上し、良好な活物質層の形成が可能となる。また、液状樹脂に侵食されないことにより、樹脂版の剥離が容易となり、1つの凸形状母型4から繰り返し樹脂版6を作製でき、製造コストを低減できる。樹脂材料によらず汎用的に選択できるものとしてはステンレス等の金属やガラスなどが挙げられる。
凸形状母型4の凸部4aの凸形状の形成方法としては、使用される材質によるが、切削、エッチングが挙げられる。ここで、エッチング方法を採用する場合には、サイドエッチングにより、材質平面に対して垂直な側面を有する凸形状が得られない可能性があるため、適宜選択する必要がある。また、使用する液状樹脂によっては、フォトリソグラフィ法によりレジストを凸形状に形成させてもよい。
樹脂版6の材質としては、適度なゴム弾性および柔軟性、通気性があれば、特に限定されない。柔軟性を有することで、凸形状母型4および活物質層からの剥離性が良好となり、成形性が向上する。また、ゴム弾性を有することで、スラリー乾燥時の熱プレス工程において変形が起きても、工程終了後はもとの形状に戻り繰り返し使用することができ、さらには、樹脂版面に対して均一な面圧がかかった場合、厚み方向にのみ変形するため、パターン形状を良好に保持することが可能である。また、柔軟性が高すぎると、樹脂版6が変形して活物質層の形状が不安定となる恐れがある。また、通気性が乏しいと、活物質層形成用スラリーの乾燥時間が長くなり、生産性が低下する。具体的にはシリコーン樹脂を好適に用いることができる。
液状樹脂5を凸形状母型4に塗布する方法としては、ダイコート、スリットコート、リップコート、ダイレクトコート等の各種塗布方法が挙げられるが、特に限定されない。いずれの方法によっても、凸形状母型4の凸部4aよりも十分大きい膜厚で液状樹脂5を塗布することにより、液状樹脂のレベリング作用により、凸形状母型4の凹部(凸部4a以外の部分)に液が浸透し、凸部4aも平滑となり、樹脂版6の凸部、凹部6aともに平坦性の高い版を得ることが可能である。樹脂版6の形状を安定させ、ハンドリング性を良好とするために、樹脂版6の凹部の厚みは1mm以上であることが好ましい。
(集電体への活物質層の転写工程)
次に、活物質層の転写工程を説明する。
図3(a)〜(d)は、本発明に基づく活物質層の転写工程を示す図である。
まず、図3(a)に示すように、樹脂版6の凹部6aにのみ活物質層形成用スラリー7を充填する。
次いで、図3(b)のように、樹脂版6の凹部6a側の面に集電体2を積層する。
次いで、図3(c)のように、樹脂版6と集電体2とを積層した状態でプレス板8に挟み込み、スラリー7と集電体2とをより密着(接合)させ、熱プレスにより活物質層形成用スラリー7を乾燥させる。
次に、活物質層の転写工程を説明する。
図3(a)〜(d)は、本発明に基づく活物質層の転写工程を示す図である。
まず、図3(a)に示すように、樹脂版6の凹部6aにのみ活物質層形成用スラリー7を充填する。
次いで、図3(b)のように、樹脂版6の凹部6a側の面に集電体2を積層する。
次いで、図3(c)のように、樹脂版6と集電体2とを積層した状態でプレス板8に挟み込み、スラリー7と集電体2とをより密着(接合)させ、熱プレスにより活物質層形成用スラリー7を乾燥させる。
その後、樹脂版6を剥離することにより、図3(d)のように、集電体2に活物質層3が所定パターン状に形成された電極1を得ることができる。
積層した樹脂版6と集電体2とを両側からプレスすることで、スラリー7と集電体2とがより強固に接着し、電池特性を向上させることができる。また、樹脂版6の剥離前に熱プレス乾燥を行っているため、所定パターン形成後のプレスによりパターンが破壊されることがなく、電池特性および活物質層への電解液浸透性といった本発明のパターン形状によるところの利点を再現性良く得ることができる。
積層した樹脂版6と集電体2とを両側からプレスすることで、スラリー7と集電体2とがより強固に接着し、電池特性を向上させることができる。また、樹脂版6の剥離前に熱プレス乾燥を行っているため、所定パターン形成後のプレスによりパターンが破壊されることがなく、電池特性および活物質層への電解液浸透性といった本発明のパターン形状によるところの利点を再現性良く得ることができる。
活物質層形成用スラリー7については、正極および負極活物質、導電補助剤、バインダ樹脂、分散媒の混合物からなるスラリーである。スラリーの混合には、高せん断を付与することの出来る混練機を使用することが好ましい。混練機は、具体的には、ボールミル、ビーズミル、サンドミル、超音波分散機等の分散機、プラネタリーミキサー、ニーダー、ホモジナイザー、超音波穂ホモジナイザー、ディスパージャー等のブレード型攪拌機が挙げられる。中でも特に、固練りをすることで効率的な分散が可能なプラネタリーミキサーが好ましい。
正極活物質については、リチウムイオンを吸蔵および放出可能な化合物であれば特に限定するところではない。正極活物質を構成する無機化合物としては、組成式、LixMO2、または、LiyM2O4(但し、Mは遷移金属、0≦x≦1、1≦y≦2)で表記される複合酸化物、トンネル上の空孔を有する酸化物、層状構造の金属カルコゲン化物、リチウムイオン含有のカルコゲン化合物を用いることが出来る。具体的には、LiCoO2、NiO2、Ni2O3、Mn2O4、LMn2O4、MnO2、Fe2O3、Fe3O4、FeO2、V2O5、V6O13、VOx、Nb2O5、Bi2O3、Sb2O3、等のV族金属化合物、CrO3、Cr2O3、MoO3、MoS2、WO3、SeO2、等のVI族金属化合物、TiO2、TiS2、SiO2、SnO、CuO、CuO2、Ag2O、CuS、CuSO4、等が挙げられる。また、上記の遷移金属を2種以上混合したもの、あるいは、2種以上の遷移金属を含有する化合物、いわゆる、2元系、3元系としても良い。さらに、正極活物質を構成する有機物系の化合物としては、ポリピロール、ポリアニリン、ポリパラフェニレン、ポリアセチレン、ポリアセン系材料等の導電性高分子化合物などが挙げられる。
負極活物質については、リチウムイオンを吸蔵および放出可能な化合物であれば特に限定するところではない。負極活物質としては、具体的には、アモルファスカーボン、グラファイト、天然黒鉛、メゾカーボンマイクロビーズ(MCMB)等の炭素系材料、LiTiO4、SiO2等の酸化物系材料、リチウム金属合金が挙げられる。中でも、コストが安価で扱いやすいことから人造黒鉛や天然黒鉛が好適に用いられる。
導電補助材については、電極材料である集電基材の導電性を確保でき、かつ、充放電反応において化学反応を起こさない物質を適宜選択する必要がある。また、少量で効率良く電子を伝導するか、活物質やバインダとの馴染み具合により適宜選択するとよい。具体的には、カーボンブラック、ケッチェンブラック、アセチレンブラック、カーボンウィスカー、炭素繊維、天然黒鉛、人造黒鉛、カーボンナノ粒子およびナノチューブ、酸化チタン、酸化ルテニウム、アルミニウム、ニッケル等の金属粉やファイバーおよびこれらの混合物が挙げられる。この中でも高導電性カーボンブラックである、アセチレンブラック、ケッチェンブラックが特に好ましい。
バインダ樹脂については、分散媒に対して化学的に安定な高分子を適宜選択する必要がある。具体的にはポリエチレン(PE)、ポリプロピレン(PP)、ポリエチレンテレフタレート(PTFE)、芳香族ポリアミド等の樹脂系高分子、スチレン・ブタジエンラバー(SBR)、エチレン・プロピレンラバー等のゴム系高分子、ポリアクリル、ポリオレフィン、ポリアミド、ポリイミド、ポリアミドイミド、エポキシ樹脂、ベークライト、フッ素系高分子等が挙げられる。フッ素系高分子としては、ポリフッ化ビニリデン(PVDF)、ポリテトラフルオロエチレン、フッ化ビニリデン−ヘキサフルオロプロピレン共重合体、フッ化ビニリデン−塩化3フッ化エチレン(CTFE)共重合体、フッ化ビニリデン−ヘキサフルオロプロピレンフッ素ゴム、フッ化ビニリデン−テトラフルオロエチレン−ヘキサフルオロプロピレンフッ素ゴム、フッ化ビニリデン−テトラフルオロエチレン−パーフルオロアルキルビニルエーテルフッ素ゴム等が挙げられる。中でも、正極には集電体と正極活物質の密着性及び正極活物質間の密着性の向上という観点から、ポリフッ化ビニリデン(PVDF)、ポリテトラフルオロエチレン等が好ましい。また、負極にはポリフッ化ビニリデン(PVDF)、ポリテトラフルオロエチレン等のフッ素系高分子やスチレン・ブタジエンラバー(SBR)、エチレン・プロピレンラバー等のゴム系高分子が好ましい。中でも、加工工程での熱量を抑えられる、水系の溶媒を用いることが可能であり、工業的に用いる場合、環境負荷の低減、分散媒回収が不必要でありコスト低減が図れることから、低融点のSBRを使用することがより好ましい。
分散媒については、使用する固形分が分散しやすい材料を適宜選択する必要がある。具体的には、水や、水にエタノール、N−メチルピロリドン(NMP)等を混合した水系分散媒、NMP等の環状アミド系、N,N−ジメチルホルムアミド、N,N−ジメチルアセトアミド等の直鎖上アミド系、トルエン、キシレン等の芳香族炭化水素等が挙げられる。
活物質層形成用スラリー7中の各固形分の配合比については、使用される材料によるが、導電材は、活物質100質量部に対し、0.5質量部以上20質量部以下、好ましくは1質量部以上10質量部以下であることが好ましい。また、バインダ樹脂に関しては、活物質100質量部に対し、5質量部以上20質量部以下、好ましくは1質量部以上10質量部以下であることが好ましい。結着材が上記の上限以上では、活物質の割合が減り、電池容量の低下が起こり、下限以下では活物質同士や活物質と集電基材の密着性の劣化が起こる恐れがある。また、分散媒に対する固形分濃度は、65質量%以上が好ましく、さらに好ましい条件としては40質量%以上、75質量%以下である。上限以上では固形分の凝集が起こり、下限以下では固形分の沈降が起こる恐れがある。
活物質層形成用スラリー7を樹脂版6の凹部6aに充填する方法は、液状樹脂を凸形状母型4に塗布する方法と同様に、ダイコート、スリットコート、リップコート、ダイレクトコート等の各種塗布方法が挙げられる。これらの方法を用いた場合は、樹脂版6の凸部表面をスキージで掻くことにより凹部6a以外に塗布されたスラリーを除去する工程が必要となる。除去されたスラリーは、回収することで再度使用することが可能である。スキージの材質としては、使用する樹脂版6により適宜選択する必要があり、樹脂版表面を傷つけないために、樹脂版6よりも硬度が低い材質が好ましい。また、ディスペンサー等により、樹脂版6の凹部6aに直接スラリー7の充填する方法は、上記の樹脂版6の凸部表面をスキージで掻く工程が省略でき、大変有効である。
活物質層形成用スラリー7が充填された樹脂版6の凹部6aと集電体2とから積層体のプレス方法は、金属ロールプレス法、ゴムロールプレス法、平板プレス法が挙げられる。押し付け圧およびギャップを調整することにより、凹部形状を保持した状態で、かつ接合時に凹部6aと集電体2間に混入する空気を押し出し、強固に接着させることが可能である。活物質層形成用スラリー7の乾燥は、平板プレス法により行われる。これにより、面圧が活物質層に均一にかかった状態で圧縮されるため、パターン形状を良好に保持したままエネルギー密度や導電性を向上させることが可能である。金属ロールプレス法、ゴムロールプレス法では、活物質層にかかる面圧が不均一になり、パターン形状を良好に保持することができない。
乾燥時間を早めるため、樹脂版6の凹部6aと集電体2を接合する前に、ある程度スラリーの乾燥を行っても良い。乾燥方法として、具体的には、温風乾燥、熱風乾燥、真空乾燥、遠赤外乾燥、恒温高湿乾燥が挙げられる。しかし、過剰に乾燥が進行すると、集電体に対して活物質層形成用スラリー7の濡れ性が悪くなり、転写不良が起きる懸念がある。
熱プレス後の活物質塗膜、すなわち活物質層3の嵩密度は、正極である場合は1.0g/cm2以上5g/cm2以下の範囲であることが好ましく、負極である場合は1.0g/cm2以上3.0g/cm2以下であることが好ましい。嵩密度がこの範囲を越えると、活物質層3に空隙がほとんど存在しなくなり、有機電解液が活物質層に浸透できず、電池性能の低下を招くからであり、嵩密度がこの範囲未満であると、結着材が集電基材付近にほとんど存在できないため、活物質層3と集電体2の基材との密着不良の原因となる。
熱プレス後の活物質塗膜、すなわち活物質層3の嵩密度は、正極である場合は1.0g/cm2以上5g/cm2以下の範囲であることが好ましく、負極である場合は1.0g/cm2以上3.0g/cm2以下であることが好ましい。嵩密度がこの範囲を越えると、活物質層3に空隙がほとんど存在しなくなり、有機電解液が活物質層に浸透できず、電池性能の低下を招くからであり、嵩密度がこの範囲未満であると、結着材が集電基材付近にほとんど存在できないため、活物質層3と集電体2の基材との密着不良の原因となる。
以下、本発明の実施例を説明する。但し、実施例が本発明を制限するものではない。
(実施例1)
界面活性剤により表面を洗浄した板厚2mmの無アルカリガラス板に、膜厚50μmのネガ型ドライフイルムレジスト(ニチゴーモートン製:ALPHO 411Y50)をロールラミネータを用いロール温度110℃、ロール圧力0.3MPaで計4回貼り合わせた。次に、活物質形成部分に相当する部分が遮光されるよう設計されたフォトマスクを用いて紫外線露光し、更にアルカリ水溶液(炭酸ナトリウム1wt%)をスプレー圧力0.1MPaで噴射し現像を行い、基板にフォトマスクと同寸法のフォトレジストパターンを形成し、活物質形成部分がフォトレジストにより凸形状となっている母型とした。パターンは全体パターン100mm角内に3mm角の凸部が幅100μmで均等に配置された構造とした。
(実施例1)
界面活性剤により表面を洗浄した板厚2mmの無アルカリガラス板に、膜厚50μmのネガ型ドライフイルムレジスト(ニチゴーモートン製:ALPHO 411Y50)をロールラミネータを用いロール温度110℃、ロール圧力0.3MPaで計4回貼り合わせた。次に、活物質形成部分に相当する部分が遮光されるよう設計されたフォトマスクを用いて紫外線露光し、更にアルカリ水溶液(炭酸ナトリウム1wt%)をスプレー圧力0.1MPaで噴射し現像を行い、基板にフォトマスクと同寸法のフォトレジストパターンを形成し、活物質形成部分がフォトレジストにより凸形状となっている母型とした。パターンは全体パターン100mm角内に3mm角の凸部が幅100μmで均等に配置された構造とした。
次いで、液状樹脂として、シリコーンゴムTSE3402(モメンティブ・パフォーマンス・マテリアル・ジャパン合同会社製、ポリアルキルアルケニルシロキサンとシリカを主成分とする)をA液とB液を混合し十分撹拌したもの用意した。これを上記凸形状母型上にダイコーターにより塗布し、平面性の良好な場所に静置し、25℃で48時間放置し樹脂を硬化させた。最後に、凸形状の母型より樹脂を剥離することで、逆形状の凹形状を有する樹脂版を得た。
次いで、上記樹脂版の凹部に、ディスペンサーを用いて正極活物質を含む活物質層形成用スラリーを凹部が完全に埋まるまで充填した、活物質層形成用スラリーは、活物質としてLiMn2O4(三井金属製 Type−F)90質量部、導電補助材としてアセチレンブラック(電気化学工業製 デンカブラックHS−100)5質量部、バインダ樹脂としてPVDF(クレハ製 #7200)5質量部に、分散媒としてNMP(三菱化学製)を固形分65質量部になるように適宜添加し、プラネタリーミキサーで120分、混合することで作製した。
次いで、上記樹脂版の活物質層形成用スラリーを充填した凹部側上に、集電体を平行に配して所定位置に併せ、ロールラミネータにより両者を接合した。集電体は厚さ15μmのアルミ箔 (日本製箔製)、ラミネート条件は、ロール間ギャップ2mm、25℃、0.3MPaで行った。次いで、上記接合体を120℃、30分熱プレスし、活物質層形成用スラリーを乾燥させた後、樹脂版を剥離し、集電体の所定位置に厚さ100μmの正極活物質層が形成された正極を得た。
同様に上記の工程で、活物質層形成用スラリーを、負極活物質を含む活物質層形成用スラリーとし、集電体を厚さ12μmの銅箔(三井金属製)に変更し、負極を作製した。上記スラリーは、活物質として天然黒鉛(日立化成製 SMG)90質量部、導電補助材として人造黒鉛(TIMCAL製 SFG−6)10質量部、バインダ樹脂としてPVDF(クレハ製 #7200)3質量部に、分散媒としてNMP(三菱化学製)を固形分60質量部になるように適宜添加し、プラネタリーミキサーで120分、混合することで作製した。なお、負極の目付け量、すなわち厚みは正極活物質の容量に併せて設定した。また熱プレス条件は80℃、30分で行った。
(比較例1)
熱風式オーブンに投入して活物質層形成用スラリーを乾燥し、樹脂版を剥離した後プレスをする以外は、実施例1と同様の工程で正極および負極を作製した。
(比較例2)
母型パターンは全体パターン100mm角が全て凸形状、すなわち分割部分を設けない以外は、実施例1と同様の工程で正極および負極を作製した。
熱風式オーブンに投入して活物質層形成用スラリーを乾燥し、樹脂版を剥離した後プレスをする以外は、実施例1と同様の工程で正極および負極を作製した。
(比較例2)
母型パターンは全体パターン100mm角が全て凸形状、すなわち分割部分を設けない以外は、実施例1と同様の工程で正極および負極を作製した。
(評価1)
実施例1および比較例2の活物質層のパターン形状をCMC画像測定システム(ニコンインストルメンツカンパニー製)および走査型電子顕微鏡(日立ハイテクノロジース製 S−4500)にて測定した。その測定結果によると、実施例1の電極は、正極負極ともに、活物質層形成部分の端部直線性が良好であり、また分割部分も良好に保持され、設計パターンを良好に再現した電極であった。
これに対し、比較例1の電極は、正極負極ともに、端部の直線性が悪くパターン全体面積が所定パターンよりやや大きくなった。また、隣り合う活物質層形成部分が互いに接触し、分割部分がなくなっている箇所が確認された。
実施例1および比較例2の活物質層のパターン形状をCMC画像測定システム(ニコンインストルメンツカンパニー製)および走査型電子顕微鏡(日立ハイテクノロジース製 S−4500)にて測定した。その測定結果によると、実施例1の電極は、正極負極ともに、活物質層形成部分の端部直線性が良好であり、また分割部分も良好に保持され、設計パターンを良好に再現した電極であった。
これに対し、比較例1の電極は、正極負極ともに、端部の直線性が悪くパターン全体面積が所定パターンよりやや大きくなった。また、隣り合う活物質層形成部分が互いに接触し、分割部分がなくなっている箇所が確認された。
(評価2)
実施例1および比較例2のそれぞれの電極を使用して2032型コイン電池を組み、電池特性評価を行った。セパレータにはポリプロピレン系セパレータ(ポリポア製 セルガード#2400)、電解液には1M LiPF6溶液、溶媒エチレンカーボネート:ジエチルカーボネート:ジメチルカーボネート=1:1:1(キシダ化学製)を使用した。評価としては、充電条件は負荷0.2C、終止電圧4.3V、CC−CV運転、CV運転0.01mA終了で、放電条件は負荷0.2C、終止電圧3.0Vでサイクル試験を行い、放電容量が最大値に到達するまでの回数で比較した。測定の結果、実施例1は比較例2の半分の回数で完了した。
実施例1および比較例2のそれぞれの電極を使用して2032型コイン電池を組み、電池特性評価を行った。セパレータにはポリプロピレン系セパレータ(ポリポア製 セルガード#2400)、電解液には1M LiPF6溶液、溶媒エチレンカーボネート:ジエチルカーボネート:ジメチルカーボネート=1:1:1(キシダ化学製)を使用した。評価としては、充電条件は負荷0.2C、終止電圧4.3V、CC−CV運転、CV運転0.01mA終了で、放電条件は負荷0.2C、終止電圧3.0Vでサイクル試験を行い、放電容量が最大値に到達するまでの回数で比較した。測定の結果、実施例1は比較例2の半分の回数で完了した。
本発明の非水電解液二次電池用電極の製造方法では、所定パターンの凸形状母型に、硬化時にゴム弾性を有する液状樹脂を塗工後、硬化し、凹形状の樹脂版を作製する工程と、上記樹脂版凹部にのみ活物質層形成用スラリーを充填し、その上に集電体を積層する工程と、上記積層体を平板熱プレスして活物質層形成用スラリーを圧縮乾燥させる工程と、上記樹脂版を剥離し活物質層を集電体に転写する工程を用いることにより、所定パターン状に活物質層が形成され、さらに上記活物質層が、圧縮後も並列に配置され互いに連通していない複数の活物質層に所定パターン状に分割されている活物質層を形状精度よく、高密度かつ厚膜で一括形成することが可能となる。これにより、高容量の両極の活物質が効率的に利用され、高性能かつ高寿命な非水電解液二次電池用電極を提供できる。さらには、安価で繰り返し利用が可能であり、樹脂を使用すること、スラリーのロスがないことから、低コストで非水電解液二次電池用電極を提供できる。
1 電極
2 集電体
3 活物質層
3a 分割された各活物質層
3b 分割部分
4 凸形状母型
5 液状樹脂
6 樹脂版
7 活物質層形成用スラリー
8 プレス板
2 集電体
3 活物質層
3a 分割された各活物質層
3b 分割部分
4 凸形状母型
5 液状樹脂
6 樹脂版
7 活物質層形成用スラリー
8 プレス板
Claims (9)
- 集電体上に予め設定した所定パターンで分割された複数の活物質層が形成され、その複数の活物質層は互いに、隣り合う活物質層と非接触状態に設定されている非水電解液二次電池用電極の製造方法であって、
上記活物質層は、次の(a)〜(d)工程を用いて上記集電体上に形成されることを特徴とする非水電解液二次電池用電極の製造方法。
(a)上記所定パターンの複数の凸部を有する凸形状母型に、硬化時にゴム弾性を有する液状樹脂を塗工した後に硬化させて、上記所定パターンを転写した複数の凹部を有する樹脂版を作製する工程
(b)上記製造した樹脂版の凹部に活物質層形成用スラリーを充填し、そのスラリーを充填した凹部を覆うようにして上記樹脂版に集電体を積層する工程
(c)上記積層した樹脂版及び集電体からなる積層体を平板熱プレスして活物質層形成用スラリーを圧縮乾燥させる工程
(d)上記樹脂版を剥離し活物質層を集電体に転写する工程 - 上記液状樹脂は、シリコーン樹脂であることを特徴とする請求項1に記載した非水電解液二次電池用電極の製造方法。
- 上記活物質層形成用スラリーは、正極又は負極活物質、導電補助剤、バインダ樹脂、及び分散媒の混合物であることを特徴とする請求項1又は請求項2に記載した非水電解液二次電池用電極の製造方法。
- 上記集電体は、アルミニウム、金、銀、銅、ニッケル、ステンレス、チタン、白金のうちの一つの金属からなる金属箔単体、若しくは上記複数の金属のうちの2種以上の金属の合金から構成されることを特徴とする請求項1〜請求項3のいずれか1項に記載した非水電解液二次電池用電極の製造方法。
- 上記活物質層形成用スラリーは、正極活物質を含み、上記活物質層形成用スラリー中の正極活物質は、組成式がLixMO2、または、LiyM2O4(但し、Mは遷移金属、0≦x≦1、1≦y≦2)で表記される複合酸化物、トンネル状の空孔を有する酸化物、層状構造の金属カルコゲン化物、リチウムイオン含有のカルコゲン化合物の少なくとも1つからなることを特徴とする請求項1〜請求項4のいずれか1項に記載した非水電解液二次電池用電極の製造方法。
- 上記活物質層形成用スラリーは、負極活物質を含み、上記活物質層形成用スラリー中の負極活物質は、カーボンブラック、カーボンウィスカー、炭素繊維、天然黒鉛、人造黒鉛、カーボンナノ粒子およびナノチューブ、酸化チタン、酸化ルテニウム、アルミニウム、ニッケル等の金属粉やファイバーの少なくとも1つからなることを特徴とする請求項1〜請求項5のいずれか1項に記載した非水電解液二次電池用電極の製造方法。
- 請求項1〜請求項6のいずれか1項に記載した製造方法により作製されたことを特徴とする非水電解液二次電池用電極。
- 請求項7に記載した非水電解液二次電池用電極を備え、上記集電体の正極活物質と負極活物質を含む活物質層形成部分がセパレータを介して対向するように積層もしくは巻回されていることを特徴とする非水電解液二次電池。
- 請求項7に記載した非水電解液二次電池用電極を備え、上記集電体の活物質層未形成部分が電池外部への電気取り出し端子となることを特徴とする非水電解液二次電池。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013046700A JP2014175155A (ja) | 2013-03-08 | 2013-03-08 | 非水電解液二次電池用電極、その製造方法、及び非水電解液二次電池 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013046700A JP2014175155A (ja) | 2013-03-08 | 2013-03-08 | 非水電解液二次電池用電極、その製造方法、及び非水電解液二次電池 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014175155A true JP2014175155A (ja) | 2014-09-22 |
Family
ID=51696187
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013046700A Pending JP2014175155A (ja) | 2013-03-08 | 2013-03-08 | 非水電解液二次電池用電極、その製造方法、及び非水電解液二次電池 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014175155A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107706358A (zh) * | 2017-09-26 | 2018-02-16 | 安徽轰达电源有限公司 | 一种用于蓄电池极板制备的极板固化工艺 |
| US11005092B2 (en) | 2017-07-10 | 2021-05-11 | Lg Chem, Ltd. | 3D pattern cutting machine for lithium metal electrode |
| US11183683B2 (en) | 2017-08-10 | 2021-11-23 | Lg Chem, Ltd. | Pre-lithiation method of negative electrode for secondary battery |
| US12472457B2 (en) | 2022-05-31 | 2025-11-18 | Denso Corporation | Gas recovery system and method of manufacturing electrode film |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0222014A (ja) * | 1988-07-12 | 1990-01-24 | Nippon Kogyo Kk | 樹脂型の製造法 |
| JP2009218144A (ja) * | 2008-03-12 | 2009-09-24 | Toray Ind Inc | 導光板の製造方法およびそれを備えた面光源装置 |
| JP2010225432A (ja) * | 2009-03-24 | 2010-10-07 | Seiko Epson Corp | 固体二次電池、固体二次電池の製造方法 |
| JP2011204425A (ja) * | 2010-03-25 | 2011-10-13 | Toppan Printing Co Ltd | 燃料電池用セパレータ及びその製造方法 |
| JP2012204031A (ja) * | 2011-03-24 | 2012-10-22 | Dainippon Screen Mfg Co Ltd | 活物質層の形成装置および形成方法 |
-
2013
- 2013-03-08 JP JP2013046700A patent/JP2014175155A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0222014A (ja) * | 1988-07-12 | 1990-01-24 | Nippon Kogyo Kk | 樹脂型の製造法 |
| JP2009218144A (ja) * | 2008-03-12 | 2009-09-24 | Toray Ind Inc | 導光板の製造方法およびそれを備えた面光源装置 |
| JP2010225432A (ja) * | 2009-03-24 | 2010-10-07 | Seiko Epson Corp | 固体二次電池、固体二次電池の製造方法 |
| JP2011204425A (ja) * | 2010-03-25 | 2011-10-13 | Toppan Printing Co Ltd | 燃料電池用セパレータ及びその製造方法 |
| JP2012204031A (ja) * | 2011-03-24 | 2012-10-22 | Dainippon Screen Mfg Co Ltd | 活物質層の形成装置および形成方法 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11005092B2 (en) | 2017-07-10 | 2021-05-11 | Lg Chem, Ltd. | 3D pattern cutting machine for lithium metal electrode |
| US11183683B2 (en) | 2017-08-10 | 2021-11-23 | Lg Chem, Ltd. | Pre-lithiation method of negative electrode for secondary battery |
| CN107706358A (zh) * | 2017-09-26 | 2018-02-16 | 安徽轰达电源有限公司 | 一种用于蓄电池极板制备的极板固化工艺 |
| US12472457B2 (en) | 2022-05-31 | 2025-11-18 | Denso Corporation | Gas recovery system and method of manufacturing electrode film |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5494338B2 (ja) | 電極体の製造方法及び電極体 | |
| US9680135B2 (en) | Pouch-type flexible film battery | |
| KR100577906B1 (ko) | 전기화학소자용 전극, 그 제조방법 및 전지 | |
| JP5479775B2 (ja) | リチウムイオン二次電池用の負極およびその製造方法 | |
| CN105720228B (zh) | 电极体和电极体制造方法 | |
| US20100055565A1 (en) | Electrode manufacturing method and electrode | |
| WO2019189007A1 (ja) | 固体電池 | |
| KR20160062025A (ko) | 비수 전해액 이차 전지용 부극, 비수 전해액 이차 전지 및 비수 전해액 이차 전지용 부극의 제조 방법 | |
| KR20150132463A (ko) | 보다 두꺼운 전극 제조를 가능하게 하기 위한 다층 배터리 전극 설계 | |
| US20210296704A1 (en) | All solid state battery and method for manufacturing the same | |
| TW201843875A (zh) | 印刷平面鋰離子電池 | |
| TW201222950A (en) | Bipolar electrode, bipolar secondary battery using same, and method for producing bipolar electrode | |
| CN106463698A (zh) | 二次电池和用于制造其的方法 | |
| CN105580166A (zh) | 锂离子二次电池 | |
| JP2015069711A (ja) | 非水電解液二次電池用負極、その製造方法、及び非水電解液二次電池 | |
| JP5891884B2 (ja) | 非水電解液二次電池用電極の製造方法 | |
| KR20190122365A (ko) | 전고체 리튬이차전지의 제조 방법 | |
| KR102264546B1 (ko) | 이차전지용 전극조립체 | |
| KR102764107B1 (ko) | 고에너지 밀도 전고체 전지 및 이의 제조 방법 | |
| JP7278090B2 (ja) | 全固体リチウム二次電池およびその製造方法 | |
| JP2013073685A (ja) | 非水電解液二次電池用電極、その製造方法、及び非水電解液二次電池 | |
| CN111886742B (zh) | 固体电池 | |
| JP2015179575A (ja) | 非水電解液二次電池用負極、その製造方法、及び非水電解液二次電池 | |
| JP2015069712A (ja) | 非水電解液二次電池用負極、その製造方法、及び非水電解液二次電池 | |
| JP5919929B2 (ja) | リチウムイオン二次電池用電極の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160219 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20161128 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20161206 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20170606 |