JP2014190352A - 円錐ころ軸受 - Google Patents
円錐ころ軸受 Download PDFInfo
- Publication number
- JP2014190352A JP2014190352A JP2013063565A JP2013063565A JP2014190352A JP 2014190352 A JP2014190352 A JP 2014190352A JP 2013063565 A JP2013063565 A JP 2013063565A JP 2013063565 A JP2013063565 A JP 2013063565A JP 2014190352 A JP2014190352 A JP 2014190352A
- Authority
- JP
- Japan
- Prior art keywords
- inner ring
- tapered roller
- roller bearing
- small
- raceway surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C19/00—Bearings with rolling contact, for exclusively rotary movement
- F16C19/22—Bearings with rolling contact, for exclusively rotary movement with bearing rollers essentially of the same size in one or more circular rows, e.g. needle bearings
- F16C19/34—Bearings with rolling contact, for exclusively rotary movement with bearing rollers essentially of the same size in one or more circular rows, e.g. needle bearings for both radial and axial load
- F16C19/36—Bearings with rolling contact, for exclusively rotary movement with bearing rollers essentially of the same size in one or more circular rows, e.g. needle bearings for both radial and axial load with a single row of rollers
- F16C19/364—Bearings with rolling contact, for exclusively rotary movement with bearing rollers essentially of the same size in one or more circular rows, e.g. needle bearings for both radial and axial load with a single row of rollers with tapered rollers, i.e. rollers having essentially the shape of a truncated cone
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C33/00—Parts of bearings; Special methods for making bearings or parts thereof
- F16C33/30—Parts of ball or roller bearings
- F16C33/58—Raceways; Race rings
- F16C33/60—Raceways; Race rings divided or split, e.g. comprising two juxtaposed rings
- F16C33/605—Raceways; Race rings divided or split, e.g. comprising two juxtaposed rings with a separate retaining member, e.g. flange, shoulder, guide ring, secured to a race ring, adjacent to the race surface, so as to abut the end of the rolling elements, e.g. rollers, or the cage
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C41/00—Other accessories, e.g. devices integrated in the bearing not relating to the bearing function as such
- F16C41/04—Preventing damage to bearings during storage or transport thereof or when otherwise out of use
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2300/00—Application independent of particular apparatuses
- F16C2300/02—General use or purpose, i.e. no use, purpose, special adaptation or modification indicated or a wide variety of uses mentioned
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Rolling Contact Bearings (AREA)
Abstract
【課題】内輪と小鍔部材とを別体で構成した小鍔分離タイプの円錐ころ軸受において、内輪への小鍔部材の装着が容易であり、大型であっても製造コストが増大することがない円錐ころ軸受を提供する。
【解決手段】円錐外面状軌道面2Aを有する内輪2、円錐内面状軌道面3Aを有する外輪3、円錐外面状軌道面2A及び円錐内面状軌道面3A間を転動する転動体である複数の円錐ころ4,4,…、並びに円錐ころ4,4,…を周方向等間隔に保持するための保持器5を備え、内輪2の大径側端部に大鍔6が一体に形成されるとともに、内輪2の小径側端部に、円錐ころ4,4,…の脱落を防止する、別体の小鍔部材7を有する円錐ころ軸受1であって、小鍔部材7が、周方向に離間した複数の係止片8,8,…により構成され、係止片8,8,…を内輪2の小径側端面2Bに螺着する。
【選択図】図3
【解決手段】円錐外面状軌道面2Aを有する内輪2、円錐内面状軌道面3Aを有する外輪3、円錐外面状軌道面2A及び円錐内面状軌道面3A間を転動する転動体である複数の円錐ころ4,4,…、並びに円錐ころ4,4,…を周方向等間隔に保持するための保持器5を備え、内輪2の大径側端部に大鍔6が一体に形成されるとともに、内輪2の小径側端部に、円錐ころ4,4,…の脱落を防止する、別体の小鍔部材7を有する円錐ころ軸受1であって、小鍔部材7が、周方向に離間した複数の係止片8,8,…により構成され、係止片8,8,…を内輪2の小径側端面2Bに螺着する。
【選択図】図3
Description
本発明は、内輪と小鍔部材とを別体で構成した円錐ころ軸受に関し、特に大型サイズでコストの低減を図った円錐ころ軸受に関する。
ラジアル荷重及びスラスト荷重を支持可能な軸受として、各種産業機械の駆動装置、歯車減速装置及び動力伝達装置等の回転支持部に円錐ころ軸受が広く使用されている。
このような円錐ころ軸受は、内輪の円錐外面状軌道面の軸方向両側部に大径側の大鍔及び小径側の小鍔を設け、内輪の円錐外面状軌道面及び外輪の円錐内面状軌道面間に複数の円錐ころを配置するとともに、これらの円錐ころを周方向等間隔に保持するための保持器を備えており、前記保持器としては、冷間圧延鋼板又は熱間圧延鋼板等の鋼板製のプレス保持器が一般的に用いられる。
円錐ころ及び保持器を内輪に組み込む際には、先ず、保持器を正規の寸法形状に成形した後に、底押し(底拡げ)金型を使用して、プレス加工により保持器の柱部の小径リング部の近傍部分を半径方向に押し広げて塑性変形させた後、保持器のポケット部に円錐ころを保持させた状態とする。次に、保持器により保持された円錐ころを内輪の小鍔を乗り越えさせて軌道面上に配置した後、底押し(底拡げ)されて外側に屈曲させた保持器の柱部を、加締め金型を使用して、プレス加工により半径方向に狭めることで正規の柱部の状態に復元させることにより、内輪、円錐ころ、及び保持器の組み込みが完了する。
このように、円錐ころ軸受においては、円錐ころ及び保持器を内輪に組み込むために、保持器を所定の寸法に成形した後に、保持器の柱部を底押し(底拡げ)及び加締めにより、2回にわたって塑性変形させる必要があるため、その調整に工数が掛かる上に保持器の精度に悪影響を及ぼすおそれがある。
特に大型の円錐ころ軸受においては、底押し(底拡げ)や加締め加工の金型が大型化するとともに、加工に必要なプレス機械も大型のものが必要となるので、製造コストが増大する。
そこで、円錐ころの内輪からの外れ防止用の小鍔を、内輪と別体の円環状の小鍔部材により構成し、円錐ころを保持器と共に内輪に組み付けた後に、円環状の小鍔部材を内輪に取り付けて固定する、いわゆる小鍔分離タイプの円錐ころ軸受がある(例えば、特許文献1〜7参照。)。
ここで、特許文献1〜5の円錐ころ軸受は、内輪の小径側円筒部に、小鍔部材を焼き嵌め・圧入等をして嵌合固定する構造であり、特許文献6及び7の円錐ころ軸受は、内輪の小径側円筒部に周溝を設けて止め輪(スナップリング)を装着し、止め輪を介して小鍔部材を固定する構造である。
また、円環状の小鍔部材を用いずに、内輪と別体の、表面に凹凸があるゴム材等、可撓性に優れ、摩擦係数が高い材質からなる紐状部材を用いるものもある(特許文献8参照。)。
ここで、特許文献8の円錐ころ軸受は、内輪に、内輪の円錐外面状軌道面よりも小径側に位置する小径側外周面部と、この小径側外周面部と円筒内周面とを連通する切欠き(貫通穴)とを形成し、内輪の円筒内周面に、前記切欠きと前記円錐外面状軌道面の大径側の軸方向の第2端面とを連通する直線状の溝を形成してなり、保持器と円錐ころを内輪に組み込んだ後に、有端の紐状部材の一端を、内輪の前記第2端面から前記溝内及び前記切欠き内をつたわせて前記小径側外周面部まで引っ張りあげて装着し、張力を与えた紐状部材により円錐ころの端面を係止することにより、小鍔部材を用いずに保持器及び円錐ころの内輪からの脱落を防止するものである。
機械装置の大型化に伴い、使用される円錐ころ軸受も大型化しており、例えば風車用等の円錐ころ軸受では、直径が1〜2.5m程度のものもある。
このような超大型の円錐ころ軸受として、特許文献1〜7のような小鍔分離タイプの円錐ころ軸受を用いた場合、底押し(底拡げ)及び加締め加工の金型並びに前記加工のためのプレス機械が要らなくなる反面、別体で製作する円環状の小鍔部材が大型サイズとなるため、その製造コストが嵩むとともに、内輪への焼き嵌め・圧入等の作業にも手間が掛かるので、円錐ころ軸受の製造コストが増大することになる。
また、特許文献8のような小鍔部材を用いない構成では、内輪の内径部の溝加工や、小径端面側の切り欠き加工という機械加工が必要となるので、特に大型の円錐ころ軸受においては、内輪の加工コストが増大するとともに、有端の紐状部材も直径を大きく長さを長くする必要があるので、その製造コストが増大するとともに、大径の内輪に対して紐状部材に張力を付与するように装着する作業もし難くなる。
そこで本発明が前述の状況に鑑み、解決しようとするところは、内輪と小鍔部材とを別体で構成した小鍔分離タイプの円錐ころ軸受において、内輪への小鍔部材の装着が容易であり、大型であっても製造コストが増大することがない円錐ころ軸受を提供する点にある。
本発明に係る円錐ころ軸受は、前記課題解決のために、円錐外面状軌道面を有する内輪と、円錐内面状軌道面を有する外輪と、前記円錐外面状軌道面及び前記円錐内面状軌道面間を転動する転動体である複数の円錐ころと、前記円錐ころを周方向等間隔に保持するための保持器とを備え、前記内輪の大径側端部に大鍔が一体に形成されるとともに、前記内輪の小径側端部に、前記円錐ころの脱落を防止する、別体の小鍔部材を有する円錐ころ軸受であって、前記小鍔部材が、周方向に離間した複数の係止片により構成されることを特徴とする。
このような構成によれば、小鍔部材が、円環状のものではなく、周方向に離間した複数の係止片により構成されるので、内輪に取り付ける際に、焼き嵌め・圧入等が不要になり、内輪に対して小型の各係止片を個別に取り付けることができる。
よって、特に大型の円錐ころ軸受において、複数の小型の係止片により小鍔部材を構成するので、製造が容易であるため小鍔部材の製造コストが嵩むことがなく、特許文献8のような内輪の内径部の溝加工や小径端面側の切り欠き加工等が不要であるので、特許文献8のように内輪の加工コストが増大することもなく、内輪への取付作業も容易であるため、円錐ころ軸受の製造コストが増大することがない。
その上、複数の係止片は周方向に離間しているので、隣り合う係止片の間から潤滑油が円滑に導入されることから、内輪の小径側から大径側の大鍔方向へ潤滑油が供給され易くなるため、潤滑油の不足による円錐ころの大径側端面と大鍔との接触磨耗や焼き付きを防止することができる。
ここで、前記係止片が、前記内輪の小径側端面に螺着されてなると好ましい。
このような構成によれば、内輪の小径側端面に螺孔を形成しておくだけで、係止片の着脱を容易に行うことができる。
よって、特に大型の円錐ころ軸受の組立作業が容易になるとともに、円錐ころ軸受の内部の点検の際又は円錐ころ若しくは保持器の交換の際において、係止片を容易に取り外して、内輪から円錐ころ及び保持器を分離することができるので、円錐ころ軸受の点検作業及び円錐ころ又は保持器の交換作業が容易になる。
このような構成によれば、内輪の小径側端面に螺孔を形成しておくだけで、係止片の着脱を容易に行うことができる。
よって、特に大型の円錐ころ軸受の組立作業が容易になるとともに、円錐ころ軸受の内部の点検の際又は円錐ころ若しくは保持器の交換の際において、係止片を容易に取り外して、内輪から円錐ころ及び保持器を分離することができるので、円錐ころ軸受の点検作業及び円錐ころ又は保持器の交換作業が容易になる。
以上のように、本発明に係る円錐ころ軸受によれば、内輪と小鍔部材とを別体で構成した小鍔分離タイプの円錐ころ軸受において、小鍔部材の製造コストが嵩むことがなく、内輪への小鍔部材の装着が容易であり、大型であっても製造コストが増大しないという顕著な効果を奏する。
次に本発明の実施の形態を添付図面に基づき詳細に説明するが、本発明は、添付図面に示された形態に限定されず特許請求の範囲に記載の要件を満たす実施形態の全てを含むものである。
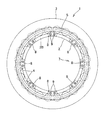
図1の軸方向から見た図及び図2の要部拡大図並びに図3の要部拡大部分縦断面図に示すように、本発明の実施の形態に係る円錐ころ軸受1は、いわゆる小鍔分離タイプであり、円錐外面状軌道面2Aを有する内輪2、円錐内面状軌道面3Aを有する外輪3、円錐外面状軌道面2A及び円錐内面状軌道面3A間を転動する転動体である複数の円錐ころ4,4,…、並びに円錐ころ4,4,…を周方向等間隔に保持するための保持器5を備え、内輪2の大径側端部に大鍔6が一体に形成されるとともに、内輪2の小径側端部に、円錐ころ4,4,…の脱落を防止する、別体の小鍔部材7を有している。
ここで、円錐ころ軸受1を産業機械に装着した稼働状態において、円錐ころ4,4,…の大径側端面が大鍔6に当接して小鍔部材7には負荷が掛からないので、小鍔部材7には、円錐ころ4,4,…の脱落を防止する機能があれば十分である。
よって、小鍔部材7を円環状に形成する必要はないため、本実施の形態では、小鍔部材7を、図1に示すように、8個の係止片8,8,…を周方向等分に配設したものから構成しており、係止片8,8,…は、このように周方向に離間した状態で内輪2に固定される。
よって、小鍔部材7を円環状に形成する必要はないため、本実施の形態では、小鍔部材7を、図1に示すように、8個の係止片8,8,…を周方向等分に配設したものから構成しており、係止片8,8,…は、このように周方向に離間した状態で内輪2に固定される。
図1において、内輪2の隣り合う係止片8,8間は、周方向角度の約25°にわたって小鍔部材7が存在しないが、保持器5により保持された円錐ころ4,4,…の一部を係止することにより円錐ころ4,4,…全体の抜け止めをすることができる。
なお、小鍔部材7を構成する係止片8,8,…の個数は、8個に限定されるものではなく、円錐ころ軸受1の大きさや使用条件等に応じた適宜の個数にすることができ、複数であればよい。
なお、小鍔部材7を構成する係止片8,8,…の個数は、8個に限定されるものではなく、円錐ころ軸受1の大きさや使用条件等に応じた適宜の個数にすることができ、複数であればよい。
係止片8は、円環の一部の形状(矩形であってもよい。)をしており、ボルト9,9を係止片8の通孔8A,8Aに挿通して内輪2の小径側端面2Bに形成された螺孔2C,2Cに螺合することにより、内輪2に容易に取り付けることができ、ボルト9,9を緩めることにより、内輪2から容易に取り外すことができる。
なお、このように係止片8を内輪2の小径側端面2Bに螺着する構成が、係止片8の着脱作業が容易であるため、より好ましい実施態様であるが、係止片8,8,…を内輪2から取り外さない構成では、係止片8を内輪2に溶着等により固定してもよい。
なお、このように係止片8を内輪2の小径側端面2Bに螺着する構成が、係止片8の着脱作業が容易であるため、より好ましい実施態様であるが、係止片8,8,…を内輪2から取り外さない構成では、係止片8を内輪2に溶着等により固定してもよい。
以上のような円錐ころ軸受1の構成によれば、小鍔部材7が、円環状のものではなく、周方向に離間した複数の係止片8,8,…により構成されるので、内輪2に取り付ける際に、焼き嵌め・圧入等が不要になり、内輪2に対して小型の各係止片8を個別に取り付けることができる。
よって、特に大型の円錐ころ軸受1において、複数の小型の係止片8,8,…により小鍔部材7を構成するので、製造が容易であるため小鍔部材7の製造コストが嵩むことがなく、特許文献8のような内輪の内径部の溝加工や小径端面側の切り欠き加工等が不要であるので、特許文献8のように内輪の加工コストが増大することもなく、内輪2への取付作業も容易であるため、円錐ころ軸受1の製造コストが増大することがない。
また、複数の係止片8,8,…は周方向に離間しているので、隣り合う係止片8,8の間から潤滑油が円滑に導入されることから、内輪2の小径側から大径側の大鍔6方向へ潤滑油が供給され易くなるため、潤滑油の不足による円錐ころ4,4,…の大径側端面と大鍔6との接触磨耗や焼き付きを防止することができる。
さらに、係止片8を内輪2の小径側端面2Bに螺着する構成によれば、内輪2の小径側端面2Bに螺孔2C,2C,…を形成しておくだけで、係止片8,8,…の着脱を容易に行うことができるので、特に大型の円錐ころ軸受1の組立作業が容易になるとともに、円錐ころ軸受1の内部の点検の際又は円錐ころ4,4,…若しくは保持器5の交換の際において、係止片8,8,…を容易に取り外して、内輪2から円錐ころ4,4,…及び保持器5を分離することができるため、円錐ころ軸受1の点検作業及び円錐ころ4,4,…又は保持器5の交換作業が容易になる。
1 円錐ころ軸受
2 内輪
2A 円錐外面状軌道面
2B 小径側端面
2C 螺孔
3 外輪
3A 円錐内面状軌道面
4 円錐ころ
5 保持器
6 大鍔
7 小鍔部材
8 係止片
8A 通孔
9 ボルト
2 内輪
2A 円錐外面状軌道面
2B 小径側端面
2C 螺孔
3 外輪
3A 円錐内面状軌道面
4 円錐ころ
5 保持器
6 大鍔
7 小鍔部材
8 係止片
8A 通孔
9 ボルト
Claims (2)
- 円錐外面状軌道面を有する内輪と、円錐内面状軌道面を有する外輪と、前記円錐外面状軌道面及び前記円錐内面状軌道面間を転動する転動体である複数の円錐ころと、前記円錐ころを周方向等間隔に保持するための保持器とを備え、前記内輪の大径側端部に大鍔が一体に形成されるとともに、前記内輪の小径側端部に、前記円錐ころの脱落を防止する、別体の小鍔部材を有する円錐ころ軸受であって、
前記小鍔部材が、周方向に離間した複数の係止片により構成されることを特徴とする円錐ころ軸受。 - 前記係止片が、前記内輪の小径側端面に螺着されてなる請求項1記載の円錐ころ軸受。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013063565A JP2014190352A (ja) | 2013-03-26 | 2013-03-26 | 円錐ころ軸受 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013063565A JP2014190352A (ja) | 2013-03-26 | 2013-03-26 | 円錐ころ軸受 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014190352A true JP2014190352A (ja) | 2014-10-06 |
Family
ID=51836829
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013063565A Pending JP2014190352A (ja) | 2013-03-26 | 2013-03-26 | 円錐ころ軸受 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014190352A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017032068A (ja) * | 2015-07-31 | 2017-02-09 | ナブテスコ株式会社 | 偏心揺動型歯車装置及びその製造方法 |
| WO2023204161A1 (ja) | 2022-04-20 | 2023-10-26 | 日本精工株式会社 | ころ軸受 |
-
2013
- 2013-03-26 JP JP2013063565A patent/JP2014190352A/ja active Pending
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017032068A (ja) * | 2015-07-31 | 2017-02-09 | ナブテスコ株式会社 | 偏心揺動型歯車装置及びその製造方法 |
| TWI698599B (zh) * | 2015-07-31 | 2020-07-11 | 日商納博特斯克股份有限公司 | 偏心擺動型齒輪裝置及其製造方法 |
| WO2023204161A1 (ja) | 2022-04-20 | 2023-10-26 | 日本精工株式会社 | ころ軸受 |
| EP4513048A4 (en) * | 2022-04-20 | 2025-09-17 | Nsk Ltd | ROLLING BEARING |
| AU2023256365B2 (en) * | 2022-04-20 | 2026-07-30 | Nsk Ltd. | Roller bearing |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9371854B2 (en) | Radial roller bearing arrangement, in particular for a needle bushing | |
| KR20080108313A (ko) | 예를 들어 상용차용 교체 가능한 휠 베어링 유닛, 및 휠 베어링 유닛의 조립 방법 | |
| JP6047999B2 (ja) | 回転支持装置 | |
| JP2013238296A (ja) | 転がり軸受の保持器 | |
| JP2013015200A (ja) | 円すいころ軸受 | |
| JP5602345B2 (ja) | 保持器および深溝玉軸受 | |
| EP2351939B1 (en) | Cage-equipped rollers | |
| JP2014088928A (ja) | 円すいころ軸受の組立方法 | |
| KR20200029496A (ko) | 구름 베어링 및 보유 지지기 | |
| JP2005140157A (ja) | 転がり軸受 | |
| JP2012251571A (ja) | 円すいころ軸受用保持器及び円すいころ軸受 | |
| JP2006207731A (ja) | ころ軸受 | |
| JP5760491B2 (ja) | 外輪回転形転がり軸受及び圧延機 | |
| JP2013024377A (ja) | 円すいころ軸受用樹脂製保持器及び円すいころ軸受 | |
| JP5292842B2 (ja) | 円すいころ軸受用保持器及び円すいころ軸受 | |
| JP2014122649A (ja) | ころ軸受 | |
| JP2015194216A (ja) | 円すいころ軸受の抜去構造 | |
| JP5407894B2 (ja) | 複列円錐ころ軸受の組立方法 | |
| JP5572952B2 (ja) | ケージアンドローラ | |
| JP3199240U (ja) | 外輪回転形転がり軸受及び圧延機 | |
| JP3199240U7 (ja) | ||
| JP2007205456A (ja) | 円錐ころ軸受 | |
| JP5790033B2 (ja) | 円すいころ軸受 | |
| JP2013015201A (ja) | 円すいころ軸受 | |
| JP5083023B2 (ja) | 円錐ころ軸受 |