JP2014200847A - レーザ溶接に適した三稜の角隅を有する金属薄板構成部材、相応の金属薄板ブランク及び金属薄板構成部材を製造する方法 - Google Patents
レーザ溶接に適した三稜の角隅を有する金属薄板構成部材、相応の金属薄板ブランク及び金属薄板構成部材を製造する方法 Download PDFInfo
- Publication number
- JP2014200847A JP2014200847A JP2014080218A JP2014080218A JP2014200847A JP 2014200847 A JP2014200847 A JP 2014200847A JP 2014080218 A JP2014080218 A JP 2014080218A JP 2014080218 A JP2014080218 A JP 2014080218A JP 2014200847 A JP2014200847 A JP 2014200847A
- Authority
- JP
- Japan
- Prior art keywords
- metal
- sheet
- blank
- thin
- edge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
- B23K26/24—Seam welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D21/00—Combined processes according to methods covered by groups B21D1/00 - B21D19/00
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/26—Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
- B21D51/2646—Of particular non cylindrical shape, e.g. conical, rectangular, polygonal, bulged
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/38—Removing material by boring or cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/01—Layered products comprising a layer of metal all layers being exclusively metallic
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12354—Nonplanar, uniform-thickness material having symmetrical channel shape or reverse fold [e.g., making acute angle, etc.]
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Laser Beam Processing (AREA)
Abstract
Description
凹部を打ち抜くか、又はレーザ切断することで、上記金属薄板ブランクを準備するステップと、
両金属薄板脚片を曲げ線で曲げることで、三稜の角隅を形成するステップと、
好ましくは付加的に、第1の縁部と、第1の縁部により包囲される凸部とを、そして、曲げられた金属薄板脚片の両外縁を、溶接、特にレーザ溶接するステップと、
を有する、金属薄板ブランクを曲げることで、金属薄板構成部材の三稜の角隅を形成する方法に関する。
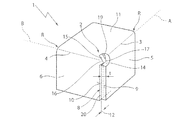
‐曲げられた両金属薄板脚片5,6のオーバラップ12は、金属薄板厚さtの約70%である。
‐外縁9,10間の間隙20は、0.1mmより小さい。
‐最終的な溶接は、熱伝導溶接により行う。
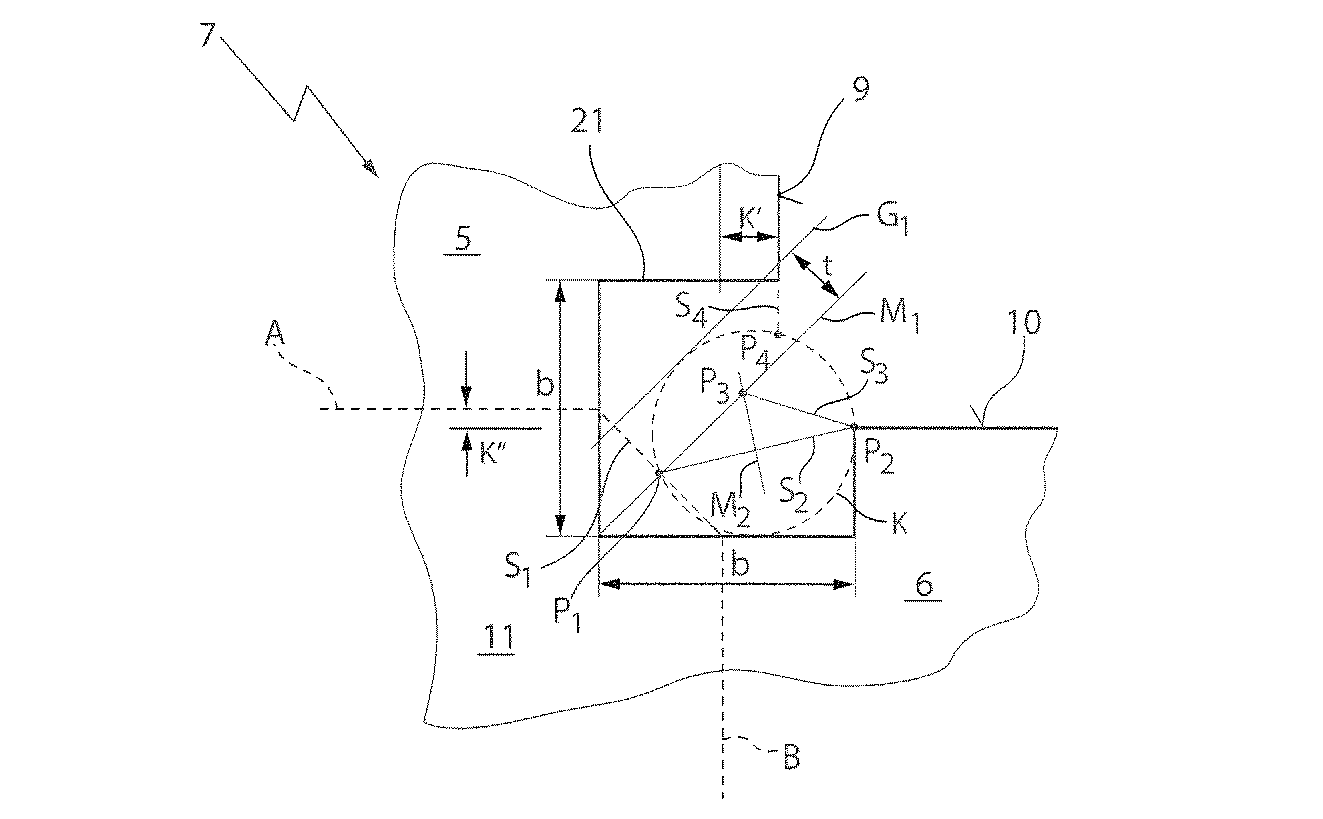
‐これらの外縁9,10の位置は、70%の設計オーバラップと、曲げ線に関する伸び補正値の半分とによって決まる。外縁9は、寸法K′の分だけ曲げ線Bを越えたところを延在し、外縁10は、寸法K″の分だけ曲げ線Aから後退している。ここで、
K′:金属薄板厚さt−1/2曲げ時伸び補正分、
K″:70%のオーバラップ−K′、
である。K″は、オーバラップに依存しており、オーバラップが0%であれば、K′=K″である。説明上、それぞれ曲げ線を基準に増加方向を正として表しているため、正負の記号だけが逆になる。
1.交差する曲げ線A,Bにおいて正方形21を定める。ここで、正方形21は、両曲げ線A,Bに関して対称であり、辺の長さbを有する。この辺の長さbは、以下の公式によって決まる。
tBlech 金属薄板厚さ
α 金属薄板脚片5,6の曲げ角度
ΔX 金属薄板ブランクが曲げ時に伸びる分の伸び補正係数
である。
2.正方形21で終わる曲げ線A,Bの終点を結ぶ(線分S1)。
3.線分S1に二等分垂線M1を引く。
4.二等分垂線M1を金属薄板脚片5に向かって金属薄板厚さtの分だけ平行移動させる(直線G1)。
5.線分S1と二等分垂線M1との交点P1と、第2の金属薄板脚片6の、正方形21に臨む出隅(外縁10の点P2)とを結ぶ(線分S2)。
6.線分S2の二等分垂線M2を引く。
7.二等分垂線M1と二等分垂線M2との交点P3と、点P2とを結ぶ(線分S3)。
8.交点P1と点P2とを通り、G1を接線とする円Kを引く。
9.第1の金属薄板脚片5の外縁9を円Kまで延長する(線分S4(交点P4))。
10.交点P4から交点P1にかけての円弧は、円弧縁部14を形成し、点P2,交点P3,交点P1を結んだ線は、凹部13の凸部縁部15を形成する。
11.凸部先端P3にアールを付ける。
Claims (14)
- 金属薄板ブランク(7)を曲げることにより形成される金属薄板構成部材(1)であって、
少なくとも1つの三稜の角隅(2)を備え、
該三稜の角隅(2)の2つの稜(3,4)は、前記金属薄板ブランク(7)の、それぞれ該金属薄板ブランク(7)のベース部分(11)から曲げられた第1及び第2の金属薄板脚片(5,6)により形成され、前記三稜の角隅(2)の第3の稜(8)は、前記曲げられた第1及び第2の金属薄板脚片(5,6)の、互いに溶接可能な2つの外縁(9,10)により形成されており、前記金属薄板ブランク(7)は、両外縁(9,10)の交点領域に、前記ベース部分(11)内まで達する凹部(13)を有する、
金属薄板構成部材(1)において、
前記金属薄板ブランク(7)の凹部(13)は、前記第1の金属薄板脚片(5)の外縁(9)に開口し、前記第1の金属薄板脚片(5)及び前記ベース部分(11)内を凹状に延びる弧状及び/又は多角形状の第1の縁部(14)と、前記第2の金属薄板脚片(6)及び前記ベース部分(11)内を延び、前記第1の縁部(14)に向かって凸設された弧状及び/又は多角形状の第2の縁部(15)とにより鈎状に形成されており、該第2の縁部(15)は、凸部(16)でもって、前記第1の金属薄板脚片(5)の曲げ線(A)により規定される直線を越えて延在し、凸部先端(17)は、前記第1の縁部(14)から少なくとも金属薄板厚さ(t)の分だけ間隔を置いており、かつ
前記金属薄板脚片(5,6)を曲げたとき、前記凸部(16)は、前記第1の縁部(14)により包囲され、前記凹部(13)は、前記凸部(16)により少なくとも大部分占められている、
ことを特徴とする、金属薄板ブランク(7)を曲げることにより形成される金属薄板構成部材。 - 前記曲げられた第1及び第2の金属薄板脚片(5,6)間に存在する間隙(20)の間隙幅は、最大約0.2mmである、請求項1記載の金属薄板構成部材。
- 前記曲げられた第1及び第2の金属薄板脚片(5,6)のオーバラップ(12)は、前記金属薄板ブランク(7)の金属薄板厚さ(t)の少なくとも約70%である、請求項1又は2記載の金属薄板構成部材。
- 前記金属薄板ブランク(7)において、前記凹部(13)の第1の縁部(14)は、円弧として形成されている、請求項1から3までのいずれか1項記載の金属薄板構成部材。
- 前記金属薄板ブランク(7)において、前記凸部(16)は、互いに鈍角をなして延びる2つの側面を有する、請求項1から4までのいずれか1項記載の金属薄板構成部材。
- 前記金属薄板ブランク(7)において、前記凸部先端(17)は、丸み付けられて形成されている、請求項1から5までのいずれか1項記載の金属薄板構成部材。
- 前記金属薄板ブランク(7)において、前記第2の金属薄板脚片(6)の曲げ線(B)は、前記凸部(16)を通る、請求項1から6までのいずれか1項記載の金属薄板構成部材。
- 前記金属薄板ブランク(7)において、前記第2の金属薄板脚片(6)の曲げ線(B)により規定される直線は、前記第1の金属薄板脚片(5)を通る、請求項1から7までのいずれか1項記載の金属薄板構成部材。
- 前記金属薄板ブランク(7)において、前記第1の金属薄板脚片(5)の曲げ線(A)により規定される直線は、前記第2の金属薄板脚片(6)の外を延びる、請求項1から8までのいずれか1項記載の金属薄板構成部材。
- 前記第1の縁部(14)と、該第1の縁部(14)により包囲される前記凸部(16)とは、特に前記曲げられた第1及び第2の金属薄板脚片(5,6)の両外縁(9,10)も、互いに溶接、特にレーザ溶接されている、請求項1から9までのいずれか1項記載の金属薄板構成部材。
- 金属薄板ブランク(7)であって、該金属薄板ブランク(7)を曲げることで、請求項1から10までのいずれか1項記載の少なくとも1つの三稜の角隅(2)を有する金属薄板構成部材(1)を形成するための金属薄板ブランク。
- 金属薄板ブランク(7)を曲げることで、金属薄板構成部材(1)の三稜の角隅(2)を形成する方法であって、
凹部(13)を打ち抜くか、又はレーザ切断することで、請求項11記載の金属薄板ブランク(11)を準備するステップと、
両金属薄板脚片(5,6)を曲げ線(A,B)で曲げることで、前記三稜の角隅(2)を形成するステップと、
を有することを特徴とする、金属薄板ブランク(7)を曲げることで、金属薄板構成部材(1)の三稜の角隅(2)を形成する方法。 - 第1の縁部(14)と、該第1の縁部(14)により包囲される凸部(16)とを、特に前記曲げられた金属薄板脚片(5,6)の両外縁(9,10)も、互いに溶接、特にレーザ溶接する、請求項12記載の方法。
- コンピュータプログラム製品であって、プログラムがレーザ加工機において実行されている際に、請求項11記載の金属薄板ブランク(7)内に凹部(13)をレーザ切断するために調整されているコード手段を有することを特徴とする、コンピュータプログラム製品。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102013206183.8 | 2013-04-09 | ||
| DE201310206183 DE102013206183B3 (de) | 2013-04-09 | 2013-04-09 | Blechbauteil mit einer laserschweißgerechten dreikantigen Ecke, zugehöriger Blechzuschnitt sowie Verfahren zum Herstellen des Blechbauteils |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014200847A true JP2014200847A (ja) | 2014-10-27 |
| JP6388783B2 JP6388783B2 (ja) | 2018-09-12 |
Family
ID=50437273
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014080218A Expired - Fee Related JP6388783B2 (ja) | 2013-04-09 | 2014-04-09 | レーザ溶接に適した三稜の角隅を有する金属薄板構成部材、相応の金属薄板ブランク及び金属薄板構成部材を製造する方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US9586288B2 (ja) |
| JP (1) | JP6388783B2 (ja) |
| AT (1) | AT514192B1 (ja) |
| CZ (1) | CZ2014219A3 (ja) |
| DE (1) | DE102013206183B3 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018058123A (ja) * | 2017-12-08 | 2018-04-12 | 株式会社アマダホールディングス | 板状ワークの折曲げ加工方法及び金型並びに折曲げ加工品 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107511617B (zh) * | 2017-07-03 | 2019-07-05 | 湖北精工钢结构有限公司 | 多边曲面异形箱体的制作方法及其多边曲面异形箱体结构 |
| US12704827B2 (en) | 2020-07-02 | 2026-08-11 | Aalborg Universitet | Planning method for processing a 2D element into a 3D final element |
| WO2022002338A1 (en) * | 2020-07-02 | 2022-01-06 | Aalborg Universitet | A method for processing elements into final elements |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2463780A (en) * | 1945-04-24 | 1949-03-08 | Korrol Irving | Blank base and the method of its manufacture |
| DE1552082A1 (de) * | 1966-11-02 | 1970-01-29 | Siemens Elektrogeraete Gmbh | Verfahren zur Herstellung eines Blechwandteils |
| DE19531103A1 (de) * | 1995-08-24 | 1997-02-27 | Hartwig Wollert | Verfahren zur Herstellung von hygienefreundlichen eckigen Behältern und Vorrichtung |
| JP2007229774A (ja) * | 2006-03-02 | 2007-09-13 | Toyota Auto Body Co Ltd | 金属箱体のプレス成形方法と金属箱体 |
| JP2012515088A (ja) * | 2009-01-13 | 2012-07-05 | トルンプフ レーザー− ウント ジュステームテヒニク ゲゼルシャフト ミット ベシュレンクテル ハフツング | レーザ溶接に適した3つの稜を有する角隅を備える金属薄板構成部材、対応する金属薄板ブランク並びに金属薄板ブランクを製造及び最適化する方法 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3127862A (en) * | 1958-03-12 | 1964-04-07 | Michael C Presnick | Box and method of making the same |
| ES2332849B1 (es) * | 2008-02-07 | 2011-01-26 | Proyectos Y Construcciones Metalicas Josman, S.L. | Molde para pan. |
-
2013
- 2013-04-09 DE DE201310206183 patent/DE102013206183B3/de not_active Expired - Fee Related
-
2014
- 2014-03-04 AT ATA50157/2014A patent/AT514192B1/de not_active IP Right Cessation
- 2014-04-03 CZ CZ2014-219A patent/CZ2014219A3/cs unknown
- 2014-04-08 US US14/247,719 patent/US9586288B2/en not_active Expired - Fee Related
- 2014-04-09 JP JP2014080218A patent/JP6388783B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2463780A (en) * | 1945-04-24 | 1949-03-08 | Korrol Irving | Blank base and the method of its manufacture |
| DE1552082A1 (de) * | 1966-11-02 | 1970-01-29 | Siemens Elektrogeraete Gmbh | Verfahren zur Herstellung eines Blechwandteils |
| DE19531103A1 (de) * | 1995-08-24 | 1997-02-27 | Hartwig Wollert | Verfahren zur Herstellung von hygienefreundlichen eckigen Behältern und Vorrichtung |
| JP2007229774A (ja) * | 2006-03-02 | 2007-09-13 | Toyota Auto Body Co Ltd | 金属箱体のプレス成形方法と金属箱体 |
| JP2012515088A (ja) * | 2009-01-13 | 2012-07-05 | トルンプフ レーザー− ウント ジュステームテヒニク ゲゼルシャフト ミット ベシュレンクテル ハフツング | レーザ溶接に適した3つの稜を有する角隅を備える金属薄板構成部材、対応する金属薄板ブランク並びに金属薄板ブランクを製造及び最適化する方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018058123A (ja) * | 2017-12-08 | 2018-04-12 | 株式会社アマダホールディングス | 板状ワークの折曲げ加工方法及び金型並びに折曲げ加工品 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20140302340A1 (en) | 2014-10-09 |
| CZ2014219A3 (cs) | 2015-08-19 |
| JP6388783B2 (ja) | 2018-09-12 |
| US9586288B2 (en) | 2017-03-07 |
| AT514192B1 (de) | 2015-08-15 |
| AT514192A2 (de) | 2014-10-15 |
| AT514192A3 (de) | 2015-05-15 |
| DE102013206183B3 (de) | 2014-04-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101466660B1 (ko) | 바인더 트림 구성요소를 구비한 금속 블랭크 및 제조 방법 | |
| JP6388783B2 (ja) | レーザ溶接に適した三稜の角隅を有する金属薄板構成部材、相応の金属薄板ブランク及び金属薄板構成部材を製造する方法 | |
| JP6052479B1 (ja) | プレス成形品の製造方法、プレス成形品及びプレス装置 | |
| KR20060129518A (ko) | 굽힘 제어 변위부를 갖는 시이트 및 그의 제조 방법 | |
| JP5518095B2 (ja) | レーザ溶接に適した3つの稜を有する角隅を備える金属薄板構成部材、対応する金属薄板ブランク並びに金属薄板ブランクを製造及び最適化する方法 | |
| JP6696611B1 (ja) | プレス成形方法 | |
| US20110008573A1 (en) | Sheet of material with bend-controlling structures and method | |
| JP6090464B2 (ja) | プレス成形品及びプレス成形品の製造方法並びにプレス成形品の製造装置 | |
| CN106891102A (zh) | 一种焊接工艺及焊接结构 | |
| WO2016171229A1 (ja) | プレス成形品の製造方法、プレス成形品及びプレス装置 | |
| JP6523875B2 (ja) | 折曲げ加工方法 | |
| CN101941124A (zh) | 待焊接件及由该待焊接件制成的焊接成型件 | |
| JP5609042B2 (ja) | クレーンのブーム及びクレーンのブームの製造方法 | |
| JP2016052855A (ja) | ドアサッシュ | |
| JP5392811B2 (ja) | L字型構造部材の製造方法 | |
| CN206229917U (zh) | C型钢和u型钢成型设备 | |
| JP4202107B2 (ja) | 溶接継手構造 | |
| JP5607560B2 (ja) | 金属部品の製造方法 | |
| CN108698240A (zh) | 无裂缝地折叠由高强度材料制成的金属坯料的方法 | |
| JP4947496B2 (ja) | 金属製容器及びその製造方法 | |
| JP4679301B2 (ja) | ダンボールシートの切断および折り曲げ線形成装置 | |
| JP2020163398A (ja) | 筒状部品およびその製造方法 | |
| JP2020203291A (ja) | 曲げ加工品及びその製造方法 | |
| US11597037B2 (en) | Component produced by brazing and method of producing same | |
| JP2015205286A (ja) | 溶接構造体の製造方法及び溶接構造体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170314 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180305 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180529 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180806 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180815 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6388783 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |