JP2014201136A - 空気入りタイヤ - Google Patents
空気入りタイヤ Download PDFInfo
- Publication number
- JP2014201136A JP2014201136A JP2013077231A JP2013077231A JP2014201136A JP 2014201136 A JP2014201136 A JP 2014201136A JP 2013077231 A JP2013077231 A JP 2013077231A JP 2013077231 A JP2013077231 A JP 2013077231A JP 2014201136 A JP2014201136 A JP 2014201136A
- Authority
- JP
- Japan
- Prior art keywords
- fineness
- cord
- strip material
- low
- organic fiber
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000000463 material Substances 0.000 claims abstract description 79
- 239000000835 fiber Substances 0.000 claims abstract description 61
- 230000003014 reinforcing effect Effects 0.000 claims abstract description 44
- 230000002787 reinforcement Effects 0.000 claims description 7
- 239000004953 Aliphatic polyamide Substances 0.000 claims description 3
- 229920000297 Rayon Polymers 0.000 claims description 3
- 229920003231 aliphatic polyamide Polymers 0.000 claims description 3
- 239000004760 aramid Substances 0.000 claims description 3
- 229920003235 aromatic polyamide Polymers 0.000 claims description 3
- 238000010073 coating (rubber) Methods 0.000 claims description 3
- -1 polyethylene terephthalate Polymers 0.000 claims description 3
- 239000005020 polyethylene terephthalate Substances 0.000 claims description 3
- 229920000139 polyethylene terephthalate Polymers 0.000 claims description 3
- 239000002964 rayon Substances 0.000 claims description 3
- 238000004804 winding Methods 0.000 abstract description 6
- 238000010009 beating Methods 0.000 abstract 1
- 238000009825 accumulation Methods 0.000 description 14
- 239000011324 bead Substances 0.000 description 10
- 230000000052 comparative effect Effects 0.000 description 7
- 230000000694 effects Effects 0.000 description 7
- 230000002093 peripheral effect Effects 0.000 description 7
- 238000012360 testing method Methods 0.000 description 4
- 238000011156 evaluation Methods 0.000 description 3
- 239000000945 filler Substances 0.000 description 3
- 230000007423 decrease Effects 0.000 description 2
- 230000000630 rising effect Effects 0.000 description 2
- 229920002302 Nylon 6,6 Polymers 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000002542 deteriorative effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000011056 performance test Methods 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 238000004073 vulcanization Methods 0.000 description 1
Images


Landscapes
- Tires In General (AREA)
Abstract
【課題】エア溜まりを抑制すると共に、高速耐久性を向上すること可能にした空気入りタイヤを提供する。【解決手段】ベルト層7の外周に複数本の有機繊維コード10をゴム被覆してなるストリップ材11をその幅方向端部11eが重複するようにタイヤ周方向に巻回してベルト補強層9を形成した空気入りタイヤにおいて、ストリップ材11の幅wを5mm〜10mmにし、ベルト補強層9における有機繊維コード10の打ち込み密度を35本/50mm〜70本/50mmにする一方で、複数本の有機繊維コード10が高繊度コード10Hと低繊度コード10Lとを含み、ストリップ材11の少なくとも一方の幅方向端部11eに低繊度コード10Lを配置すると共に、低繊度コード10Lの繊度を高繊度コード10Hの繊度の50%以上80%未満にする。【選択図】図3
Description
本発明は、空気入りタイヤに関し、更に詳しくは、エア溜まりを抑制すると共に、高速耐久性を向上することを可能にした空気入りタイヤに関する。
従来、高速走行用の空気入りタイヤにおいて、複数本の有機繊維コードをゴム被覆してなるストリップ材を、その幅方向端部を重複させながらタイヤ周方向に螺旋状に巻きつけることでベルト補強層を形成することがなされている(例えば、特許文献1参照)。このようなベルト補強層は、主に、高速走行時の遠心力によるベルト層両端部のせり上がりによる剥離故障を防止し、高速耐久性を向上している。
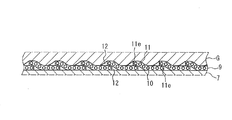
しかしながら、上述のようにストリップ材を用いてベルト補強層を構成する場合、図6に例示するように、ストリップ材11の幅方向端部11eを重複させる際にその重複部分に段差が生じる。このような段差は、ベルト補強層9がその内周側のベルト層7のコートゴムや外周側のトレッドゴムGと積層した際に空隙12として残存することになる。そして、この空隙12にエアが残留してエア溜まりが生じるため、タイヤ故障が発生し易いという問題があった。そのため、ベルト補強層による高速耐久性を損なうことなく、エア溜まりに起因する故障を防止する対策が求められている。
本発明の目的は、エア溜まりを抑制すると共に、高速耐久性を向上することを可能にした空気入りタイヤを提供することにある。
上記目的を達成するための本発明の空気入りタイヤは、トレッド部にベルト層を配置し、該ベルト層の外周に複数本の有機繊維コードをゴム被覆してなるストリップ材を該ストリップ材の少なくとも一方の幅方向端部が重複するようにタイヤ周方向に巻回してベルト補強層を形成した空気入りタイヤにおいて、前記ストリップ材の幅を5mm〜10mmにし、前記ベルト補強層における前記有機繊維コードの打ち込み密度を35本/50mm〜70本/50mmにする一方で、前記複数本の有機繊維コードが相対的に繊度が高い高繊度コードと相対的に繊度が低い低繊度コードとを含み、前記ストリップ材の少なくとも一方の幅方向端部に前記低繊度コードを配置すると共に、前記低繊度コードの繊度を前記高繊度コードの繊度の50%以上80%未満にしたことを特徴とする。
本発明では、ストリップ材の少なくとも一方の幅方向端部に低繊度コードが配置されているため、ストリップ材の幅方向端部が重複しても、その重複部分に生じる段差が小さくなるので、ベルト補強層がベルト層のコートゴムやトレッドゴムと積層しても空隙を生じ難くなる。そのため、エア溜まりに起因する故障を防止することが可能になる。特に、低繊度コードの繊度を高繊度コードの繊度の50%以上80%未満にしているので、有機繊維コード中に低繊度コードが含まれてもベルト補強層の強度が低下せず、高速耐久性を高度に維持することが出来る。また、ベルト補強層を構成するストリップ材の幅を5mm〜10mmにすると共に、ベルト補強層における前記有機繊維コードの打ち込み密度を35本/50mm〜70本/50mmにしているので、ストリップ材中に埋設される有機繊維コードの本数が所定の範囲になり、その中に占める低繊度コードの割合が抑えられるため、高速耐久性を向上することが出来る。
本発明においては、低繊度コードが片撚り構造を有することが好ましい。片撚り構造は、同じ繊度の双撚り構造よりもコードを構造的に細くすることが出来るので、ストリップ材の重複部分における段差が小さくなり、エア溜まりに起因する故障を効果的に防止することが出来る。
本発明においては、有機繊維コードが、脂肪族ポリアミド繊維、芳香族ポリアミド繊維、ポリエチレンテレフタレート繊維、レーヨン繊維のうちのいずれか1種からなることが好ましい。これにより、高速耐久性を良好にすることが出来る。
以下、本発明の構成について添付の図面を参照しながら詳細に説明する。
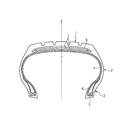
図1において、1はトレッド部、2はサイドウォール部、3はビード部、Eはタイヤ赤道線である。左右一対のビード部3間にはカーカス層4が装架されている。このカーカス層4は、タイヤ径方向に延びる複数本の補強コードを含み、各ビード部3に配置されたビードコア5の廻りにタイヤ内側から外側に折り返されている。また、ビードコア5の外周上にはビードフィラー6が配置され、このビードフィラー6がカーカス層4の本体部と折り返し部とにより包み込まれている。一方、トレッド部1におけるカーカス層4の外周側には複数層(図1では2層)のベルト層7が埋設されている。更に、ベルト層7の外周側にはベルト補強層9が設けられている。
図2に例示するように、各ベルト層7は、タイヤ周方向に対して傾斜する複数本の補強コード8を含み、かつ層間で補強コード8が互いに交差するように配置されている。これらベルト層7において、補強コード8のタイヤ周方向に対する傾斜角度αは例えば10°〜40°の範囲に設定されている。一方、ベルト補強層9は、タイヤ周方向に配向する有機繊維コード10を含む。ベルト補強層9において、有機繊維コードはタイヤ周方向に対する角度βが例えば0°〜5°に設定されている。
本発明は、このような一般的な空気入りタイヤに適用されるが、その断面構造は上述の基本構造に限定されるものではない。特に、図1では、ベルト補強層9として、ベルト層7の全幅を覆うものを例示したが、本発明のベルト補強層9は、ベルト層7の外周側の両端部だけを覆うものであっても良い。また、これらを併用したものであっても良い。
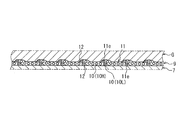
本発明のベルト補強層9は、図3に例示するように、複数本の有機繊維コード10をゴム被覆してなるストリップ材11を、このストリップ材11の少なくとも一方の幅方向端部11eが重複するようにタイヤ周方向に巻回して形成されている。特に、図3の実施形態では、ストリップ材11の幅方向端部11eがそれぞれ隣接する周回部分におけるストリップ材11の幅方向端部11eと重複するように連続的に巻回されている。また、ストリップ材11に埋設される複数本の有機繊維コード10は、相対的に繊度が高い高繊度コード10Hと相対的に繊度が低い低繊度コード10Lとを含んでいる。
尚、図3では、ベルト補強層9の構造が明確になるように、ベルト補強層9の内周側のベルト層7とベルト補強層9の外周側のトレッド部1を構成するゴム(以下、トレッドゴムGという)とは、それぞれ具体的な構造を省略して描いている。
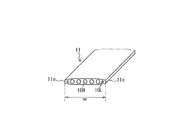
図4に拡大して示すように、ストリップ材11に埋設された高繊度コード10H及び低繊度コード10Lのうち低繊度コード10Lがストリップ材11の少なくとも一方の幅方向端部11eに配置されている。特に、図4の実施形態では、ストリップ材11の両方の幅方向端部11eに低弾性コード10Lが配置されている。より具体的には、ストリップ材11に含まれる複数本の有機繊維コード10のうち、ストリップ材11の幅方向最外側に位置する2本(幅方向両端部に各1本)を低弾性コード10Lにし、これら2本以外を高弾性コード10Hにしている。高繊度コード10H及び低繊度コード10Lの繊度は、低繊度コード10Lの繊度が高繊度コード10Hの繊度の50%以上80%未満になるように設定されている。尚、ここでいう繊度とは表示繊度である。一方で、ストリップ材11の幅wは5mm〜10mmに設定されている。更に、ベルト補強層9における有機繊維コード10の打ち込み密度は35本/50mm〜70本/50mmに設定されている。
このようにストリップ材11の少なくとも一方の幅方向端部11eに低繊度コード10Lが配置されているため、ストリップ材11の幅方向端部11eが重複しても、図3に例示するように、その重複部分に生じる段差が小さくなる。そのため、ベルト補強層9がベルト層7やトレッドゴムGと積層した際に、ベルト層7のコートゴムやトレッドゴムGが段差を容易に埋めることが出来、空隙12の発生を防止するか、或いは、空隙12を無視可能な程(加硫成型時にゴムが流れて空隙12が容易に埋まる程)に小さくすることが出来る。そのため、エア溜まりに起因する故障を防止することが可能になる。特に、低繊度コード10Lの繊度を高繊度コード10Hの繊度の50%以上80%未満にしているので、有機繊維コード10中に低繊度コード10Lが含まれてもベルト補強層9の強度が低下せず、高速耐久性を高度に維持することが出来る。また、ベルト補強層9を構成するストリップ材11の幅wを5mm〜10mmにすると共に、ベルト補強層9における有機繊維コード10の打ち込み密度を35本/50mm〜70本/50mmにしているので、ストリップ材11中に埋設される有機繊維コード10の本数を所望の範囲に設定することが出来、それにより、その中に占める低繊度コード10Lの割合が抑えられるため、ベルト補強層9の強度を高度に維持して高速耐久性を向上することが出来る。
このとき、低繊度コード10Lの繊度が高繊度コード10Hの50%より小さいと、繊度が小さ過ぎるためベルト補強層9の強度が不足し、高速耐久性が悪化する。低繊度コード10Lの繊度が高繊度コード10Hの80%以上であると、ストリップ材11の幅方向端部11eを充分に薄くすることが出来ないのでエア溜まりを防止する効果が得られない。ストリップ材11の幅wが5mmより小さいと、充分な本数の有機繊維コード10をストリップ材11中に埋設することが出来ず、その限られた本数の有機繊維コード10中に低繊度コード10Lが含まれるため、低繊度コード10が全ての有機繊維コード10に占める割合が大きくなり過ぎ、ベルト補強層9の強度が不足する。ストリップ材11の幅wが10mmより大きいと、ストリップ材11が幅広過ぎてベルト層7の外周に巻回し難くなり生産性が悪化する。打ち込み密度が35本/50mmより小さいと、ベルト補強層9に含まれる有機繊維コード10の総数が減少することに加えて、低繊度コード10Lが有機繊維コード10に占める割合が過大になるので、ベルト補強層9の強度が低下し、高速耐久性が悪化する。打ち込み密度が70本/50mmより大きいと、ベルト補強層9の強度が大きくなり過ぎ、加工性が悪化し、生産性が低下する。
図3の例では、1本のストリップ材11をタイヤ周方向に連続的に巻回してベルト補強層9を構成したが、1本のストリップ材11をベルト層7の外周にタイヤ周方向に巻回して環状にし、その隣に別のストリップ材11を幅方向端部11eが重複するようにタイヤ周方向に巻回して環状にし、更にその隣にも同様に別のストリップ材11を巻回し、この繰り返しによりベルト補強層9を構成するようにしても良い。尚、いずれの場合も、有機繊維コード10は、ストリップ材11中にストリップ材11の長手方向に延在するように埋設されているので、ストリップ材11も有機繊維コード10と同様にタイヤ周方向に対して0°〜5°の角度に配向している。
上述のように、低繊度コード10Lは、少なくとも一方の幅方向端部11eに配置されていれば良いので、幅方向端部11e以外に低繊度コード10Lが含まれていても良い。また、ストリップ材11の両方の幅方向端部11e,11eのそれぞれに、複数本の低繊度コード10Lを配置しても良い。言い換えれば、有機繊維コード10のうち、ストリップ材11の幅方向最外側からn番目(nは整数)までを低繊度コード10Lにしても良い。このように複数本の低繊度コード10Lを設ける場合、その配置は、ストリップ材11の幅方向端部11eの重複量に基づいて決定すると良い。即ち、ストリップ材11の幅方向端部11eの重複部分に含まれる有機繊維コード10を低繊度コード10Lにすると良い。これにより、実際に重複している部分にコード径が細い低繊度コード10Lが配置されるのでストリップ材11の厚さを小さくすることが出来る。
但し、ストリップ材11の幅方向端部11e同士が積層して相対的に厚くなる重複部分を減少すること、ストリップ材11の使用量を節約すること、強度低下につながる低繊度コード10Lが有機繊維コード10中に占める割合の増加を避けることを考慮すると、図3,4に例示するように、ストリップ材11の両方の幅方向端部11eのそれぞれにおいて幅方向最外側の有機繊維コード1本分の幅を重複させ、最外側の1本を低繊度コード10Lとすることが好ましい。
本発明では、低繊度コード10Lが複数本の素線を引き揃えたヤーンに一方向の撚りを加えた片撚り構造を有することが好ましい。片撚り構造は、複数本の素線を引き揃えたヤーンに一方向の撚りを加え、その撚りを加えられたヤーンを複数本引き揃えて更に撚りを加えた双撚り構造に比べて、繊度が同じであっても構造的にコード径を細くすることが出来るので、ストリップ材11の幅方向端部11eの重複部分に生じる段差を小さくして、エア溜まりに起因する故障を防止するには有利になる。また、所定の繊度のヤーンからなる双撚り構造のコードを高繊度コード10Hとしたとき、同じ繊度のヤーンからなる片撚り構造のコードを低繊度コード10Lとすれば、低繊度コード10Lの繊度を高繊度コード10Hの50%とすることが出来るため、高繊度コード10Hと低繊度コード10Lとの繊度の関係を容易に所望の範囲に設定することが可能になる。
特に、上述のように、高繊度コード10Hと低繊度コード10Lとを、同繊度のヤーンからなる双撚り構造のコードと片撚り構造のコードとしたとき、低繊度コード10Lの繊度は高繊度コード10Hの50%になり、低繊度コード10Lのコード径が高繊度コード10Hの略半分になるので、ストリップ材11の幅方向端部11eの重複部分の厚さがストリップ材11の本体部分の厚さと変わらなくなり、エア溜まりに起因する故障の防止には有利になる。また、ストリップ材11の厚さ方向に積層した2本の低繊度コード10Lの繊度の合計が高繊度コード10Hと同じになるので、実質的に、ベルト補強層9の全幅に亘って高繊度コード10Hを配置したことになり好ましい。
本発明の有機繊維コード10としては、脂肪族ポリアミド繊維、芳香族ポリアミド繊維、ポリエチレンテレフタレート繊維、レーヨン繊維のうちのいずれか1種からなるコードを好ましく使用することが出来る。これら繊維はいずれも高速走行時の遠心力によるベルト層7の両端部のせり上がりを抑えることに有効である。
本発明では、上述のように低繊度コード10Lがストリップ材11の幅方向端部11eに配置されていれば、ストリップ材11自体の厚さは一定であっても構わない。この場合、ストリップ材11の幅方向端部11eにおいて、低繊度コード10Lのコートゴムのゴムゲージが高繊度コード10Hのコートゴムのゴムゲージよりも相対的に厚くなっているが、ストリップ材11の厚さ方向に占める有機繊維コード10の割合が減少しているので、他の層のゴム(ベルト層7のコートゴムやトレッドゴムG)との積層時にストリップ材11が厚さ方向に潰れ易くなる。そのため、他の層のゴムと馴染み易くなり、エア溜まりに起因する故障を防止する効果が充分に得られる。
好ましくは、図4に例示するように、ストリップ材11の幅方向端部11eにおいてストリップ材11の厚さが薄くなるようにすると良い。但し、幅方向端部11eにはコード径の小さい低繊度コード10Lが配置されているので、有機繊維コード10に対するストリップ材11の厚さ方向のゴム被覆量はストリップ材11の幅方向の位置によらずほぼ一定である。尚、このようにストリップ材11の厚さをストリップ材11の幅方向の位置によって異ならせる場合、例えば、各有機繊維コード10(高繊度コード10H及び低繊度コード10L)を1本ずつゴム被覆して束ねることでストリップ材11を形成することが出来る。或いは、図5に例示するように、並列させた有機繊維コード10を押出機13に導き、この押出機13の口金14から有機繊維コード10をゴムと共に押し出して、有機繊維コード10にゴムを被覆することでストリップ材11を形成することが出来る。この図5の例では、両端部に低繊度コード10Lを配置し、両端部以外に高繊度コード10Hを配置した状態で有機繊維コード10を図の矢印方向に導いて押出機13に導入する一方で、口金14として、その開口量が幅方向端部に向かって徐々に小さくなる形状(偏平な八角形状)のものを用いているので、ストリップ材11の幅方向端部11eにおいてストリップ材11の厚さを薄くすることが出来る。特に、図5に例示するようにストリップ材11を押出成型することが生産性の面から好ましい。
タイヤサイズが205/55R16であり、図1に例示する断面形状を有し、ベルト補強層を複数本の有機繊維コードをゴム被覆してなるストリップ材をその幅方向端部が重複するようにタイヤ周方向に連続的に巻回して形成した空気入りタイヤにおいて、ベルト補強層のエンド数、低繊度コードの配置、高繊度コードの繊度、低繊度コードの繊度、高繊度コードの繊度に対する低繊度コードの繊度の割合、低繊度コードの撚り構造をそれぞれ表1のように設定した従来例1、比較例1〜4、実施例1〜7の12種類の空気入りタイヤを作製した。
尚、これら12種類の空気入りタイヤにおいて、有機繊維コードはいずれもナイロン66繊維から構成される。ストリップ材の幅は全ての例で10mmとし、その幅方向端部を0.5mm重複させた。
表中の低繊度コードの配置について、片側又は両側のいずれの場合も、複数本の有機繊維コードのうちストリップ材の幅方向最外側の1本を低繊度コードとしている。また、高繊度コード及び低繊度コードの各繊度については、各欄に、各コードを構成するヤーンの繊度を記載すると共に、コード全体の繊度を括弧を付して記載している。
これら12種類の空気入りタイヤについて、下記の評価方法により、エア故障率および高速耐久性を評価し、その結果を表1に併せて示した。
エア故障率
各試験タイヤをそれぞれ10本製造し、シェアログラフィー検査を行い、エア故障が発生したタイヤの個数を測定した。評価結果は、測定値の逆数を用い、従来例1を100とする指数にて示した。この指数値が大きい程、エア故障の発生率が小さく、エア溜まりを抑制していることを意味する。但し、指数値が101以下では、従来と同程度以下のエア故障率であり、エア溜まりを低減する効果が得られていない。指数値が102以上でエア故障率が充分に抑えられ、エア溜まりを防止することが出来たことを意味する。
各試験タイヤをそれぞれ10本製造し、シェアログラフィー検査を行い、エア故障が発生したタイヤの個数を測定した。評価結果は、測定値の逆数を用い、従来例1を100とする指数にて示した。この指数値が大きい程、エア故障の発生率が小さく、エア溜まりを抑制していることを意味する。但し、指数値が101以下では、従来と同程度以下のエア故障率であり、エア溜まりを低減する効果が得られていない。指数値が102以上でエア故障率が充分に抑えられ、エア溜まりを防止することが出来たことを意味する。
高速耐久性能
各試験タイヤをリムサイズ16×6 1/2JJのホイールに装着し、空気圧を230kPaにしてJIS D4230,6.4 高速性能試験Aに準拠する室内ドラム試験機(ドラム径1707mm)に取り付け、速度0km/hから試験を開始し、10分毎に10km/hずつ段階的に速度を上昇させ故障が発生するまで走行させ、タイヤ故障が起きるまでの走行距離を測定した。評価結果は、従来例1を100とする指数で示した。この指数値が大きい程、空気入りタイヤの高速耐久性能が優れることを意味する。
各試験タイヤをリムサイズ16×6 1/2JJのホイールに装着し、空気圧を230kPaにしてJIS D4230,6.4 高速性能試験Aに準拠する室内ドラム試験機(ドラム径1707mm)に取り付け、速度0km/hから試験を開始し、10分毎に10km/hずつ段階的に速度を上昇させ故障が発生するまで走行させ、タイヤ故障が起きるまでの走行距離を測定した。評価結果は、従来例1を100とする指数で示した。この指数値が大きい程、空気入りタイヤの高速耐久性能が優れることを意味する。

表1から明らかなように、実施例1〜7はいずれも従来例1よりもエア故障率を改善すると共に高速耐久性を向上した。尚、実施例5,6は、ストリップ材の両端部に配置した低繊度コードの繊度が高繊度コードの繊度に対して好ましい割合になっているため、エア故障率を改善することが出来るが、その一方で、高繊度コードの繊度が他の実施例1〜4,7よりも低くなっているため、高速耐久性が充分に向上しない虞があるが、エンド数を所定の範囲内で高めに設定しているので高速耐久性が大きく低下することを避けて従来例よりも優れた結果を得ている。
一方、エンド数が小さ過ぎる比較例1や、エンド数が大き過ぎる比較例2は、エア故障率を改善することは出来るものの、高速耐久性が悪化した。同様に、高繊度コードの繊度に対して低繊度コードの繊度が小さ過ぎる比較例3は、エア故障率を改善することは出来るものの、高速耐久性が悪化した。また、高繊度コードの繊度に対して低繊度コードの繊度が大き過ぎる比較例4は、実質的に高繊度コードのみを用いたものと変わらず、エア溜まりを防止する効果や高速耐久性を改善する効果は得られなかった。尚、表1の指数値の上では、比較例4のエア故障率が僅かに改善しているように見えるが、上述のように指数値が101以下はエア溜まりを低減する効果が得られていないものであり、特に、低繊度コードをストリップ材の片方の端部のみに配置した実施例1よりもエア故障率が低いことからも、比較例4がエア故障率や高速耐久性を改善する効果を奏するものでないことは明らかである。
1 トレッド部
2 サイドウォール部
3 ビード部
4 カーカス層
5 ビードコア
6 ビードフィラー
7 ベルト層
8 補強コード
9 ベルト補強層
10 有機繊維コード
10H 高繊度コード
10L 低繊度コード
11 ストリップ材
12 空隙
E タイヤ赤道線
2 サイドウォール部
3 ビード部
4 カーカス層
5 ビードコア
6 ビードフィラー
7 ベルト層
8 補強コード
9 ベルト補強層
10 有機繊維コード
10H 高繊度コード
10L 低繊度コード
11 ストリップ材
12 空隙
E タイヤ赤道線
Claims (3)
- トレッド部にベルト層を配置し、該ベルト層の外周に複数本の有機繊維コードをゴム被覆してなるストリップ材を該ストリップ材の少なくとも一方の幅方向端部が重複するようにタイヤ周方向に巻回してベルト補強層を形成した空気入りタイヤにおいて、
前記ストリップ材の幅を5mm〜10mmにし、前記ベルト補強層における前記有機繊維コードの打ち込み密度を35本/50mm〜70本/50mmにする一方で、前記複数本の有機繊維コードが相対的に繊度が高い高繊度コードと相対的に繊度が低い低繊度コードとを含み、前記ストリップ材の少なくとも一方の幅方向端部に前記低繊度コードを配置すると共に、前記低繊度コードの繊度を前記高繊度コードの繊度の50%以上80%未満にしたことを特徴とする空気入りタイヤ。 - 前記低繊度コードが片撚り構造を有することを特徴とする請求項1に記載の空気入りタイヤ。
- 前記有機繊維コードが脂肪族ポリアミド繊維、芳香族ポリアミド繊維、ポリエチレンテレフタレート繊維、レーヨン繊維のうちのいずれか1種からなることを特徴とする請求項1又は2に記載の空気入りタイヤ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013077231A JP2014201136A (ja) | 2013-04-02 | 2013-04-02 | 空気入りタイヤ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013077231A JP2014201136A (ja) | 2013-04-02 | 2013-04-02 | 空気入りタイヤ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014201136A true JP2014201136A (ja) | 2014-10-27 |
Family
ID=52351980
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013077231A Pending JP2014201136A (ja) | 2013-04-02 | 2013-04-02 | 空気入りタイヤ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014201136A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018532630A (ja) * | 2015-09-17 | 2018-11-08 | コルドサ・テクニク・テクスティル・アノニム・シルケティKordsa Teknik Tekstil Anonim Sirketi | キャッププライ強化コード |
-
2013
- 2013-04-02 JP JP2013077231A patent/JP2014201136A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018532630A (ja) * | 2015-09-17 | 2018-11-08 | コルドサ・テクニク・テクスティル・アノニム・シルケティKordsa Teknik Tekstil Anonim Sirketi | キャッププライ強化コード |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9308778B2 (en) | Pneumatic radial tire for use on passenger cars | |
| KR20100129697A (ko) | 오버레이 보강부를 갖는 공기 타이어 | |
| JP2011051445A (ja) | 空気入りタイヤ | |
| US20170100964A1 (en) | Pneumatic tire, and pneumatic tire production method | |
| US20160082784A1 (en) | Pneumatic tire | |
| JP5023867B2 (ja) | 空気入りタイヤ | |
| JP6834922B2 (ja) | 空気入りタイヤ | |
| JP2012196983A (ja) | 空気入りタイヤ | |
| JP5305389B2 (ja) | 空気入りラジアルタイヤ | |
| JP5293135B2 (ja) | 空気入りラジアルタイヤ | |
| JP5309731B2 (ja) | 空気入りタイヤ | |
| JP2015212109A (ja) | 空気入りタイヤ | |
| JP6272014B2 (ja) | 空気入りタイヤ | |
| JP2012011808A (ja) | 空気入りタイヤ | |
| JP6235859B2 (ja) | 空気入りタイヤの製造方法及びバンドストリップ | |
| JP5294405B2 (ja) | 空気入りラジアルタイヤ | |
| JP2016113149A (ja) | 異なるモジュラスのプライを有する航空機用タイヤ | |
| JP2014065437A (ja) | 空気入りタイヤ | |
| JP5767348B2 (ja) | 自動二輪車用空気入りタイヤ | |
| JP5727161B2 (ja) | 空気入りラジアルタイヤ | |
| JP2016117483A (ja) | 重量を軽減した航空機タイヤ | |
| JP2008290503A (ja) | 空気入りラジアルタイヤ | |
| JP2024089176A (ja) | 自動二輪車用タイヤ | |
| JP6805755B2 (ja) | 空気入りタイヤ | |
| JP2008087587A (ja) | 空気入りラジアルタイヤ |