JP2014207309A - 切削装置 - Google Patents
切削装置 Download PDFInfo
- Publication number
- JP2014207309A JP2014207309A JP2013083733A JP2013083733A JP2014207309A JP 2014207309 A JP2014207309 A JP 2014207309A JP 2013083733 A JP2013083733 A JP 2013083733A JP 2013083733 A JP2013083733 A JP 2013083733A JP 2014207309 A JP2014207309 A JP 2014207309A
- Authority
- JP
- Japan
- Prior art keywords
- cutting
- axis direction
- cutting blade
- blade
- spindle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Dicing (AREA)
Abstract
Description
したがって、切削ブレードを交換する際、第1の切削ブレードと第2の切削ブレードとを着脱位置に位置づけると、この2つの切削ブレードは同じ方向を向いて並列することになるため、第1の切削ブレード及び第2の切削ブレードの前方側にスペースができ、第1の切削手段と第2の切削手段とを離間させる必要がない。
また、作業者は、2つの切削ブレードの交換するときの作業位置をスピンドル毎に変える必要がなくなるため、作業負担が少なくなり第1の切削ブレード及び第2の切削ブレードを新たな切削ブレードに容易に交換することができる。
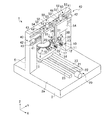
第2の支持手段33も第1の支持手段30と同様の構成となっており、第2の切削手段14を支持し第2の切削手段14をZ軸方向の軸心を中心として水平方向に回動させる第2の回動部34と、第2の回動部34を支持する第2の回動支持部35とから構成されており、第1の支持手段30と同様の機能を有する。
したがって、切削ブレードを交換する際、第1の切削ブレード13と第2の切削ブレード17とを図2に示した着脱位置に位置づけると、この2つの切削ブレードは同じ方向を向いて並列することになるため、第1の切削ブレード13及び第2の切削ブレード17のX軸方向前方側にスペースが十分にでき、第1の切削手段10と第2の切削手段14とを離間させる必要がない。また、作業者は、2つの切削ブレードの交換作業をするときの作業位置を切削手段毎に変える必要がなくなり、第1の切削ブレード13及び第2の切削ブレード17を新たな切削ブレードに容易に交換することができる。
4:保持手段 5:コラム
10:第1の切削手段 11:第1のスピンドル 12:ハウジング
13:第1の切削ブレード 14:第2の切削手段 15:第2のスピンドル
16:ハウジング 17:第2の切削ブレード 20:切削送り手段
21:ボールネジ 22:モータ 23:ガイドレール
30:第1の支持手段 31:第1の回動部 32:第1の回動支持部
33:第2の支持手段 34:第2の回動部 35:第2の回動支持部
40:割り出し送り手段 41:ボールネジ 42:モータ 43:ガイドレール
44:移動板 50:切込み送り手段 51:ボールネジ 52:モータ
53:ガイドレール 54:昇降板
Claims (2)
- 板状ワークを切削する切削装置であって、
板状ワークを保持する保持手段と、
スピンドルの先端に切削ブレードを装着した切削手段と、
該保持手段と該切削手段とを相対的にX軸方向に切削送りする切削送り手段と、
該切削手段を支持する支持手段と、
該支持手段をX軸方向と直交するY軸方向に移動させることにより該切削手段を割り出し送りする割り出し送り手段と、
該支持手段をX軸方向及びY軸方向と直交するZ軸方向に移動させることにより該切削手段を切込み送りする切込み送り手段と、を少なくとも含み、
該支持手段は、該切削手段を水平方向に回動させる回動部を備え、
該回動部は、該切削ブレードを、該保持手段に保持された板状ワークを切削する切削位置と該スピンドルの先端に着脱する着脱位置とにそれぞれ位置づける切削装置。 - 前記切削手段は、第1のスピンドルの先端に第1の切削ブレードを装着した第1の切削手段と第2のスピンドルの先端に第2の切削ブレードを装着した第2の切削手段とにより構成され、
前記支持手段は、該第1の切削手段を支持し回動させる第1の回動部を備えた第1の支持手段と、該第2の切削手段を支持し回動させる第2の回動部を備えた第2の支持手段とにより構成され、
該第1の回動部と該第2の回動部とによって、該第1の切削ブレードと該第2の切削ブレードとを、Y軸方向において対向する前記切削位置と、該第1の切削ブレード及び該第2の切削ブレードをY軸方向に並列する前記着脱位置とに位置づける請求項1記載の切削装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013083733A JP6049195B2 (ja) | 2013-04-12 | 2013-04-12 | 切削装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013083733A JP6049195B2 (ja) | 2013-04-12 | 2013-04-12 | 切削装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014207309A true JP2014207309A (ja) | 2014-10-30 |
| JP6049195B2 JP6049195B2 (ja) | 2016-12-21 |
Family
ID=52120660
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013083733A Active JP6049195B2 (ja) | 2013-04-12 | 2013-04-12 | 切削装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6049195B2 (ja) |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58126064A (ja) * | 1982-01-16 | 1983-07-27 | ケルベル・アクチエンゲゼルシヤフト | 研削盤 |
| JPH0460632U (ja) * | 1990-09-29 | 1992-05-25 | ||
| JPH1064853A (ja) * | 1996-08-13 | 1998-03-06 | Tokyo Seimitsu Co Ltd | ダイシング装置 |
| JP2007229843A (ja) * | 2006-02-28 | 2007-09-13 | Disco Abrasive Syst Ltd | 切削装置 |
| JP2010029978A (ja) * | 2008-07-29 | 2010-02-12 | Disco Abrasive Syst Ltd | 切削加工装置 |
| JP2011146593A (ja) * | 2010-01-15 | 2011-07-28 | Tokyo Seimitsu Co Ltd | ダイシング装置 |
| JP2011222621A (ja) * | 2010-04-06 | 2011-11-04 | Murata Mfg Co Ltd | ダイシング方法及びダイシング装置 |
-
2013
- 2013-04-12 JP JP2013083733A patent/JP6049195B2/ja active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58126064A (ja) * | 1982-01-16 | 1983-07-27 | ケルベル・アクチエンゲゼルシヤフト | 研削盤 |
| JPH0460632U (ja) * | 1990-09-29 | 1992-05-25 | ||
| JPH1064853A (ja) * | 1996-08-13 | 1998-03-06 | Tokyo Seimitsu Co Ltd | ダイシング装置 |
| JP2007229843A (ja) * | 2006-02-28 | 2007-09-13 | Disco Abrasive Syst Ltd | 切削装置 |
| JP2010029978A (ja) * | 2008-07-29 | 2010-02-12 | Disco Abrasive Syst Ltd | 切削加工装置 |
| JP2011146593A (ja) * | 2010-01-15 | 2011-07-28 | Tokyo Seimitsu Co Ltd | ダイシング装置 |
| JP2011222621A (ja) * | 2010-04-06 | 2011-11-04 | Murata Mfg Co Ltd | ダイシング方法及びダイシング装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6049195B2 (ja) | 2016-12-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI485032B (zh) | 機床 | |
| CN103796776A (zh) | 机床 | |
| TW201521953A (zh) | 進給裝置及採用該進給裝置之雙軸加工機 | |
| JP6807192B2 (ja) | 工作機械 | |
| JP2010052068A (ja) | 立形工作機械 | |
| CN104128650A (zh) | 一种铣床 | |
| CN205342608U (zh) | 带有推进式刀库装置的悬臂机床 | |
| JP6025220B2 (ja) | 工作機械 | |
| JP5631469B1 (ja) | 回転加工機用の刃具パレット及び回転加工機における刃具着脱方法 | |
| JP6144071B2 (ja) | 縦型旋盤 | |
| JP5305733B2 (ja) | プリント基板分割装置及び方法 | |
| JP2014024135A (ja) | ドレッシングボード及び切削方法 | |
| JP5827415B2 (ja) | 原型レス鋳型成形機 | |
| JP6049195B2 (ja) | 切削装置 | |
| JP6134604B2 (ja) | 切削装置 | |
| JP6203011B2 (ja) | 切削方法 | |
| JP6077850B2 (ja) | 加工装置 | |
| JP5769146B2 (ja) | 旋盤 | |
| JP4526150B2 (ja) | マルチブレード切削装置 | |
| CN203380646U (zh) | 多功能组合式限位夹具 | |
| CN104889825A (zh) | 一种具有可移动可锁紧定位机构的加工中心 | |
| CN206326360U (zh) | 加工灵活的刀具侧置式机床 | |
| CN104275497A (zh) | 一种纵切机床刀具装置 | |
| CN210849308U (zh) | 一种铣刀切割胎具 | |
| TWM446061U (zh) | 研磨機進給平台及其研磨機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20150428 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160217 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20161025 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20161121 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6049195 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |