JP2014208931A - 塗工白板紙の製造方法とこの製造方法に使用する塗工白板紙の抄紙用ワイヤーおよび塗工白板紙 - Google Patents
塗工白板紙の製造方法とこの製造方法に使用する塗工白板紙の抄紙用ワイヤーおよび塗工白板紙 Download PDFInfo
- Publication number
- JP2014208931A JP2014208931A JP2014063482A JP2014063482A JP2014208931A JP 2014208931 A JP2014208931 A JP 2014208931A JP 2014063482 A JP2014063482 A JP 2014063482A JP 2014063482 A JP2014063482 A JP 2014063482A JP 2014208931 A JP2014208931 A JP 2014208931A
- Authority
- JP
- Japan
- Prior art keywords
- coated white
- coating
- white paperboard
- base paper
- paper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D1/00—Woven fabrics designed to make specified articles
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/10—Wire-cloths
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H19/00—Coated paper; Coating material
- D21H19/36—Coatings with pigments
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
- D21H23/02—Processes or apparatus for adding material to the pulp or to the paper characterised by the manner in which substances are added
- D21H23/22—Addition to the formed paper
- D21H23/46—Pouring or allowing the fluid to flow in a continuous stream on to the surface, the entire stream being carried away by the paper
- D21H23/48—Curtain coaters
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H27/00—Special paper not otherwise provided for, e.g. made by multi-step processes
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Woven Fabrics (AREA)
- Paper (AREA)
Abstract
【解決手段】カーテン膜を形成させて原紙に塗工し、かつ原紙表層および表下層を形成する際に適切な抄紙用ワイヤーを使用することにより、オフセット印刷時において印刷ムラが少なく、グラビア印刷時において網点抜けが少ない、オフセット、グラビア印刷共用の塗工白板紙を効率的に製造することができる。
【選択図】 図1
Description
塗工液は、少なくとも顔料と接着剤とを含む。顔料としては特に限定されず、通常製紙用に用いられているものであれば使用できる。例えば、カオリン、クレー、エンジニアードカオリン、デラミネーテッドクレー、重質炭酸カルシウム、軽質炭酸カルシウム、タルク、二酸化チタン、硫酸バリウム、硫酸カルシウム、酸化亜鉛、珪酸、珪酸塩、コロイダルシリカ、サチンホワイトなどの無機顔料および密実型、中空型、またはコアーシェル型などの有機顔料などを必要に応じて単独または2種類以上混合して使用することができる。
接着剤としては特に限定されず、通常製紙用に用いられているものであれば使用できる。例えば、スチレン・ブタジエン系、スチレン・アクリル系、エチレン・酢酸ビニル系、ブタジエン・メチルメタクリレート系、酢酸ビニル・ブチルアクリレート系等の各種共重合体、あるいはポリビニルアルコール、無水マレイン酸共重合体、アクリル酸・メチルメタクリレート系共重合体等の合成接着剤、カゼイン、大豆タンパク、合成タンパクなどのタンパク質類、酸化澱粉、カチオン化澱粉、尿素リン酸エステル化澱粉、ヒドロキシエチルエーテル化澱粉などの澱粉類、カルボキシメチルセルロース、ヒドロキシメチルセルロース、ヒドロキシエチルセルロース等のセルロース誘導体などの中から、1種以上を適宜選択して使用することができる。バインダーの好ましい配合部数は、印刷適性、表面強度、塗工適性等の観点から、顔料100重量部あたり10重量部以上100重量部以下である。
本発明の塗工液には、助剤として分散剤、増粘剤、保水剤、消泡剤、耐水化剤、染料、蛍光染料等の通常使用される各種助剤を使用することができる。
本発明において、塗工をカーテン塗工で行う場合は、以下に詳述する塗工液を用いることが好ましい。
以下に2種類の塗工液から2層のカーテン塗工層を設ける場合について詳述する。当該カーテン塗工層は、塗工白板紙の最外層である最外塗工層を含む。当該最外塗工層を上塗り塗工層、当該上塗り塗工層を形成する塗工液を上塗り塗工液ともいう。また、上記最外層に隣接し、より原紙に近い層を下塗り塗工層、当該下塗り塗工層を形成する塗工液を下塗り塗工液ともいう。
カーテン塗工層を3層以上とする場合、上塗り塗工層と下塗り塗工層以外の層(便宜上「他塗工層」という)は、白色度、比散乱係数とも、上塗り塗工層および下塗り塗工層の中間とすることができる。例えば、他塗工層の白色度を、原紙の白色度より高くかつ上塗り塗工層の白色度より低くできる。また、他塗工層の比散乱係数は、下塗り塗工層の比散乱係数と同等以上とすることができる。
本発明では、水と必要な成分とを混合して塗工液を調製する。塗工液の調製においては、ミキサー等の通常の混合手段を用いてよい。各成分等について以下に説明する。
1-1.下塗り塗工層の光散乱性
下塗り塗工層は、原紙をより効果的に隠蔽するために、光散乱性が高いことが好ましい。塗工層の光散乱性は、単位塗工量あたりの散乱性、すなわち比散乱係数を指標とすることができる。比散乱係数が高いほど、塗工層の隠蔽性が高い。
塗工層の比散乱係数は以下のように測定できる。
i)透明なポリエチレンテレフタレート(PET)フィルム(厚さ100μm、不透明度5%以下)上に、塗工液をメイヤーバーにより乾燥後の塗工層の重量が20g/m2前後になるように塗布し、塗工層の重量W[g/m2]を天秤により正確に測定する。乾燥は、100℃で30分以上、水分減少量の変動がなくなるまで行う。
ii)次に、この塗工したフィルムに黒色板を裏あてし、反射率計を用いて塗工層の反射率を測定し、反射率R0を得る。
iii)塗工液をオーブンを用いて100℃で30分以上、水分減少量の変動がなくなるまで乾燥し、透けない程度の十分な厚み(1mm以上)を有するペレットを得て、その反射率R∞を前述のとおり測定する。
iv)これらの値を用いて、TAPPI T425(ISO 9426)に規定される次式により、比散乱係数sを算出する。
a = 0.5 [(1/R∞)+ R∞] [数1]
b = 0.5 [(1/R∞) − R∞)] [数2]
X = [1 − aR0]/[bR0] [数3]
s = 1/W ×(0.5/b) ln[(X + 1)/(X − 1)] [数4]
下塗り塗工層の比散乱係数は80m2/kg以上であり、90m2/kg以上が好ましく、120m2/kg以上がより好ましい。比散乱係数が80m2/kgより低いと十分な隠蔽性を得られない。また、通常の白板紙の塗工層に用いられる成分を含有している場合、比散乱係数の上限は250m2/kg程度であると考えられる。
下塗り塗工層の白色度は、白色度の低い原紙を隠蔽し塗工後の白色度を高くするために、塗工する面の原紙の白色度よりも高いことが好ましい。下塗り塗工層の白色度の好ましい範囲は75〜95%であり、より好ましくは80〜95%である。
下塗り塗工層を原紙上に塗工した後に、塗工層側から測定した白色度は、上塗り塗工層の白色度よりも低い方が好ましい。具体的には、当該白色度は85%未満であることが好ましい。
上記の性質を有する下塗り塗工層を得るために、下塗り塗工液は、特定の顔料と接着剤(バインダー)を含むことが好ましい。顔料としては、隠蔽性の高い顔料が好ましい。下塗り塗工液を上記の比散乱係数の範囲とするためには、粒子径の分布が狭く光散乱性の高い軽質炭酸カルシウムを主として用いることが好ましい。含有率は特に制限されないが、顔料100重量部中、軽質炭酸カルシウムの含有量が20〜100重量部、好ましくは50重量部以上であると隠蔽効果が顕著となる。軽質炭酸カルシウムの形状としては、立方体状、紡錘状、針状などがあり、いずれを使用してもよいが、紡錘状あるいは針状のものを使用した場合に特に隠蔽効果が高くなる。軽質炭酸カルシウムの粒子径としては、平均粒子径(D50)で0.2〜0.8μmが好ましく、0.2〜0.5μmがさらに好ましい。軽質炭酸カルシウムの代わりとして、粒度分布が狭くなるように制御したエンジニアード重質炭酸カルシウムやエンジニアードカオリンを含有させてもよいが、隠蔽性は軽質炭酸カルシウムよりも劣る。
また、顔料として粒子内に空隙を含むことにより高い光散乱性を有する焼成カオリンを一定量用いることが好ましい。焼成カオリンの粒子径としては、平均粒子径(D50)で1.0〜3.0μmが好ましく、1.5〜2.5μmがさらに好ましい。焼成カオリンの含有率は、顔料100重量部中、5〜20重量部が好ましい。当該量が5重量部より少ないと隠蔽効果が不十分となることがある。また、当該量が20重量部よりも多い場合は次の理由から、塗工液の固形分濃度を低下させる傾向にある。焼成カオリンは、他のカオリンと同様、塗工液に含有させる前に水中に分散させスラリーとする必要があるが、焼成カオリンの場合は粒子内に空隙を含む特徴のために、スラリーの固形分濃度を高くすることができない。したがって、そのようなスラリーを塗工液中に多く含有させると、塗工液の固形分濃度が低下する。焼成カオリンの代わりとして、屈折率が高いことにより高い光散乱性を有する二酸化チタンを使用してもよいが焼成カオリンに比べ接着剤の量を多く必要とするために表面強度が劣りやすい。また、二酸化チタンよりも、焼成カオリンの方が塗工白板紙の平滑性が向上するという利点もある。
また、上記の顔料に加えて、平均アスペクト比が30〜60の顔料、例えばデラミネーテッドカオリンを下塗り塗工層に併用することもできる。平均アスペクト比が30〜60の顔料は、白色ムラ、保水性をさらに向上させる。これは、顔料の隙間を扁平な顔料が埋めることにより脱水が抑制され保水性が良好になることによると推測される。平均アスペクト比が30〜60の顔料の量は特に制限されないが、全顔料中20〜100重量%とすることが好ましく、50重量%以上とすることがより好ましい。
下塗り塗工液の固形分濃度は、好ましくは40〜75重量%であり、より好ましくは50〜70重量%であり、さらに好ましくは60〜70重量%である。下塗り塗工液の固形分濃度が40重量%未満であると、塗工乾燥時における塗工層の体積変化が大きくなり、結果として塗工後の表面平滑性が低下することがある。また前記濃度が75重量%より多いと、塗工液の流動性が悪化し、均一なカーテン膜を形成することが難しくなることがある。
下塗り塗工液の30℃においてブルックフィールド形回転粘度計によって測定される、スピンドルの回転速度が60min−1における粘度(以下、B型粘度という)は、均一で安定したカーテン膜を形成するために、また塗工液を配送するのに適切となるよう、30℃において100〜2000mPa・sの範囲であることが好ましい。前記粘度が100mPa・s未満であると、塗料中の水分が原紙に過剰に染みこみ原紙が膨潤するため塗工後の表面平滑性が低下することがあり、さらには乾燥に必要なエネルギーも増加しがちである。また、前記粘度が2000mPa・sより大きいと、塗料の流動性が劣り、安定なカーテン膜を形成しにくくなる。
また、下塗り塗工液の塗工液の表面張力は、少ない流量においても均一で安定したカーテン膜を作成するために、40mN/m以下が好ましく、35mN/m以下がより好ましく、30mN/m以下であることがさらに好ましい。表面張力は、後述するとおり界面活性剤を添加することで調整できる。
2-1.上塗り塗工層の白色度
本発明の上塗り塗工層の白色度は85%以上であり、90%以上であることが好ましい。下塗り層によって隠蔽され白色度が向上した表面の上に、当該上塗り層を設けることで、塗工白板紙の白色度をより一層高めることができる。上塗り塗工層の白色度は、後述する方法で求められる。
上塗り塗工層の隠蔽性は、本発明の白板紙の品質には影響しないため、下塗り塗工層ほど高い必要はなく特に限定されないが、通常の範囲において、70m2/kg以上であることが好ましい。
上塗り塗工液は顔料と接着剤を含んでなる。顔料としては白色度の高いものが好ましく、例えば重質炭酸カルシウム、軽質炭酸カルシウム、高白色カオリン、二酸化チタン、プラスチックピグメント等が挙げられる。これらの顔料は単独で使用できるが、必要に応じて二種以上を混合して使用してもよい。中でも、比較的安価である重質炭酸カルシウムあるいは軽質炭酸カルシウムを主成分とすることが好ましい。重質炭酸カルシウムの平均粒径(D50)は0.3〜2.0μmが好ましく、0.5〜1.0μmがさらに好ましい。重質炭酸カルシウムを用いた場合、比散乱係数は高くないが白色度が高くなる。さらに重質炭酸カルシウムは安価であるため、上塗り層に使用する顔料として好適である。軽質炭酸カルシウムについては既に述べたとおりである。重質炭酸カルシウムあるいは軽質炭酸カルシウムの含有率は特に制限されないが、顔料100重量部中、炭酸カルシウムの含有量が50重量部以上、好ましくは70重量部以上であると白色度向上の効果が顕著となる。
また、二酸化チタンは通常塗工液に用いられる顔料の中では最も高い白色度を有するので一定量含有させることが好ましい。二酸化チタンの含有量は、顔料100重量部中、5〜20重量部が好ましい。当該量が5重量部より少ないと塗工層の白色度の向上効果が十分でなく、20重量部より多いと接着剤の必要量が多くなるために、表面強度が低下することがある。
本発明の上塗りおよび下塗り塗工液は界面活性剤を用いて、塗工液の動的表面張力を調整できる。界面活性剤には、アニオン性界面活性剤、カチオン性界面活性剤およびノニオン性界面活性剤が存在するが、本発明においてはアニオン性界面活性剤が好ましい。カチオン性界面活性剤は塗工液中の顔料を凝集させやすくなる。また、ノニオン性界面活性剤は塗工液に十分な濡れ性を与えにくい。アニオン性界面活性剤の例には、スルホン酸系界面活性剤、硫酸エステル系界面活性剤およびカルボン酸系界面活性剤が含まれる。これらの中でも、塗工液の濡れ性をより良好とできるため、スルホン酸系界面活性剤が好ましく、特にアルキルスルホコハク酸が好ましい。好ましい態様において、これらの界面活性剤は顔料100重量部当たり0.1〜2重量部、より好ましくは0.2〜1重量部程度の範囲で使用される。
本発明の上塗り、下塗り塗工液には、必要に応じて、分散剤、増粘剤、保水剤、消泡剤、耐水化剤、着色剤等、通常の塗工紙用顔料に配合される各種助剤を適宜使用できる。
2-3.上塗り塗工液の特性
上塗り塗工液の固形分濃度は、好ましくは40〜75重量%であり、より好ましくは50〜70重量%であり、さらに好ましくは60〜70重量%である。上塗り塗工液の固形分濃度が、40重量%未満であると、塗工乾燥時における塗工層の体積変化が大きくなり、結果として塗工後の表面平滑性が劣ることがある。また前記濃度が75重量%より多いと、塗工液の流動性が悪化し、均一なカーテン膜を形成することが難しくなることがある。
上塗り塗工液のB型粘度は、均一で安定したカーテン膜を形成するために、また塗工液を配送するのに適切となるよう、30℃において、100〜2000mPa・sの範囲であることが好ましい。100mPa・s未満であると、塗料中の水分が原紙に過剰に染みこみ、原紙が膨潤するため、塗工後の表面平滑性が低下することがある。また乾燥に必要なエネルギーも上昇する。また、2000mPa・sより大きいと、塗料の流動性が劣り、安定なカーテン膜を形成できないことがある。
塗工液の表面張力は、少ない流量においても均一で安定したカーテン膜を作成するために、40mN/m以下が好ましく、35mN/m以下がより好ましく、30mN/m以下であることがさらに好ましい。
また、上記の顔料に加えて、グラビア印刷時における網点抜けを効果的に抑制する観点から、平均アスペクト比が30〜60の顔料、例えばデラミネーテッドカオリンを下塗り塗工層に併用することもできる。使用量は特に制限されないが、40重量%以下が好ましい。
前記原紙裏面のクリアもしくは顔料塗工層の塗工量は、特に制限されないが、一般的に片面あたり固形分で0.1〜5g/m2程度である。また、裏面塗工層の塗工方法や乾燥させる方法は制限されない。例えば、公知のサイズプレス装置、例えば、2ロールタイプ、3ロールタイプ、ゲートロールタイプ、フィルム転写タイプ、カレンダータイプや、カーテンコーター、スプレーコーター、ブレードコーターなどのコーター(塗工機)を使用して塗布した後に、蒸気加熱シリンダ、加熱熱風エアードライヤー、ガスヒータードライヤ、電気ヒータードライヤ、赤外線ヒータードライヤ等各種の乾燥工程を単独、もしくは併用して用いてもよいし、乾燥工程を経なくてもよい。
以下に実施例を挙げて本発明を具体的に説明するが、本発明は以下の例に限定されない。なお、特に断らない限り、本明細書において部および%はそれぞれ重量部および重量%を示し、数値範囲はその端点を含むものとして記載される。
(評価方法)
(1)白色度:JIS P8148「紙,板紙及びパルプ−ISO白色度(拡散青色光反射率)の測定方法」に準拠して測定した。塗工層の白色度については、塗工液をオーブンにより105℃で30分以上、水分減少量の変動がなくなるまで乾燥し、透けない程度の十分な厚み(1mm以上)を持ったペレット状にして測定した。
(2)平滑性(PPSラフネス):JIS P8151「紙及び板紙−表面粗さ及び平滑度試験方法(エア・リーク法)−プリント・サーフ試験機法」に準拠し、測定ヘッドの圧力差が19.6±0.1kPaである場合における平滑性を測定した。数値が少ない方が平滑性が高い。
(3)ヘリオテスト:ヘリオテスト試験機により、グラビア印刷適性を評価した。
測定原理:フランス、グルノーブルのCTPで開発されたテスト方法で、フランスのNF Q61−0002に準拠している。ヘリオテスト付属装置は、彫刻プリンティングディスク、ドクタリングシステム、非速乾性グラビアインキなどの特殊インキで構成されている。プリンティングディスクにインキ数滴供給後、余分なインキを除去し、セクターに設置した被印刷体に印刷を施す。
可変ハーフトーンスクリーン・エリアでは、印刷開始から20番目の網点抜けまでの距離を測定する。距離が長いほど紙表面が平滑であると言える。
(4)白紙面感:Aufinder TA(倉敷紡績株式会社製)を用いて、以下の測定条件で測定した。数値が少ない方が白紙面感は良好であり、ムラが少ない。
測定条件:
白紙サンプルの測定領域2000〜10000mm2において、画素サイズ4×4ピクセル(0.96mm×0.96mm)の微小領域に分割して濃淡ムラの平均偏差を測定。値が小さいほど良好とした。
測定原理:
白紙サンプルを装置のステージ上に平面状態を維持させて固定し、投光手段により測定光を照射しその反射散乱光の画像を撮影手段で撮影し、撮影画像から微小領域(一辺の長さが0.2〜3.8mmの正方形)の全ての濃淡ムラを測定し平均偏差を算出する。光学系は45/0(光源を双方向照射)、センサーは3板式XYZラインカメラ(三刺激直読計測)、光源は高周波電源・温調付きフラットライトを用いた。
(5)印刷ムラ:ローランド平判印刷機(4色)にて、印刷用インキ(東洋インキ製ハイユニティM)を用いて藍→紅→黄→墨の順に印刷速度8000枚/分で印刷し、得られた印刷物の特に2色(藍、紅)印刷部および藍単色ベタ印刷部およびハーフトーン(50%)印刷部の印刷面感(着肉ムラ、光沢度ムラなど)をAufinder TA(倉敷紡績株式会社製)を用いて、(4)白紙面感と同様の条件で測定した。数値が少ない方がムラは少ない。
(6)白色ムラ:製品を表面から目視により以下の基準で評価した。
◎:ムラが全く目立たない
○:軽度のムラが認められる
△:ムラが認められ、実用上問題となる可能性がある
×:顕著なムラが認められ、実用に適さない
(7)塗工層の比散乱係数:前述したとおり、TAPPI T425(ISO 9426)に規定される式に基づいて算出した。
<原紙>
脱墨古紙100%の割合で配合したパルプを使用して白色度70%、米坪40g/m2の表層、脱墨しない雑誌古紙100%で配合したパルプを使用して白色度55%、米坪220g/m2の中層、中層と同様のパルプを使用して白色度45%、米坪40g/m2の裏層をそれぞれ抄造し抄き合わせ、プレス、乾燥処理を行い、米坪300g/m2の塗工白板紙原紙を得た。原紙の白色度は65%であった。抄紙速度は300m/分であった。
このとき、表層と表下層の抄紙用ワイヤーの線径は、0.15mmとし、織物組織は3重織とした。
<下塗り塗工液>
紡錘状軽質炭酸カルシウム(奥多摩工業社製、TP−221−70GS、D50=0.5μm、D75/D25=2.5)75重量部、デラミネーテッドカオリン(Imerys社製、Contour 1500、平均アスペクト比50)15重量部、焼成カオリン(Imerys社製、Alphatex)10重量部からなる顔料スラリーを調製した後、顔料100部に対して、スチレン・ブタジエン共重合ラテックス(旭化成ケミカル社製、ALB1735)14重量部、PVA(クラレ社製ポリビニルアルコール、ポバール105)0.5重量部、界面活性剤(日本乳化剤社製、Newcol291−PG)0.5重量部を添加した。この混合物にさらに水を添加して、30℃、60rpmにおけるB型粘度が1000mPa・sになるように調製し、固形分濃度63%、静的表面張力30mN/mの下塗り塗工液を得た。
<上塗り塗工液>
重質炭酸カルシウム(ファイマテック社製、FMT97、D50=0.7μm、D75/D25=3.8)95重量部、二酸化チタン(Dupont社製、RPS−V)5重量部からなる顔料スラリーを調製した後、顔料100重量部に対して、スチレン・ブタジエン共重合ラテックス(旭化成社ケミカル製、ALB1443)14重量部、界面活性剤(日本乳化剤社製、Newcol291−PG)0.5重量部を添加し、さらに水を添加して60rpmにおけるB型粘度が1000mPa・sになるように調製し、固形分濃度66%、静的表面張力30mN/mの上塗り塗工液を得た。
<カーテン塗工>
スライド型カーテン塗工装置を用いて、上記2つの塗工液から複数の層を有する1のカーテン膜を形成し、当該カーテン膜に原紙を通して同時2層塗工を行い、乾燥した。塗工量は、乾燥後の重量で下塗り塗工液が18g/m2、上塗り塗工液が4g/m2であった。得られた塗工白板紙の坪量は322g/m2であった。塗工速度は、オンマシンにより抄紙と一貫して行ったため、抄紙速度と同じく300m/分であった。
<仕上げ処理>
得られた塗工白板紙をカレンダー処理することにより、塗工白板紙を得た。処理速度は、オンマシンにより抄紙、塗工と一貫して行ったため、抄紙速度および塗工速度と同じく300m/分であった。
<原紙>
広葉樹晒しパルプを使用して白色度85%、米坪40g/m2の表層、脱墨しない雑誌古紙100%で配合したパルプを使用して白色度55%、米坪220g/m2の中層、中層と同様のパルプを使用して白色度45%、米坪40g/m2の裏層をそれぞれ抄造し抄き合わせ、プレス、乾燥処理を行い、米坪300g/m2の塗工白板紙原紙を得た。原紙の白色度は73%であった。抄紙速度は300m/分であった。
このとき、表層の抄紙用ワイヤーの線径を0.2mm、表下層の抄紙用ワイヤーの線径は、0.15mmとし、織物組織はそれぞれ表層2.5重織、表下層3重織とした。
<下塗り塗工液>
デラミネーテッドカオリン(Imerys社製、Contour 1500、平均アスペクト比50)35重量部、紡錘状軽質炭酸カルシウム(奥多摩工業社製、TP−221−70GS、D50=0.5μm、D75/D25=2.5)55重量部、2級カオリン(Imerys社製、KCS)10重量部からなる顔料スラリーを調製した後、顔料100部に対して、スチレン・ブタジエン共重合ラテックス11.5重量部、PVA(クラレ社製ポリビニルアルコール、ポバール105)0.5重量部、尿素燐酸エステル化澱粉(日本食品加工社製、MS4600)5重量部を添加した。この混合物にさらに水を添加して、固形分濃度61%の下塗り塗工液を得た。
<上塗り塗工液>
デラミネーテッドカオリン(Imerys社製、Contour 1500、平均アスペクト比50)25重量部、微粒カオリン(カオファイン)25重量部、重質炭酸カルシウム(ファイマテック社製、FMT97、D50=0.7μm、D75/D25=3.8)5重量部、紡錘状軽質炭酸カルシウム(奥多摩工業社製、TP−221−70GS、D50=0.5μm、D75/D25=2.5)38重量部、二酸化チタン7重量部からなる顔料スラリーを調製した後、顔料100重量部に対して、スチレン・ブタジエン共重合ラテックス13.5重量部、尿素燐酸エステル化澱粉(日本食品加工社製、MS4600)5重量部を添加し、さらに水を添加して、固形分濃度61%の上塗り塗工液を得た。
<塗工>
原紙上に、下塗り塗工液をロッド(バー)塗工方式で、上塗り塗工液をベントブレード塗工方式にて塗工し、乾燥した。塗工量は、乾燥後の重量で下塗り塗工液が12g/m2、上塗り塗工液が8g/m2であった。得られた塗工白板紙の坪量は320g/m2であった。塗工速度は、オンマシンにより抄紙と一貫して行ったため、抄紙速度と同じく300m/分であった。
<仕上げ処理>
得られた塗工白板紙をカレンダー処理することにより、塗工白板紙を得た。処理速度は、オンマシンにより抄紙、塗工と一貫して行ったため、抄紙速度および塗工速度と同じく300m/分であった。
表層、表下層の抄紙用ワイヤーの線径を0.25mmとした以外は、実施例1と同様にして塗工白板紙を得た。
表下層の抄紙用ワイヤーの線径を0.2mmとした以外は、実施例2と同様にして塗工白板紙を得た。
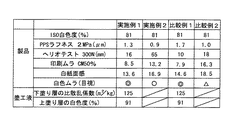
[PPSラフネス]
塗工方法が同じであれば、比較例に対して実施例により得られた塗工白板紙の方が良好であった。また、実施例2から表下層のワイヤー径のみを変更しても平滑性が良好になることが分かる。
[ヘリオテスト]
塗工方法が同じであれば、比較例に対して実施例に係る塗工白板紙の方が良好な結果が得られた。
[白色ムラ]
カーテン塗工方式が良好な結果であり、さらにカーテン塗工同士であれば、比較例に対して実施例が良好な結果が得られた。
[印刷ムラ]
印刷ムラでは、比較例よりも実施例の方が良好な結果が得られた。カーテン塗工方式が良好な結果であった。
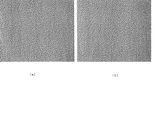
(1) サンプル表面に斜光を照射し、撮影手段であるCCDカメラで画像を撮影する。この際の画像サイズは51mm×51mmとした。
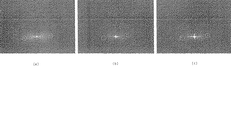
(2) 前記取得した画像を二次元フーリエ変換してパワースペクトルを取得する。
(3) 前記パワースペクトルから強度の大きい輝点を抽出する。このとき、バンドパスフィルタによって0.2〜1.0mmの波長のパターンに相当する輝点のみを抽出する。
(4) 輝点の座標(中心からの距離=パターンの間隔、中心角=パターンの方向)と強度(パターンの強さ)を各サンプルで比較する。
試料台および光照射装置:杉浦研究所株式会社製 SUGIURA SL MPS−11
蛍光灯:三菱電機株式会社製 色評価用蛍光灯 FL10N−EDL
光照射角度:75°で、片側からのみ照射
測定面積:350×350mm
画像解析ソフトウェア:MediaCybernetics社製 OPTIMAS
CCDカメラ:SONY社製 Progressive Camera module model XC-85000E
暗室で評価
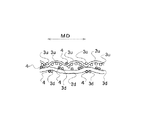
1 抄紙用ワイヤー
2u (上層の)縦糸
2d (下層の)縦糸
3u (上層の)横糸
3d (下層の)横糸
10 ワイヤーパート
10a 第1ユニット
10b 第2ユニット
10c 第3ユニット
11a 第1抄紙用ワイヤー
11b 第2抄紙用ワイヤー
11c 第3抄紙用ワイヤー
12a、12b、12c ヘッドボックス
13a、13b、13c ブレストロール
14a、14b、14c クーチロール
20 フェルト
21a、21b、21c ガイドロール
30 プレスパート
Claims (9)
- 少なくとも1種類以上の塗工液を多層抄きの原紙上に塗工して塗工層を形成する塗工白板紙の製造方法であって、
前記塗工白板紙の原紙を抄造するための抄紙用ワイヤーの織物を構成する縦糸または横糸のうち、該抄紙用ワイヤーの表面に露出する糸の線径が、0.10〜0.20mmの範囲であることを特徴とする塗工白板紙の製造方法。 - 少なくとも1種類以上の塗工液から1つのカーテン膜を形成させ、該カーテン膜に多層抄きの原紙を通して原紙上に塗工層を形成することを含む、塗工白板紙の製造方法であって、
前記塗工白板紙の原紙を抄造するための抄紙用ワイヤーの織物を構成する縦糸または横糸のうち、該抄紙用ワイヤーの表面に露出する糸の線径が、0.10〜0.20mmの範囲であることを特徴とする塗工白板紙の製造方法。 - 前記抄紙用ワイヤーを、前記原紙を抄造する際に該原紙の表下層を形成する際に使用することを特徴とする請求項1または請求項2に記載の塗工白板紙の製造方法。
- 前記抄紙用ワイヤーを、前記原紙を抄造する際に該原紙の表層と表下層とを形成する際に使用することを特徴とする請求項1または請求項2に記載の塗工白板紙の製造方法。
- 前記抄紙用ワイヤーの織物組織が3重織または2.5重織であることを特徴とする請求項1から請求項4までのいずれかに記載された塗工白板紙の製造方法。
- 請求項1から請求項4までのいずれかに記載の抄紙用ワイヤーであって、該抄紙用ワイヤーの織物組織が3重織または2.5重織であることを特徴とする塗工白板紙の抄紙用ワイヤー。
- 請求項1から請求項5までのいずれかに記載の塗工白板紙の製造方法によって製造されたことを特徴とする塗工白板紙。
- 原紙または塗工白板紙のサンプルの表面に斜光を照射し、撮影手段で該表面の画像を取得し、
前記表面の撮影画像を二次元フーリエ変換してパワースペクトルを取得し、
前記パワースペクトル上に現れる輝点のうち、0.2〜1.0mmの波長のパターンに相当する輝点の強度が、8ビット表示において0〜60の範囲内であれば、原紙または塗工白板紙の表面粗さが弱いと判定して該原紙または塗工白板紙の表面の平滑性が高いと判断することを特徴とする原紙または塗工白板紙の評価方法。 - 請求項8に記載の原紙または塗工白板紙の評価方法を実施する際に、前記表面の撮影画像を二次元フーリエ変換して取得した前記パワースペクトル上に現れる輝点のうち、0.2〜1.0mmの波長のパターンに相当する輝点の強度が、8ビット表示において0〜60の範囲であることを特徴とする塗工白板紙。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014063482A JP2014208931A (ja) | 2013-03-29 | 2014-03-26 | 塗工白板紙の製造方法とこの製造方法に使用する塗工白板紙の抄紙用ワイヤーおよび塗工白板紙 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013072398 | 2013-03-29 | ||
| JP2013072398 | 2013-03-29 | ||
| JP2014063482A JP2014208931A (ja) | 2013-03-29 | 2014-03-26 | 塗工白板紙の製造方法とこの製造方法に使用する塗工白板紙の抄紙用ワイヤーおよび塗工白板紙 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014208931A true JP2014208931A (ja) | 2014-11-06 |
Family
ID=51903293
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014063482A Pending JP2014208931A (ja) | 2013-03-29 | 2014-03-26 | 塗工白板紙の製造方法とこの製造方法に使用する塗工白板紙の抄紙用ワイヤーおよび塗工白板紙 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014208931A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114875711A (zh) * | 2022-05-17 | 2022-08-09 | 广东冠豪新材料研发有限公司 | 一种用于制备水转印纸的涂料及水转印纸的制备方法 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0370968A (ja) * | 1989-08-11 | 1991-03-26 | Sanyo Electric Co Ltd | 低温ショーケースの連結装置 |
| JPH0382888A (ja) * | 1989-08-25 | 1991-04-08 | Nippon Filcon Co Ltd | 製紙用二重織物 |
| JPH07258988A (ja) * | 1994-03-18 | 1995-10-09 | Nippon Filcon Co Ltd | 製紙面側織物に補助緯糸を配置した経糸2重緯糸2重製紙用織物 |
| JP2002201581A (ja) * | 2000-12-28 | 2002-07-19 | Nippon Felt Co Ltd | 製紙用織物 |
| JP2002266275A (ja) * | 2001-03-14 | 2002-09-18 | Nippon Felt Co Ltd | 製紙用二層織物 |
| JP2004156164A (ja) * | 2002-11-05 | 2004-06-03 | Nippon Felt Co Ltd | 工業用多層織物 |
| JP2006152462A (ja) * | 2004-11-26 | 2006-06-15 | Nippon Filcon Co Ltd | 工業用二層織物 |
| JP2007538164A (ja) * | 2004-05-19 | 2007-12-27 | ハイク.ワグナー ジャーマニー ゲーエムベーハー | 抄紙機の湿部に用いる抄紙網 |
| JP2012214958A (ja) * | 2011-03-29 | 2012-11-08 | Nippon Paper Industries Co Ltd | 塗工白板紙およびその製造方法 |
-
2014
- 2014-03-26 JP JP2014063482A patent/JP2014208931A/ja active Pending
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0370968A (ja) * | 1989-08-11 | 1991-03-26 | Sanyo Electric Co Ltd | 低温ショーケースの連結装置 |
| JPH0382888A (ja) * | 1989-08-25 | 1991-04-08 | Nippon Filcon Co Ltd | 製紙用二重織物 |
| JPH07258988A (ja) * | 1994-03-18 | 1995-10-09 | Nippon Filcon Co Ltd | 製紙面側織物に補助緯糸を配置した経糸2重緯糸2重製紙用織物 |
| JP2002201581A (ja) * | 2000-12-28 | 2002-07-19 | Nippon Felt Co Ltd | 製紙用織物 |
| JP2002266275A (ja) * | 2001-03-14 | 2002-09-18 | Nippon Felt Co Ltd | 製紙用二層織物 |
| JP2004156164A (ja) * | 2002-11-05 | 2004-06-03 | Nippon Felt Co Ltd | 工業用多層織物 |
| JP2007538164A (ja) * | 2004-05-19 | 2007-12-27 | ハイク.ワグナー ジャーマニー ゲーエムベーハー | 抄紙機の湿部に用いる抄紙網 |
| JP2006152462A (ja) * | 2004-11-26 | 2006-06-15 | Nippon Filcon Co Ltd | 工業用二層織物 |
| JP2012214958A (ja) * | 2011-03-29 | 2012-11-08 | Nippon Paper Industries Co Ltd | 塗工白板紙およびその製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114875711A (zh) * | 2022-05-17 | 2022-08-09 | 广东冠豪新材料研发有限公司 | 一种用于制备水转印纸的涂料及水转印纸的制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103476992A (zh) | 涂布白板纸及其制造方法 | |
| JP5809273B2 (ja) | 塗工白板紙およびその製造方法 | |
| JP6389372B2 (ja) | 塗工白板紙 | |
| JP2012077423A (ja) | 塗工紙及びその製造方法 | |
| JP6196932B2 (ja) | オフセット印刷用塗工紙の製造方法及びオフセット印刷用塗工紙 | |
| CN104169496B (zh) | 涂布白板纸及其制造方法 | |
| JP2014208934A (ja) | 塗工白板紙およびその製造方法 | |
| JP6389371B2 (ja) | 塗工白板紙 | |
| JP6633251B2 (ja) | 印刷用塗工紙 | |
| CN111989435B (zh) | 涂布白板纸 | |
| JP2005154951A (ja) | 印刷用艶消し塗工紙 | |
| JP2011153388A (ja) | 塗工紙及びその製造方法 | |
| JP2016191164A (ja) | 塗工白板紙 | |
| JP5841552B2 (ja) | 印刷用塗工紙 | |
| JP6301172B2 (ja) | 塗工白板紙およびその製造方法 | |
| JP2014208940A (ja) | 塗工白板紙およびその製造方法 | |
| JP5400978B2 (ja) | 塗工白板紙およびその製造方法 | |
| JP7440994B2 (ja) | 塗工紙 | |
| JP7791946B2 (ja) | 塗工白板紙 | |
| JP7121498B2 (ja) | 印刷用紙 | |
| WO2018074604A1 (ja) | 塗工白板紙 | |
| JPWO2018163795A1 (ja) | 塗工紙 | |
| JP2018131726A (ja) | 塗工白板紙 | |
| JP6736247B2 (ja) | 塗工白板紙およびその製造方法 | |
| WO2025126935A1 (ja) | 顔料塗工紙 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170302 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170410 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180123 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180220 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180418 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20180420 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180621 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181204 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190130 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190402 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191001 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200331 |