JP2014237233A - 表皮材の成形品の製造方法 - Google Patents
表皮材の成形品の製造方法 Download PDFInfo
- Publication number
- JP2014237233A JP2014237233A JP2013120134A JP2013120134A JP2014237233A JP 2014237233 A JP2014237233 A JP 2014237233A JP 2013120134 A JP2013120134 A JP 2013120134A JP 2013120134 A JP2013120134 A JP 2013120134A JP 2014237233 A JP2014237233 A JP 2014237233A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- skin material
- thickness
- molding
- molded article
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000000463 material Substances 0.000 title claims abstract description 77
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 27
- 238000000465 moulding Methods 0.000 title abstract description 26
- 238000003825 pressing Methods 0.000 claims abstract description 16
- 238000010438 heat treatment Methods 0.000 claims description 12
- 238000007666 vacuum forming Methods 0.000 claims description 10
- 239000002023 wood Substances 0.000 claims description 9
- 239000000126 substance Substances 0.000 claims description 5
- 229920006327 polystyrene foam Polymers 0.000 claims description 3
- 238000000034 method Methods 0.000 description 11
- 239000011162 core material Substances 0.000 description 8
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 2
- 230000003028 elevating effect Effects 0.000 description 2
- 230000013011 mating Effects 0.000 description 2
- 229920002635 polyurethane Polymers 0.000 description 2
- 239000004814 polyurethane Substances 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- 230000006837 decompression Effects 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000011946 reduction process Methods 0.000 description 1
- 229920003002 synthetic resin Polymers 0.000 description 1
- 239000000057 synthetic resin Substances 0.000 description 1
Images



Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
Abstract
【課題】部品の厚み精度が要求される場合でも、要求仕様に対応した厚みに成形を可能にする表皮材の成形品の製造方法を提供する。
【解決手段】真空成形装置10を用いた真空成形による、表皮材Wの少なくとも一部に所定の厚みT2に設定される厚み設定部位W3が設けられた表皮材Wの、成形品の製造方法で、第一の型20と第二の型30の厚み設定部位W3を成形する部分21b、31bが、押圧工程において、第一の型20と第二の型30とが最接近したときに、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成されている。
【選択図】図6
【解決手段】真空成形装置10を用いた真空成形による、表皮材Wの少なくとも一部に所定の厚みT2に設定される厚み設定部位W3が設けられた表皮材Wの、成形品の製造方法で、第一の型20と第二の型30の厚み設定部位W3を成形する部分21b、31bが、押圧工程において、第一の型20と第二の型30とが最接近したときに、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成されている。
【選択図】図6
Description
本発明は、真空成形による表皮材の成形品の製造方法に関する。
従来の真空成形装置を用いた表皮材の成形品の製造方法として、特許文献1に記載されるものがあった。これによれば、下チャンバーボックス内のテーブルに芯材をセットし、芯材に被覆する表皮材を下チャンバーボックス上面にセットする。上チャンバーボックスを降下させ、上下のチャンバーボックス内を気密状態とする。
上下のチャンバーボックス内をそれぞれ真空タンクから真空吸引して真空状態とし、ヒータを点灯して表皮材の加熱を行なう。下チャンバーボックス内のテーブルを上昇させ、表皮材に芯材を接触させる。
その後、上チャンバーボックス側の真空を開放して大気圧状態とすることにより、表皮材を芯材に押圧させ、芯材の形状に沿って被覆させる。そして、下チャンバーボックス内も、大気圧状態に戻し、上チャンバーボックスを上昇させ、被覆された芯材を取り出していた。
上記の成形品の製造方法では、表皮材が厚みをもつ部材の場合、差圧のみで芯材の形状に沿って成形することが困難であった。特に、組み付け部品において相手側の部品があり、組み付け時に干渉しないように、部品の厚み精度が要求される場合において、さらなる改良が望まれていた。
本発明は、組み付け部品において相手側の部品があり、組み付け時に干渉しないように、部品の厚み精度が要求される場合でも、要求仕様に対応した厚みに成形を可能にする表皮材の成形品の製造方法を提供することを目的とする。
請求項1記載の発明では、表皮材を保持部材で保持する保持工程と、保持部材で保持された表皮材を加熱する加熱工程と、加熱された表皮材を第一の型に配置して、第一の型と前記表皮材との間の空間を減圧する減圧工程と、第一の型に対応した形状に形成された第二の型により表皮材を押圧する押圧工程と、を経て行なわれる、真空成形装置を用いた真空成形による表皮材の成形品の製造方法であって、表皮材の一部には、他の部分とは異なる厚みに形成される厚み設定部位が設けられ、第一の型と第二の型の厚み設定部位を成形する部分が、押圧工程において、第一の型と第二の型とが最接近したときに、第一の型と第二の型との間に所定の厚み分隙間を有するように形成している。
これによれば、第一の型と第二の型とが最接近したときに、第一の型と第二の型との間に所定の厚み分隙間を有するように形成しているので、第二の型により表皮材を押圧する押圧工程を行なうことで、表皮材を所定の厚みに形成できる。よって、部品の厚み精度が要求され、差圧のみで芯材の形状に沿って成形することが困難な部位であっても、要求仕様に対応した厚みに成形可能となる。
また、第一の型及び第二の型を、木材、発泡スチロール、ケミカルウッドで形成すれば、第一の型及び第二の型を比較的簡単に成形加工でき、表皮材を要求仕様に対応した厚みに成形可能となるので、試作品又は小ロット品の製造に好適なものとなる。
本発明の表皮材の成形品の製造方法の第一の実施形態を図面に基づいて説明する。以下の説明では、各図面の矢印の、Rを右、Lを左、Uを上、Dを下、とする。
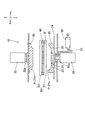
表皮材Wの成形品の製造方法に用いられる真空成形装置10は、図1〜7に示すように、概略的には、第一の型20と、第二の型30と、保持部材40と、ヒータ50と、真空ポンプ60と、を備え、ヒータ50で表皮材Wを加熱して、第一の型20に表皮材Wを被覆して真空成形により、表皮材Wの成形品を製造するものである。
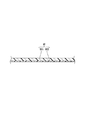
成形される表皮材Wは、本実施形態では、図8に示すように、ウレタン層W1と、TPO層W2と、を有する二層構造で構成され、接着等されて一体化されている。
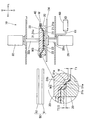
表皮材Wは、完成した状態において、ダッシュボード等の本体部材に貼着され、組み付け部品の一部となる。表皮材Wは、図6の丸内に示すように、組み付け時に相手側の部品と干渉しないように、部品の厚み精度が要求され、所定の厚みT2に設定される厚み設定部位W3を有している。
第一の型20は、ポリウレタン等から構成された、いわゆるケミカルウッドで形成され、上面から下面に向かって凹んで形成された凹部21を有し、その凹状面が表皮材Wを成形する成形面21aとされるとともに、下面から成形面21aに向かう有底孔22が形成されている。第一の型20は、有底孔22と凹部21を連通して形成された複数の通気孔23を有している.本実施形態では、第一の型20は、雌型が用いられることとなる。
第一の型20は、平板状のテーブル24に取り付けられている。第一の型20の有底孔22とテーブル24の上面とで囲まれた空間は、真空室25とされている。
テーブル24は、サーボモータ等で構成された昇降装置26の駆動ロッド26aと接続され、昇降装置26により上下方向に沿って移動可能とされている。
第二の型30は、ポリウレタン等から構成された、いわゆるケミカルウッドで形成され、第一の型20に対応した段付き形状に形成された凸部31を有し、第一の型20の成形面21aに対応する凸部31の外面が、表皮材Wを押圧して成形する成形面31aとされている。
第二の型30は、サーボモータ等で構成された昇降装置32の駆動ロッド32aの下部に、接続されている。昇降装置32により、第二の型30は、上下方向に沿って移動可能とされている。本実施形態では、第二の型30が雄型となる。
上下方向にける第一の型20と第二の型30の間には、表皮材Wを保持する矩形枠状の保持部材40が配設されている。
ヒータ50は、遠赤外線ヒータ等が用いられ、平板状に形成された、下ヒータ51と、上ヒータ52と、を有している。下ヒータ51と上ヒータ52は、保持部材40に保持された表皮材Wを上下で挟んで加熱可能に、上下方向に間隔を設けて配置され、図示しない駆動装置によって水平方向(図における左右方向)に沿って移動可能とされている。
真空ポンプ60は、真空配管61を介して真空室25に接続されている。
真空成形装置10を用いた表皮材Wの成形品の製造方法について説明する。
図1に示すように、保持部材40に表皮材Wを保持させる保持工程を行なう。下ヒータ51及び上ヒータ52を左方向に移動させ、図2に示すように、保持部材40に保持された表皮材Wを、下ヒータ51及び上ヒータ52で上下方向において挟むように配置する。
その後、下ヒータ51及び上ヒータ52で表皮材Wを加熱する加熱工程を行なう。なお、下ヒータ51及び上ヒータ52の加熱温度は、表皮材Wの要求仕様に応じて300〜500℃の範囲内で適宜変更して行う。加熱が終了したら、図3に示すように、下ヒータ51及び上ヒータ52を右方向に移動させる。このとき、表皮部材は、加熱されて軟らかくなっているので、下側に垂れさがった状態となっている。
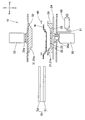
昇降装置26により、第一の型20が取り付けられたテーブル24を上昇させ、図4に示すように、第一の型20を保持部材40に保持された表皮材Wに当接させる。
真空ポンプ60を作動させ、第一の型20と表皮材Wとの間の空間を減圧する減圧工程を行なうと、図5に示すように、表皮材Wは第一の型20に引き付けられる。そして、昇降装置32により第二の型30を下降させて、図6に示すように、第二の型30で表皮材Wを押圧する押圧工程を行なう。
ここで成形作業の前段階において、要求仕様に応じた表皮材Wの成形品の標準の厚みT1(本実施形態では4mmとする)となるように、上記の保持工程、加熱工程、減圧工程、押圧工程、を経た予備作業を行い、第二の型30を駆動させる昇降装置32の駆動ロッド32aのストローク量を設定する。この最大のストローク位置が、第一の型20と第二の型30とが最接近したときとなる。このとき、第一の型20の成形面21aと第二の型30の成形面31aとの隙間は、4mmとなる。
厚み設定部位W3は、所定の厚みT2(本実施形態では3mmとする)に設定する必要があるので、第一の型20の成形面21aと第二の型30の、厚み設定部位W3を成形する部分21b、31bの、第一の型20の成形面21aと第二の型30の成形面31aとの隙間Sが、第一の型20と第二の型30とが最接近したときに、3mmとなるように予め形成しておく。
本実施形態では、第二の型30の成形面31aの厚み設定部位W3を成形する部分31bを下側に1mm突出させて、第一の型20の成形面21aと第二の型30の成形面31aとの隙間Sを3mmとしている。
押圧工程を行なうことによって、第一の型20と第二の型30は、第一の型20と第二の型30とが最接近したときに、所定の厚みT2分(3mm)の隙間Sが生じるように形成されているので、所定の厚みT2(3mm)に表皮材Wが成形される。
成形が終了したら、昇降装置32により第二の型30を上昇させ、昇降装置26により第一の型20が取り付けられたテーブル24を下降させた後、第一の型20から成形された表皮材Wを取り出す。完成品として使用されない捨てしろ部分をカットして、表皮材Wの成形品が完成する。その表皮材Wの成形品を、ダッシュボード等の本体部材に貼着して組み付け部品の一部となる。
上記の表皮材Wの成形品の製造方法では、表皮材Wを保持部材40で保持する保持工程と、保持部材40で保持された表皮材Wを下ヒータ51及び上ヒータ52で加熱する加熱工程と、加熱された表皮材Wを第一の型20に配置して、第一の型20と表皮材Wとの間の空間を減圧する減圧工程と、第一の型20に対応した形状に形成された第二の型30により表皮材Wを押圧する押圧工程と、を経て行なわれる、真空成形装置10を用いた真空成形による表皮材の成形品の製造方法であって、表皮材Wの一部には、他の部分とは異なる所定の厚みT2に形成される厚み設定部位W3が設けられ、第一の型20と第二の型30の厚み設定部位W3を成形する部分21b、31b、が、押圧工程において、第一の型20と第二の型30とが最接近したときに、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成している。
これによれば、第一の型20と第二の型30とが最接近したときに、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成しているので、第二の型30により表皮材Wを押圧する押圧工程を行なうことで、表皮材Wを所定の厚みT2に形成できる。よって、部品の厚み精度が要求され、差圧のみで第一の型20の形状に沿って成形することが困難な部位であっても、要求仕様に対応した厚みに成形可能となる。また、第二の型30の位置の制御を複雑にすることなく、押圧工程を行なうことができる。
また、第一の型20及び第二の型30を、木材、発泡スチロール、ケミカルウッドで形成しているので、第一の型20及び第二の型30を比較的簡単に成形加工でき、表皮材Wを要求仕様に対応した厚みに成形可能となるので、試作品又は小ロット品の製造に好適なものとなる。
本発明の表皮材Wの成形品の製造方法は、上記構成に限定されるものではない。即ち、本発明の要旨を逸脱しない限り各種の設計変更等が可能である。以下に、変形した態様を例示する。
また、第一の型20及び第二の型30を、使用態様に応じて、量産する場合には、金属、耐久性の高い合成樹脂で、試作品又は小ロット品の製造する場合には木材、発泡スチロール等で形成することもできる。
また、第一の型20の成形面21aの設定部位W3を成形する部分21bを上側に1mm突出させて形成して、押圧工程において、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成することもできる。
また、第一の型20を雄型、第二の型30を雌型、とすることも可能である。
第一の型20又は/及び第二の型30の、第一の型20と第二の型30とが互いに対向する面に突起を設けて突き当てるようにし、押圧工程において、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成することもできる。
また、厚み設定部位W3の所定の厚みT2を、標準の厚みT1より厚いものとする場合には、その所定の厚みT2に対応させて、押圧工程において、第一の型20と第二の型30との間に所定の厚みT2分隙間Sを有するように形成することも可能である。
10 真空成形装置
20 第一の型
21b 厚み設定部位W3を成形する部分
30 第二の型
31b 厚み設定部位W3を成形する部分
40 保持部材
S 隙間
T2 所定の厚み
W 表皮材
W3 厚み設定部位
20 第一の型
21b 厚み設定部位W3を成形する部分
30 第二の型
31b 厚み設定部位W3を成形する部分
40 保持部材
S 隙間
T2 所定の厚み
W 表皮材
W3 厚み設定部位
Claims (2)
- 表皮材を保持部材で保持する保持工程と、
前記保持部材で保持された前記表皮材を加熱する加熱工程と、
加熱された前記表皮材を第一の型に配置して、前記第一の型と前記表皮材との間の空間を減圧する減圧工程と、
前記第一の型に対応した形状に形成された第二の型により前記表皮材を押圧する押圧工程と、
を経て行なわれる、真空成形装置を用いた真空成形による表皮材の成形品の製造方法であって、
前記表皮材の一部には、他の部分とは異なる厚みに形成される厚み設定部位が設けられ、
前記第一の型と前記第二の型の前記厚み設定部位を成形する部分が、前記押圧工程において、前記第一の型と前記第二の型とが最接近したときに、前記第一の型と前記第二の型との間に所定の厚み分隙間を有するように形成されていることを特徴とする表皮材の成形品の製造方法。 - 試作品又は小ロット品の製造に用いられ、
前記第一の型及び前記第二の型が、木材、発泡スチロール、ケミカルウッドのいずれかの部材で形成されていることを特徴とする請求項1記載の表皮材の成形品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013120134A JP2014237233A (ja) | 2013-06-06 | 2013-06-06 | 表皮材の成形品の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013120134A JP2014237233A (ja) | 2013-06-06 | 2013-06-06 | 表皮材の成形品の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014237233A true JP2014237233A (ja) | 2014-12-18 |
Family
ID=52134851
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013120134A Pending JP2014237233A (ja) | 2013-06-06 | 2013-06-06 | 表皮材の成形品の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014237233A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20200030262A (ko) * | 2018-09-12 | 2020-03-20 | 이승훈 | 대시보드 커버의 제조방법 및 그 방법에 의해 제조된 대시보드 커버 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6319132Y2 (ja) * | 1983-08-05 | 1988-05-30 | ||
| JPH09155966A (ja) * | 1995-12-12 | 1997-06-17 | Hino Motors Ltd | 真空成形用型 |
| JP2006306030A (ja) * | 2005-03-28 | 2006-11-09 | Sumitomo Chemical Co Ltd | 成形体 |
-
2013
- 2013-06-06 JP JP2013120134A patent/JP2014237233A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6319132Y2 (ja) * | 1983-08-05 | 1988-05-30 | ||
| JPH09155966A (ja) * | 1995-12-12 | 1997-06-17 | Hino Motors Ltd | 真空成形用型 |
| JP2006306030A (ja) * | 2005-03-28 | 2006-11-09 | Sumitomo Chemical Co Ltd | 成形体 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20200030262A (ko) * | 2018-09-12 | 2020-03-20 | 이승훈 | 대시보드 커버의 제조방법 및 그 방법에 의해 제조된 대시보드 커버 |
| KR102273676B1 (ko) * | 2018-09-12 | 2021-07-06 | 이승훈 | 대시보드 커버의 제조방법 및 그 방법에 의해 제조된 대시보드 커버 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101244033B1 (ko) | 박판 유리의 몰딩 방법 및 그 성형 거푸집 | |
| JP6213561B2 (ja) | 金属セパレータの成形装置および成形方法 | |
| JP2015066584A (ja) | プレス成形方法及びプレス成形金型 | |
| JP2015112827A (ja) | プレス成型金型及びこれを用いたプレス成型方法 | |
| JP6137056B2 (ja) | 自動車用樹脂部品の製造方法及び自動車用樹脂部品の製造装置 | |
| CN101380810A (zh) | 薄膜成型设备及薄膜成型方法 | |
| JP2014094564A (ja) | 真空断熱材芯材の製造システム(systemformanufacturingcoreofvacuuminsulationpanel) | |
| JP2013000780A (ja) | プレス成形装置 | |
| JP6475129B2 (ja) | 加飾成形品の製造方法 | |
| TWI610801B (zh) | 樹脂成形品的製造裝置及製造方法 | |
| JP2017001040A (ja) | 絞り成型装置 | |
| CN103663932B (zh) | 成型模具、使用该成型模具的玻璃成型装置及玻璃成型方法 | |
| CN105451961A (zh) | 具有移动部件的铸模工具 | |
| TWI611911B (zh) | 熱塑一體成型之金屬殼埋植貼合方法 | |
| TWI641565B (zh) | Molded three-dimensional glass mold and mold forming method | |
| CN207330729U (zh) | 模造立体玻璃模具 | |
| JP2013230663A (ja) | 熱硬化性樹脂の圧縮成形装置、及び金型 | |
| JP2016026921A (ja) | 熱成形モールド装置並びにその製造及び使用方法 | |
| JP2016190269A (ja) | 熱間プレス成形装置 | |
| JP4420054B2 (ja) | 樹脂板の製造方法とこれを用いたスピーカ用振動板の製造方法 | |
| KR101354965B1 (ko) | 시소코어 구조를 활용한 이중사출 금속안테나 제조방법 및 그 금형장치 | |
| CN115464824A (zh) | 用来制造金属树脂复合体的金属模、装置及方法 | |
| JP2010017908A (ja) | 圧空成形用金型 | |
| JP6371626B2 (ja) | 樹脂成形品の製造装置及び樹脂成形品の製造方法 | |
| KR20060023264A (ko) | 펀치 프레스 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150626 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160115 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160126 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20160531 |