JP2014237281A - ハニカムサンドイッチパネル、ハニカムサンドイッチパネルの製造方法、およびハニカムサンドイッチパネルを適用したエレベータの乗りかご - Google Patents
ハニカムサンドイッチパネル、ハニカムサンドイッチパネルの製造方法、およびハニカムサンドイッチパネルを適用したエレベータの乗りかご Download PDFInfo
- Publication number
- JP2014237281A JP2014237281A JP2013121525A JP2013121525A JP2014237281A JP 2014237281 A JP2014237281 A JP 2014237281A JP 2013121525 A JP2013121525 A JP 2013121525A JP 2013121525 A JP2013121525 A JP 2013121525A JP 2014237281 A JP2014237281 A JP 2014237281A
- Authority
- JP
- Japan
- Prior art keywords
- honeycomb
- adhesive
- sandwich panel
- oil
- rust preventive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Panels For Use In Building Construction (AREA)
- Laminated Bodies (AREA)
Abstract
【課題】接着強度および耐久性を確保し、製造管理が容易なハニカムサンドイッチパネル、およびハニカムサンドイッチパネルの製造方法を得る。【解決手段】セルの集合体であるハニカム(1)と、ハニカムを挟み込むように配置された一対の表面板(2、3)とを備えて構成されるハニカムサンドイッチパネルであって、ハニカムは、防錆油(12)が塗布されており、一対の表面板は、ハニカムと接着する位置に接着剤(11)が塗布されており、防錆油が塗布されたハニカムと、接着剤が塗布された一対の表面板とが、接着剤と防錆油とが触れる構造で接着固定されている。【選択図】図1
Description
本発明は、エレベータなどの電機機器を構成する軽量で高剛性の部品として利用される、アルミハニカムと平板とを接着剤により接合してなるハニカムサンドイッチパネルに関するものであり、特に、耐腐食性、接着性に優れたハニカムサンドイッチパネル、およびハニカムサンドイッチパネルの製造方法に関する。
アルミハニカムは、表面板と接着してサンドイッチパネルにすることにより、軽量で高い剛性を発揮する。従って、このようなハニカムサンドイッチパネルは、エレベータ部品をはじめ、構造体を形成する部品として広く活用することができる。
ハニカムサンドイッチパネルを用いた製品は、エレベータ部品だけでも、国内の寒冷地、亜熱帯地域の湿潤多湿の環境などで、広く用いられる。ハニカムサンドイッチパネルは、完全な気密構造にしない限り、経年での構造物全体の水分の影響を除去することは難しい。ハニカムサンドイッチパネルは、通気孔を有するが、本質的には閉構造であるため、高湿な環境、温度変化がある状況などでは、内部に結露水がたまり、接着の劣化を誘発するだけでなく、アルミハニカム自体を腐食させてしまうおそれがある。
アルミハニカムを用いたサンドイッチパネルの内部の耐食性向上には、接着剤自体に腐食を抑制する成分を入れる方法や、ハニカム自体の表面処理を行う方法により、対策が講じられている(例えば、特許文献1、2参照)。
より具体的には、特許文献1では、芳香族スルホン酸をアルミニウムのセル間に発泡充填させたコアを表面板にて挟む構造とし、コアの発泡と接層は、加圧加熱下で同時に行なっている。そして、フェノール樹脂の硬化触媒として用いる芳香族スルホン酸の作用によって、アルミハニカムの腐食抑制を行う。
また、特許文献2では、リン酸で陽極酸化したアルミニウムハニカムを、六フッ化ジルコン酸アルカリ金属塩を含有する処理液で処理している。
しかしながら、従来技術には、以下のような課題がある。
特許文献1では、発泡樹脂を用いるため、ハニカムの高さが高くなった場合に、樹脂を適用するには限界がある。また、多くの樹脂を用いるため、環境面においても、必ずしもよいものではない。
特許文献1では、発泡樹脂を用いるため、ハニカムの高さが高くなった場合に、樹脂を適用するには限界がある。また、多くの樹脂を用いるため、環境面においても、必ずしもよいものではない。
また、特許文献2では、陽極酸化や、フッ化物の管理を正確に行う必要がある。このため、品質を安定化させるための薬液変動の管理が必要な上、作業上の危険が伴い、製造組立の現場で実施するには大掛かりな設備を準備する必要があり、汎用的な技術とは言いがたい。
本発明は、このような課題を解決するためになされたものであって、接着強度および耐久性を確保し、製造管理が容易なハニカムサンドイッチパネル、およびハニカムサンドイッチパネルの製造方法を得ることを目的とする。
本発明によるハニカムサンドイッチパネルは、セルの集合体であるハニカムと、ハニカムを挟み込むように配置された一対の表面板とを備えて構成されるハニカムサンドイッチパネルであって、ハニカムは、防錆油が塗布されており、一対の表面板は、ハニカムと接着する位置に接着剤が塗布されており、防錆油が塗布されたハニカムと、接着剤が塗布された一対の表面板とが、接着剤と防錆油とが触れる構造で接着固定されているものである。
また、本発明によるハニカムサンドイッチパネルの製造方法は、ハニカムと、ハニカムを挟み込むように配置された一対の表面板とを備えたハニカムサンドイッチパネルの製造方法であって、ハニカムに防錆油を塗布する第1工程と、一対の表面板の、ハニカムと接着する位置に接着剤を塗布する第2工程と、第1工程で防錆油が塗布されたハニカムと、第2工程で接着剤が塗布された一対の表面板とを、接着剤と防錆油とが触れるようにして接着固定する第3工程とを備えるものである。
本発明によれば、ハニカムに防錆油がコーティングされた状態で、1対の表面板と接着剤を用いて固定される構成を備えている。従って、サンドイッチパネルの内部のハニカム部分が、水分、結露、塩分などの腐食要因にさらされたとしても、腐食に対して強くなる。さらに、接着剤が、防錆油を接着強度の低下に影響が少ないように、そして防錆性が落ちないように混入されるために、接着強度自体も安定した強度を得ることができる。この結果、接着強度および耐久性を確保し、製造管理が容易なハニカムサンドイッチパネル、およびハニカムサンドイッチパネルの製造方法を得ることができる。
以下、本発明のハニカムサンドイッチパネル、およびハニカムサンドイッチパネルの製造方法の好適な実施の形態につき図面を用いて説明する。
実施の形態1.
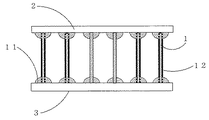
図1は、本発明の実施の形態1におけるハニカムサンドイッチパネルの構成を示す断面図である。図1に示した本実施の形態1におけるハニカムサンドイッチパネルは、ハニカム1と、ハニカムを挟み込むように配置された一対の表面板2と、を備え、ハニカム1と1対の表面板2、3(上表面板2および下表面板3に相当)のそれぞれとが接着剤11により接着固定されている。そして、ハニカム1の表面には、防食性を付与する防錆油12が塗布されている。
図1は、本発明の実施の形態1におけるハニカムサンドイッチパネルの構成を示す断面図である。図1に示した本実施の形態1におけるハニカムサンドイッチパネルは、ハニカム1と、ハニカムを挟み込むように配置された一対の表面板2と、を備え、ハニカム1と1対の表面板2、3(上表面板2および下表面板3に相当)のそれぞれとが接着剤11により接着固定されている。そして、ハニカム1の表面には、防食性を付与する防錆油12が塗布されている。
ここで、防錆油12は、25℃における粘度が1mPa・s〜150mPa・sの鉱物油もしくは合成油であることが必要である。
本発明においては、アルミニウム自体が不動態化膜を有するために、鉄の防食とは異なり、防錆油12の防食性は、不動態化膜の補助的な役割になる。このため、腐食電流を抑制する意味合いを持てば、耐食性の向上が期待できる。従って、防錆油12は、接着性とアルミ耐食性補助効果を満たす粘度を満たせば、どのような油を用いても差し支えはない。
具体的には、本質的には防錆を目的としていない熱媒体油、洗浄剤油、化学品製造プロセス油、電気絶縁油、真空ポンプ油、油圧作動油、コンプレッサー油、なども、本発明の防錆油12として適用することができる。合成油、鉱油系のオイル以外であっても、フッ素含有オイル、シリコーンオイルであったとしても、接着剤11との接触、相溶をしていく中で、実用的な強度を有すればよい。
望ましい油の材料としては、鉱物油系の油が挙られる。防錆油12としては、錆止め添加剤(例えば、油溶性界面活性剤)、石油系基剤(例えば、鉱油、溶剤)、油膜調整剤(例えば、鉱油、結晶性物質、粘調物質)、酸化防止剤(例えは、フェノール系酸化防止剤)、潤滑剤(例えば、極圧添加剤)を主な構成成分とした、通常の防錆油、洗浄防錆油、潤滑防錆油等が挙げられる。通常の防錆油としては、基剤を石油系溶剤に溶解・分解させた指紋除去型防錆油、溶剤希釈型防錆油、ペトロラクタム、ワックスを基剤とした潤滑油型防錆油、気化性防錆油等が挙げられる。
安全面を考慮すると、工業上としては、容易に引火しないものが望ましい。より具体的には、引火点が70℃以上が望ましく、90℃以上がより望ましく、200℃以上であることがさらに望ましい。
接着剤11は、ニトリルブタジエンの成分を3〜40体積%含有する接着剤である。そして、接着剤11の主たる成分は、アクリル系またはエポキシ系、もしくはそれらの混合した成分で、粘度が2000〜200000mPa・sが望ましく、6000〜60000mPa・sがより望ましい。
接着剤11の粘度は、接着剤11が表面板2、3とハニカム1の位置固定ができれば、下限はないが、現実的には、ニトリルゴムを入れる接着剤であるため、1000mPa・s以上になる。上限に関しては、ニトリルブタジエンゴムと主成分が均一に混合できる範囲で、実用強度や施工性の点から、1000000mPa・sが上限といえる。
ここでいう接着剤11の粘度は、接着剤が塗布されてから硬化するまでの途中で履歴する最低の粘度であればよく、1000000mPa・sで塗布した接着剤が加熱硬化の途中で50000mPa・sを履歴しても、十分発明の効果が得られる。粘度は、E型粘度計で2rpmでの測定値とする。
防錆油12は、塗布量が2〜25g/m2以下でアルミハニカム1に塗布されている。そして、表面板2、3にあらかじめ塗られた接着剤11とハニカムが接触することで、接着剤11と防錆油12が触れる構造を有する。
本発明によるハニカムサンドイッチパネルは、セルの集合体であるハニカム1と、その両面に重ねられた表面板2、3とを接着固定して作製される。人が乗る場合には、100MPa以上の弾性率を有する接着剤11を用いる。人が乗らない場合には、下限はないが弾性率が10MPa以上の接着剤11であればよい。
接着剤11の性能を向上させるだけでなく、防錆油12と接着剤11との相溶性を補助する成分として、アクリルニトリルブタジエン由来の成分を混入させた接着剤11を用いる。また、接着剤11の硬化を担う樹脂は、シリコーン接着剤や変性シリコーン接着剤などの軟らかい接着剤でもよく、エポキシ樹脂、ウレタン樹脂、アクリル樹脂、フェノール樹脂など剛性を用いてもよい。ニトリルブタジエンゴムと混ざりやすいという観点から、接着剤11としては、アクリル系、もしくはエポキシ系のものが望ましい。
ニトリルブタジエンゴムには、油を適度に吸い込む効果があり、また、接着剤11としてのタフネスを発現する効果があると考えられる。少なすぎると、油の効果的な吸収、あるいは接着剤11の特性発現に寄与しなくなる。一方、多すぎると、油を吸収する特性は向上するが、接着剤自体の凝集力が低下し、実用的な接着剤として機能しなくなってしまう。そのような理由から、具体的には、ニトリルブタジエンゴムを体積で3%〜40%程度に調整したものを用いることが重要である。
面接着と異なり、ハニカム1は、接着剤11がフィレット状になることで表面板2、3と接着するため、面当たりの接着剤11の体積が比較的多い。このため、油を接着剤11側で吸収できる余地が広がる。ニトリルブタジエンゴム以外の成分、たとえば、アクリルモノマーやエポキシモノマー自体も、油となじむ面があると考えられる。しかしながら、強度を発現することが主機能であり、分子量や安定剤などに左右される面も多いため、安定性の面で不確実性が残る。
ニトリルブタジエンは、そのアクリロニトリルとブタジエンの含有比率によって、低ニトリル、中ニトリル、高ニトリル、極高ニトリルというように分類されているが、どのようなものでかまわない。また、三次元架橋したりしてもよいし、末端がカルボキシル基に変性されたものでもかまわないし、イソプレンを含有してもよいし、アクリレート変性されたものでもかまわない。
接着剤11の塗布量は、サンドイッチパネルが強度を発現できるものであればよく、経済的な使用量削減による環境負荷のことを考えると、50〜1000g/m2がよく、接着強度を安定化させる観点からは、150〜500g/m2の塗布量がよい。使用する接着剤11の種類は、上側と下側、または面内で異なっていてもかまわない。
また、図2は、本発明の実施の形態1におけるハニカムサンドイッチパネルの別の構成を示す断面図である。腐食にかかる部分は、最外周であることも多く、この図2に示すように、サンドイッチパネルの外側だけ部分的に耐腐食構造になっていてもかまわない。
防錆油12としては、アルミニウムハニカム1の防食性を向上させることができれば、どのような種類を用いてもかまわないが、工業的な観点から、鉱油系もしくは合成油系の分子を基材にした防錆油12を用いればよい。ハニカム1への塗布時には、油のたまりに浸漬させるか、スプレー状にしてハニカム1に吹き付ける。
ハニカムサンドイッチパネルの厚みは、4mm〜100mmが適当である。剛性を担保するために、ハニカムサンドイッチパネルと補強材とを併用した構造物となる場合もある。サンドイッチパネル以外の部材で剛性を確保する部分、あるいはあまり剛性が必要とされない部分では、ハニカムサンドイッチパネルの厚みを4mm程度とする。一方、補強材を少なくする部分、あるいは高い剛性が必要な部分では、ハニカムサンドイッチパネルの厚みを100mm程度として、剛性を確保することになる。
本発明では、ハニカムサンドイッチパネルの厚さに拘らず、接着部の接着強度を維持しながら、アルミハニカム1の耐腐食性の向上を図ることができる。
また、ハニカムサンドイッチパネルの面積は、複数枚並べて使用する場合には、100mm×100mm程度となり、1枚で使用する場合には、2500mm×2500mm程度となる。
ハニカムサンドイッチパネルの内部では、結露などによって腐食が誘発される塩分などが存在する場合、腐食が促進される。腐食を抑制するには、ハニカム1に酸素と水の供給量を減らし、腐食電流を生じさせないことが有効である。鉄とは異なり、アルミの表面には不動態化被膜となる酸化膜が存在するため、鉄のように防錆油12を適用することは、通常、行わない。しかしながら、本出願人は、数十ミクロンという薄いアルミニウムの箔で形成されるアルミハニカム1においては、このような防錆油12を適用することが腐食を抑制することに非常に効果的であることを見出した。
そこで、防錆油12g、1〜25g/m2の塗布量でアルミハニカム1に塗布された状態にし、かつ、ニトリルブタジエンゴムを含有し、硬化する主成分にアクリル系もしくはエポキシ系の分子を1種類以上含有した接着剤11を2000〜200000mPa・sの範囲で接触させて、表面板2、3とアルミハニカム1を結合させてサンドイッチパネルにすることとした。
アルミハニカム1に少なくとも0.5g/m2以上の防錆油12が存在することで、実用的に十分な効果が得られる。しかしながら、防錆油12をハニカム1に塗布した場合、ハニカム1を表面板2、3と接着する際には、ハニカム1を垂直に立てた状態で行うため、防錆油12の垂れ下がりが生じる。表面板2、3を片面ずつ接着する場合は、接着剤11が触れる面の防錆油12の量のばらつきは比較的少ないが、上側と下側を同時に接着する場合には、上側と下側とで防錆油12の量が異なる。従って、塗布量に許容範囲を持つ防錆油12と接着剤11の組み合わせでなければ、本発明を実用的な製品にすることは困難である。
防錆油12の粘度としては、2rpmにおける25℃の粘度を、0.5〜150mPa・s程度に抑えておくことが重要である。0.5mPa・s未満の場合には、垂れすぎて0.5g/m2以下の防錆油12しか残らず、防錆効果が期待できない部分が発生してしまい、150mPa・sより高い場合には、表面に25g/m2以上の防錆油12が残存し、接着剤11と接触するときに、防錆油12が接着強度に影響を与えてしまうからである。
アルミハニカム1の材質は、入手容易性の観点から、3003材や5052材が望ましい。アルミニウム合金の厚みは、0.05mm〜0.3mmが望ましく、軽量化の観点からは、0.1mm以下がより望ましい。ハニカム1は、例えば、アルミニウム合金製の箔を接着剤11で接着した積層板、あるいはロウ付けで接合した積層板を用いて作製される。
セルの形状は、三角形、四角形、六角形など、特に限定されないが、入手容易性の観点からは、正六角形が望ましい。セルの形状が正六角形の場合には、正六角形の一辺の長さが、3mm〜20mmであるものが一般的である。ただし、接着剤11との接触点の観点から、正六角形の一辺の長さが3mm〜10mmであるものを用いることが望ましく、3mm〜6mmであるものを用いるのがより望ましい。
本発明は、防錆性を付与するものであるため、アルミニウムに特別な表面処理を施さなくても十分な効果を得ることができる。従って、さらに防食効果を確保するために、アルミニウム合金で作製されたハニカムの表面に、特別な表面処理を施す必要はないが、リン酸系、クロム系、ジルコニウム系、マンガン系の化学処理や陽極酸化などの表面処理を施し、耐食性を予備的に付与してもよい。
接着剤11は、接着剤のフィレット形状を作り込むために、表面板2、3に塗布することが望ましい。接着剤11の塗布方法は、特に限定されないが、エア圧送型、あるいはプランジャ型のポンプを用いて塗布してもよい。また、自動機を用いて、接着剤11を点状や線状に塗布してもよく、撒き散らすように接着剤11を塗布し、へら、あるいは櫛目ごてを用いて接着剤11を延ばしてもよい。
接着剤11が塗布された表面板2、3と、ハニカム1とを重ね合わせ、加圧を行いながら接着剤11を硬化させ、その後、加圧を解放して、ハニカム1と表面板2、3とを接着している。加圧方法は、例えば、重石を均一に載せる方法、あるいは真空引きによる方法を用いることができる。また、防錆油12と接着剤11の相溶が阻害されない範囲で、加温してもよい。
また、熱プレスを用いてもよい。本発明では、接着剤11と防錆油12が接触するときの粘度と温度が重要であり、接触するときの温度は、5〜50℃の範囲が望ましく、接着剤11の化学的な安定性を考慮すると、10〜35℃がより望ましい。
加圧の圧力に関しては、10gf/cm2未満であると、圧力が小さすぎ、良好な接着強度が得られず、30kg/cm2より大きくなると、作製されたハニカムサンドイッチパネルが変形する危険性がある。従って、加圧力は、10gf/cm2〜30kg/cm2に設定することが望ましく、50gf/cm2〜5kg/cm2に設定することがより望ましい。
以下、具体的な実施例を用いて、本発明を詳細に説明する。なお、実施例および比較例の結果は、表1に示す。また、各実施例で製造するハニカムサンドイッチパネルの評価パネルの接着構造は、先の図1に示したものに相当する。
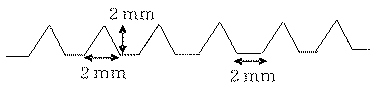
また、実施例および比較例で作製されたサンプルの接着性および耐食性は、以下の方法で確認した。まず、接着強度は、ASTM−C297のフラットワイズ試験の方法にしたがって測定した。その測定は、評価エリアを50mm×50mmにして、23℃でクロスヘッドの速度を5mm/分として行った。なお、ハニカム1のセルの形状は、正六角形とした。実用的な接着強度としては、500Nを有すれば、パネルとして機能するので、測定したサンプルのうち、最低の接着強度として500N以下が認められる組み合わせをNGとした。
また、耐食性試験に関しては、作製したサンプルをJIS K5621に従い、5%塩化ナトリウム水溶液を30℃で30分噴霧し、30℃で90分湿潤試験を行い、その後、50℃120分の熱風乾燥を行った後、30℃120分の温風乾燥を行う。これを1サイクルとし、合計50サイクル実施して、ハニカム1の腐食状況を確認した。ハニカムに目視でわかる孔が認められるものを、不良品と判断した。
<実施例1>
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)における粘度1mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカムから離れて落下する過剰な油を落とした。面積あたりの重量増加は、0.3g/m2であった。
上表面板2は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。下表面板3は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を10体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で26000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、櫛目ごてを用いて広げた。図3は、本発明の実施の形態1に係るハニカムサンドイッチパネルにおいて、接着剤11を広げるために用いた櫛目ごての形状の一例を示した図である。このとき、接着剤11の塗布量は、300g/m2であった。
ついで、上表面板2および下表面板3の接着面間にハニカム1を挟み込み、その積層体を、下表面板3を下にしてポリエチレンシートを用いて真空引きして0.07MPaで加圧しながら、室温で6時間放置し、接着剤11を硬化させた。その後、圧力を解放し、室温で一週間放置して、評価サンプルを作製した。
ハニカムパネルができた後に、50mm×50mmの広さに部分的に切り出して、23℃においてASTM−C297のフラットワイズ試験を実施した。
また、400×500mmのサイズで切断しなかったサンプルについては、JIS K5621に従った塩水噴霧を含む複合サイクル試験を実施して、ハニカム部に腐食孔が生じるか否かを確認した。
<実施例2>
浸漬する防錆油12の粘度を、先の実施例1とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度3.5mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、1g/m2であった。この点以外は、先の実施例1と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例1とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度3.5mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、1g/m2であった。この点以外は、先の実施例1と同じように作製し、評価を行った。
<実施例3>
浸漬する防錆油12の粘度を、先の実施例1、2とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度13mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、3.5g/m2であった。この点以外は、先の実施例1、2と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例1、2とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度13mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、3.5g/m2であった。この点以外は、先の実施例1、2と同じように作製し、評価を行った。
<実施例4>
浸漬する防錆油12の粘度を、先の実施例1〜3とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、6g/m2であった。この点以外は、先の実施例1〜3と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例1〜3とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、6g/m2であった。この点以外は、先の実施例1〜3と同じように作製し、評価を行った。
<実施例5>
浸漬する防錆油12の粘度を、先の実施例1〜4とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度60mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、14g/m2であった。この点以外は、先の実施例1〜4と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例1〜4とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度60mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、14g/m2であった。この点以外は、先の実施例1〜4と同じように作製し、評価を行った。
<実施例6>
浸漬する防錆油12の粘度を、先の実施例1〜5とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度150mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、43g/m2であった。この点以外は、先の実施例1〜5と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例1〜5とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度150mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、43g/m2であった。この点以外は、先の実施例1〜5と同じように作製し、評価を行った。
<実施例7>
浸漬する防錆油12の粘度の変更に加え、接着剤11の種類を変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度13mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。重量の差から面積あたりの重量増加は、3.5g/m2であった。
浸漬する防錆油12の粘度の変更に加え、接着剤11の種類を変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度13mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。重量の差から面積あたりの重量増加は、3.5g/m2であった。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を5体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で5000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、150g/m2であった。
その後、下側に接着剤11を塗布した表面板2を敷き、その上にアルミハニカム1を乗せて、アルミハニカムの上側には接着剤11を塗布していない1mm厚さのアルミニウム板をのせてから、プレス装置で1kg/cm2の加重をかけ、25℃2時間放置して硬化させた。
その後、もう一枚接着するための表面板3に同様な方法で、混合後にニトリルブタジエンゴムの成分を10体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で26000mPa・sの粘度に調整されたものをプランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、300g/m2であった。
この板に、ハニカム1と表面板2を接着したものを反転させて、ハニカム1と接着剤11を接触させ、プレス装置で1kg/cm2の加重をかけ、25℃で2時間放置させて接着剤11を硬化させた。さらに、得られたサンドイッチパネルを室温で1週間硬化させた後、評価を行った。
<実施例8>
浸漬する防錆油12の粘度を、先の実施例7とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、6g/m2であった。この点以外は、先の実施例7と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例7とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、6g/m2であった。この点以外は、先の実施例7と同じように作製し、評価を行った。
<実施例9>
浸漬する防錆油12の粘度を、先の実施例7、8とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度60mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、14g/m2であった。この点以外は、先の実施例7、8と同じように作製し、評価を行った。
浸漬する防錆油12の粘度を、先の実施例7、8とは異なる値に変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度60mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、14g/m2であった。この点以外は、先の実施例7、8と同じように作製し、評価を行った。
<実施例10>
先の実施例1と同様な構成であるが、接着剤11を混合後の粘度が55000mPa・sの2液エポキシ接着剤を用いた。この接着剤11は、5℃/minで温度上昇させ、60℃で温度を一定にして、粘度の変化を調べたとき60℃での最低粘度が4000mPa・sになる接着剤11である。
先の実施例1と同様な構成であるが、接着剤11を混合後の粘度が55000mPa・sの2液エポキシ接着剤を用いた。この接着剤11は、5℃/minで温度上昇させ、60℃で温度を一定にして、粘度の変化を調べたとき60℃での最低粘度が4000mPa・sになる接着剤11である。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sで60℃の粘度が(1.8mPa・s)の防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、3.5g/m2であった。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を13体積%含有する1液エポキシ系接着剤において、25℃におけるE型粘度計(2rpm)で55000mPa・sの粘度に調整されたものをプランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、300g/m2であった。
その後、接着剤11を塗布した表面板2、表面板3の間にアルミハニカム1を挟み乗せて、熱プレス装置で1kg/cm2の加重をかけ、プレス表面から60℃の熱を加えで120分加温して硬化させた。
<実施例11>
先の実施例10と同様な構成であるが、接着剤11を混合後の粘度が55000mPa・sの2液エポキシ接着剤を用いた。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sで60℃の粘度が(7mPa・s)の防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、23g/m2であった。上記の点以外は、先の実施例10と同じように作製し、評価を行った。
先の実施例10と同様な構成であるが、接着剤11を混合後の粘度が55000mPa・sの2液エポキシ接着剤を用いた。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度25mPa・sで60℃の粘度が(7mPa・s)の防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、23g/m2であった。上記の点以外は、先の実施例10と同じように作製し、評価を行った。
<実施例12>
先の実施例1と同様な構成であるが、ニトリルブタジエンゴムの成分を10体積%含有し25℃の接着剤11の粘度が820000mPa・sの1液エポキシ接着剤を用いた。この接着剤11は、5℃/minで温度上昇による粘度の変化を調べたときに粘度が80℃で44000mPa・sと最も低くなり、その後、粘度が上昇する接着剤11である。
先の実施例1と同様な構成であるが、ニトリルブタジエンゴムの成分を10体積%含有し25℃の接着剤11の粘度が820000mPa・sの1液エポキシ接着剤を用いた。この接着剤11は、5℃/minで温度上昇による粘度の変化を調べたときに粘度が80℃で44000mPa・sと最も低くなり、その後、粘度が上昇する接着剤11である。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度100mPa・s、100℃における粘度が2mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、23g/m2であった。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を10体積%含有する1液エポキシ系接着剤において、25℃におけるE型粘度計(2rpm)で820000mPa・sの粘度に調整されたものをプランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、350g/m2であった。
その後、接着剤11を塗布した表面板2、表面板3の間にアルミハニカム1を挟み乗せて、熱プレス装置で1kg/cm2の加重をかけ、プレス表面から100℃の熱を加えて120分加温して硬化させた。その後、室温に冷却してから、評価を行った。
<実施例13>
浸漬する防錆油12の粘度の変更に加え、接着剤11の種類を変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度3.5mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、1g/m2であった。この点以外は、先の実施例1と同じように作製し、評価を行った。
浸漬する防錆油12の粘度の変更に加え、接着剤11の種類を変更した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)の粘度3.5mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、1g/m2であった。この点以外は、先の実施例1と同じように作製し、評価を行った。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を25体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で200000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、450g/m2であった。この点以外は、先の実施例1と同じように作製し、評価を行った。
<比較例1>
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が、500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が、500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)における粘度0.3mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、0.1g/m2以下であった。
下表面板3は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。上表面板2は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を13体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で55000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、300g/m2であった。
ついで、上表面板2および下表面板3の接着面間にハニカム1を挟み込み、その積層体を、下表面板3を下にしてポリエチレンシートを用いて真空引きして0.07MPaで加圧しながら、室温で6時間放置し、接着剤11を硬化させた。その後、圧力を解放し、室温で一週間放置して、評価サンプルを作製した。
<比較例2>
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が、500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が、500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1を展開させた状態にしてから、防錆油12等は塗らずに接着に使用した。下表面板3は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。上表面板2は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を13体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で55000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、300g/m2であった。
ついで、上表面板2および下表面板3の接着面間にハニカム1を挟み込み、その積層体を、下表面板3を下にしてポリエチレンシートを用いて真空引きして0.07MPaで加圧しながら、室温で6時間放置し、接着剤11を硬化させた。その後、圧力を解放し、室温で一週間放置して、評価サンプルを作製した。
<比較例3>
比較例1と同様な構成であるが、適用する防錆油12として、以下のものを使用した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)における粘度180mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、51g/m2以下であった。この点以外は、先の比較例1と同様の構成でサンドイッチパネルを作製し、評価を行った。
比較例1と同様な構成であるが、適用する防錆油12として、以下のものを使用した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)における粘度180mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、51g/m2以下であった。この点以外は、先の比較例1と同様の構成でサンドイッチパネルを作製し、評価を行った。
<比較例4>
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1は、アルミニウムA3003−H19材で、箔厚さ0.06mm、セルサイズ一辺6mm、高さ10mmのものを、400mm(短手方向)×500mm(長手方向)の矩形にして作製した。ハニカム1は、500mmの方向に展開した。すなわち、セルの相対する二辺が500mmの方向(長手方向)に直交する方向にセルを配列した。
ハニカム1を展開させた状態にしてから、25℃におけるE型粘度計(2rpm)における粘度0.3mPa・sの防錆油12の溜まりに浸漬させて、取り出して自然にハニカム1から離れて落下する過剰な油を落とした。面積あたりの重量増加は、0.1g/m2以下であった。
下表面板3は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。上表面板2は、アルミニウムA5052−H34材で、400mm×500mm×1mmの平板に作製した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を10体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で250000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、350g/m2であった。
ついで、上表面板2および下表面板3の接着面間にハニカム1を挟み込み、その積層体を、下表面板3を下にしてポリエチレンシートを用いて真空引きして0.07MPaで加圧しながら、室温で6時間放置し、接着剤11を硬化させた。その後、圧力を解放し、室温で一週間放置して、評価サンプルを作製した。
<比較例5>
先の比較例4と同様の構成であるが、使用する接着剤11を、以下のように変更した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を1体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で80000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、350g/m2であった。
先の比較例4と同様の構成であるが、使用する接着剤11を、以下のように変更した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を1体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で80000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、350g/m2であった。
<比較例6>
先の比較例4と同様の構成であるが、使用する接着剤11を、以下のように変更した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を45体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で180000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、350g/m2であった。
先の比較例4と同様の構成であるが、使用する接着剤11を、以下のように変更した。
上表面板2および下表面板3は、接着面を機械的に研磨し、その後、アセトンで洗浄した。ついで、混合後にニトリルブタジエンゴムの成分を45体積%含有する2液アクリル系接着剤において、25℃におけるE型粘度計(2rpm)で180000mPa・sの粘度に調整されたものを、プランジャー型のポンプを用いて圧送し、スタティックミキサーで混合し、塗拭機により、上表面板2および下表面板3の接着面に塗布して、先の図3に示した櫛目ごてで広げた。このとき、接着剤11の塗布量は、350g/m2であった。
実施例と比較例の構成表と、評価結果について、以下に示す。
接着強度は、23℃において、0.5MPa以上の強度を示したものを合格とした。また、耐腐食は、アルミハニカムに目視で確認できる孔が確認されるか否かを判断基準とした。
接着強度は、23℃において、0.5MPa以上の強度を示したものを合格とした。また、耐腐食は、アルミハニカムに目視で確認できる孔が確認されるか否かを判断基準とした。
実施例1〜6と比較例1の結果から、防錆油12として塗布する油は、粘度が1mPa・s未満で、ハニカムに残存する塗布量が0.1g/m2以下になるような場合には、油による防食効果が有効に発揮されないことがわかる。
また、実施例1〜13と比較例2の結果から、防錆油12を塗布しないときに耐食性が十分でないことがわかる。
また、実施例1〜6と比較例3の結果から、防錆油12の塗布量が多過ぎる場合、接着剤11の油面に対する流動拡散や相溶性、接着性が十分に発揮できず、接着力が低下してしまうことがわかる。
また、実施例1〜13と比較例4の結果から、接着剤11の硬化において、粘度が200000mPa・s以下では接着強度が得られているが、200000mPa・sより大きくなると、接着剤11の油面に対する流動拡散や相溶性、接着性が十分に発揮できず、接着力が低下してしまうことがわかる。
また、実施例1〜13と比較例5の結果から、接着剤11の粘度が80000mPa・sであり、流動が適当に起こる範囲にあったとしても、ニトリルブタジエンゴムの含有量が体積1%以下のように、油との相溶をうまく促す成分が足りないと、接着強度が低下してしまうことがわかる。
さらに、実施例1〜13と比較例6の結果から、ニトリルブタジエンゴムの含有量が多いと、構造用の接着剤11としてうまく機能せず、接着強度が低下してしまうことがわかる。
以上のように、本発明によるハニカムサンドイッチパネルは、ハニカムに防錆油がコーティングされた状態で、1対の表面板と接着剤を用いて固定されている構成を備えている点を技術的特徴としている。このような構成を備えることにより、サンドイッチパネルを長期間使用した際に、ハニカムパネルの中に結露が生じた場合にも、水分離性の油がアルミハニカムを保護し、腐食を防ぐことができる。さらに、油と樹脂は相溶するので、油は効果的に樹脂に吸収され、かつ、樹脂自体がハニカムにも接着する。この結果、アルミハニカムと表面板の接着の信頼性を確保することもできる。
さらに、種々の実施例および比較例に基づく検証結果から、以下のことがわかる。すなわち、ニトリルブタジエンゴムには、油を適度に吸い込む効果があるが、少なすぎると、油を効果的に吸収しなくなり、また接着剤の特性発現に寄与しなくなる。一方、多すぎると、油を吸収する特性は向上するが、接着剤自体の凝集力が低下し、実用的な接着剤として機能しなくなってしまう。
そこで、適切な条件の一例としては、以下のものが考えられる。
・アルミハニカムとしては、防錆油が0.5g/m2〜15g/m2の防錆油がコーティングされた状態。
・ニトリルブタジエン系エラストマーを5〜25vol%含有する接着剤を用いて、表面板と固定する。
この結果、50×50mmのエリアで評価したときのフラットワイズ強度で、500N以上の強度を得ることが検証できた。
・アルミハニカムとしては、防錆油が0.5g/m2〜15g/m2の防錆油がコーティングされた状態。
・ニトリルブタジエン系エラストマーを5〜25vol%含有する接着剤を用いて、表面板と固定する。
この結果、50×50mmのエリアで評価したときのフラットワイズ強度で、500N以上の強度を得ることが検証できた。
また、ハニカムの材質としては、アルミニウムに限定されるものではなく、アルミニウム以外のものも適用可能である。
さらに、軽量で高剛性であり、かつ耐腐食性、接着性に優れた本発明のハニカムサンドイッチパネルは、エレベータの壁、天井やかご床、あるいは車両空調装置のカバーなど、多様な用途として活用できる。
1 アルミハニカム、2 上表面板(表面板)、3 下表面板(表面板)、11 接着剤、12 防錆油。
Claims (7)
- セルの集合体であるハニカムと、前記ハニカムを挟み込むように配置された一対の表面板とを備えて構成されるハニカムサンドイッチパネルであって、
前記ハニカムは、防錆油が塗布されており、
前記一対の表面板は、前記ハニカムと接着する位置に接着剤が塗布されており、
前記防錆油が塗布された前記ハニカムと、前記接着剤が塗布された前記一対の表面板とが、前記接着剤と前記防錆油とが触れる構造で接着固定されている
ハニカムサンドイッチパネル。 - 請求項1に記載のハニカムサンドイッチパネルにおいて、
前記ハニカムは、前記防錆油として、0.5g/m2〜15g/m2の防錆油が塗布されており、
前記一対の表面板は、前記接着剤として、ニトリルブタジエン系エラストマーを5〜25vol%含有する接着剤が塗布されており、
前記ハニカムと前記一対の表面板とを前記接着固定することで、50×50mmのエリアで評価したときのフラットワイズ強度が500N以上を有する
ハニカムサンドイッチパネル。 - 請求項2に記載のハニカムサンドイッチパネルにおいて、
前記接着剤は、塗布から硬化に至るときの粘度が2000〜200000mPa・sの範囲である
ハニカムサンドイッチパネル。 - 請求項1から3のいずれか1項に記載のハニカムサンドイッチパネルにおいて、
前記ハニカムは、前記ハニカムサンドイッチパネルの外周部に相当する位置に配置される部分に前記防錆油が塗布され、他の部分には前記防錆油が塗布されていない
ハニカムサンドイッチパネル。 - 請求項1から4のいずれか1項に記載のハニカムサンドイッチパネルにおいて、
前記ハニカムは、アルミニウム合金製である
ハニカムサンドイッチパネル。 - ハニカムと、前記ハニカムを挟み込むように配置された一対の表面板とを備えたハニカムサンドイッチパネルの製造方法であって、
前記ハニカムに防錆油を塗布する第1工程と、
前記一対の表面板の、前記ハニカムと接着する位置に接着剤を塗布する第2工程と、
前記第1工程で前記防錆油が塗布された前記ハニカムと、前記第2工程で前記接着剤が塗布された前記一対の表面板とを、前記接着剤と前記防錆油とが触れるようにして接着固定する第3工程と
を備えるハニカムサンドイッチパネルの製造方法。 - 請求項1から5のいずれか1項に記載のハニカムサンドイッチパネルをかご床材あるいは壁、天井に適用したエレベータの乗りかご。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013121525A JP2014237281A (ja) | 2013-06-10 | 2013-06-10 | ハニカムサンドイッチパネル、ハニカムサンドイッチパネルの製造方法、およびハニカムサンドイッチパネルを適用したエレベータの乗りかご |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013121525A JP2014237281A (ja) | 2013-06-10 | 2013-06-10 | ハニカムサンドイッチパネル、ハニカムサンドイッチパネルの製造方法、およびハニカムサンドイッチパネルを適用したエレベータの乗りかご |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014237281A true JP2014237281A (ja) | 2014-12-18 |
Family
ID=52134893
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013121525A Pending JP2014237281A (ja) | 2013-06-10 | 2013-06-10 | ハニカムサンドイッチパネル、ハニカムサンドイッチパネルの製造方法、およびハニカムサンドイッチパネルを適用したエレベータの乗りかご |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014237281A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020122086A (ja) * | 2019-01-31 | 2020-08-13 | アイカ工業株式会社 | エポキシ樹脂組成物 |
| WO2023096279A1 (ko) * | 2021-11-23 | 2023-06-01 | 주식회사 탱크마스타 | 다공성 셀을 가지는 구조체의 제조 방법 및 장치 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0338328A (ja) * | 1989-07-05 | 1991-02-19 | Toagosei Chem Ind Co Ltd | 建築用ハニカムパネル |
| JPH03249086A (ja) * | 1990-02-28 | 1991-11-07 | Toshiba Corp | エレベータカゴ |
| JPH05124164A (ja) * | 1991-11-01 | 1993-05-21 | Mitsui Toatsu Chem Inc | サンドイツチ構造パネルの製造加工方法 |
| JP2002205349A (ja) * | 2001-01-10 | 2002-07-23 | Sekisui Chem Co Ltd | サンドイッチ構造パネルの製造方法 |
| JP2009518204A (ja) * | 2005-12-07 | 2009-05-07 | ヘクセル コーポレイション | 複合体表面シートを有するパネルで用いられる蜂の巣状構造体のゴム変性縁被覆 |
-
2013
- 2013-06-10 JP JP2013121525A patent/JP2014237281A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0338328A (ja) * | 1989-07-05 | 1991-02-19 | Toagosei Chem Ind Co Ltd | 建築用ハニカムパネル |
| JPH03249086A (ja) * | 1990-02-28 | 1991-11-07 | Toshiba Corp | エレベータカゴ |
| JPH05124164A (ja) * | 1991-11-01 | 1993-05-21 | Mitsui Toatsu Chem Inc | サンドイツチ構造パネルの製造加工方法 |
| JP2002205349A (ja) * | 2001-01-10 | 2002-07-23 | Sekisui Chem Co Ltd | サンドイッチ構造パネルの製造方法 |
| JP2009518204A (ja) * | 2005-12-07 | 2009-05-07 | ヘクセル コーポレイション | 複合体表面シートを有するパネルで用いられる蜂の巣状構造体のゴム変性縁被覆 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020122086A (ja) * | 2019-01-31 | 2020-08-13 | アイカ工業株式会社 | エポキシ樹脂組成物 |
| JP7186105B2 (ja) | 2019-01-31 | 2022-12-08 | アイカ工業株式会社 | エポキシ樹脂組成物 |
| WO2023096279A1 (ko) * | 2021-11-23 | 2023-06-01 | 주식회사 탱크마스타 | 다공성 셀을 가지는 구조체의 제조 방법 및 장치 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110637408B (zh) | 层叠钢板及制造方法、发动机及层叠钢板用胶粘剂组合物 | |
| KR101967690B1 (ko) | 적층용 전자 강판, 적층형 전자 강판, 적층형 전자 강판의 제조 방법 및, 자동차 모터용 철심 | |
| CN101568753B (zh) | 密封材料 | |
| TW201311789A (zh) | 樹脂組成物,樹脂薄片,樹脂薄片硬化物,附樹脂之金屬箔及散熱構件 | |
| TWI649415B (zh) | Thermal conductive sheet manufacturing method | |
| EP0077987A1 (en) | Vibration damper of constrained laminate type | |
| JP2019504903A5 (ja) | ||
| PH12015500991B1 (en) | Adhesive sheet | |
| AR060294A1 (es) | Recubrimiento grueso para pisos, con propiedades antiestaticas | |
| KR102175703B1 (ko) | 접선 접합 방법 | |
| RU2573027C2 (ru) | Изоляционный материал | |
| CA2857309C (en) | Primer composition | |
| KR102094244B1 (ko) | 건물 외장재 제조방법 | |
| JP6182406B2 (ja) | 接着剤組成物及び接着シート | |
| JP6383582B2 (ja) | 接着構造体 | |
| JP4572474B2 (ja) | 接着性に優れる絶縁被膜付き電磁鋼板 | |
| CN208008708U (zh) | 一种无衬底复合铝箔胶带 | |
| JPWO2018189797A1 (ja) | 回路基板の製造方法、回路シート及び回路基板 | |
| JP2009084453A (ja) | ガスケット用素材及びその製造方法 | |
| US20220403209A1 (en) | Multi-phase adhesive articles and methods thereof | |
| RU2395731C1 (ru) | Способ изготовления колодки упорного подшипника скольжения | |
| TWI250201B (en) | Oil-barrier composition | |
| JP5098257B2 (ja) | 薄型ディスプレイパネルを用いる表示装置のバックカバー用亜鉛系めっき鋼板 | |
| JP6449358B2 (ja) | 接着剤組成及び積層フィルム | |
| JP6623092B2 (ja) | 熱硬化性接着シートおよびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20151118 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160920 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20161115 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20170516 |