JP2014237478A - 滅菌用袋、および滅菌用包装体 - Google Patents
滅菌用袋、および滅菌用包装体 Download PDFInfo
- Publication number
- JP2014237478A JP2014237478A JP2013121619A JP2013121619A JP2014237478A JP 2014237478 A JP2014237478 A JP 2014237478A JP 2013121619 A JP2013121619 A JP 2013121619A JP 2013121619 A JP2013121619 A JP 2013121619A JP 2014237478 A JP2014237478 A JP 2014237478A
- Authority
- JP
- Japan
- Prior art keywords
- sterilization
- heat
- film
- density polyethylene
- bag
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Apparatus For Disinfection Or Sterilisation (AREA)
- Bag Frames (AREA)
Abstract
【課題】 本発明は、高密度ポリエチレン製不織布ベースの滅菌紙を用いた滅菌用袋において、包装機を改造することなく前記の滅菌用袋を包装機で形成可能で、かつ、充分な通気性と強固なヒートシール強度を有し、水蒸気滅菌可能な滅菌用袋を提供することを、主な目的とするものである。【解決手段】 非通気性フィルムのヒートシール性樹脂層を、高密度ポリエチレン樹脂とポリプロピレン樹脂を含む共押し出しフィルムで構成し、このヒートシール性樹脂層の高密度ポリエチレン樹脂側の面と、高密度ポリエチレン製不織布ベースの滅菌紙を、ヒートシールにより結合して滅菌用袋を形成することにより、上記課題を解決する。【選択図】 図3
Description
本発明は、滅菌紙と非通気性フィルムが結合されて袋の形態を構成している滅菌用袋、および、この滅菌用袋から形成される滅菌用包装体に関し、特に、水蒸気滅菌時に十分な通気性とヒートシール強度を維持することにより、水蒸気滅菌時の急激な減圧操作でも破れ難い滅菌用包装体を形成することができる滅菌用袋に関する。
従来、ヒートシール性を有するフィルムの端縁をヒートシールして形成される袋体の一面、または、その一部に、滅菌紙を用いた滅菌用袋が知られている(例えば、特許文献1参照)。
ここで滅菌紙とは、通気性(または、気体透過性とも言う)を有し、かつ、微生物不透過性を有する、紙、または、不織布の総称である。
紙ベースの滅菌紙としては、水に溶解させたパルプを抄紙したもの、例えば、アンコート紙、不織布、和紙等からなるものを使用することができる。滅菌紙を使用する包装体の内容物は、一般的に医療器具等、衛生性を重んじるものであるため、通常はパルプ100%の紙を用いるが、必要に応じてパルプ以外の熱可塑性樹脂繊維を使用したり、パルプと混抄したりする場合もある。また、繊維同士を結合させるためのサイズ剤や、水蒸気滅菌時に吸水してポアサイズが変化したり、物理的強度が低下したりすることを避けるための撥水剤等も、抄紙時に混合する場合がある。
不織布ベースの滅菌紙としては、溶融熱可塑性樹脂をノズルから繊維状に噴出させ、網状フィブリルを形成させた後、繊維同士を熱融着させた、フラッシュ紡糸・サーマルボンド方式の不織布が用いられている。そして、このような不織布としては、例えば、タイベック(旭・デュポン フラッシュスパン プロダクツ株式会社製)、ルクサー(旭化成工業株社製)等を使用することができる。
上記の熱可塑性樹脂としては高密度ポリエチレンが最も多く用いられている。高密度ポリエチレンからなる不織布ベースの滅菌紙は、ポリエチレンフィルムとヒートシール可能であり、ヒートシール部は熱と圧力によってフィルム化するため、強固なヒートシール強度を得ることができ、かつ、手で引き裂くことが不可能なほど物理的強度に優れる滅菌紙となっている。
しかしながら、ポリエチレンとポリプロピレンとは互いにヒートシール性を有さないため、高密度ポリエチレンからなる不織布ベースの滅菌紙は、ポリプロピレンフィルムとヒートシールを施すと、不織布の繊維の間に軟化、または、溶融したポリプロピレン樹脂が食い込んで絡みついた見かけのヒートシールしか得られないので、ヒートシール強度が不安定で、かつ、強固なヒートシール強度を得ることができない。
しかしながら、ポリエチレンとポリプロピレンとは互いにヒートシール性を有さないため、高密度ポリエチレンからなる不織布ベースの滅菌紙は、ポリプロピレンフィルムとヒートシールを施すと、不織布の繊維の間に軟化、または、溶融したポリプロピレン樹脂が食い込んで絡みついた見かけのヒートシールしか得られないので、ヒートシール強度が不安定で、かつ、強固なヒートシール強度を得ることができない。
滅菌紙を用いた滅菌用袋に内容物を収納し、開口部をヒートシールにより閉じて形成した滅菌用包装体に滅菌を施す手段として、多く用いられている方法は、エチレンオキサイドガス滅菌と水蒸気滅菌である。
エチレンオキサイドガス滅菌の場合、被滅菌物に加えられる温度は60℃〜70℃であるため、滅菌用袋の非通気性フィルムのヒートシール性樹脂層にポリエチレンフィルムを用いることによって、非通気性フィルムと高密度ポリエチレン製不織布ベースの滅菌紙とは、強固なヒートシール強度を得ることができる。また、上記のヒートシール性樹脂層のポリエチレンフィルムには、耐熱性の低い低密度ポリエチレンを用いることができる。
エチレンオキサイドガス滅菌の場合、被滅菌物に加えられる温度は60℃〜70℃であるため、滅菌用袋の非通気性フィルムのヒートシール性樹脂層にポリエチレンフィルムを用いることによって、非通気性フィルムと高密度ポリエチレン製不織布ベースの滅菌紙とは、強固なヒートシール強度を得ることができる。また、上記のヒートシール性樹脂層のポリエチレンフィルムには、耐熱性の低い低密度ポリエチレンを用いることができる。
一方、水蒸気滅菌の場合、被滅菌物に加えられる温度が120℃〜125℃であるため、非通気性フィルムのヒートシール性樹脂層として上記のようなポリエチレンフィルムを用いることができず、代わりに耐熱性を備えたフィルム、例えば、ポリプロピレンフィルムを用いることになる。
しかしながら、上記のように、ポリエチレンとポリプロピレンとは互いにヒートシール性を有さないため、非通気性フィルムのヒートシール性樹脂層としてポリプロピレンフィルムを用いる場合、高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシール強度が低く、かつ、不安定であるという問題を有することになる。
そして、上記のヒートシール強度の低さに起因して生じる水蒸気滅菌時の破袋を避けるため、滅菌時の減圧速度を緩める方法や、滅菌紙の使用面積を増やして袋体の通気量を増やす方法等の対策が用いられることになるが、滅菌時の減圧速度を緩める方法は生産効率の低下を招いてしまい、滅菌紙の使用面積を増やす方法は、滅菌紙が高価であることから製造コストが増大してしまうということを余儀なくされている。
しかしながら、上記のように、ポリエチレンとポリプロピレンとは互いにヒートシール性を有さないため、非通気性フィルムのヒートシール性樹脂層としてポリプロピレンフィルムを用いる場合、高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシール強度が低く、かつ、不安定であるという問題を有することになる。
そして、上記のヒートシール強度の低さに起因して生じる水蒸気滅菌時の破袋を避けるため、滅菌時の減圧速度を緩める方法や、滅菌紙の使用面積を増やして袋体の通気量を増やす方法等の対策が用いられることになるが、滅菌時の減圧速度を緩める方法は生産効率の低下を招いてしまい、滅菌紙の使用面積を増やす方法は、滅菌紙が高価であることから製造コストが増大してしまうということを余儀なくされている。
上記のような、高密度ポリエチレン製不織布ベースの滅菌紙とポリプロピレンとのヒートシール性を改善すべく、高密度ポリエチレン製不織布ベースの滅菌紙の片面にポリプロピレンに対するヒートシール剤を塗布することも行われている。
しかしながら、高密度ポリエチレン製不織布ベースの滅菌紙にヒートシール剤を塗布しても、弱シール状態しか得ることができないのみならず、特に、塗布したヒートシール剤が不織布表面の空隙を埋めてしまい通気性を損なうため、滅菌時の急激な減圧操作により滅菌用包装体が激しく膨張し、ヒートシール部が剥離してしまうことや、破袋してしまうという問題がある。
しかしながら、高密度ポリエチレン製不織布ベースの滅菌紙にヒートシール剤を塗布しても、弱シール状態しか得ることができないのみならず、特に、塗布したヒートシール剤が不織布表面の空隙を埋めてしまい通気性を損なうため、滅菌時の急激な減圧操作により滅菌用包装体が激しく膨張し、ヒートシール部が剥離してしまうことや、破袋してしまうという問題がある。
現在流通している高密度ポリエチレン製不織布ベースの滅菌紙を用いた滅菌用袋には前記のような問題があり、その解決策として、滅菌紙の表面を非通気性フィルムで覆い、滅菌紙の周縁以外の箇所でも滅菌紙と非通気性フィルムとをヒートシールした滅菌用袋が提案されている(例えば、特許文献2参照)。
しかしながら、滅菌用袋の形状が限定され、かつ、製袋機を用いないと袋体を製造することができず、滅菌用包装体の製造に最も多く用いられている包装機、すなわち、非通気性フィルムと帯状にスリットした滅菌紙を供給して袋体を形成し、内容物を包装する包装機には適用できないという問題がある。
また、高密度ポリエチレン製不織布ベースの滅菌紙の代わりに、紙ベースの滅菌紙を用いても、ヒートシール性フィルムとのヒートシール強度は見かけのヒートシール強度しか得ることができず、更に、紙ベースの滅菌紙は表面や切断端面から紙粉が発生するため衛生面で好ましくない。
更にまた、非通気性フィルムのヒートシール性樹脂層に高密度ポリエチレンフィルムを用いた場合、高密度ポリエチレンフィルムは透明性が悪いので、包装体の内容物のラベル等に記載した製品名、容量、注意事項等の表示や、異物の有無を視認することができず、衛生性を重視するが故に滅菌する内容物を包装する用途には用いることができない。
本発明は、上記実情に鑑みてなされたものであり、高密度ポリエチレン製不織布ベースの滅菌紙を用いた滅菌用袋において、包装機を改造することなく前記の滅菌用袋を包装機で形成可能で、かつ、充分な通気性と強固なヒートシール強度を有し、水蒸気滅菌可能な滅菌用袋を提供することを、主な目的とする。
本発明者は種々研究した結果、非通気性フィルムのヒートシール性樹脂層を、高密度ポリエチレン樹脂とポリプロピレン樹脂を含む共押し出しフィルムで構成し、このヒートシール性樹脂層の高密度ポリエチレン樹脂側の面と、高密度ポリエチレン製不織布ベースの滅菌紙を、ヒートシールにより結合して滅菌用袋を形成することで、上記課題を解決できることを見出して本発明を完成したものである。
すなわち、本発明の請求項1に係る発明は、滅菌紙と非通気性フィルムが結合されて袋の形態を構成している滅菌用袋であって、前記滅菌紙が、高密度ポリエチレンから構成される不織布であり、前記非通気性フィルムが、基材フィルムとヒートシール性樹脂層とを有しており、前記ヒートシール性樹脂層が、高密度ポリエチレン樹脂とポリプロピレン樹脂を含む共押し出しフィルムであり、前記共押し出しフィルムの前記高密度ポリエチレン樹脂で構成されている側の面が、前記滅菌紙とヒートシールにより結合されていることを特徴とする滅菌用袋である。
また、本発明の請求項2に係る発明は、前記滅菌用袋が、120℃〜125℃の加熱を伴う水蒸気滅菌に用いられる滅菌用袋であることを特徴とする請求項1に記載の滅菌用袋である。
また、本発明の請求項3に係る発明は、前記ポリプロピレン樹脂が、酸変性ポリプロピレン樹脂であることを特徴とする請求項1または請求項2に記載の滅菌用袋である。
また、本発明の請求項4に係る発明は、前記共押し出しフィルムが、ポリプロピレン樹脂とポリエチレン樹脂の共重合樹脂を含むことを特徴とする請求項1〜3のいずれか一項に記載の滅菌用袋である。
また、本発明の請求項5に係る発明は、請求項1〜4のいずれか一項に記載の滅菌用袋に内容物を収納し、前記滅菌用袋の開口部を密封して形成したことを特徴とする滅菌用包装体である。
本発明に係る滅菌用袋においては、高密度ポリエチレン製不織布ベースの滅菌紙に、上記のヒートシール剤のような物質を塗布しないので、高密度ポリエチレン製不織布ベースの滅菌紙の有する通気性を維持したまま使用することができる。
それゆえ、本発明に係る滅菌用袋を用いることで、水蒸気滅菌時の減圧操作によって破袋し難い滅菌用包装体を得ることができる。
尚、同じ理由により、本発明に係る滅菌用袋を用いて形成した滅菌用包装体は、エチレンオキサイドガス滅菌を施すこともできる。
それゆえ、本発明に係る滅菌用袋を用いることで、水蒸気滅菌時の減圧操作によって破袋し難い滅菌用包装体を得ることができる。
尚、同じ理由により、本発明に係る滅菌用袋を用いて形成した滅菌用包装体は、エチレンオキサイドガス滅菌を施すこともできる。
また、本発明に係る滅菌用袋においては、非通気性フィルムのヒートシール性樹脂層が、高密度ポリエチレン樹脂とポリプロピレン樹脂を含む共押し出しフィルムであるため、水蒸気滅菌時の高温に耐える耐熱性を有し、かつ、共押し出しフィルムの高密度ポリエチレン樹脂で構成されている側の面が、高密度ポリエチレン製不織布ベースの滅菌紙とヒートシールされるため、強固なヒートシール部を形成でき、本発明に係る滅菌用袋を用いることで、水蒸気滅菌時の減圧操作によって破袋し難い滅菌用包装体を得ることができる。
また、非通気性フィルムのヒートシール性樹脂層が、高密度ポリエチレン樹脂と透明性の良好なポリプロピレン樹脂との共押し出しフィルムであるため、高密度ポリエチレンフィルムと比較して透明性が良好であり、本発明に係る滅菌用袋を用いて形成した滅菌用包装体においては、内容物のラベル等に記載した製品名、容量、注意事項等の表示や、異物の有無を視認することが可能である。
また、本発明に係る滅菌用袋は、上記の特許文献2の滅菌用袋のような特殊な構造ではないため、通常の包装機に適用することができる。すなわち、非通気性フィルムと帯状にスリットした滅菌紙を供給して袋体を形成し、内容物を包装する包装機を用いることができる。
また、本発明に係る滅菌用袋は、紙ベースの滅菌紙を用いないため、紙粉が発生し難く、衛生的に良好な滅菌用袋を得ることができる。
以下、図面を参照しながら本発明の実施の形態について詳述する。
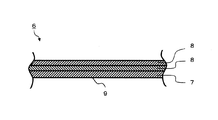
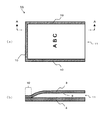
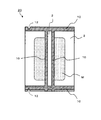
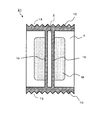
図1は、本発明に係る非通気性フィルムの一例を示す概略断面図であり、図2は、本発明に係るヒートシール性樹脂層の一例を示す概略断面図である。図3は、本発明に係る滅菌用袋の一例を示す説明図であり、(a)は概略平面図、(b)は(a)におけるA−A断面図である。図4は、本発明に係る滅菌用袋の他の例を示す説明図であり、(a)は概略平面図、(b)は(a)におけるB−B断面図である。図5は、本発明に係る滅菌用包装体の一例を示す概略外観図である。図6は、本発明に係る滅菌用包装体の他の例を示す概略外観図である。
(非通気性フィルム)
例えば、図1に示すように、本発明に係る非通気性フィルム3は、基材フィルム4とヒートシール性樹脂層6を、接着剤層5を介して積層した構成となっている。
基材フィルム4として使用するフィルムは、水蒸気滅菌に耐えうるフィルムを用いる必要があるが、食品包装材料の基材フィルムとして一般的に用いられる、二軸延伸ポリエチレンテレフタレイトフィルム、二軸延伸ポリプロピレンフィルム、二軸延伸ナイロンフィルム、未延伸ポリプロピレンフィルム、未延伸ナイロンフィルム等を用いることができる。また、前記のフィルムを積層して基材フィルム4として用いても良い。
基材フィルム4には必要に応じて文字や図柄を印刷しても良い。
例えば、図1に示すように、本発明に係る非通気性フィルム3は、基材フィルム4とヒートシール性樹脂層6を、接着剤層5を介して積層した構成となっている。
基材フィルム4として使用するフィルムは、水蒸気滅菌に耐えうるフィルムを用いる必要があるが、食品包装材料の基材フィルムとして一般的に用いられる、二軸延伸ポリエチレンテレフタレイトフィルム、二軸延伸ポリプロピレンフィルム、二軸延伸ナイロンフィルム、未延伸ポリプロピレンフィルム、未延伸ナイロンフィルム等を用いることができる。また、前記のフィルムを積層して基材フィルム4として用いても良い。
基材フィルム4には必要に応じて文字や図柄を印刷しても良い。
基材フィルム4とヒートシール性樹脂層6を貼り合わせる方法としては、図1に示す非通気性フィルム3のように、接着剤層5に二液硬化型ウレタン樹脂系接着剤を用い、ドライラミネーターを用いて塗布し、ヒートシール性樹脂層6のヒートシール面9とは反対側の面と、基材フィルム4とを、接着剤層5を介して積層するのが一般的であるが、本発明においては、熱ラミネート法を用いて、押し出しポリプロピレン樹脂を介して基材フィルム4とヒートシール性樹脂層6のポリプロピレン樹脂側の面(ヒートシール面9とは反対側の面)を貼り合わせた非通気性フィルムを用いてもよい。
尚、基材フィルム4がポリプロピレンフィルムからなり、ヒートシール性樹脂層6をポリプロピレン樹脂の押し出しラミネートにより形成する場合は、接着剤層5が無い構成となる。
尚、基材フィルム4がポリプロピレンフィルムからなり、ヒートシール性樹脂層6をポリプロピレン樹脂の押し出しラミネートにより形成する場合は、接着剤層5が無い構成となる。
(ヒートシール性樹脂層)
図2に示すように、本発明に係る非通気性フィルム3のヒートシール性樹脂層6は、高密度ポリエチレン樹脂7とポリプロピレン樹脂8の共押し出しフィルムから構成されている。ここでは、一般的な三層共押し出しフィルムを示したが、二層共押し出しフィルムでもよく、四層以上の共押し出しフィルムでも構わない。
本発明においては、ヒートシール性樹脂層6の高密度ポリエチレン層7側の面をヒートシール面9に用いることによって、高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシールが可能となる。
ヒートシール性樹脂層6の厚みは、特に限定する必要は無く、内容物の重量や非通気性フィルム3に求められる柔軟性等により決定するものであるが、通常は15μm〜100μmの範囲のものを用いる。
但し、高密度ポリエチレン樹脂は透明性が良くないので、袋の内容物を非通気性フィルム3越しに視認する必要がある場合、高密度ポリエチレン層7の厚みは10μm以下にすることが好ましい。
図2に示すように、本発明に係る非通気性フィルム3のヒートシール性樹脂層6は、高密度ポリエチレン樹脂7とポリプロピレン樹脂8の共押し出しフィルムから構成されている。ここでは、一般的な三層共押し出しフィルムを示したが、二層共押し出しフィルムでもよく、四層以上の共押し出しフィルムでも構わない。
本発明においては、ヒートシール性樹脂層6の高密度ポリエチレン層7側の面をヒートシール面9に用いることによって、高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシールが可能となる。
ヒートシール性樹脂層6の厚みは、特に限定する必要は無く、内容物の重量や非通気性フィルム3に求められる柔軟性等により決定するものであるが、通常は15μm〜100μmの範囲のものを用いる。
但し、高密度ポリエチレン樹脂は透明性が良くないので、袋の内容物を非通気性フィルム3越しに視認する必要がある場合、高密度ポリエチレン層7の厚みは10μm以下にすることが好ましい。
ポリプロピレン樹脂8としては、ホモのポリプロピレン樹脂のみならず、エラストマーをブレンドしたポリプロピレン樹脂や、ポリエチレンとの共重合樹脂からなるポリプロピレン樹脂等も用いることができる。
高密度ポリエチレン樹脂とポリプロピレン樹脂とは相溶性があまり良くないが、共押し出しすることによって剥離し難くすることができる。
本発明において、高密度ポリエチレン樹脂とポリプロピレン樹脂との層間接着強度を上げようとする場合、ポリプロピレン樹脂として、酸変性ポリプロピレン樹脂を用いても良い。また、高密度ポリエチレン樹脂と共押し出しする樹脂として、ポリプロピレン樹脂とポリエチレン樹脂の共重合樹脂を用いても良い。
本発明において、高密度ポリエチレン樹脂とポリプロピレン樹脂との層間接着強度を上げようとする場合、ポリプロピレン樹脂として、酸変性ポリプロピレン樹脂を用いても良い。また、高密度ポリエチレン樹脂と共押し出しする樹脂として、ポリプロピレン樹脂とポリエチレン樹脂の共重合樹脂を用いても良い。
(高密度ポリエチレン製不織布ベースの滅菌紙)
本発明に用いる滅菌紙2は、高密度ポリエチレン製不織布ベースの滅菌紙、すなわち、高密度ポリエチレンから構成される不織布を用いて形成される滅菌紙である。
本発明において、フラッシュ紡糸・サーマルボンド方式の高密度ポリエチレン不織布、例えば、タイベック(旭・デュポン フラッシュスパン プロダクツ株式会社製)、ルクサー(旭化成工業株式会社製)等を、滅菌紙2として使用することができる。
本発明に用いる滅菌紙2は、高密度ポリエチレン製不織布ベースの滅菌紙、すなわち、高密度ポリエチレンから構成される不織布を用いて形成される滅菌紙である。
本発明において、フラッシュ紡糸・サーマルボンド方式の高密度ポリエチレン不織布、例えば、タイベック(旭・デュポン フラッシュスパン プロダクツ株式会社製)、ルクサー(旭化成工業株式会社製)等を、滅菌紙2として使用することができる。
本発明に用いる高密度ポリエチレン製不織布ベースの滅菌紙の坪量に関して、菌不透過性を坪量で表現することはできず、特に限定する意味は無いが、一般的には50〜100g/m2のものが使用されている。坪量が小さいほどコスト面のメリットが生じるが、小さすぎると微生物が透過してしまうし、逆に坪量が大きすぎるとコスト面のデメリットが生じ、好ましくない。
(滅菌用袋)
図3は、本発明に係る滅菌用袋の一例を示す説明図であり、(a)は概略平面図、(b)は(a)におけるA−A断面図である。
図3に示すように、本実施形態の滅菌用袋1Aは、高密度ポリエチレン製不織布ベースの滅菌紙2と、非通気性フィルム3のヒートシール面9とを対向させ、開口部11を残して周縁端部にヒートシールが施された形態を有している。
図3は、本発明に係る滅菌用袋の一例を示す説明図であり、(a)は概略平面図、(b)は(a)におけるA−A断面図である。
図3に示すように、本実施形態の滅菌用袋1Aは、高密度ポリエチレン製不織布ベースの滅菌紙2と、非通気性フィルム3のヒートシール面9とを対向させ、開口部11を残して周縁端部にヒートシールが施された形態を有している。
また、図4は、本発明に係る滅菌用袋の他の例を示す説明図であり、(a)は概略平面図、(b)は(a)におけるB−B断面図である。
図4に示すように、本実施形態の滅菌用袋1Bは、ヒートシール面9を内側にして、両端を折り曲げた非通気性フィルム3の背貼り部に、帯状の高密度ポリエチレン製不織布ベースの滅菌紙2があてがわれ、滅菌紙2と、非通気性フィルム3のヒートシール面9とが、ヒートシールにより結合された形態を有している。
図4に示すように、本実施形態の滅菌用袋1Bは、ヒートシール面9を内側にして、両端を折り曲げた非通気性フィルム3の背貼り部に、帯状の高密度ポリエチレン製不織布ベースの滅菌紙2があてがわれ、滅菌紙2と、非通気性フィルム3のヒートシール面9とが、ヒートシールにより結合された形態を有している。
図3、図4に示すように、本発明に係る滅菌用袋1A、1Bにおいては、いずれの袋形態においても、ヒートシール部10は全て高密度ポリエチレン製不織布ベースの滅菌紙2と非通気性フィルム3の高密度ポリエチレン樹脂で構成されている側の面(ヒートシール面9)とのヒートシールにより形成されているので、高密度ポリエチレン製不織布ベースの滅菌紙2の周縁部は、非通気性フィルム3のヒートシール面9の高密度ポリエチレン樹脂と強固にヒートシールされている。
尚、非通気性フィルム3と高密度ポリエチレン製不織布ベースの滅菌紙2とを組み合わせて形成する滅菌用袋のヒートシール部は、非通気性フィルム3のヒートシール面9同士、または、非通気性フィルム3のヒートシール面9と高密度ポリエチレン製不織布ベースの滅菌紙2とのヒートシール部からなるので、特に図示しないが、本発明に係る滅菌用袋の袋形態は、前記の図示した形態のみならず、スタンディングパウチ、ガゼット袋等も適用でき、また、非通気性フィルムで形成した袋体の一部分をくり抜き、当該くり抜き箇所の内側に高密度ポリエチレン製不織布ベースの滅菌紙2をあてがって、高密度ポリエチレン製不織布ベースの滅菌紙2の周縁部を非通気性フィルム3の内面にヒートシールしてくり抜き箇所を塞ぐ形態にも適用できる。
また、本発明に係る滅菌用袋は、一般的なエチレンオキサイドガス滅菌用袋と同様に、非通気性フィルム3と滅菌紙2のみで構成されているため、従来、主としてエチレンオキサイドガス滅菌用の包装体の製造に用いられている包装機を、改造することなく使用することができる。すなわち、従来から高密度ポリエチレン製不織布ベースの滅菌紙2を用いている包装機の場合は、従来の非通気性フィルムを本発明に係る非通気性フィルム3に変えるだけで水蒸気滅菌用の包装体を製造することができる。
(滅菌用包装体)
図5は、本発明に係る滅菌用包装体の一例を示す概略外観図である。また、図6は、本発明に係る滅菌用包装体の他の例を示す概略外観図である。
本発明に係る滅菌用包装体は、本発明に係る滅菌用袋に内容物を収納し、前記滅菌用袋の開口部を密封することで、形成することができる。
例えば、上記の図4に示す滅菌用袋1Bを用いて、内容物Mを収納し、滅菌用袋1Bの開口部11をヒートシールにより密封して、図5に示す滅菌用包装体20を形成することができる。
図5は、本発明に係る滅菌用包装体の一例を示す概略外観図である。また、図6は、本発明に係る滅菌用包装体の他の例を示す概略外観図である。
本発明に係る滅菌用包装体は、本発明に係る滅菌用袋に内容物を収納し、前記滅菌用袋の開口部を密封することで、形成することができる。
例えば、上記の図4に示す滅菌用袋1Bを用いて、内容物Mを収納し、滅菌用袋1Bの開口部11をヒートシールにより密封して、図5に示す滅菌用包装体20を形成することができる。
なお、特に図示しないが、本発明に係る滅菌用包装体の形態は、図5に示す滅菌用包装体20のような背貼り形態のみならず、本発明に係る滅菌用袋の形態に応じて各種の形態とすることができる。
また、包装体を容易に開封するための端部構造として、図5に示す滅菌用包装体20のノッチ部12に代えて、図6に示すようなギザギザカット部13を備えていても良い。
また、包装体を容易に開封するための端部構造として、図5に示す滅菌用包装体20のノッチ部12に代えて、図6に示すようなギザギザカット部13を備えていても良い。
本発明に係る滅菌用包装体は、紙ベースの滅菌紙を用いないため、例えば、上記の滅菌用包装体20、21において、上記のノッチ部12やギザギザカット部13から手で開封した際に開封線が曲がってしまい、高密度ポリエチレン製不織布ベースの滅菌紙2に達した場合も、高密度ポリエチレン製不織布ベースの滅菌紙2は、引き裂かれることが無いので紙粉が発生せず、衛生的に開封することができる。
また、本発明に係る滅菌用包装体においては、非通気性フィルム3のヒートシール性樹脂層6に、高密度ポリエチレン樹脂よりも透明性の良好なポリプロピレン樹脂を含んでいるため、透明性が向上し、内容物のラベル等に記載した製品名、容量、注意事項等の表示や、異物の有無を視認することが、容易になる。
以上、本発明に係る滅菌用袋、および滅菌用包装体についてそれぞれの実施形態を説明したが、本発明は、上記実施形態に限定されるものではない。上記実施形態は例示であり、本発明の特許請求の範囲に記載された技術的思想と、実質的に同一の構成を有し、同様な作用効果を奏するものは、いかなる場合であっても本発明の技術的範囲に包含される。
次に、実施例及び比較例により本発明を更に詳述する。
(実施例1)
(ヒートシール性樹脂層の製造)
多層共押し出しTダイを用いて、ポリプロピレン20μm/ブロックポリエチレン共重合ポリプロピレン20μm/高密度ポリエチレン8μm、総厚み48μmの、ヒートシール面を高密度ポリエチレンとするフィルムを製膜した後、ヒートシール面とは反対側のポリプロピレン面にコロナ放電処理を施して実施例1のヒートシール性樹脂層を得た。
(ヒートシール性樹脂層の製造)
多層共押し出しTダイを用いて、ポリプロピレン20μm/ブロックポリエチレン共重合ポリプロピレン20μm/高密度ポリエチレン8μm、総厚み48μmの、ヒートシール面を高密度ポリエチレンとするフィルムを製膜した後、ヒートシール面とは反対側のポリプロピレン面にコロナ放電処理を施して実施例1のヒートシール性樹脂層を得た。
(非通気性フィルムの製造)
厚さ12μmの二軸延伸ポリエチレンテレフタレイトフィルム(製品名「E5102」、東洋紡績株式会社製)と、前記実施例1のヒートシール性樹脂層のポリプロピレン面とを、二液硬化型ウレタン樹脂系接着剤を用いて貼り合わせた後、50℃×3日間のエージングを実施し、実施例1の非通気性フィルムを得た。
厚さ12μmの二軸延伸ポリエチレンテレフタレイトフィルム(製品名「E5102」、東洋紡績株式会社製)と、前記実施例1のヒートシール性樹脂層のポリプロピレン面とを、二液硬化型ウレタン樹脂系接着剤を用いて貼り合わせた後、50℃×3日間のエージングを実施し、実施例1の非通気性フィルムを得た。
(滅菌用袋の製造)
幅140mm、長さ260mmの矩形に切り取った前記実施例1の非通気性フィルムのヒートシール面に、同じ寸法の高密度ポリエチレン製不織布ベースの滅菌紙(製品名「タイベック1073B」、旭・デュポン フラッシュスパン プロダクツ株式会社製)を重ね合わせ、一辺の開口部を残して周縁部に幅10mmのヒートシールを施し、図3に示した三方シール袋形態の滅菌用袋を製造した。
幅140mm、長さ260mmの矩形に切り取った前記実施例1の非通気性フィルムのヒートシール面に、同じ寸法の高密度ポリエチレン製不織布ベースの滅菌紙(製品名「タイベック1073B」、旭・デュポン フラッシュスパン プロダクツ株式会社製)を重ね合わせ、一辺の開口部を残して周縁部に幅10mmのヒートシールを施し、図3に示した三方シール袋形態の滅菌用袋を製造した。
(滅菌用包装体の製造)
内容物として、公称容量20mlのポリプロピレン製シリンジに水15mlを充填し、先端にキャップを施したプレフィルドシリンジのダミーを作成し、前記三方シール袋形態の滅菌用袋に収納した後、開口部にヒートシールを施して密封した、実施例1の滅菌用包装体100個を製造し、滅菌条件、温度121℃、滅菌時間20分で滅菌し、その後80℃、30分で乾燥させる水蒸気滅菌を施し、実施例1の水蒸気滅菌済包装体を得た。
内容物として、公称容量20mlのポリプロピレン製シリンジに水15mlを充填し、先端にキャップを施したプレフィルドシリンジのダミーを作成し、前記三方シール袋形態の滅菌用袋に収納した後、開口部にヒートシールを施して密封した、実施例1の滅菌用包装体100個を製造し、滅菌条件、温度121℃、滅菌時間20分で滅菌し、その後80℃、30分で乾燥させる水蒸気滅菌を施し、実施例1の水蒸気滅菌済包装体を得た。
上記実施例1の水蒸気滅菌済包装体のヒートシール部の外観検査を実施した結果、紙むけ、剥離、破れ等のシール部外観不良は一切生じていなかった。
また、非通気性フィルムの透明性はポリプロピレン単体フィルムより劣ったが、シリンジ(注射筒)に記載してある文字を読み取ることができ、ハンディースキャナーでバーコードを読み取ることもできた。
(実施例2)
(ヒートシール性樹脂層の製造)
多層共押し出しTダイを用いてポリプロピレン20μm/酸変性ポリプロピレン5μm/高密度ポリエチレン10μm、総厚み35μmの、ヒートシール面を高密度ポリエチレンとするフィルムを製膜した後、ヒートシール面とは反対側のポリプロピレン面にコロナ放電処理を施して実施例2のヒートシール性樹脂層を得た。
(ヒートシール性樹脂層の製造)
多層共押し出しTダイを用いてポリプロピレン20μm/酸変性ポリプロピレン5μm/高密度ポリエチレン10μm、総厚み35μmの、ヒートシール面を高密度ポリエチレンとするフィルムを製膜した後、ヒートシール面とは反対側のポリプロピレン面にコロナ放電処理を施して実施例2のヒートシール性樹脂層を得た。
(非通気性フィルムの製造)
厚さ12μmの二軸延伸ポリエチレンテレフタレイトフィルム(製品名「E5102」、東洋紡績株式会社製)と、前記実施例2のヒートシール性樹脂層のポリプロピレン面とを、二液硬化型ウレタン樹脂系接着剤を用いて貼り合わせた後、50℃×3日間のエージングを実施し、実施例2の非通気性フィルムを得た。
厚さ12μmの二軸延伸ポリエチレンテレフタレイトフィルム(製品名「E5102」、東洋紡績株式会社製)と、前記実施例2のヒートシール性樹脂層のポリプロピレン面とを、二液硬化型ウレタン樹脂系接着剤を用いて貼り合わせた後、50℃×3日間のエージングを実施し、実施例2の非通気性フィルムを得た。
(滅菌用袋の製造)
220mm幅にスリットした前記実施例2の非通気性フィルムと、幅30mmの高密度ポリエチレン製不織布ベースの滅菌紙(製品名「タイベック1073B」、旭・デュポン フラッシュスパン プロダクツ株式会社製)とを製袋機にセットして、所定のヒートシールを施して、幅120mm、長さ260mmの図4に示した背貼り袋形態の滅菌用袋を製造した。
220mm幅にスリットした前記実施例2の非通気性フィルムと、幅30mmの高密度ポリエチレン製不織布ベースの滅菌紙(製品名「タイベック1073B」、旭・デュポン フラッシュスパン プロダクツ株式会社製)とを製袋機にセットして、所定のヒートシールを施して、幅120mm、長さ260mmの図4に示した背貼り袋形態の滅菌用袋を製造した。
(滅菌用包装体の製造)
内容物として、実施例1と同じプレフィルドシリンジのダミーを作成し、前記背貼り袋形態の滅菌用袋に収納した後、開口部にヒートシールを施して密封した、実施例2の滅菌用包装体100個を製造し、滅菌条件、温度121℃、滅菌時間20分で滅菌し、その後80℃、30分で乾燥させる水蒸気滅菌を施し、実施例2の水蒸気滅菌済包装体を得た。
内容物として、実施例1と同じプレフィルドシリンジのダミーを作成し、前記背貼り袋形態の滅菌用袋に収納した後、開口部にヒートシールを施して密封した、実施例2の滅菌用包装体100個を製造し、滅菌条件、温度121℃、滅菌時間20分で滅菌し、その後80℃、30分で乾燥させる水蒸気滅菌を施し、実施例2の水蒸気滅菌済包装体を得た。
上記実施例2の水蒸気滅菌済包装体のヒートシール部の外観検査を実施した結果、紙むけ、剥離、破れ等のシール部外観不良は一切生じていなかった。また、ノッチ部から手で開封した際に開封線が曲がってしまい、高密度ポリエチレン製不織布ベースの滅菌紙に達した場合も、高密度ポリエチレン製不織布ベースの滅菌紙は引き裂かれることが無いので、紙粉が発生せず、衛生的に開封することができた。
また、非通気性フィルムの透明性はポリプロピレン単体フィルムより劣ったが、シリンジ(注射筒)に記載してある文字を読み取ることができ、ハンディースキャナーでバーコードを読み取ることもできた。
(実施例3)
(滅菌用包装体の製造)
実施例2で製造した非通気性フィルムを145mmにスリットした巻取り体と、幅20mmの高密度ポリエチレン製不織布ベースの滅菌紙(製品名「タイベック1059B」、旭・デュポン フラッシュスパン プロダクツ株式会社製)とをリボンパック型横ピロー包装機にセットして、実施例1と同じプレフィルドシリンジのダミーを包装し、幅75mm、長さ220mmの図6に示した背貼り袋形態の実施例3の滅菌用包装体を製造した。
ここで使用した包装機は、通常はエチレンオキサイドガス滅菌用リボンパックを製造する装置であるが、機械改造や駆動部の調整をすることなく、前記実施例3の滅菌用包装体を製造することができた。
(滅菌用包装体の製造)
実施例2で製造した非通気性フィルムを145mmにスリットした巻取り体と、幅20mmの高密度ポリエチレン製不織布ベースの滅菌紙(製品名「タイベック1059B」、旭・デュポン フラッシュスパン プロダクツ株式会社製)とをリボンパック型横ピロー包装機にセットして、実施例1と同じプレフィルドシリンジのダミーを包装し、幅75mm、長さ220mmの図6に示した背貼り袋形態の実施例3の滅菌用包装体を製造した。
ここで使用した包装機は、通常はエチレンオキサイドガス滅菌用リボンパックを製造する装置であるが、機械改造や駆動部の調整をすることなく、前記実施例3の滅菌用包装体を製造することができた。
前記実施例3の滅菌用包装体100個を、滅菌条件、温度121℃、滅菌時間20分で滅菌し、その後80℃、30分で乾燥させる水蒸気滅菌を施し、実施例3の水蒸気滅菌済包装体を得た。
上記実施例3の水蒸気滅菌済包装体のヒートシール部の外観検査を実施した結果、紙むけ、剥離、破れ等のシール部外観不良は一切生じていなかった。また、ギザギザカット部から手で開封した際に開封線が曲がってしまい、高密度ポリエチレン製不織布ベースの滅菌紙に達した場合も、高密度ポリエチレン製不織布ベースの滅菌紙は引き裂かれることが無いので、紙粉が発生せず、衛生的に開封することができた。
また、非通気性フィルムの透明性はポリプロピレン単体フィルムより劣ったが、シリンジ(注射筒)に記載してある文字を読み取ることができ、ハンディースキャナーでバーコードを読み取ることもできた。
(比較例1)
実施例2のヒートシール性樹脂層の代わりに、厚さ40μmのポリプロピレンフィルム(製品名「3951」、東レフィルム加工株式会社製)を使用した以外は全て実施例2と同じ条件で、比較例1の滅菌用包装体を100個製造し、実施例2と同じ滅菌条件の水蒸気滅菌を施して、比較例1の水蒸気滅菌済包装体を得た。
実施例2のヒートシール性樹脂層の代わりに、厚さ40μmのポリプロピレンフィルム(製品名「3951」、東レフィルム加工株式会社製)を使用した以外は全て実施例2と同じ条件で、比較例1の滅菌用包装体を100個製造し、実施例2と同じ滅菌条件の水蒸気滅菌を施して、比較例1の水蒸気滅菌済包装体を得た。
上記比較例1の水蒸気滅菌済包装体のヒートシール部の外観検査を実施した結果、11個の包装体でヒートシール部の部分剥離が認められた。
この比較結果から、本発明に係る滅菌用包装体のヒートシール部は、高温下におけるヒートシール強度が、従来のポリプロピレンフィルムと高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシール部より優れていることが明白である。
この比較結果から、本発明に係る滅菌用包装体のヒートシール部は、高温下におけるヒートシール強度が、従来のポリプロピレンフィルムと高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシール部より優れていることが明白である。
(比較例2)
実施例3のヒートシール性樹脂層の代わりに、厚さ40μmのポリプロピレンフィルム(製品名「3951」、東レフィルム加工株式会社製)を使用した以外は全て実施例3と同じ条件で、比較例2の滅菌用包装体を100個製造し、実施例3と同じ滅菌条件の水蒸気滅菌を施して、比較例2の水蒸気滅菌済包装体を得た。
実施例3のヒートシール性樹脂層の代わりに、厚さ40μmのポリプロピレンフィルム(製品名「3951」、東レフィルム加工株式会社製)を使用した以外は全て実施例3と同じ条件で、比較例2の滅菌用包装体を100個製造し、実施例3と同じ滅菌条件の水蒸気滅菌を施して、比較例2の水蒸気滅菌済包装体を得た。
上記比較例2の水蒸気滅菌済包装体のヒートシール部の外観検査を実施した結果、26個の包装体でヒートシール部の部分剥離が認められ、その内3個は背貼り部で破袋が生じていた。
この比較結果から、本発明に係る滅菌用包装体のヒートシール部は、高温下におけるヒートシール強度が、従来のポリプロピレンフィルムと高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシール部より優れていることが明白である。
この比較結果から、本発明に係る滅菌用包装体のヒートシール部は、高温下におけるヒートシール強度が、従来のポリプロピレンフィルムと高密度ポリエチレン製不織布ベースの滅菌紙とのヒートシール部より優れていることが明白である。
1A、1B・・・滅菌用袋
2・・・滅菌紙
3・・・非通気性フィルム
4・・・基材フィルム
5・・・接着剤層
6・・・ヒートシール性樹脂層
7・・・高密度ポリエチレン樹脂
8・・・ポリプロピレン樹脂
9・・・ヒートシール面
10・・・ヒートシール部
11・・・開口部
12・・・ノッチ部
13・・・ギザギザカット部
20、21・・・滅菌用包装体
M・・・内容物
2・・・滅菌紙
3・・・非通気性フィルム
4・・・基材フィルム
5・・・接着剤層
6・・・ヒートシール性樹脂層
7・・・高密度ポリエチレン樹脂
8・・・ポリプロピレン樹脂
9・・・ヒートシール面
10・・・ヒートシール部
11・・・開口部
12・・・ノッチ部
13・・・ギザギザカット部
20、21・・・滅菌用包装体
M・・・内容物
Claims (5)
- 滅菌紙と非通気性フィルムが結合されて袋の形態を構成している滅菌用袋であって、
前記滅菌紙が、
高密度ポリエチレンから構成される不織布であり、
前記非通気性フィルムが、
基材フィルムとヒートシール性樹脂層とを有しており、
前記ヒートシール性樹脂層が、
高密度ポリエチレン樹脂とポリプロピレン樹脂を含む共押し出しフィルムであり、
前記共押し出しフィルムの前記高密度ポリエチレン樹脂で構成されている側の面が、前記滅菌紙とヒートシールにより結合されていることを特徴とする滅菌用袋。 - 前記滅菌用袋が、120℃〜125℃の加熱を伴う水蒸気滅菌に用いられる滅菌用袋であることを特徴とする請求項1に記載の滅菌用袋。
- 前記ポリプロピレン樹脂が、酸変性ポリプロピレン樹脂であることを特徴とする請求項1または請求項2に記載の滅菌用袋。
- 前記共押し出しフィルムが、ポリプロピレン樹脂とポリエチレン樹脂の共重合樹脂を含むことを特徴とする請求項1〜3のいずれか一項に記載の滅菌用袋。
- 請求項1〜4のいずれか一項に記載の滅菌用袋に内容物を収納し、前記滅菌用袋の開口部を密封して形成したことを特徴とする滅菌用包装体。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013121619A JP2014237478A (ja) | 2013-06-10 | 2013-06-10 | 滅菌用袋、および滅菌用包装体 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013121619A JP2014237478A (ja) | 2013-06-10 | 2013-06-10 | 滅菌用袋、および滅菌用包装体 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014237478A true JP2014237478A (ja) | 2014-12-18 |
Family
ID=52135027
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013121619A Pending JP2014237478A (ja) | 2013-06-10 | 2013-06-10 | 滅菌用袋、および滅菌用包装体 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014237478A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018518333A (ja) * | 2015-04-29 | 2018-07-12 | ナノファイバー ソリューションズ、インク. | 多成分系電界紡糸繊維スキャフォールド |
| WO2020196340A1 (ja) | 2019-03-22 | 2020-10-01 | 旭化成株式会社 | 滅菌用包装材用不織布 |
| EP3604169A4 (en) * | 2017-03-30 | 2020-12-16 | Nichiban Co., Ltd. | STERILE PACKAGING CONTAINER AND ITS MANUFACTURING PROCESS |
| US11117725B2 (en) | 2016-02-25 | 2021-09-14 | Asahi Kasei Kabushiki Kaisha | Packaging material for sterilization |
| JP2021172362A (ja) * | 2020-04-22 | 2021-11-01 | 住友ベークライト株式会社 | 青果物鮮度保持包装容器、青果物入り包装体および青果物の鮮度保持方法 |
| JP2023090001A (ja) * | 2021-12-17 | 2023-06-29 | 株式会社カネカ | 医療用具包装体の製造方法、医療用具包装体検査装置および包装体 |
| JP7880049B1 (ja) * | 2024-08-26 | 2026-06-25 | 大日本印刷株式会社 | 不織シート、滅菌用包装材料、および滅菌用蓋材 |
-
2013
- 2013-06-10 JP JP2013121619A patent/JP2014237478A/ja active Pending
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018518333A (ja) * | 2015-04-29 | 2018-07-12 | ナノファイバー ソリューションズ、インク. | 多成分系電界紡糸繊維スキャフォールド |
| JP7219428B2 (ja) | 2015-04-29 | 2023-02-08 | エヌエフエス アイピー ホールディングス、エルエルシー | 多成分系電界紡糸繊維スキャフォールド |
| US11117725B2 (en) | 2016-02-25 | 2021-09-14 | Asahi Kasei Kabushiki Kaisha | Packaging material for sterilization |
| EP3604169A4 (en) * | 2017-03-30 | 2020-12-16 | Nichiban Co., Ltd. | STERILE PACKAGING CONTAINER AND ITS MANUFACTURING PROCESS |
| WO2020196340A1 (ja) | 2019-03-22 | 2020-10-01 | 旭化成株式会社 | 滅菌用包装材用不織布 |
| KR20210127974A (ko) | 2019-03-22 | 2021-10-25 | 아사히 가세이 가부시키가이샤 | 멸균용 포장재용 부직포 |
| CN113613877A (zh) * | 2019-03-22 | 2021-11-05 | 旭化成株式会社 | 灭菌用包装材料用无纺布 |
| KR20240064036A (ko) | 2019-03-22 | 2024-05-10 | 미츠이 케미칼즈 아사히 라이프 마테리알즈 가부시키가이샤 | 멸균용 포장재용 부직포 |
| US12017442B2 (en) | 2019-03-22 | 2024-06-25 | Mitsui Chemicals Asahi Life Materials Co., Ltd. | Nonwoven fabric for sterilization packaging material |
| JP2021172362A (ja) * | 2020-04-22 | 2021-11-01 | 住友ベークライト株式会社 | 青果物鮮度保持包装容器、青果物入り包装体および青果物の鮮度保持方法 |
| JP2023090001A (ja) * | 2021-12-17 | 2023-06-29 | 株式会社カネカ | 医療用具包装体の製造方法、医療用具包装体検査装置および包装体 |
| JP7880049B1 (ja) * | 2024-08-26 | 2026-06-25 | 大日本印刷株式会社 | 不織シート、滅菌用包装材料、および滅菌用蓋材 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6214668B2 (ja) | 滅菌袋 | |
| JP2018518262A (ja) | 医療デバイスの再滅菌を可能にするための包装方法 | |
| JP2011245734A (ja) | 滅菌紙、滅菌用包装材料、滅菌用袋及び滅菌用蓋材 | |
| JP2011031439A (ja) | ミシン目付包装用2層フィルム及び包装袋 | |
| JP4793546B2 (ja) | 滅菌用袋およびその製造方法 | |
| JP5277899B2 (ja) | 滅菌用袋、滅菌用包装体、及びその製造方法 | |
| JP7321745B2 (ja) | 過酸化水素滅菌用の医療用品包装フィルム及び包装体 | |
| JP4513253B2 (ja) | 剥離可能な蓋材 | |
| JP2018535160A (ja) | 繊維通気性材料を有する包装体の封着部 | |
| JP7844802B2 (ja) | 滅菌バッグ | |
| JP4506241B2 (ja) | 密封容器の製造方法 | |
| JP2017128361A (ja) | 包装袋 | |
| JP2007276803A (ja) | 医療器具用の包装ラベル | |
| JP2004142801A (ja) | 蓋材 | |
| JP3661096B2 (ja) | 滅菌バッグ | |
| JP2023150916A (ja) | 滅菌バッグ | |
| JP5387090B2 (ja) | 積層フィルム、及びそれを用いた包装袋 | |
| JP2022145152A (ja) | 樹脂フィルム、包装体、生肉包装体及び生肉の保存方法 | |
| JP2018114999A (ja) | 滅菌袋 | |
| JP2013107656A (ja) | 易開封性包装袋、易開封性包装袋の製造方法及び易開封性包装体 | |
| JP7844801B2 (ja) | 滅菌バッグの製造方法 | |
| JP2006347615A (ja) | 滅菌用袋 | |
| JP2015016878A (ja) | 袋体および包装体 | |
| JP5810603B2 (ja) | 非吸着性を有するイージーピール包装袋の製造方法 | |
| JP2010234628A (ja) | 積層体およびこれを用いた包装袋 |