JP2015100544A - 発熱具の製造方法 - Google Patents

発熱具の製造方法 Download PDF

Info

Publication number
JP2015100544A
JP2015100544A JP2013243526A JP2013243526A JP2015100544A JP 2015100544 A JP2015100544 A JP 2015100544A JP 2013243526 A JP2013243526 A JP 2013243526A JP 2013243526 A JP2013243526 A JP 2013243526A JP 2015100544 A JP2015100544 A JP 2015100544A
Authority
JP
Japan
Prior art keywords
sheet
drug
heating tool
containing liquid
water
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2013243526A
Other languages
English (en)
Inventor
和也 金子
Kazuya Kaneko
和也 金子
小林 英男
Hideo Kobayashi
英男 小林
智志 上野
Satoshi Ueno
智志 上野
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Kao Corp
Original Assignee
Kao Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Kao Corp filed Critical Kao Corp
Priority to JP2013243526A priority Critical patent/JP2015100544A/ja
Publication of JP2015100544A publication Critical patent/JP2015100544A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Thermotherapy And Cooling Therapy Devices (AREA)

Abstract

【課題】薬剤等による製造装置の汚染や腐食を防ぐことができる発熱具の製造方法を提供すること。
【解決手段】非透水層14Aと透水性の薬剤保持層15Aとが積層された長尺帯状の第1シート11Aを搬送させながら、薬剤保持層15A側に薬剤含有液25を間欠的に塗布する工程と;発熱中間体17を、第1シート11Aの薬剤保持層15A側に間欠的に配して、薬剤含有液25を塗布した部位に重ねる工程と;第1シート11Aと同方向に搬送される長尺帯状の第2シート12Aを重ねる工程と;第1シート11Aと第2シート12Aとを発熱中間体17が存在しない部位において接合し、個々の発熱具10の寸法に切断する工程とを具備する。
【選択図】図1

Description

本発明は、発熱具の製造方法に関する。この発熱具は例えば身体に装着されて身体の加温等に用いられる。
被酸化性金属を含む発熱組成物を、基材シートに施してなる発熱具の技術が知られている。例えば、インキ状ないしクリーム状の発熱組成物がシート状包材内に積層・封入されてなる発熱具において、該包材として一部が通気性及び吸水性を有するものを用い、かつインキ状ないしクリーム状の発熱組成物の水分の一部を該包材に吸収させた発熱具が提案されている(特許文献1参照)。この発熱具の発熱組成物は、発熱物質、吸水性ポリマー、炭素成分、金属塩化物及び水を含んでいる。発熱組成物においては、過剰の水や、遊離水及び/又は含水ゲルが、空気に対するバリア層としての機能を発現し、該バリア層によって発熱反応が抑制されている。このバリア層は、過剰の水等が吸水性を有する前記の包材に吸収されることで消失し、それによって発熱が進行するようになる。
特許文献2には、被酸化性金属粉末、保水剤、繊維状物及び水を含む原料組成物から抄紙工程で中間成形体を抄紙した後に、該中間成形体に電解質を含有させる発熱成形体の製造方法が記載されている。電解質は、所定濃度の電解液の状態で中間成形体に含浸されるか、又は所定の粒径のものが固体のまま中間成形体に添加される。
特許文献3には、被酸化性金属を含む発熱組成物に電解質水溶液を含有させてなる発熱体と、液保持性シートに親油性の薬剤及び該薬剤の溶解剤を含む薬液を含有させてなる薬液含有シートとの積層体を備えた温熱具の製造方法として、帯状の液保持性シートに前記の薬液と電解質水溶液の混合液を塗布した後、その薬液含有シートと帯状の発熱組成物とを重ね合わせて帯状の前記積層体を得る方法が記載されている。
特許文献4には、粘性を有する電解質液を第1シートに間欠的に塗布し、その上に被酸化性金属粉末を含む発熱中間体を間欠的に配して電解質液の塗布部に重ね、更にその上に第2シートを重ねた後、第1シートと第2シートとを発熱中間体が存在しない部位において接合し、個々の発熱具の寸法に切断する発熱具の製造方法が記載されている。
特開平9−75388号公報 特開2003−102761号公報 特開2011−125525号公報 特開2013−132506号公報
特許文献1に記載の発熱組成物は、先に述べたとおり金属塩化物を含んでいるところ、該金属塩化物に起因して該発熱組成物はその粘度が経時的に変化しやすい。粘度の経時変化は、発熱組成物の安定塗工を妨げる一因となる。また、発熱組成物に含まれている金属塩化物は、該発熱組成物の塗工装置を腐食させる一因ともなる。また、発熱組成物が、過剰の水や、遊離水及び/又は含水ゲルを含まない場合には、発熱反応を抑制するバリア層がなくなり、包材に封入する前に発熱が進行する。
特許文献2に記載の技術においては、中間成形体を連続搬送しつつ電解液を含浸させた場合には、その後の切断加工に用いる装置等に汚染や腐食が生じる虞がある。他方、抄紙によって形成された中間成形体に、固体の状態の電解質を添加した場合には、該中間成形体が含水状態であったとしても、固体状態の電解質を安定して担持することが容易でない。したがって、中間成形体の搬送中に電解質が該中間成形体から脱落しやすく製造装置を汚染しやすく、また一定量の電解質の担持を保証することが容易でない。
特許文献3に記載の技術では、帯状の液保持性シートに薬液と電解質水溶液との混合液を連続的に塗布し、それを帯状の発熱組成物と重ね合わせた後、切断しているため、その切断加工に用いる装置等に、混合液による汚染や腐食が生じる虞がある。また、特許文献1と同様に、発熱組成物が、過剰の水や、遊離水及び/又は含水ゲルを含まない場合には、発熱反応を抑制するバリア層がなくなり、包材に封入する前に発熱が進行する。また、オープンタイムが長くなる傾向にあり、そのことに起因して薬液が揮発しやすい。
特許文献4に記載の技術では、粘性を有する電解質液を塗布するので、発熱中間体を挟む2枚のシートを接合するまでの間、該電解質液の塗布パターンが維持され、両シートの接合領域に該電解質液が浸入しづらく、接合不良や接合強度不足が起こりにくいという利点がある。しかし、電解質液を粘性にする必要があることから電解質液の組成に制約が生じる。また、低粘度の電解質液を用いることができない。
したがって本発明の課題は、前述した従来技術が有する欠点を解消し得る発熱具の製造方法を提供することにある。
第1シートと第2シートとの間に被酸化性金属粉末、電解質及び水を含む発熱本体を具備し、該発熱本体の周囲の接合部で前記シートどうしが接合されている発熱具の製造方法であって、
非透水層と透水性の薬剤保持層とが積層された長尺帯状の前記第1シートを搬送させながら、該第1シートにおける該薬剤保持層側に薬剤含有液を間欠的に塗布する工程と、
前記被酸化性金属粉末を含む発熱中間体を、前記第1シートの前記薬剤保持層側に間欠的に配して、前記薬剤含有液を塗布した部位に該発熱中間体を重ねる工程と、
前記発熱中間体における前記第1シート側と反対側に、前記第1シートと同方向に搬送される長尺帯状の前記第2シートを重ねる工程と、
前記第1シートと前記第2シートとを前記発熱中間体が存在しない部位において接合し、個々の発熱具の寸法に切断する工程とを具備する、発熱具の製造方法を提供するものである。
本発明の発熱具の製造方法によれば、薬剤等による製造装置の汚染や腐食を抑制することができ、安定して発熱具を製造することができる。また、発熱特性や品質の安定した発熱具を効率よく製造することができる。
図1は、本発明の第1実施形態及びその実施に好ましく用いられる発熱具の製造装置を示す模式図である。 図2(a)は、本発明の第1実施形態で製造される発熱具の一例を示す一部破断斜視図であり、図2(b)は図2(a)におけるb−b線断面図である。 図3は、帯状の第1シートにおける薬剤保持シートに薬剤含有液を塗布して、それが拡散する状態を示す模式図である。
以下、本発明をその好ましい実施形態に基づき図面を参照して説明する。本発明の第1実施形態においては、図1に示す発熱具の製造装置1を用い、以下に示す各工程を経て、図2に示す構成の発熱具10を製造する。図2に示す発熱具10は、第1シート11、第2シート12及びこれら両シート間に配された発熱本体13を具備し、第1シート11と第2シート12とは、発熱本体13の周囲に形成された周縁シール部16において互いに接合されている。発熱本体13は例えばシート状物からなる。発熱本体13は、被酸化性金属粉末、繊維材料、電解質及び水を含有し、空気中の酸素と被酸化性金属粉末との酸化反応に伴う発熱により発熱する。第1シート11は、発熱具10の外面をなす非透水層14と、該非透水層14に隣接し、かつ該非透水層14よりも内側(発熱本体13側)に位置する薬液保持層15との積層構造から構成されている。
以上の構成を有する発熱具10の製造工程は、〔I〕薬剤の塗布工程、〔II〕発熱中間体配置工程、〔III〕第2シート合流工程、〔IV〕封止分離工程の4工程に大別される。以下、これらの工程について詳述する。
〔薬剤の塗布工程〕
薬剤の塗布工程においては、図1に示すように、連続搬送される帯状の第1シート11Aに対して、塗布装置2によって薬剤を含む液(以下、薬剤含有液とも言う)25を間欠的に塗布する。第1シート11Aは、長尺帯状の非透水シート14Aと、長尺帯状の透水性の薬剤保持シート15Aとを重ね合わせた非接合状態のプライシートである。非透水シート14Aは原反ロール(ロール状に巻回した巻回物)から繰り出される。同様に薬剤保持シート15Aも原反ロールから繰り出される。両シート14A,15Aは、案内ロール26の位置において合流し、非接合状態の2プライの第1シート11Aとなる。薬剤含有液25は、第1シート11Aにおける薬剤保持シート15Aの側に塗布される。具体的には、薬剤保持シート15Aに薬剤含有液が塗布される。帯状の第1シート11Aは、図2に示す発熱具10における第1シート11に対応する部材である。同様に、帯状の非透水シート14A及び帯状の薬剤保持シート15Aは、目的とする発熱具10における非透水層14及び薬剤保持層15にそれぞれ対応する部材である。
なお、第1実施形態においては、非透水シート14Aの原反ロールと薬剤保持シート15Aの原反ロールとを用意し、非透水シート14Aと薬剤保持シート15Aとを重ね合せた後に薬剤含有液25を塗布したが、非透水シート14Aと薬剤保持シート15Aとを重ね合せた2プライの第1シート11Aの原反ロールを繰り出しながら薬剤含有液25を塗布しても構わない。
薬剤含有液25の塗布には、例えばダイコーター、グラビアコーター、ロータリースクリーン等の接触式の塗布装置が好ましく用いられる。接触式の塗布装置を用いると、薬剤含有液25を、薬剤保持シート15Aに強制的に保持させることが可能になるので、薬剤含有液25を薬剤保持シート15Aに塗布したときに生じることのある液流れを効果的に抑制することができる。接触式の塗布装置のうち、ダイコーターを用いることが、(1)幅広い膜厚(塗布量)に対応可能である点、及び(2)タンク等の貯留部22から塗布部までが密閉系なので異物混入等の汚染が少なく、また、薬剤含有液25を薬剤保持シート15Aに塗布するまで薬剤の有効成分の揮発を抑制することができる点、(3)塗布時の圧力により薬剤保持シート15A内部へ薬剤含有液25を強制的に浸透できる点、(4)柔軟性・伸縮性に富むシートへの塗布に対応できる点等から好ましい。
薬剤含有液25は上述のとおり間欠的に薬剤保持シート15Aに塗布される。間欠塗布の方法としては、例えば薬剤含有液25の貯留部(タンク等)22と塗布装置の液塗布部21(ダイコーターのダイリップ等)とを連結する配管に流路を開閉する電磁弁23を設けておき、この電磁弁23の開閉を電気的に制御する方法等が挙げられる。
薬剤含有液25を第1シート11Aの薬剤保持シート15Aに塗布するときには、図1に示すように、第1シート11Aを水平方向に向けて搬送させて、薬剤保持シート15Aが鉛直方向の上面を向いた状態にすることが好ましい。このような状態で薬剤含有液25を塗布することで、該薬剤含有液25の粘度が低い場合であっても、薬剤含有液25を薬剤保持シート15Aに塗布したときに生じることのある液流れを効果的に抑制することができる。
図示していないが、図1に示す装置1においては、第1シート11Aを挟んで液塗布部21に対向する位置に支持ロールが配置されており、該支持ロールにとよって第1シート11Aが支持された状態下に(オンロール)、薬剤保持シート15Aへの薬剤含有液25の塗布が行われる。これに代えて、液塗布部21を挟んで第1シート11Aの搬送方向の上流側及び下流側にそれぞれロール(図示せす)を配置し、両ロール間に第1シート11Aを架け渡した状態下に(オフロール)、薬剤保持シート15Aへの薬剤含有液25の塗布を行ってもよい。オンロールで塗布するか、それともオフロールで塗布するかは、薬剤含有液25の薬剤保持シート15Aへの塗布性によって決定される。
薬剤含有液25に含有される薬剤としては、例えば(イ)発熱具10に発熱機能以外の付加的な機能を付与するものを用いることができる。あるいは(ロ)発熱具10に発熱機能を付与するものを用いることができる。
前記の(イ)の薬剤としては、発熱具10の発熱によって放出され、皮膚から吸収され、局所及び全身への生理活性作用を奏するもの等が挙げられる。具体的には、化粧品用・医薬用に一般に用いられている経皮吸収性薬剤であるカンフル、リモネン、ゲラニオール、セドロール、シトロネロールなどの香料類、ハッカ油、ペパーミント油、ラベンダー油、ユーカリ油、ジンジャー油などの精油類、l−メントール及びdl−メントールのようなメントール、メントール誘導体などの冷感剤、トウガラシチンキ、ノニル酸ワニリルアミド、カプサイシンなどの温感剤、酢酸トコフェロール、ニコチン酸トコフェロール、ニコチン酸ベンジルなどの血行促進剤、アルブチン、コウジ酸、L−アスコルビン酸、L-アスコルビン酸誘導体などの美白剤、レチノールなどの抗シワ剤、リドカイン、テトラカインなどの局所麻酔剤、サリチル酸メチル、サリチル酸グリコール、インドメタシン、ジクロフェナック、フェルビナク、ケトプロフェンなどの非ステロイド系消炎鎮痛剤、塩酸エペリゾンなどの骨格筋弛緩薬、ミコナゾール、クロトリマゾール等の抗真菌剤、エストラジオールやテストステロン等のホルモン剤、クロニジン等の降圧剤、ニトログリセリンや硝酸イソソルビド等の血管拡張剤、ニコチン等の禁煙補助剤、ツロブテール等の気管支拡張剤、スコポラミン等の鎮痙薬、フェンタニルなどの癌性疼痛用薬剤が挙げられる。
中でも、メントール、メントール誘導体、カンフル、リモネン及びゲラニオール、シトロネロール等のモノテルペンや、セドロール等のセスキテルペンや、これらを含むハッカ油及びペパーミント油等や、サリチル酸メチル及びサリチル酸グリコール等のサリチル酸エステルが好ましい。特に、(イ)の薬剤として、30℃以上の温度で揮発するものを用いた場合、本製造方法の利点が顕著なものとなる。「30℃以上の温度で揮発する」とは、30℃における蒸気圧が4.3kPa以上であることを言う。
(イ)の薬剤を用いる場合には、該薬剤の溶解又は分散が可能な溶解剤に該薬剤を溶解させるか又は分散させて薬剤含有液25を調製する。そのような溶解剤としては、薬剤の種類に応じて適切なものが用いられる。具体的には、薬剤としてメントールを用いた場合、溶解剤としては、ポリエチレングリコール、ポリプロピレングリコール、ジプロピレングリコール、エステル油、ヒマシ油、アルコール等を用いることができ、これらの2種以上を混合して用いてもよい。薬剤含有液25における溶解剤の含有率は、好ましくは40質量%以上99.5質量%以下、更に好ましくは50質量%以上97.5質量%以下である。薬剤含有液25における薬剤の含有率は、該薬剤として例えばメントールを用いる場合、好ましくは0.5質量%以上60質量%以下、更に好ましくは2.5質量%以上50質量%以下である。
一方、(ロ)の薬剤としては、被酸化性金属粉末の表面に形成された酸化物の溶解が可能な電解質が用いられる。その例としては、アルカリ金属、アルカリ土類金属又は遷移金属の硫酸塩、炭酸塩、塩化物又は水酸化物等が挙げられる。これらの中でも、導電性、化学的安定性、生産コストに優れる点からアルカリ金属、アルカリ土類金属又は遷移金属の塩化物が好ましく用いられ、特に塩化ナトリウム、塩化カリウム、塩化カルシウム、塩化マグネシウム、塩化第一鉄、塩化第二鉄が好ましく用いられる。
(ロ)の薬剤を用いる場合には、該薬剤が電解質であることを考慮すると、溶解剤として水を用いることが好ましい。したがって、この場合の薬剤含有液25は電解質水溶液となる。この電解質水溶液における電解質の濃度は、好ましくは
2質量%以上35質量%以下、更に好ましくは5質量%以上10質量%以下である。
(イ)の薬剤と(ロ)の薬剤はいずれか一方を用いてもよく、あるいは両方を用いてよい。(イ)の薬剤を用いる場合には、次の(i)ないし(iv)の手順を採用することができる。
(i)第1シート11Aにおける薬剤保持シート15Aの側に薬剤含有液25を塗布した後、該薬剤含有液25を塗布した部位にのみ、電解質及び水を間欠的に塗布する。
(ii)第1シート11Aにおける薬剤保持シート15Aの側に薬剤含有液25を塗布するのに先立ち、該薬剤含有液25の塗布予定部位にのみ、電解質及び水を間欠的に塗布する。
(iii)第1シート11Aにおける薬剤保持シート15Aの側に薬剤含有液25を塗布するのと同時に電解質及び水も塗布する。
(iv)第1シート11Aにおける薬剤保持シート15Aの側に薬剤含有液25を塗布し、かつ後述する発熱中間体に電解質及び水を塗布する。
(i)、(ii)及び(iv)の場合、電解質及び水は、電解質水溶液の状態で塗布することができる。あるいは電解質と水を別個に塗布することもできる。電解質と水を別個に塗布する場合には、塗布の先後は問わない。一方、(iii)の場合には、薬剤、電解質及び水を含有する薬剤含有液25を調製し、これを間欠的に塗布する。
(ロ)の薬剤を用いる場合には、電解質及び水を含む電解質水溶液からなる薬剤含有液25を調製し、これを間欠的に塗布する。
(イ)及び(ロ)のいずれの薬剤を用いる場合であっても、薬剤含有液25の粘度に特に制限はない。例えば先に述べた特許文献4に記載されているとおり、薬剤含有液25の粘度を高めてもよく、あるいは低粘度の薬剤含有液25を用いてもよい。本製造方法においては、薬剤含有液25を第1シート11Aの薬剤保持シート15Aに塗布するので、該薬剤含有液25が低粘度であっても、該薬剤含有液25を第1シート11Aに首尾よく塗布でき、かつ後述する封止分離工程に供されるまで塗布範囲の広がりを抑えることができるという利点がある。
第1シート11Aにおける薬剤保持シート15Aは、透水性の材料からなり、薬剤の含浸保持が可能な材料から構成されている。この観点から、薬剤保持シート15Aは、網目状の孔部を複数有し、かつ複数の該孔部が連通した構造を有することが好ましい。そのような構造を有するシートとしては、例えば複数の構成繊維によって画成される孔部を複数有する繊維シートや、オープンセル型の微孔を複数有する発泡シート等の多孔質シートなどが挙げられる。特に、薬剤含有液25が表面流れを起こしにくく、かつ経済的に有利である点から、各種の繊維シートを薬剤保持シート15Aとして用いることが好ましい。
薬剤保持シート15Aは、透水性を有することが必要であるが、通気性を有することは必須ではない。薬剤保持シート15Aとともに第1シート11Aを構成するシートである非透水シート14Aが通気性を有する場合には、薬剤保持シート15Aも通気性を有することが好ましい。非透水シート14Aが通気性を有さない場合には、薬剤保持シート15Aは通気性を有していてもよく、あるいは有していなくてもよい。なお、ここで言う透水性とは、水を透過させるという狭義の意味ではなく、液体全般を透過させるという広義の意味である。
薬剤保持シート15Aとして上述した繊維シートを用いる場合、該繊維シートとしては、例えば不織布、織布、編み物地及び紙などを用いることができる。これらの繊維シートのうち、薬剤含有液25が繊維表面上で濡れ広がりにくく、構造が疎であり、含浸された薬剤含有液25が拡散しづらい点から、不織布を用いることが好ましく、特にスパンボンド不織布を用いることが好ましい。スパンボンド不織布は、その製造工程に起因してエンボス部を複数有し、該エンボス部が、含浸された薬剤含有液25の拡散を阻止する作用を有するからである。
薬剤保持シート15Aとして不織布を用いる場合、該不織布の構成繊維としては、薬剤含有液25が繊維表面上で濡れ広がりにくい性質を有する繊維、つまり薬剤含有液25と親和性の低い繊維を用いることが好ましい。そのような繊維を含む不織布は、薬剤保持シート15A内に含浸保持された薬剤含有液25の過度の拡散が抑制されるので、薬剤含有液25の塗布を安定的に行えるという利点がある。
薬剤含有液25と親和性の低い繊維としては、ポリエチレン、ポリプロピレン、ポリエチレンテフタレート、ポリアミド、ポリアセタール、ポリウレタン、塩化ビニルなどが挙げられる。
薬剤保持シート15Aは、薬剤含有液25を首尾よく含浸し、かつ保持し得るようにする観点から、その坪量が5g/m2以上であることが好ましく、10g/m2以上であることが更に好ましい。また100g/m2以下であることが好ましく、60g/m2以下であることが更に好ましい。具体的には、薬剤保持シート15Aの坪量は、5g/m2以上100g/m2以下であることが好ましく、10g/m2以上60g/m2以下であることが更に好ましい。
図2(a)及び(b)に示すとおり、目的とする発熱具10においては、薬剤保持層15は、非透水層14と第2シート12との間に介在している。そして、発熱具10の周縁域の周縁シール部16においてこれらのシートは接合されている。この接合を円滑にかつ確実に行う観点から、該接合を熱融着で行う場合には、薬剤保持シート15Aに含まれる樹脂はその融点以上の温度で、非透水シート14Aに含まれる樹脂と相溶性を有するか、又は第2シート12に含まれる樹脂と相溶性を有することが好ましく、それぞれに相溶性を有することがより好ましい。
周縁シール部16における接合を首尾よく行う観点から、薬剤保持シート15Aは、網目状の孔部が粗い構造を有していることも好ましい。この理由は、目の粗い孔部を通じて、非透水シート14Aと第2シート12Aとが直接接合されやすくなるからである。更に、非透水シート14Aと第2シート12Aとが融点近傍の温度で相溶性を有していなくても、溶解した樹脂が薬剤保持シートの網目に入り込み、繊維に絡むことで間接的に接合されるからである。これらの観点から、薬剤保持シート15Aが不織布等の繊維シートである場合、該繊維シートを構成する繊維の繊維間距離は、20μm以上、特に30μm以上であることが好ましい。また500μm以下、特に200μm以下であることが好ましい。例えば繊維間距離は、20μm以上500μm以下であることが好ましく、30μm以上200μm以下であることが更に好ましい。繊維間距離は、特開2010−158488号公報に記載の方法で算出することができる。
前記と同様の観点から、薬剤保持シート15Aは、非透水シート14A及び第2シート12に含まれる成分よりも融点が高い成分、具体的には融点が高い樹脂成分を含有することが好ましい。また薬剤保持シート15Aは、非透水シート14A及び第2シート12に含まれる成分よりも曲げ弾性係数が高い成分、具体的には曲げ弾性係数が高い樹脂成分を含有することが、目的とする発熱具10の強度向上の点から好ましい。曲げ弾性係数とは、弾性領域内における歪みに対する曲げ応力の率のことである。曲げ弾性係数は、JIS K7171に規定の3点曲げ試験法により得られる応力−歪み線図において、弾性領域を表す直線の傾きを求めることで測定することができる。
薬剤保持シート15Aに薬剤含有液25を塗布する本製造方法によれば、塗布された薬剤含有液25が薬剤保持シート15Aの表面で液流れを起こしにくく、また含浸された後の拡散が過度に大きくないので、決まった量の薬剤含有液25を安定的に薬剤保持シート15Aへ塗布することができるという利点がある。尤も、含浸された薬剤含有液25が全く拡散しないということはなく、ある程度の拡散は生じる。そこで本製造方法においては、薬剤含有液25を、第1シート11の薬剤保持シート15Aにおける発熱中間体が重なる範囲と同じ範囲に塗布することが有利である。あるいは図3に示すとおり、発熱中間体17が重なる範囲よりも狭い範囲に薬剤含有液25を塗布し、塗布後に該薬剤含有液25を該範囲よりも外方であって、かつ周縁シール部16(図2参照)よりも内側の範囲に拡散させることが有利である。このような塗布方法を採用することで、薬剤含有液25が周縁シール部16の形成予定域にまで拡散しづらくなり、そのことに起因して周縁シール部16を首尾よく形成することができる。「発熱中間体が重なる範囲よりも狭い範囲に塗布」とは、発熱中間体の配置予定領域を越えないように薬液含有液25を塗布することを言う。発熱中間体が重なる範囲よりも狭い範囲に薬剤含有液25を塗布し、それが拡散した結果、拡散後の薬剤含有液25が、発熱中間体の配置予定領域を越えていなかったとしても、そのことは問題とはならない。また、「同じ範囲に塗布」とは、中心部が略一致し、かつ塗布面積が発熱中間体の面積の90〜110%の範囲を言う。
薬剤保持シート15Aに塗布する薬剤含有液25の量は、該薬剤含有液25の表面液流れの防止や、該薬剤含有液25の過度の拡散防止の観点から、薬剤保持シート15Aの1m2当たり0.1g以上であることが好ましく、10g以上であることが更に好ましい。また500g以下であることが好ましく、100g以下であることが更に好ましい。例えば薬剤含有液25の塗布量は、薬剤保持シート15Aの1m2当たり0.1g以上500g以下であることが好ましく、10g以上100g以下であることが更に好ましい。
〔発熱中間体配置工程〕
発熱中間体配置工程においては、個々の発熱具10中の大きさ(発熱具10内に封入可能な大きさ)に切断した枚葉のシート状発熱中間体17を、第1シート11Aにおける薬剤保持シート15Aの側に間欠的に配して、薬剤含有液25を塗布した部位に該発熱中間体17を重ねる。枚葉の発熱中間体17は、薬剤含有液25が塗布された面を上方に向けた状態の第1シート11A上に配することが、発熱中間体17がずれにくく搬送が安定する点や、発熱中間体17が薬剤含有液の塗布部以外に配されて外周シール(接合)の障害となることを防止する点等から好ましい。
発熱中間体17は、被酸化性金属粉末及び繊維状物を含むシート状物であることが、取り扱い性等の点から好ましい。発熱中間体とは、被酸化性金属粉末を含んではいるものの、発熱機能を獲得する前の状態であるか、それとも被酸化性金属粉末を含み、かつ発熱機能を獲得した状態となっているかにかかわらず、発熱のコントロールが行われていない状態になっている状態のものを言う。「発熱のコントロールが行われていない状態」とは、第1シート11及び第2シート12よって包囲される前の状態、すなわち酸素の供給がコントロールされていない状態のことを言う。
シート状発熱中間体17を薬剤保持シート15Aにおける薬剤含有液25が塗布された部位に配置することで、該薬剤含有液25がシート状発熱中間体17に移行する。
図1に示すように、本実施形態においては、帯状のシート状発熱中間体17Aを原反ロールから巻き出し、そのシート状発熱中間体17Aを、公知の搬送機構により切断装置3に導入して切断することにより、枚葉のシート状発熱中間体17を得ている。切断装置3としては、帯状のシート状発熱中間体17Aを、幅方向にわたって切断し得る各種公知の切断装置を用いることができる。切断装置3としては、例えば、図1に示すように、周面に軸長方向に延びる複数のカッター刃31を有するカッターロール32と、該ロール32の周面に対向配置された受けロール33とを備え、シート状発熱中間体17Aを、両ロール間32,33を通過させることで切断可能なもの等を好ましく用いることができる。受けロール33は、図1に示すように、切断により生じた枚葉のシート状発熱中間体17を周面に保持しつつ搬送可能であることが好ましい。そのような受けロール33としては、例えば、その周面における、カッター刃31に対応する各部位に該カッター刃31を受ける刃受け部(平滑部)を有し、かつ周方向における刃受け部間にシート状発熱中間体17を吸着保持するための吸引口(図示せず)を有しているもの等が挙げられる。
切断により生じた枚葉のシート状発熱中間体17は、例えば、図1に示すように、受けロール33の周面に保持された状態で、ベルトコンベア4等のほかの搬送手段まで搬送されて受け渡され、その搬送手段によって、第1シート11Aとの合流部Gにまで搬送される。切断装置3としては、ロータリーダイカッター、レーザーカッター、ウォータージェットカッター等を用いることもできる。また、受けロール33として、吸着機能を有しないものを用い、切断後のシート状発熱中間体17を直接ベルトコンベア上に載置するようにしてもよい。若しくは、受けロール33とベルトコンベアとの間に吸着ドラム等の転写手段を設けてもよい。
また、本実施形態においては、帯状のシート状発熱中間体17Aを切断装置3に導入する速度よりも、受けロール33の周速を速くすることによって、搬送方向の前後で隣り合うシート状発熱中間体17間に所定の隙間を形成している。また、帯状のシート状発熱中間体17Aを切断装置3に導入する速度と受けロール33の周速は同じで、ベルトコンベア4等の受け取り側の速度を速くすることによって、搬送方向の前後で隣り合うシート状中間体17間に所定の隙間を形成してもよい。また、受けロール33からベルトコンベア4等に受け渡す際に、シート状発熱中間体17間に隙間が形成されたり、元からある隙間が拡大されたりするようにしてもよい。第1シート11Aと合流させる際の発熱中間体17,17の間隔は、製造する発熱具10の周囲に形成するシート11,12間の接合部の幅等に応じて適宜に決定することができ、特に制限はないが、例えば5mm以上50mm以下である。
〔第2シート合流工程〕
第2シートの合流工程においては、シート状発熱中間体17における第1シート11A側とは反対側に、第2シート12Aを重ねる。より具体的には、図1に示すように、帯状の第2シート12Aを、原反ロール(ロール状に巻回した巻回物)から繰り出し、公知の搬送機構によって第1シート11Aの搬送方向と同方向に搬送して、シート状発熱中間体17上に重ねている。
第2シート12Aを重ねる際のシート状発熱中間体17は、第1シート11Aの薬剤保持シート15A上に位置して第1シート11Aとともに、無端状の搬送ベルトを備えたベルトコンベア5によって搬送される。第2シート12Aは、ベルトコンベア5と、ベルトコンベア5と同様の構成を有するベルトコンベア6との間に導入される。導入された第2シート12Aは、シート状発熱中間体17が配された第1シート11Aとともに、ベルトコンベア5とベルトコンベア6との間に挟まれた状態となって下流へと搬送される。
〔封止分離工程〕
封止分離工程は、外周シール工程及び分離工程を同時又は順次行う。外周シール工程と分離工程は同時に行ってもよいが、本実施形態においては、図1に示すように、外周シール工程後に分離工程を行っている。本実施形態における外周シール工程では、シート状発熱中間体17を第1シート11A及び第2シート12A間に挟んだ構成の積層体を、ベルトコンベア5,6によって搬送して外周接合装置8に導入し、シート状発熱中間体17の周縁よりも外方の部位において、第1シート11Aと第2シート12Aとを外周接合装置8によって接合する。外周接合装置8は一対のシールロール81を備えたものである。外周接合装置8による接合は、シート状発熱中間体17及び薬剤含有液25が存在しない部位で行う。これとともに、シート状発熱中間体17を囲むシール部が形成されるように接合を行う。外周接合装置8による接合方法は、熱融着、超音波接合、高周波数接合、接着剤による接着等が挙げられるが、熱融着(ヒートシール)であることが好ましい。
外周シール工程後に行われる切断工程においては、外周シール工程において接合部が形成された積層体を、公知の切断装置9によって個々の発熱具10の寸法に切断する。この切断は、シート状発熱中間体17及び薬剤含有液25が存在しない部位で行う。これとともに、シート状発熱中間体17の周囲に、第1シート11と第2シート12との間が接合された周縁シール部16が形成されるように切断を行う。これにより、目的とする発熱具10が得られる。切断装置9としては、各種公知のものを特に制限なく用いることができ、例えば、周面に軸長方向に延びる複数のカッター刃91を有するカッターロール92と、該ロール92の周面に対向配置された受けロール93とを備えたロータリーダイカッター等、切断装置3の例として前述したもの等を用いることができる。
次に、本実施形態で用いる各種材について説明する。シート状発熱中間体17A及び発熱本体13に含まれる被酸化性金属粉末の金属としては、例えば、鉄、アルミニウム、亜鉛、マンガン、マグネシウム、カルシウム等が挙げられる。被酸化性金属粉末の粒径は、例えば0.1μm以上300μm以下程度とすることができる。
シート状発熱中間体17A及び発熱本体13に含まれる繊維状物としては、例えば、天然のセルロース繊維、セルロースの化学繊維、合成繊維等が挙げられる。天然のセルロース繊維としては、各種の植物繊維、木材パルプ、非木材パルプ、木綿、麻、麦藁、ヘンプ、ジュート、カポック、やし、いぐさ等を用いることができる。これらの天然セルロース繊維のうち、容易に入手できる等の観点から、木材パルプを用いることが好ましい。セルロースの化学繊維としては、例えばレーヨン及びアセテートを用いることができる。
シート状発熱中間体17A及び発熱本体13の形態としては、例えば、湿式抄造により得られたシート状物や、発熱粉体を紙等で挟持してなる積層体等が挙げられる。そのようなシート状物は、例えば本出願人の先の出願に係る特開2003−102761号公報に記載の湿式抄造法や、ダイコーターを用いたエクストルージョン法を用いて製造することができる。シート状発熱中間体17A及び発熱本体13には、必要に応じ、更に、保水剤(例えば、バーミキュライト、ケイ酸カルシウム、シリカゲル、シリカ系多孔質物質、アルミナ、パルプ、木紛、吸水ポリマー等)、反応促進剤(例えば、活性炭、カーボンブラック、黒鉛等)等を含有させることができる。
第1シート11Aの非透水シート14A及び非透水層14並びに第2シート12A,12としては、各種公知のシート材を用いることができる。例えば、各種製法による不織布、樹脂フィルム、これらの積層体等が用いられる。非透水シート14A及び非透水層14並びに第2シート12A,12は、発熱具10の内部に酸素を取り込むために、少なくとも一方が通気性材料であることが好ましい。他方は通気性材料であってもよく、あるいは非通気性材料であってもよい。通気性材料の通気度は製品の性能を満たすように適宜選ばれる。一方に非通気性材料を用いる場合は、非通気性の非透水シート14Aを用い、該非透水シート14Aの内側に配置された薬剤保持シート15Aに、薬剤含有液25を塗布することが好ましい。こうすることで、通気性材料である第2シート12Aに薬剤含有液25が意図せず付着してしまい通気を阻害することが効果的に防止される。
第1シート11Aの非透水シート14A及び第2シート12Aは、同種の熱可塑性樹脂を含むと、周縁シール部16(図2参照)の形成を首尾よく行うことができ、かつその強度を高くすることができるので好ましい。同様の理由によって、非透水シート14Aに含まれる熱可塑性樹脂と、第2シート12Aに含まれる熱可塑性樹脂とが熱溶融時に相溶性を有することも好ましい。
通気性の非透水シート14Aを用いる場合には、該非透水シート14Aの内側に配置される薬剤保持シート15Aも通気性となし、薬剤含有液25を、該薬剤保持シート15Aのうち、枚葉のシート状発熱中間体17が重なる範囲より狭い範囲に塗布することが、通気性材料の通気を効率よく行う点で好ましい。
第1シート11A及び第2シート12Aの両方に通気性材料を用いる場合は、それぞれの通気性材料の通気度は同じであってもよく、異なっていてもよい。通気度が異なる場合には、通気度が低いシート材が第1のシート11Aであることが、通気を効率よく行う点で好ましい。第1シート11A及び第2シート12Aのうちのいずれが通気性材料であっても、安定した発熱が長時間にわたって維持される観点から、通気性材料の通気度(JIS P8117 B型)は、1秒/(100ml・6.42cm2)以上50,000秒/(100ml・6.42cm2)以下、特に10秒/(100ml・6.42cm2)以上40,000秒/(100ml・6.42cm2)以下であることが好ましい。他方のシートも通気性を有している場合には、その通気度は前記通気度よりも低いことが好ましい。例えばその通気度は、前記通気度よりも低いことを条件として、好ましくは200秒/(100ml・6.42cm2)以上であり、より好ましくは300秒/(100ml・6.42cm2)以上であって、また、好ましくは150,000秒/(100ml・6.42cm2)以下であり、より好ましくは100,000秒/(100ml・6.42cm2)以下である。なお、第1シート11Aが通気性を有している場合においても、第1シート11Aは非透水性を兼ね備えている。
本実施形態の発熱具の製造方法によって製造された発熱具10は、例えば、そのまま、若しくは、肌触りのよい不織布等からなる包材に包んだ状態で、人体に直接適用されるか、又は衣類に適用されて人体の加温に好適に用いられる。人体における適用部位としては例えば肩、首、目、腰、肘、膝、太腿、下腿、腹、下腹部、手、足裏などが挙げられる。また、人体のほかに、各種の物品に適用されてその加温や保温等にも好適に用いられる。また、本発明により製造される発熱具は、上記のような加温具やその発熱部に用いられるほか、他の構成の加温具や、他の用途に用いることもできる。
本発明により製造される発熱具は、発熱具の製造工程につづく工程において、酸素バリア性を有する包装袋内に密封収容され、使用に際して、包装袋から取り出して人体の加温等に使用することが好ましい。包装袋は、酸素バリア性を有する材料からなる袋状のものに投入した後、その投入口を熱融着等の適宜の手段により封止してもよいし、酸素バリア性を有するシートで上下を挟み、発熱具の周囲で、それらのシート間を熱融着等により接合して封止してもよい。また、包装袋に酸素バリア性のほかに水蒸気バリア性を有している材料を使用する方が、保存中に電解質液の水分が水蒸気として減少して電解質液濃度が変化することを防ぎ、発熱具の品質をより安定させることができる点で好ましい。
本実施形態の発熱具の製造方法によれば、帯状の第1シート11Aにおける薬剤保持シート15Aに薬剤含有液25を塗布し、それを第1シート11A及び第2シート12Aで密封する直前に、発熱中間体17と合流させるようにしたので、第1及び第2シート間で発熱中間体17を封止する間や、発熱具全体を封入する密閉袋で密封する前に発熱反応が進行することを防止することができる。また、薬剤含有液25を薬剤保持シート15Aに塗布することによって、間欠的に塗布した薬剤含有液25の塗布パターンが維持され、第1と第2シートとの接合部への流出や拡散を効果的に防止することができる。すなわち、第1と第2シートを接合するまでの間に、薬剤含有液25が薬剤保持シート15A内で拡散しにくく、シール領域に薬剤含有液25が浸入しにくいので、第1シートと第2シートとの接合不良や接合強度不足等が生じにくい。
また、薬剤含有液25を間欠的に塗布し、その個々の塗布部に発熱中間体17を重ねるので、帯状の発熱中間体17Aを切断する切断装置3等に、薬剤含有液25による汚染や腐食が生じることを抑制することができる。
また、薬剤含有液25を、接触式の塗布装置によって帯状の第1シート11Aにおける薬剤保持シート15Aに塗布するようにすることで、非接触式の塗布と異なり、薬剤含有液25の液垂れや跳ね等が生じにくく、所望の量の薬剤含有液25を精度よく発熱中間体17に供給することができる。また、第1シートと第2シートとの接合不良や接合強度不足等が生じにくくなる。しかも、接触式の塗布装置を用いることで、薬剤含有液25を薬剤保持シート15Aが有する網目構造の孔部内に強制的に浸透させることができる。
また、上述した実施形態においては、発熱中間体として、被酸化性金属粉末及び繊維状物を含むシート状発熱中間体を用いているので、カットパターンを変更することで、容易に使用方法や適用する身体に適応した任意の形状にすることができ、搬送中に形状が崩れることもない。また、発熱具や該発熱具を含んで構成される加温具(製品)の使用中に、被酸化性金属粉末の偏りが生じにくく、薄くしなやかで、使用中の発熱具10の温度分布が均一である等、製品として使用中の使用感がよい。
以上、本発明をその好ましい実施形態に基づき説明したが、本発明は前記実施形態に制限されない。例えば前記実施形態においては、帯状の第1シート11Aとして、長尺帯状の非透水シート14Aと、長尺帯状の透水性の薬剤保持シート15Aとを重ね合わせた非接合状態の2プライのシートを用いたが、非接合状態のプライシートであれば、2プライに限らず、3プライでも良い。また、これに代えて、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを部分的に接合したシートを、長尺帯状の第1シート11Aとして用いてもよい。この場合、例えば薬剤含有液25の塗布予定部位を囲むように矩形状に接合させたり、ドット状に接合させることによっても薬剤含有液25の拡散を抑制することができる。また、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを貼り合わせた1枚のラミネートシートを、長尺帯状の第1シート11Aとして用いてもよい。あるいは、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを熱エンボス加工によって部分的に接合したシートを、長尺帯状の第1シート11Aとして用いてもよい。
また、薬剤保持シート15Aとして、密度(坪量)の異なる2以上のシートを積層させたものを用いてもよい。この場合、薬剤含有液25を塗布する面側に位置するシートを密に、他方側のシートを疎にすることで、例えば第2シート合流工程におけるベルトコンベア5とベルトコンベア6との間への供給による機械的圧縮が加わった場合でも薬剤保持シートの表層側に薬剤含有液が戻ることを防止でき、より高い効果を得ることができる。この場合、第1シート11Aは、3プライとなる。
上述した実施形態に関し、本発明は更に以下の発熱具の製造方法を開示する。
<1>
第1シートと第2シートとの間に被酸化性金属粉末、電解質及び水を含む発熱本体を具備し、該発熱本体の周囲の接合部で前記シートどうしが接合されている発熱具の製造方法であって、
非透水層と透水性の薬剤保持層とが積層された長尺帯状の前記第1シートを搬送させながら、該第1シートにおける該薬剤保持層側に薬剤含有液を間欠的に塗布する工程と、
前記被酸化性金属粉末を含む発熱中間体を、前記第1シートの前記薬剤保持層側に間欠的に配して、前記薬剤含有液を塗布した部位に該発熱中間体を重ねる工程と、
前記発熱中間体における前記第1シート側と反対側に、前記第1シートと同方向に搬送される長尺帯状の前記第2シートを重ねる工程と、
前記第1シートと前記第2シートとを前記発熱中間体が存在しない部位において接合し、個々の発熱具の寸法に切断する工程とを具備する、発熱具の製造方法。
<2>
前記薬剤含有液に含有される薬剤が、前記発熱具に発熱機能以外の付加的な機能を付与するものである前記<1>に記載の発熱具の製造方法。
<3>
前記薬剤が、30℃以上の温度で揮発するものである前記<2>に記載の発熱具の製造方法。
<4>
前記第1シートにおける前記薬剤保持層側に前記薬剤含有液を塗布した後、該薬剤含有液を塗布した部位に、電解質及び水を塗布する前記<2>又は<3>に記載の発熱具の製造方法。
<5>
前記第1シートにおける前記薬剤保持層側に前記薬剤含有液を塗布するのに先立ち、該薬剤含有液の塗布予定部位に、電解質及び水を塗布する前記<2>又は<3>に記載の発熱具の製造方法。
<6>
前記薬剤含有液を電解質及び水と同時に塗布する前記<2>又は<3>に記載の発熱具の製造方法。
<7>
前記薬剤含有液に含有される薬剤が、前記発熱具に発熱機能を付与するものである前記<1>に記載の発熱具の製造方法。
<8>
前記第1シートが、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを重ね合わせた非接合状態のプライシートである前記<1>ないし<7>のいずれか1に記載の発熱具の製造方法。
<9>
前記第1シートが、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを貼り合わせた1枚のラミネートシートである前記<1>ないし<7>のいずれか1に記載の発熱具の製造方法。
<10>
前記第1シートが、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを熱エンボス加工によって部分的に接合したシートである前記<1>ないし<7>のいずれか1に記載の発熱具の製造方法。
<11>
前記第1シートが、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを部分的に接合したシートである前記<1>ないし<7>のいずれか1に記載の発熱具の製造方法。
<12>
前記第1シートが、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを前記薬剤含有液の塗布予定部位を囲むように部分的に接合したシートである前記<1>ないし<7>のいずれか1に記載の発熱具の製造方法。
<13>
前記薬剤含有液の間欠的な塗布を、接触式の塗布装置を用いて行う前記<1>ないし<12>のいずれか1に記載の発熱具の製造方法。
<14>
前記薬剤含有液を、前記第1シートにおける前記発熱中間体が重なる範囲と同じ範囲に塗布するか、又は該発熱中間体が重なる範囲よりも狭い範囲に塗布し、塗布後に該薬剤含有液を該範囲よりも外方であって、かつ前記接合部よりも内側の範囲に拡散させる前記<1>ないし<13>のいずれか1に記載の発熱具の製造方法。
<15>
前記発熱中間体が、被酸化性金属粉末及び繊維状物を含むシート状物である前記<1>ないし<14>のいずれか1に記載の発熱具の製造方法。
<16>
前記薬剤保持層が繊維シートからなる前記<1>ないし<15>のいずれか1に記載の発熱具の製造方法。
<17>
前記薬剤保持層がスパンボンド不織布からなる前記<1>ないし<16>のいずれか1に記載の発熱具の製造方法。
<18>
前記薬剤保持層が、前記薬剤含有液と親和性の低い繊維を含む不織布からなる前記<1>ないし<17>のいずれか1に記載の発熱具の製造方法。
<19>
前記薬剤保持層の構成繊維が、ポリエチレン、ポリプロピレン、ポリエチレンテフタレート、ポリアミド、ポリアセタール、ポリウレタン、塩化ビニルから選ばれる少なくとも一つである前記<18>に記載の発熱具の製造方法。
<20>
前記薬剤保持層の坪量は、5g/m2以上であることが好ましく、10g/m2以上であることが更に好ましく、また100g/m2以下であることが好ましく、60g/m2以下であることが更に好ましく、
前記薬剤保持シートの坪量は、5g/m2以上100g/m2以下であることが好ましく、10g/m2以上60g/m2以下であることが更に好ましい前記<1>ないし<19>のいずれか1に記載の発熱具の製造方法。
<21>
前記薬剤保持層、前記非透水層、前記第2シートに樹脂を含み、
前記薬剤保持層に含まれる樹脂は、その融点以上の温度で、前記非透水層に含まれる樹脂と相溶性を有するか、又は前記第2シートに含まれる樹脂と相溶性を有するか、又はそれぞれに相溶性を有する前記<1>ないし<20>のいずれか1に記載の発熱具の製造方法。
<22>
前記薬剤保持層は、網目状の孔部が粗い構造を有している前記<1>ないし<21>のいずれか1に記載の発熱具の製造方法。
<23>
前記薬剤保持シートが繊維シートであり、該繊維シートを構成する繊維の繊維間距離が20μm以上、特に30μm以上であることが好ましく、また500μm以下、特に200μm以下であることが好ましく、
前記繊維間距離は、20μm以上500μm以下であることが好ましく、30μm以上200μm以下であることが更に好ましい前記<1>ないし<22>のいずれか1に記載の発熱具の製造方法。
<24>
前記非透水層及び前記第2シートが同種の熱可塑性樹脂を含むか、又は前記非透水層に含まれる熱可塑性樹脂と、前記第2シートに含まれる熱可塑性樹脂とが熱溶融時に相溶性を有し、熱融着により前記第1シートと前記第2シートとを接合する前記<1>ないし<23>のいずれか1に記載の発熱具の製造方法。
<25>
前記薬剤保持層が、前記非透水層及び前記第2シートに含まれる成分よりも、融点が高く、かつ曲げ弾性係数が高い成分を含有する前記<1>ないし<24>のいずれか1に記載の発熱具の製造方法。
<26>
前記薬剤含有液が塗布された面を上方に向けた状態の前記第1シートの上に前記発熱中間体を配する前記<1>ないし<25>のいずれか1に記載の発熱具の製造方法。
<27>
前記第1シートを水平方向に向けて搬送させて、前記薬剤保持シートが鉛直方向の上面を向いた状態で前記薬剤含有液を塗布する前記<1>ないし<26>のいずれか1に記載の発熱具の製造方法。
<28>
前記薬剤が、メントール、メントール誘導体、カンフル、リモネン及びゲラニオール、シモノテルペン、セスキテルペン、ハッカ油、ペパーミント油、サリチル酸エステルの中から選ばれる少なくとも1つである前記<1>ないし<27>のいずれか1に記載の発熱具の製造方法。
<29>
前記薬剤含有液における前記薬剤の含有率は、好ましくは0.5質量%以上60質量%以下、更に好ましくは2.5質量%以上50質量%以下である前記<1>ないし<28>のいずれか1に記載の発熱具の製造方法。
<30>
前記薬剤が電解質である前記<1>ないし<29>のいずれか1に記載の発熱具の製造方法。
<31>
前記薬剤保持層に塗布する前記薬剤含有液の量は、該薬剤保持層の1m2当たり0.1g以上であることが好ましく、10g以上であることが更に好ましく、また500g以下であることが好ましく、100g以下であることが更に好ましく、
前記薬剤含有液の塗布量は、薬剤保持層の1m2当たり0.1g以上500g以下であることが好ましく、10g以上100g以下であることが更に好ましい前記<1>ないし<30>のいずれか1に記載の発熱具の製造方法。
<32>
前記非透水層及び前記第2シートの少なくとも一方が通気性材料である前記<1>ないし<31>のいずれか1に記載の発熱具の製造方法。
<33>
前記第2シートに通気性材料を用い、また前記非透水層に通気性材料を用い、該非透水層の内側に配置された前記薬剤保持層に、前記薬剤含有液を塗布する前記<1>ないし<32>のいずれか1に記載の発熱具の製造方法。
<34>
前記第1シート及び前記第2シートの両方に通気性材料を用い、前記第1シートが前記第2シートよりも通気度が低い前記<1>ないし<33>のいずれか1に記載の発熱具の製造方法。
以下、実施例により本発明を更に詳細に説明する。しかしながら本発明の範囲は、かかる実施例に制限されない。特に断らない限り、「%」は「質量%」を意味する。
〔実施例1〕
図1に示す装置1を用いて、図2(a)及び(b)に示す構造の発熱具10を製造した。第1シート11Aの非透水シート14Aとして、ポリエチレン製の多孔質透湿フィルム(透湿度230g/m2・24hr)を用いた。薬剤保持シート15Aとして、芯がポリエチレンテレフタレートからなり、鞘がポリエチレンからなる芯鞘型複合繊維からなるスパンボンド不織布(坪量20g/m2、繊維間距離40μm)を用いた。第2シート12Aとしては、ポリエチレン製の多孔質透湿フィルム(透湿度420g/m2・24hr)を用いた。帯状の発熱中間体17Aとして、鉄粉、活性炭及びパルプを含み、湿式抄造法で製造されたシート状物(坪量1350g/m2)を用いた。発熱中間体17Aにおける鉄粉、活性炭及びパルプの割合はそれぞれ83%、8%及び9%であった。帯状の発熱中間体17Aを裁断して得られる枚葉の帯状の発熱中間体17は50mm×50mmの矩形とした。薬剤含有液25は、l−メントールを50%、PEG400(重合度400のポリエチレングリコール)を50%含むものであった。ただし、l−メントールのPEG400に対する溶解度は常温において非常に小さいため、薬剤含有液25は50℃に加温した。この薬剤含有液25は、50℃における粘度(測定装置:B型粘度計)が34mPa・sという低粘度のものであった。
非透水シート14Aと薬剤保持シート15Aとを非接合状態で重ね合わせ、搬送させながら、薬剤保持シート15Aに対して薬剤含有液25を間欠的に塗布した。塗布量は1つの発熱中間体17に対して140mgとし、30mm×30mmの矩形パターンで塗布した。搬送方向に前後する塗布部位間のピッチは63mmで隣り合う塗布部位どうしの間隔(塗布間隔)を33mmとした。
以上の条件で発熱具10の製造を行った。製造工程における封止分離工程の前で、製造途中段階の発熱具を取り出し、各発熱中間体17に含まれる薬剤含有液25の含有量、薬剤保持シート15Aに塗布された薬剤含有液25の塗布長さ、及び薬剤保持シート15Aに塗布された薬剤含有液25のピッチを実測した。測定は、薬剤含有液25を薬剤保持シート15Aに塗布後、1分経過した時点で行った。それらの結果を以下の表1に示す。発熱中間体17に含まれる薬剤含有液25の含有量は、薬剤含有液を塗布しなかった場合の発熱具と薬剤含有液25を塗布した場合の発熱具との重量の差を求めることによって測定した。
〔比較例1〕
実施例1において、薬剤保持シート15Aを用いず、非透水シート14Aのみから第1シート11Aを構成した。それ以外は実施例1と同様にして発熱具を製造し、また同実施例と同様の実測を行った。その結果を以下の表1に示す。
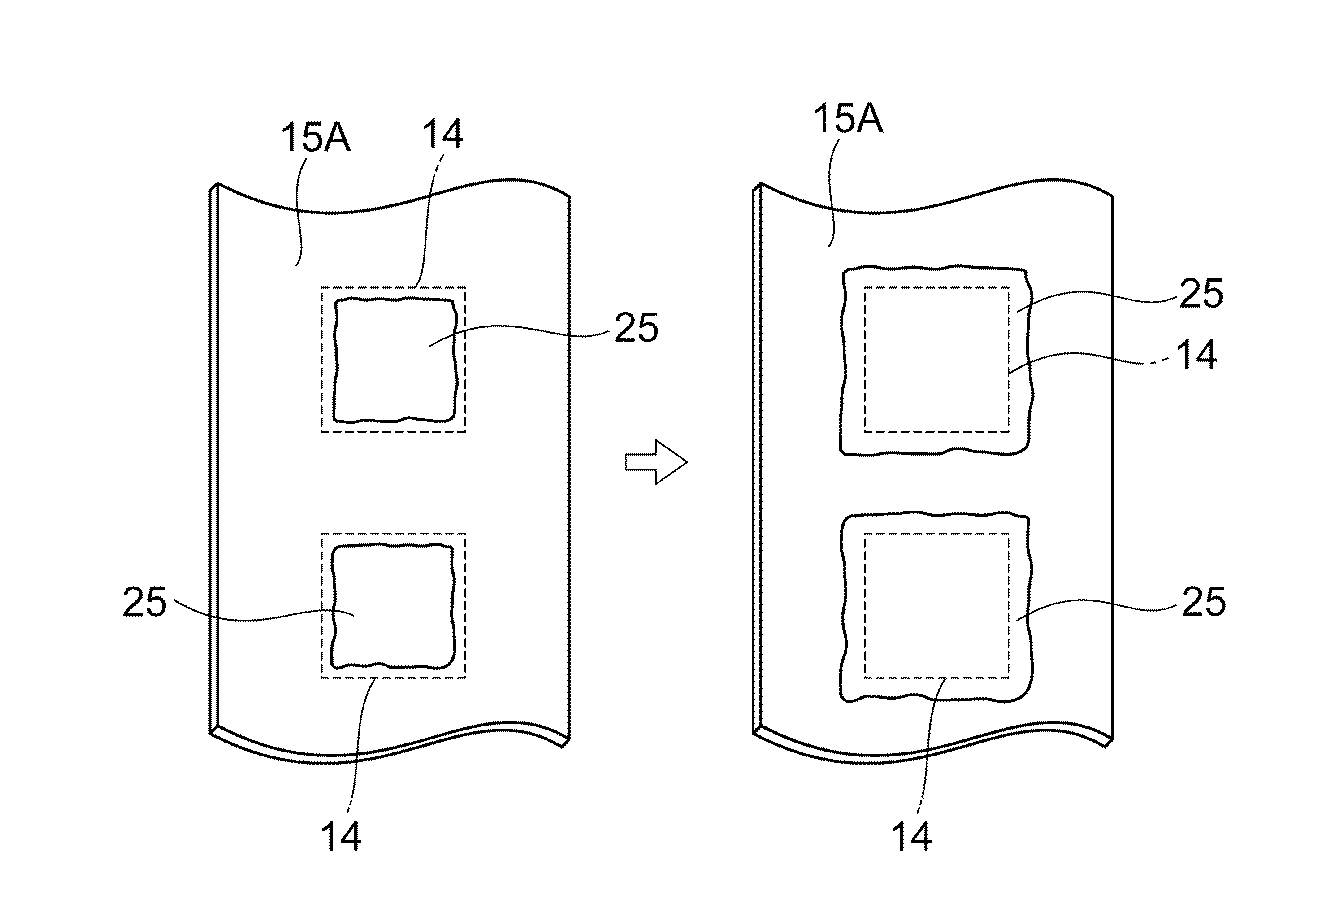
Figure 2015100544
表1に示す結果から明らかなとおり、実施例1の方法で発熱具を製造すると、薬剤含有液を設定値どおりの量及び塗布パターンで塗布できることが判る。これに対して、薬剤保持シート15Aを用いなかった比較例1の方法で発熱具を製造すると、非透水シート14Aの表面で薬剤含有液が液流れを起こしてしまい、設定値どおりの量及び塗布パターンでの塗布ができなかったことが判る。封止分離工程における第1シート11Aと第2シート12Aとの接合において、発熱具の接合部内寸を57mmと設定した場合、実施例1においては塗布長さが57mm以下となっているので、塗布領域が接合部まで及ばず、良好に発熱具を製造することができた。一方、比較例1では、塗布長さが接合部内寸以上になってしまい、接合シール部に塗布領域が及んでしまった。
1 発熱具の製造装置
3 切断装置
4〜6 ベルトコンベア
7 間欠散布装置
8 外周接合装置
9 切断装置
10 発熱具
11 第1シート
11A 帯状の第1シート
12 第2シート
12A 帯状の第2シート
13 発熱本体
14 非透水層
14A 非透水シート
15 薬剤保持層
15A 薬剤保持シート
16 周縁シール部
17 シート状発熱中間体
17A 帯状のシート状発熱中間体
21 液塗布部
22 貯留部
23 電磁弁
25 薬剤含有液
26 案内ロール

Claims (11)

  1. 第1シートと第2シートとの間に被酸化性金属粉末、電解質及び水を含む発熱本体を具備し、該発熱本体の周囲の接合部で前記シートどうしが接合されている発熱具の製造方法であって、
    非透水層と透水性の薬剤保持層とが積層された長尺帯状の前記第1シートを搬送させながら、該第1シートにおける該薬剤保持層側に薬剤含有液を間欠的に塗布する工程と、
    前記被酸化性金属粉末を含む発熱中間体を、前記第1シートの前記薬剤保持層側に間欠的に配して、前記薬剤含有液を塗布した部位に該発熱中間体を重ねる工程と、
    前記発熱中間体における前記第1シート側と反対側に、前記第1シートと同方向に搬送される長尺帯状の前記第2シートを重ねる工程と、
    前記第1シートと前記第2シートとを前記発熱中間体が存在しない部位において接合し、個々の発熱具の寸法に切断する工程とを具備する、発熱具の製造方法。
  2. 前記薬剤含有液に含有される薬剤が、前記発熱具に発熱機能以外の付加的な機能を付与するものである請求項1に記載の発熱具の製造方法。
  3. 前記薬剤が、30℃以上の温度で揮発するものである請求項2に記載の発熱具の製造方法。
  4. 前記薬剤含有液に含有される薬剤が、前記発熱具に発熱機能を付与するものである請求項1に記載の発熱具の製造方法。
  5. 前記第1シートが、長尺帯状の非透水シートと、長尺帯状の透水性の薬剤保持シートとを重ね合わせた非接合状態のプライシートである請求項1ないし4のいずれか一項に記載の発熱具の製造方法。
  6. 前記薬剤含有液の間欠的な塗布を、接触式の塗布装置を用いて行う請求項1ないし5のいずれか一項に記載の発熱具の製造方法。
  7. 前記薬剤含有液を、前記第1シートにおける前記発熱中間体が重なる範囲と同じ範囲に塗布するか、又は該発熱中間体が重なる範囲よりも狭い範囲に塗布し、塗布後に該薬剤含有液を該範囲よりも外方であって、かつ前記接合部よりも内側の範囲に拡散させる請求項1ないし6のいずれか一項に記載の発熱具の製造方法。
  8. 前記発熱中間体が、被酸化性金属粉末及び繊維状物を含むシート状物である請求項1ないし7のいずれか一項に記載の発熱具の製造方法。
  9. 前記薬剤保持層が、前記薬剤含有液と親和性の低い繊維を含む不織布からなる請求項1ないし8のいずれか一項に記載の発熱具の製造方法。
  10. 前記薬剤保持層が、前記非透水層及び前記第2シートに含まれる成分よりも、融点が高く、かつ曲げ弾性係数が高い成分を含有する請求項1ないし9のいずれか一項に記載の発熱具の製造方法。
  11. 前記薬剤含有液が塗布された面を上方に向けた状態の前記第1シートの上に前記発熱中間体を配する請求項1ないし10のいずれか一項に記載の発熱具の製造方法。
JP2013243526A 2013-11-26 2013-11-26 発熱具の製造方法 Pending JP2015100544A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2013243526A JP2015100544A (ja) 2013-11-26 2013-11-26 発熱具の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2013243526A JP2015100544A (ja) 2013-11-26 2013-11-26 発熱具の製造方法

Publications (1)

Publication Number Publication Date
JP2015100544A true JP2015100544A (ja) 2015-06-04

Family

ID=53376787

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2013243526A Pending JP2015100544A (ja) 2013-11-26 2013-11-26 発熱具の製造方法

Country Status (1)

Country Link
JP (1) JP2015100544A (ja)

Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0975388A (ja) * 1995-07-08 1997-03-25 Akio Usui インキ状ないしクリーム状の発熱組成物及びこれを用いた発熱体並びにこの発熱体の製造方法
JP2004008564A (ja) * 2002-06-07 2004-01-15 Kao Corp 水蒸気発生体
JP2013132506A (ja) * 2011-12-27 2013-07-08 Kao Corp 発熱具の製造方法

Patent Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0975388A (ja) * 1995-07-08 1997-03-25 Akio Usui インキ状ないしクリーム状の発熱組成物及びこれを用いた発熱体並びにこの発熱体の製造方法
JP2004008564A (ja) * 2002-06-07 2004-01-15 Kao Corp 水蒸気発生体
JP2013132506A (ja) * 2011-12-27 2013-07-08 Kao Corp 発熱具の製造方法

Similar Documents

Publication Publication Date Title
KR101648230B1 (ko) 발열구
JP3901660B2 (ja) 水蒸気発生具
JP5797465B2 (ja) 水蒸気発生温熱具
WO2006006654A1 (ja) ヒートクロス及びその製造方法
JP7669217B2 (ja) 保液層の製造方法
KR20180017050A (ko) 증기 온열 마스크
WO2006006658A1 (ja) 足温用発熱体及び足温用発熱体の製造方法
JP2013132506A (ja) 発熱具の製造方法
JPWO2006006652A1 (ja) 発熱体
WO2006006656A1 (ja) 発熱体
JP5620250B2 (ja) 発熱シートの製造方法
JP5548420B2 (ja) 発熱具
CN205548793U (zh) 一种精油贴
WO1994019043A1 (en) Medicament presentation
JP2006028158A (ja) 身体貼付用シート
WO2007081010A1 (ja) 両面凹凸状発熱体
JP6383235B2 (ja) 温熱具の製造方法
JP6619633B2 (ja) 温熱具の製造方法
WO2005063216A1 (ja) 用時活性化型貼付剤
WO2007081009A1 (ja) 成形性含余剰水発熱組成物及び発熱体
JP2014156446A (ja) 制汗剤配合多重層汗取りシートの製造方法
JP2007275084A (ja) 温灸器
JP2013094171A (ja) 発熱体の製造方法及び発熱体
JP5508832B2 (ja) 温熱具の製造方法
WO2016157916A1 (ja) 炭酸ガス発生シート

Legal Events

Date Code Title Description
RD03 Notification of appointment of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7423

Effective date: 20160125

A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20160909

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20170620

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20170616

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20170808

RD04 Notification of resignation of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7424

Effective date: 20170808

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20171128