JP2015107883A - ガラス成形品の製造方法および製造装置 - Google Patents
ガラス成形品の製造方法および製造装置 Download PDFInfo
- Publication number
- JP2015107883A JP2015107883A JP2013249973A JP2013249973A JP2015107883A JP 2015107883 A JP2015107883 A JP 2015107883A JP 2013249973 A JP2013249973 A JP 2013249973A JP 2013249973 A JP2013249973 A JP 2013249973A JP 2015107883 A JP2015107883 A JP 2015107883A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- glass
- molten glass
- molded product
- molding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000011521 glass Substances 0.000 title claims abstract description 140
- 238000000465 moulding Methods 0.000 title claims abstract description 115
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 67
- 238000000034 method Methods 0.000 title description 33
- 239000006060 molten glass Substances 0.000 claims abstract description 146
- 239000000463 material Substances 0.000 claims description 30
- 229910001369 Brass Inorganic materials 0.000 claims description 3
- 239000010951 brass Substances 0.000 claims description 3
- 229910052751 metal Inorganic materials 0.000 claims description 3
- 239000002184 metal Substances 0.000 claims description 3
- 230000000903 blocking effect Effects 0.000 claims description 2
- 230000007246 mechanism Effects 0.000 description 26
- 230000004048 modification Effects 0.000 description 24
- 238000012986 modification Methods 0.000 description 24
- 230000002093 peripheral effect Effects 0.000 description 16
- 239000006059 cover glass Substances 0.000 description 15
- 230000008569 process Effects 0.000 description 15
- 238000001816 cooling Methods 0.000 description 14
- 238000005520 cutting process Methods 0.000 description 11
- 238000010586 diagram Methods 0.000 description 9
- 238000010438 heat treatment Methods 0.000 description 9
- 230000001105 regulatory effect Effects 0.000 description 8
- 238000009826 distribution Methods 0.000 description 7
- 238000002844 melting Methods 0.000 description 6
- 230000008018 melting Effects 0.000 description 6
- 238000012546 transfer Methods 0.000 description 4
- 230000001174 ascending effect Effects 0.000 description 3
- 239000011247 coating layer Substances 0.000 description 3
- PMHQVHHXPFUNSP-UHFFFAOYSA-M copper(1+);methylsulfanylmethane;bromide Chemical compound Br[Cu].CSC PMHQVHHXPFUNSP-UHFFFAOYSA-M 0.000 description 3
- 230000009477 glass transition Effects 0.000 description 3
- 230000001788 irregular Effects 0.000 description 3
- 238000007517 polishing process Methods 0.000 description 3
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 2
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 2
- 229910052581 Si3N4 Inorganic materials 0.000 description 2
- 229910045601 alloy Inorganic materials 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 238000013459 approach Methods 0.000 description 2
- 229910052799 carbon Inorganic materials 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 238000005229 chemical vapour deposition Methods 0.000 description 2
- 229910052804 chromium Inorganic materials 0.000 description 2
- 239000011651 chromium Substances 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000004927 fusion Effects 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 2
- 229910010271 silicon carbide Inorganic materials 0.000 description 2
- HQVNEWCFYHHQES-UHFFFAOYSA-N silicon nitride Chemical compound N12[Si]34N5[Si]62N3[Si]51N64 HQVNEWCFYHHQES-UHFFFAOYSA-N 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- UONOETXJSWQNOL-UHFFFAOYSA-N tungsten carbide Chemical compound [W+]#[C-] UONOETXJSWQNOL-UHFFFAOYSA-N 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 229910018072 Al 2 O 3 Inorganic materials 0.000 description 1
- 229910052582 BN Inorganic materials 0.000 description 1
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 1
- 229910004298 SiO 2 Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910010413 TiO 2 Inorganic materials 0.000 description 1
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- NRTOMJZYCJJWKI-UHFFFAOYSA-N Titanium nitride Chemical compound [Ti]#N NRTOMJZYCJJWKI-UHFFFAOYSA-N 0.000 description 1
- 229910001297 Zn alloy Inorganic materials 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- -1 and the like Substances 0.000 description 1
- SJKRCWUQJZIWQB-UHFFFAOYSA-N azane;chromium Chemical compound N.[Cr] SJKRCWUQJZIWQB-UHFFFAOYSA-N 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000001276 controlling effect Effects 0.000 description 1
- TVZPLCNGKSPOJA-UHFFFAOYSA-N copper zinc Chemical compound [Cu].[Zn] TVZPLCNGKSPOJA-UHFFFAOYSA-N 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 150000004767 nitrides Chemical class 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 238000001179 sorption measurement Methods 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 230000000087 stabilizing effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
Images




Landscapes
- Glass Compositions (AREA)
Abstract
【課題】ガラス成形品の品位を向上させるとともに生産効率を向上させることができるガラス成形品の製造方法を提供する。
【解決手段】ガラス成形品の製造方法は、第1金型31に溶融ガラス71を供給する工程と、第1金型31に第2金型32を対向配置する工程と、第1金型31と第2金型32とを接近させることにより、溶融ガラス71を成形空間80に充填させるとともに、成形空間80に充填された溶融ガラス71を第1金型31と第2金型32とを用いて加圧成形する工程とを備える。溶融ガラス71を加圧成形する工程において、成形空間80から距離をもって成形空間80を取り囲むように枠状の囲繞部35を設けることにより、成形空間80から食み出した部分の溶融ガラス71の外側に向けての移動を堰き止めるとともに成形空間80が外部空間に対して開放された状態を維持しつつ、溶融ガラス71を加圧成形する。
【選択図】図8
Description
本発明は、ダイレクトプレス法を用いたガラス成形品の製造方法および製造装置に関する。
従来のガラス成形品の製造方法に関して、金型により区画形成された密閉空間において溶融ガラスを加圧成形するダイレクトプレス法を用いてガラス成形品を製造する製造方法が開示された文献として、たとえば、特開2010−100499号公報(特許文献1)が挙げられる。
特許文献1に開示のガラス成形品の製造方法は、主としてレンズ等の光学素子を形成する際に用いられるものであり、外形規制型が載置された下型に溶融ガラスを供給し、上型を下型に接近させることにより、下型と上型と外形規制型とによって形成される密閉空間内において溶融ガラスを加圧成形する。その後、上型と下型とを型開きし、成形されたガラス成形品と外形規制型とを共に回収し、続いてガラス成形品を外形規制型から取り外す。
また、従来のガラス成形品の製造方法に関して、上型と下型との間に形成される成形空間がその外部に位置する外部空間に開放された状態において溶融ガラスを加圧成形するダイレクトプレス法を用いてガラス成形品を製造する方法が開示された文献として、たとえば、特開2012−211044号公報(特許文献2)が挙げられる。
特許文献2に開示のガラス成形品の製造方法は、主としてデジタル機器等のカバーガラスを成形する際に用いられるものであり、下型の平面部に溶融ガラスを供給し、成形用の凹部を有する上型と下型とを接近させることにより、溶融ガラスを凹部に充填させるとともに溶融ガラスの一部を凹部から上型と下型との間にはみ出させた状態で溶融ガラスを加圧成形する。
近年、スマートフォンやタブレット端末に代表されるディスプレイ装置に具備されるカバーガラスのような大型で異形のガラス成形品を製造する場合においてもダイレクトプレス法が採用されている。
カバーガラスのような大型で異形(矩形等)のガラス成形品をダイレクトプレス法により製造する場合には、多量の溶融ガラスを金型に供給する必要がある。多量の溶融ガラスが供給された金型は、溶融ガラスからの熱が伝達されることにより温度が上昇しやすくなる。特に、生産タクトを短縮してカバーガラスを連続的に製造する場合には、共通して繰り返し使用する上型に熱が蓄積されていき、上型の温度が上昇する。
上型の温度が上昇しすぎると、加圧成形時の溶融ガラスの温度が高くなり、ガラス成形品に反りが発生しやすくなるという問題があった。また、加圧成形時に溶融ガラスが有する熱が上型に伝達されにくくなるため、溶融ガラスの温度が下がりにくくなる。これにより、溶融ガラスが硬化するまでに時間がかかってしまい、生産効率が低下するという問題があった。
ここで、特許文献1に開示のガラス成形品の製造方法のように、下型と上型と外形規制型とによって密閉空間を形成して溶融ガラスを加圧成形する場合には、密閉空間の隅部まで溶融ガラスを充填させる必要が生じる。このため、切断されて製品として残らない部分にまで溶融ガラスを十分に充填させる必要が生じ、下型に供給される溶融ガラスの量が増加する。
したがって、特許文献1に開示の製造方法をカバーガラスのような大型で異形(矩形等)のガラス成形品を製造する製造方法に適用した場合には、供給される溶融ガラスの量が増加してしまい、上型の温度上昇を抑制することが困難となる。このため、上記の問題が顕著に生じてしまう。
一方、特許文献2に開示のガラス成形品の製造方法のように、上型と下型とによって規定される成形空間がその外部に位置する外部空間に開放された状態において溶融ガラスを加圧成形する場合には、製品として残る部分に溶融ガラスを十分に充填できれば、切断されて製品として残らない部分にまで溶融ガラスを十分に充填する必要はない。このため、下型に供給する溶融ガラスの量を必要以上に多くする必要がなくなり、上型の温度上昇を抑制することができる。これにより、供給される溶融ガラスの量に起因する上記の問題が抑制される。
このようにカバーガラスのような大型で異形(矩形等)のガラス成形品をダイレクトプレス法により製造する場合には、供給される溶融ガラスの供給量を少なくし、上型の温度上昇を抑制するために、上型と下型とによって規定される成形空間が外部空間に開放された状態において溶融ガラスを加圧成形する方法を採用することが好ましい。
しかしながら、特許文献2に開示のガラス成形品の製造方法にあっては、加圧成形時に溶融ガラスの上面および下面は、上型および下型に接触するものの、溶融ガラスの端面は直接金型に接触しない。このため、溶融ガラスの端面が金型によって冷却されず、溶融ガラスの端部は温度が高くなる。また、上型によって押し広げられた溶融ガラスの外形が規制されないことにより、加圧成形時の溶融ガラスの押し広がり方に大きな差が生じてしまう。これらの結果、加圧成形後に形成されるガラス成形品の温度分布がばらつくこととなり、製造されるガラス成形品に反りが発生し、その品位が低下する。
また、加圧成形時に溶融ガラスの外形が規制されないことにより、成形されるガラス成形品の形状がばらつく。このため、後工程においてガラス成形品のうち不要部分を切断等する際に位置決め等に時間がかかってしまい、生産効率が低下する。
本発明は、上記のような問題に鑑みてなされたものであり、本発明の目的は、ガラス成形品の品位を向上させるとともに生産効率を向上させることができるガラス成形品の製造方法および製造装置を提供することにある。
本発明に基づくガラス成形品の製造方法は、第1金型および第2金型によって規定される成形空間が当該成形空間の外部に位置する外部空間に対して開放された状態を維持しつつ、上記第1金型と上記第2金型とを用いて溶融ガラスを挟み込んで加圧成形するガラス成形品の製造方法であって、上記第1金型に上記溶融ガラスを供給する工程と、上記第1金型に上記第2金型を対向配置する工程と、上記第1金型と上記第2金型とを接近させることにより、上記第1金型に供給された上記溶融ガラスを上記成形空間に充填させるとともに、上記成形空間に充填された上記溶融ガラスを上記第1金型と上記第2金型とを用いて加圧成形する工程とを備える。上記溶融ガラスを加圧成形する工程において、上記成形空間から距離をもって上記成形空間を取り囲むように枠状の囲繞部を設けることにより、上記成形空間から食み出した部分の上記溶融ガラスの外側に向けての移動を堰き止めるとともに上記成形空間が上記外部空間に対して開放された状態を維持しつつ、上記溶融ガラスを加圧成形する。
上記本発明に基づくガラス成形品の製造方法にあっては、上記囲繞部として、上記第1金型と別体にて構成されたものを用いることが好ましい。
上記本発明に基づくガラス成形品の製造方法にあっては、上記囲繞部として、真鍮材料または超硬材料によって構成されたものを用いることが好ましい。
上記本発明に基づくガラス成形品の製造方法は、上記溶融ガラスを加圧成形することにより形成されるガラス成形品を上記囲繞部が上記第1金型上に位置した状態で上記第1金型から離型する工程をさらに備えることが好ましい。この場合には、上記囲繞部として、上記成形空間を包囲するように設けられた開口部の開口面積が、上記ガラス成形品が上記第1金型から離型する方向に沿って上記第1金型から遠ざかるにつれて大きくなるように構成されたものを用いることが好ましい。
本発明に基づくガラス成形品の製造装置は、第1金型および第2金型によって規定される成形空間が当該成形空間の外部に位置する外部空間に対して開放された状態を維持しつつ、上記第1金型と上記第2金型とを用いて溶融ガラスを挟み込んで加圧成形するものであって、上記溶融ガラスが供給される上記第1金型と、上記第1金型に対向配置される上記第2金型と、上記第1金型と上記第2金型とを接近させた状態において、上記成形空間から食み出した部分の上記溶融ガラスの外側に向けての移動を堰き止めるとともに上記成形空間が上記外部空間に対して開放された状態を維持するために、上記成形空間から距離をもって上記成形空間を取り囲むように設けられた枠状の囲繞部とを備える。
本発明によれば、ガラス成形品の品位を向上させるとともに生産効率を向上させることができるガラス成形品の製造方法および製造装置を提供することができる。
以下、本発明の実施の形態および変形例について、図を参照して詳細に説明する。なお、以下に示す実施の形態および変形例においては、同一のまたは共通する部分について図中同一の符号を付し、その説明は繰り返さない。
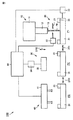
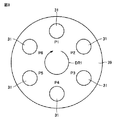
図1は、この発明の実施の形態に係るガラス成形品の製造装置を示す概略構成図である。図2は、図1に示す外枠部材と、上型と、下型とを示す模式断面図である。図3は、図1中に示す製造装置の平面的なレイアウトを示す図である。図1から図3を参照して、本実施の形態に係るガラス成形品の製造装置100について説明する。なお、ガラス成形品の製造装置100は、後述する下型31と上型32とによって規定される成形空間80(図8参照)がその外部に位置する外部空間に対して開放された状態において溶融ガラスを加圧成形してガラス成形品を得るものである。
図1に示すように、本実施の形態に係るガラス成形品の製造装置100は、素材供給部10と、切断部20と、加圧成形部30と、離型部40と、制御部60とを有し、これらが組み合わさって構成されている。
素材供給部10は、ガラス素材を溶融させて溶融ガラスを加圧成形部30に供給する。素材供給部10は、連続溶融炉11と、ノズル部12と、流出管13とを有する。
連続溶融炉11は、ガラス素材を溶融させて溶融ガラスを貯留する。ノズル部12は、連続溶融炉11において貯留された溶融ガラスを流出管13に導入する。流出管13は、その下端に流出口を有しており、その流出口から鉛直下方に向けて連続的に溶融ガラス70を流出させる。
切断部20は、素材供給部10から加圧成形部30に供給される溶融ガラスの量を適切な量に調整する。切断部20は、切断機構としてのカッター21と、カッター駆動機構22とを有する。
カッター21は、流出管13から流出する溶融ガラス70を切断し、当該切断部分を溶融ガラス70と分離させる。カッター21は、一対の平面形状の剪断刃によって構成され、これら一対の剪断刃が流出管13の下方において突き合わされることによって溶融ガラス70を切断する。カッター駆動機構22は、カッター21を駆動する。カッター駆動機構22としては、カッター21を切断動作させることが可能な駆動機構であれば特に限定されないが、たとえば、エアシリンダ、サーボモータ、油圧シリンダ、リニアモータ、ステッピングモータ等が利用される。
加圧成形部30は、第1金型としての下型31と、第2金型としての上型32と、囲堯部としての外枠部材35と、下型駆動機構33と、上型駆動機構34とを有する。加圧成形部30は、素材供給部10により供給された溶融ガラスを下型31と、上型32と、外枠部材35とを用いて加圧成形する。
図2に示すように、下型31は、後述する溶融ガラスを加圧成形する工程において、下型31に供給された溶融ガラスが広範囲に亘って広がり可能となるような型面31aを有する。
上型32は、溶融ガラスを加圧成形するための型面32aを有する。上型32の型面32aは、溶融ガラスを加圧成形する工程において溶融ガラスに接触する部分である。
外枠部材35は、中央に開口部が形成されることにより枠状に形成されており、内周面35aを有する。開口部は、内周面35aが成形空間80を包囲可能となるように設けられるとともに、後述するガラス成形品を離型する工程においてガラス成形品を取り出し可能となるように設けられている。開口部は、その開口面積が、後述ガラス成形品を離型する工程において、ガラス成形品が下型31から離型する方向(図10中矢印方向)において下型31から遠ざかるにつれて大きくなるように設けられている。
これにより、内周面35aは、開口部の中心軸Cから離れるにつれて、ガラス成形品を離型する工程において、ガラス成形品が下型31から離型される方向において下型31からの距離が徐々に大きくなるように傾斜する。内周面35aが中心軸Cに対して傾斜する傾斜角度は、0.1°以上20°以下、好ましくは3°以上5°以下である。傾斜角度は、離型の容易性等を考慮して、最適な値に決定されればよい。
外枠部材35が取り付けられた下型31に上型32を接近して配置させた場合には、下型31の型面31aと上型32の型面32aとの間には成形空間80が形成される。これにより、下型31と上型32とによって成形空間80が規定される。
外枠部材35は、成形空間80がその周囲に位置する外部空間に開放されるように、成形空間80との間に隙間を形成しつつ成形空間80を取り囲む。また、外枠部材35は、下型31の型面31aのうち上型32の型面32aに対向する部分よりも上型32に向けて突出するように下型31上に位置する。なお、外枠部材35は、下型31の周縁部にボルト締結もしくは接着や溶着等によって取り付けられている。
下型31および上型32を形成する材料としては、耐熱合金(ステンレスなど)、炭化タングステンを主成分とする超鋼材料、各種セラミックス(炭化珪素、窒化珪素、窒化アルミニウムなど)、カーボンを含む複合材料など、ガラス成形品を製造するための成形金型として公知の材料の中から適宜選択して用いることができる。
外枠部材35を形成する材料としては、炭化タングステンを主成分とする超硬材料、真鍮材料(銅亜鉛合金等)が好適に用いられる。外枠部材35として、このような材料を用いる場合には、熱伝導性が良好であり、後述する溶融ガラスを加圧成形する工程において、溶融ガラスの端部を冷却しやすくなる。これにより、加圧成形時の溶融ガラスの端部の温度上昇を抑制することができる。
なお、外枠部材35を形成する材料としては、上記に限定されず、耐熱合金(ステンレス合金等)、各種セラミックス(炭化珪素、窒化珪素、窒化アルミニウムなど)、カーボンを含む複合材料など、ガラス成形品を製造するための型として公知の材料の中から適宜選択して用いてもよい。
下型31、上型32および外枠部材35は、同一の材料にて構成されてもよいし、それぞれ別の材料にて構成されてもよい。
下型31、上型32および外枠部材35の表面は、耐久性の向上や、溶融したガラス素材との融着の防止を図る観点から、所定の被覆層にて覆われていることが好ましい。被覆層の材料は、特に制限されるものではないが、たとえば、種々の金属(クロム、アルミニウム、チタン等)、窒化物(窒化クロム、窒化アルミニウム、窒化チタン、窒化硼素等)、酸化物(酸化クロム、酸化アルミニウム、酸化チタン等)等が用いられる。被覆層の成膜方法も、特に制限されないが、たとえば、真空蒸着法やスパッタ法、CVD(Chemical Vapor Deposition)法等が利用される。
下型31、上型32および外枠部材35は、図示しない加熱手段によって所定温度に加熱できるように構成されている。加熱手段としては、公知の加熱手段が適宜選択して用いられ、たとえば、被加熱部材の内部に埋め込んで使用するカートリッジヒータや、被加熱部材の外側に接触させて使用するシート状のヒータ、赤外線加熱装置、高周波誘導加熱装置等が用いられる。なお、外枠部材35は、下型31上に配置された状態において下型31からの熱が伝達されることにより加熱されてもよい。
図1に示すように、下型駆動機構33は、図1および図3中の矢印で示すDR1方向(水平方向)に下型31を移動させる。これにより、下型31は、素材供給部10から滴下される溶融ガラスを受け止めるための位置(滴下ポジションP1)と、受け止めた溶融ガラスを加圧成形するために上型32と対向する位置(成形ポジションP2)と、ガラス成形品を冷却するための位置(冷却ポジションP3,P4,P5)と、ガラス成形品を取り出すための位置(取り出しポジションP6)との間で移動する。なお、下型31の移動方向は、図3中に示す旋回方向に限定されず、たとえば、直動方向であってもよい。また、冷却ポジションが3つある場合を例示しているが、冷却ポジションの数はこれに限定されず、適宜変更することができる。
下型駆動機構33としては、下型31を移動させることが可能な駆動機構であれば特に限定されないが、たとえば、サーボモータ、エアシリンダ、油圧シリンダ、リニアモータ、ステッピングモータ、またはこれらの組み合わせが利用される。図3中では、下型駆動機構33が、ターンテーブル39と、ターンテーブル39を回転駆動させる図示しないモータとによって構成される。
上型駆動機構34は、図1中に矢印で示すDR2方向(鉛直方向)に上型32を移動させる。これにより、上型32は、鉛直上方の位置と鉛直下方の位置との間を往復動することになり、上型32と下型31とが接近および離隔する。なお、このうちの鉛直上方の位置が、溶融ガラスの加圧成形の前に上型32が待機する位置であり、このうちの鉛直下方の位置が、下型31および外枠部材35とともに溶融ガラスを加圧成形する位置である。上型駆動機構34としては、上型32を移動させることが可能な駆動機構であれば特に限定されないが、たとえば、サーボモータ、エアシリンダ、油圧シリンダ、リニアモータ、ステッピングモータ、またはこれらの組み合わせが利用される。
離型部40は、加圧成形部30により得られるガラス成形品を下型31から取り出す。離型部40は、吸着装置41を有する。吸着装置41は、取り出しポジションP6に移動された下型31と対向するように設けられている。吸着装置41としては、たとえば、真空吸着を利用した公知の手段が利用される。
制御部60は、ガラス成形品の製造装置100の各種機構の動作を制御する。より具体的には、上述のカッター駆動機構22、下型駆動機構33、上型駆動機構34、吸着装置41の動作を制御する。制御部60は、カッター21による溶融ガラス70の切断のタイミング、下型31の移動のタイミング、上型32の移動のタイミング等、ガラス成形品の製造に係る一連のシーケンスを制御する。
本実施の形態に係るガラス成形品の製造方法は、いわゆるダイレクトプレス法に基づくものであり、上述した本実施の形態に係るガラス成形品の製造装置100を用いて好適に実施される。また、本実施の形態に係るガラス成形品の製造方法は、後述する一連の工程が繰り返されることにより、複数のガラス成形品を順次製造するものである。
本実施の形態に係るガラス成形品の製造方法に従って製造されるガラス成形品の一例として、スマートフォンに具備されるカバーガラスが挙げられる。カバーガラスは、代表的には、略矩形の平面視を有する平板形状に形成されている。カバーガラスは、略矩形の平面視に限られず、たとえば、矩形の角部が大きく面取りされた形状や多角形状の平面視を有してもよい。カバーガラスは、平板形状に限られず、たとえば、その外縁が全周に渡って一方の側に折り返されることによって、浅底の受け皿形状を有してもよい。
カバーガラスは、ガラス組成として、50重量%以上70重量%以下のSiO2と、5
重量%以上15重量%以下のAl2O3と、0重量%以上5重量%以下のB2O3と、2重量%以上20重量%以下のNa2Oと、0重量%以上10重量%以下のK2Oと、0重量%以上10重量%以下のMgOと、0重量%以上10重量%以下のCaOと、0重量%以上5重量%以下のBaOと、0重量%以上5重量%以下のTiO2と、0重量%以上15重量
%以下のZrO2とを含有してもよい。
重量%以上15重量%以下のAl2O3と、0重量%以上5重量%以下のB2O3と、2重量%以上20重量%以下のNa2Oと、0重量%以上10重量%以下のK2Oと、0重量%以上10重量%以下のMgOと、0重量%以上10重量%以下のCaOと、0重量%以上5重量%以下のBaOと、0重量%以上5重量%以下のTiO2と、0重量%以上15重量
%以下のZrO2とを含有してもよい。
このような組成のガラスは、ガラス転移温度をTgとした場合に、加圧成形においてガラスに転写される形状に大きく影響を及ぼす(Tg−30)[℃]以上(Tg+150)[℃]以下の温度範囲において適切なガラス粘性を維持し、良好な転写性を確保した状態で面転写を完了させることができ、かつ、ガラスの熱収縮による割れを抑制することができる。
ガラスの線膨張係数αは、100[℃]以上300[℃]以下の温度範囲において70[×10-7/℃]以上110[×10-7/℃]以下であることが好ましい。たとえば、100℃以上300℃以下の範囲で98[×10-7/℃]の線膨張係数αを有するガラスを使用してもよい。また、ガラス粘性をη[dPa・s]とすると、logη=11.0〜14.5であることが好ましい。上記のような特性を持つガラスは、湾曲した形状を有するカバーガラスの成形に適している。
本実施の形態に係るガラス成形品の製造方法においては、下型31および上型32は、予め、上述した加熱手段によって所定の温度に加熱されている。ここで、所定の温度とは、ガラス成形品に良好な転写面が形成できる温度を意味する。
一般的に、下型31および上型32が低すぎると、ガラス成形品に高精度な転写面を形成することが困難になる。逆に、必要以上に下型31および上型32の温度を高くしすぎることは、下型31および上型32と溶融ガラスとの間で融着が発生し易くなったり、下型31および上型32の寿命が短くなったりするおそれがあるため好ましくない。
たとえば、加圧成形するガラス材料のガラス転移点Tg[℃]に対して、下型31および上型32の温度を(Tg−100)[℃]以上(Tg+100)[℃]以下の範囲に設定する。実際には、ガラス材料の種類、ガラス成形品の形状および大きさ、下型31および上型32の形成材料、保護膜の種類等、種々の条件を考慮に入れて適正な温度を決定する。下型31および上型32を構成する各型の加熱温度は、同一の温度であってもよいし、異なる温度であってもよい。
本実施の形態に係るガラス成形品の製造方法においては、下型31および上型32を所定の温度に加熱した後に、高温の状態にある溶融ガラスを下型31および上型32を用いて加圧成形する。この場合、下型31および上型32の温度を一定に保ったまま、後述する一連の工程を行なうことができる。さらに、下型31および上型32の温度を一定に保ったまま、複数のガラス成形品を順次製造することもできる。したがって、1つのガラス成形品を製造する毎に下型31および上型32の加熱と冷却とを繰り返す必要がないことから、極めて短時間で効率よく複数のガラス成形品を製造することができる。
ここで、下型31および上型32の温度を一定に保つとは、下型31および上型32を加熱するための温度制御における目標設定温度を一定に保つという意味である。したがって、後述する各工程の実施中において、溶融ガラスの接触等による下型31および上型32の温度変動までをも防止しようとするものではなく、かかる温度の変動は許容できる。なお、外枠部材35も成形性に悪影響を与えないように予め所定の温度に加熱されるとともに一定の温度に保たれる。
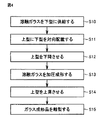
図4は、本実施の形態に係るガラス成形品の製造方法を示すフロー図である。図5から図10は、本実施の形態に係るガラス成形品の製造方法の各工程または所定の工程の後状態を示す図である。図4から図10を参照して、本実施の形態に係るガラス成形品の製造方法について説明する。
まず、下型31を滴下ポジションP1(図1および図3を参照)に移動させる。下型31の現在位置を検出した結果、下型31が既に滴下ポジションP1に配置されている場合には、下型31の移動を行なわない。一方、下型31の現在位置を検出した結果、下型31が滴下ポジションP1以外の位置に配置されている場合には、制御部60からの指令により下型駆動機構33が作動し、下型31を滴下ポジションP1に移動させる。この際、下型31に取り付けられた外枠部材35も同時に所定の位置に移動する。
図5は、図4に示す溶融ガラスを下型に供給する工程を示す図である。次に、図5および図4に示すように、工程(S10)において流出管13から流出する溶融ガラス70を切断して下型31に滴状の溶融ガラス71を供給する。溶融した状態で連続溶融炉11内に貯留された溶融ガラスは、ノズル部12を経由して連続溶融炉11から流出し、自重により流出管13から、溶融ガラス70として液線状に落下する。流出管13から流出した溶融ガラス70をカッター21によって切断し、滴状の形状を有する溶融ガラス71を得る。溶融ガラス71は、下型31の型面31aに向けて落下する。これにより、溶融ガラスが下型31に供給される。この際、滴状の溶融ガラス71が、外枠部材35の開口部の略中央に落下されることが好ましい。
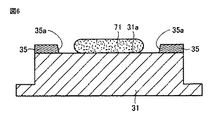
図6は、図5に示す溶融ガラスを下型に供給する工程の後状態を示す図である。図6に示すように、下型31に供給された溶融ガラス71は、下型31の型面31a上で濡れ広がる。なお、この状態においては、溶融ガラス71は、外枠部材35に接触しない。下型31に滴下された溶融ガラス71の温度は、たとえば、800℃以上900℃以下の範囲である。
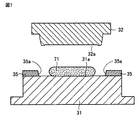
図7は、図4に示す上型に下型を対向配置する工程を示す図である。続いて、図5および図7に示すように、工程(S11)において、上型32に下型31を対向配置する。具体的には、下型31を成形ポジションP2(図1および図3を参照)に移動させる。制御部60からの指令により下型駆動機構33が作動し、水平方向(図1および図3中に示すDR1方向)に下型31を移動させる。これにより、下型31を成形ポジションP2に移動させ、下型31と上型32とを距離を設けて対向配置する。この際、上型32の型面32aと下型31の型面31aとが対向する。
次に、図4に示すように、工程(S12)において、上型32を下降させる。制御部60が、上型駆動機構34を駆動することで上型32を下型31に近づく方向に向けて下降させる。
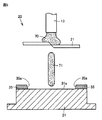
図8は、図4に示す溶融ガラスを加圧成形する工程を示す図である。続いて、図4および図8に示すように、工程(S13)において、上型32と、外枠部材35が配置された下型31とを用いて、溶融ガラス71を加圧成形する。上型32を下型31に接近させる過程においては、まず、下型31の型面31a上に位置する溶融ガラス71が上型32の型面32aに接触する。この状態から上型32が下降を続けることにより、溶融ガラス71が上型32の型面32aによって押し広げられる。上型32が所定の位置までに達してその下降が停止することにより、上型32と下型31とが接近して、上型32の型面32aと下型31の型面31aとの間に成形空間80が形成される。
上型32の型面32aによって押し広げられた溶融ガラス71は、その一部が成形空間80内に充填されるとともに、その他の部分は、成形空間80から外側に食み出して当該成形空間80から遠ざかる方向に移動する。この際、外枠部材35が成形空間80から距離をもって成形空間80を取り囲むように配置されているとともに、下型31の型面31aのうち上型32の型面32aに対向する部分よりも上型32に向けて突出するように下型31上に位置する。これにより、成形空間80は、その外部に位置する外部空間に対して開放された状態が維持されるとともに、成形空間80から遠ざかる方向に移動する溶融ガラス71が、外枠部材35の内周面35aに接触して堰き止められる。この状態で、上型32の型面32aと下型31の型面31aとによって溶融ガラス71を挟み込んで加圧成形する。
加圧成形工程の開始時の溶融ガラス71の温度は、(Tg+50)℃以上(Tg+200)℃以下に設定されることが好ましい。たとえば、Tgが540℃の場合、加圧直前の溶融ガラス71の温度を680℃としてもよい。溶融ガラス71の温度は、たとえば放射温度計によって測定することができる。このような温度設定を得るためには、ガラス転移温度をTgに対し、上型32の温度を(Tg−60)℃以上(Tg−20)℃以下に設定し、下型31の温度を(Tg−80)℃以上(Tg−10)℃以下に設定するとよい。たとえば、Tgが540℃の場合、上型32の温度を500℃とし、下型31の温度を520℃としてもよい。また、加圧の際には、たとえば、溶融ガラス71には、略2トンの加圧力が略10秒間負荷される。これにより、溶融ガラス71が加圧成形され、ガラス成形品72が形成される。
溶融ガラス71の移動が外枠部材35によって規制されることにより、加圧成形時の溶融ガラス71の押し広がり方に大きな差が生じることを抑制し、所定の形状に溶融ガラス71を押し広げることができる。具体的には、押し広げられた溶融ガラス71のうち成形に必要な領域からはみ出す部分が一部に偏ることを抑制し、より均一に溶融ガラス71を押し広げることができる。また、溶融ガラスが外枠部材35に接触することにより、溶融ガラスの端面が外枠部材35に冷却されることになる。このように、溶融ガラス71の形状を安定させつつ、溶融ガラス71の端部の温度が高くなることを抑制することにより、加圧成形直後に形成されるガラス成形品72の温度分布のばらつきが抑制される。この結果、製造されるガラス成形品72の反りを抑制することができ、ガラス成形品72の品位を向上させることができる。
さらに、加圧成形時に溶融ガラス71の端部の温度が高くなることを抑制することにより、溶融ガラス71が硬化するまでの時間を短縮することができる。これにより生産効率を向上させることもできる。
図9は、図4に示す上型を上昇する工程を示す図である。次に、図4および図9に示すように、工程(S14)において上型32を上昇させる。
上型32が上昇動作のための移動を開始するときのガラス成形品72の温度は、(Tg−30)℃以上(Tg+100)℃以下に設定されることが好ましい。たとえば、Tgが540℃の場合、上型32の上昇動作の開始時のガラス成形品72の温度は、510℃以上640℃以下に設定されるとよい。当該温度が(Tg−30)℃より低くなる場合は、ガラス成形品72の熱収縮量が大きくなり割れなどの欠陥が発生しやすくなる。一方、当該温度が(Tg+100)℃より高くなる場合には、上昇動作に伴ってガラス成形品72の面形状が崩れたり、良好な転写性が得られなくなったりすることが懸念される。
上型32を上昇させた後は、下型31を、冷却ポジションP3(図3を参照)に移動させる。所定の時間経過後、下型31を冷却ポジションP3から冷却ポジションP4(図3を参照)に移動させる。さらに所定の時間経過後、下型31を冷却ポジションP4から冷却ポジションP5に移動させる。上述のように加圧成形直後に形成されるガラス成形品の温度分布のばらつきが抑制されていることより、冷却ポジションP3,P4,P5における冷却時において、温度分布の偏りが抑制されて冷却される。このため、ガラス成形品72の反りが抑制される。
図10は、図4に示すガラス成形品を離型する工程を示す図である。続いて、図4および図10に示すように、工程(S15)においてガラス成形品を離型する。具体的には、下型31を冷却ポジションP5から取り出しポジションP6(図1および図3を参照)に移動させた後、外枠部材35が下型31上に位置した状態で、図10中の矢印で示す方向(鉛直上方)にガラス成形品72を離型させる。
この際、枠状部材35として、成形空間を包囲するように設けられた開口部の開口面積が、ガラス成形品72が下型31から離型する方向において下型31から遠ざかるにつれて大きくなるように構成されたものを用いることにより、開口部によって規定される内周面35aが抜きテーパとして機能し、容易にガラス成形品72を離型することができる。なお、ガラス成形品72を下型31から離型する際には、吸着装置41にガラス成形品72を吸着させてこれを移動させる。
次に、外枠部材35および下型31から離型されたガラス成形品72に対して、適当な切断工程および/または研磨工程が施されることによって、カバーガラス等のガラス製品の最終形状が得られる。この際、ガラス成形品72の外形が規制されていることにより、切断工程および/または研磨工程において位置決め等を容易に行なうことができる。これにより、生産効率が向上する。
以上において説明したように、本実施の形態に係るガラス成形品の製造方法および製造装置100を利用することにより、外枠部材35によって溶融ガラスが所定の方向に偏って押し広げられないように溶融ガラスの外形を規制するとともに溶融ガラスの端面を冷却しつつ、ガラス成形品を製造することができる。これにより、加圧成形時において溶融ガラス71の端部の温度が高くなることを抑制し、加圧成形直後に形成されるガラス成形品の温度分布のばらつきが抑制される。この結果、製造されるガラス成形品の反りを抑制することができ、ガラス成形品の品位を向上させることができる。
また、加圧成形時に溶融ガラスの形状が規制されることにより、その後に形成されるガラス成形品の外形も規制される。これにより、加圧成形する工程の後工程である切断工程および/または研磨工程においてガラス成形品の位置決め等を容易に行なうことができる。これにより、生産効率も向上させることができる。さらに、上述のようにガラス成形品の端部の温度が高くなることを抑制することにより、溶融ガラスが硬化するまでの時間を短縮することができ、このことによっても生産効率を向上させることができる。
(変形例1)
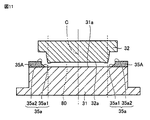
図11は、本変形例における外枠部材と、上型と、下型とを示す模式断面図である。図11を参照して、本変形例における外枠部材35Aについて説明する。本変形例における外枠部材35Aも実施の形態の外枠部材と同様に、成形空間80を包囲するように設けられた開口部の開口面積が、ガラス成形品72が下型31から離型する方向において下型31から遠ざかるにつれて大きくなるように構成されている。
図11は、本変形例における外枠部材と、上型と、下型とを示す模式断面図である。図11を参照して、本変形例における外枠部材35Aについて説明する。本変形例における外枠部材35Aも実施の形態の外枠部材と同様に、成形空間80を包囲するように設けられた開口部の開口面積が、ガラス成形品72が下型31から離型する方向において下型31から遠ざかるにつれて大きくなるように構成されている。
図11に示すように、本変形例における外枠部材35Aは、その内周面35aが複数の傾斜面35a1,35a2を有するように構成されている。外枠部材35Aが下型31上に配置された状態にあっては、傾斜面35a2が傾斜面35a1よりも下型31の型面31a側に位置する。傾斜面35a1が中心軸Cに対して傾斜する傾斜角度は、たとえば45°である。傾斜面35a2が中心軸Cに対して傾斜する傾斜角度は、たとえば、3°から5°であり、実施の形態に係る内周面35aが中心軸Cに対して傾斜する傾斜角度とほぼ同等である。
このように、外枠部材35Aは、傾斜面35a1が有する傾斜角度が、傾斜面35a2が有する傾斜角度よりも大きくなるように構成されている。これにより、ガラス成形品を加圧成形する工程において上型32によって押し広げられた溶融ガラス71と外枠部材35Aとが接触する面積は、実施の形態に係る外枠部材35と溶融ガラスとが接触する面積よりも大きくなる。この結果、本変形例においては、加圧成形時に溶融ガラスの端部をより効果的に冷却することができ、加圧成形直後に形成されるガラス成形品の温度分布のばらつきがさらに抑制されるとともに、溶融ガラスが硬化するまでの時間を短縮することができる。このため、本変形例においては、実施の形態と同等以上の効果が得られる。
なお、本変形例においては、傾斜角度が異なる2つの傾斜面が設けられる場合を例示して説明したが、これに限定されず、3つ以上の傾斜面が設けられていてもよい。この場合には、外枠部材が下型31上に配置された状態において、傾斜角度が大きい傾斜面から順に下型31側から位置するように外枠部材が構成されることが好ましい。これにより、溶融ガラスと内周面35aとが接触する面積を大きくすることができ、溶融ガラスを効果的に冷却することができる。
(変形例2)
図12は、本変形例における外枠部材と、上型と、下型とを示す模式断面図である。図12を参照して、本変形例における外枠部材35Aについて説明する。本変形例における外枠部材35Aも実施の形態の外枠部材と同様に、成形空間80を包囲するように設けられた開口部の開口面積が、ガラス成形品72が下型31から離型する方向において下型31から遠ざかるにつれて大きくなるように構成されている。
図12は、本変形例における外枠部材と、上型と、下型とを示す模式断面図である。図12を参照して、本変形例における外枠部材35Aについて説明する。本変形例における外枠部材35Aも実施の形態の外枠部材と同様に、成形空間80を包囲するように設けられた開口部の開口面積が、ガラス成形品72が下型31から離型する方向において下型31から遠ざかるにつれて大きくなるように構成されている。
図12に示すように、本変形例における外枠部材35Bは、その内周面35aが複数の傾斜面35a1,35a2と平面35a3とを有するように構成されている。外枠部材35Aが下型31上に配置された状態にあっては、傾斜面35a1が傾斜面35a2よりも下型31の型面31a側に位置し、傾斜面35a1と傾斜面35a2との間に平面35a3が位置する。
傾斜面35a1および傾斜面35a2が中心軸Cに対して傾斜する傾斜角度は、たとえたとえば、3°から5°であり、実施の形態に係る内周面35aが中心軸Cに対して傾斜する傾斜角度とほぼ同等である。平面35a3が中心軸Cに対して傾斜する角度は、たとえば、90°であり、平面35a3は、下型31の型面31aに平行である。
このように、外枠部材35Bが構成されることにより、ガラス成形品を加圧成形する工程において上型32によって押し広げられた溶融ガラス71と外枠部材35Bとが接触する面積は、実施の形態に係る外枠部材35と溶融ガラスとが接触する面積よりも大きくなる。この結果、本変形例においては、加圧成形時に溶融ガラスの端部をより効果的に冷却することができ、加圧成形直後に形成されるガラス成形品の温度分布のばらつきがさらに抑制されるとともに、溶融ガラスが硬化するまでの時間を短縮することができる。このため、本変形例においては、実施の形態と同等以上の効果が得られる。
なお、本変形例においては、外枠部材35の内周面35aが2つの傾斜面と1つの平面を有する場合を例示して説明したが、これに限定されず、傾斜面と平面の数は適宜変更することができる。また、中心軸Cに対する傾斜面の傾斜角度も適宜設定することができる。
上述した実施の形態および変形例においては、外枠部材35と下型31とが別部材によって構成されている場合を例示して説明したが、これに限定されず、外枠部材35が下型31の一部となるように下型31と一体で構成されていてもよい。この場合には、外枠部材35に相当する下型31の一部が囲繞部として機能する。
上述した実施の形態および変形例においては、外枠部材35は、下型31に接着または溶着等によって取り付けられている場合を例示して説明したがこれに限定されず、外枠部材35が不図示の外枠部材駆動機構によって移動可能に構成されていてもよい。この場合には、制御部60が外枠部材駆動機構を制御することにより、溶融ガラスの加圧成形が開始するより前に、下型31の型面31aの周縁部に外枠部材35が配置される。
上述した実施の形態および変形例においては、外枠部材35が下型31上に位置した状態で、ガラス成形品を離型する場合を例示して説明したが、これに限定されず、外枠部材35をガラス成形品から取り外した後に、ガラス成形品を下型31から離型してもよい。この場合には、外枠部材35をガラス成形品から取り外し可能に構成するために、外枠部材35の内周面は、実施の形態に係る傾斜方向とは反対に傾斜する。すなわち、外枠部材35の内周面は、外枠部材35が下型31上に配置された状態において、開口部の中心軸Cから離れるにつれて下型31までの距離が徐々に小さくなるように傾斜する。
以上、本発明の実施の形態および変形例について説明したが、今回開示された実施の形態および変形例はすべての点で例示であって制限的なものではない。本発明の範囲は特許請求の範囲によって示され、特許請求の範囲と均等の意味および範囲内でのすべての変更が含まれる。
10 素材供給部、11 連続溶融炉、12 ノズル部、13 流出管、20 切断部、21 カッター、22 カッター駆動機構、30 加圧成形部、31 下型、31a,32a 型面、32 上型、33 下型駆動機構、34 上型駆動機構、35,35A,35B 外枠部材、35a 内周面、35a1,35a2 傾斜面、35a3 平面、39 ターンテーブル、40 離型部、41 吸着装置、60 制御部、70,71 溶融ガラス、72 ガラス成形品、80 成形空間、100 製造装置。
Claims (5)
- 第1金型および第2金型によって規定される成形空間が当該成形空間の外部に位置する外部空間に対して開放された状態を維持しつつ、前記第1金型と前記第2金型とを用いて溶融ガラスを挟み込んで加圧成形するガラス成形品の製造方法であって、
前記第1金型に前記溶融ガラスを供給する工程と、
前記第1金型に前記第2金型を対向配置する工程と、
前記第1金型と前記第2金型とを接近させることにより、前記第1金型に供給された前記溶融ガラスを前記成形空間に充填させるとともに、前記成形空間に充填された前記溶融ガラスを前記第1金型と前記第2金型とを用いて加圧成形する工程とを備え、
前記溶融ガラスを加圧成形する工程において、前記成形空間から距離をもって前記成形空間を取り囲むように枠状の囲繞部を設けることにより、前記成形空間から食み出した部分の前記溶融ガラスの外側に向けての移動を堰き止めるとともに前記成形空間が前記外部空間に対して開放された状態を維持しつつ、前記溶融ガラスを加圧成形する、ガラス成形品の製造方法。 - 前記囲繞部として、前記第1金型と別体にて構成されたものを用いる、請求項1に記載のガラス成形品の製造方法。
- 前記囲繞部として、真鍮材料または超硬材料によって構成されたものを用いる、請求項1または2に記載のガラス成形品の製造方法。
- 前記溶融ガラスを加圧成形することにより形成されるガラス成形品を前記囲繞部が前記第1金型上に位置した状態で前記第1金型から離型する工程をさらに備え、
前記囲繞部として、前記成形空間を包囲するように設けられた開口部の開口面積が、前記ガラス成形品が前記第1金型から離型する方向において前記第1金型から遠ざかるにつれて大きくなるように構成されたものを用いる、請求項1から3のいずれか1項に記載のガラス成形品の製造方法。 - 第1金型および第2金型によって規定される成形空間が当該成形空間の外部に位置する外部空間に対して開放された状態を維持しつつ、前記第1金型と前記第2金型とを用いて溶融ガラスを挟み込んで加圧成形するガラス成形品の製造装置であって、
前記溶融ガラスが供給される前記第1金型と、
前記第1金型に対向配置される前記第2金型と、
前記第1金型と前記第2金型とを接近させた状態において、前記成形空間から食み出した部分の前記溶融ガラスの外側に向けての移動を堰き止めるとともに前記成形空間が前記外部空間に対して開放された状態を維持するために、前記成形空間から距離をもって前記成形空間を取り囲むように設けられた枠状の囲繞部とを備える、ガラス成形品の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013249973A JP2015107883A (ja) | 2013-12-03 | 2013-12-03 | ガラス成形品の製造方法および製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013249973A JP2015107883A (ja) | 2013-12-03 | 2013-12-03 | ガラス成形品の製造方法および製造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2015107883A true JP2015107883A (ja) | 2015-06-11 |
Family
ID=53438580
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013249973A Pending JP2015107883A (ja) | 2013-12-03 | 2013-12-03 | ガラス成形品の製造方法および製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2015107883A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101757358B1 (ko) * | 2015-11-10 | 2017-07-12 | 한국기계연구원 | 폴리머 바이오 칩 제조 장치 |
-
2013
- 2013-12-03 JP JP2013249973A patent/JP2015107883A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101757358B1 (ko) * | 2015-11-10 | 2017-07-12 | 한국기계연구원 | 폴리머 바이오 칩 제조 장치 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4495842B2 (ja) | ガラス成形品の製造方法及び製造装置、並びにガラス製品の製造方法 | |
| JP5321301B2 (ja) | 光学素子の製造方法 | |
| WO2015151178A1 (ja) | ガラス成形品の製造方法および製造装置 | |
| KR100552609B1 (ko) | 유리의 성형 방법 및 성형 장치 | |
| CN1840491B (zh) | 玻璃块制造装置、玻璃块制造方法及光学组件制造方法 | |
| JP2016003171A (ja) | ガラス成形体の製造装置およびガラス成形体の製造方法 | |
| JP3103272B2 (ja) | 石英ガラス物品の製造装置 | |
| JP4717542B2 (ja) | ガラス光学素子成形装置 | |
| JP4976802B2 (ja) | ガラスの製造方法およびガラス成形装置 | |
| JP2015101515A (ja) | ガラス成形品の製造方法および製造装置 | |
| WO2015118663A1 (ja) | ガラス成形品の製造方法および製造装置 | |
| JPH11217229A (ja) | 石英ガラス物品の製造方法 | |
| JP2014234320A (ja) | ガラス成形品の製造方法およびガラス成形品の製造装置 | |
| JP2015137203A (ja) | ガラス成形品の製造方法およびガラス成形品の製造装置 | |
| JP2015137202A (ja) | ガラス成形品の製造方法およびガラス成形品の製造装置 | |
| JPWO2009091027A1 (ja) | ガラスゴブの製造方法、ガラス成形体の製造方法、ガラスゴブの製造装置、及び、ガラス成形体の製造装置 | |
| JP3874637B2 (ja) | ガラス素子の成形方法および成形装置 | |
| JP2000233934A (ja) | ガラス製品のプレス成形方法及び装置 | |
| WO2014199702A1 (ja) | ガラス成形品の製造方法およびガラス成形品の製造装置 | |
| JP2015101516A (ja) | ガラス成形品の製造方法および製造装置 | |
| WO2015137457A1 (ja) | 光学素子の製造方法 | |
| WO2015111183A1 (ja) | ガラス成形品の製造方法、ガラス成形品、およびガラス成形品の製造装置 | |
| JP2014094848A (ja) | ガラス成形品の製造方法および製造装置 | |
| JP2015101505A (ja) | ガラス成形品の製造方法および製造装置 | |
| JP2016003170A (ja) | ガラス成形体の製造方法 |