JP2015120252A - ホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイント - Google Patents
ホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイント Download PDFInfo
- Publication number
- JP2015120252A JP2015120252A JP2013263766A JP2013263766A JP2015120252A JP 2015120252 A JP2015120252 A JP 2015120252A JP 2013263766 A JP2013263766 A JP 2013263766A JP 2013263766 A JP2013263766 A JP 2013263766A JP 2015120252 A JP2015120252 A JP 2015120252A
- Authority
- JP
- Japan
- Prior art keywords
- holder
- joint
- holder unit
- unit
- support
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 29
- 239000010959 steel Substances 0.000 claims abstract description 29
- 239000000758 substrate Substances 0.000 description 18
- 239000000463 material Substances 0.000 description 14
- 239000010432 diamond Substances 0.000 description 5
- 229910003460 diamond Inorganic materials 0.000 description 5
- 239000002184 metal Substances 0.000 description 5
- 239000000919 ceramic Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000004065 semiconductor Substances 0.000 description 2
- 239000010409 thin film Substances 0.000 description 2
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 239000004020 conductor Substances 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 239000010408 film Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 239000010453 quartz Substances 0.000 description 1
- 229910052594 sapphire Inorganic materials 0.000 description 1
- 239000010980 sapphire Substances 0.000 description 1
- 229910052710 silicon Inorganic materials 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N silicon dioxide Inorganic materials O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 125000006850 spacer group Chemical group 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D5/00—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor
- B28D5/0058—Accessories specially adapted for use with machines for fine working of gems, jewels, crystals, e.g. of semiconductor material
- B28D5/0082—Accessories specially adapted for use with machines for fine working of gems, jewels, crystals, e.g. of semiconductor material for supporting, holding, feeding, conveying or discharging work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D5/00—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D1/00—Working stone or stone-like materials, e.g. brick, concrete or glass, not provided for elsewhere; Machines, devices, tools therefor
- B28D1/22—Working stone or stone-like materials, e.g. brick, concrete or glass, not provided for elsewhere; Machines, devices, tools therefor by cutting, e.g. incising
- B28D1/24—Working stone or stone-like materials, e.g. brick, concrete or glass, not provided for elsewhere; Machines, devices, tools therefor by cutting, e.g. incising with cutting discs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D5/00—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor
- B28D5/02—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor by rotary tools, e.g. drills
- B28D5/022—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor by rotary tools, e.g. drills by cutting with discs or wheels
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B33/00—Severing cooled glass
- C03B33/02—Cutting or splitting sheet glass or ribbons; Apparatus or machines therefor
- C03B33/023—Cutting or splitting sheet glass or ribbons; Apparatus or machines therefor the sheet or ribbon being in a horizontal position
- C03B33/027—Scoring tool holders; Driving mechanisms therefor
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B33/00—Severing cooled glass
- C03B33/02—Cutting or splitting sheet glass or ribbons; Apparatus or machines therefor
- C03B33/023—Cutting or splitting sheet glass or ribbons; Apparatus or machines therefor the sheet or ribbon being in a horizontal position
- C03B33/033—Apparatus for opening score lines in glass sheets
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B33/00—Severing cooled glass
- C03B33/02—Cutting or splitting sheet glass or ribbons; Apparatus or machines therefor
- C03B33/023—Cutting or splitting sheet glass or ribbons; Apparatus or machines therefor the sheet or ribbon being in a horizontal position
- C03B33/037—Controlling or regulating
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Mining & Mineral Resources (AREA)
- Processing Of Stones Or Stones Resemblance Materials (AREA)
- Re-Forming, After-Treatment, Cutting And Transporting Of Glass Products (AREA)
- Jigs For Machine Tools (AREA)
Abstract
【課題】精度の高いスクライブを行うことができるホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイントを提供する。【解決手段】ホルダ取付け構造体23は、ホルダジョイント30の内部空間34に露出する鋼球35と、ホルダユニット40の胴体部43の上面43aに形成された鋼球受け部48からなる第1の支持部S1と、ホルダユニット40の円錐台部43bと、円錐台部43bと接触するハウジング50のテーパー部54からなる第2の支持部S2と、を備える。【選択図】図5
Description
本発明は、脆性材料基板の表面に高精度のスクライブラインを形成することのできるホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイントに関する。
スクライビングホイールと、スクライビングホイールを回転自在に保持するホルダとを一体化し、スクライビングホイールの交換を容易に行うことのできるスクライブ装置が知られている。
このようなスクライブ装置として、例えば特許文献1には、スクライブ装置が備えるホルダジョイントに、チップ(スクライビングホイール)が一体化されたチップホルダを取り付けられるものが記載されている。具体的には、このホルダジョイントは、二つのベアリングと、二つのベアリングに回転軸を挿入する保持部と、を備えており、この保持部に形成された開口にチップホルダを挿入することで、チップホルダを保持する。この時、このチップホルダは、保持部の内側のマグネットと、平行ピンとによって位置決め固定される。
また、他のスクライブ装置として、特許文献2には、スクライバー(スクライブ装置)が備えるヘッドに、ホイール(スクライビングホイール)を有するホイールホルダがチャックを介して取り付けられるものが記載されている。具体的には、このチャックは、ベアリングの中心に固定されるチャック固定部と中空部とチャックボルトとが形成されたシャフトと、コレットと、クランピングナットと、を備えており、ホイールホルダのホルダ軸がコレットに装着されることで、ホイールホルダを保持する。この時、ホイールホルダは、コレットの締め付け片によってホルダ軸が締め付けられることによって固定される。
また、スクライビングホイールとスクライビングホイールを回転自在に保持するホルダとを一体化したものを用いる特許文献1、特許文献2のスクライブ装置とは異なるものとして、特許文献3には、カッターホイール(スクライビングホイール)を保持するカッター取付部と、ベアリングに挿入される支持軸(回転軸)とが一体になっているスクライブ装置が記載されている。
特許文献3のチップホルダにおいては、一方向でスクライブラインを形成した場合、最大で20μm程度スクライブ予定ラインからずれることがある。また、往復でスクライブラインを形成しても、所望のスクライブラインから大きくずれることはなく、スクライブラインのずれは30μm程度となる。
特許文献1に開示されているスクライブ装置は、ベアリングに挿入される回転軸とスクライビングホイールを有するチップホルダとは、取り外し可能な別々の部品となっている。そして、チップホルダはマグネットと平行ピンとによって位置決め固定される構造になっているが、マグネットは単にチップホルダを鉛直方向に引き寄せているだけで、脆性材料基板と平行な方向に関してはチップホルダが平行ピンによって保持部に押し当てられて固定されているだけである。
したがって、特許文献1に開示されているスクライブ装置は、特許文献3に開示されているカッター取付部と、ベアリングに挿入される回転軸とが一体になっているスクライブ装置と比べると、スクライブを行う度に、ベアリングに挿入される回転軸の中心と、チップホルダの位置にズレが生じてしまうことがある。
具体的には、特許文献1のスクライブ装置では、所望のスクライブラインに対して、一方向でスクライブを行った場合のズレは20μm程度であるが、往復でスクライブを行う場合、最大で100μm程度のズレが生じてしまうことがある。そのため、特許文献1のスクライブ装置は、特許文献3のようなスクライブ装置と同程度の精度でスクライブを行うことが構造的に難しく、また、ますます高まっているスクライブの精度要求に応じることは難しい。
一方、特許文献2のスクライブ装置は、ホルダ軸自身が、チャックを構成するコレットの締め付け片によって締め付け固定されているため、ホルダ軸が常にコレットの中心に位置するようになっている。
しかしながら、特許文献2のスクライブ装置は、ホルダ軸の軸周全体が締め付け片だけで固定されている構成なので、ホイールホルダを固定するための支持部は一箇所だけであり、実際にスクライブを行う時には、ホイールホルダにブレが生じてしまう。
したがって、特許文献2のスクライブ装置においても、ますます高まっているスクライブの精度要求に応じることは難しい。
そこで、本発明は、精度の高いスクライブを行うことができるホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイントを提供することを目的とする。
上記目的を達成するため、本発明のホルダ取付け構造体は、スクライビングホイールを有するホルダユニットと、回転軸部と前記ホルダユニットが挿入されるジョイント部とを有するホルダジョイントと、前記ホルダジョイントへの前記ホルダユニットの取り付けに際して前記ホルダジョイントに結合するハウジングと、を備えたホルダ取付け構造体であって、前記ホルダ取付け構造体には前記ホルダユニットを固定するための2つの支持部が回転軸部と同軸に設けられており、第1の前記支持部は、前記ホルダユニットと前記ホルダジョイントとの間に設けられており、第2の前記支持部は、前記ホルダユニットと前記ハウジングとの間に設けられていることを特徴する。
本発明のホルダ取付け構造体は、ホルダユニットを固定するための2つの支持部が設けられているため、ホルダジョイントの軸に対してホルダユニットの位置が正確に定まり、ブレ難く、精度の高いスクライブを行うことができる。
また、本発明のホルダ取付け構造体は、前記第1の支持部は、前記ホルダジョイントの内側に露出した鋼球と、前記ホルダユニットに設けられた前記鋼球の受け部と、からなることを特徴とする。
また、本発明のホルダ取付け構造体は、前記第2の支持部は、前記ホルダユニットに形成された円錐台部と、前記ハウジングに形成された前記円錐台部と接触するテーパー部と、からなることを特徴とする。
また、本発明のホルダ取付け構造体は、前記ハウジングから露出する前記ホルダユニットの側面には、円柱部が設けられていることを特徴とする。
本発明のホルダ取付け構造体によれば、円柱部を利用して、ホルダ取付け構造体におけるホルダユニットの同軸度を測定することができる。
また、本発明のホルダ取付け構造体は、前記ホルダジョイントの前記回転軸部の内部には空洞部が設けられており、前記空洞部内に磁石が配置されていることを特徴とする。
本発明のホルダ取付け構造体によれば、磁石によってホルダユニットを引き寄せておくことが可能になるので、ホルダユニットを交換する際に、ホルダユニットの落下を防止でき、交換作業を効率よく行うことができる。
また、本発明のスクライブ装置は、上記のホルダ取付け構造体を備えることを特徴とする。
本発明のスクライブ装置によれば、精度の高いスクライブを行うことができる。
また、本発明のホルダユニットは、スクライビングホイールを有し、ホルダジョイントのジョイント部に取り付けられるホルダユニットであって、前記ジョイント部に取り付けられた際に固定のための支持部を形成する支持形成部が前記ホルダユニットの軸と同軸に2箇所設けられていることを特徴とする
本発明のホルダユニットによれば、ホルダユニットには支持形成部が2箇所設けられているため、支持形成部を2箇所備えるホルダジョイントとともに用いることで、固定のための2つの支持部が形成され、ホルダジョイントに対してホルダユニットの位置が正確に定まり、精度の高いスクライブを行うことが可能になる。
また、本発明のホルダジョイントは、スクライビングホイールを有するホルダユニットを取り付けるためのホルダジョイントであって、回転軸部と、前記ホルダユニットが挿入されるジョイント部と、前記ホルダユニットの取り付け用のハウジングを備え、前記ホルダユニットが取り付けられた際に固定のための支持部を形成する支持形成部が前記回転軸部の軸中心と同軸に2箇所設けられていることを特徴とする。
本発明のホルダジョイントによれば、ホルダジョイントには支持形成部が2箇所設けられているために、支持形成部を2箇所備えるホルダユニットとともに用いることで、固定のための2つの支持部が形成され、ホルダジョイントに対してホルダユニットの位置が正確に定まり、精度の高いスクライブを行うことが可能になる。
以下、本発明の実施形態を図面を用いて説明する。ただし、以下に示す実施形態は、本発明の技術思想を具体化するための一例を示すものであり、本発明をこの実施形態に特定することを意図するものではない。本発明は、特許請求の範囲に含まれるその他の実施形態にも適応できるものである。
[実施形態1]
図1は、本発明の実施形態1に係るスクライブ装置10の概略図である。スクライブ装置10は、移動台11を備えている。移動台11は、ボールネジ13と螺合されており、モータ14の駆動によりこのボールネジ13が回転することで、一対の案内レール12a、12bに沿ってy軸方向に移動するようになっている。
図1は、本発明の実施形態1に係るスクライブ装置10の概略図である。スクライブ装置10は、移動台11を備えている。移動台11は、ボールネジ13と螺合されており、モータ14の駆動によりこのボールネジ13が回転することで、一対の案内レール12a、12bに沿ってy軸方向に移動するようになっている。
移動台11の上面には、モータ15が設置されている。モータ15は、上部に位置するテーブル16をxy平面で回転させて所定角度に位置決めする。分断(スクライブ)対象物としての脆性材料基板17は、テーブル16上に載置され、図示しない真空吸引手段等によって保持される。
この脆性材料基板17は、ガラス基板、低温焼成セラミックスや高温焼成セラミックスからなるセラミック基板、シリコン基板、化合物半導体基板、サファイア基板、石英基板等である。また、脆性材料基板17は、基板の表面又は内部に薄膜或いは半導体材料を付着させたり、含ませたりしたものであってもよい。また、脆性材料基板17は、その表面に脆性材料に該当しない薄膜等が付着されていても構わない。
スクライブ装置10は、テーブル16に載置された脆性材料基板17の上方に、この脆性材料基板17の表面に形成されたアライメントマークを撮像する二台のCCDカメラ18を備えている。移動台11とその上部のテーブル16とを跨ぐように、ブリッジ19がx軸方向に沿うようにして支柱20a、20bに架設されている。
ブリッジ19にはガイド22が取り付けられており、スクライブヘッド21はこのガイド22に案内されてx軸方向に移動するように設置されている。スクライブヘッド21には、ホルダ取付け構造体23が取り付けられている。
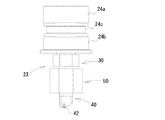
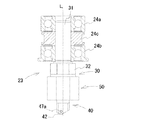
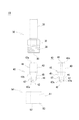
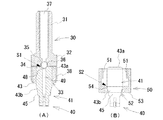
このホルダ取付け構造体23の詳細について、図2〜5を用いて説明する。図2はスクライブヘッド21に取り付けられたホルダ取付け構造体23の正面図である。なお、図2には、スクライブヘッド21が備えるベアリング等が併せて図示されている。図3は図2に示したホルダ取付け構造体23において、ベアリング等を断面図で示したホルダ取付け構造体23の正面図である。図4はホルダ取付け構造体23の分解図である。なお、図4ではホルダ取付け構造体23を構成するホルダユニット40について、90°回転させたホルダユニット40が併せて図示されている。図5はホルダ取付け構造体23において、ホルダジョイント30とハウジング50を断面図で示したホルダ取付け構造体23の正面図である。
ホルダ取付け構造体23は、図4に示すように、ホルダジョイント30と、ホルダユニット40と、ハウジング50と、を備えており、ホルダユニット40がホルダジョイント30とハウジング50により一体化されたものである。
ホルダジョイント30は、円柱状の回転軸部31と、ジョイント部32と、を備えている。この回転軸部31が、図3に示すように、スクライブヘッド21に内蔵された二つのベアリング24a、24bと円筒形スペーサ24cとに挿入されることで、ホルダ取付け構造体23はスクライブヘッド21に装着される。そして、ホルダ取付け構造体23はスクライブヘッド21に対して回転自在に保持される。
回転軸部31の下方に位置するジョイント部32には、下端側に円形の開口33を備えた内部空間34が設けられている。そして、開口部33を介して、ホルダユニット40がこの内部空間34に挿入される。なお、ホルダジョイント30の内部構造の詳細については後述する。
ホルダユニット40は、ホルダ41と、スクライビングホイール42と、ピン(図示せず)と、を備えており、スクライビングホイール42をピンによってホルダ41に回転可能に取り付けて一体化したものである。
ホルダ41は、磁性体金属からなり、上方に位置する円柱状の胴体部43と、下方に位置するホイール取付部44と、導体部43とホイール取付部44との間に位置する円柱部45と、を備えている。なお、ホルダ41の胴体部43の詳細については後述する。
ホイール取付部44には、スクライビングホイール42を保持するための保持溝46が二つの支持部47により形成されている。そして、スクライビングホイール42の中心に形成されたピン孔(図示せず)と、支持部47に形成された支持孔47aにピンを挿入することで、保持溝46にスクライビングホイール42が回転自在に保持される。なお、ホルダ取付け構造体23は、スクライビングホイール42にキャスタ効果が生じるようにするため、図3に示すように、一点鎖線Lで示した回転軸部31の軸中心から支持孔47aをズラして設けている。
また、図4に示すように、支持部47は、保持溝46を形成する内側面だけでなく、外側面も平坦に形成されている。この外側の平坦な面には、ホルダユニット40を管理するためのデータを2次元コード化し、この2次元コードを印字する等、ホルダユニット40の管理に利用することができる。特に、支持部47は、ホルダ取付け構造体23において、ハウジング50から露出しているため、組立て後であっても容易に2次元コード等を確認することができる。
スクライビングホイール42は、焼結ダイヤモンド(Poly Crystalline Diamond)や超硬合金、単結晶ダイヤモンドや多結晶ダイヤモンド等から形成されたものである。また、スクライビングホイール42は、超硬合金等の基材にダイヤモンド等の硬質材料の膜をコーティングしたものを用いることもできる。また、スクライビングホイール42は、消耗品であるため、定期的な交換が必要になるが、スクライビングホイール42の交換をホルダ41から取り外して行うのではなく、ホルダユニット40そのものを交換して行う構成なので、スクライビングホイール42の交換を迅速に行うことができる。
また、ホルダ41に円柱部45を設けておくことで、例えば、ホルダ取付け構造体23におけるホルダユニット40の同軸度を測定する場合等に、円柱部45を利用することができる。円柱部45は、ホルダ取付け構造体23においてハウジング50から露出しているため、この部分にセンサを接触させることで、取付け後においてもホルダジョイント30に対するホルダユニット40の同軸度を測定することができる。
ハウジング50は、六角ナット状の金属製の部材である。ハウジング50は、上部に位置しホルダジョイント30のジョイント部32と螺合するよう内側にネジ切り加工が施されている雌ネジ部51と、下部に位置しホルダユニット40が露出する貫通部52が設けられた底部53と、を備えている。
そして、内部空間34に挿入されたホルダユニット40が、貫通部52を介して露出するように、ハウジング50をホルダユニット40の下方から挿入し、雌ネジ部51をジョイント部32と螺合させることでホルダユニット40がホルダジョイント30に対して固定される。
以上のように、ホルダ取付け構造体23はホルダジョイント30と、ホルダユニット40と、ハウジング50と、を備えている。そして、本実施形態のホルダ取り付け構造体23には、脆性材料基板17に対して高精度のスクライブラインが形成できるよう、ホルダユニット40を固定するための二つの支持部S1、S2が設けられている。
この支持部S1、支持部S2について、図6を用いて詳細に説明する。図6(A)はホルダジョイント30とホルダユニット40との間に設けられた支持部S1を示した断面図であり、図6(B)はホルダユニット40とハウジング50との間に設けられた支持部S2を示した正面図である。なお、図6(B)においてはハウジング50が断面図で示されている。
ホルダユニット40を固定するための第1の支持部S1は、ホルダジョイント30とホルダユニット40との間に設けられている。具体的には、支持部S1は、ホルダジョイント30の内部空間34に露出する鋼球35と、ホルダユニット40の胴体部43の上面43aに形成された鋼球受け部48からなる。つまり、支持部S1は、ホルダジョイント30の支持形成部である鋼球35と、ホルダユニット40の支持形成部である鋼球受け部48とで構成される。
鋼球35は、内部空間34の上面に形成された圧入穴36に圧入固定されている。具体的には、鋼球35は、例えば直径2.0mmの球体であり、圧入穴36は鋼球35の直径よりも若干小さく、例えば直径1.9mmの円形の穴である。この圧入穴36は、中心が回転軸部31の軸中心(図3の一点鎖線L)と一致するように形成されており、鋼球35の中心も回転軸部31の軸中心Lと一致している。
なお、図5に示すように回転軸部31の内部には、回転軸部31の先端からの穴あけ加工によって空洞部37が形成されている。そして、空洞部37は、下端に更に細い空洞を有しており、圧入穴36へとつながっている。ホルダジョイント30は、この空洞部37に磁石(図示せず)を配置しておくことで、ハウジング50を装着しない状態でも、磁性体金属からなるホルダ41を内部空間34に引き寄せておくことができる。したがって、ホルダ取付け構造体23は、ホルダユニット40を交換する際に、ホルダユニット40の落下を防止できるため、交換作業を効率よく行うことができる。
鋼球受け部48は、円柱状の胴体部43の上面43aに形成されており、上面43aの中心に向かってテーパー状に傾斜する円形状の窪みである。この鋼球受け部48は、上面43aでの直径が例えば1.6mm程度であり、深さは例えば0.2mm程度に形成されている。
この鋼球受け部48の中心は円筒状のホルダユニット40の軸中心と一致するように形成されている。したがって、ホルダ取付け構造体23は、ホルダユニット40を内部空間34に挿入するだけで、鋼球受け部48に鋼球35が嵌り込み、ホルダユニット40の中心と、回転軸部31の軸中心Lとを簡単に一致させることができる。なお、鋼球受け部48の底部には、保持溝46へとつながる貫通孔49が形成されている。
このように、ホルダジョイント30の鋼球35とホルダユニット40の鋼球受け部48とが嵌まり合うことで、ホルダユニット40を固定するための第1の支持部S1が形成される。この支持部S1は、ホルダジョイント30に対するホルダユニット40の水平方向(図1のxy平面)への移動を防ぐ支点となる。
ホルダユニット40を固定するための第2の支持部S2は、ホルダユニット40とハウジング50との間に設けられている。具体的には、支持部S2は、ホルダユニット40の胴体部43下側の円錐台部43bと、ハウジング50の底部53において、貫通部52に設けられたテーパー部54からなる。つまり、支持部S2は、ホルダユニット40の支持形成部である円錐台部43bと、ハウジング50の支持形成部であるテーパー部54で構成される。
円錐台部43bは、胴体部43よりも径の小さい円柱部45に向かって側面が傾斜している部分であり、円錐台部43bの中心は鋼球受け部48の中心と同軸に、すなわちホルダユニット40の中心に一致するように形成されている。テーパー部54は、この円錐台部43bの傾斜方向とは反対向きに、底部52に向かって内径が小さくなるように傾斜している。
ホルダジョイント30のジョイント部32の側面には、図4に示すように、ネジ切り加工により雄ネジ38が形成されている。この雄ネジ38にハウジング50の雌ネジ部51を螺合させることで、円錐台部43bとテーパー部54とが接触し、ホルダユニット40が上方に押し上げられ、ホルダユニット40はホルダジョイント30に対して強固に固定される。このとき、ホルダジョイント30に取り付けられた状態で、テーパー部54の中心は回転軸部の中心と一致するようにされている。
このように、ホルダユニット40の円錐台部43bとハウジングのテーパー部54とが接触することで、ホルダユニット40を固定するための第2の支持部S2が形成され、この支持部S2は、ホルダジョイント30に対するホルダユニット40の水平方向(図1のxy平面)への移動を防ぐ支点となる。すなわち、第1の支持部S1により、回転軸部の軸中心と鋼球受け部48の中心が一致し、第2の支持部S2により、テーパー部54の中心が回転軸部の中心と一致することで、円錐台部43bの中心が回転軸部の中心と一致するので、ホルダユニットの中心が回転軸部の軸中心と一致することとなる。
以上のように、本実施形態のホルダ取付け構造体23は、ホルダジョイント30の内側に配置された鋼球35と、ホルダユニット40の上面43aに形成された鋼球受け部48からなる第1の支持部S1と、ホルダユニット40の円錐台部43bと、円錐台部43bと接触するハウジング50のテーパー部54からなる第2の支持部S2と、を備えている。
したがって、本実施形態のスクライブ装置10は、ホルダジョイント30に対するホルダユニット40の移動を防ぐ支点が2箇所あるため、ホルダジョイント30に対してホルダユニット40の位置が正確に定まり、精度の高いスクライブを行うことができる。そして、特許文献3に開示されている、スクライビングホイールの保持部とベアリングに挿入される回転軸とが最初から一体になっているスクライブ装置と同等の精度でスクライブを行うことができる。
また、特許文献2に開示されている、ホルダユニット(特許文献2におけるホイールホルダ)を固定するための支持部が1つしかないスクライブ装置と比べると、本実施形態のスクライブ装置10は、ホルダユニット40がブレたりしないため、より精度の高いスクライブを行うことができる。
なお、本実施形態において、ホルダ取付け構造体23は、ホルダユニット40を固定するための2つの支持部S1、S2を備える構成となっているが、これは少なくとも2つの支持部が必要ということである。したがって、ホルダ取付け構造体23は、更に多くの支持部を備えていてもよい。
[実施形態2]
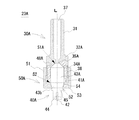
次に、実施形態2のホルダ取付け構造体23Aについて図7を用いて説明する。図7はホルダ取付け構造体23Aにおいて、ホルダジョイント30Aとハウジング50Aを断面図で示したホルダ取付け構造体23の正面図である。なお、実施形態1のホルダ取付け構造体23と同様の構成については同じ符号を用いて説明し、その詳細な説明は省略する。
次に、実施形態2のホルダ取付け構造体23Aについて図7を用いて説明する。図7はホルダ取付け構造体23Aにおいて、ホルダジョイント30Aとハウジング50Aを断面図で示したホルダ取付け構造体23の正面図である。なお、実施形態1のホルダ取付け構造体23と同様の構成については同じ符号を用いて説明し、その詳細な説明は省略する。
ホルダ取付け構造体23Aは、ホルダジョイント30Aと、ホルダユニット40Aと、ハウジング50Aと、を備えており、ホルダユニット40Aがホルダジョイント30Aとハウジング50Aにより一体化されたものである。
ホルダジョイント30Aは、円柱状の回転軸部31と、ジョイント部32Aと、を備えている。回転軸部31の下方に位置するジョイント部32Aには、下端側に円形の開口33を備えた内部空間34Aが設けられている。
ホルダユニット40Aは、ホルダ41Aと、スクライビングホイール42と、ピン(図示せず)と、を備えており、ピンを用いてホルダ41Aにスクライビングホイール42を回転可能に取り付けて一体化されたものである。
ホルダ41Aは、磁性体金属からなり、上方に位置し先端が丸い円錐状をした凸部48Aと、円柱状の胴体部43Aと、下方に位置するホイール取付部44と、胴体部43とホイール取付部44との間に位置する円柱部45と、を備えている。また、ハウジング50Aは、実施形態1のハウジング50と同様の構成であり、六角ナット状の金属製の部材である。
そして、ホルダ取付け構造体23Aは、脆性材料基板17に対して高精度のスクライブラインが形成できるよう、ホルダユニット40Aを固定するために二つの支持部S1A、S2が設けられている。
ホルダユニット40を固定するための第1の支持部S1Aは、ホルダジョイント30Aとホルダユニット40Aとの間に設けられている。具体的には、支持部S1Aは、ホルダジョイント30の内部空間34Aの上面が傾斜した凹部35Aと、ホルダユニット40Aの凸部48Aからなる。なお、凹部35Aは、中心が回転軸部31の軸中心(図7の一点鎖線L)と一致するように形成されている。また、ホルダユニット40Aの凸部48Aは、円形状の胴体部43Aの中心が一番高くなるように形成されている。したがって、ホルダ取付け構造体23Aは、ホルダユニット40Aを内部空間34Aに挿入するだけで、ホルダユニット40Aの中心と、回転軸部31の軸中心Lとを簡単に一致させることができる。
このように、ホルダジョイント30Aの凹部35Aとホルダユニット40Aの凸部48Aとが嵌まり合うことで、ホルダユニット40Aを固定するための支持部S1Aが形成され、この支持部S1Aは、ホルダジョイント30Aに対するホルダユニット40Aの水平方向への移動を防ぐ支点となる。
また、実施形態1のホルダ取付け構造体23と同様に、ホルダ取付け構造体23Aは、ホルダユニット40Aを固定するための支持部S2を、ホルダユニット40Aとハウジング50Aとの間に備えている。
ホルダジョイント30Aのジョイント部32Aの側面には、図4に示すように、雄ネジ38が形成されている。この雄ネジ38にハウジング50Aの雌ネジ部51を螺合することにより、円錐台部43bとテーパー部54とが接触し、ホルダユニット40Aが上方に押し上げられ、支持部S1Aでは、凹部35Aと凸部48Aとが嵌まり合い、ホルダユニット40Aはホルダジョイント30Aに対して強固に固定される。
以上のように、本実施形態のホルダ取付け構造体23Aは、ホルダジョイント30Aの内側に設けられた凹部35Aと、ホルダユニット40Aに形成された凸部48Aからなる支持部S1Aと、ホルダユニット40Aの円錐台部43bと、円錐台部43bと接触するハウジング50Aのテーパー部54からなる第2の支持部S2と、を備えている。
したがって、ホルダ取付け構造体23Aは、ホルダジョイント30Aに対するホルダユニット40Aの水平方向への移動を防ぐ支点が2箇所あるため、ホルダジョイント30Aに対してホルダユニット40Aの位置が正確に定まり、精度の高いスクライブを行うことができる。そして、特許文献3に開示されている、スクライビングホイールの保持部とベアリングに挿入される回転軸とが最初から一体になっているスクライブ装置と同等の精度でスクライブを行うことができる。
また、特許文献2に開示されている、ホルダユニット(特許文献2におけるホイールホルダ)を固定するための支持部が1つしかないスクライブ装置と比べると、ホルダユニット40Aがブレたりしないため、より精度の高いスクライブを行うことができる。
また、ホルダ取付け構造体23Aは、実施形態1のような鋼球35を用いないため、部品点数を削減することができる。
なお、ホルダ取付け構造体23に設けられた支持部S1Aは、ホルダジョイント30Aの内側に設けられた凹部35Aと、ホルダユニット40Aに形成された凸部48Aで構成されていたが、ホルダジョイント30Aに凸部を設け、ホルダユニット40Aに凹部を設ける構成でも構わない。
10…スクライブ装置
23、23A…ホルダ取付け構造体
30、30A…ホルダジョイント
31…回転軸部
32、32A…ジョイント部
33…開口
34、34A…内部空間
35…鋼球
35A…凹部
36…圧入穴
37…空洞部
38…雄ネジ
40…ホルダユニット
41…ホルダ
42…スクライビングホイール
43、43A…胴体部
43a…上面
43b…円錐台部
44…ホイール取付部
45…円柱部
46…保持溝
47…支持部
47a…支持孔
48…鋼球受け部
48A…凸部
49…貫通孔
50…ハウジング
51…雌ネジ部
52…貫通部
53…底部
54…テーパー部
S1、S2…支持部
23、23A…ホルダ取付け構造体
30、30A…ホルダジョイント
31…回転軸部
32、32A…ジョイント部
33…開口
34、34A…内部空間
35…鋼球
35A…凹部
36…圧入穴
37…空洞部
38…雄ネジ
40…ホルダユニット
41…ホルダ
42…スクライビングホイール
43、43A…胴体部
43a…上面
43b…円錐台部
44…ホイール取付部
45…円柱部
46…保持溝
47…支持部
47a…支持孔
48…鋼球受け部
48A…凸部
49…貫通孔
50…ハウジング
51…雌ネジ部
52…貫通部
53…底部
54…テーパー部
S1、S2…支持部
Claims (8)
- スクライビングホイールを有するホルダユニットと、
回転軸部と前記ホルダユニットが挿入されるジョイント部とを有するホルダジョイントと、
前記ホルダジョイントへの前記ホルダユニットの取り付けに際して前記ホルダジョイントに結合するハウジングと、
を備えたホルダ取付け構造体であって、
前記ホルダ取付け構造体には前記ホルダユニットを固定するための2つの支持部が回転軸部と同軸に設けられており、
第1の前記支持部は、前記ホルダユニットと前記ホルダジョイントとの間に設けられており、
第2の前記支持部は、前記ホルダユニットと前記ハウジングとの間に設けられていることを特徴するホルダ取付け構造体。 - 前記第1の支持部は、前記ホルダジョイントの内側に露出した鋼球と、前記ホルダユニットに設けられた前記鋼球の受け部と、からなることを特徴とする請求項1に記載のホルダ取付け構造体。
- 前記第2の支持部は、前記ホルダユニットに形成された円錐台部と、前記ハウジングに形成された前記円錐台部と接触するテーパー部と、からなることを特徴とする請求項2に記載のホルダ取付け構造体。
- 前記ハウジングから露出する前記ホルダユニットの側面には、円柱部が設けられていることを特徴とする請求項1〜3の何れか1項に記載のホルダ取付け構造体。
- 前記ホルダジョイントの前記回転軸部の内部には空洞部が設けられており、前記空洞部内に磁石が配置されていることを特徴とする請求項1〜4の何れか1項に記載のホルダ取付け構造体。
- 請求項1〜5に記載のホルダ取付け構造体を備えることを特徴とするスクライブ装置。
- スクライビングホイールを有し、ホルダジョイントのジョイント部に取り付けられるホルダユニットであって、
前記ジョイント部に取り付けられた際に固定のための支持部を形成する支持形成部が前記ホルダユニットの軸と同軸に2箇所設けられていることを特徴とするホルダユニット。 - スクライビングホイールを有するホルダユニットを取り付けるためのホルダジョイントであって、
回転軸部と、前記ホルダユニットが挿入されるジョイント部と、前記ホルダユニットの取り付け用のハウジングを備え、
前記ホルダユニットが取り付けられた際に固定のための支持部を形成する支持形成部が前記回転軸部の軸中心と同軸に2箇所設けられていることを特徴とするホルダジョイント。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013263766A JP2015120252A (ja) | 2013-12-20 | 2013-12-20 | ホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイント |
| TW103127129A TW201524726A (zh) | 2013-12-20 | 2014-08-07 | 保持具安裝構造體、劃線裝置、保持具單元及保持具接頭 |
| KR1020140101941A KR20150073058A (ko) | 2013-12-20 | 2014-08-07 | 홀더 부착 구조체, 스크라이브 장치, 홀더 유닛 및 홀더 조인트 |
| CN201410436722.1A CN104723468A (zh) | 2013-12-20 | 2014-08-29 | 刀架安装结构体、刻划装置、刀架单元及刀架接头 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013263766A JP2015120252A (ja) | 2013-12-20 | 2013-12-20 | ホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイント |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2015120252A true JP2015120252A (ja) | 2015-07-02 |
Family
ID=53448176
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013263766A Withdrawn JP2015120252A (ja) | 2013-12-20 | 2013-12-20 | ホルダ取付け構造体、スクライブ装置、ホルダユニット及びホルダジョイント |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP2015120252A (ja) |
| KR (1) | KR20150073058A (ja) |
| CN (1) | CN104723468A (ja) |
| TW (1) | TW201524726A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018140597A (ja) * | 2017-02-28 | 2018-09-13 | 三星ダイヤモンド工業株式会社 | カッターホルダ取付構造並びにホルダジョイント |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101727543B1 (ko) * | 2016-02-22 | 2017-04-17 | 한국미쯔보시다이아몬드공업(주) | 기판절단용 스크라이브헤드 회전장치 |
| JP6846795B2 (ja) * | 2016-09-09 | 2021-03-24 | 三星ダイヤモンド工業株式会社 | ツールホルダ |
| JP7109041B2 (ja) * | 2017-09-29 | 2022-07-29 | 三星ダイヤモンド工業株式会社 | カッターホルダ取付構造、カッターホルダ並びにホルダジョイント |
| JP7109061B2 (ja) * | 2018-06-19 | 2022-07-29 | 三星ダイヤモンド工業株式会社 | ホルダユニットおよびスクライブ装置 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB770207A (en) * | 1954-07-24 | 1957-03-20 | John Mcgregor | An improved tool chuck for machine tools |
| FR2281187A2 (fr) * | 1974-08-09 | 1976-03-05 | Buschmann Spannwerzeugfabrik | Mandrin a serrage automatique pour fraise |
| US4383460A (en) * | 1981-06-26 | 1983-05-17 | Red Devil Inc. | Self aligning pillar post for glass cutters |
| US6751875B2 (en) * | 2001-09-13 | 2004-06-22 | William Randolph Jones | High-speed, hand-held reciprocating method for cutting, carving, sawing, chiseling, filing, sanding, and engraving |
| KR100745588B1 (ko) * | 2005-11-29 | 2007-08-03 | 주식회사 탑 엔지니어링 | 취성기판용 스크라이버의 휠 홀더장치 |
| KR101242236B1 (ko) * | 2005-12-01 | 2013-03-11 | 미쓰보시 다이야몬도 고교 가부시키가이샤 | 팁홀더 |
-
2013
- 2013-12-20 JP JP2013263766A patent/JP2015120252A/ja not_active Withdrawn
-
2014
- 2014-08-07 KR KR1020140101941A patent/KR20150073058A/ko not_active Withdrawn
- 2014-08-07 TW TW103127129A patent/TW201524726A/zh unknown
- 2014-08-29 CN CN201410436722.1A patent/CN104723468A/zh active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018140597A (ja) * | 2017-02-28 | 2018-09-13 | 三星ダイヤモンド工業株式会社 | カッターホルダ取付構造並びにホルダジョイント |
Also Published As
| Publication number | Publication date |
|---|---|
| CN104723468A (zh) | 2015-06-24 |
| KR20150073058A (ko) | 2015-06-30 |
| TW201524726A (zh) | 2015-07-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR20150073058A (ko) | 홀더 부착 구조체, 스크라이브 장치, 홀더 유닛 및 홀더 조인트 | |
| JP2017535328A (ja) | 歯科部品用の切削装置および切削材料 | |
| JP6405717B2 (ja) | ホルダ、ホルダユニット及びスクライブ装置 | |
| KR20170077789A (ko) | 홀더 조인트 | |
| JP6013211B2 (ja) | スクライビングホイール用ホルダー、ホルダーユニット及びスクライブ装置 | |
| JP5281542B2 (ja) | チップホルダユニット | |
| TWI663133B (zh) | Holder, holder unit and scribing device | |
| CN107520973B (zh) | 划刻装置以及保持架单元 | |
| CN106181674A (zh) | 触针的制造方法以及触针 | |
| JP2016056074A (ja) | スクライブ装置、スクライブ方法、ホルダユニット及びホルダ | |
| JP2015209350A (ja) | スクライビングツールの製造方法、スクライビングツール、スクライブ装置及びスクライブ方法 | |
| TWI636025B (zh) | Marking device and holder unit | |
| KR102577831B1 (ko) | 스크라이브 장치 및 홀더 유닛 | |
| JP2012106479A (ja) | スクライブヘッドおよびスクライブ装置 | |
| JP2019217679A (ja) | ホルダユニットおよびスクライブ装置 | |
| KR20170077788A (ko) | 홀더 조인트 | |
| JP2001106541A (ja) | スクライブ装置 | |
| JP2015229302A (ja) | ホルダ、ホルダユニット及びスクライブ装置 | |
| JP6557982B2 (ja) | スクライブ装置 | |
| JP2016141028A (ja) | スクライブ装置 | |
| JP6727673B2 (ja) | スクライブ装置及びホルダユニット | |
| RU2440216C1 (ru) | Расточная оправка | |
| JP2019171724A (ja) | スクライブヘッド | |
| JP2016141090A (ja) | スクライブ装置 | |
| JP2015024447A (ja) | 切削工具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161101 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20170705 |