JP2015182104A - レーザ光の伝播監視機能を備えたレーザ加工機 - Google Patents
レーザ光の伝播監視機能を備えたレーザ加工機 Download PDFInfo
- Publication number
- JP2015182104A JP2015182104A JP2014060649A JP2014060649A JP2015182104A JP 2015182104 A JP2015182104 A JP 2015182104A JP 2014060649 A JP2014060649 A JP 2014060649A JP 2014060649 A JP2014060649 A JP 2014060649A JP 2015182104 A JP2015182104 A JP 2015182104A
- Authority
- JP
- Japan
- Prior art keywords
- laser beam
- laser
- half mirror
- sensor
- mirror
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000012544 monitoring process Methods 0.000 title description 8
- 230000003287 optical effect Effects 0.000 claims abstract description 93
- 238000012545 processing Methods 0.000 claims description 67
- BASFCYQUMIYNBI-UHFFFAOYSA-N platinum Chemical compound [Pt] BASFCYQUMIYNBI-UHFFFAOYSA-N 0.000 claims description 14
- 229910052697 platinum Inorganic materials 0.000 claims description 7
- 239000012774 insulation material Substances 0.000 abstract description 2
- 239000007789 gas Substances 0.000 description 61
- 238000010926 purge Methods 0.000 description 18
- 238000000034 method Methods 0.000 description 17
- 230000005856 abnormality Effects 0.000 description 13
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 12
- 230000008569 process Effects 0.000 description 12
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 10
- 230000005540 biological transmission Effects 0.000 description 9
- 238000011109 contamination Methods 0.000 description 7
- 230000002093 peripheral effect Effects 0.000 description 7
- 229910002092 carbon dioxide Inorganic materials 0.000 description 6
- 239000001569 carbon dioxide Substances 0.000 description 6
- 238000001514 detection method Methods 0.000 description 5
- 238000010521 absorption reaction Methods 0.000 description 4
- 229910052757 nitrogen Inorganic materials 0.000 description 4
- 230000036961 partial effect Effects 0.000 description 4
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 3
- 238000004140 cleaning Methods 0.000 description 3
- 230000007547 defect Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000012856 packing Methods 0.000 description 3
- PFNQVRZLDWYSCW-UHFFFAOYSA-N (fluoren-9-ylideneamino) n-naphthalen-1-ylcarbamate Chemical compound C12=CC=CC=C2C2=CC=CC=C2C1=NOC(=O)NC1=CC=CC2=CC=CC=C12 PFNQVRZLDWYSCW-UHFFFAOYSA-N 0.000 description 2
- QGZKDVFQNNGYKY-UHFFFAOYSA-N Ammonia Chemical compound N QGZKDVFQNNGYKY-UHFFFAOYSA-N 0.000 description 2
- JBRZTFJDHDCESZ-UHFFFAOYSA-N AsGa Chemical compound [As]#[Ga] JBRZTFJDHDCESZ-UHFFFAOYSA-N 0.000 description 2
- 230000002159 abnormal effect Effects 0.000 description 2
- 230000002411 adverse Effects 0.000 description 2
- 230000002238 attenuated effect Effects 0.000 description 2
- 229910001873 dinitrogen Inorganic materials 0.000 description 2
- 230000007257 malfunction Effects 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 230000002829 reductive effect Effects 0.000 description 2
- 230000004044 response Effects 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 1
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- 229910018503 SF6 Inorganic materials 0.000 description 1
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910021529 ammonia Inorganic materials 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 239000010419 fine particle Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 229910052732 germanium Inorganic materials 0.000 description 1
- GNPVGFCGXDBREM-UHFFFAOYSA-N germanium atom Chemical compound [Ge] GNPVGFCGXDBREM-UHFFFAOYSA-N 0.000 description 1
- 150000008282 halocarbons Chemical class 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 231100000989 no adverse effect Toxicity 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 238000007747 plating Methods 0.000 description 1
- 230000004043 responsiveness Effects 0.000 description 1
- 229910052710 silicon Inorganic materials 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 239000000779 smoke Substances 0.000 description 1
- SFZCNBIFKDRMGX-UHFFFAOYSA-N sulfur hexafluoride Chemical compound FS(F)(F)(F)(F)F SFZCNBIFKDRMGX-UHFFFAOYSA-N 0.000 description 1
- 229960000909 sulfur hexafluoride Drugs 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 238000002834 transmittance Methods 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images










Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B21/00—Measuring arrangements or details thereof, where the measuring technique is not covered by the other groups of this subclass, unspecified or not relevant
- G01B21/22—Measuring arrangements or details thereof, where the measuring technique is not covered by the other groups of this subclass, unspecified or not relevant for measuring angles or tapers; for testing the alignment of axes
- G01B21/24—Measuring arrangements or details thereof, where the measuring technique is not covered by the other groups of this subclass, unspecified or not relevant for measuring angles or tapers; for testing the alignment of axes for testing alignment of axes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/064—Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms
- B23K26/0643—Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms comprising mirrors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/03—Observing, e.g. monitoring, the workpiece
- B23K26/032—Observing, e.g. monitoring, the workpiece using optical means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/035—Aligning the laser beam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/04—Automatically aligning, aiming or focusing the laser beam, e.g. using the back-scattered light
- B23K26/042—Automatically aligning the laser beam
- B23K26/043—Automatically aligning the laser beam along the beam path, i.e. alignment of laser beam axis relative to laser beam apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/14—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- General Physics & Mathematics (AREA)
- Laser Beam Processing (AREA)
- Lasers (AREA)
Abstract
【課題】簡易な構成でありながら、レーザ光の広がり及び光軸ずれを的確に検出できる手段を備えたレーザ加工機の提供。【解決手段】ハーフミラー24の、レーザ光14を反射する面46とは反対の面48側に、ハーフミラー24を透過したレーザ光を受光するセンサ50が配置される。センサ50は、断熱材52を介してハーフミラー24の背面48と、ハーフミラー24を透過したレーザ光を遮断又は吸収する遮蔽板54との間に配置されており、他の部材とは熱的に独立した部材となっている。またセンサ50は、ハーフミラー24を透過した正常時のレーザ光は受光せず、レーザ光が広がった場合又はレーザ光の光軸がずれた場合に、ハーフミラー24を透過したレーザ光を直接受光する位置に配置されている。【選択図】図3a
Description
本発明は、レーザ光の伝播監視機能を備えたレーザ加工機に関する。
ガスレーザ発振器を搭載したレーザ加工機では、該レーザ発振器から出射されたレーザ光は、大気中を伝播し1つ以上の反射鏡を介して加工点まで導かれる。通常は、レーザ光を確実に加工点まで導くために、蛇腹やダクトで密閉されたレーザ光路をクリーンガスでパージする。
レーザ光路を構成する蛇腹は、レーザ加工時に伸縮するため、その継ぎ目や該継ぎ目に設けたパッキンと蛇腹端部との隙間から、外気が光路内に入り込む可能性がある。従来、レーザ加工機が設置されている工場内でペンキやシンナー等を使用すると、光路内に不純ガスが混入してレーザ光(ビーム径)が拡大し、レーザ加工に不具合が生じることがあった。また、周辺機器の振動等により、光軸のズレが発生することもある。そのためレーザ加工機には、レーザ光の広がり、光軸ズレを監視又は検知する装置を取り付けることが望ましい。
レーザ光の広がりや光軸ズレを監視するための手段としては、主に以下の3つが挙げられる。
(a)レーザ光路と同軸に、アパーチャ(開口部を有する板)を設置し、該アパーチャの温度又は該アパーチャからの反射光を監視する。
(b)レーザ光路内にガスセンサを設置し、レーザ光の伝播に悪影響を与えるガスや粒子が存在するか否かを監視する。
(c)レーザ光路途中にハーフミラーを設置し、該ハーフミラーにて分光されたレーザ光を、ビームプロファイラで監視する。
(a)レーザ光路と同軸に、アパーチャ(開口部を有する板)を設置し、該アパーチャの温度又は該アパーチャからの反射光を監視する。
(b)レーザ光路内にガスセンサを設置し、レーザ光の伝播に悪影響を与えるガスや粒子が存在するか否かを監視する。
(c)レーザ光路途中にハーフミラーを設置し、該ハーフミラーにて分光されたレーザ光を、ビームプロファイラで監視する。
上記(a)に関連する従来技術として、例えば特許文献1には、光伝送路中にアパーチャを有するアパーチャ部材を設け、該アパーチャ部材の入射面側を凹面鏡とし、該凹面鏡の集光位置に検出器を設けた、レーザ加工機の異常ビーム検出装置が記載されている。
また特許文献2には、レーザビーム通過穴(アパーチャ)を有するベースブロックと、該アパーチャの内壁に設けた穴部に嵌め込んだ赤外線センサと、該アパーチャより小径でかつ周縁がテーパ部となっている他のアパーチャを有する反射板とを有し、レーザビームの光軸がずれた場合は、該反射板からの反射光が該赤外線センサに入射するようにしたレーザビーム光軸ずれ検出装置が記載されている。
一方、上記(b)に関連する従来技術として、例えば特許文献3には、中空の導光路内に煙検出装置を設け、該導光路内の透過度を検出できるようにしたレーザ加工装置が記載されている。
またビーム径を監視する他の従来技術として、特許文献4には、中央部を全反射部とし、その周辺部を透過部とした一部透過鏡を用いて、該一部透過鏡を透過した光を監視することによりビーム径の変化を検出できるようにしたレーザ加工機が記載されている。
特許文献1及び2に記載されるようなアパーチャを用いた監視方法(a)は、最も一般的ではあるが、以下のような課題がある。
(a1)センサの応答性の観点からは、アパーチャの径は小さい方が好ましいのであるが、アパーチャ径を小さくしていくと、レーザ光特性に影響を与える。また大出力のレーザ光がアパーチャ部材に当たると、アパーチャ部材に熱変形が生じたり、該アパーチャ部材に施しためっき等の蒸気が発生し、反射鏡を汚染したりする恐れがある。
(a2)アパーチャからの反射光は一定のパワーを有するので、該反射光を受けるセンサを保護するために、該反射光を減衰させる手段を設ける必要がある。しかし一方で、レーザ加工は加工対象によって様々な出力で行われるので、低出力での加工を行う場合は、上記手段によってレーザ光が減衰されてしまいセンサが反応しないという不具合が生じ得る。また反射光を利用する(つまりレーザ光を間接的に監視する)場合、センサの反応が遅くなるという問題もある。
(a3)アパーチャによってレーザ光路が一部狭窄しているので、光路内部のパージを行う際にパージガスの流れが妨げられ、パージガスが滞留し易くなる。
特許文献3に記載されるようなガスセンサによる監視方法(b)には、下記の課題がある。
(b1)レーザ光の伝播に影響を与えるガスの種類は多数ある(例えば、六フッ化硫黄、エチレン、ハロゲン化炭化水素、アンモニア、アセトン、アルコール、炭酸ガス)ので、ガスの種類に応じて複数種類のガスセンサを設置しなければならない場合がある。
(b2)レーザ光路のパージには、空気、乾燥空気、二酸化炭素を低減した空気、窒素ガス等の様々な種類の気体が使用される。このため、ガスセンサの出力にオフセット(オフセット電圧)が生じたり、正常時なのにアラームが発生したりする等、ガスセンサが安定して動作しない虞がある。
(b3)粉塵等の微小粒子もレーザ光の伝播に影響を与える場合があるが、通常、ガスセンサでは粒子を検知できない。
またレーザ光を分光してプロファイラで監視する方法(c)は、そのための装置が大きく、複雑かつ高価なため、量産機への適用は困難である。
一方、特許文献4に記載の技術では、中央部を全反射部とし、その周辺部を透過部とした一部透過鏡を用いるので、該周辺部をレーザ光が透過しなくなったときにビーム径が小さくなったことを検知することはできる。しかし正常時は、該周辺部をレーザ光が透過し、その透過光をセンサが受光しているので、正常時よりもレーザ光(ビーム径)が広がった場合を検知することはできない。また、中央部を円形の全反射部とし、その周辺部を透過部とした一部透過鏡は、その製造が困難であると思われることに加え、該一部透過鏡の外縁部にレーザ光が当たった場合はレーザ光の反射・吸収、及びそれに伴うレーザ光の回折を予測することが極めて困難である。
そこで本発明は、簡易な構成でありながら、レーザ光の広がり及び光軸ずれを的確に検出できる手段を備えたレーザ加工機を提供することを目的とする。
上記目的を達成するために、本願第1の発明は、レーザ発振器と、前記レーザ発振器から出力されたレーザ光が通過する光路と、前記光路内に配置された少なくとも1つの反射鏡と、を備え、前記光路内をレーザ光が伝播するレーザ加工機であって、前記反射鏡の少なくとも1つがハーフミラーであり、前記ハーフミラーの、レーザ光を反射する面とは反対の面側に、前記ハーフミラーを透過したレーザ光を受光する少なくとも1つのセンサを設け、前記センサは、正常時はレーザ光を受光せず、かつレーザ光が正常時より広がった場合又はレーザ光の光軸が正常時よりずれた場合にレーザ光を受光する位置に配置されることを特徴とするレーザ加工機を提供する。
第2の発明は、第1の発明において、前記センサを複数有し、前記複数のセンサは、前記ハーフミラーを透過したレーザ光の直径より大きい直径を有する円の周上、又は前記レーザ光の直径より大きい短径を有する楕円の周上に等間隔で配置される、レーザ加工機を提供する。
第3の発明は、第1又は第2の発明において、前記センサは、前記ハーフミラーを透過したレーザ光を直接受光するように構成されている、レーザ加工機を提供する。
第4の発明は、第1〜第3のいずれか1つの発明において、前記ハーフミラーの温度を測定するミラー温度センサをさらに有する、レーザ加工機を提供する。
第5の発明は、第1〜第4のいずれか1つの発明において、前記センサは、熱電対、温度スイッチ、サーモスタット、サーモパイル及び白金測温抵抗体を含む群から選択される、レーザ加工機を提供する。
第6の発明は、第1〜第5のいずれか1つの発明において、前記センサがレーザ光を受光したときにアラームを出力する手段を有する、レーザ加工機を提供する。
本発明によれば、レーザ光路内の反射鏡の少なくとも1つをハーフミラーとし、該ハーフミラーの背面側に、正常時のレーザ光の最大直径よりも外側の位置にセンサを設置することにより、レーザ光が広がった場合やレーザ光の光軸ズレが発生した場合のみセンサがレーザ光を受光することができるので、レーザ光の拡大や光軸ずれを容易に検知することができる。またセンサはレーザ光路には配置されないため、レーザ光の伝播及びパージガスの滞留による悪影響は発生しない。さらに、ハーフミラーを透過するレーザ光のパワーは大きく減衰される(通常は2%以下)ため、センサがレーザ光を受けても熱変形したり、有害な蒸気が発生したりすることがない。また、透過光は低出力のためセンサを破壊することはないため、レーザ光とセンサ位置を最適化できる。
複数のセンサを円又は楕円の周上に等間隔で配置することにより、レーザ光の拡大と光軸ずれとを識別でき、かつ光軸ずれの場合はそのずれ方向も特定することができる。
センサが、ハーフミラーを透過したレーザ光を直接受光することにより、センサ構成がより単純化されることに加え、レーザ光の伝播不具合の発生を高速で検知できる。またこのようなセンサは、周囲雰囲気を監視するガスセンサ等と比較し誤作動が少なく、連続運転に支障をきたす可能性が低い。
ハーフミラーの温度を測定するミラー温度センサを使用することにより、ハーフミラー自体の汚れや熱変形によるレーザ光の吸収や散乱を事前に検知することができるとともに、レーザ光の拡大や光軸ずれの検知精度がさらに高まる。
不具合発生時に直ちにアラームを出力することにより、加工不良による損失を最小限に抑えることができる。
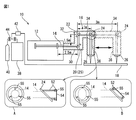
図1は、本発明の好適な実施形態に係るレーザ加工機の概略構成を示す図である。レーザ加工機10は、炭酸ガス等を媒質とするガスレーザ発振器12と、ガスレーザ発振器12から出力されたレーザ光14が通過する光路(光伝送路)16と、光路16内に配置された少なくとも1つの反射鏡と、を備え、レーザ光14は光路16内を伝播し、加工対象であるワーク18まで導かれる。図示例では、レーザ発振器12から出射されたレーザ光14は、第1反射鏡20及び第2反射鏡22によって全反射され、可動のハーフミラー(部分透過鏡)24によって反射された後、可動の加工レンズ26を透過して、ワーク18に対して所定の加工を行う。なお図1に付した寸法は例示であり、本発明はこれに限られるものではない。
光路16は、蛇腹からなる密閉構造を有し、図1の例では、4つの蛇腹30、32、34及び36がこの順に、略直交するように接続されており、蛇腹34が(図1では左右方向に)伸縮することにより、ハーフミラー24及び加工レンズ26が移動可能となっている。なお光路16を構成する部分のうち、可動部(ハーフミラー24及び加工レンズ26)を含まない部分(例えば蛇腹30及び32)については、蛇腹の代わりに実質剛性のダクト等を使用してもよい。
またレーザ加工機10は、光路16内に送られるパージ用乾燥ガス(クリーンエアー)を発生するコンプレッサ38と、パージ用窒素ガスが封入されたガスボンベ40と、エアーフィルター42を介して光路16と流体的に接続されたパージガス切替バルブ44とを有し、切替バルブ44の操作によって、光路16内に送るパージガスをクリーンエアーと窒素とで切替えることができる。
反射鏡20及び22としては、銅ミラー、モリブデンミラー若しくはアルミニウムミラー等の金属ミラーか、又は、シリコンベースミラー等の、炭酸ガスレーザ光の吸収が小さく反射率の高いものが使用可能である。一方、ハーフミラー24としては、セレン化亜鉛(ZnSe)ミラー、ゲルマニウム(Ge)ミラー又はガリウム・ヒ素(GaAs)ミラー等の、炭酸ガスレーザ光を98%以上反射し、それ以外(2%以下)を透過するミラーが好ましい。なお図示例では、いずれのミラーにおいてもレーザ光の反射角が90度となっているが、本発明はこれに限定されるものではない。
加工レンズ26は、レーザ光14をワーク18上で集光する機能を有する。また、加工レンズ26と蛇腹36との境界にはパッキン等が設けられ、外部からの光路16内部へ空気やアシストガスが混入しないようになっている。同様に、光路16を構成する蛇腹間についてもパッキンを設け、外部から光路16内へ空気が混入しないようになっている。なお図1の例では、蛇腹34の伸縮により加工レンズ26が左右に移動しながらレーザ加工を行うが、レーザ加工機10は、前後方向(紙面に垂直な方向)や、上下方向の可動軸を有してもよい。その場合も、可動部については伸縮性の蛇腹が使用され、レーザ光路は密閉される。
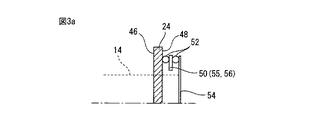
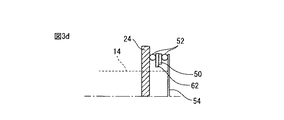
次に、ハーフミラー24に設けられるセンサの具体例について、図2a〜図2f、図3a〜図3dを参照しつつ説明する。なお図3aは、図2a〜図2cの構成のレーザ光軸方向断面を示し、図3b〜図3dはそれぞれ、図2d〜図2fの構成のレーザ光軸方向断面を示している。
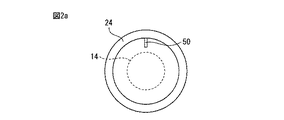
図2a(図3a)は、ハーフミラー24の、レーザ光14を反射する面(前面)46とは反対の面(背面)48側に、ハーフミラー24を透過したレーザ光を受光する1つのセンサ50を設けた例を示す。図2aにおけるセンサ50は熱電対であり、断熱材52を介してハーフミラー24の背面48と、ハーフミラー24を透過したレーザ光を遮断又は吸収する遮蔽板54との間に配置されており、換言すればセンサ50は他の部材とは熱的に独立した部材となっている。またセンサ50は、ハーフミラー24を透過した正常時のレーザ光の外側に配置される。すなわちセンサ50は、ハーフミラー24を透過した正常時のレーザ光は受光せず、レーザ光(ビーム径)が広がった場合又はレーザ光の光軸がずれた場合に、ハーフミラー24を透過したレーザ光を直接受光する位置に配置されている。これについては後述する。
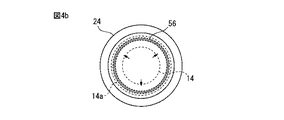
図2b(図3a)は、上述の熱電対50の代わりに、ハーフミラー24の背面48側に、複数の熱電対を直列又は並列に接続してなる略環状のサーモパイル56を略環状に設けた例を示す。サーモパイル56もセンサ50と同様、ハーフミラー24を透過した正常時のレーザ光の外側に配置される。他の構成については図2aと同様でよいので、詳細な説明は省略する。
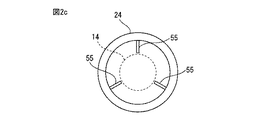
図2c(図3a)は、上述の熱電対50の代わりに、サーモスタット55を複数設けた例を示し、具体的には、3つのサーモスタット55が、ハーフミラー24を透過した正常時のレーザ光の直径より大きい円、又はレーザ光の直径より大きい短径を有する楕円の周上に等間隔の角度で配置される。なおサーモスタット55は4つ以上設けてもよいし、必ずしも周方向に等間隔で配置されなくてもよいが、等間隔であることが好ましい。また、センサは全て同種類でなくともよく、例えば1つの熱電対と2つのサーモスタットを使用することも可能である。他の構成については図2aと同様でよいので、詳細な説明は省略する。
ここで、複数のセンサ(サーモスタット)が円周上に配置されるのは、図1の拡大図Aに示すように、複数のセンサがレーザ光14の進行方向に垂直な同一断面に配置されている場合であり、複数のセンサが楕円の周上に配置されるのは、図1の拡大図Aとは択一的な拡大図Bに示すように、複数のセンサがハーフミラー24に平行に(各センサとハーフミラー24との距離が同一)に配置されている場合である。
図2d(図3b)は、複数の熱電対50を設けた構成にさらに、他の種類のセンサ(ここでは白金測温抵抗体)58を、各熱電対50に隣接配置した例を示す。3つの白金測温抵抗体58は、3つの熱電対と50と同様、ハーフミラー24を透過した正常時のレーザ光の直径より大きい直径を有する円、又はレーザ光の直径より大きい短径を有する楕円の周上に等間隔で配置されるが、熱電対50が配置された円又は楕円を内包する円又は楕円の周上に配置される。他の構成については図2aと同様でよいので、詳細な説明は省略する。
図2e(図3c)は、図2aの構成において、熱電対50を温度スイッチ59に置換し、さらに、ハーフミラー24の温度を測定するためのミラー温度センサ(ここではミラー温度測定用熱電対)60を、ハーフミラー24の前面に取付けた例を示す。他の構成については図2aと同様でよいので、詳細な説明は省略する。
図2f(図3d)は、図2aの構成において、センサ50の前面側に金属等のレーザ受光部62を取付けた例を示す。従って図2fの例は他の例と異なり、センサ50はレーザ光が広がった場合又はレーザ光の光軸がずれた場合に該レーザ光を直接受光するのではなく、代わりに受光部62が受光する。そしてセンサ50は、レーザ光を受光した受光部62の温度を測定するように構成されている。他の構成については図2aと同様でよいので、詳細な説明は省略する。
次に、上述のセンサの作用について、図4a〜図4c、図5a〜図5cを参照しつつ説明する。なお図4a〜図4cは、光路16内への不純物の混入等によってレーザ光が正常時より拡大した場合を示し、一方図5a〜図5cは、反射鏡の向きの誤差やレーザ発振器自体の不具合等によってレーザ光軸が正常時よりずれている場合を示している。
図4aは、1つの熱電対50を有するハーフミラー(図2a)に、正常時のレーザ光14よりも広がったレーザ光14aが照射され、その一部がハーフミラー24を透過した場合を示す。熱電対50は、正常時のレーザ光14は受光しないが、拡大したレーザ光14aを直接受光することができる。また図5aに示すように、正常時のレーザ光14の光軸が上方にずれた場合(レーザ光14c)も、ずれたレーザ光をセンサ50で検知することができる。
このように、ハーフミラー24を透過した正常時のレーザ光は受光せず、レーザ光(ビーム径)が広がった場合又はレーザ光の光軸がずれた場合にのみ、ハーフミラー24を透過したレーザ光を直接受光する位置にセンサを配置することにより、レーザ光の拡大又は光軸のずれを容易かつ迅速に検知することができる。またセンサはハーフミラーを透過したレーザ光(通常は透過前の2%以下のパワー)を受光するので、センサが熱変形したりセンサから有害な蒸気が生じたりする可能性は極めて低い。さらに、センサは正常時にレーザ光を受光しないので、センサがレーザ光を受光したら直ちに異常と判定することが可能であり、センサの受光量を定量的に測定・評価する必要がない。また、同一円又は楕円の周上に異なる種類のセンサを使用しても実質同一の効果が得られる。
一方、図5aに示すように、センサ(熱電対)50が1つの場合は、光軸のずれについては、そのずれ方向によって検知できる場合とできない場合がある。例えば、正常時のレーザ光14の光軸が上方にずれた場合(レーザ光14c)はセンサ50で検知可能であるが、逆に下方にずれた場合(レーザ光14d)は検知できない。
そこで、図2bに示したような略環状のサーモパイル56を使用すれば、拡大したレーザ光14aを検知できる(図4b)ことに加え、レーザ光軸がいずれの方向にずれてもそのずれを確実に検知することができる(図5b)。また図2cに示したような複数のセンサ55を円又は楕円の周上に等間隔で配置した場合も、拡大したレーザ光14aを検知できる(図4c)ことに加え、レーザ光軸のずれをほぼ確実に検知することができる(図5c)。このようにサーモパイルを使用した場合やセンサが複数ある場合は、レーザ光の拡大と光軸ずれとを識別することができ、さらに光軸ずれについてはその方向も概ね特定することができる。
なお上述の図2d〜図2fについても、少なくとも図2aと同様の作用効果が得られるが、図2dに示すように検知範囲の異なる複数種のセンサ(熱電対50及び測温抵抗体58)を使用した場合は、図2cと同等の作用に加え、レーザ光が拡大の程度に応じて段階的な措置を採ることができる(後述する第3のフローチャート(図8)参照)。また図2eに示すようにハーフミラー24自体の温度を測定するセンサ60を設けた場合は、ハーフミラーの熱変形や汚れに起因する不具合を検知できる(後述する第4のフローチャート(図9)参照)。
また、図2fに示すようにセンサ50の前面側に受光部62を設けた場合は、受光部62の寸法・形状を適宜選定することにより、1つのセンサでより広い領域を監視できる一方、受光部62からの伝熱作用を利用するため、センサがレーザ光を直接受光する場合よりも検知が遅くなる。そこで、図2aのような直接受光式のセンサと、図2fのような間接受光式のセンサとを組み合わせて使用し、双方の利点が得られるようにすることもできる。
なお図2a〜図2fに示したセンサは例示であり、正常時のレーザ光は受光せず、ハーフミラーを透過した異常時のレーザ光を受光できるものであれば、センサの種類、位置又は個数を変更したり、上記以外の他の種類のセンサも使用したりすることも可能である。またセンサの構成や種類は、レーザ発振器から何番目のミラーに設置すべきか、或いは検知すべき不具合の内容等によって、適宜変更が可能である。
次に、図2a〜図2fの構成を有するハーフミラーを用いて、レーザ光の拡大や光軸ずれを検知する処理の流れを、第1〜第4のフローチャート(図6〜図9)を参照しつつ説明する。
図6に示す第1のフローチャートは、図2a、図2b及び図2fの構成を有するハーフミラーを使用した場合の処理の流れを示す。先ず、レーザ加工を開始・続行し(ステップS101)、センサがレーザ光を受光するか否かを監視する(ステップS102)。センサがレーザ光を受光しなければレーザ加工を続行するが、受光した場合は、レーザ光に異常があったと判断する(ステップS103)。但しこの時点では、レーザ光の異常が拡大なのか光軸ずれなのかが不明なので、次のステップS104では、レーザ加工機周辺にて不純ガスが使用されているか否かを確認する。
不純ガスが使用されている場合は、その不純ガスの使用を停止し、レーザ光路内をパージガスでパージすれば(ステップS105)、レーザ加工を続行することができる。一方、不純ガスが使用されていない場合は光軸がずれている可能性があるので、適当な手段によって光軸のずれの有無を調べ(ステップS106)、光軸ずれがある場合は光軸を再調整する(ステップS107)。
一方、光軸ずれが確認されなかった場合は、レーザ光のモード(強度分布)を確認し(ステップS108)、異常があればレーザ加工を停止し、レーザ発振器の調整を行う(ステップS109)。レーザ光のモードにも異常がない場合は、不純ガス及び光軸ずれ以外の要因が考えられるので、その要因を調査して排除する。
図7に示す第2のフローチャートは、図2cの構成を有するハーフミラーを使用した場合の処理の流れを示す。先ず、レーザ加工を開始・続行し(ステップS201)、センサがレーザ光を受光するか否かを監視する(ステップS202)。センサがレーザ光を受光しなければレーザ加工を続行するが、受光した場合は、受光したセンサがいくつであるかを検出する(ステップS203)。図2cの例ではセンサ(サーモスタット55)が3つあるので、受光したセンサの個数が1つ又は2つの場合は、レーザ光の異常の原因は光軸ずれである可能性が高いので、適当な手段を用いて、光軸ずれを表すアラームを出力し、レーザ加工機の制御装置や作業者に通知する(ステップS204)。一方、全ての(ここでは3つの)センサが受光した場合は、レーザ光の異常の原因は不純ガス(レーザ光の拡大)である可能性が高いので、適当な手段を用いて、不純ガスが光路内に混入したことを表すアラームを出力し、レーザ加工機の制御装置や作業者に通知する(ステップS205)。
受光したセンサの個数が1つ又は2つの場合は、ステップS206に進み、光軸ずれが実際に発生しているか否かを確認する。そして光軸ずれが発生している場合は、レーザ光軸の再調整を行う(ステップS207)ことにより、レーザ加工機は加工可能な状態に戻る。
一方、光軸ずれが発生していない場合、及び、全てのセンサが受光した場合は、レーザ光の異常の要因が不純ガスである可能性が高いので、レーザ加工機周辺にて不純ガスが使用されているか否かを確認する(ステップS208)。不純ガスが使用されている場合は、その不純ガスの使用を停止し、レーザ光路内をパージガスでパージすれば(ステップS209)、レーザ加工を続行することができる。一方、全てのセンサが受光したにも関わらず不純ガスが使用されていない場合は、光軸がずれている可能性があるので、光軸のずれの有無を調べ(ステップS206)、光軸ずれがある場合は光軸を再調整する(ステップS207)。
なお図7のフローチャートでは、不純ガスの使用も光軸ずれも確認されなかった場合はステップS206とS208との往復を繰り返して処理が進まない可能性があるが、この場合は不純ガス及び光軸ずれ以外の要因が考えられるので、その要因を調査して排除する。
図8に示す第3のフローチャートは、図2dの構成を有するハーフミラーを使用した場合の処理の流れを示す。先ず、レーザ加工を開始・続行し(ステップS301)、センサがレーザ光を受光するか否かを監視する(ステップS302)。センサがレーザ光を受光しなければレーザ加工を続行するが、図2dの例では、センサ(熱電対50と白金測温抵抗体58)が内側に3つ及び外側に3つあるので、先ず内側(正常時のレーザ光に近い方)のセンサ50が受光したか否かを検出する(ステップS303)。受光した内側のセンサの個数が1つ又は2つの場合は、レーザ光の異常の原因は光軸ずれである可能性が高いので、適当な手段を用いて、光軸ずれを表すアラームを出力し、レーザ加工機の制御装置や作業者に通知する(ステップS304)。
一方、全ての(ここでは3つの)内側のセンサが受光した場合は、レーザ光の異常の原因は不純ガス(レーザ光の拡大)である可能性が高いので、適当な手段を用いて、不純ガスが光路内に混入したことを表すアラームを出力し、レーザ加工機の制御装置や作業者に通知する(ステップS305)とともに、パージガスを乾燥空気から窒素に変更する(ステップS309)。パージガスの変更により、アラームの発生を抑えることができる。
受光した内側のセンサの個数が1つ又は2つの場合は、ステップS306に進み、光軸ずれが実際に発生しているか否かを確認する。そして光軸ずれが発生している場合は、レーザ光軸の再調整を行う(ステップS307)ことにより、レーザ加工機は加工可能な状態に戻る。
一方、光軸ずれが発生していない場合、及び、全ての内側のセンサが受光した場合は、レーザ光の異常の要因が不純ガスである可能性が高いので、レーザ加工機周辺にて不純ガスが使用されているか否かを確認する(ステップS308)。不純ガスが使用されている場合は、その不純ガスの使用を停止してレーザ加工機が設置されている工場・建屋の換気を行い(ステップS310)、パージガスを窒素から乾燥空気に戻す(ステップS311)ことにより、レーザ加工を続行することができる。つまり、パージガスを窒素に切り替えて加工を続行し、その間に不純ガス等の異常の原因が排除できれば、レーザ加工を停止する必要がない。一方、内側の全てのセンサが受光したにも関わらず不純ガスが使用されていない場合は、光軸がずれている可能性があるので、光軸のずれの有無を調べ(ステップS306)、光軸ずれがある場合は光軸を再調整する(ステップS307)。
またステップS308で不純ガスの使用が確認された場合は、ステップS310と並行して、外側(正常時のレーザ光に遠い方)のセンサ58がレーザ光を受光するか否かを監視する(ステップS312)。外側のセンサが1つでも受光した場合は、レーザ光の拡大の程度が相当大きいと判断できるので、この場合はレーザ加工を停止する(ステップS313)。
図1に示すように、レーザ発振器12とハーフミラー24との距離が相当量変化し得る場合には、ビーム径が拡大した場合にアラームを出力すべきビーム径の閾値が、ハーフミラー24の位置によって異なることがある。このような場合に、図2dのような構成のセンサでは、ハーフミラー24がレーザ発振器12に比較的近い位置にある場合は図8のフローチャートに従った処理を行い、ハーフミラー24がレーザ発振器12に比較的遠い位置にある場合は、内側のセンサ50の機能を停止させ、外側のセンサ58を図2cのセンサ55と同様に使用する、という使い分けができる。
なお図2dでは、内側と外側とで異なる種類のセンサを使用しているが、これはそれぞれ要求される応答速度や信号の受信方法から適宜選択可能であり、同じ種類のセンサを使用することもできる。また内側の複数のセンサも互いに同種である必要はなく、異種のセンサを用いてもよい。同様に、外側の複数のセンサも互いに同種である必要はなく、異種のセンサを用いてもよい。
図9に示す第4のフローチャートは、図2eの構成を有するハーフミラーを使用した場合の処理の流れを示す。この処理は、センサがレーザ光を受光するか否かを確認するステップ(S402)の前に、ハーフミラー24に取付けた温度センサ60を用いてハーフミラー24の温度を測定するステップ(S410)と、その測定結果に応じてハーフミラー24のクリーニングを行うステップ(S411)が挿入されていることを除けば、図6に示した第1のフローチャートと同等である。
すなわち本実施例では、ハーフミラー24が汚染されてくるとレーザ光を吸収して発熱し、該ハーフミラーの変形や該ハーフミラーでの反射光及び透過光に悪影響を与えることを考慮し、ハーフミラー24の温度が所定の温度閾値を超えた場合は、ハーフミラーのクリーニングを行うことを企図している。これにより、レーザ光の拡大や光軸ずれの誤認を防止することができる。なお図9のフローチャートにおいて、ステップS410及びS411以外は図6のフローチャートと同等でよいので、図9では図6に対応するステップの番号に300を付し、詳細な説明は省略する。
以上、レーザ加工機10が、1つのハーフミラー24を有する(具体的には、レーザ発振器12から最も遠い(図1の例では3番目)ミラーがハーフミラーとなっている)場合を説明したが、レーザ光路16に複数のハーフミラーを設け、それぞれに上述のセンサを設けることも可能である。そこで図10に示すフローチャートは、図1のレーザ加工機が、レーザ発振器12に最も近い第1の反射鏡20をハーフミラー(部分透過鏡)25に置換した構成を有し、かつハーフミラー24及び25の各々が3つのセンサを有する場合(図2c)の処理の流れを説明する。
先ず、レーザ加工を開始・続行し(ステップS501)、ハーフミラー24(レーザ発振器からみて遠い方)のセンサがレーザ光を受光するか否かを監視する(ステップS502)。受光したセンサの個数が1つ又は2つの場合は、ハーフミラー25(レーザ発振器からみて近い方)のセンサがレーザ光を受光するか否かを監視する(ステップS503)。ハーフミラー25において少なくとも1つのセンサが受光した場合は、レーザ発振器自体又は光路にずれが生じていると判断し(ステップS504)、適切な措置を採る。一方、ハーフミラー25のセンサが受光しなかった場合は、ハーフミラー25又は他の反射鏡が変位していると判断し(ステップS505)、適切な措置を採る。
ステップS502においてハーフミラー24のセンサの全て(3つ)が受光した場合は、先ずハーフミラー24が汚染されていないかをチェックし(ステップS506)、汚染があればハーフミラー24の交換又はクリーニングを行う(ステップS507)。一方、ハーフミラー24が汚染されていない場合は、ハーフミラー24より上流側でレーザ光が拡大している可能性があるので、ハーフミラー25のセンサがレーザ光を受光するか否かを監視する(ステップS508)。ハーフミラー25において少なくとも1つのセンサが受光した場合は、光路内への不純ガスの混入又はレーザ発振器自体の不具合があると判断し(ステップS509)、適切な措置を採る。
ステップS508において、ハーフミラー25のセンサが受光しなかった場合は、ハーフミラー25又は他の反射鏡が汚染されている可能性があるので、これらの汚染の有無をチェックする(ステップS510)。汚染があれば汚染されたミラーの交換又はクリーニングを行い(ステップS511)、汚染がなければ光路内への不純ガスの混入があると判断し(ステップS512)、適切な措置を採る。
またステップS502においてハーフミラー24のセンサが受光しなかった場合は、ハーフミラー25のセンサがレーザ光を受光するか否かを監視し(ステップS513)、センサが受光していなければレーザ加工を続行する(ステップS501)。一方、ハーフミラー25において受光したセンサの個数が1つ又は2つの場合は、レーザ発振器自体又は光路にずれが生じていると判断し(ステップS514)、適切な措置を採る。また、ステップS513においてハーフミラー25のセンサの全て(3つ)が受光した場合は、先ずハーフミラー25が汚染されていないかをチェックし(ステップS515)、汚染があればハーフミラー25の交換又はクリーニングを行う(ステップS516)。一方、ハーフミラー25が汚染されていない場合は、光路内への不純ガスの混入又はレーザ光の大幅な軸ずれが生じていると判断し(ステップS517)、適切な措置を採る。
図11は、レーザ光の伝播特性を示すグラフであり、具体的には伝播距離とレーザ光の直径との関係を、光路内のパージガスの種類及び流量をパラメータとして表している。図11からわかるように、レーザ光の直径は、パージガスの種類及び流量、並びにレーザ発振器からの距離(伝播距離)に依存し、その他、空気中の炭酸ガス等によるレーザ光の吸収、レーザ光を散乱させる作用を持つガス組成の濃度等にも影響を受ける。従って、レーザ発振器からの距離と使用するパージガスの組成及び流量毎に、レーザ光の直径は予め推定又は計測できる。
図11に示したようなグラフ又はデータを予め取得しておくことにより、上述した「正常時」のレーザ径を求めることができる。例えば図1のレーザ加工機では、ハーフミラー24の位置はレーザ発振器12から5〜7メートルの範囲で可変であるため、レーザ光の最大直径は23.5ミリメートルとなる。ハーフミラーへのセンサの取付け位置は、この正常時のレーザ径と、要求されるレーザ加工の精度、ワークの材質及び板厚等に基づき、適宜決定することができるが、例えば正常時の最大レーザ径の1.2〜2倍、より好ましくは1.5〜1.8倍の直径を有する円内又は円周上にセンサを配置することが考えられる。
なお理論的には、レーザ光の裾は無限に広がっており、レーザ光の境界を厳密に定義することは難しい。そこで、本願明細書における「レーザ光」とは、図11に示したようなレーザ直径を有する(略円筒状の)光線を意味するものとし、このレーザ直径は、熱電対等の上記センサがレーザ直径より大きい部分のレーザ光を長時間受けても、異常を生じないような値として設定される。例えば、非対称のレーザ光の場合、レーザ光の全パワーのうち、ピークパワーを基準とする特定の割合を含む円を算出し、この円の直径をレーザ光の最大直径とすることができる。また比較的対称性のよいレーザ光の場合は、レーザの照射強度がピークパワーに対して1/e(36.8%)又は1/e2(13.5%)となる位置をレーザ直径とすることができる。
10 レーザ加工機
12 レーザ発振器
14 レーザ光
16 光路
18 ワーク
20、22 反射鏡
24、25 ハーフミラー
26 加工レンズ
30、32、34、36 蛇腹
38 コンプレッサ
40 ガスボンベ
42 エアーフィルター
44 切替バルブ
50 熱電対
52 断熱材
54 遮蔽板
55 サーモスタット
56 サーモパイル
58 白金測温抵抗体
59 温度スイッチ
60 ミラー温度センサ
62 受光部
12 レーザ発振器
14 レーザ光
16 光路
18 ワーク
20、22 反射鏡
24、25 ハーフミラー
26 加工レンズ
30、32、34、36 蛇腹
38 コンプレッサ
40 ガスボンベ
42 エアーフィルター
44 切替バルブ
50 熱電対
52 断熱材
54 遮蔽板
55 サーモスタット
56 サーモパイル
58 白金測温抵抗体
59 温度スイッチ
60 ミラー温度センサ
62 受光部
Claims (6)
- レーザ発振器と、
前記レーザ発振器から出力されたレーザ光が通過する光路と、
前記光路内に配置された少なくとも1つの反射鏡と、を備え、前記光路内をレーザ光が伝播するレーザ加工機であって、
前記反射鏡の少なくとも1つがハーフミラーであり、前記ハーフミラーの、レーザ光を反射する面とは反対の面側に、前記ハーフミラーを透過したレーザ光を受光する少なくとも1つのセンサを設け、
前記センサは、正常時はレーザ光を受光せず、かつレーザ光が正常時より広がった場合又はレーザ光の光軸が正常時よりずれた場合にレーザ光を受光する位置に配置されることを特徴とする、レーザ加工機。 - 前記センサを複数有し、前記複数のセンサは、前記ハーフミラーを透過したレーザ光の直径より大きい直径を有する円の周上、又は前記レーザ光の直径より大きい短径を有する楕円の周上に等間隔で配置される、請求項1に記載のレーザ加工機。
- 前記センサは、前記ハーフミラーを透過したレーザ光を直接受光するように構成されている、請求項1又は2に記載のレーザ加工機。
- 前記ハーフミラーの温度を測定するミラー温度センサをさらに有する、請求項1〜3のいずれか1項に記載のレーザ加工機。
- 前記センサは、熱電対、温度スイッチ、サーモスタット、サーモパイル及び白金測温抵抗体を含む群から選択される、請求項1〜4のいずれか1項に記載のレーザ加工機。
- 前記センサがレーザ光を受光したときにアラームを出力する手段を有する、請求項1〜5のいずれか1項に記載のレーザ加工機。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014060649A JP2015182104A (ja) | 2014-03-24 | 2014-03-24 | レーザ光の伝播監視機能を備えたレーザ加工機 |
| DE102015103887.0A DE102015103887A1 (de) | 2014-03-24 | 2015-03-17 | Laserbearbeitungsvorrichtung mit einer Funktion zur Überwachung der Ausbreitung eines Laserstrahls |
| US14/665,528 US20150268040A1 (en) | 2014-03-24 | 2015-03-23 | Laser processing device having function for monitoring propagation of laser beam |
| CN201510131395.3A CN104942434A (zh) | 2014-03-24 | 2015-03-24 | 激光加工机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014060649A JP2015182104A (ja) | 2014-03-24 | 2014-03-24 | レーザ光の伝播監視機能を備えたレーザ加工機 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2015182104A true JP2015182104A (ja) | 2015-10-22 |
Family
ID=54053766
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014060649A Pending JP2015182104A (ja) | 2014-03-24 | 2014-03-24 | レーザ光の伝播監視機能を備えたレーザ加工機 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20150268040A1 (ja) |
| JP (1) | JP2015182104A (ja) |
| CN (1) | CN104942434A (ja) |
| DE (1) | DE102015103887A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018066852A (ja) * | 2016-10-19 | 2018-04-26 | ファナック株式会社 | ビーム分配器 |
| WO2019221034A1 (ja) | 2018-05-15 | 2019-11-21 | パナソニックIpマネジメント株式会社 | レーザ装置及びそれを用いたレーザ加工装置 |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5911903B2 (ja) * | 2014-03-28 | 2016-04-27 | ファナック株式会社 | レーザ光の強度分布を計測するビームプロファイラ、レーザ発振器、およびレーザ加工装置 |
| JP6254985B2 (ja) * | 2015-09-17 | 2017-12-27 | ファナック株式会社 | レーザ光路内の不純ガスを監視するレーザ加工システム |
| JP6306659B1 (ja) * | 2016-10-19 | 2018-04-04 | ファナック株式会社 | ビーム分配器 |
| TWI772353B (zh) * | 2017-01-16 | 2022-08-01 | 日商索尼股份有限公司 | 光偵測方法、光偵測裝置及程式產品 |
| CN115016096A (zh) * | 2022-07-06 | 2022-09-06 | 中国航空制造技术研究院 | 一种多级反射光路自动对准装置及方法 |
| US12343933B2 (en) | 2022-08-25 | 2025-07-01 | The Boeing Company | Methods of additively manufacturing a manufactured component and systems that perform the methods |
| US12485621B2 (en) | 2022-08-25 | 2025-12-02 | The Boeing Company | Methods of additively manufacturing a manufactured component and systems that perform the methods |
| US20240190081A1 (en) * | 2022-12-13 | 2024-06-13 | The Boeing Company | Methods of additively manufacturing a manufactured component, additive manufacturing systems that perform the methods, and storage media that directs additive manufacturing systems to perform the methods |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62227589A (ja) * | 1986-03-28 | 1987-10-06 | Toyoda Mach Works Ltd | レ−ザ光軸ずれ検出装置を備えたレ−ザ加工機 |
| JPS63171283A (ja) * | 1987-01-09 | 1988-07-15 | Mitsubishi Electric Corp | レ−ザ光軸ずれ検出装置 |
| JPS63230291A (ja) * | 1987-03-19 | 1988-09-26 | Komatsu Ltd | レ−ザ加工機におけるレ−ザ光の光軸ずれ補正装置 |
| JPH1010342A (ja) * | 1996-06-26 | 1998-01-16 | Ishikawajima Harima Heavy Ind Co Ltd | 光移送ファイバ |
| JP2000094172A (ja) * | 1998-09-16 | 2000-04-04 | Mitsubishi Electric Corp | レーザビーム光軸ずれ検出装置 |
| JP2001138077A (ja) * | 1999-11-15 | 2001-05-22 | Ricoh Opt Ind Co Ltd | 自由曲面加工方法および装置および光学素子 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0212575A (ja) | 1988-06-30 | 1990-01-17 | Toshiba Corp | 情報処理装置 |
| JPH0290259A (ja) | 1988-09-27 | 1990-03-29 | Hitachi Ltd | マルチプロセッサシステム |
| JPH0370876U (ja) | 1989-11-10 | 1991-07-17 | ||
| JPH05212575A (ja) | 1992-02-07 | 1993-08-24 | Fanuc Ltd | レーザ加工装置 |
| JPH06218565A (ja) * | 1993-01-20 | 1994-08-09 | Mitsubishi Electric Corp | レーザ加工装置 |
| JP4184288B2 (ja) * | 2004-01-20 | 2008-11-19 | 日立ビアメカニクス株式会社 | レーザ加工機 |
| JP4734101B2 (ja) * | 2005-11-30 | 2011-07-27 | 株式会社ディスコ | レーザー加工装置 |
| JP4514767B2 (ja) * | 2007-03-28 | 2010-07-28 | 日立ビアメカニクス株式会社 | レーザエネルギ測定装置とレーザ加工装置 |
-
2014
- 2014-03-24 JP JP2014060649A patent/JP2015182104A/ja active Pending
-
2015
- 2015-03-17 DE DE102015103887.0A patent/DE102015103887A1/de not_active Withdrawn
- 2015-03-23 US US14/665,528 patent/US20150268040A1/en not_active Abandoned
- 2015-03-24 CN CN201510131395.3A patent/CN104942434A/zh active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62227589A (ja) * | 1986-03-28 | 1987-10-06 | Toyoda Mach Works Ltd | レ−ザ光軸ずれ検出装置を備えたレ−ザ加工機 |
| JPS63171283A (ja) * | 1987-01-09 | 1988-07-15 | Mitsubishi Electric Corp | レ−ザ光軸ずれ検出装置 |
| JPS63230291A (ja) * | 1987-03-19 | 1988-09-26 | Komatsu Ltd | レ−ザ加工機におけるレ−ザ光の光軸ずれ補正装置 |
| JPH1010342A (ja) * | 1996-06-26 | 1998-01-16 | Ishikawajima Harima Heavy Ind Co Ltd | 光移送ファイバ |
| JP2000094172A (ja) * | 1998-09-16 | 2000-04-04 | Mitsubishi Electric Corp | レーザビーム光軸ずれ検出装置 |
| JP2001138077A (ja) * | 1999-11-15 | 2001-05-22 | Ricoh Opt Ind Co Ltd | 自由曲面加工方法および装置および光学素子 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018066852A (ja) * | 2016-10-19 | 2018-04-26 | ファナック株式会社 | ビーム分配器 |
| US10067294B2 (en) | 2016-10-19 | 2018-09-04 | Fanuc Corporation | Beam distributor |
| WO2019221034A1 (ja) | 2018-05-15 | 2019-11-21 | パナソニックIpマネジメント株式会社 | レーザ装置及びそれを用いたレーザ加工装置 |
| EP3796487A4 (en) * | 2018-05-15 | 2021-07-21 | Panasonic Intellectual Property Management Co., Ltd. | LASER DEVICE AND LASER PROCESSING DEVICE USING THIS |
| US11607746B2 (en) | 2018-05-15 | 2023-03-21 | Panasonic Intellectual Property Management Co., Ltd. | Laser device and laser processing device using same |
Also Published As
| Publication number | Publication date |
|---|---|
| CN104942434A (zh) | 2015-09-30 |
| DE102015103887A1 (de) | 2015-09-24 |
| US20150268040A1 (en) | 2015-09-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20150268040A1 (en) | Laser processing device having function for monitoring propagation of laser beam | |
| JP5558629B2 (ja) | レーザ加工装置 | |
| JP6865301B2 (ja) | レーザ材料加工中にレーザ加工ヘッドにおけるビームガイド光学系を監視するための方法およびデバイス | |
| JP7504743B2 (ja) | 材料加工用機械のレーザビームの伝播経路に沿って配置された光学素子の動作状態を検出する方法、当該方法を実行するためのシステム、及び当該システムを備えるレーザ加工機 | |
| US8434938B2 (en) | Monitoring a temperature and/or temperature related parameters of an optical element | |
| JP5936529B2 (ja) | ガス漏洩検知システム | |
| US11874163B2 (en) | Laser measurement apparatus having a removable and replaceable beam dump | |
| US11101613B2 (en) | Laser device and processing device | |
| JP5845970B2 (ja) | レーザ加工装置 | |
| US20160074961A1 (en) | Laser Machining Nozzle for a Laser Machining Device, and Laser Machining Device | |
| JPH03137538A (ja) | レーザビームの焦点を判定するための方法及び装置 | |
| US20190351507A1 (en) | Laser processing head and laser processing device using same | |
| TW201902616A (zh) | 用於檢查機械零件的光電設備和相關保護裝置 | |
| JP6211437B2 (ja) | レーザ加工装置 | |
| JP6757018B2 (ja) | 保護ガラスの汚れ検出装置とそれを備えるレーザ加工機及び保護ガラスの汚れ検出方法 | |
| JP5786191B2 (ja) | 温度感応体、光学式温度センサ、温度計測装置及び熱流束計測装置 | |
| JP2015135251A (ja) | 溶液分析計 | |
| JP7020476B2 (ja) | ガス検知システム、ガス検知方法及びプログラム | |
| JP6683035B2 (ja) | レーザ光出力部、レーザ光入力部およびレーザ式ガス分析計 | |
| CN101432093B (zh) | 激光加工设备和激光加工方法 | |
| JP7126223B2 (ja) | レーザ加工装置 | |
| JP5099475B2 (ja) | 大電力ミリ波伝送系の異常診断装置 | |
| US11440135B2 (en) | Laser machining nozzle for a laser machining device, and laser machining device | |
| JP6370766B2 (ja) | レーザ用パワーセンサ | |
| US12078471B2 (en) | Device and method for detecting an object |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150818 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20160112 |