JP2015190036A - 繊維機械部品用鋼板およびその製造方法 - Google Patents

繊維機械部品用鋼板およびその製造方法 Download PDF

Info

Publication number
JP2015190036A
JP2015190036A JP2014070014A JP2014070014A JP2015190036A JP 2015190036 A JP2015190036 A JP 2015190036A JP 2014070014 A JP2014070014 A JP 2014070014A JP 2014070014 A JP2014070014 A JP 2014070014A JP 2015190036 A JP2015190036 A JP 2015190036A
Authority
JP
Japan
Prior art keywords
less
textile machine
content
machine parts
toughness
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2014070014A
Other languages
English (en)
Other versions
JP6117140B2 (ja
Inventor
勝 藤原
Masaru Fujiwara
勝 藤原
大 宮脇
Masaru Miyawaki
大 宮脇
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nippon Steel Nisshin Co Ltd
Original Assignee
Nisshin Steel Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nisshin Steel Co Ltd filed Critical Nisshin Steel Co Ltd
Priority to JP2014070014A priority Critical patent/JP6117140B2/ja
Publication of JP2015190036A publication Critical patent/JP2015190036A/ja
Application granted granted Critical
Publication of JP6117140B2 publication Critical patent/JP6117140B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Heat Treatment Of Sheet Steel (AREA)

Abstract

【課題】安価に製造でき、耐摩耗性および靭性が良好な繊維機械部品用鋼板を提供する。【解決手段】質量%で、0.60%以上1.25%以下のC、0.50%以下のSi、0.30%以上1.20%以下のMn、0.03%以下のP、0.03%以下のS、0.30%以上1.50%以下のCr、0.10%以上0.50%以下のNbを含有し、残部がFeおよび不可避的不純物からなる。また、粒子径0.5μm以上のNb含有炭化物が、3000個/mm2以上9000個/mm2以下の密度でマトリックス中に存在する。この繊維機械部品用鋼板によれば、Nb含有炭化物の耐摩耗性向上作用を確保できるとともに、Nb含有炭化物の過剰生成による靭性の劣化を防止できるため、耐摩耗性および靭性が良好である。【選択図】なし

Description

本発明は、耐摩耗性および靭性に優れる繊維機械部品用鋼板およびその製造方法に関する。
編み機に用いられるメリヤス針、ニードルプレート、シンカー、セレクタおよびジャックなどの繊維機械部品は、耐摩耗性が要求されるため、一般的には、高炭素鋼の焼入・焼戻材が用いられている。これら繊維機械部品は、糸に含まれるAl2O3やSiO2などの夾雑物によって、アブレシブ摩耗が生じる。
そして、近年では、編み地を緻密にした衣装の開発によって繊維機械部品が薄肉化される傾向にあり、繊維機械部品が摩耗によって減肉すると編み位置がずれてしまうため、繊維機械部品用の鋼板には、より一層の耐摩耗性の向上が求められている。
一方、編み機が高速稼動すると、繊維機械部品が摺動しながら往復運動する際の衝撃によって、各種部品が折損するおそれがある。
例えば、メリヤス針が折損すると、編んでいる生地をメリヤス針の折損した箇所により傷つけてしまい、生地の商品価値に問題が生じる。
また、糸を選択する部品であるセレクタに誤作動が生じた場合には、セレクタとニードルプレートとが衝突してニードルプレートが折損する。ニードルプレートは、数本のワイヤにて保持された状態で編み機本体に固定されているため、折損したニードルプレートは容易に交換できない。
したがって、繊維機械部品の往復運動による衝撃にて生じる各種部品の折損を防止するため、耐摩耗性が低下してしまうものの硬さレベルを低下させることにより、往復運動における衝撃に対する靭性を確保しているのが現状である。
ここで、例えば特許文献1ないし特許文献4には、フェルト針、ミシン針およびメリヤス針などの用途に用いられる強度や靭性や耐食性に優れた繊維機械用部品が記載されている。これら特許文献1ないし特許文献4では、中炭素鋼をベースとしCrやMoやVなどを添加することにより、耐摩耗性を向上させて使用寿命を向上させている。
また、特許文献5ないし特許文献13には、織機部材に用いられるステンレス鋼が記載されている。これら特許文献5ないし特許文献13では、マルテンサイト系ステンレス鋼をベースとしTiやNbなどの炭化物の総析出量を規定することにより、高強度化して繊維と接触する鋼板の摩耗を抑制し、また、Crによる不動態皮膜の生成により耐食性を向上させている。
特開昭59−43128号公報 特開昭62−89841号公報 特開平4−88149号公報 特開平5−171355号公報 特開2000−192197号公報 特許第3946370号公報 特開2001−181799号公報 特開2002−220640号公報 特許第4789225号公報 特開2002−285287号公報 特開2002−285350号公報 特許第4420176号公報 特開2009−203528号公報
繊維機械部品の摩耗の原因は、糸に含まれるAl2O3やSiO2などの直径3μm程度の夾雑物であったが、近年では夾雑物の多い粗悪品の糸が使用されることがあり、このような糸にはK2OやCaOなどの従来よりもやや粗大な直径5μm程度の夾雑物が含まれており、これら粗大な夾雑物による影響が大きいことが分かった。
そして、特許文献1ないし特許文献4のようにCr、MoおよびVのいずれかの炭化物または複合炭化物を利用して耐摩耗性を向上するだけでは、耐摩耗性が不十分で粗大な夾雑物による摩耗を抑制できず、繊維機械部品の交換頻度が高くなってしまっている。
特許文献5ないし特許文献13などの織機部材では、使用する糸を空気流(エアジェット)や水流(ウォータジェット)による吹込み方式で経糸しているため、耐食性を考慮する必要があるため、比較的に高価なステンレス鋼を用いている。
しかしながら、繊維機械部品は、機械的に駆動して経糸するとともに、糸と接触する部分には油を滴下するため、耐食性に関する懸念が少ない。
そのため、繊維機械部品では、数千点にも及ぶ多量の部品に、織機部材のように高価なステンレス鋼を適用する必要がない。
また、織機部材の靭性の評価について、曲げ試験により曲げ性を評価した指数となっている。
しかしながら、繊維機械部品では、摺動の速度が1秒間に数メートルであるため、曲げ試験では靭性の評価として不適切であるため、繊維機械部品としては靭性が低い可能性が考えられる。
ここで、繊維機械部品は、摩耗形態が非常に複雑であるため、摩耗する部位の摩耗原因が明らかにされないまま、単に高強度材を用いることにより耐摩耗性の向上を図っている傾向があり、繊維機械部品として耐摩耗性を適切に向上できていない可能性が考えられる。
また、繊維機械部品の材料寿命については、実機に繊維機械部品を装着し実使用環境下で使用しながら評価しているため、材料選定に長時間を要するだけでなく、適正な材料の選定に苦慮しているのが現状であった。
したがって、安価に製造でき、耐摩耗性および靭性が良好な繊維機械部品用鋼板が求められていた。
本発明はこのような点に鑑みなされたもので、安価に製造でき、耐摩耗性および靭性が良好な繊維機械部品用鋼板およびその製造方法を提供することを目的とする。
請求項1に記載された繊維機械部品用鋼板は、質量%で、C:0.60%以上1.25%以下、Si:0.50%以下、Mn:0.30%以上1.20%以下、P:0.03%以下、S:0.03%以下、Cr:0.30%以上1.50%以下、Nb:0.10%以上0.50%以下を含有し、残部がFeおよび不可避的不純物からなり、粒子径0.5μm以上のNb含有炭化物が、3000個/mm2以上9000個/mm2以下の密度でマトリックス中に存在するものである。
請求項2に記載された繊維機械部品用鋼板は、請求項1記載の繊維機械部品用鋼板において、質量%で、Ti:0%(無添加を含む。)以上0.50%以下、B:0%(無添加を含む。)以上0.005%以下を含有するものである。
請求項3に記載された繊維機械部品用鋼板は、請求項1または2記載の繊維機械部品用鋼板において、質量%で、Mo:0%(無添加を含む。)以上0.50%以下、V:0%(無添加を含む。)以上0.50%以下、Ni:0%(無添加を含む。)以上2.0%以下のうちのいずれか1種以上を含有するものである。
請求項4に記載された繊維機械部品用鋼板の製造方法は、鋳造後に鋳片加熱処理が施される繊維機械部品用鋼板の製造方法であって、鋳片加熱処理の加熱温度をTとし、Y=2.43−6000/(T+273)とし、X=0.68(Nb含有量)+0.10(C含有量)−10Yとして、Z値=3.24exp(4.61X)の式で示すZ値が6以上20以下となるようにC含有量およびNb含有量に応じて鋳片加熱処理の加熱温度を設定し、かつ、鋳造の際に鋳片中心部を液相線温度から固相線温度まで冷却する間の平均冷却速度の値がZ値以下となるように鋳造条件を調整するものである。
本発明によれば、質量%で、0.60%以上1.25%以下のC、0.50%以下のSi、0.30%以上1.20%以下のMn、0.03%以下のP、0.03%以下のS、0.30%以上1.50%以下のCr、0.10%以上0.50%以下のNbを含有し、残部がFeおよび不可避的不純物からなるため、安価に製造できる。
また、Nbを含有する粒子径0.5μm以上の炭化物が、3000個/mm2以上の密度でマトリックス中に存在するため耐摩耗性が良好であり、Nbを含有する粒子径0.5μm以上の炭化物が、9000個/mm2以下の密度でマトリックス中に存在するため、靭性が良好である。
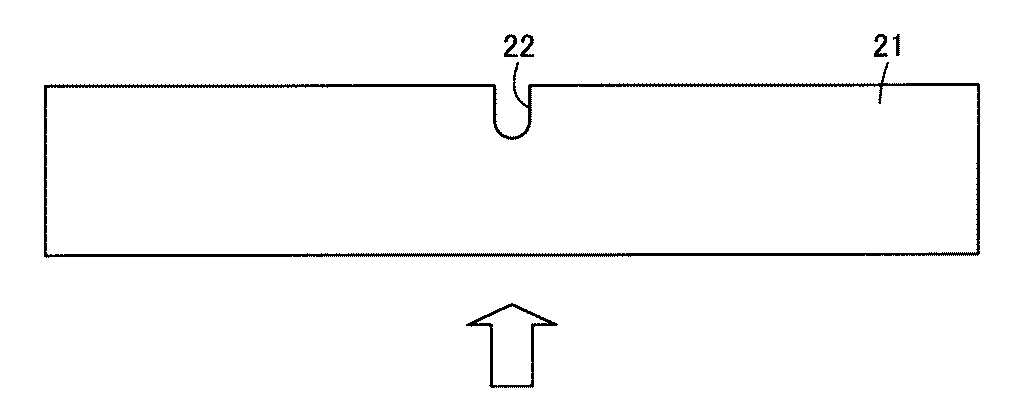
模擬鋳片を製造する溶融・凝固装置の構成を模式的に示す構成図である。 糸道摩耗試験の構成を模式的に示す構成図である。 衝撃試験に用いる試験片の形状を示す側面図である。
以下、本発明の一実施の形態の構成について詳細に説明する。なお、各元素の含有量は、特に記載しない限り質量%とする。
繊維機械部品用鋼板は、0.60%以上1.25%以下のC(炭素)、0.50%以下のSi(ケイ素)、0.30%以上1.20%以下のMn(マンガン)、0.03%以下のP(リン)、0.03%以下のS(硫黄)、0.30%以上1.50%以下のCr(クロム)、0.10%以上0.50%以下のNb(ニオブ)を含有し、残部がFe(鉄)および不可避的不純物からなる。
また、繊維機械部品用鋼板は、必要に応じて、0%(無添加を含む。)以上0.50%以下のTi(チタン)、および、0%(無添加を含む。)以上0.005%以下のB(ホウ素)を含有することが好ましい。
さらに、繊維機械部品用鋼板は、必要に応じて、0%(無添加を含む。)以上0.50%以下のMo(モリブデン)、0%(無添加を含む。)以上0.50%以下のV(バナジウム)、および、0%(無添加を含む。)以上2.0%以下のNi(ニッケル)うちのいずれか1種以上を含有することが好ましい。
Cは、鋼板の強度の向上に必要な元素であり、繊維機械部品に使用するための強度を確保するには、含有量を0.60%以上とする必要がある。しかし、Cの含有量が1.25%を超えると粗大な未溶解炭化物が多くなり、衝撃特性などの劣化要因となってしまう。したがって、Cの含有量は、0.60%以上1.25%以下とした。
Siは、製鋼段階で脱酸材として添加されるが、無添加でも脱酸不良は生じない。また、Siの含有量が多くなると靭性が劣化し、0.50%を超えると繊維機械部品に使用するための靭性を確保できない可能性がある。したがって、Siの含有量は、0.50%以下(無添加を含む。)とし、好ましくは0.30%以下である。
Mnは、鋼の焼入性向上に有効な元素であり、含有量が0.30%未満では焼入性を十分に向上できない。しかし、Mnの含有量が1.20%を超えて多量に含有させると、硬質化を招き、製造性や靭性を損なう原因となる。したがって、Mnの含有量は、0.30%以上1.20%以下とした。
PおよびSは、どちらも靭性に悪影響を及ぼすので、できるだけ含有量が少ないほうが好ましい。したがって、Pの含有量およびSの含有量は、いずれも0.03%以下とした。
Crは、鋼の焼入性を向上させる作用、鋼板の強度を向上させる作用、鋼板の耐摩耗性を向上させる作用、および、焼鈍の際におけるセメンタイトの粗大化を抑制する作用を有する元素である。そして、Crによる上記各作用を奏するには、Crの含有量を0.30%以上とする必要がある。しかし、Crは焼入処理の加熱保持においてセメンタイトの溶体化を妨げるという悪影響を及ぼす場合があり、Crの含有量が1.50%を超えると、焼入処理の際の未溶解セメンタイト量を増大させる要因となりうる。したがって、Crの含有量は、0.30%以上1.50%以下とした。
Nbは、鋳造後の冷却過程にて鋼中に非常に硬質なNb含有炭化物を形成し、耐摩耗性、特に耐アブレシブ摩耗性の向上に寄与する。また、Nbは、焼入の際の結晶粒を微細化させて、靭性の向上に寄与する。Nbによるこれら各作用を奏するには、Nbの含有量を0.10%以上とする必要がある。しかし、Nbを多量に添加すると、Nb含有炭化物が過剰に生成され、このNb含有炭化物が破壊の起点および亀裂伝播経路となり、靭性が劣化する要因となる。また、C含有レベルが比較的高い用途において調質熱処理後の良好な靭性を確保するには、Nbの含有量を0.50%以下に抑えることが重要である。したがって、Nbの含有量は、0.10%以上0.50%以下とした。
Tiは、Nbと同様に鋳造後の冷却過程にて鋼中に非常に硬質なTi含有炭化物を形成し、耐摩耗性に寄与する。また、熱間圧延の際などに再固溶し、熱間圧延中または冷却中に析出したTiCは焼入の際に結晶粒を微細化し、靭性の向上に寄与する。さらに、TiとNとの結合力が強いため、Bを添加した場合にBNの生成を防止し、Bの焼入性向上作用を引き出すうえで有効である。したがって、必要に応じてTiを添加することが好ましく、Tiによる上記各作用を奏するには、Tiの含有量を0.01%以上とすると効果的である。しかし、Tiの含有量が0.50%を超えると、Ti系炭化物が鋼板中に多量に存在して靭性劣化を招きやすいため、Tiを含有させる場合には、Tiの含有量を0.50%以下とすることが好ましい。
Bは、焼入性の向上に有効な元素であり、必要に応じて添加することが好ましい。Bの効果を得るには、Bの含有量を0.0003%以上とする必要がある。なお、Bによる焼入性向上作用は、Bの含有量が0.005%にて飽和する。したがって、Bを含有させる場合には、Bの含有量を0.005%以下とすることが好ましい。
MoおよびVは、いずれも靭性向上に有効な元素であり、必要に応じて添加することが好ましい。Moによる靭性向上作用を奏するには、Moの含有量を0.1%以上とすると効果的である。しかし、MoおよびVは、比較的高価な元素であり、過剰な添加はコストの増大を招くため、MoおよびVの少なくとも1種を含有させる場合には、Moの含有量およびVの含有量を0.50%以下とすることが好ましい。
Niは、焼入性および低温靭性の向上に有効な元素であり、必要に応じて添加することが好ましい。Niによる焼入性向上作用および低温靭性向上作用を奏するには、Niの含有量を0.1%以上にすると効果的である。しかし、Niの過剰添加は経済性を損ねる要因となるため、Niを添加する場合には、Niの含有量を2.0%以下とすることが好ましい。
上記化学成分の繊維機械部品用鋼板にて耐摩耗性を向上させるためには、Nbを含有する炭化物による作用を利用する。なお、Tiを含有する場合にはTiの炭化物も耐摩耗性の向上に有効である。ただし、繊維機械部品に使用するための靭性を確保するためには、炭化物の粒径を制御する必要がある。
具体的には、調質熱処理後の最終的な部品である繊維機械部品用鋼板は、NbまたはNbとTiとを含有する粒子径0.5μm以上の炭化物が、3000個/mm2以上9000個/mm2以下の密度でマトリックス中に存在する金属組織であると、耐摩耗性が向上するとともに、靭性を損なう弊害を回避できる。
なお、Nbを含有する炭化物とは、NbCを主成分とする硬質炭化物であり、NbとTiとを含有する炭化物とは、(Nb,Ti)Cなどを主成分とする硬質炭化物である(以下、これらのNbを含有する炭化物やNbとTiとを含有する炭化物を硬質炭化物とする。)。
鋼中に含有される析出粒子が硬質炭化物に該当するか否かは、EDXなどによる微視的分析によって確認できる。また、このように確認した硬質炭化物について、それぞれの面積を測定して同じ面積を有する真円の直径を算出し、この直径を硬質炭化物の粒子径とする。
鋼中の硬質炭化物は、粒子径0.5μm以上のものが3000個/mm2未満であると、硬質炭化物による耐摩耗性向上作用が不十分で、繊維機械部品用として十分な耐摩耗性を確保できない可能性がある。また、粒子径0.5μm以上の硬質炭化物が9000個/mm2より多いと、これら硬質炭化物が破壊の起点および亀裂伝播経路となって靭性劣化の原因となってしまう。したがって、繊維機械部品用鋼板は、粒子径0.5μm以上の硬質炭化物が、3000個/mm2以上9000個/mm2以下の密度でマトリックス中に存在するものとした。
次に、上記繊維機械部品用鋼板の製造方法を説明する。
繊維機械部品用鋼板は、鋳造、熱間圧延および調質熱処理を経て製造される。
鋳造工程では、冷却過程において鋼中にNbを含有する硬質炭化物、または、NbとTiとを含有する硬質炭化物を析出させる。この析出する硬質炭化物の粒子径および密度を調整するには、C含有量と、Nb含有量と、鋳造の際の冷却速度を厳密に制限することが重要である。
具体的には、鋳造の際に鋳片中心部を液相線温度から固相線温度まで冷却する平均冷却速度(℃/分)の値が、Z値=3.24exp(4.61X)である(1)式にて示されるZ値以下となるように鋳造条件を調整する。一般的には、冷却速度が極端に遅くなると(例えば、1℃/分以下になると)、生産性に大きな悪影響を及ぼすことが考えられるため、5℃/分以上の冷却速度で冷却される。なお、(1)式では、X=0.68(Nb含有量)+0.10(C含有量)−10Yとし、Y=2.43−6000/(T+273)とし、鋳片加熱処理の加熱温度をTとする。
(1)式にて示されるZ値は、C含有量、Nb含有量および鋳片加熱温度により、鋳造の際に鋳片中心部を液相線温度から固相線温度まで冷却する平均冷却速度の許容上限値(℃/分)を表す指標である。また、同一の加熱温度であれば、Z値が高い程、硬質炭化物は粗大化する傾向にある。
鋼中に析出するNb含有炭化物の粒子径や密度は、鋳造工程の後工程における鋳片加熱温度およびその冷却速度によっても影響を受けるが、鋳造工程における冷却過程の方が大きく影響する。
そして、鋳造工程における鋳片の平均冷却速度が遅いほど、硬質炭化物の粗大化が進行するが、鋳片中に過剰に粗大化した硬質炭化物が存在すると、鋳造後の鋳片加熱処理において硬質炭化物の再固溶を図ったとしても、衝撃による破壊の起点になる粗大な炭化物が残存してしまう。そのため、平均冷却速度の下限を5℃/分にすることが好ましい。
また、鋼中のNb含有量およびC含有量が多いほど、Nb含有炭化物が粗大化しやすく、Z値が20より大きくなると靭性の劣化を招きやすいため、繊維機械部品用としての衝撃特性を確保するためにZ値は20以下とする。
鋳片加熱処理は、鋳造後の熱間圧延における例えば連鋳スラブなどの鋳片の加熱を利用することにより、鋳片中に析出しているNb含有炭化物の一部を再固溶できる。
したがって、鋳片加熱処理の際の加熱温度Tが高くなるほど、硬質炭化物が微細化し、靭性が改善される。
この鋳片加熱処理では、一般的な熱間圧延と同様に、加熱温度Tを1100℃以上1350℃以下に設定可能である。
また、鋳片加熱処理における加熱保持時間(鋳片中心部が鋼材加熱温度Tの−50℃以上となる時間)は、30分以上240分以下が好ましい。
なお、(1)式にて示されるZ値が6より小さくなるような加熱温度Tで鋳片を加熱処理すると、Nb含有炭化物の固溶化が過度に進行する場合があり、耐摩耗性の劣化の原因となる。したがって、Z値が6以上20以下となるように鋼中のC含有量およびNb含有量に応じて鋳片加熱処理の加熱温度Tを設定し、この設定した鋳片加熱処理の加熱温度Tに基づいて算出したZ値を基準に鋳造条件を調整する。
熱間圧延は、仕上圧延の温度を例えば800℃以上900℃以下とし、巻取温度を例えば630℃以下とする。
また、熱間圧延後の鋼板は、焼鈍および冷間圧延に供される。
焼鈍は、必要に応じてその条件を調整できる。具体的には、オーステナイトが生成し始める温度であるAc1点未満の温度域にて例えば10〜50時間加熱保持することが好ましい。
また、焼鈍後に必要に応じて冷間圧延し、再度焼鈍を行って、焼鈍と冷間圧延とを複数回繰り返し行ってもよい。なお、冷間圧延の条件も必要に応じて調整可能である。
そして、このように焼鈍および冷間圧延を行った後の鋼板は、焼鈍組織におけるマトリックスがフェライト相であり、焼入焼戻しなどの調質熱処理が施される。
調質熱処理は、焼鈍および冷間圧延後の鋼板を部品形状に加工した後に行われ、焼入および焼戻しによって、例えば53〜62HRCの硬さに調質される。
また、調質熱処理は、既に調整されている硬質炭化物の分布状態が崩れることがないように溶体化温度を1000℃以下とする以外は、一般的な条件で行う。
なお、調質熱処理後の鋼板の金属組織は、硬質炭化物を含むマルテンサイト組織である。
次に、上記一実施の形態の効果を説明する。
上記繊維機械部品用鋼板によれば、質量%で、0.60%以上1.25%以下のC、0.50%以下のSi、0.30%以上1.20%以下のMn、0.03%以下のP、0.03%以下のS、0.30%以上1.50%以下のCr、0.10%以上0.50%以下のNbを含有し、残部がFeおよび不可避的不純物からなるため、例えば上記特許文献5ないし特許文献13の従来技術のような比較的高価なステンレス鋼とは異なり、安価に製造でき、例えば数千点にも及ぶ繊維機械の部品への適用に適している。
また、繊維機械部品用鋼板は、上記化学成分において、Nbを含有する粒子径0.5μm以上の炭化物が、3000個/mm2以上9000個/mm2以下の密度でマトリックス中に存在するため、Nbを含有する硬質炭化物による耐摩耗性向上作用を確保できるとともに、硬質炭化物の過剰生成による靭性の劣化を防止できるため、耐摩耗性および靭性が良好である。
繊維機械部品用鋼板は、必要に応じてTiを含有させることにより、Tiを含有する硬質炭化物による耐摩耗性向上作用および靭性向上作用で、耐摩耗性および靭性を向上できる。
また、繊維機械部品用鋼板は、必要に応じてBを含有させることにより、焼入性を向上できる。なお、Bを含有させる場合には、Tiを含有させることによりBとNとの結合によるBNの生成を防止でき、Bによる焼入性向上作用を奏しやすい。
さらに、繊維機械部品用鋼板は、必要に応じてMo、VおよびNiの少なくとも1種を含有させることにより、靭性や焼入性や低温靭性を向上できる。
上記繊維機械部品用鋼板の製造方法によれば、(1)式にて示されるZ値が6以上となるようにCの含有量およびNbの含有量に応じて鋳片加熱処理の加熱温度Tを設定することによって、鋳片加熱処理の際にNbを含有する硬質炭化物の固溶化が過度に進行することを防止できる。そのため、硬質炭化物の粒子径や密度を制御しやすく、硬質炭化物の作用を利用した耐摩耗性および靭性が良好な繊維機械部品用鋼板を製造できる。
さらに、鋳造の際に鋳片中心部を液相線温度から固相線温度まで冷却する間の平均冷却速度の値が、上述のように設定した加熱温度Tを用いて(1)式にて算出したZ値以下となるように鋳造条件を調整することにより、鋼中に適切な大きさおよび個数の硬質炭化物を析出できる。そのため、硬質炭化物の粒子径や密度を制御しやすく、耐摩耗性および靭性が良好な繊維機械部品用鋼板を製造できる。
以下、本発明の実施例について説明する。
表1には、繊維機械部品の母材となる鋼板の化学成分を示す。
Figure 2015190036
この表1に示す各鋼スラブを溶製し、溶融および凝固実験用の30kg鋼塊を切り出した。また、その鋼塊をるつぼ炉中で溶融させて溶鋼とし、凝固の際の冷却速度をコントロールすることで鋳造の際の冷却速度を変更させた鋳片を模擬した凝固塊を得た。
具体的には、図1に示す溶融・凝固装置1を用いて、凝固塊を作成した。
まず、断熱材2で覆われた円筒るつぼ3内で、ヒータ4の発熱によって鋼ブロックを溶融させた溶鋼5を得た。
円筒るつぼ3は、耐火レンガ6を介して昇降可能なステージ7に載置されている。そして、溶鋼温度1700℃の状態から、溶鋼5が収容された円筒るつぼ3をステージ7の下降によって水冷コイル8が配置された冷却ゾーンへ移動させて、溶鋼5を凝固させた。
冷却ゾーンで冷却する際には、円筒るつぼ3の中心部に設置した熱電対9によって溶鋼5、および溶鋼5が凝固した凝固塊の温度をモニタリングし、液相線温度から固相線温度まで冷却する間の平均冷却速度が5℃/分以上20℃/分の範囲の所定値となるようにステージ7の下降速度、ヒータ4の発熱量、および、水冷コイル8の抜熱量を調整した。
このようにして得られた凝固塊は、鋳造の際の鋳片中心部の冷却速度がコントロールされた鋳片を模擬したものである。以下、この凝固塊を模擬鋳片とし、上記冷却の平均冷却速度を鋳造の際の鋳片中心部における液相線温度から固相線温度まで冷却する間の平均冷却速度とみなす。
各模擬鋳片を用いて、熱間圧延、焼鈍、冷延、焼鈍および調質熱処理の順に処理し、板厚1.8mmの衝撃試験片を製造した。
また、この鋼板をさらに冷延および焼鈍を繰り返し行って、板厚0.2mmの摩耗試験片を製造した。
さらに、衝撃試験片および摩耗試験片を調質熱処理によって、調質硬さ62HRCに調質した。
なお、熱間圧延は、加熱温度を1250〜1350℃として60分保持後、仕上温度を850℃とし、巻取温度を590℃として、熱延板厚3.5mm(研削加工にて3.0mmに調整)の熱延板を得た。焼鈍では、690℃に加熱し、18時間保持した。
調質熱処理は、830℃で15分加熱処理した後、60℃に油冷し、組成に応じて調質硬さを740HVとする調質材を得た。各調質材は、いずれもビッカース硬さ計にて±15HVの範囲だった。
ここで、調質熱処理前の鋼板について、圧延方向および板厚方向に平行な断面(L断面)を鏡面研磨した後、村上試薬(赤血塩のアルカリ溶液)にてエッチングし、共焦点レーザ顕微鏡にて観察した。また、その画像を処理して、視野面積中に存在するNb含有炭化物(硬質炭化物)の数量を測定し、その存在密度を算出した。
Nbを含有する硬質炭化物は、観察面積90×60μm×20視野中に存在する粒子径0.5μm以上の粒子を個数をカウントし、この結果に基づいて1mm2あたりの数に換算した。
また、粒径は粒子面積の円相当径の値であり、粒径0.5μm以上の粒子を画像処理にてピックアップした。
図2には、糸道摩耗試験方法を模式的に示す。調質熱処理した後、板厚が0.2mmで、長手方向の長さが60mmで、幅方向の長さが20mmである短冊状の試験片11を治具にて固定して、重錘にて2Nの荷重を負荷した後、試験片11表面に糸12が擦れる状態とした。
また、この糸道摩耗試験では、110デシテックスの国産ポリエステル紡績糸を用いて、試験片11と糸12との接触面にミシン用のシリコンオイルを滴下しながら、送り速度を30m/分とし、摩擦距離を10000mとした。
そして、各試験片11の摩耗痕深さをレーザ顕微鏡で測定し、比摩耗量が0.6×10⁻⁷mm3/Nm未満のものを繊維機械部品用鋼板としての耐摩耗性を合格と判断した。なお、試験片11の摩擦面には繊維機械部品の市場回収品と同様な筋状の摩耗痕が観察された。
図3には、衝撃試験片の形状を示す。衝撃試験における試験片21は、圧延方向に対する垂直方向(T方向)を長手方向として、板厚が1.8mmで、長手方向の長さが55mmで、幅方向の長さが10mmであり、長手方向中心部にR1mmのUノッチ22を設けた。
そして、このような試験片21に関して、シャルピー衝撃試験を常温にて実施し、矢印にて示す衝撃方向による衝撃値を求めて、2mmUノッチ衝撃値5J・cm−2以上のものを繊維機械部品用鋼板としての靭性(衝撃特性)を合格と判断した。
表2には、鋳片加熱処理条件、硬質炭化物の密度の測定結果、糸道摩耗試験の結果および衝撃試験の結果を示す。
Figure 2015190036
表2に示すように、所定の化学成分にて、(1)式にて示されるZ値が6以上20以下となるように鋳片加熱処理の加熱温度Tを設定し、かつ、模擬鋳片の中心部を液相線温度から固相線温度まで冷却する間の平均冷却速度の値がZ値以下となるように模擬鋳片の冷却速度を制御した本発明例は、粒径0.5μ以上の硬質炭化物の個数が3000〜9000個/mm2に調整されていた。その結果、耐摩耗性に優れているとともに、靭性に優れ高い衝撃特性を有していた。
一方、比較例であるNo.6、No.28およびNo.29は、鋳片の平均冷却速度がZ値より大きいため、硬質炭化物が3000個/mm2未満であり、耐摩耗性が不足していた。
比較例であるNo.11は、Z値が6未満であり、冷却速度の値がZ値より大きいため、硬質炭化物が3000個/mm2未満であり、耐摩耗性が不足していた。
No.23、No.24およびNo.30〜36は、Nbを含有していないため、硬質炭化物(Nb含有炭化物)が存在せず、耐摩耗性が著しく低かった。
比較例であるNo.25は、NbやCの含有量が少なかったため、硬質炭化物の個数が3000個/m2未満であり、耐摩耗性が不足していた。
比較例であるNo.26およびNo.27は、Nbの含有量が過剰であるため、硬質炭化物が過剰に残存し、衝撃特性が著しく低下していた。

Claims (4)

  1. 質量%で、C:0.60%以上1.25%以下、Si:0.50%以下、Mn:0.30%以上1.20%以下、P:0.03%以下、S:0.03%以下、Cr:0.30%以上1.50%以下、Nb:0.10%以上0.50%以下を含有し、残部がFeおよび不可避的不純物からなり、
    粒子径0.5μm以上のNb含有炭化物が、3000個/mm2以上9000個/mm2以下の密度でマトリックス中に存在する
    ことを特徴とする繊維機械部品用鋼板。
  2. 質量%で、Ti:0%(無添加を含む。)以上0.50%以下、B:0%(無添加を含む。)以上0.005%以下を含有する
    ことを特徴とする請求項1記載の繊維機械部品用鋼板。
  3. 質量%で、Mo:0%(無添加を含む。)以上0.50%以下、V:0%(無添加を含む。)以上0.50%以下、Ni:0%(無添加を含む。)以上2.0%以下のうちのいずれか1種以上を含有する
    ことを特徴とする請求項1または2記載の繊維機械部品用鋼板。
  4. 鋳造後に鋳片加熱処理が施される繊維機械部品用鋼板の製造方法であって、
    鋳片加熱処理の加熱温度をTとし、
    Y=2.43−6000/(T+273)とし、
    X=0.68(Nb含有量)+0.10(C含有量)−10Yとして、
    Z値=3.24exp(4.61X)の式で示すZ値が6以上20以下となるようにC含有量およびNb含有量に応じて鋳片加熱処理の加熱温度を設定し、かつ、鋳造の際に鋳片中心部を液相線温度から固相線温度まで冷却する間の平均冷却速度の値がZ値以下となるように鋳造条件を調整する
    ことを特徴とする繊維機械部品用鋼板の製造方法。
JP2014070014A 2014-03-28 2014-03-28 繊維機械部品用鋼板およびその製造方法 Active JP6117140B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2014070014A JP6117140B2 (ja) 2014-03-28 2014-03-28 繊維機械部品用鋼板およびその製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2014070014A JP6117140B2 (ja) 2014-03-28 2014-03-28 繊維機械部品用鋼板およびその製造方法

Publications (2)

Publication Number Publication Date
JP2015190036A true JP2015190036A (ja) 2015-11-02
JP6117140B2 JP6117140B2 (ja) 2017-04-19

Family

ID=54424798

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2014070014A Active JP6117140B2 (ja) 2014-03-28 2014-03-28 繊維機械部品用鋼板およびその製造方法

Country Status (1)

Country Link
JP (1) JP6117140B2 (ja)

Cited By (13)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2017075349A (ja) * 2015-10-14 2017-04-20 日新製鋼株式会社 繊維機械部品
JP2017155262A (ja) * 2016-02-29 2017-09-07 日新製鋼株式会社 園芸機械用刃物
JP2017155310A (ja) * 2016-03-03 2017-09-07 日新製鋼株式会社 手引き鋸
JP2017161369A (ja) * 2016-03-09 2017-09-14 日新製鋼株式会社 糸道摩耗試験機および糸道摩耗試験方法
JP2017160519A (ja) * 2016-03-11 2017-09-14 日新製鋼株式会社 ばね用鋼
JP2017190494A (ja) * 2016-04-13 2017-10-19 日新製鋼株式会社 靭性に優れる耐摩耗性鋼板
JP2018115353A (ja) * 2017-01-17 2018-07-26 トクセン工業株式会社 針用の線
CN110629101A (zh) * 2019-09-28 2019-12-31 福建省精新科技制针有限公司 一种耐磨性防污织针制备方法
EP3674432A4 (en) * 2017-08-25 2020-12-16 Nippon Steel Corporation WEAR RESISTANT SHEET OF STEEL WITH EXCELLENT TENACITY
WO2022264948A1 (ja) * 2021-06-18 2022-12-22 Jfeスチール株式会社 鋼製部品および鋼製部品の製造方法
WO2022264947A1 (ja) * 2021-06-18 2022-12-22 Jfeスチール株式会社 冷延鋼板、鋼製部品、冷延鋼板の製造方法、および鋼製部品の製造方法
CN117300336A (zh) * 2023-10-09 2023-12-29 湖南镭目科技有限公司 铸坯标注装置、标注系统及控制方法
WO2025100150A1 (ja) * 2023-11-06 2025-05-15 Jfeスチール株式会社 鋼製部品およびその製造方法

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH05209220A (ja) * 1992-01-29 1993-08-20 Daido Steel Co Ltd 鋼製部品の製造方法
JP2005330511A (ja) * 2004-05-18 2005-12-02 Nisshin Steel Co Ltd 熱処理歪の小さい高炭素鋼部品の製造法
JP2006063384A (ja) * 2004-08-26 2006-03-09 Nisshin Steel Co Ltd 衝撃特性に優れた高炭素鋼部材及びその製造方法
JP2009024233A (ja) * 2007-07-20 2009-02-05 Nisshin Steel Co Ltd 焼入れ性、疲労特性、靭性に優れた高炭素鋼板及びその製造方法
JP2010216008A (ja) * 2009-02-17 2010-09-30 Nisshin Steel Co Ltd 高強度機械部品用素材鋼板およびその製造方法並びに高強度機械部品製造方法
JP2013136820A (ja) * 2011-12-28 2013-07-11 Nisshin Steel Co Ltd 疲労特性に優れる耐摩耗性鋼材およびその製造方法

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH05209220A (ja) * 1992-01-29 1993-08-20 Daido Steel Co Ltd 鋼製部品の製造方法
JP2005330511A (ja) * 2004-05-18 2005-12-02 Nisshin Steel Co Ltd 熱処理歪の小さい高炭素鋼部品の製造法
JP2006063384A (ja) * 2004-08-26 2006-03-09 Nisshin Steel Co Ltd 衝撃特性に優れた高炭素鋼部材及びその製造方法
JP2009024233A (ja) * 2007-07-20 2009-02-05 Nisshin Steel Co Ltd 焼入れ性、疲労特性、靭性に優れた高炭素鋼板及びその製造方法
JP2010216008A (ja) * 2009-02-17 2010-09-30 Nisshin Steel Co Ltd 高強度機械部品用素材鋼板およびその製造方法並びに高強度機械部品製造方法
JP2013136820A (ja) * 2011-12-28 2013-07-11 Nisshin Steel Co Ltd 疲労特性に優れる耐摩耗性鋼材およびその製造方法

Cited By (30)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2017075349A (ja) * 2015-10-14 2017-04-20 日新製鋼株式会社 繊維機械部品
JP2017155262A (ja) * 2016-02-29 2017-09-07 日新製鋼株式会社 園芸機械用刃物
JP2017155310A (ja) * 2016-03-03 2017-09-07 日新製鋼株式会社 手引き鋸
JP2017161369A (ja) * 2016-03-09 2017-09-14 日新製鋼株式会社 糸道摩耗試験機および糸道摩耗試験方法
JP2017160519A (ja) * 2016-03-11 2017-09-14 日新製鋼株式会社 ばね用鋼
JP2017190494A (ja) * 2016-04-13 2017-10-19 日新製鋼株式会社 靭性に優れる耐摩耗性鋼板
JP2018115353A (ja) * 2017-01-17 2018-07-26 トクセン工業株式会社 針用の線
WO2018135111A1 (ja) * 2017-01-17 2018-07-26 トクセン工業株式会社 針用の線
CN109844155A (zh) * 2017-01-17 2019-06-04 特线工业株式会社 针用线
CN109844155B (zh) * 2017-01-17 2020-10-23 特线工业株式会社 针用线
EP3674432A4 (en) * 2017-08-25 2020-12-16 Nippon Steel Corporation WEAR RESISTANT SHEET OF STEEL WITH EXCELLENT TENACITY
CN110629101A (zh) * 2019-09-28 2019-12-31 福建省精新科技制针有限公司 一种耐磨性防污织针制备方法
JPWO2022264947A1 (ja) * 2021-06-18 2022-12-22
JP7334868B2 (ja) 2021-06-18 2023-08-29 Jfeスチール株式会社 鋼製部品
WO2022264948A1 (ja) * 2021-06-18 2022-12-22 Jfeスチール株式会社 鋼製部品および鋼製部品の製造方法
JPWO2022264948A1 (ja) * 2021-06-18 2022-12-22
JP7329780B2 (ja) 2021-06-18 2023-08-21 Jfeスチール株式会社 冷延鋼板および鋼製部品
JP2023116799A (ja) * 2021-06-18 2023-08-22 Jfeスチール株式会社 冷延鋼板の製造方法および鋼製部品の製造方法
JP2023116800A (ja) * 2021-06-18 2023-08-22 Jfeスチール株式会社 鋼製部品の製造方法
EP4324952A4 (en) * 2021-06-18 2025-10-15 Jfe Steel Corp COLD-ROLLED STEEL SHEET, STEEL COMPONENTS, METHOD FOR PRODUCING COLD-ROLLED STEEL SHEET AND METHOD FOR PRODUCING STEEL COMPONENTS
TWI815504B (zh) * 2021-06-18 2023-09-11 日商Jfe鋼鐵股份有限公司 冷軋鋼板、鋼製零件、冷軋鋼板的製造方法以及鋼製零件的製造方法
WO2022264947A1 (ja) * 2021-06-18 2022-12-22 Jfeスチール株式会社 冷延鋼板、鋼製部品、冷延鋼板の製造方法、および鋼製部品の製造方法
CN117396624A (zh) * 2021-06-18 2024-01-12 杰富意钢铁株式会社 冷轧钢板、钢制部件、冷轧钢板的制造方法和钢制部件的制造方法
JP7555080B2 (ja) 2021-06-18 2024-09-24 Jfeスチール株式会社 冷延鋼板の製造方法および鋼製部品の製造方法
JP7626165B2 (ja) 2021-06-18 2025-02-04 Jfeスチール株式会社 鋼製部品の製造方法
EP4324953A4 (en) * 2021-06-18 2025-10-15 Jfe Steel Corp STEEL PART AND METHOD FOR MANUFACTURING STEEL PART
CN117300336A (zh) * 2023-10-09 2023-12-29 湖南镭目科技有限公司 铸坯标注装置、标注系统及控制方法
JP7748078B1 (ja) * 2023-11-06 2025-10-02 Jfeスチール株式会社 鋼製部品およびその製造方法
WO2025100150A1 (ja) * 2023-11-06 2025-05-15 Jfeスチール株式会社 鋼製部品およびその製造方法
TWI904900B (zh) * 2023-11-06 2025-11-11 日商Jfe鋼鐵股份有限公司 鋼製構件以及其製造方法

Also Published As

Publication number Publication date
JP6117140B2 (ja) 2017-04-19

Similar Documents

Publication Publication Date Title
JP6117140B2 (ja) 繊維機械部品用鋼板およびその製造方法
CN107849650B (zh) 纤维机械部件用钢板及其制造方法
JP6880245B1 (ja) 高炭素冷延鋼板およびその製造方法並びに高炭素鋼製機械部品
JP6089131B2 (ja) 高炭素冷延鋼板及びその製造方法
JP5484103B2 (ja) 高強度機械部品用素材鋼板およびその製造方法並びに高強度機械部品製造方法
JP5854831B2 (ja) 疲労特性に優れる耐摩耗性鋼材およびその製造方法
CN105378127B (zh) 疲劳特性优良的耐磨性钢材及其制造方法
CN103124801A (zh) 表面硬化钢及其制造方法
JP6426621B2 (ja) 高強度鋼板及びその製造方法
JP2009299189A (ja) 精密打抜き用高炭素鋼板
JP4530268B2 (ja) 衝撃特性に優れた高炭素鋼部材及びその製造方法
JPWO2018020660A1 (ja) 高強度鋼板
CN102383052B (zh) 一种高耐磨性织针用钢的制造方法
JP6118872B1 (ja) 繊維機械部品
JP4159009B2 (ja) 疲労特性に優れた打抜き部品用鋼板
KR102115277B1 (ko) 강판 및 그 제조 방법
TWI794118B (zh) 鋼製零件以及鋼製零件的製造方法
JP6652005B2 (ja) ベイナイト鋼レール
JP2011256447A (ja) 被削性に優れた高強度鋼、およびその製造方法
JP4718315B2 (ja) 耐摩耗性高Cr鋳鉄および耐摩耗部材
JP6647088B2 (ja) ばね用鋼
JP2017155310A (ja) 手引き鋸

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20160225

A871 Explanation of circumstances concerning accelerated examination

Free format text: JAPANESE INTERMEDIATE CODE: A871

Effective date: 20160830

A975 Report on accelerated examination

Free format text: JAPANESE INTERMEDIATE CODE: A971005

Effective date: 20160926

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20161012

A601 Written request for extension of time

Free format text: JAPANESE INTERMEDIATE CODE: A601

Effective date: 20161206

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20170209

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20170222

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20170322

R150 Certificate of patent or registration of utility model

Ref document number: 6117140

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

S111 Request for change of ownership or part of ownership

Free format text: JAPANESE INTERMEDIATE CODE: R313111

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350