JP2016010904A - 繊維構造体成形装置 - Google Patents
繊維構造体成形装置 Download PDFInfo
- Publication number
- JP2016010904A JP2016010904A JP2014133242A JP2014133242A JP2016010904A JP 2016010904 A JP2016010904 A JP 2016010904A JP 2014133242 A JP2014133242 A JP 2014133242A JP 2014133242 A JP2014133242 A JP 2014133242A JP 2016010904 A JP2016010904 A JP 2016010904A
- Authority
- JP
- Japan
- Prior art keywords
- fiber
- fiber bundle
- fiber structure
- winding
- region
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/30—Shaping by lay-up, i.e. applying fibres, tape or broadsheet on a mould, former or core; Shaping by spray-up, i.e. spraying of fibres on a mould, former or core
- B29C70/32—Shaping by lay-up, i.e. applying fibres, tape or broadsheet on a mould, former or core; Shaping by spray-up, i.e. spraying of fibres on a mould, former or core on a rotating mould, former or core
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C1/00—Braid or lace, e.g. pillow-lace; Processes for the manufacture thereof
- D04C1/02—Braid or lace, e.g. pillow-lace; Processes for the manufacture thereof made from particular materials
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C3/00—Braiding or lacing machines
- D04C3/02—Braiding or lacing machines with spool carriers guided by track plates or by bobbin heads exclusively
- D04C3/14—Spool carriers
- D04C3/18—Spool carriers for vertical spools
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C3/00—Braiding or lacing machines
- D04C3/02—Braiding or lacing machines with spool carriers guided by track plates or by bobbin heads exclusively
- D04C3/36—Frames
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C3/00—Braiding or lacing machines
- D04C3/40—Braiding or lacing machines for making tubular braids by circulating strand supplies around braiding centre at equal distances
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C3/00—Braiding or lacing machines
- D04C3/48—Auxiliary devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C53/00—Shaping by bending, folding, twisting, straightening or flattening; Apparatus therefor
- B29C53/80—Component parts, details or accessories; Auxiliary operations
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Moulding By Coating Moulds (AREA)
Abstract
【解決手段】繊維構造体成形装置1・2・3は、巻付装置10・50・60と、巻付装置10・50・60から芯材100に向かって走行している繊維束F1・F2に対して張力Tを付与する張力付与装置18・55・64と、繊維束F1・F2に対して張力付与装置18・55・64による張力Tが作用する所定の加熱領域X内で、繊維束F1・F2に付着された熱可塑性樹脂を溶融させる加熱装置30・70・80と、を備える。
【選択図】図5
Description
熱可塑性樹脂が付着された繊維束を芯材の外周面に巻き付ける巻付装置と、
前記巻付装置により前記繊維束が前記芯材の外周面に巻き付けられているときに、前記巻付装置から前記芯材に向かって走行している前記繊維束に対して張力を付与する張力付与装置と、
前記繊維束に対して前記張力付与装置による張力が作用する所定の加熱領域内で、前記繊維束に付着された前記熱可塑性樹脂を溶融させる加熱装置と、
を備える。
前記加熱領域は、前記巻付装置から供給された前記繊維束が前記芯材の外周面に到達する到達位置、及び前記到達位置の周辺の領域である。
前記巻付装置は、ブレイダー、フィラメントワインディング装置のフープ巻装置、又は、フィラメントワインディング装置のヘリカル巻装置である。
前記加熱領域内で、前記加熱装置により前記繊維束に付着された前記熱可塑性樹脂を溶融させると共に、前記加熱領域内で、前記繊維束に対して、前記張力付与装置による張力で前記芯材の外周面に締め付けるコンパクション力を付与することによって、前記繊維束から繊維構造体を成形する。
前記繊維構造体に含浸された前記熱可塑性樹脂が溶融している所定の巻付領域内で、前記繊維構造体の外周面に対してテープ材を巻き付けるテープ材巻付装置を備える。
また、繊維構造体の外周面に対してテープ材を巻き付けることで、繊維構造体に対して熱可塑性樹脂を、より確実に含浸させることができ、かつ、繊維構造体の内部に、気泡や熱可塑性樹脂の未含浸部が生じることを、より確実に抑制することが可能となる。
繊維構造体成形装置の第一実施形態である繊維構造体成形装置1について説明する。
これら一対の走行軌道W1・W2は、周期的に交差するように構成されている。また、互いに交差する走行軌道W1・W2の全体形状は、芯材100の軸回りに隣接して配置された複数の環Lを連結してなる形状となっている。
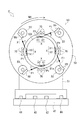
羽車15の縁部には、ボビンキャリア14A・14Bが係合可能な切欠部16が複数形成されている。本実施形態では、四つの切欠部16が環Lの周方向に90度ずつ間隔を空けて設けられている。
各羽車15には、ギヤ(不図示)がそれぞれ連結されており、隣接する羽車15の前記ギヤ同士が噛合している。一つの前記ギヤには駆動装置(モータ)が接続されており、前記駆動装置が作動されることで、すべての前記ギヤが回転し、これに伴って、すべての羽車15が同期して回転する。なお、隣接する羽車15は互いに反対方向に回転する(図2参照)。
各ボビンキャリア14A・14Bは、羽車15の切欠部16に係合しており、羽車15が回転されることによって走行軌道W1・W2に沿って走行する。
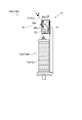
各張力付与装置18は、本体部19と、ガイドローラ20a・20b・20cと、コイルスプリング21と、を有する。本体部19は、湾曲形状を有しており、フレーム22に回動可能に取り付けられている。本体部19の先端には、第二ガイドローラ20bが取り付けられている。本体部19の基端には、コイルスプリング21の一端が取り付けられている。コイルスプリング21の他端はフレーム22に取り付けられている。第二ガイドローラ20bは、コイルスプリング21により図3において反時計回りに付勢されている。第二ガイドローラ20bの上流側には第一ガイドローラ20aが設けられており、第二ガイドローラ20bの下流側には第三ガイドローラ20cが設けられている。ガイドローラ20a・20bは、フレーム22に取り付けられている。ガイドローラ20a・20b・20cには、繊維束F1(F2)が巻き掛けられている。
コイルスプリング21により第二ガイドローラ20bが反時計回りに付勢されることによって、ブレイダー10から芯材100に向かって走行している繊維束F1(F2)に対して、その走行方向とは逆方向に張力Tが付与される。これにより、繊維束F1(F2)が弛むことが防止される。張力Tは、コイルスプリング21の付勢力に応じた大きさを有する。なお、張力付与装置18は、本実施形態のものに限定されない。
ブレイダー10は、各繊維束F1・F2に対して、各張力付与装置18による張力Tを付与しながら、各繊維束F1・F2を芯材100の外周面に巻き付ける(図1参照)。
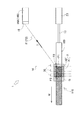
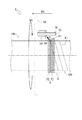
加熱装置30は、所定の加熱領域X内で、各繊維束F1・F2に付着された熱可塑性樹脂を溶融させる。
本実施形態の加熱領域Xは、ブレイダー10から供給された各繊維束F1・F2が芯材100の外周面に到達する到達位置P1、及び到達位置P1の周辺の領域である。
加熱領域Xは、例えば、各繊維束F1・F2が芯材100の外周面に到達する直前の位置P2と、各繊維束F1・F2が到達位置P1から芯材100の軸回りに一周した位置P3と、の間の領域である。
第一領域X1内では、各繊維束F1・F2に対して各張力付与装置18による張力Tが作用することによって、各繊維束F1・F2に対してコンパクション力が付与される。
前記コンパクション力は、各繊維束F1・F2を各張力付与装置18による張力で引っ張ることによって、各繊維束F1・F2を芯材100の外周面に締め付ける力のことである。
これにより、繊維束F1・F2を構成する各繊維の間に空所が発生することを抑制でき、かつ、繊維束F1・F2と芯材100の外周面との間に隙間が発生することを抑制が可能となる。
第二領域X2内で各繊維束F1・F2に付着された熱可塑性樹脂が溶融された場合、各繊維束F1・F2は、溶融された熱可塑性樹脂を付着した状態で第一領域X1に到達して、第一領域X1に到達したときに前記コンパクション力を付与される。
これにより、繊維束F1・F2を構成する各繊維の間に空所が発生することを抑制でき、かつ、繊維束F1・F2と芯材100の外周面との間に隙間が発生することを抑制が可能となる。
これにより、金型を用いることなく繊維構造体110を成形することができ、簡便に繊維構造体110を成形することが可能となる。
繊維構造体110は、含浸された熱可塑性樹脂が冷却硬化されることによって、筒状に硬化して完成状態となる。繊維構造体110は、芯材100の外周に強化繊維層を形成して、芯材100の耐圧特性の向上を図る。
これにより、前記加熱成形装置は、ブレイダーによる繊維束の供給位置から離間しており、前記コンパクション力が生じないような領域で、繊維束を加熱していた。その結果、繊維束に付着された熱可塑性樹脂が溶融されたときに、繊維束を構成する各繊維の間に空所が発生し、かつ、繊維束と芯材の外周面との間に隙間が発生していた。
テープ材32は、例えば、金属製のテープである。テープ材32は、熱可塑性樹脂の融点では溶けないような素材で構成される。
巻付領域Gは、繊維構造体110に含浸された熱可塑性樹脂が溶融している領域である。巻付領域Gは、例えば、加熱領域Xの直後方の領域である(図5及び図6(a)参照)。これは、加熱領域Xの直後方では、繊維構造体110に含浸された熱可塑性樹脂が溶融している状態が保持されていると考えられるからである。
この場合、新たな加熱装置33とテープ材巻付装置31を、繊維構造体110の外側に設置する。そして、新たな加熱装置33とテープ材巻付装置31を軸方向Mに移動させながら、芯材100を軸回り方向Nに回転させる。これにより、新たな加熱装置33により、繊維構造体110に含浸された熱可塑性樹脂が溶融されて、巻付領域Gが形成されると共に、テープ材巻付装置31により、この巻付領域G内で、繊維構造体110の外周面に対してテープ材32が巻き付けられる(図7参照)。
なお、芯材100の内側に加熱装置を設け、前記加熱装置により芯材100の内側から繊維構造体110を加熱して、繊維構造体110に含浸された熱可塑性樹脂を溶融させるように構成してもよい。
また、繊維構造体110の外周面に対してテープ材32を巻き付けることで、繊維構造体110に対して熱可塑性樹脂を、より確実に含浸させることができ、繊維構造体110の内部に、気泡や熱可塑性樹脂の未含浸部が生じることを、より確実に抑制することが可能となる。
以下では、繊維構造体成形装置の第二実施形態である繊維構造体成形装置2について説明する。
実施例に記載される芯材100はパイプであるが、本発明はこれに限定されず、タンクなどの中空容器であってもよい。
ベース45は、第一レール43上に配置されており、第一レール43上を摺動可能に構成されている。ベース45には、ベース45を摺動させるベース駆動装置(不図示)が接続されている。前記ベース駆動装置は、モータ、空圧シリンダ、又は油圧シリンダ等で構成される。ベース45の上部には、支持台46・46が配置される。支持台46・46の間には、回転軸47が配置されている。回転軸47には、回転軸47を回転させる回転軸駆動装置(不図示)が接続されている。前記回転軸駆動装置は、モータ等で構成される。回転軸47には、芯材100が取り付けられている。
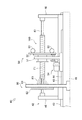
図8及び図9に示すように、フープ巻装置50は、フープフレーム51、及び巻掛テーブル52を有する。フープフレーム51は、第二レール44に係合している。フープフレーム51には、芯材100の通過可能な孔51aが形成されている。フープフレーム51には、フープフレーム51を摺動させるフレーム駆動装置(不図示)が接続されている。前記フレーム駆動装置は、モータ、空圧シリンダ、又は油圧シリンダ等で構成される。フープフレーム51には、巻掛テーブル52が回転可能に取り付けられている。巻掛テーブル52には、繊維束F1が巻回されるボビン53、ボビン53の繊維束F1を芯材100に案内する案内部材(不図示)等が設けられる。巻掛テーブル52には、巻掛テーブル52を芯材100の軸回りに回転させるテーブル駆動装置54が接続されている。テーブル駆動装置54は、モータ等で構成される。
図9及び図10に示すように、各張力付与装置55は、フープ巻装置50によるフープ巻きが行われているときに、フープ巻装置50から芯材100に向かって走行している各繊維束F1に対して、その走行方向とは逆方向に張力Tを付与する。これにより、各繊維束F1が弛むことが防止される。
フープ巻装置50は、各繊維束F1に対して、各張力付与装置55により張力Tを付与しながら、各繊維束F1を芯材100の外周面に巻き付ける。
図8及び図11に示すように、ヘリカル巻装置60は、ヘリカルフレーム61、及びヘリカルヘッド62を有する。ヘリカルフレーム61は、基台41から立設しており、芯材100の通過可能な孔61aが形成されている。ヘリカルフレーム61には、ヘリカルヘッド62が設けられる。
なお、本実施形態のヘリカル巻装置60は、単数のヘリカルヘッド62を備えているが、複数のヘリカルヘッドを備えていてもよい。
各糸道ガイド63は、図示しない各ボビンから各繊維束F2をそれぞれ供給される。
各張力付与装置64は、ヘリカル巻装置60によるヘリカル巻きが行われているときに、ヘリカル巻装置60から芯材100に向かって走行している各繊維束F2に対して、その走行方向とは逆方向に張力Tを付与する。これにより、各繊維束F2が弛むことが防止される。
ヘリカル巻装置60は、各繊維束F2に対して、各張力付与装置64により張力Tを付与しながら、各繊維束F2を芯材100の外周面に巻き付ける。
まず、各繊維束F2が各糸道ガイド63を介して引き出され、芯材100に粘着テープで固定される。次に、前記ベース駆動装置及び前記回転軸駆動装置が作動されることで、芯材100が軸回り方向に回転されつつ、軸方向に移動される。本実施形態では、芯材100が、軸回り方向他側M2に回転されつつ、軸方向他側N2に移動される(図11及び図12参照)。そして、芯材100が、ヘリカルフレーム61の孔61aを通過することで、各繊維束F2が芯材100の外周面に巻き付けられる。
本実施形態の繊維束F1・F2は、第一実施形態の繊維束F1・F2と同様の構成を有するので、その詳細な説明は省略する(図4参照)。
加熱装置70は、各繊維束F1を加熱して、各繊維束F1に付着された熱可塑性樹脂を溶融させる。
加熱装置70は、所定の加熱領域X内で、各繊維束F1に付着された熱可塑性樹脂を溶融させる。
本実施形態の加熱領域Xは、フープ巻装置50から供給された各繊維束F1が芯材100の外周面に到達する到達位置P1、及び到達位置P1の周辺の領域である。
第一領域X1内では、各繊維束F1に対して各張力付与装置64による張力Tが作用することによって、各繊維束F1に対してコンパクション力が付与される。
前記コンパクション力は、各繊維束F1を各張力付与装置55による張力で引っ張ることによって、各繊維束F1を芯材100の外周面に締め付ける力のことである。
これにより、繊維束F1を構成する各繊維の間に空所が発生することを抑制でき、かつ、繊維束F1と芯材100の外周面との間に隙間が発生することを抑制が可能となる。
第二領域X2内で各繊維束F1に付着された熱可塑性樹脂が溶融された場合、各繊維束F1は、溶融された熱可塑性樹脂を付着した状態で第一領域X1に到達して、第一領域X1に到達したときに前記コンパクション力を付与される。
これにより、繊維束F1を構成する各繊維の間に空所が発生することを抑制でき、かつ、繊維束F1と芯材100の外周面との間に隙間が発生することを抑制が可能となる。
これにより、金型を用いることなく繊維構造体120を成形することができ、簡便に繊維構造体120を成形することが可能となる。
なお、図10においては、説明の便宜上、一本の繊維束F1を用いて繊維構造体120の成形過程を説明している。
繊維構造体120は、含浸された熱可塑性樹脂が冷却硬化されることによって、筒状に硬化して完成状態となる。繊維構造体120は、芯材100の外周に強化繊維層を形成して、芯材100の耐圧特性の向上を図る。
また、本実施形態の前記テープ材巻付装置は、第一実施形態のテープ材巻付装置31と同様の手順でテープ材を巻き付ける(図6(a)〜図7参照)。
前記テープ材巻付装置は、所定の巻付領域G内で、繊維構造体120の外周面に対してテープ材を巻き付ける。所定の巻付領域Gは、繊維構造体120に含浸された熱可塑性樹脂が溶融している領域である。巻付領域Gは、例えば、加熱領域Xの直後方の領域である(図6(a)、及び図10参照)。
なお、新たな加熱装置を設けて、前記新たな加熱装置により繊維構造体120を加熱しながら、前記テープ材巻付装置により繊維構造体120の外周面に対してテープ材を巻き付けるように構成してもよい(図7参照)。
前記テープ材巻付装置を設けることによって、第一実施形態でテープ材巻付装置31を設けたときと同様の作用効果を奏する。
以下では、繊維構造体成形装置の第三実施形態である繊維構造体成形装置3について説明する。
加熱装置80は、所定の加熱領域X内で、各繊維束F2に付着された熱可塑性樹脂を溶融させる。
本実施形態の加熱領域Xは、ヘリカル巻装置60から供給された各繊維束F2が芯材100の外周面に到達する到達位置P1、及び到達位置P1の周辺の領域である。
第一領域X1内では、各繊維束F2に対して各張力付与装置64による張力Tが作用することによって、各繊維束F2に対してコンパクション力が付与される。
前記コンパクション力は、各繊維束F2を各張力付与装置64による張力で引っ張ることによって、各繊維束F2を芯材100の外周面に締め付ける力のことである。
これにより、繊維束F2を構成する各繊維の間に空所が発生することを抑制でき、かつ、繊維束F2と芯材100の外周面との間に隙間が発生することを抑制が可能となる。
第二領域X2内で各繊維束F2に付着された熱可塑性樹脂が溶融された場合、各繊維束F2は、溶融された熱可塑性樹脂を付着した状態で第一領域X1に到達して、第一領域X1に到達したときに前記コンパクション力を付与される。
これにより、繊維束F2を構成する各繊維の間に空所が発生することを抑制でき、かつ、繊維束F2と芯材100の外周面との間に隙間が発生することを抑制が可能となる。
これにより、金型を用いることなく繊維構造体130を成形することができ、簡便に繊維構造体130を成形することが可能となる。
なお、図12においては、説明の便宜上、一本の繊維束F2を用いて繊維構造体130の成形過程を説明している。
繊維構造体130は、含浸された熱可塑性樹脂が冷却硬化されることによって、筒状に硬化して完成状態となる。繊維構造体130は、芯材100の外周に強化繊維層を形成して、芯材100の耐圧特性の向上を図る。
本実施形態の前記テープ材巻付装置は、第一実施形態のテープ材巻付装置31と同様の手順でテープ材を巻き付ける(図6(a)〜図7参照)。
前記テープ材巻付装置は、所定の巻付領域G内で、繊維構造体130の外周面に対してテープ材を巻き付ける。所定の巻付領域Gは、繊維構造体130に含浸された熱可塑性樹脂が溶融している領域である。巻付領域Gは、例えば、加熱領域Xの直後方の領域である(図6(a)及び図12参照)。
なお、新たな加熱装置を設けて、前記新たな加熱装置により繊維構造体130を加熱しながら、前記テープ材巻付装置により繊維構造体130の外周面に対してテープ材を巻き付けるように構成してもよい(図7参照)。
前記テープ材巻付装置を設けることによって、第一実施形態でテープ材巻付装置31を設けたときと同様の作用効果を奏する。
10 ブレイダー(巻付装置)
50 フープ巻装置(巻付装置)
60 ヘリカル巻装置(巻付装置)
18・55・64 張力付与装置
30・70・80 加熱装置
100 芯材
F1・F2 繊維束
Claims (5)
- 熱可塑性樹脂が付着された繊維束を芯材の外周面に巻き付ける巻付装置と、
前記巻付装置により前記繊維束が前記芯材の外周面に巻き付けられているときに、前記巻付装置から前記芯材に向かって走行している前記繊維束に対して張力を付与する張力付与装置と、
前記繊維束に対して前記張力付与装置による張力が作用する所定の加熱領域内で、前記繊維束に付着された前記熱可塑性樹脂を溶融させる加熱装置と、
を備えることを特徴とする繊維構造体成形装置。 - 前記加熱領域は、前記巻付装置から供給された前記繊維束が前記芯材の外周面に到達する到達位置、及び前記到達位置の周辺の領域であることを特徴とする、
請求項1に記載の繊維構造体成形装置。 - 前記巻付装置は、ブレイダー、フィラメントワインディング装置のフープ巻装置、又は、フィラメントワインディング装置のヘリカル巻装置であることを特徴とする、
請求項1又は請求項2に記載の繊維構造体成形装置。 - 前記加熱領域内で、前記加熱装置により前記繊維束に付着された前記熱可塑性樹脂を溶融させると共に、前記加熱領域内で、前記繊維束に対して、前記張力付与装置による張力で前記芯材の外周面に締め付けるコンパクション力を付与することによって、前記繊維束から繊維構造体を成形することを特徴とする、
請求項1〜請求項3のいずれか一項に記載の繊維構造体成形装置。 - 前記繊維構造体に含浸された前記熱可塑性樹脂が溶融している所定の巻付領域内で、前記繊維構造体の外周面に対してテープ材を巻き付けるテープ材巻付装置を備えることを特徴とする、
請求項4に記載の繊維構造体成形装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014133242A JP2016010904A (ja) | 2014-06-27 | 2014-06-27 | 繊維構造体成形装置 |
| US14/750,915 US20150375447A1 (en) | 2014-06-27 | 2015-06-25 | Fiber structure forming apparatus |
| DE102015110322.2A DE102015110322A1 (de) | 2014-06-27 | 2015-06-26 | Vorrichtung zum Bilden einer Faserstruktur |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014133242A JP2016010904A (ja) | 2014-06-27 | 2014-06-27 | 繊維構造体成形装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2016010904A true JP2016010904A (ja) | 2016-01-21 |
Family
ID=54839976
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014133242A Pending JP2016010904A (ja) | 2014-06-27 | 2014-06-27 | 繊維構造体成形装置 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20150375447A1 (ja) |
| JP (1) | JP2016010904A (ja) |
| DE (1) | DE102015110322A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018144407A (ja) * | 2017-03-08 | 2018-09-20 | 村田機械株式会社 | フィラメントワインディング装置 |
| JP2023165567A (ja) * | 2022-05-06 | 2023-11-16 | トヨタ自動車株式会社 | タンクの製造方法 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6238678B2 (ja) * | 2013-10-18 | 2017-11-29 | 株式会社市川鉄工 | トーションレース機用糸供給装置 |
| DE102015210581A1 (de) * | 2015-06-10 | 2016-12-15 | Bayerische Motoren Werke Aktiengesellschaft | Flechtmaschine |
| DE102016203073B4 (de) * | 2016-02-26 | 2025-08-28 | Airbus Defence and Space GmbH | Werkzeugsystem und Verfahren zur Herstellung eines Faserverbundhalbzeugs sowie Verfahren zur Herstellung eines Faserverbundbauteils |
| CN108016053A (zh) * | 2017-12-05 | 2018-05-11 | 山东柏远复合材料科技有限公司 | 一种纤维预应力热塑性复合管生产工艺 |
| KR102394598B1 (ko) * | 2021-06-07 | 2022-05-06 | 한국항공우주연구원 | 섬유 와인딩 장치 |
| CN114311763B (zh) * | 2021-12-24 | 2023-12-26 | 商丘国龙新材料有限公司 | 一种纤维筋材生产线及其生产方法 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01111036A (ja) * | 1987-09-11 | 1989-04-27 | E I Du Pont De Nemours & Co | 複数の熱可塑性樹脂含浸ヤーンを巻き取る装置と方法及びその製品 |
| JPH01298257A (ja) * | 1988-02-02 | 1989-12-01 | E I Du Pont De Nemours & Co | 編組構造物のイン‐ライン圧密化 |
| JPH0361030A (ja) * | 1989-07-28 | 1991-03-15 | Ryobi Ltd | 釣竿、ゴルフシャフト等の積層管とその製造方法 |
| JPH044132A (ja) * | 1990-04-20 | 1992-01-08 | Sekisui Chem Co Ltd | 繊維強化熱可塑性樹脂管の製造方法 |
| JPH05458A (ja) * | 1991-06-21 | 1993-01-08 | Atsugi Unisia Corp | Frp成形品の成形方法 |
| JPH0531810A (ja) * | 1991-07-29 | 1993-02-09 | Sekisui Chem Co Ltd | 繊維強化熱可塑性樹脂管の製造方法 |
| JPH08183105A (ja) * | 1994-12-28 | 1996-07-16 | Fujikura Rubber Ltd | フィラメントワインディング成形方法 |
| WO2005070668A1 (en) * | 2004-01-23 | 2005-08-04 | Covess Nv | Hollow composite body of fiber reinforced thermoplastic material |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5160568A (en) * | 1987-09-11 | 1992-11-03 | E. I. Du Pont De Nemours And Company | Apparatus including a heated guide eye for winding a plurality of lengths of thermoplastic resin impregnated yarns |
| US4976812A (en) * | 1988-02-02 | 1990-12-11 | E. I. Du Pont De Nemours And Company | In-line consolidation of braided structures |
| JP3163852B2 (ja) | 1993-06-23 | 2001-05-08 | 村田機械株式会社 | 管状体連続成型システム |
-
2014
- 2014-06-27 JP JP2014133242A patent/JP2016010904A/ja active Pending
-
2015
- 2015-06-25 US US14/750,915 patent/US20150375447A1/en not_active Abandoned
- 2015-06-26 DE DE102015110322.2A patent/DE102015110322A1/de not_active Withdrawn
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01111036A (ja) * | 1987-09-11 | 1989-04-27 | E I Du Pont De Nemours & Co | 複数の熱可塑性樹脂含浸ヤーンを巻き取る装置と方法及びその製品 |
| JPH01298257A (ja) * | 1988-02-02 | 1989-12-01 | E I Du Pont De Nemours & Co | 編組構造物のイン‐ライン圧密化 |
| JPH0361030A (ja) * | 1989-07-28 | 1991-03-15 | Ryobi Ltd | 釣竿、ゴルフシャフト等の積層管とその製造方法 |
| JPH044132A (ja) * | 1990-04-20 | 1992-01-08 | Sekisui Chem Co Ltd | 繊維強化熱可塑性樹脂管の製造方法 |
| JPH05458A (ja) * | 1991-06-21 | 1993-01-08 | Atsugi Unisia Corp | Frp成形品の成形方法 |
| JPH0531810A (ja) * | 1991-07-29 | 1993-02-09 | Sekisui Chem Co Ltd | 繊維強化熱可塑性樹脂管の製造方法 |
| JPH08183105A (ja) * | 1994-12-28 | 1996-07-16 | Fujikura Rubber Ltd | フィラメントワインディング成形方法 |
| WO2005070668A1 (en) * | 2004-01-23 | 2005-08-04 | Covess Nv | Hollow composite body of fiber reinforced thermoplastic material |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018144407A (ja) * | 2017-03-08 | 2018-09-20 | 村田機械株式会社 | フィラメントワインディング装置 |
| JP2023165567A (ja) * | 2022-05-06 | 2023-11-16 | トヨタ自動車株式会社 | タンクの製造方法 |
| JP7697407B2 (ja) | 2022-05-06 | 2025-06-24 | トヨタ自動車株式会社 | タンクの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102015110322A1 (de) | 2015-12-31 |
| US20150375447A1 (en) | 2015-12-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102002688B1 (ko) | 연속식 섬유 강화 파이프의 제조 장치 | |
| US9688508B2 (en) | Filament winding method and apparatus, and tank | |
| RU2531175C2 (ru) | Способ изготовления делати из компазиционного материала, получаемой наложением слоев усиливающих волокон, прижимаемых к оправке | |
| US20150375447A1 (en) | Fiber structure forming apparatus | |
| US5019309A (en) | Method of and apparatus for producing a pipe of thermoplastic synthetic resin | |
| JP5809899B2 (ja) | 繊維束供給装置 | |
| KR102127894B1 (ko) | 복합재료 압력용기의 제조장치 | |
| WO2017022607A1 (ja) | 繊維強化樹脂シート材の製造方法 | |
| JP6209000B2 (ja) | 扁平繊維強化プラスチックストランド、扁平繊維強化プラスチックストランドシート及びその製造方法 | |
| JP6825428B2 (ja) | フィラメントワインディング装置 | |
| CN107743439A (zh) | 用于铺设具有纤维织物的复合材料产品的装置 | |
| JP3732953B2 (ja) | 樹脂強化繊維の引抜成形法および引抜成形機 | |
| US9855710B2 (en) | Method and assembly for manufacturing a leaf spring | |
| JP2007276193A (ja) | フィラメントワインディング装置 | |
| KR20150001159A (ko) | 섬유강화플라스틱 재질로 된 중공 관체의 제조장치 | |
| KR101078713B1 (ko) | 연속식 파이프의 축방향 보강용 보강섬유 공급 장치 | |
| JP6191400B2 (ja) | フィラメントワインディング装置 | |
| JP5864647B2 (ja) | 繊維強化樹脂製コイルバネ、及び繊維強化樹脂製コイルバネの製造方法 | |
| JP2017209902A (ja) | フィラメントワインディング装置 | |
| CN105121322A (zh) | 复合环锭纺纱管 | |
| JP2009083420A (ja) | 長繊維強化熱可塑性樹脂ペレットの製造方法 | |
| US11358828B2 (en) | Unwinding of materials | |
| JP2006167977A (ja) | プリフォーム及びプリフォームの製造装置及びその製造方法 | |
| JP3760994B2 (ja) | Frpスプリング | |
| JP2004209838A (ja) | 厚肉パイプおよび厚肉パイプの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170209 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180112 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180116 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180316 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180724 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190226 |