JP2016013635A - トッピング装置およびトッピングシートのエッジ部分のカット方法 - Google Patents
トッピング装置およびトッピングシートのエッジ部分のカット方法 Download PDFInfo
- Publication number
- JP2016013635A JP2016013635A JP2014136029A JP2014136029A JP2016013635A JP 2016013635 A JP2016013635 A JP 2016013635A JP 2014136029 A JP2014136029 A JP 2014136029A JP 2014136029 A JP2014136029 A JP 2014136029A JP 2016013635 A JP2016013635 A JP 2016013635A
- Authority
- JP
- Japan
- Prior art keywords
- topping
- cutting
- sheet
- trimming
- rubber
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Tyre Moulding (AREA)
Abstract
【解決手段】ワイヤーコードをトッピングゴムで被覆してトッピングシートを形成するためのカレンダーロール部と、カレンダーロール部の下流に配設されトッピングシートのエッジ部分の余分なゴムをカットするためのトリミング用カット手段と、トリミング用カット手段を加熱するための加熱手段とを備えたトッピング装置。加熱手段がトリミング用カット手段を30℃以上の温度に保持可能であるトッピング装置。
【選択図】図2
Description
ワイヤーコードをトッピングゴムで被覆してトッピングシートを形成するためのカレンダーロール部と、
前記カレンダーロール部の下流側に配設され、前記トッピングシートのエッジ部分の余分なゴムをカットするためのトリミング用カット手段と、
前記トリミング用カット手段を加熱するための加熱手段と
を備えていることを特徴とするトッピング装置である。
前記加熱手段が、前記トリミング用カット手段を30℃以上の温度に保持可能であることを特徴とする請求項1に記載のトッピング装置である。
前記カレンダーロール部の上流側に配設され、前記ワイヤーコードのコード端の位置を検出するコード端検出手段を備え、
前記コード端検出手段で検出されたコード端の位置に基づいて、前記トリミング用カット手段によるカット位置を自動で調整するように構成されていることを特徴とする請求項1または請求項2に記載のトッピング装置である。
搬送されているトッピングシートのエッジ部分の余分なゴムを、トリミング用カット手段でカットするトッピングシートのエッジ部分のカット方法であって、
前記トリミング用カット手段を予め加熱して、前記トッピングシートのエッジ部分の余分なゴムをカットすることを特徴とするトッピングシートのエッジ部分のカット方法である。
前記トリミング用カット手段を予め30℃以上の温度に加熱して、前記トッピングシートのエッジ部分の余分なゴムをカットすることを特徴とする請求項4に記載のトッピングシートのエッジ部分のカット方法である。
最初に、本実施の形態に係るトッピング装置について、トッピングシートの作製方法を交えながら説明する。
ワイヤーコード供給部2は、ワイヤーコード12が巻かれたリール21を複数備えており、巻き出された各ワイヤーコード12を下流側の装置に供給する。
伸直ロール部3は、ワイヤーコード供給部2の下流に配設されており、上段の伸直ロール30aと、下段の伸直ロール30bが千鳥状に配置されることにより構成されている。ワイヤーコード供給部2から供給された複数本のワイヤーコード12は、伸直ロール30a、30bにより繰り返し屈曲されることにより伸直加工される。
テンションロール部4は、伸直ロール部3の下流に配設されており、右側のテンションロール40aと、左側のテンションロール40bとが千鳥状に配置されることにより構成されている。伸直ロール部3で伸直加工された各ワイヤーコード12は、テンションロール40a、40bにより繰り返し屈曲されることにより巻き癖が解消されて、所定の間隔で配列される。
カレンダーロール部5は、4つのカレンダーロール50、51、52、53を備えている。混練、可塑化されたゴム材料がカレンダーロール50、51により圧延されることにより、カレンダーロール51に密着した状態で上側のトッピングゴムが成形される。同様にカレンダーロール52、53によりゴム材料が圧延されることにより、カレンダーロール52に密着した状態で下側のトッピングゴムが成形される。
プルロール部6は、並列に配置された複数のプルロール60a、60bから構成されており、カレンダーロール部5で作製されたトッピングシート10を引き取り、冷却しながら次工程に搬送する。
次に、本実施の形態に係るトッピング装置におけるトリミング用カット手段について説明する。
(1)本実施の形態によれば、トリミング用カット手段を熱入れすることにより、上記したように、カット後のトッピングシートのエッジ部分を直線状にすることができるため、配列されたワイヤーコードのコード端からのゴム付き量のばらつきを適切に抑制することができる。この結果、トッピングシートのエッジ部を重ねてジョイントした際に、安定したジョイント部を形成させることができ、ジョイント部が外れ難くなるため、従来のような手作業によるエッジ部分の修正作業が不要となり、作業効率の低下を招くことがない。
本実験例においては、加熱されたトリミング用カット手段(トリミング用のワイヤーカッター)を備えたトッピング装置によって製造されたトッピングシートの評価を行った。
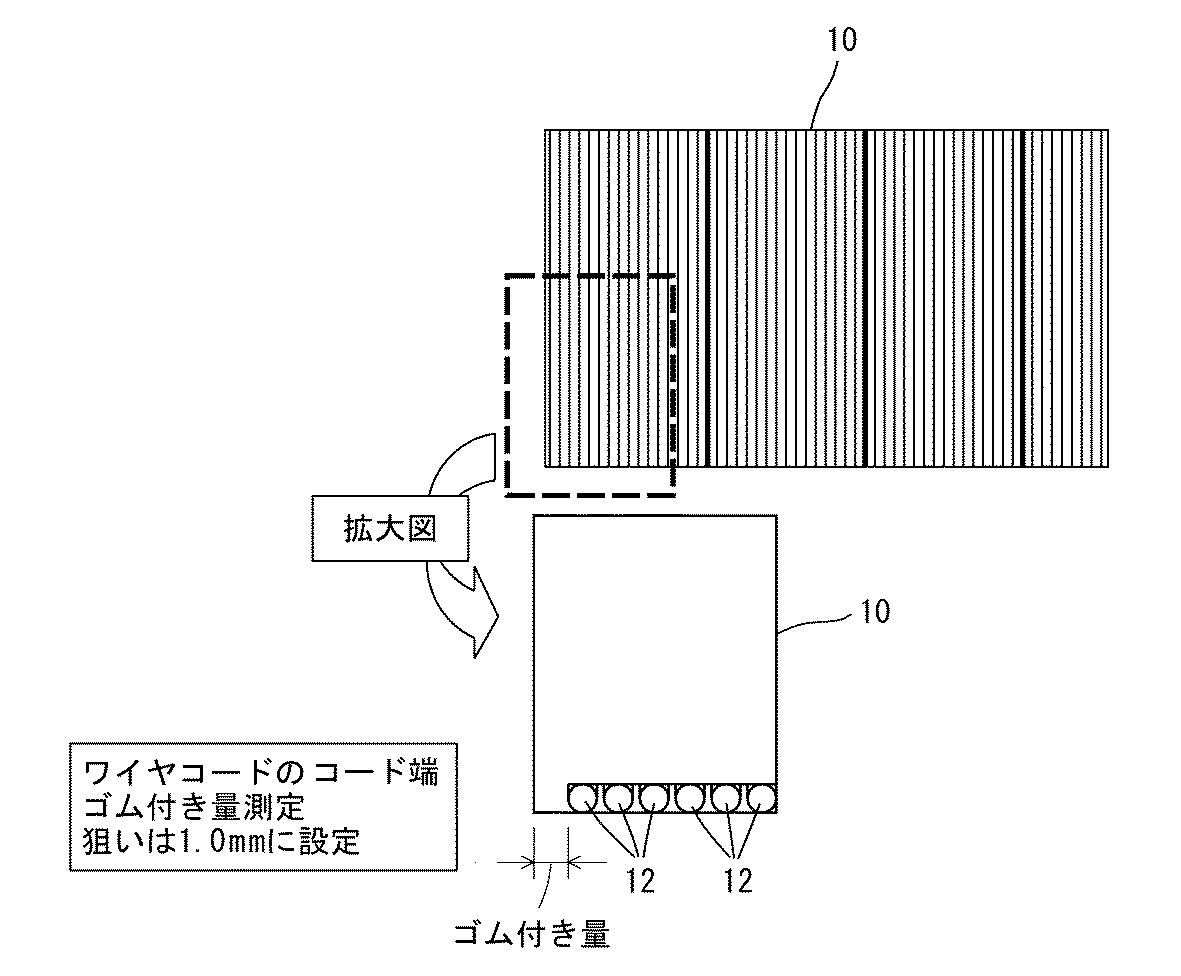
トッピング装置を用いて、簾状にコードが織り込まれたテキスタイルの両面に、コード端のゴム付き量が1.0mmとなるように設定して(図3参照)トッピングゴムを被覆し、長さ10mのトッピングシートを作製した。
作製された各トッピングシートにおけるワイヤーコードのコード端のゴム付き量が、狙い通りのゴム付き量に管理されているか、そのばらつきの程度をコード端のゴム付き量を測定して評価した。
本実験例においては、コード端検出手段と、トリミング用のワイヤーカッターを幅方向に自動的に移動して最適なカット位置に調整できる移動手段とを備えたトッピング装置によって製造されたトッピングシートの評価を行った。
上記した実験例1と同様にして、トッピングシートを作製した。
作製されたトッピングシートのワイヤーコードのコード端からのゴム付き量を、ノギスを使用して測定することにより評価した。結果を表2に示す。
2 ワイヤーコード供給部
3 伸直ロール部
4 テンションロール部
5 カレンダーロール部
6 プルロール部
7 トリミング用カット手段
8 コード端検出手段
10 トッピングシート
12 ワイヤーコード
21 リール
25 搬送ロール
30a、30b 伸直ロール
40a、40b テンションロール
50〜53 カレンダーロール
60a、60b プルロール
Claims (5)
- ワイヤーコードをトッピングゴムで被覆してトッピングシートを形成するためのカレンダーロール部と、
前記カレンダーロール部の下流側に配設され、前記トッピングシートのエッジ部分の余分なゴムをカットするためのトリミング用カット手段と、
前記トリミング用カット手段を加熱するための加熱手段と
を備えていることを特徴とするトッピング装置。 - 前記加熱手段が、前記トリミング用カット手段を30℃以上の温度に保持可能であることを特徴とする請求項1に記載のトッピング装置。
- 前記カレンダーロール部の上流側に配設され、前記ワイヤーコードのコード端の位置を検出するコード端検出手段を備え、
前記コード端検出手段で検出されたコード端の位置に基づいて、前記トリミング用カット手段によるカット位置を自動で調整するように構成されていることを特徴とする請求項1または請求項2に記載のトッピング装置。 - 搬送されているトッピングシートのエッジ部分の余分なゴムを、トリミング用カット手段でカットするトッピングシートのエッジ部分のカット方法であって、
前記トリミング用カット手段を予め加熱して、前記トッピングシートのエッジ部分の余分なゴムをカットすることを特徴とするトッピングシートのエッジ部分のカット方法。 - 前記トリミング用カット手段を予め30℃以上の温度に加熱して、前記トッピングシートのエッジ部分の余分なゴムをカットすることを特徴とする請求項4に記載のトッピングシートのエッジ部分のカット方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014136029A JP6461501B2 (ja) | 2014-07-01 | 2014-07-01 | トッピング装置およびトッピングシートのエッジ部分のカット方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014136029A JP6461501B2 (ja) | 2014-07-01 | 2014-07-01 | トッピング装置およびトッピングシートのエッジ部分のカット方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016013635A true JP2016013635A (ja) | 2016-01-28 |
| JP6461501B2 JP6461501B2 (ja) | 2019-01-30 |
Family
ID=55230247
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014136029A Expired - Fee Related JP6461501B2 (ja) | 2014-07-01 | 2014-07-01 | トッピング装置およびトッピングシートのエッジ部分のカット方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6461501B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101914437B1 (ko) * | 2017-01-16 | 2018-11-05 | 한국타이어 주식회사 | 압연코드지의 접촉식 사이드 트리밍 커터장치 |
| JP2020049724A (ja) * | 2018-09-26 | 2020-04-02 | 住友ゴム工業株式会社 | タイヤの製造方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4837144B1 (ja) * | 1969-05-13 | 1973-11-09 | ||
| JPH08156132A (ja) * | 1994-11-29 | 1996-06-18 | Sumitomo Rubber Ind Ltd | タイヤコードプライの製造方法 |
| JPH08174714A (ja) * | 1994-12-22 | 1996-07-09 | Bridgestone Corp | 圧延機用耳ゴムカッター位置制御装置 |
| JP2004082351A (ja) * | 2002-08-23 | 2004-03-18 | Mitsubishi Heavy Ind Ltd | トリミング装置およびその方法 |
| JP2014087956A (ja) * | 2012-10-30 | 2014-05-15 | Sumitomo Rubber Ind Ltd | タイヤ用コードプライの接合方法 |
-
2014
- 2014-07-01 JP JP2014136029A patent/JP6461501B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4837144B1 (ja) * | 1969-05-13 | 1973-11-09 | ||
| JPH08156132A (ja) * | 1994-11-29 | 1996-06-18 | Sumitomo Rubber Ind Ltd | タイヤコードプライの製造方法 |
| JPH08174714A (ja) * | 1994-12-22 | 1996-07-09 | Bridgestone Corp | 圧延機用耳ゴムカッター位置制御装置 |
| JP2004082351A (ja) * | 2002-08-23 | 2004-03-18 | Mitsubishi Heavy Ind Ltd | トリミング装置およびその方法 |
| JP2014087956A (ja) * | 2012-10-30 | 2014-05-15 | Sumitomo Rubber Ind Ltd | タイヤ用コードプライの接合方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101914437B1 (ko) * | 2017-01-16 | 2018-11-05 | 한국타이어 주식회사 | 압연코드지의 접촉식 사이드 트리밍 커터장치 |
| JP2020049724A (ja) * | 2018-09-26 | 2020-04-02 | 住友ゴム工業株式会社 | タイヤの製造方法 |
| JP7087881B2 (ja) | 2018-09-26 | 2022-06-21 | 住友ゴム工業株式会社 | タイヤの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6461501B2 (ja) | 2019-01-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11511461B2 (en) | Glass film manufacturing method | |
| JP6461501B2 (ja) | トッピング装置およびトッピングシートのエッジ部分のカット方法 | |
| US20160297705A1 (en) | Apparatus and method for severing a glass sheet | |
| JP2018176709A (ja) | トウプリプレグの製造装置及びその製造方法 | |
| JP2015071261A (ja) | ゴムストリップの貼付装置 | |
| JP2003112849A (ja) | 弾性を有するシート状長尺物の切断装置におけるシート状長尺物の送り機構 | |
| JP2010045290A (ja) | 空芯コイル巻線装置およびその制御方法 | |
| JP2011088205A (ja) | マグネシウム合金薄板の製造装置 | |
| KR101494759B1 (ko) | 코일강판 포장용 밴드의 제조장치 및 방법 | |
| JP2014108616A (ja) | タイヤ成形用部材の製造装置と製造方法およびタイヤの製造方法 | |
| JP6433682B2 (ja) | 未加硫ゴムシートの製造装置と製造方法 | |
| JP2016043682A (ja) | タイヤ構成部材の巻取り方法 | |
| KR20100060023A (ko) | 마그네슘 합금 시트의 리코일링 설비 | |
| JPWO2018110404A1 (ja) | 強化繊維プリプレグ、強化繊維プリプレグのテープおよび巻取体、ならびに強化繊維プリプレグおよび強化繊維プリプレグテープの製造方法 | |
| CN105378115A (zh) | 具体用于切割机中的待切割条带的条带支承和对准装置 | |
| JP7163731B2 (ja) | タイヤ用ゴム材料の裁断装置 | |
| CN105234972A (zh) | 修边装置及其修边方法 | |
| JP2017132122A (ja) | トレッドジョイント用ヒーター装置およびトレッドゴムサービサー | |
| JP6686620B2 (ja) | エンドレスベルトの製造方法 | |
| KR101914437B1 (ko) | 압연코드지의 접촉식 사이드 트리밍 커터장치 | |
| JP6317637B2 (ja) | ゴム切除装置およびエアーブロー装置 | |
| KR20220120201A (ko) | 포밍 장치 | |
| EP2712731B1 (en) | Production line to obtain a multilayer product for sliding bearings and procedure | |
| KR101629196B1 (ko) | 타이어용 반제품 압연물 시트의 접합장치 | |
| JP2022502325A (ja) | 紙材料ログ製造用巻き返し機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170501 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180214 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180305 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180416 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181001 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181108 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20181203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20181226 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6461501 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |