JP2016108652A - チタン板、熱交換器用プレートおよび燃料電池用セパレータ - Google Patents
チタン板、熱交換器用プレートおよび燃料電池用セパレータ Download PDFInfo
- Publication number
- JP2016108652A JP2016108652A JP2015180288A JP2015180288A JP2016108652A JP 2016108652 A JP2016108652 A JP 2016108652A JP 2015180288 A JP2015180288 A JP 2015180288A JP 2015180288 A JP2015180288 A JP 2015180288A JP 2016108652 A JP2016108652 A JP 2016108652A
- Authority
- JP
- Japan
- Prior art keywords
- orientation
- titanium
- titanium plate
- plate
- less
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229910052719 titanium Inorganic materials 0.000 title claims abstract description 121
- 239000010936 titanium Substances 0.000 title claims abstract description 121
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 title claims abstract description 119
- 239000000446 fuel Substances 0.000 title claims abstract description 14
- 239000013078 crystal Substances 0.000 claims abstract description 124
- 239000012535 impurity Substances 0.000 claims abstract description 13
- 238000005315 distribution function Methods 0.000 claims abstract description 10
- 229910052799 carbon Inorganic materials 0.000 claims description 7
- 230000014509 gene expression Effects 0.000 claims description 3
- 238000000137 annealing Methods 0.000 description 76
- 238000005096 rolling process Methods 0.000 description 55
- 238000000034 method Methods 0.000 description 46
- 239000000463 material Substances 0.000 description 32
- 238000005097 cold rolling Methods 0.000 description 28
- 230000008569 process Effects 0.000 description 22
- 238000004519 manufacturing process Methods 0.000 description 17
- 238000012360 testing method Methods 0.000 description 13
- 238000000465 moulding Methods 0.000 description 12
- 230000009467 reduction Effects 0.000 description 12
- 238000001887 electron backscatter diffraction Methods 0.000 description 9
- 238000005098 hot rolling Methods 0.000 description 9
- 230000000694 effects Effects 0.000 description 8
- 230000009466 transformation Effects 0.000 description 8
- 230000007423 decrease Effects 0.000 description 6
- 238000012546 transfer Methods 0.000 description 6
- 238000005259 measurement Methods 0.000 description 5
- 241000612118 Samolus valerandi Species 0.000 description 4
- 238000001816 cooling Methods 0.000 description 4
- 238000011156 evaluation Methods 0.000 description 4
- 238000005242 forging Methods 0.000 description 4
- 239000000203 mixture Substances 0.000 description 4
- 238000009825 accumulation Methods 0.000 description 3
- 230000035508 accumulation Effects 0.000 description 3
- 238000005452 bending Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 239000007789 gas Substances 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 238000009864 tensile test Methods 0.000 description 3
- 238000011282 treatment Methods 0.000 description 3
- 238000010894 electron beam technology Methods 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 238000007373 indentation Methods 0.000 description 2
- 239000011261 inert gas Substances 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 238000005554 pickling Methods 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 238000001953 recrystallisation Methods 0.000 description 2
- 150000003839 salts Chemical class 0.000 description 2
- 238000007493 shaping process Methods 0.000 description 2
- 150000003608 titanium Chemical class 0.000 description 2
- 230000002411 adverse Effects 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 238000000445 field-emission scanning electron microscopy Methods 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000001050 lubricating effect Effects 0.000 description 1
- 238000005461 lubrication Methods 0.000 description 1
- 238000000691 measurement method Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000003449 preventive effect Effects 0.000 description 1
- 238000005204 segregation Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000013585 weight reducing agent Substances 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/30—Hydrogen technology
- Y02E60/50—Fuel cells
Landscapes
- Fuel Cell (AREA)
Abstract
【課題】優れた強度と成形性とを兼ね備えたチタン板と熱交換器用プレートおよび燃料電池用セパレータを提供する。【解決手段】チタン板は、Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造であるα相の結晶粒組織を含み、α相結晶粒の結晶方位を結晶方位分布関数で表した場合に、φ1=0°、Φ=35°、φ2=0°を方位1、φ1=0°、Φ=35°、φ2=30°を方位2、φ1=90°、Φ=35°、φ2=30°を方位3とし、各方位を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をそれぞれA1、A2、A3としたときに、0.06≦A3/(A1+A2)≦1.0 を満足し、α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、板厚が1.0mm以下であることを特徴とする。【選択図】なし
Description
本発明は、チタン板と当該チタン板を用いた熱交換器用プレートおよび燃料電池用セパレータに関する。
一般に、チタン板は、比強度および耐食性に優れているので、化学、電力、食品製造プラント等の熱交換器用部材、カメラボディ、厨房機器等の民生品、さらには、オートバイ、自動車等の輸送機器部材、家電機器等の外装材に使用されている。チタン板は、前記用途の中でも、近年適用が進みつつあるプレート式熱交換器に使用される場合、高い熱交換効率が要求されるため、表面積を増やすべくプレス成形によって波状に加工されて適用されている。そのため、熱交換器用のチタン板は、深い波目を付けるために、優れた成形性が必要とされている。さらに、熱交換器用のチタン板は、熱交換器として必要とされる耐久性の向上や軽量化を実現するために、一定以上の強度が要求される。
前記の各種用途に多用されるチタン板は、JIS H4600の規格で規定され、Fe、O等の不純物濃度や強度等によってJIS1種、2種、3種等の等級があり、等級が増す程、強度が高くなり、用途に応じてそれらの使い分けがなされている。従来は、高い成形性が求められる部材には、強度で劣るものの延性が高いことから、FeやOの濃度が低いJIS1種の純チタン板(耐力165MPa以上)が用いられていた。しかし、近年は、熱交換器の効率の向上に加えて、高強度化・軽量化の要求もますます増大している。この要求に応えるチタン板として、例えばJIS2種の純チタン板(耐力215MPa以上)が挙げられるが、このような純チタン板の強度レベルになると成形性が劣るため、熱交換器への適用が困難である。また、一般にチタン材料は、Fe、O等の不純物濃度の増加や、結晶粒の微細化によって高強度化が図られるが、これらの方法では成形性が大きく低下することがある。
チタン板の成形性向上に関して、従来から種々の技術が提案されている。
例えば、特許文献1には、熱間圧延の最終圧延方向を分塊圧延の圧延方向と直角となるように圧延して、耐力の異方性の少ない純チタン板を得るための製造方法が開示されている。特許文献2には、Ti−Fe−O−N系合金を用いて、初期圧延方向と直交する方向に一度だけ圧延することによって面内異方性を低減させる方法が開示されている。特許文献3には、α相の結晶粒の結晶粒径を大きくしてプレス成形時の変形双晶の頻度を増加させている。また、最終焼鈍後に圧下率0.7〜5%のスキンパス圧延を施して、集合組織(C軸のずれ角度)を調整して規定の蓄積ひずみ量とすることによって、耐力とプレス成形性を保持したチタン板が開示されている。特許文献4には、表面に潤滑皮膜を塗布して、表面の動摩擦係数を0.15未満に制御し、伸びとr値が特定の関係式を満足することによって、プレス成形性と強度のバランスを取る方法が開示されている。特許文献5には、所定の式で定義されるキーンズ因子f値が0.60以上とした成形性を向上させたチタン板が開示されている。
例えば、特許文献1には、熱間圧延の最終圧延方向を分塊圧延の圧延方向と直角となるように圧延して、耐力の異方性の少ない純チタン板を得るための製造方法が開示されている。特許文献2には、Ti−Fe−O−N系合金を用いて、初期圧延方向と直交する方向に一度だけ圧延することによって面内異方性を低減させる方法が開示されている。特許文献3には、α相の結晶粒の結晶粒径を大きくしてプレス成形時の変形双晶の頻度を増加させている。また、最終焼鈍後に圧下率0.7〜5%のスキンパス圧延を施して、集合組織(C軸のずれ角度)を調整して規定の蓄積ひずみ量とすることによって、耐力とプレス成形性を保持したチタン板が開示されている。特許文献4には、表面に潤滑皮膜を塗布して、表面の動摩擦係数を0.15未満に制御し、伸びとr値が特定の関係式を満足することによって、プレス成形性と強度のバランスを取る方法が開示されている。特許文献5には、所定の式で定義されるキーンズ因子f値が0.60以上とした成形性を向上させたチタン板が開示されている。
しかしながら、特許文献1の製造方法は、圧延方向に垂直方向にも圧延を施すクロス圧延方法であり、一般的に圧延ロール幅よりも長い板にクロス圧延を施すことができないため、圧延加工できる板形状に大きな制約を伴う。更に、六方晶のC軸は板面法線近傍に配向するため、強度異方性は低減するものの、局部変形能に劣り、曲げや張出成形には適さないと考えられる。
特許文献2の方法は、特許文献1の方法よりも制約は小さいと考えられるが、いずれにしても圧延加工できる板形状に大きな制約を伴う。また板厚が大きいものである。更に、六方晶のC軸は板面法線近傍に配向するため、強度異方性は低減するものの、局部変形能に劣り、曲げや張出成形には適さないと考えられる。
特許文献3の方法は、スキンパス圧延を施すために、工程数が多くなるので生産性に劣ると考えられる。特許文献4の方法は、塗布工程ならびに除膜工程が必要であり、高コストとなる。特許文献5の方法は、十分な強度成形性が得られているとはいえず、更なる強度成形性向上が望まれている。
本発明は、前記問題点に鑑みてなされたものであり、優れた強度と成形性とを兼ね備えたチタン板とこのチタン板を用いた熱交換器用プレートおよび燃料電池用セパレータを提供することを課題とする。
本発明者らは、チタンの成分等について鋭意検討した結果、FeおよびOを所定の含有量とし、チタン板の主相であるα相の結晶粒組織の制御において、結晶方位の配向の仕方を精緻に制御することによって、強度が高く、成形性に優れたチタン板が得られることを見出し、本発明を完成させるに至ったものである。本発明は以下の構成を有している。
本発明のチタン板は、Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造であるα相の結晶粒組織を含むチタン板であって、α相結晶粒の結晶方位を結晶方位分布関数で表した場合に、φ1=0°、Φ=35°、φ2=0°を方位1、φ1=0°、Φ=35°、φ2=30°を方位2、φ1=90°、Φ=35°、φ2=30°を方位3とし、各方位を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をそれぞれA1、A2、A3としたときに、下記式(1)を満足し、
0.06≦A3/(A1+A2)≦1.0 ・・・(1)
前記α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、板厚が1.0mm以下であることを特徴としている。
0.06≦A3/(A1+A2)≦1.0 ・・・(1)
前記α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、板厚が1.0mm以下であることを特徴としている。
このような構成のチタン板であれば、面内の強度異方性が少なく、強度と成形性とを併せ持つチタン板とすることができる。
また、本発明のチタン板は、φ1=50°、Φ=90°、φ2=0°を方位4とし、方位4を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をA4としたときに、前記A1、A2、A3およびA4が下記式(2)を満足することが好ましい。
0.2≦(A3+A4)/(A1+A2)≦3.0 ・・・(2)
0.2≦(A3+A4)/(A1+A2)≦3.0 ・・・(2)
このような構成のチタン板であれば、面内の強度異方性がさらに少なく、強度と成形性とを併せ持つチタン板とすることができる。
また、本発明のチタン板は、Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造であるα相の結晶粒組織を含むチタン板であって、α相結晶粒の結晶方位を結晶方位分布関数で表した場合に、φ1=0°、Φ=35°、φ2=0°を方位1、φ1=0°、Φ=35°、φ2=30°を方位2、φ1=90°、Φ=50°、φ2=0°を方位5、φ1=90°、Φ=50°、φ2=30°を方位6とし、各方位を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をそれぞれA1、A2、A5、A6としたときに、下記式(3)を満足し、
0.09≦(A5+A6)/(A1+A2)≦1.0 ・・・(3)
前記α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、板厚が1.0mm以下であることを特徴としている。
0.09≦(A5+A6)/(A1+A2)≦1.0 ・・・(3)
前記α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、板厚が1.0mm以下であることを特徴としている。
このような構成のチタン板であれば、面内の強度異方性が少なく、強度と成形性とを併せ持つチタン板とすることができる。
また、本発明のチタン板は、φ1=50°、Φ=90°、φ2=0°を方位4とし、方位4を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をA4としたときに、下記式(4)を満足することが好ましい。
0.2≦(A4+A5+A6)/(A1+A2)≦3.0 ・・・(4)
0.2≦(A4+A5+A6)/(A1+A2)≦3.0 ・・・(4)
このような構成のチタン板であれば、面内の強度異方性がさらに少なく、強度と成形性とを併せ持つチタン板とすることができる。
さらに、本発明のチタン板は、N:0.050質量%以下、C:0.100質量%以下、Al:1.000質量%以下のいずれか1種以上を、さらに含有することが好ましい。
このような構成のチタン板であれば、チタン板の強度をより向上させることが可能となる。さらにAlの添加により耐熱性を向上させることが可能となる。
このような構成のチタン板であれば、チタン板の強度をより向上させることが可能となる。さらにAlの添加により耐熱性を向上させることが可能となる。
また、本発明の熱交換器用プレートは、前記のチタン板を用いた熱交換器用プレートであって、板厚t(mm)としたときに、ピッチが4t〜40t、深さが5t〜15tである溝を、1本または2本以上有することが好ましい。
このような熱交換器用プレートは、伝熱効率または軽量化効果に優れたものである。
このような熱交換器用プレートは、伝熱効率または軽量化効果に優れたものである。
また、本発明の燃料電池用セパレータは、前記のチタン板を用いた燃料電池用セパレータであって、板厚t(mm)としたときに、ピッチが4t〜40t、深さが5t〜15tである溝を、1本または2本以上有することが好ましい。
このような燃料電池用セパレータは、伝熱効率または軽量化効果に優れたものである。
このような燃料電池用セパレータは、伝熱効率または軽量化効果に優れたものである。
本発明に係るチタン板は、優れた強度と成形性とを兼ね備えたものである。また、このチタン板を用いることによって、伝熱効率または軽量化効果に優れた熱交換器用プレートおよび燃料電池用セパレータを得ることができる。
以下、本発明の実施の形態について、詳細に説明する。
〔チタン板〕
本発明に係るチタン板は、Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造(六方最密充填構造)であるα相の結晶粒組織を含む。本発明に係るチタン板は、例えばJIS H4600に規定される1〜4種の純チタンのような工業用純チタンに準じた元素組成を有している。
〔チタン板〕
本発明に係るチタン板は、Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造(六方最密充填構造)であるα相の結晶粒組織を含む。本発明に係るチタン板は、例えばJIS H4600に規定される1〜4種の純チタンのような工業用純チタンに準じた元素組成を有している。
(Fe:0.020〜1.000質量%、O:0.020〜0.400質量%)
チタン板は、Fe、Oの含有量が少ないと強度が低下する。また、FeやOの含有量が0.020質量%未満のチタン板を製造するためには高純度のスポンジチタンを原材料に適用することになり、コストが高くなる。したがって、Fe、Oの各含有量は0.020質量%以上とする。一方、Feを多く含有すると、インゴットの偏析が大きくなって生産性が低下する。そのため、Fe含有量は1.000質量%以下とし、0.250質量%以下が好ましく、0.120質量%以下がさらに好ましい。また、Oを多く含有すると、チタン板が脆くなって冷間圧延時の割れが生じ易くなり、生産性が低下し、また成形性が低下する。そのため、O含有量は0.400質量%以下とし、0.200質量%以下が好ましく、0.130質量%以下がより好ましく、0.100質量%以下がさらに好ましい。
チタン板は、Fe、Oの含有量が少ないと強度が低下する。また、FeやOの含有量が0.020質量%未満のチタン板を製造するためには高純度のスポンジチタンを原材料に適用することになり、コストが高くなる。したがって、Fe、Oの各含有量は0.020質量%以上とする。一方、Feを多く含有すると、インゴットの偏析が大きくなって生産性が低下する。そのため、Fe含有量は1.000質量%以下とし、0.250質量%以下が好ましく、0.120質量%以下がさらに好ましい。また、Oを多く含有すると、チタン板が脆くなって冷間圧延時の割れが生じ易くなり、生産性が低下し、また成形性が低下する。そのため、O含有量は0.400質量%以下とし、0.200質量%以下が好ましく、0.130質量%以下がより好ましく、0.100質量%以下がさらに好ましい。
(N:0.050質量%以下、C:0.100質量%以下、Al:1.000質量%以下のいずれか1種以上)
本発明に係るチタン板は、後記する不可避的不純物としての含有量を超えて、N:0.050質量%以下、C:0.100質量%以下、Al:1.000質量%以下のいずれか1種以上を、さらに含有することが好ましい。
本発明に係るチタン板は、後記する不可避的不純物としての含有量を超えて、N:0.050質量%以下、C:0.100質量%以下、Al:1.000質量%以下のいずれか1種以上を、さらに含有することが好ましい。
N、C、Alはいずれも、不可避的不純物としての含有量を超えて添加させたとき、チタン板の強度を向上させ、さらにAlは耐熱性を向上させる。これらの効果を得るために、N、C、Alは、それぞれ含有量が0.001質量%以上であることが好ましい。一方、チタン板は、N、C、Alを過剰に含有すると、冷間圧延時の割れが生じ易くなり、生産性が低下する。特にCはチタン板を脆くするため、C含有量は0.100質量%以下とし、0.050質量%以下が好ましい。また、N含有量は0.050質量%以下とし、0.014質量%以下が好ましい。Al含有量は1.000質量%以下とし、0.400質量%以下がより好ましく、0.200質量%以下がさらに好ましい。
(残部:チタンおよび不可避的不純物)
本発明に係るチタン板は、残部がチタンおよび不可避的不純物からなる。不可避的不純物としては、N、C、Al、H、Si、Cr、Ni等がある。N、C、Alについては前記のとおりである。その他の元素については、H:0.005質量%以下であり、その他の元素:各0.1質量%以下であれば、本発明の効果を阻害するものではなく、許容される。
本発明に係るチタン板は、残部がチタンおよび不可避的不純物からなる。不可避的不純物としては、N、C、Al、H、Si、Cr、Ni等がある。N、C、Alについては前記のとおりである。その他の元素については、H:0.005質量%以下であり、その他の元素:各0.1質量%以下であれば、本発明の効果を阻害するものではなく、許容される。
(結晶粒組織)
本発明のチタン板は、HCP構造(六方最密充填構造)であるα相の結晶粒組織を含む。α相結晶粒の結晶は六方晶構造で、結晶構造そのものの異方性が強い。従来の圧延と焼鈍プロセスで製造されるチタン板は、α相結晶粒が圧延面の法線方向(圧延面の垂直方向)から板幅方向に約35°傾斜した角度位置に強い集積が認められる集合組織を形成している。また、圧延方向への集積が無く、圧延面内で強度異方性が強いことが問題となっている。
本発明のチタン板は、HCP構造(六方最密充填構造)であるα相の結晶粒組織を含む。α相結晶粒の結晶は六方晶構造で、結晶構造そのものの異方性が強い。従来の圧延と焼鈍プロセスで製造されるチタン板は、α相結晶粒が圧延面の法線方向(圧延面の垂直方向)から板幅方向に約35°傾斜した角度位置に強い集積が認められる集合組織を形成している。また、圧延方向への集積が無く、圧延面内で強度異方性が強いことが問題となっている。
一般に、素材中の結晶方位を結晶方位分布関数によってオイラー角を用いて表すことができる。オイラー角とは素材の座標系に対する結晶粒の結晶方位関係を表記する方法である。結晶方位分布関数については、例えば、長嶋晋一編著、「集合組織」、丸善、昭和59年1月20日発行、p.29−39に記載されている。
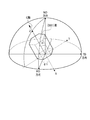
図1は、α相結晶粒の結晶方位を示す概念図である。試料座標系として、互いに直交する関係にある、RD方向(圧延方向)、TD方向(板幅方向)およびND方向(圧延面の法線方向)の3本の座標軸が示されている。また、結晶座標系として、互いに直交する関係にあるX軸、Y軸およびZ軸の3本の座標軸が示されている。図1ではX軸は[10-10]方向(柱面の法線方向)と一致し、Z軸はC軸方向と一致する。Bungeの表記方法では、試料座標系と結晶座標系とが一致した状態をまず考える。そこから、結晶座標系をZ軸回りにφ1回転させ、φ1回転後のX軸(図1の状態)回りにΦ回転させる。最後にφ1回転とΦ回転の後のZ軸回りにφ2(図示なし)回転させる。これらのφ1、Φ、φ2の3つの角度を用いて、α相結晶粒の結晶方位(C軸方向など)を規定する。
ここで、Bungeの表記方法を用い、φ1=0°、Φ=35°、φ2=0°を方位1、φ1=0°、Φ=35°、φ2=30°を方位2、φ1=90°、Φ=35°、φ2=30°を方位3、φ1=90°、Φ=50°、φ2=0°を方位5、φ1=90°、Φ=50°、φ2=30°を方位6とする。
上記の方位1と方位2は、従来材で認められる主なα相結晶粒の集合組織の方位である。これらの方位は、α相結晶粒(六方晶)のC軸が圧延面の法線方向から板幅方向に約35°傾いた方位を示す。これらの方位に集積した集合組織がチタン板の異方性を引き起こしている。本発明者らは、これらの集積に対して、圧延面の法線方向から圧延方向に傾斜した方位にあるα相結晶粒を新たに形成させることによって、チタン板の異方性を効果的に低減できることを見出した。
すなわち、本発明者らは、圧延面の法線方向から圧延方向に傾斜した方位にC軸が配向した結晶粒を特定の量比で形成させることによって、面内の強度異方性を効果的に低減できることを見出した。圧延面の法線方向から圧延方向に傾斜した方位としては、複数の可能性が存在する。そこで、上記の方位3、または、方位5と方位6に結晶粒を集積させた場合に、優れた成形性の改善効果が得られることを見出した。方位3は、圧延面の法線方向から圧延方向に35°傾斜した方向を示し、方位5と方位6は圧延面の法線方向から圧延方向に50°傾斜した方向を示す。
具体的には、まず、従来材に認められる方位1と方位2を中心に、それぞれ15°以内の範囲に含まれる結晶粒の面積の全α相結晶粒の総面積に対する面積率を算出する。次に、それらに対してC軸が圧延面の法線方向から圧延方向に傾斜した方位に相当する方位3、方位5および方位6から15°以内の範囲に含まれる結晶粒の面積の全α相結晶粒の総面積に対する面積率を算出する。得られた方位1、方位2、方位3、方位5、方位6を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率を、それぞれA1、A2、A3、A5、A6とする。
このとき、本発明者らは、下記式(1)を満足すると、面内の強度異方性を低減させ、成形性を向上させることができることを見出した。
0.06≦A3/(A1+A2)≦1.0 ・・・(1)
0.06≦A3/(A1+A2)≦1.0 ・・・(1)
A3/(A1+A2)は、従来材で認められる主な結晶粒の集合組織に対する方位3で認められる結晶粒の集合組織の比率を示している。A3/(A1+A2)が0.06よりも小さい場合、面内の強度異方性が大きく、十分な成形性が得られない。そのためA3/(A1+A2)は、0.06以上とし、好ましくは0.08以上であり、より好ましくは0.1以上である。一方、A3/(A1+A2)は、現実的に1.0を超えることはないため、1.0以下とする。
また、本発明者らは、下記式(3)を満足すると、面内の強度異方性を低減させ、成形性を向上させることができることを見出した。
0.09≦(A5+A6)/(A1+A2)≦1.0 ・・・(3)
0.09≦(A5+A6)/(A1+A2)≦1.0 ・・・(3)
(A5+A6)/(A1+A2)は、従来材で認められる主な結晶粒の集合組織に対する方位5、方位6で認められる結晶粒の集合組織の比率を示している。(A5+A6)/(A1+A2)が0.09よりも小さい場合、面内の強度異方性が大きく、十分な成形性が得られない。そのため(A5+A6)/(A1+A2)は、0.09以上とし、好ましくは0.15以上である。一方、(A5+A6)/(A1+A2)は、現実的に1.0を超えることはないため、1.0以下とする。
さらに、φ1=50°、Φ=90°、φ2=0°を方位4とする。方位4は、C軸が圧延面内にあって、圧延方向から50°傾いた方位である。本発明者らは、この方位4においても、特定の量比で結晶粒の集積を形成させることによって、面内の強度異方性をさらに低減できることを見出した。
方位4を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をA4としたときに、前記A1、A2、A3およびA4が下記式(2)を満足することが好ましい。
0.2≦(A3+A4)/(A1+A2)≦3.0 ・・・(2)
0.2≦(A3+A4)/(A1+A2)≦3.0 ・・・(2)
(A3+A4)/(A1+A2)は、従来材で認められる主な結晶粒の集合組織に対する方位3と方位4で認められる結晶粒の集合組織の比率を示している。(A3+A4)/(A1+A2)が、上記の範囲内にあると、面内の強度異方性がさらに低減され、成形性がさらに向上する。一方、現実的に3.0を超えることはないため、3.0以下とする。(A3+A4)/(A1+A2)の好ましい下限は、0.4である。
同様に、前記A1、A2、A4、A5およびA6が下記式(4)を満足することが好ましい。
0.2≦(A4+A5+A6)/(A1+A2)≦3.0 ・・・(4)
0.2≦(A4+A5+A6)/(A1+A2)≦3.0 ・・・(4)
(A4+A5+A6)/(A1+A2)は、従来材で認められる主な結晶粒の集合組織に対する方位4、方位5および方位6で認められる結晶粒の集合組織の比率を示している。(A4+A5+A6)/(A1+A2)が、上記の範囲内にあると、面内の強度異方性がさらに低減され、成形性がさらに向上する。一方、現実的に3.0を超えることはないため、3.0以下とする。(A4+A5+A6)/(A1+A2)の好ましい下限は、0.5である。
結晶方位分布関数にて表されるオイラー角は、SEM/EBSD測定法(後記)を用いて、方位解析によって求めることが出来る。ここではBungeの表記方法を用い、α相結晶粒のC軸と圧延板の板厚方向(圧延面の法線方向)が平行であり、α相結晶粒の[10-10]方向(柱面の法線方向)と圧延板の圧延方向が平行である状態を、φ1=0°、Φ=0°、φ2=0°と定義した。
また、圧延方向とは、コイル状の場合は素材の長手方向を指すが、素材が板状に切断されている場合は、板面に平行な方向に引張試験を行ったときに、0.2%耐力が最小値を示す方向を圧延方向と便宜上定義する。
また、圧延方向とは、コイル状の場合は素材の長手方向を指すが、素材が板状に切断されている場合は、板面に平行な方向に引張試験を行ったときに、0.2%耐力が最小値を示す方向を圧延方向と便宜上定義する。
前記の式(1)、式(2)、式(3)および式(4)を満足する結晶粒の集合組織は、後記するように、製造時に、中間焼鈍条件、最終冷間圧延条件、最終焼鈍条件を制御することによって得ることができる。
なお、式(1)、式(2)、式(3)および式(4)を満足するかどうかの判定は、通常、後記するように、板厚中心部での測定結果に基づいて行う。しかし、原則的には、板厚の場所に依らずに満足される式である。
なお、式(1)、式(2)、式(3)および式(4)を満足するかどうかの判定は、通常、後記するように、板厚中心部での測定結果に基づいて行う。しかし、原則的には、板厚の場所に依らずに満足される式である。
(α相結晶粒の円相当直径:平均値20〜80μm、最大値300μm以下)
本発明に係るチタン板は、α相結晶粒の粒径が粗大化しすぎると、たとえ強度異方性を低減しても、成形性の劣化を引き起こす。特に板厚が薄くなるに従い、板厚方向に占める結晶粒の数が減り、成形性の劣化が顕著になる。
したがって、α相結晶粒の円相当直径(結晶粒の断面と同じ面積の円の直径)は、平均値で20〜80μmであり、かつ最大値で300μm以下とする。α相結晶粒の円相当直径は、平均値で60μm以下が好ましく、40μm以下が更に好ましい。また、α相結晶粒の円相当直径は、最大値で250μm以下が好ましく、200μm以下がより好ましい。
本発明に係るチタン板は、α相結晶粒の粒径が粗大化しすぎると、たとえ強度異方性を低減しても、成形性の劣化を引き起こす。特に板厚が薄くなるに従い、板厚方向に占める結晶粒の数が減り、成形性の劣化が顕著になる。
したがって、α相結晶粒の円相当直径(結晶粒の断面と同じ面積の円の直径)は、平均値で20〜80μmであり、かつ最大値で300μm以下とする。α相結晶粒の円相当直径は、平均値で60μm以下が好ましく、40μm以下が更に好ましい。また、α相結晶粒の円相当直径は、最大値で250μm以下が好ましく、200μm以下がより好ましい。
前記のα相の結晶粒径(α相結晶粒の円相当直径)は、後記するように、製造時の最終焼鈍条件を調整することによって制御することができる。また、α相の結晶粒径は、チタン板の任意の断面において測定できるものであるが、板材の場合には、通常、チタン板の圧延面に平行な面を観察することにより測定する。具体的には、チタン板の表面(板面)を研磨して観察面とし、この面に走査電子顕微鏡(SEM)で電子線を走査しながら電子後方散乱回折(Electron Backscatter Diffraction:EBSD)法にてEBSDパターンを測定して、解析する。方位差10°以上の境界を結晶粒界と認識して、この結晶粒界で囲まれた領域を結晶粒とする。
(板厚:1.0mm以下)
本発明に係るチタン板は、熱交換器用プレート等の溝形状を設ける成形を施すのに適合させるため、板厚を1.0mm以下とする。本発明のチタン板は、その後成形加工されることを想定しているが、板厚が厚いと曲げ変形性に劣り、細かなパターンを成形することが困難となる。また、チタン板は、板厚が1.0mmを超えると、細かな溝形状を成形により設ける場合、シワが発生しやすくなるため、所望の精緻な溝形状が得られない。また、成形時の変形抵抗が高くなって好ましくない上、コストが増大する。チタン板の板厚は、成形性やコストの観点から0.7mm以下が好ましい。一方、チタン板の板厚は、熱交換器用プレート並びに燃料電池用セパレータとして実用的な強度を得やすくするため、0.05mm以上が好ましい。チタン板の板厚は、強度をより向上させる観点から、0.07mm以上がより好ましい。
本発明に係るチタン板は、熱交換器用プレート等の溝形状を設ける成形を施すのに適合させるため、板厚を1.0mm以下とする。本発明のチタン板は、その後成形加工されることを想定しているが、板厚が厚いと曲げ変形性に劣り、細かなパターンを成形することが困難となる。また、チタン板は、板厚が1.0mmを超えると、細かな溝形状を成形により設ける場合、シワが発生しやすくなるため、所望の精緻な溝形状が得られない。また、成形時の変形抵抗が高くなって好ましくない上、コストが増大する。チタン板の板厚は、成形性やコストの観点から0.7mm以下が好ましい。一方、チタン板の板厚は、熱交換器用プレート並びに燃料電池用セパレータとして実用的な強度を得やすくするため、0.05mm以上が好ましい。チタン板の板厚は、強度をより向上させる観点から、0.07mm以上がより好ましい。
本発明のチタン板を用いて、伝熱効率または軽量化効果に優れた熱交換器用プレート並びに燃料電池用セパレータを形成することができる。
具体的には、チタン板の板厚t(mm)としたときに、ピッチが4t〜40t、深さが5t〜15tである溝を、1本または2本以上を設けることにより、従来よりも複雑な形状を成形することができる。すなわち、溝を深くしたり、溝の幅を狭くしてピッチを狭くしたり、任意の模様を形成することなどが可能となる。そのことによって、成形されたチタン板の表面積を増大させることができ、熱媒体(液体、気体)の流れを均質化し、優れた伝熱効率を発現する熱交換器用プレート並びに燃料電池用セパレータを得ることができる。さらに、同様の伝熱効率であっても、高強度化に応じて薄肉化でき、軽量の熱交換器用プレート並びに燃料電池用セパレータを得ることができる。
具体的には、チタン板の板厚t(mm)としたときに、ピッチが4t〜40t、深さが5t〜15tである溝を、1本または2本以上を設けることにより、従来よりも複雑な形状を成形することができる。すなわち、溝を深くしたり、溝の幅を狭くしてピッチを狭くしたり、任意の模様を形成することなどが可能となる。そのことによって、成形されたチタン板の表面積を増大させることができ、熱媒体(液体、気体)の流れを均質化し、優れた伝熱効率を発現する熱交換器用プレート並びに燃料電池用セパレータを得ることができる。さらに、同様の伝熱効率であっても、高強度化に応じて薄肉化でき、軽量の熱交換器用プレート並びに燃料電池用セパレータを得ることができる。
〔チタン板の製造方法〕
本発明に係るチタン板は、従来のチタン板と同様に、公知の方法にて、インゴットを分塊圧延し、熱間圧延を行って所望の板厚とし、さらに特定の条件で焼鈍、冷間圧延および最終焼鈍を行って製造することができる。
本発明に係るチタン板は、従来のチタン板と同様に、公知の方法にて、インゴットを分塊圧延し、熱間圧延を行って所望の板厚とし、さらに特定の条件で焼鈍、冷間圧延および最終焼鈍を行って製造することができる。
図2は、本発明のチタン板の製造方法を示す工程フロー図である。この工程フロー図に基づいて以下に説明する。なお、以下に特に記載した条件や方法以外は、従来公知の条件や方法を適用することができる。
(チタン材料製造工程S1)
まず、チタン材料製造工程S1において、従来公知の方法で、鋳塊(インゴット(工業用純チタン))を製造し、この鋳塊を分塊鍛造または分塊圧延する。例えば、まず、所定成分の原料を消耗電極式真空アーク溶解法(VAR法)や電子ビーム溶解法(EB法)によって溶解させた後、鋳造してチタン鋳塊を得る。この鋳塊を所定の大きさのブロック形状に分塊鍛造(熱間鍛造)する。Fe等の成分については前記の通りである。
まず、チタン材料製造工程S1において、従来公知の方法で、鋳塊(インゴット(工業用純チタン))を製造し、この鋳塊を分塊鍛造または分塊圧延する。例えば、まず、所定成分の原料を消耗電極式真空アーク溶解法(VAR法)や電子ビーム溶解法(EB法)によって溶解させた後、鋳造してチタン鋳塊を得る。この鋳塊を所定の大きさのブロック形状に分塊鍛造(熱間鍛造)する。Fe等の成分については前記の通りである。
(熱間圧延工程S2)
次の熱間圧延工程S2において、このブロック形状にした鋳塊を、例えば700〜1050℃に加熱して熱間圧延を行って熱延板を得る。
次の熱間圧延工程S2において、このブロック形状にした鋳塊を、例えば700〜1050℃に加熱して熱間圧延を行って熱延板を得る。
(焼鈍工程S3)
次に、焼鈍工程S3において、得られた熱延板を650℃以上、800℃未満で保持して焼鈍する。他の条件は公知の条件を適用する。
尚、後記する中間焼鈍工程S6を行うときは、必要に応じて、焼鈍工程S3を省略することができる。
次に、焼鈍工程S3において、得られた熱延板を650℃以上、800℃未満で保持して焼鈍する。他の条件は公知の条件を適用する。
尚、後記する中間焼鈍工程S6を行うときは、必要に応じて、焼鈍工程S3を省略することができる。
(板厚の判定S4)
ここで、板厚の判定を行う(S4)。
素材が相対的に軟質な場合、または所望の板厚が相対的に厚く、熱延後焼鈍からの圧下率が小さい場合は、中間焼鈍を行う必要は無い。そのため、焼鈍工程S3の後、後記する最終冷間圧延工程S8、最終焼鈍工程S9へと進む。
しかし、素材が硬質な場合、または熱延後焼鈍からの圧下率が大きくなると、冷間圧延時に割れが生じ易いため、以下に記載するように、途中で中間焼鈍が必要となる。
後記するように、チタン板の結晶粒組織を特定の構造に制御するためには、中間焼鈍を行う方が好ましい。
ここで、板厚の判定を行う(S4)。
素材が相対的に軟質な場合、または所望の板厚が相対的に厚く、熱延後焼鈍からの圧下率が小さい場合は、中間焼鈍を行う必要は無い。そのため、焼鈍工程S3の後、後記する最終冷間圧延工程S8、最終焼鈍工程S9へと進む。
しかし、素材が硬質な場合、または熱延後焼鈍からの圧下率が大きくなると、冷間圧延時に割れが生じ易いため、以下に記載するように、途中で中間焼鈍が必要となる。
後記するように、チタン板の結晶粒組織を特定の構造に制御するためには、中間焼鈍を行う方が好ましい。
(冷間圧延工程S5、中間焼鈍工程S6、板厚の判定S7)
熱延板は、通常、熱延後の焼鈍工程S3の後、冷間圧延工程S5と中間焼鈍工程S6を繰り返し行って、所望の板厚とされる。中間焼鈍の要否や必要な回数は素材や冷間圧延の圧下率による。中間焼鈍の回数は、通常は1〜4回が好ましく、2〜4回がより好ましい。
熱延板は、通常、熱延後の焼鈍工程S3の後、冷間圧延工程S5と中間焼鈍工程S6を繰り返し行って、所望の板厚とされる。中間焼鈍の要否や必要な回数は素材や冷間圧延の圧下率による。中間焼鈍の回数は、通常は1〜4回が好ましく、2〜4回がより好ましい。
本発明に係るチタン板は、中間焼鈍工程S6、最終冷間圧延工程S8および最終焼鈍工程S9を特定の条件で行うことによって、α相の結晶粒組織を前記にて規定されたものとすることができる。以下、本発明に係るチタン板の特徴的な製造方法について説明する。
(中間焼鈍工程S6)
ここでは、中間焼鈍を1回行う場合を例に取って説明する。
中間焼鈍工程S6は、その後の冷間圧延性を向上させるために、素材を軟化させることが主な目的である。そのため、通常は、再結晶温度域(通常500℃から850℃の範囲)で処理され、高温短時間(820℃程度で数分間)または低温長時間(600℃程度で数十時間以上)で処理される。本発明では、この中間焼鈍を650℃以上、800℃未満で行うように管理する。
ここでは、中間焼鈍を1回行う場合を例に取って説明する。
中間焼鈍工程S6は、その後の冷間圧延性を向上させるために、素材を軟化させることが主な目的である。そのため、通常は、再結晶温度域(通常500℃から850℃の範囲)で処理され、高温短時間(820℃程度で数分間)または低温長時間(600℃程度で数十時間以上)で処理される。本発明では、この中間焼鈍を650℃以上、800℃未満で行うように管理する。
800℃を超える高温の条件で中間焼鈍を行うと、本発明の所定の最終焼鈍を施しても、所望のα相結晶粒組織が形成されない場合がある。中間焼鈍によって、α相の集合組織形態が変化し、その後の冷間圧延と最終焼鈍でのα相結晶粒の集合組織の形成に悪影響を及ぼすためと考えられる。中間焼鈍温度が低いと処理に長時間必要となり、生産性が低下する。中間焼鈍温度は、好ましくは650℃以上、760℃以下である。
中間焼鈍を2回以上行うときは、最後に行う中間焼鈍(最終中間焼鈍)のときに、前記したように、中間焼鈍温度を650℃以上、800℃未満に管理する。中間焼鈍温度は、好ましくは650℃以上、760℃以下である。
中間焼鈍工程S6は、大気、真空、不活性ガス、還元性ガスのいずれの雰囲気下で行ってもよい。また、中間焼鈍工程S6は、バッチ炉、連続炉のいずれで行うこともできる。また、特に大気雰囲気下で焼鈍(大気焼鈍)した場合は、チタン板(熱延板)表面にスケールが付着しているので、次工程(中間焼鈍であれば後続の冷間圧延工程)に進む前に、スケール除去工程として、例えばソルト熱処理、酸洗処理等を行うことが好ましい。
(冷間圧延工程S5、最終冷間圧延工程S8)
本発明に係るチタン板の冷間圧延(冷間圧延工程S5、最終冷間圧延工程S8)による総圧下率(熱間圧延板に対する加工率)は、20〜98%とする。なお、冷間圧延の途中で、前記中間焼鈍を複数回行っても良い。
また、最終の中間焼鈍後の冷間圧延、すなわち、最終冷間圧延工程S8における圧下率を20〜87%とする。このことによって所望のα相結晶粒の集合組織が形成される。このとき、圧下率が87%を超えると、以下に記載する最終焼鈍を施しても、所望のα相結晶粒組織を得ることができない。最終冷間圧延工程S8における圧下率は、20〜70%が好ましい。
また、熱間圧延工程S2から最終冷間圧延工程S8直前までに施される冷間圧延での圧下率は、最終冷間圧延工程S8における圧下率を超えないことが好ましい。
本発明に係るチタン板の冷間圧延(冷間圧延工程S5、最終冷間圧延工程S8)による総圧下率(熱間圧延板に対する加工率)は、20〜98%とする。なお、冷間圧延の途中で、前記中間焼鈍を複数回行っても良い。
また、最終の中間焼鈍後の冷間圧延、すなわち、最終冷間圧延工程S8における圧下率を20〜87%とする。このことによって所望のα相結晶粒の集合組織が形成される。このとき、圧下率が87%を超えると、以下に記載する最終焼鈍を施しても、所望のα相結晶粒組織を得ることができない。最終冷間圧延工程S8における圧下率は、20〜70%が好ましい。
また、熱間圧延工程S2から最終冷間圧延工程S8直前までに施される冷間圧延での圧下率は、最終冷間圧延工程S8における圧下率を超えないことが好ましい。
(最終焼鈍工程S9)
本発明に係るチタン板は、最終焼鈍工程S9において、温度および時間を調整して、α相の結晶粒径および強度異方性を制御することが好ましい。そのために、焼鈍温度はβ変態点(Tβ)以上950℃未満とする。β変態点とは、チタン板(冷延板)の全体(100%)がβ相となる最低温度であり、チタンの組成(Fe含有量等)によって変化する。
本発明に係るチタン板は、最終焼鈍工程S9において、温度および時間を調整して、α相の結晶粒径および強度異方性を制御することが好ましい。そのために、焼鈍温度はβ変態点(Tβ)以上950℃未満とする。β変態点とは、チタン板(冷延板)の全体(100%)がβ相となる最低温度であり、チタンの組成(Fe含有量等)によって変化する。
先行技術における焼鈍工程S3および中間焼鈍工程S6においては、前記した通り、純チタン材の一般的な焼鈍条件は、再結晶が進行する600℃以上で、かつβ変態点未満の850℃以下である。このように、β相の分率を増大させないことで、α相の結晶粒の成長が阻害されずに等軸粒状に成長する。
これに対して、本発明に係る最終焼鈍においては、β変態点以上すなわちβ単相域に加熱することによって、冷延板全体をβ相に変態させる。その後に、冷却することで、β相からα相に変態させる。このような条件を採用することによって、所望のα相結晶粒の集合組織が形成され、強度異方性を低減させることができる。ただし、β単相域において温度が高いほどβ相の結晶粒の成長が促進され、950℃以上になると粗大化し、これに伴い、その後に形成されるα相の結晶粒も粗大化する。また、前記焼鈍温度での保持時間が長くなるにしたがい、β相の結晶粒が大きくなり、180秒間を超えると粗大化する。したがって、最終焼鈍工程における焼鈍温度(保持温度)はβ変態点以上950℃未満とし、この温度範囲での保持時間は0〜180秒間が好ましい。最終焼鈍後の冷却条件は、10℃/秒以上が好ましい。
なお、保持時間が0秒間とは、冷延板を加熱してβ変態点に到達したら直ちに冷却するということを意味している。最終焼鈍工程S9は、大気、真空、不活性ガス、還元性ガスのいずれの雰囲気下で行ってもよい。なお、大気焼鈍した場合は、冷却後に、前記したようにスケール除去工程を行うことが好ましい。
以上説明してきたように、本発明に係るチタン板の製造方法において、チタン板のα相結晶粒組織を制御する上で、特に特徴的な条件は、(1)最終焼鈍工程S9において、焼鈍温度をβ変態点以上950℃未満とし、保持時間を0〜180秒間とすること、(2)最終冷間圧延工程S8における圧下率を20〜87%とすること、(3)中間焼鈍工程S6における最終中間焼鈍のときの中間焼鈍温度を650℃以上、800℃未満に管理することの3点である。
以上、本発明を実施するための形態について述べてきたが、以下に、本発明の効果を確認した実施例を、本発明の要件を満たさない比較例と対比して具体的に説明する。なお、本発明はこの実施例によって制限を受けるものではなく、請求項に示した範囲内で変更を加えて実施することも可能であり、それらはいずれも本発明の技術的範囲に包含される。
〔試験材の作製〕
純チタン(JIS H4600)鋳塊、および純チタン鋳塊にFe等を添加して、VAR法により溶解し、鋳造して、表1に示す組成のチタン鋳塊を得た。このチタン鋳塊を、公知の条件で、分塊鍛造(熱間鍛造)して熱間圧延、焼鈍を施して、板厚4.0mmの熱延板とした。熱延板の表面のスケールを除去し、表1に示す条件で中間焼鈍、最終冷間圧延、最終焼鈍を施し、ソルトバス処理および酸洗による脱スケール処理を行い、板厚0.45mmの試験材(試験材No.1〜18)を得た。なお、最終焼鈍工程での加熱後の冷却速度は約50℃/秒(800℃〜700℃までの温度履歴を直線近似にて算出。)とした。また、試験材の組成に基づき、β変態点(Tβ)を熱力学計算ソフト「ThermoCalc」を用いて算出し、表1に併記した。
純チタン(JIS H4600)鋳塊、および純チタン鋳塊にFe等を添加して、VAR法により溶解し、鋳造して、表1に示す組成のチタン鋳塊を得た。このチタン鋳塊を、公知の条件で、分塊鍛造(熱間鍛造)して熱間圧延、焼鈍を施して、板厚4.0mmの熱延板とした。熱延板の表面のスケールを除去し、表1に示す条件で中間焼鈍、最終冷間圧延、最終焼鈍を施し、ソルトバス処理および酸洗による脱スケール処理を行い、板厚0.45mmの試験材(試験材No.1〜18)を得た。なお、最終焼鈍工程での加熱後の冷却速度は約50℃/秒(800℃〜700℃までの温度履歴を直線近似にて算出。)とした。また、試験材の組成に基づき、β変態点(Tβ)を熱力学計算ソフト「ThermoCalc」を用いて算出し、表1に併記した。
(α相の集合組織と結晶粒径の測定)
試験材の表面(板面)を研磨して、板厚1/2部(板厚中心部)の圧延面において、1.6mm角(圧延方向、圧延幅方向に各1.6mm)の領域に対して、EBSDによる組織観察を行った。EBSD測定は、FE−SEM/EBSD法にて実施した。測定データについて、EBSDデータ解析ソフトを用いて解析し、集合組織と結晶粒径を測定した。
試験材の表面(板面)を研磨して、板厚1/2部(板厚中心部)の圧延面において、1.6mm角(圧延方向、圧延幅方向に各1.6mm)の領域に対して、EBSDによる組織観察を行った。EBSD測定は、FE−SEM/EBSD法にて実施した。測定データについて、EBSDデータ解析ソフトを用いて解析し、集合組織と結晶粒径を測定した。
集合組織について、SEM−EBSDの解析ソフトを用いて、結晶方位分布関数(Orientatio Distribution Function:ODF)による解析を行い、6つのオイラー角で表記する特定の結晶粒の結晶方位(方位1、方位2、方位3、方位4、方位5、方位6)を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率(A1、A2、A3、A4、A5、A6)を測定した。その数値から、A3/(A1+A2)、(A3+A4)/(A1+A2)、(A5+A6)/(A1+A2)および(A4+A5+A6)/(A1+A2)を算出した。その結果を表2に示した。
ここで、オイラー角表記にはBungeの表記方法を用い、α相結晶粒のC軸と圧延板の板厚方向(圧延面の法線方向)が平行であり、α相結晶粒の[10-10]方向(柱面の法線方向)と圧延板の圧延方向が平行である状態を、φ1=0°、Φ=0°、φ2=0°と定義した。一方、結晶粒径は、同様にSEM/EBSD測定結果を基に、方位差10°以上の境界を結晶粒界と設定して、結晶粒の円相当直径として算出した。円相当直径の平均値および最大値を表2に示した。
なお、表2において、下線を引いた数値は、本発明の規定から外れている数値であることを示している。
なお、表2において、下線を引いた数値は、本発明の規定から外れている数値であることを示している。
〔性能評価〕
(引張試験)
試験材から、JIS Z2201に規定される13号試験片を切り出した。JIS H4600に基づいて、室温で圧延方向(RD)を荷重軸方向とした室温引張試験を実施して、0.2%耐力(YS)を測定した。結果を表2に示した。170MPa以上を合格とした。
(引張試験)
試験材から、JIS Z2201に規定される13号試験片を切り出した。JIS H4600に基づいて、室温で圧延方向(RD)を荷重軸方向とした室温引張試験を実施して、0.2%耐力(YS)を測定した。結果を表2に示した。170MPa以上を合格とした。
(成形性の評価)
成形性の評価は、各試験材に対してプレート式熱交換器の熱交換部分(プレート)を模擬した成形金型を用いたプレス成形を行うことで評価した。図3は、成形性の評価を行なうための成形金型の形状を示す模式的平面図である。図4は、成形性の評価を行なうための成形金型の形状を示す図3のE−Eの模式的断面図である。図3、図4に示すように、成形金型の形状は、成形部が100mm×100mmで、ピッチ17mm、最大深さ6.5mmの綾線部を4本有し、各綾線部は頂点に、R=2.5mmのR形状を有している。
成形性の評価は、各試験材に対してプレート式熱交換器の熱交換部分(プレート)を模擬した成形金型を用いたプレス成形を行うことで評価した。図3は、成形性の評価を行なうための成形金型の形状を示す模式的平面図である。図4は、成形性の評価を行なうための成形金型の形状を示す図3のE−Eの模式的断面図である。図3、図4に示すように、成形金型の形状は、成形部が100mm×100mmで、ピッチ17mm、最大深さ6.5mmの綾線部を4本有し、各綾線部は頂点に、R=2.5mmのR形状を有している。
この成形金型を用いて80tonプレス機によってプレス成形を行った。プレス成形は各試験材の両面に潤滑のために防錆油を塗布し、各試験材の圧延方向が図3の上下方向と一致するように下側の金型の上に配置した。そして、フランジ部を板押さえで拘束した後、プレス速度1mm/秒の条件で金型を押込んだ。金型は、0.1mm間隔で押込み、割れが発生しない最大の押し込み深さ量(E:単位mm)を実験で求めた。そして、下式によって、成形性指標(F)を算出した。その結果を表2に示した。成形性指標(F)が正の値となる場合は、強度と成形性のバランスに優れていることを示しており、合格と判定した。
F=E−(G−H×YS)
G=7.00、H=0.0120
YS=RD方向(圧延方向)の0.2%耐力を無次元化した数値
E=最大押込み深さ量を無次元化した数値
F=E−(G−H×YS)
G=7.00、H=0.0120
YS=RD方向(圧延方向)の0.2%耐力を無次元化した数値
E=最大押込み深さ量を無次元化した数値
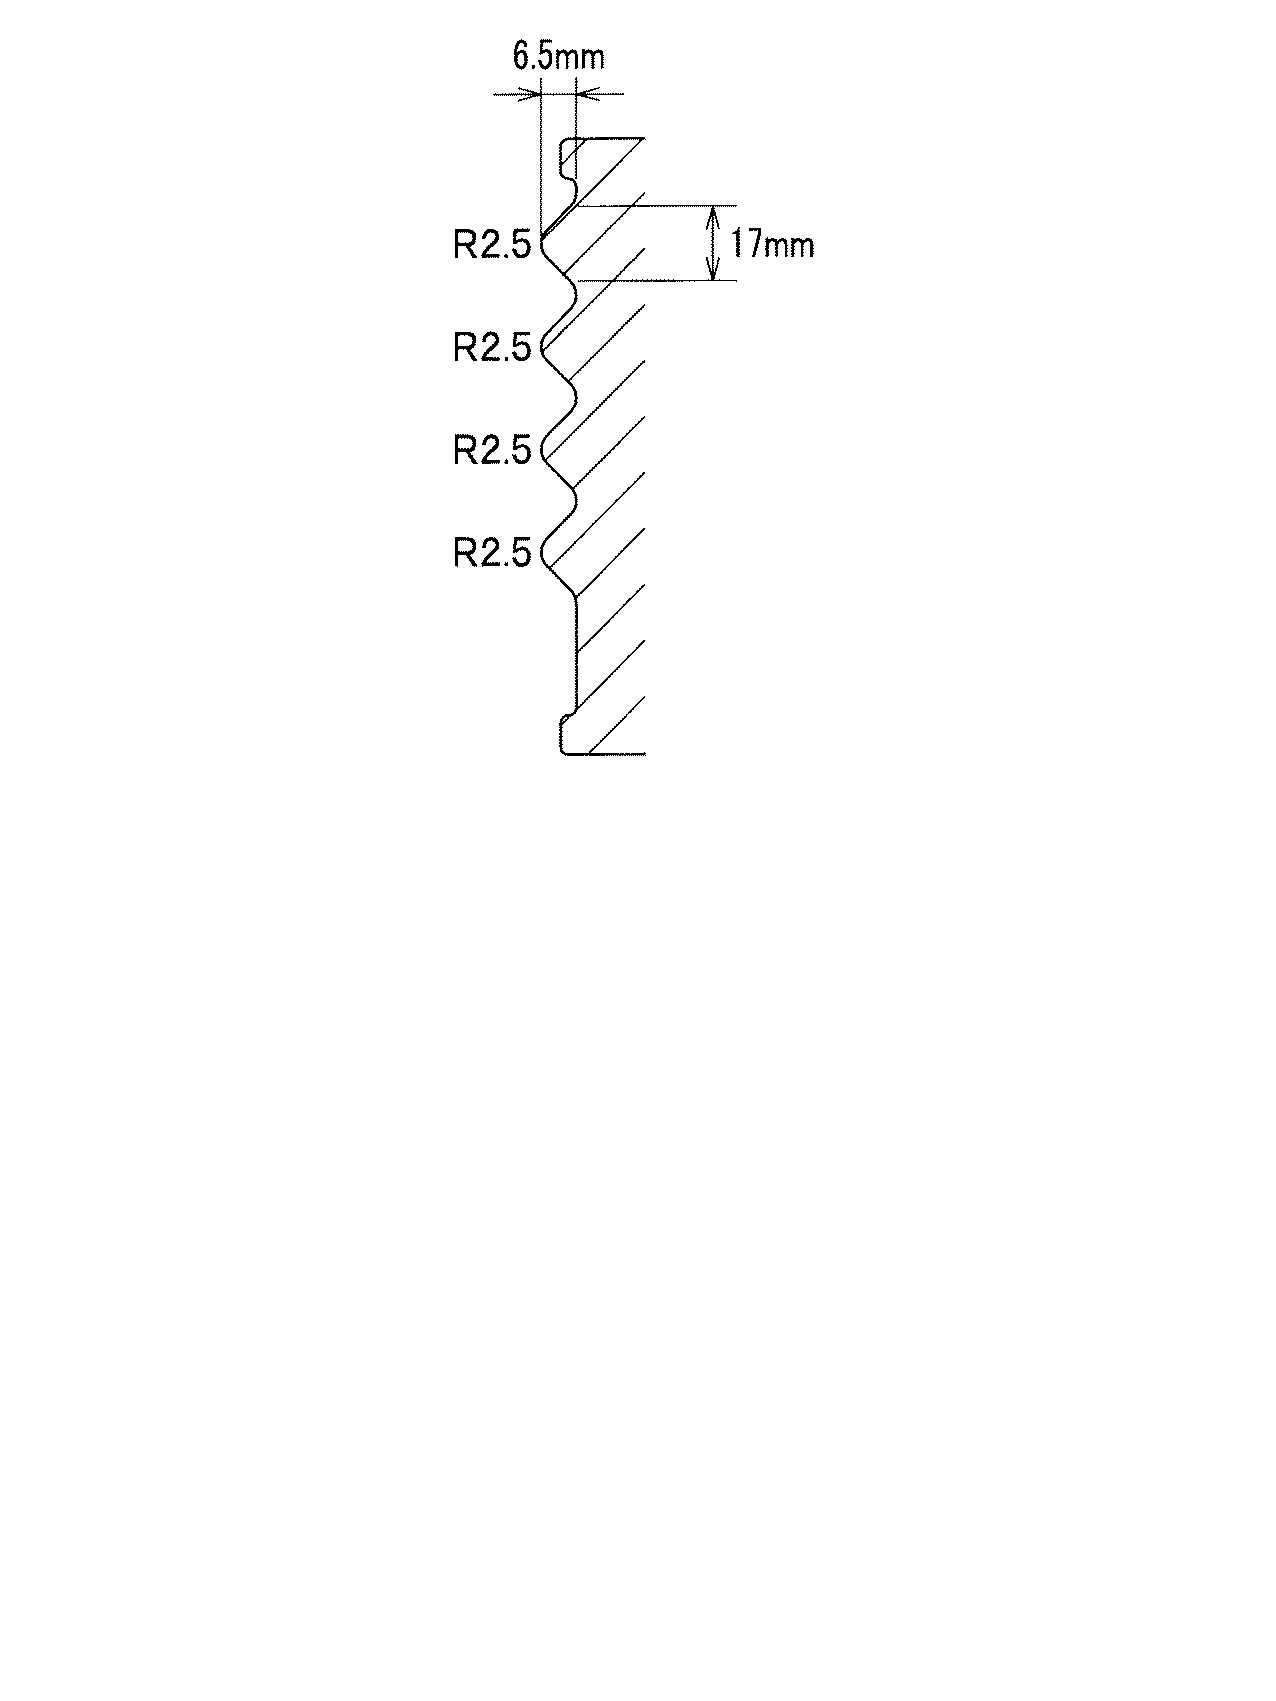
表1および表2に示すように、本発明の実施例である試験材No.1〜11は、α相の結晶粒の円相当直径および集合組織状態(式(1)、式(2)、式(3)、式(4)の数値)が本発明の範囲内であり、優れた強度と成形性をバランスよく保持していた。
これに対して、試験体No.12、18は、中間焼鈍温度が前記製造条件の要件の温度範囲から外れており、最終焼鈍後も所望の集合組織(式(1)、式(2)、式(3)、式(4))が形成されず、成形性が低いものであった。試験体No.13は、最終焼鈍温度が高く、望ましい集合組織状態が形成されているものの、α相結晶粒径が粗大になり過ぎ、成形性が低下した。試験体No.14は、最終冷間圧延の圧下率が高く、集合組織の発達が十分ではないため、成形性が低いものであった。試験体No.15は、最終焼鈍温度が前記製造条件の要件の温度範囲から外れており、集合組織の発達が十分ではなく、強度および成形性が劣るものであった。試験体No.16、17は、最終焼鈍条件が前記製造条件の要件の温度範囲から外れており、集合組織の発達が十分ではなく、成形性が低いものであった。
S1 チタン材料製造工程
S2 熱間圧延工程
S3 焼鈍工程
S5 冷間圧延工程
S6 中間焼鈍工程
S8 最終冷間圧延工程
S9 最終焼鈍工程
S2 熱間圧延工程
S3 焼鈍工程
S5 冷間圧延工程
S6 中間焼鈍工程
S8 最終冷間圧延工程
S9 最終焼鈍工程
Claims (7)
- Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造であるα相の結晶粒組織を含むチタン板であって、
α相結晶粒の結晶方位を結晶方位分布関数で表した場合に、φ1=0°、Φ=35°、φ2=0°を方位1、φ1=0°、Φ=35°、φ2=30°を方位2、φ1=90°、Φ=35°、φ2=30°を方位3とし、各方位を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をそれぞれA1、A2、A3としたときに、下記式(1)を満足し、
0.06≦A3/(A1+A2)≦1.0 ・・・(1)
前記α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、
板厚が1.0mm以下であることを特徴とするチタン板。 - φ1=50°、Φ=90°、φ2=0°を方位4とし、方位4を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をA4としたときに、下記式(2)を満足することを特徴とする請求項1に記載のチタン板。
0.2≦(A3+A4)/(A1+A2)≦3.0 ・・・(2) - Fe:0.020〜1.000質量%、O:0.020〜0.400質量%を含有し、残部がチタンおよび不可避的不純物からなり、HCP構造であるα相の結晶粒組織を含むチタン板であって、
α相結晶粒の結晶方位を結晶方位分布関数で表した場合に、φ1=0°、Φ=35°、φ2=0°を方位1、φ1=0°、Φ=35°、φ2=30°を方位2、φ1=90°、Φ=50°、φ2=0°を方位5、φ1=90°、Φ=50°、φ2=30°を方位6とし、各方位を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をそれぞれA1、A2、A5、A6としたときに、下記式(3)を満足し、
0.09≦(A5+A6)/(A1+A2)≦1.0 ・・・(3)
前記α相結晶粒の円相当直径の平均値が20〜80μmであり、かつ最大値が300μm以下であり、
板厚が1.0mm以下であることを特徴とするチタン板。 - φ1=50°、Φ=90°、φ2=0°を方位4とし、方位4を中心に15°以内の方位を有する結晶粒の面積の全α相結晶粒の総面積に対する面積率をA4としたときに、下記式(4)を満足することを特徴とする請求項3に記載のチタン板。
0.2≦(A4+A5+A6)/(A1+A2)≦3.0 ・・・(4) - 前記チタン板は、N:0.050質量%以下、C:0.100質量%以下、Al:1.000質量%以下のいずれか1種以上を、さらに含有することを特徴とする請求項1から請求項4のいずれかに記載のチタン板。
- 請求項1〜5のいずれか1項に記載のチタン板を用いた熱交換器用プレートであって、板厚t(mm)としたときに、ピッチが4t〜40t、深さが5t〜15tである溝を、1本または2本以上有することを特徴とする熱交換器用プレート。
- 請求項1〜5のいずれか1項に記載のチタン板を用いた燃料電池用セパレータであって、板厚t(mm)としたときに、ピッチが4t〜40t、深さが5t〜15tである溝を、1本または2本以上有することを特徴する燃料電池用セパレータ。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014241023 | 2014-11-28 | ||
| JP2014241023 | 2014-11-28 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2016108652A true JP2016108652A (ja) | 2016-06-20 |
Family
ID=56123425
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015180288A Pending JP2016108652A (ja) | 2014-11-28 | 2015-09-14 | チタン板、熱交換器用プレートおよび燃料電池用セパレータ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2016108652A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2017175569A1 (ja) * | 2016-04-05 | 2017-10-12 | 株式会社神戸製鋼所 | チタン板、熱交換器用プレートおよび燃料電池用セパレータ |
| JP2023040457A (ja) * | 2021-09-10 | 2023-03-23 | 日本製鉄株式会社 | チタン合金板およびその製造方法 |
| KR20230110326A (ko) | 2021-01-20 | 2023-07-21 | 닛폰세이테츠 가부시키가이샤 | 티타늄판 |
-
2015
- 2015-09-14 JP JP2015180288A patent/JP2016108652A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2017175569A1 (ja) * | 2016-04-05 | 2017-10-12 | 株式会社神戸製鋼所 | チタン板、熱交換器用プレートおよび燃料電池用セパレータ |
| KR20230110326A (ko) | 2021-01-20 | 2023-07-21 | 닛폰세이테츠 가부시키가이샤 | 티타늄판 |
| CN116635562A (zh) * | 2021-01-20 | 2023-08-22 | 日本制铁株式会社 | 钛板 |
| KR102801567B1 (ko) | 2021-01-20 | 2025-04-30 | 닛폰세이테츠 가부시키가이샤 | 티타늄판 |
| JP2023040457A (ja) * | 2021-09-10 | 2023-03-23 | 日本製鉄株式会社 | チタン合金板およびその製造方法 |
| JP7712543B2 (ja) | 2021-09-10 | 2025-07-24 | 日本製鉄株式会社 | チタン合金板およびその製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5700650B2 (ja) | プレス成形性と強度のバランスに優れた純チタン板 | |
| WO2016152935A1 (ja) | チタン板、熱交換器用プレートおよび燃料電池用セパレータ | |
| JP5625646B2 (ja) | 圧延幅方向の剛性に優れたチタン板及びその製造方法 | |
| JP6263040B2 (ja) | チタン板 | |
| JP5973975B2 (ja) | チタン板 | |
| JP5988899B2 (ja) | チタン板およびチタン板の製造方法 | |
| JP6577707B2 (ja) | チタン板、熱交換器用プレート、燃料電池用セパレータおよびチタン板の製造方法 | |
| JP2017190480A (ja) | チタン板 | |
| JP2017186672A (ja) | チタン板、熱交換器用プレートおよび燃料電池用セパレータ | |
| TWI796118B (zh) | 鈦合金板及鈦合金捲材暨鈦合金板之製造方法及鈦合金捲材之製造方法 | |
| JP7712543B2 (ja) | チタン合金板およびその製造方法 | |
| JP2025166259A (ja) | アルミニウム合金箔およびその製造方法 | |
| JP5875965B2 (ja) | チタン板およびその製造方法 | |
| CN116724136A (zh) | 钛合金薄板和钛合金薄板的制造方法 | |
| JP7832505B2 (ja) | α+β型チタン合金形材、及びその製造方法 | |
| JP6623950B2 (ja) | 耐力と延性のバランスに優れるチタン板とその製造方法 | |
| JP2016023315A (ja) | チタン板およびその製造方法 | |
| TWI565807B (zh) | 鈦合金塊體材料之製造方法及其應用 | |
| CN118202075A (zh) | 钛板 | |
| CN119768547A (zh) | 钛合金板和眼镜 |