JP2016120576A - 切削工具 - Google Patents
切削工具 Download PDFInfo
- Publication number
- JP2016120576A JP2016120576A JP2014262679A JP2014262679A JP2016120576A JP 2016120576 A JP2016120576 A JP 2016120576A JP 2014262679 A JP2014262679 A JP 2014262679A JP 2014262679 A JP2014262679 A JP 2014262679A JP 2016120576 A JP2016120576 A JP 2016120576A
- Authority
- JP
- Japan
- Prior art keywords
- insert
- sleeve
- insertion hole
- center
- cutting tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Milling Processes (AREA)
- Drilling Tools (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
【課題】 インサートの拘束力が強く、かつ加工位置精度がよい切削工具を提供する。
【解決手段】 工作機械1に取り付けられるスリーブ4と、スリーブ4に取り付けられ、長手方向に中心軸21を有し、先端に切刃22を有する棒状のインサート20とを具備し、スリーブ4は、インサート20のシャンク部26が挿入されるインサート挿入孔5と、インサート挿入孔5内に位置する位置決め部材7とを具備し、インサート20はシャンク部26の後端側に傾斜面27を具備し、傾斜面27は位置決め部材7に線接触で当接するとともに、シャンク部26の側面28のうちの傾斜面27の長手方向の長さが長い側28aがスリーブ4のインサート挿入孔5の壁面6に接触し、スリーブ4の横断面はリング状であり、リング状のスリーブ4の外周円の中心はスリーブ4のインサート挿入孔5の中心に対してずれているとともに、インサート4の中心軸21がスリーブ4の外周円の中心と一致するように配置される切削工具1である。
【選択図】 図1
Description
本発明は、工作機械に装着して用いられる切削工具に関する。
孔開け加工や、底面または側面の面取り加工等に用いられるドリルやエンドミル等の切削工具として、工作機械に取り付けられるスリーブと、スリーブに取り付けられるインサートとを有し、回転する被削材にインサートを接触させて切削加工を行う形態が知られている。切削工具にインサートを固定するには、スリーブの中央に位置するインサート挿入孔内にインサートの拘束部を挿入し、ネジ締め等によってインサートを拘束する。
しかしながら、この方法では、インサートの拘束力が不十分であり、インサートが切削中に回転してしまい、加工位置精度が低下するという問題があった。
特許文献1では、内径加工用のインサートの拘束方法として、インサートの後端を傾斜面とするとともにインサートに位置決め部材を設けて、インサートの傾斜面とインサートの位置決め部材とを線接触させる方法が開示されている。
しかしながら、この内径加工用のインサートの拘束方法を、中心軸を有するインサートの拘束に転用すると、スリーブの中心および工作機械の加工中心に対してインサートの中心軸がずれてしまう。工作機械においては、スリーブの中心を工作機械の加工中心に合わせるように設計してあるので、インサートの中心軸がスリーブの中心からずれると、切削加工の位置精度が低下するという問題があった。そのために、切削加工の位置精度を向上させるためには、切刃の位置ずれを調整する必要があった。
本実施形態の切削工具は、工作機械に取り付けられるスリーブと、
該スリーブに取り付けられ、長手方向に中心軸を有するとともに、少なくとも先端に切刃を有する棒状のインサートと
を具備する切削工具であって、
前記スリーブは、前記インサートの取り付け部が挿入されるインサート挿入孔と、該インサート挿入孔内に位置する位置決め部材とを具備し、
前記インサートは、前記取り付け部の後端側に位置し長手方向に傾斜する傾斜面を具備し、
前記インサートの前記傾斜面は、前記スリーブの前記位置決め部材に対して線接触で当接するとともに、前記インサートの前記取り付け部の側面のうちの前記傾斜面の長手方向の長さが長い側が前記スリーブの前記インサート挿入孔の壁面に接触し、
前記スリーブの横断面はリング状であり、該リング状のスリーブの外周円の中心は該スリーブの前記インサート挿入孔の中心に対してずれているとともに、前記インサートの中心軸が前記スリーブの外周円の中心と一致するように配置される。
本実施形態の切削工具によれば、インサートの傾斜面をスリーブの位置決め部材に線接触で当接させるようにインサートをスリーブに装着されたスリーブに差し込むだけで、インサートを工作機械に位置決めすることができるので、インサートの着脱が容易である。しかも、インサートの中心軸がスリーブのスリーブ挿入孔の中心と一致しているので、切削加工時にインサートの位置を補正する必要もなく、加工位置精度が高い。
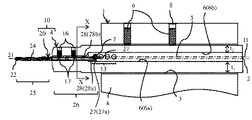
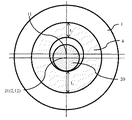
本実施形態の切削工具について、切削工具10を工作機械1に取り付けた図1、2を基に説明する。切削工具10は、スリーブ4とインサート20とを有する。被削材を切削加工するための工作機械1は、図2に示すような横断面で円形のスリーブ挿入孔3を有している。スリーブ挿入孔3にはスリーブ4が差し込まれて、ネジ部材9によって所定の位置で固定されている。ネジ部材9は、工作機械1の外周からスリーブ挿入孔3に向かって位置するネジ孔8に挿入され、ネジ部材9の先端がスリーブ4の側面に係合される。なお、図1は断面図であるが、斜線は省略して記載している。
そして、図1、2において、スリーブ4の中心側には、スリーブ4の先端からインサート20を差し込む長尺のインサート挿入孔5がある。すなわち、スリーブ4は、横断面がリング状である。インサート挿入孔5内にインサート20が差し込まれて固定される。インサート挿入孔5内には位置決め部材7が位置している。
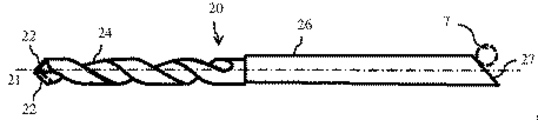
インサート20は、スリーブ4に着脱可能に取り付けられ、長手方向に中心軸21を有するとともに、少なくとも先端に切刃22を有する棒状である。図3のインサート20は、本実施形態であるドリルである。切刃22は、先端部の中心から外周に亘って、点対称な位置に2つ位置している。先端から見たとき、切刃22間には切屑排出溝24が点対称な位置に2つ位置している。切屑排出溝24は、先端から後方にらせん状に延びており、フルート部25を形成している。フルート部25の後方には、スリーブ4に取り付けられるシャンク部26が位置している。シャンク部26は、先端視で円形をなしている。そして、シャンク部26の後端側には、長手方向に傾斜する傾斜面27が位置している。
傾斜面27は、図1の形態に限定されるものではなく、図4Aに示すように、シャンク部26の後端面の全面が1つの傾斜面27でなく、後端面の一部が異なる面で構成されて、後端面の一部が傾斜面27Aからなる構成、図4Bに示すように、後端よりも前方に傾斜面27Bを有する構成、図4Cに示すように、傾斜面27Cが曲面からなる構成、図4Dに示すように、傾斜面27Dの断面が半円からなる構成、図4Eに示すように、傾斜面27Eが2つの傾斜面からなる構成であってもよい。寸法精度、製造の容易性および局所的に応力が集中して局所的な摩耗や破損を防止する点で、図1の構成であることが望ましい。
さらに、図4(d)に示すように、チップ5の後端面が長手方向に対して長さの長い突出曲面9bを有するとともに、ホルダ2の係止部が前記略棒状孔の長手方向に対して斜めに傾斜した斜係止面19を有してなり、チップ5の後端面を斜係止面19に当接して固定した構成であってもよく、精度よくかつ高い拘束力によってチップ5の固定が可能となる
。さらにまた、図4(e)に示すように、チップ5の後端面およびホルダ2の係止部が通常の垂直断面形状をなしていてもよい。
。さらにまた、図4(e)に示すように、チップ5の後端面およびホルダ2の係止部が通常の垂直断面形状をなしていてもよい。
そして、インサート20の傾斜面27側から、インサート20をスリーブ4のインサート挿入孔5に挿入して、インサート20の傾斜面27とスリーブ4の位置決め部材7とが線接触で当接する位置で、インサート20が位置決めされる。
この構成によって、インサート20をスリーブ4に差し込むだけで、インサート20を工作機械1に位置決めすることができるので、インサート20の着脱が容易である。また、インサート20の傾斜面27とスリーブ4の位置決め部材5とは、毎回同じ位置で線接触して当接されることになるので、インサート20の切刃22の位置決め精度が高くかつ回転防止効果も高い。そのために、上記切削工具2にインサート20を装着して被削材を加工する切削工具10は加工精度の高いものである。
インサート20の取り付け部であるシャンク部26の側面28のうちの傾斜面27の長手方向の長さが長い27a側の側面28a(図1、3における下側の部位)が、スリーブ4のインサート挿入孔5の壁面6に接触している。インサート挿入孔5の壁面6の一部の壁面6aと、シャンク部26の側面28aとは長手方向に線接触することが望ましいが、例えば、インサート挿入孔5の開口部等にて点接触するものであってもよい。すなわち、インサート20は、傾斜面27における線接触と、シャンク部26の側面28aにおける接触とによって、より確実に位置決めされる。
このとき、シャンク部26の側面28のうちの側面28a以外の側面28は、インサート挿入孔5の壁面6から離間している。そのため、図2に示すように、インサート20の中心軸21は、インサート挿入孔5の中心に対して側面28a側にずれている。
すなわち、工作機械では、スリーブ挿入孔の中心がスリーブ挿入孔の中心に一致するように設計される。それゆえ、従来のスリーブのように、インサート挿入孔の中心がスリーブ挿入孔の中心と一致する設計では、インサートの中心軸が、スリーブ挿入孔の中心に対してずれてしまう。そこで、本実施形態では、図2に示すように、スリーブ4のインサート挿入孔5の中心11は、工作機械1のスリーブ挿入孔の中心2に対してずれているとともに、インサート20の中心軸21がスリーブ挿入孔の中心2と一致するように配置される。これによって、インサート20をスリーブ4に取り付けただけで、インサート20の中心軸21が工作機械1のスリーブ挿入孔の中心に一致させることができ、切刃22の位置合わせが不要であり、切削加工における加工精度も高い。
図2の横断面において、スリーブ4がリング状からなり、スリーブ4の外周円の中心12はスリーブ挿入孔の中心2と一致している。すなわち、スリーブ4は、壁面6a側の肉厚t1が、壁面6aと対向する壁面6b側の肉厚t2よりも厚くなっている。
ここで、インサート20は、180°回転させた逆向きの状態でインサート挿入孔5に挿入することができる。しかしながら、逆向きに装着すると、インサート20の回転軸21の位置が工作機械1のスリーブ挿入孔の中心2に対してずれてしまう場合がある。また、位置決め部材7と傾斜面27とが線接触できない場合があり、その場合には、インサート20の拘束力が低下する。そこで、本実施形態では、インサート20を逆向きに装着する誤装着を抑制することができる。
誤装着を抑制するための第1の方法は、インサート20とスリーブ4との所定の位置に誤装着防止用のマーキングをつける方法である。具体的には、インサート20の所定の位置にインサート挿入孔5の挿入する向きを示すマーキングを有するとともに、スリーブ4
の所定の位置にインサート20の挿入方向を示すマーキングを有する構成である。例えば、インサート20においては、シャンク部26の側面28のうちの側面28aの位置に印字または刻印等によってマーキングを施す。スリーブ4においては、インサート挿入孔5のうち、インサート20の側面28aが挿入される位置に、印字または刻印等によってマーキングを施す。そして、2つのマーキングを位置合わせしながら、インサート20をインサート挿入孔5に挿入することによって、インサート20の誤装着を抑制できる。
の所定の位置にインサート20の挿入方向を示すマーキングを有する構成である。例えば、インサート20においては、シャンク部26の側面28のうちの側面28aの位置に印字または刻印等によってマーキングを施す。スリーブ4においては、インサート挿入孔5のうち、インサート20の側面28aが挿入される位置に、印字または刻印等によってマーキングを施す。そして、2つのマーキングを位置合わせしながら、インサート20をインサート挿入孔5に挿入することによって、インサート20の誤装着を抑制できる。
誤装着を抑制するための第2の方法は、図5に示すように、インサート20において、取り付け部であるシャンク部26の側面に一部を切欠いた切欠き部30を有し、かつスリーブ4において、インサート挿入孔5の切欠き部30側が挿入される位置に、切欠き部30側が挿入されたときはインサート20が装着できるとともに、インサート20を逆向きに挿入したときにスリーブ4が接触する突起31を有する。突起31によって、インサート20を逆向きに挿入できない構造となる。
スリーブ4の位置決め部材7は、インサート挿入孔5を横切るように配置されている。そのため、図1では、円柱状の位置決め部材7がインサート挿入孔5に対して直交するように配置されているため、円柱状の位置決め部材7の横断面である円が見えている。また、スリーブ4には、位置決め部材7の装着可能な貫通孔13が複数個配置されており、インサート20の突出し長さに応じて、位置決め部材7を装着する貫通孔13を選択することができる。
また、位置決め部材7は必ずしもインサート20の長手方向に対して垂直な方向である必要はなく、垂直な方向から長手方向に傾いた構成であってもよい。しかしながら、インサート20の長手方向に対して垂直な方向であることが、インサート20の加工が容易な点で望ましい。また、図2によれば、位置決め部材7は円柱形状であり、位置決め部材7の長手方向が、インサート20の長手方向に対して垂直な方向となるように配置されている。位置決め部材7は、例えば、ピンやねじ材といったインサート20の傾斜面27と当接するものであればよい。例えば、棒状をなしており、円柱、三角柱等の多角柱等のいずれの形状であってもよく特に制限されない。ピンであれば容易かつ高精度に加工できるので、ピンのがたつきが抑制できてインサート20の突き出し量を容易に変更することが可能である。本実施態様においては、位置決め部材7としてピンが用いられている。
ここで、図1によれば、インサート20の脱落やがたつきを抑制するために、位置決め部材7以外に、位置決め部材7よりもスリーブ4の先端(第1端)側で、スリーブ4の外周面からインサート挿入孔5に貫通するネジ孔16を設けて、ネジ孔16にネジ部材17を螺合して、ネジ部材17の先端でインサート20のシャンク部26の外周面を押圧固定している。ネジ孔16は、インサート挿入孔5の壁面6のうちの、インサート20と接触する壁面6aと対向する位置であると、インサート20をより強固に拘束できる。このとき、シャンク部26の側面28は、スリーブ4と接触する側面28aと、ネジ部材17と接触する側面が対向する位置となる。
また、シャンク部26の側面28のうち、ネジ部材17に当接される側面28bが平面である場合、スリーブ4に螺合されるネジ部材17のクリアランスが10〜30′であれば、ネジ部材17の先端平面がシャンク部26の側面28bに面接触するように当接されて固定される。この面接触する固定状態のほうが、ネジ部材17の拘束力が高い。なお、ネジ部材17に当接されるシャンク部26の外周面は曲面であってもよい。
なお、本実施形態において、インサート20はドリルであったが、これに限定されるものではなく、エンドミルやリーマ等の棒状で中心軸を有するものに適応可能である。
1 工作機械
2 スリーブ挿入孔の中心
3 スリーブ挿入孔
4 スリーブ
5 インサート挿入孔
6 壁面
7 位置決め部材
10 切削工具
13 貫通孔
14 挿入孔
15、18 ネジ孔
16 ネジ孔
17 ネジ部材
20 インサート
21 中心軸
22 切刃
24 切屑排出溝
25 フルート部
26 シャンク部
27 傾斜面
28 側面
2 スリーブ挿入孔の中心
3 スリーブ挿入孔
4 スリーブ
5 インサート挿入孔
6 壁面
7 位置決め部材
10 切削工具
13 貫通孔
14 挿入孔
15、18 ネジ孔
16 ネジ孔
17 ネジ部材
20 インサート
21 中心軸
22 切刃
24 切屑排出溝
25 フルート部
26 シャンク部
27 傾斜面
28 側面
Claims (4)
- 工作機械に取り付けられるスリーブと、
該スリーブに取り付けられ、長手方向に中心軸を有するとともに、少なくとも先端に切刃を有する棒状のインサートと
を具備する切削工具であって、
前記スリーブは、前記インサートの取り付け部が挿入されるインサート挿入孔と、該インサート挿入孔内に位置する位置決め部材とを具備し、
前記インサートは、前記取り付け部の後端側に位置し長手方向に傾斜する傾斜面を具備し、
前記インサートの前記傾斜面は、前記スリーブの前記位置決め部材に対して線接触で当接するとともに、前記インサートの前記取り付け部の側面のうちの前記傾斜面の長手方向の長さが長い側が前記スリーブの前記インサート挿入孔の壁面に接触し、
前記スリーブの横断面はリング状であり、該リング状のスリーブの外周円の中心は該スリーブの前記インサート挿入孔の中心に対してずれているとともに、前記インサートの中心軸が前記スリーブの外周円の中心と一致するように配置される切削工具。 - 前記工作機械の前記スリーブの外周円の中心は、前記工作機械の加工中心と一致する請求項1に記載の切削工具。
- 前記インサートの所定の位置および前記スリーブの所定の位置に前記インサートの誤装着防止用のマーキングを有する請求項1または2に記載の切削工具。
- 前記インサートにおいて、前記取り付け部の側面に一部を切欠いた切欠き部を有し、かつ前記スリーブにおいて、前記インサート挿入孔の前記切欠き部側が挿入される位置に、前記切欠き部側が挿入されたときは前記インサートが装着できるとともに、前記インサートを逆向きに挿入したときには前記スリーブが接触する突起を有する請求項1または2に記載の切削工具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014262679A JP2016120576A (ja) | 2014-12-25 | 2014-12-25 | 切削工具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014262679A JP2016120576A (ja) | 2014-12-25 | 2014-12-25 | 切削工具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2016120576A true JP2016120576A (ja) | 2016-07-07 |
Family
ID=56326967
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014262679A Pending JP2016120576A (ja) | 2014-12-25 | 2014-12-25 | 切削工具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2016120576A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019093509A (ja) * | 2017-11-24 | 2019-06-20 | エヌティーツール株式会社 | 工具保持装置 |
-
2014
- 2014-12-25 JP JP2014262679A patent/JP2016120576A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019093509A (ja) * | 2017-11-24 | 2019-06-20 | エヌティーツール株式会社 | 工具保持装置 |
| JP7024963B2 (ja) | 2017-11-24 | 2022-02-24 | エヌティーツール株式会社 | 工具保持装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2773906T3 (es) | Herramienta de corte y dispositivo de corte que incluye la misma | |
| CN104884202B (zh) | 钻头及使用该钻头的切削加工物的制造方法 | |
| US8690500B2 (en) | Tool interface | |
| US20130058734A1 (en) | Combined drill and reamer tool | |
| US20130022415A1 (en) | Cutting tool | |
| US9073129B2 (en) | Cutting tool having replaceable cutting insert and replaceable cutting insert therefore | |
| US20160001379A1 (en) | Drill head | |
| CN102387883B (zh) | 镶刀及刀架以及使用该镶刀和刀架的切削工具 | |
| US10576552B2 (en) | Rotary tool | |
| JP2006518284A (ja) | 割出し可能な切削工具 | |
| US20140133931A1 (en) | Drill tool | |
| JP2007038362A (ja) | 切削工具 | |
| JP2009255202A (ja) | 深穴切削用ドリルヘッド | |
| EP2398619B1 (en) | Reaming tool with a guide arrangement | |
| JP2016198857A (ja) | ツール位置決め治具 | |
| CN113490566A (zh) | 可转位刀片式钻头、切削刀片及钻头主体 | |
| CN101323028B (zh) | 工具夹持器 | |
| US10661360B2 (en) | Rotary cutting tool assembly | |
| JP5882822B2 (ja) | 固定部材および切削工具 | |
| KR20080103383A (ko) | 관체용 면취공구. | |
| JP4872534B2 (ja) | 切削工具 | |
| JP2010179447A (ja) | 円筒状穿孔工具 | |
| JP2006247790A (ja) | スローアウェイ式切削工具 | |
| KR101064753B1 (ko) | 절삭공구용 홀더의 연결장치 | |
| JP4359922B2 (ja) | 切削工具 |