JP2016128704A - 電磁スプール弁およびその製造方法 - Google Patents
電磁スプール弁およびその製造方法 Download PDFInfo
- Publication number
- JP2016128704A JP2016128704A JP2015003293A JP2015003293A JP2016128704A JP 2016128704 A JP2016128704 A JP 2016128704A JP 2015003293 A JP2015003293 A JP 2015003293A JP 2015003293 A JP2015003293 A JP 2015003293A JP 2016128704 A JP2016128704 A JP 2016128704A
- Authority
- JP
- Japan
- Prior art keywords
- adjuster
- sleeve
- spool
- electromagnetic
- spool valve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Multiple-Way Valves (AREA)
- Magnetically Actuated Valves (AREA)
Abstract
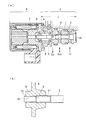
【解決手段】スプリング5とアジャスタ6をスリーブ1と電磁アクチュエータ4の結合部の内側で、且つスリーブ1と電磁アクチュエータ4で囲まれる空間αの内部に配置する。このように、スリーブ1の内部の空間αを利用してスプリング5とアジャスタ6を配置するため、従来技術においてスリーブ1の先端に設けていた螺合用筒部(スリーブ1の先端にアジャスタ6を螺合させるための筒部)を廃止でき、スプール弁3の全長Lを短縮できる。また、スリーブ1の先端がアジャスタ6の制約を受けないため、薄板状の閉塞部材19によってスリーブ1の先端を閉塞することができる。これにより、従来技術で用いていたシール部(アジャスタ6とスリーブ1の重なり代)を廃止できるため、スプール弁3の全長Lを短縮できる。
【選択図】 図1
Description
スプリングがスプールに付与するバネ荷重をアジャスタによって調整する電磁スプール弁の具体例として、特許文献1に開示される技術が知られている。
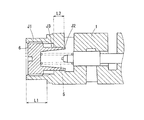
特許文献1の技術を、図4を参照して説明する。なお、符合は後述する[実施例]と同一機能物に対して同一符号を付したものである。
特許文献1の技術は、スリーブ1の先端にアジャスタ6を螺合する技術を採用していた。このため、スリーブ1の先端に、アジャスタ6を螺合するための螺合用筒部J1を設ける必要があり、螺合用筒部J1の軸方向寸法L1によってスリーブ1の全長(軸方向寸法)が長くなってしまう。即ち、スプール弁3の全長が長くなる不具合がある。
特許文献1の技術は、円筒穴J2と円筒部J3によるシール部を設けており、シール部のシール性を確保する目的でシール部のシール長L2(円筒穴J2と円筒部J3の軸方向の重なり範囲)を長く設ける必要がある。このため、シール長L2によってスリーブ1の全長が長くなってしまい、スプール弁3の全長が長くなる不具合がある。
これにより、従来技術で用いていた螺合用筒部を廃止することができるため、スリーブの軸方向寸法を短縮でき、スプール弁を短縮することができる。
これにより、従来技術で用いていた円筒穴と円筒部によるシール部を廃止することができるため、スリーブの軸方向寸法を短縮でき、スプール弁を短縮することができる。
図1〜図3を参照して実施例1を説明する。
この実施例は、車両用自動変速機の油圧制御装置に用いられる油圧制御用の電磁スプール弁に本発明を適用したものである。
・筒状を呈する金属製のスリーブ1と、
・このスリーブ1の内側において軸方向(図1の左右方向)へ摺動自在に支持される金属製のスプール2と、
・スプール2を電磁アクチュエータ4を初期位置へ戻す金属製のスプリング5と、
を備えて構成される。
電子制御装置は、デューティ比制御等によって電磁アクチュエータ4へ与える駆動電流を制御するものであり、電磁アクチュエータ4に付与する通電量を制御することによって、スプール2の軸方向位置をコントロールして、各ポートの開閉や連通度合の調整を行ない、出力ポートに所望の出力油圧を発生させる。
電磁アクチュエータ4に与えられた駆動電流に対応した出力油圧を発生させるためには、スプリング5がスプール2に与えるバネ荷重(スプリング5がスプール2を押す力)を予め調整しておく必要がある。具体的には、電磁アクチュエータ4が所定の駆動力を発生した時に、スプール2が所定の位置へスライドするようにバネ荷重を調整する必要がある。
この実施例では、スプリング5とアジャスタ6を、スリーブ1と電磁アクチュエータ4の結合部の内側で、且つスリーブ1と電磁アクチュエータ4で囲まれる空間αの内部に配置している。
具体的に、アジャスタ6は、スプール2に対する軸方向位置が調整された後に、スプール2の図1の左側(電磁アクチュエータ4側)に固定されるものであり、スプリング5はスリーブ1とアジャスタ6との間に挟まれた状態で配置される。
また、アジャスタ6の軸芯(アジャスタ6の中心で、且つバネ座8に垂直な中心軸)には、軸芯方向へ貫通する貫通穴が形成されている。
この貫通穴の内周には、スプール2に螺合する雌ネジ9の他に、センタリングガイド10が設けられている。このセンタリングガイド10は、平滑な円筒面であり、その円筒面の軸芯がアジャスタ6の軸芯と一致して設けられている。
この調芯面12は、センタリングガイド10との間に微細なクリアランスを介して外嵌する平滑な円筒面であり、調芯面12の軸芯がスプール2の軸芯と一致して設けられている。
このため、スプール2の調芯面12にアジャスタ6のセンタリングガイド10を外嵌することで、スプール2の軸芯と、アジャスタ6の軸芯とを一致させることができる。
具体的な一例として、この実施例におけるバネ荷重は、スリーブ1に対するスプール2の位置がデフォルト位置(所定位置の一例)の時に、デフォルト位置に対応したデフォルト荷重(所定荷重の一例)が発生するように調整される。
電磁スプール弁は、スリーブ1と電磁アクチュエータ4を結合する前に、
(i)アジャスタ6に発生する荷重を所定荷重(デフォルト荷重)に設定した状態で、スリーブ1に対してスプール2を所定位置(デフォルト位置)までねじ込む螺合工程と、
(ii)アジャスタ6を内径方向へ塑性変形させるカシメによりアジャスタ6をスプール2に固定するカシメ工程と、
を実施する。
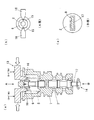
(a)図2(b)に示すように、アジャスタ6の外周に形成された2つの窪み15(例えば、V字溝)に嵌まり合ってアジャスタ6の回転を阻止する一対のクランパ16と、
(b)一対のクランパ16の軸方向位置を操作してアジャスタ6を介してスプリング5を圧縮させるスライド機構(図示しない)と、
(c)クランパ16を介してアジャスタ6にかかる荷重を計測するロードセル(図示しない)と、
(d)カシメ工程時に一対のクランパ16を接近させてアジャスタ6を内径方向へ塑性変形させる加圧機構(図示しない)と、
を備える。
具体的な一例として、図2(c)に示すように、スプール2の先端(図2の下に向く面)には、ドライバ装置14におけるスクリュドライバ17の先端部が嵌まり合う工具係合穴18が設けられており、アジャスタ6がクランパ16によって回止めされた状態で、工具係合穴18に嵌まり合うスクリュドライバ17を回転させることにより、スリーブ1に対してスプール2が軸方向へ移動する。
(1)治具により固定されたスリーブ1にスプリング5を組入れる。
(2)スプール2にアジャスタ6を適当に螺合する。
(3)一対のクランパ16をアジャスタ6の2つの窪み15に嵌め入れて、クランパ16によってアジャスタ6を保持する。
(4)スプール2をスリーブ1に挿入する。
(5)ロードセルで計測される荷重が所定荷重(デフォルト荷重)となる位置までクランパ16の軸方向位置を操作する。即ち、所定荷重が得られるようにアジャスタ6の軸方向位置を調整する。
(6)所定荷重を保ったまま(即ち、アジャスタ6の位置を保ったまま)、工具係合穴18に嵌まり合うスクリュドライバ17を回転させ、スリーブ1に対するスプール2の軸方向位置が所定位置(デフォルト位置)となるように調整する。
(7)続いて、一対のクランパ16を接近させてアジャスタ6を内径方向へ塑性変形させ、アジャスタ6をカシメることでアジャスタ6をスプール2に固定する。
上記(1)〜(7)による螺合工程とカシメ工程により、「スリーブ1に対するスプール2のデフォルト位置」に対して「スプリング5のデフォルト荷重」が設定される。
この実施例の電磁スプール弁は、スリーブ1の先端(電磁アクチュエータ4から離れた側:図1右側)にシール性が求められる。
一方、アジャスタ6は、電磁アクチュエータ4側に配置される。このため、スリーブ1の先端の閉塞方法は、従来技術とは異なり、アジャスタ6によって制約されないため、種々の閉塞方法を採用可能である。以下では、スリーブ1の先端の閉塞方法の具体的な一例を説明する。
具体的に、閉塞部材19は、薄い金属製の円板部材である。また、スリーブ1の先端には、円板形状を呈する閉塞部材19を嵌め入れる円形凹部が設けられる。そして、この円形凹部に閉塞部材19を嵌め入れた状態で、スリーブ1の先端部をカシメることで、閉塞部材19がスリーブ1の先端に固定され、スリーブ1の先端が閉塞部材19によってシールされる。
その後、図3に示すように、スプール弁3と電磁アクチュエータ4とを結合することで、電磁スプール弁が完成する。
この実施例1の電磁スプール弁は、上述したように、スプリング5とアジャスタ6をスリーブ1と電磁アクチュエータ4の結合部の内側で、且つスリーブ1と電磁アクチュエータ4で囲まれる空間αの内部に配置する構成を採用する。
これにより、従来技術で用いていたスリーブ1から螺合用筒部J1を廃止することができるため、軸方向寸法L1を無くすことができる(符合、図4参照)。このため、スリーブ1の軸方向寸法を短縮でき、結果的にスプール弁3の全長Lを従来技術に比較して短縮することができる。
この実施例1の電磁スプール弁は、スリーブ1の先端にシール性が求められるものであるが、従来技術とは異なり、アジャスタ6がスリーブ1と電磁アクチュエータ4で囲まれる空間αに配置される。これにより、スリーブ1の先端がアジャスタ6の制約を受けないため、薄板状の閉塞部材19によってスリーブ1の先端を閉塞することができる。
これにより、従来技術で用いていた円筒穴J2と円筒部J3によるシール部を廃止することができるため、シール長L2を無くすことができる(符合、図4参照)。このため、スリーブ1の軸方向寸法を短縮でき、結果的にスプール弁3の全長Lを短縮することができる。
この実施例1のスリーブ1の先端は、上述したように、薄板状の閉塞部材19によって閉塞される。
このため、スリーブ1の軸方向寸法の延長を抑えて、スリーブ1の先端を完全にシールすることができる。
この実施例1の電磁アクチュエータ4には、上述したように、アジャスタ6が侵入可能な凹部βが設けられており、この凹部βがアジャスタ6を収容する空間αの一部を成す。即ち、アジャスタ6の収容空間α(アジャスタ6を含むバネ室)の一部が、電磁アクチュエータ4と軸方向にオーバーラップして設けられる。
凹部βは、電磁アクチュエータ4の磁気特性に影響を及ぼさない範囲で設けられるため、電磁スプール弁の全長Lを短縮することができる。
この実施例1のアジャスタ6には、上述したように、センタリングガイド10が設けられており、このセンタリングガイド10によってスプール2の軸芯と、アジャスタ6の軸芯とを一致させることができる。即ち、スプール2に設けた調芯面12にアジャスタ6のセンタリングガイド10を外嵌することで、スプール2の軸芯と、アジャスタ6の軸芯とを一致させることができる。
具体的に、雌ネジ9と雄ネジ11は、例えばJIS等のネジ規格を用いて製造されるため、雌ネジ9と雄ネジ11の間には螺合のための螺合隙間が形成される。しかるに、この実施例では、調芯面12とセンタリングガイド10の嵌め合い構造を採用することにより、スプール2とアジャスタ6を確実に調芯できるとともに、バネ座8をスプール2の軸芯に対し確実に垂直に保つことができる。
この実施例1のアジャスタ6は、上述したように、スプール2に螺合するアジャストスクリュである。
このため、アジャスタ6とスプール2を相対的に回転させることによって、スプール2に対するアジャスタ6の軸方向位置を調整することができる。
この実施例1の電磁スプール弁は、上述した螺合工程とカシメ工程により、電磁アクチュエータ4のデフォルト位置と、スプール弁3におけるスプール2のデフォルト位置とが一致した状態で、バネ荷重が設定される。
また、スプリング5のバネ荷重を直接計測して組付けを行うため、スプリング5のバネ荷重精度を下げても高精度の組付けが可能になる。このため、スプリング5の単品でのバネ荷重精度を下げることができ、部品単価を抑えることが可能になる。
2 スプール
4 電磁アクチュエータ
5 スプリング
6 アジャスタ
α 空間
Claims (6)
- 筒状を呈するスリーブ(1)と、このスリーブ(1)の内側において軸方向へ摺動自在に支持されるスプール(2)と、このスプール(2)を駆動する電磁アクチュエータ(4)とを備え、前記スリーブ(1)と前記電磁アクチュエータ(4)が結合して設けられる電磁スプール弁において、
この電磁スプール弁は、前記スプール(2)に軸力を付与するスプリング(5)と、このスプリング(5)が前記スプール(2)に付与するバネ荷重を調整するアジャスタ(6)とを備えるものであり、
前記スプリング(5)と前記アジャスタ(6)は、前記スリーブ(1)と前記電磁アクチュエータ(4)の結合部の内側で、且つ前記スリーブ(1)と前記電磁アクチュエータ(4)で囲まれる空間(α)の内部に配置されることを特徴とする電磁スプール弁。 - 請求項1に記載の電磁スプール弁において、
前記スリーブ(1)の先端は、薄板状の閉塞部材(19)によって閉塞されることを特徴とする電磁スプール弁。 - 請求項1または請求項2に記載の電磁スプール弁において、
前記電磁アクチュエータ(4)には、前記アジャスタ(6)が侵入可能な凹部(β)が設けられ、
この凹部(β)は、前記空間(α)の一部を成すことを特徴とする電磁スプール弁。 - 請求項1〜請求項3のいずれか1つに記載の電磁スプール弁において、
前記アジャスタ(6)には、前記スプール(2)の軸芯と、前記アジャスタ(6)の軸芯とを一致させるセンタリングガイド(10)が設けられることを特徴とする電磁スプール弁。 - 請求項1〜請求項4のいずれか1つに記載の電磁スプール弁において、
前記アジャスタ(6)は、前記スプール(2)に螺合するアジャストスクリュであることを特徴とする電磁スプール弁。 - 請求項5に記載の電磁スプール弁は、
前記スリーブ(1)と前記電磁アクチュエータ(4)を結合する前に、
前記アジャスタ(6)に発生する荷重を所定荷重に設定した状態で、前記スリーブ(1)に対して前記スプール(2)を所定位置までねじ込む螺合工程と、
前記アジャスタ(6)を内径方向へ塑性変形させるカシメにより前記アジャスタ(6)を前記スプール(2)に固定するカシメ工程と、
を用いて製造されることを特徴とする電磁スプール弁の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015003293A JP6459527B2 (ja) | 2015-01-09 | 2015-01-09 | 電磁スプール弁およびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015003293A JP6459527B2 (ja) | 2015-01-09 | 2015-01-09 | 電磁スプール弁およびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016128704A true JP2016128704A (ja) | 2016-07-14 |
| JP6459527B2 JP6459527B2 (ja) | 2019-01-30 |
Family
ID=56384153
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015003293A Expired - Fee Related JP6459527B2 (ja) | 2015-01-09 | 2015-01-09 | 電磁スプール弁およびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6459527B2 (ja) |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5793679U (ja) * | 1980-11-28 | 1982-06-09 | ||
| JPS61189377A (ja) * | 1985-02-16 | 1986-08-23 | ロ−ベルト ボツシユ ゲゼルシヤフト ミツト ベシユレンクテル ハフツング | 圧力調整器 |
| JP2002228036A (ja) * | 2001-01-31 | 2002-08-14 | Nok Corp | ソレノイドバルブ |
| JP2008232272A (ja) * | 2007-03-20 | 2008-10-02 | Denso Corp | スプール弁 |
| WO2011039963A1 (ja) * | 2009-09-29 | 2011-04-07 | アイシン・エィ・ダブリュ株式会社 | 自動変速機の油圧制御装置 |
| JP2011514484A (ja) * | 2008-01-25 | 2011-05-06 | イートン コーポレーション | ソレノイドバルブアセンブリ |
| JP2014037874A (ja) * | 2012-08-20 | 2014-02-27 | Denso Corp | 電磁弁 |
| JP2014185748A (ja) * | 2013-03-25 | 2014-10-02 | Jtekt Corp | 電磁弁 |
| JP2014194968A (ja) * | 2013-03-28 | 2014-10-09 | Kayaba Ind Co Ltd | アクチュエータ装置 |
-
2015
- 2015-01-09 JP JP2015003293A patent/JP6459527B2/ja not_active Expired - Fee Related
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5793679U (ja) * | 1980-11-28 | 1982-06-09 | ||
| JPS61189377A (ja) * | 1985-02-16 | 1986-08-23 | ロ−ベルト ボツシユ ゲゼルシヤフト ミツト ベシユレンクテル ハフツング | 圧力調整器 |
| JP2002228036A (ja) * | 2001-01-31 | 2002-08-14 | Nok Corp | ソレノイドバルブ |
| JP2008232272A (ja) * | 2007-03-20 | 2008-10-02 | Denso Corp | スプール弁 |
| JP2011514484A (ja) * | 2008-01-25 | 2011-05-06 | イートン コーポレーション | ソレノイドバルブアセンブリ |
| WO2011039963A1 (ja) * | 2009-09-29 | 2011-04-07 | アイシン・エィ・ダブリュ株式会社 | 自動変速機の油圧制御装置 |
| JP2014037874A (ja) * | 2012-08-20 | 2014-02-27 | Denso Corp | 電磁弁 |
| JP2014185748A (ja) * | 2013-03-25 | 2014-10-02 | Jtekt Corp | 電磁弁 |
| JP2014194968A (ja) * | 2013-03-28 | 2014-10-09 | Kayaba Ind Co Ltd | アクチュエータ装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6459527B2 (ja) | 2019-01-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10388446B2 (en) | Method for manufacturing a pole tube for an electromagnet | |
| CN105276199B (zh) | 电动阀 | |
| JP6256104B2 (ja) | 電磁弁及び電磁弁の製造方法 | |
| CN103717894B (zh) | 用于流体泵的进入阀和用于流体泵的进入阀的安装方法 | |
| CN107429778A (zh) | 缓冲器及缓冲器的装配方法 | |
| CN102695639B (zh) | 电磁阀及其制造方法 | |
| JP5617753B2 (ja) | バネ荷重調整装置 | |
| JP4996558B2 (ja) | 可変減衰力ダンパ | |
| US8985551B2 (en) | Oil immersed solenoid | |
| JP4038452B2 (ja) | 比例電磁弁 | |
| JP6459527B2 (ja) | 電磁スプール弁およびその製造方法 | |
| US11110904B2 (en) | Solenoid valve having adjustable spring force | |
| US20220084730A1 (en) | Solenoid valve | |
| CN102753872B (zh) | 电磁阀 | |
| JP2009108905A (ja) | 電動バルブの固定手段 | |
| JP6458610B2 (ja) | 電磁弁 | |
| JP2009174623A (ja) | 電磁弁 | |
| CN114981560A (zh) | 缓冲器 | |
| JP6681448B2 (ja) | 高圧燃料供給ポンプ | |
| JP2010025217A (ja) | 電磁弁 | |
| JP4501789B2 (ja) | 三方電磁弁 | |
| JP7793263B2 (ja) | 弁および弁の組み立て方法 | |
| JP6743461B2 (ja) | 電磁弁装置とその調圧方法 | |
| JP7013795B2 (ja) | 電磁弁 | |
| JP2013087876A (ja) | スプール弁 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170525 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180322 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180417 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180524 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181023 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181120 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20181204 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20181217 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6459527 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| LAPS | Cancellation because of no payment of annual fees |