JP2016196947A - 切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法およびこの方法で作製したプレコート鋼板組立体 - Google Patents
切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法およびこの方法で作製したプレコート鋼板組立体 Download PDFInfo
- Publication number
- JP2016196947A JP2016196947A JP2015077878A JP2015077878A JP2016196947A JP 2016196947 A JP2016196947 A JP 2016196947A JP 2015077878 A JP2015077878 A JP 2015077878A JP 2015077878 A JP2015077878 A JP 2015077878A JP 2016196947 A JP2016196947 A JP 2016196947A
- Authority
- JP
- Japan
- Prior art keywords
- steel plate
- plate
- coated steel
- top plate
- face
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Connection Of Plates (AREA)
- Other Air-Conditioning Systems (AREA)
Abstract
Description
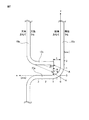
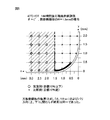
〔1〕天板には、下方に向けて成型した端部の先端部分を更に内側に向けて成型した厚さ0.45乃至1.0mmのプレコート鋼板、側板には、内側に向けて設けた段差部を上部に有する厚さ任意のプレコート鋼板を使用し、天板端部を側板段差部に嵌合することでプレコート鋼板の組立体を作製する方法であって、天板側鋼板の切断端面の位置を、側板段差部の水平部分上面に一致して延在するx軸と、側板段差部の垂直部分外側面に一致して延在するy軸とを有し、x軸とy軸との交点を原点とする座標系の座標(x,y)により表して、かつ側板側鋼板の段差部湾曲部分の曲率半径をRとしたとき、x、y、およびRの値が以下の(1)〜(3)のいずれかに該当する条件で嵌合を行うことを特徴とする、天板側鋼板の切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法。
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触
〔2〕下方に向けて成型した端部の先端部分を更に内側に向けて成型した厚さ0.45乃至1.0mmのプレコート鋼板製の天板を、厚さ任意のプレコート鋼板製の側板の上部に内側に向けて設けた段差部に嵌合することで作製されたプレコート鋼板の組立体であって、嵌合した天板側鋼板の切断端面の位置が、側板段差部の水平部分上面に一致して延在するx軸と、側板段差部の垂直部分外側面に一致して延在するy軸とを有し、x軸とy軸との交点を原点とする座標系の座標(x,y)により表して、かつ側板側鋼板の段差部湾曲部分の曲率半径をRとしたとき、x、y、およびRの値が以下の(1)〜(3)のいずれかに該当することを特徴とする、天板側鋼板の切断端面から赤錆を発生させにくいプレコート鋼板組立体。
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触
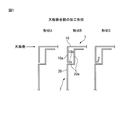
本発明によるプレコート鋼板組立体は、図1の形状Bに該当する天板と側板との嵌合部を形成して作製される。より具体的に言えば、この組立体は、図1の形状Bの模式図に示したように、プレコート鋼板10の端部10aを下方に向けて成型し、端部10aの先端部分10bを更に内側に向けて成型して得られる天板1と、別のプレコート鋼板20をその上部に内側に向けて設けた段差部20aを形成するよう成型して得られる側板2とを、天板1の先端部分10bと側板2の段差部20aの水平部分とが向き合うように嵌合して作製される。本発明において特定の部材部分、面などに関して「水平」、「垂直」という表現を用いる場合、その部材部分、面などは完全な水平平面、垂直平面から一定程度の角度、例えば3〜7°程度の角度で傾いていてもよい。
先ず、赤錆発生率は、天板側鋼板の角度θが0°、15°のいずれであっても有意な差を生じない。即ち、0°≦θ≦15°の範囲内であれば本発明は十分に成立する。θ<0°(天板の切断端面が水平面より上方に折り返った状態)の場合は、天板の加工工程が増えコスト増となるので、本発明の目的に反し、検討する意味がない。一方、θ>15°の場合は、天板の切断端面が大きく下方に向いているため、天板の運搬作業等の際に鋭利な切断端面で手に怪我を負う危険性が高まるため採用すべきでない。
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触
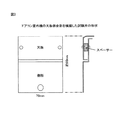
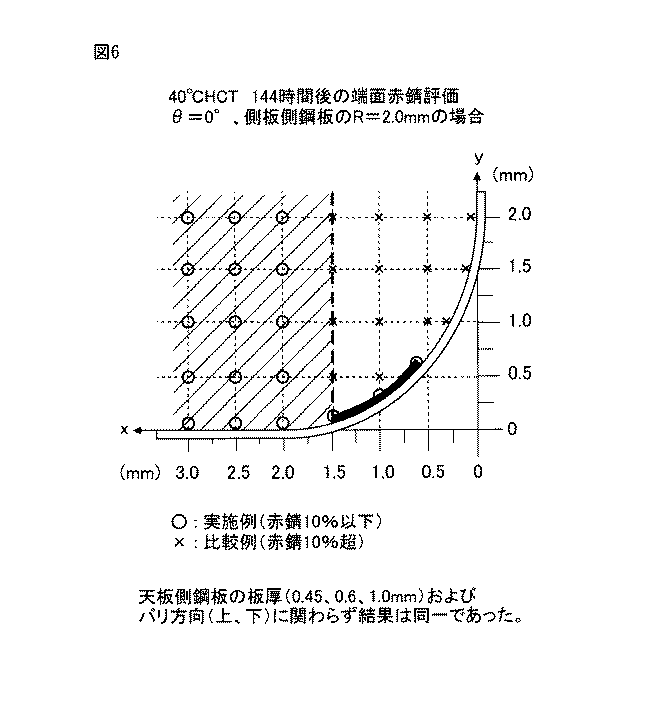
以上のように作製した全ての試験片を、回転型HCT槽内に垂直方向に吊るし、40℃、98%RHの条件で144時間、湿潤試験に供した。40℃HCT試験終了後に、それぞれの天板側鋼板切断端面の赤錆発生率(%)を測定し、以下のように評価した。
○:10%以下
×:10%超
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触
上述の試験片のうち、角度θ=0°、側板側鋼板のR=1mm、天板側鋼板の板厚=0.6mm、天板側鋼板の端面のバリ方向は下バリに限定し、座標位置(x,y)条件を種々変化させた嵌合試験片を屋外曝露試験に供した。君津曝露場(千葉県君津市の海岸から十分に遠方の山間部)の曝露架台に垂直方向に設置し、入梅直後〜3か月間曝露した。曝露試験終了後に、それぞれの天板側鋼板切断端面の赤錆発生率(%)を測定し、以下のように評価した。
○:10%以下
×:10%超
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触
Claims (2)
- 天板には、下方に向けて成型した端部の先端部分を更に内側に向けて成型した厚さ0.45乃至1.0mmのプレコート鋼板、側板には、内側に向けて設けた段差部を上部に有する厚さ任意のプレコート鋼板を使用し、天板端部を側板段差部に嵌合することでプレコート鋼板の組立体を作製する方法であって、天板側鋼板の切断端面の位置を、側板段差部の水平部分上面に一致して延在するx軸と、側板段差部の垂直部分外側面に一致して延在するy軸とを有し、x軸とy軸との交点を原点とする座標系の座標(x,y)により表して、かつ側板側鋼板の段差部湾曲部分の曲率半径をRとしたとき、x、y、およびRの値が以下の(1)〜(3)のいずれかに該当する条件で嵌合を行うことを特徴とする、天板側鋼板の切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法。
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触 - 下方に向けて成型した端部の先端部分を更に内側に向けて成型した厚さ0.45乃至1.0mmのプレコート鋼板製の天板を、厚さ任意のプレコート鋼板製の側板の上部に内側に向けて設けた段差部に嵌合することで作製されたプレコート鋼板の組立体であって、嵌合した天板側鋼板の切断端面の位置が、側板段差部の水平部分上面に一致して延在するx軸と、側板段差部の垂直部分外側面に一致して延在するy軸とを有し、x軸とy軸との交点を原点とする座標系の座標(x,y)により表して、かつ側板側鋼板の段差部湾曲部分の曲率半径をRとしたとき、x、y、およびRの値が以下の(1)〜(3)のいずれかに該当することを特徴とする、天板側鋼板の切断端面から赤錆を発生させにくいプレコート鋼板組立体。
(1)x>1.5mm(yは任意)
(2)x≧R、y<1.0mm
(3)x≧yの条件で切断端面を側板側に接触
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015077878A JP6515280B2 (ja) | 2015-04-06 | 2015-04-06 | 切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法およびこの方法で作製したプレコート鋼板組立体 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015077878A JP6515280B2 (ja) | 2015-04-06 | 2015-04-06 | 切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法およびこの方法で作製したプレコート鋼板組立体 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016196947A true JP2016196947A (ja) | 2016-11-24 |
| JP6515280B2 JP6515280B2 (ja) | 2019-05-22 |
Family
ID=57358329
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015077878A Active JP6515280B2 (ja) | 2015-04-06 | 2015-04-06 | 切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法およびこの方法で作製したプレコート鋼板組立体 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6515280B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114746702A (zh) * | 2019-12-06 | 2022-07-12 | 三菱电机株式会社 | 空调装置的室外机 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5728236U (ja) * | 1980-07-25 | 1982-02-15 | ||
| JPS6383529U (ja) * | 1986-11-20 | 1988-06-01 | ||
| JP2008256296A (ja) * | 2007-04-06 | 2008-10-23 | Matsushita Electric Ind Co Ltd | 空気調和機の室外機 |
| WO2013162008A1 (ja) * | 2012-04-27 | 2013-10-31 | 東芝キヤリア株式会社 | 空気調和機の室外機 |
| JP2014145509A (ja) * | 2013-01-28 | 2014-08-14 | Nippon Steel & Sumitomo Metal | 段差付き冷間圧延板及び室外機器用前面板とその製造方法 |
-
2015
- 2015-04-06 JP JP2015077878A patent/JP6515280B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5728236U (ja) * | 1980-07-25 | 1982-02-15 | ||
| JPS6383529U (ja) * | 1986-11-20 | 1988-06-01 | ||
| JP2008256296A (ja) * | 2007-04-06 | 2008-10-23 | Matsushita Electric Ind Co Ltd | 空気調和機の室外機 |
| WO2013162008A1 (ja) * | 2012-04-27 | 2013-10-31 | 東芝キヤリア株式会社 | 空気調和機の室外機 |
| JP2014145509A (ja) * | 2013-01-28 | 2014-08-14 | Nippon Steel & Sumitomo Metal | 段差付き冷間圧延板及び室外機器用前面板とその製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114746702A (zh) * | 2019-12-06 | 2022-07-12 | 三菱电机株式会社 | 空调装置的室外机 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6515280B2 (ja) | 2019-05-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TW562874B (en) | Nonchromate metallic surface treating agent for PCM use, method for PCM surface treatment, and treated PCM steel panel | |
| CN105814236B (zh) | 金属材料用表面处理剂、表面处理金属材料的制备方法 | |
| KR101471949B1 (ko) | 용융 아연계 도금 강판 및 그의 제조 방법 | |
| CN101258266B (zh) | 用于处理金属表面的低温固化的不含铬的组合物以及使用该组合物的金属板 | |
| JP5299531B2 (ja) | 耐端面赤錆性に優れたクロムフリー塗装鋼板 | |
| Seré et al. | Effect on temporary protection and adhesion promoter of silane nanofilms applied on electro-galvanized steel | |
| CN111020549A (zh) | 一种锌铝镁镀层板的无铬钝化液 | |
| JP5241075B2 (ja) | 金属材料表面処理用のノンクロメート水系表面処理剤 | |
| JP5544782B2 (ja) | 塗装金属材用塗料組成物 | |
| JP7169409B1 (ja) | 6価クロムフリー水性表面処理液、表面処理金属および表面処理方法 | |
| JP6515280B2 (ja) | 切断端面から赤錆を発生させにくいプレコート鋼板組立体の作製方法およびこの方法で作製したプレコート鋼板組立体 | |
| JP4970773B2 (ja) | 金属表面処理剤、金属材の表面処理方法及び表面処理金属材 | |
| CN115074714A (zh) | 镀锡板表面复合转化膜处理液及其制备转化膜的工艺 | |
| JP2017179261A (ja) | 溶剤系金属用下塗り塗料、塗膜付き金属材料及びプレコート金属材料 | |
| JP2010247347A (ja) | プレコート冷延鋼板およびこの製造方法 | |
| JP4246689B2 (ja) | 耐食性に優れるプレコート金属板 | |
| JP2007119858A (ja) | クロムフリープレコート鋼板 | |
| JP7684388B2 (ja) | 三元系溶融亜鉛合金めっき鋼板用表面処理組成物、これを用いて表面処理された三元系溶融亜鉛合金めっき鋼板及びこの製造方法 | |
| JP2015224330A (ja) | 機械設備の防食方法及び防食機械設備 | |
| JP4992500B2 (ja) | 耐端面赤錆性に優れたクロムフリー塗装鋼板 | |
| JP2000239856A (ja) | 耐食性に優れるプレコート鋼板 | |
| JP4598703B2 (ja) | クロムフリープレコート鋼板 | |
| CN104342653A (zh) | 一种镀锌材料表面耐高温钝化膜制备工艺 | |
| JP2006281710A (ja) | 塗膜密着性に優れた塗装鋼板、及びその製造方法 | |
| JP3503194B2 (ja) | 有機複合被覆鋼板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171206 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180920 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181002 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181108 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190226 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190311 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6515280 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |