JP2016520003A - 溶接制御方法 - Google Patents
溶接制御方法 Download PDFInfo
- Publication number
- JP2016520003A JP2016520003A JP2016516212A JP2016516212A JP2016520003A JP 2016520003 A JP2016520003 A JP 2016520003A JP 2016516212 A JP2016516212 A JP 2016516212A JP 2016516212 A JP2016516212 A JP 2016516212A JP 2016520003 A JP2016520003 A JP 2016520003A
- Authority
- JP
- Japan
- Prior art keywords
- welding
- current
- welded
- control device
- welding current
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/10—Other electric circuits therefor; Protective circuits; Remote controls
- B23K9/1006—Power supply
- B23K9/1012—Power supply characterised by parts of the process
- B23K9/1031—Reduction of the arc voltage beneath the arc striking value, e.g. to zero voltage, during non-welding periods
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/095—Monitoring or automatic control of welding parameters
- B23K9/0956—Monitoring or automatic control of welding parameters using sensing means, e.g. optical
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/095—Monitoring or automatic control of welding parameters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/10—Other electric circuits therefor; Protective circuits; Remote controls
- B23K9/1006—Power supply
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Resistance Welding (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
溶接制御方法及び制御装置。溶接中に溶接電流が制御され、溶接接合部及び/又は溶接される部品の温度がなるべく同じ温度に保たれるようにされる。溶接電流は、単位時間当たり一定の割合で、線形に低下させられる。または、任意の関数またはカーブに従って連続的に制御される。溶接電流は、所望の方向に向かって、徐々にまたは適切なステップで制御されてもよい。【選択図】図1
Description
[技術分野]
本発明の分野は、溶接を制御する方法である。
[背景技術]
本発明の分野は、溶接を制御する方法である。
[背景技術]
溶接が世に知られるようになってこのかた、溶接接合部の温度は次第に上がってきた。温度の上昇は、溶接接合点そのものと、溶接される部品の結晶構造及び強度との両方に、様々な悪影響を及ぼす。溶接接合点における温度上昇の最も目立つ難点は、温度が上がるにつれ、接合面が連続的に沈み込み、接合点が低くなることである。場所によっては、溶接接合部の温度が極めて高くなり、そのため接合面が非常に低くなり、接合部の品質は受け入れ難いものとなってしまう。そのような場合、溶接接合部に隣接する部品の温度も非常に高くなり、その部品にひび割れが生じたり、高温割れが生じたりすることもある。このような問題を回避し、所望の品質の溶接接合を得るためには、溶接を一時中断し、溶接点を十分に冷やす以外の選択肢はない。そして、その後に溶接を再開する以外、適切な溶接接合を得る方法はないのである。
GB2332636は、加工対象物の温度に応じて溶接の条件を変化させる溶接ロボット装置を開示している。変化させられる条件には、例えば電流がある。変化させるか否かは、溶接される材料の温度の測定に基づいている。同様の教示が、特開昭58-187262、特開平8-90250、特開2003-019589、CN102632353、DE202007011584にも見られる。US5136139は、薄い壁のあるパイプを溶接する溶接ステーションを開示している。この溶接ステーションは、溶接工程を開始して適切な浸食と接合を得るための高温アークと、パイプが溶け落ちてしまうことを防いで溶接工程を続けるための低温アークとのための、コントローラを備える。Keranen, M著 "Effect of welding parameters of plasma transferred arc welding method on abrasive wear resistance of 12 V tool steel deposit", Aalto University 2010 は、プラズマアーク電流が時間の短縮を図ることができることに言及している。US2012/012559は、溶接を制御するためには溶接の様々なパラメータを変更することが可能であることを開示している。しかし、プリセット値のためには、温度の測定とその比較を教示しているに過ぎない。
[方法]
[方法]
本発明の目的は、上述の欠点を克服する溶接方法を開発することである。本発明に従う方法は、請求項1に特定されるような特徴を有する。本発明によれば、溶接中に、溶接接合部及び/又は溶接される部品の温度がコントロールされる。これは、溶接に使用される電力を制御することにより行われる。溶接に使用される電力は、溶接電流及び溶接電圧の一方を制御することにより、または、溶接電流及び溶接電圧の両方を同時に制御することにより、制御される。溶接に使用される電力は、例えば、溶接接合部及び/又は溶接される部品の温度が高くなりすぎないように、溶接電流を適切なレベルに維持するように、制御される。
本発明によれば、例えば溶接電流が、溶接中にコントロールされる。これは、溶接接合部及び/又は溶接される部品の温度が一定に維持されるように、又はなるべく同じ温度を保ち続けるように、行われる。また、接合部がなるべく同一性を保つように、また、品質スループットの観点から許容可能であるように、コントロールされる。非常に有益なことには、溶接電流は、溶接中に、溶接接合部及び/又は溶接される部品の温度に基づいて制御される。例えば、溶接接合部及び/又は溶接される部品の温度が上昇すると、溶接電流を減らすように、制御される。
溶接に使用する電力をコントロールする場合、溶接電流を、様々な方法でコントロールすることができる。例えば、溶接電流は、溶接接合部及び/又は溶接される部品の温度をコントロールすることができ、また、溶接接合の品質をコントロールすることができる。溶接電流の制御は連続的に行うことができる。例えば、溶接電流を時間の関数として線形に減少させることができる。むろん、溶接電流の連続的な制御は、様々な関数またはカーブに従って行われることができる。溶接電流は、必要な時には減少させられ、別の場合には増加させられることはできる。
また、溶接電流は、常に連続的又は滑らかに変化させられなければならないというわけではない。溶接中の溶接電流の変化は、徐々になされるものであってもよく、または所望の方向において適切なステップで出されるものであってもよい。溶接電流の制御において、ステップの大きさが小さく、変化の頻度が増すとき、徐々に制御する方法は、滑らかに連続的に制御する方法に一致してくるだろう。
本発明によれば、溶接電流の制御は簡単に実装されることができる。例えば、制御装置が、又は溶接装置自身が、所定の時間溶接電流を減少させることができる。溶接電流を減少させることは、予め決められていることができる。例えば、溶接電流は、所定の時間の間、初期値から終値まで線形に変化するものと決められていることができる。この所定の時間は、例えば、一つの溶接電極で溶接するために必要な時間におよそ等しいものであることができる。このため、例えば、金属アーク溶接に用いられる溶接電流変化時間は、例えば、およそ60秒であることができる。接合部が小さく、溶接電極の全部を必要としない場合は、溶接時間はこれより短くなることができる。しかし、特に、別の溶接方法を使用する場合、溶接電流を変化させる時間はこれよりかなり長くなり、例えば500秒にもなることがある。重要なことは、溶接接合部を溶接する間、溶接電流を減らしていくことである。溶接すべき接合部の長さを、溶接電流を減少させる時間の長さを決定するために用いることができる。この場合、溶接に必要な時間は、溶接電流を減少させる時間の長さを決めるための直接的な決定因子ではない。しかし、本発明に従う方法は、非常に長い接合部を溶接するためにも使用することができる。そのような接合部は、開始点から終了点まで一気に溶接されることがあり、その場合、溶接接合部の長さは、溶接電流がどのように変化するかを定めない。長い接合部を溶接するとき、また、接合部の溶接に比較的長い時間がかかる時、溶接電流の減少は、直ちに始められることが必要である。少なくとも、溶接が開始された後、なるべく早く始められることが必要である。長い接合部を溶接するとき、当該接合部の溶接作業の全体に亘って連続的に溶接電流を低下させる必要はない。大事なことは、溶接電流の低下を、少なくとも、連続的な溶接工程の初期のフェーズで行うことである。溶接電流が低下させられ、それが適切なレベルまで下がると、溶接アークが作用している限り、溶接電流は一定に保たれることができる。
溶接電流が低下させられている間の低下の程度は、例えば、10%-20%であることができ、場合によっては 50%であることもできる。場合によっては、これらより小さい場合もあり、また大きい場合もある。溶接電流を低下させるために、所定の時間の間、溶接電流を同じ割合ずつ低下させる方法を使用してもよく、または、所定の時間の間、特定の関数により決定されるカーブに従って、溶接電流を低下させる方法を使用してもよい。例ではあるが、この所定の時間は、例えば60秒〜500秒であってもよい。溶接電流は、所定の初期値から所定の終値まで、部品の種類によって、または溶接されるシートの厚さによって、低下させられてもよい。例えば、厚さ1mmの鉄のシートの場合、開始時の電流が40A、終了時の電流は30A-35Aであってもよい。厚さ10mmの鉄のシートの場合、開始時の電流が140A、終了時の電流は120A-130Aであってもよい。更に厚い鉄の部品の場合、開始時の電流は230Aにもなる事があり、終了時の電流も180Aにもなることがある。これらの例では、有用なことに、溶接電流が15-35%低下させられている。しかし、様々な溶接作業で一般的に用いられているガイドラインで定められた値を超えて、溶接電流を低下させることはできない。
例えば、溶接電極のメーカーにより指定される溶接電流が90A-140Aであった場合、溶接電流は、例えば初期値を135Aとして、制御されるように設定されることができ、また、溶接電流が、例えば60秒間の間に、90Aまで線形に低下するように設定されることができる。60秒経過した後も溶接をそのまま継続する場合、溶接作業が終わるまで、溶接電流を90Aに維持してもよい。このような手順は、溶接電流が基本的に一定に保たれる従来の溶接方法に比べて、溶接接合部の不具合を減少させる。本発明によれば、必要に応じて、例えば温度センサのような温度測定装置を使用することができる。温度測定装置は、溶接電流をより精密に制御することを可能にし、例えば、溶接接合部に係る部品の温度をできるだけ低く、またできるだけ一様に保つことを可能にする。
本発明に従う方法は、溶接接合部を長いサイクルで製造することを可能にし、また、全く切れ目なく製造することを可能にする場合もあるという、非常に優れた効果をそうする。溶接接合部の品質が向上する一方、溶接作業に必要なトータルの時間は減少する。これは、溶接を中断して部品が冷えるのを待つ必要がないからである。既存の溶接方法の欠点は、溶接される部品が容易に熱くなり過ぎることである。多くの金属は、熱くなり過ぎてはいけない。そのため、既存の溶接方法を用いる場合、溶接作業をしばしば中断する必要があり、溶接されるべき部品が冷えるのを待つ必要がある。
本発明によれば、接合部の溶接が完了したとき、または溶接電極が溶融を止めた時には、溶接電流をいつでも初期値に戻すことができる。その後、溶接を再び開始した時、溶接電流を所望のやり方で再び低下させることができる。溶接電流を低下させる割合は、前と同じにしてもよい。しかし、別の場合では、溶接電流を低下させる割合を1回ごとに調節してもよい。特に、溶接部の長さが変わる場合は、そうしてもよい。
溶接中に溶接電流を低下させるという本発明に従う方法は、特に、金属アーク溶接やTIG溶接への使用に適している。しかし本発明に従う方法は、他の溶接方法やロボット溶接にも使用可能である。既存のロボット溶接法の問題は、長時間続く溶接動作が、溶接すべき部品を過剰に熱してしまうことである。実際にこのような問題が生じる例として、シャフトやパイプの周りに行われるコーティング溶接がある。この場合、シャフトが回転するか、シャフトの周りを溶接機が回転するが、シャフト又はパイプが過大に熱せられ、熱により生じる有害な金属亀裂や高温割れが、溶接中に部品にもたらされる。本発明によれば、溶接電流が低下させられるため、これらの問題は回避されうる。本発明の基本的な特徴は、溶接電流を低下させることによって、溶接作業中に部品に伝播する熱の量を、最低限に抑えることができることである。この特徴は、溶接接合部と部品との間の温度差をできるだけ小さく保つことを可能にし、それによって、上述の既存の問題を回避することを可能にする。
本発明に従う方法は、ほとんど全ての溶接法に適用することが可能である。例えば、金属アーク溶接は、保護ガスを必要とせず、電極のコーティングが、接合部を酸化から守るために十分なレイヤーを形成することが知られているが、本発明に従う方法は、例えば金属アーク溶接にも適用することができる。本発明に従う方法はまた、保護ガス及び金属フィラーを使用する、電極付きTIG溶接機にも良く適合する。金属フィラーは、適切な長さを有する金属ワイヤであり、手動で接合部へ供給される。金属フィラーはまた、リールに巻かれた長い金属ワイヤである場合もある。本発明に従う方法は、ミグ溶接やミグ溶接機にも適用することができる。
本発明に従う方法は、タック溶接にも適用することができる。従って、溶接が連続的に行われる時間は、例えば、1秒から2分の範囲であることができる。溶接電流または溶接電力の変化は、例えば、5%から50%であることができる。タック溶接において、最も効果的な手順は、電極の最低限界(例えば溶接電流90A)で作業を開始し、その後、溶接電流を(例えば60Aに)低下させるというものである。
[制御装置]
[制御装置]
溶接を制御するために、制御装置を使用することができる。制御装置は、例えば、溶接装置に接続される独立した装置である場合がある。または制御装置は、例えば、溶接装置に一体化された装置である場合がある。制御装置は、溶接接合部及び/又は溶接される部品の温度を制御するために、溶接に用いられる電力を制御する。また、制御ユニットに搭載されるコンピュータプログラムにより、制御装置が形成されることがある。このとき、コンピュータユニットは、溶接機に接続された、独立の補助装置の中に存在する場合がある。また、コンピュータユニットは、溶接機自体に搭載されている場合がある。制御装置は、溶接機の様々な機能を制御する際に当該溶接機にプリインストールされたコンピュータユニットに搭載されるコンピュータプログラム(又はその一部)によって、形成されることがある。
制御装置は、溶接装置の溶接電流及び/又は溶接電圧を溶接中に制御するように構成されることができる。非常に有用なことに、制御装置は、溶接機の溶接電流を、所定の時間の間に開始値から終値まで変化させるように、溶接電力を制御する。この所定の時間は、例えば1秒〜2分の間であってもよく、60秒は非常に有用であるが、必要であれば500秒であってもよい。溶接電流の低下は、例えば、5%から50%の範囲であることができる。非常に有効な範囲は10%〜20%の範囲である。
制御装置が独立した装置として提供され、溶接機に接続される場合、この制御装置は、当該溶接機の溶接電流を制御するために使用されうる、溶接機の電気的リモート制御装置を置き換えて接続されることができる。制御装置は、溶接電流を、所定の時間に亘って、または溶接作業を行っている間、溶接電流を制御する。この期間において、例えば制御装置は、溶接電流を線形に変化させてもよい。これは非常に有用である。または、初期値から終値まで変化させてもよい。溶接電流を変化させる期間は、例えば、約60秒であってもよく、または、一本の溶接電極によって溶接を行うために必要な時間におよそ等しくてもよい。溶接を行うために必要な時間は、溶接される接合部が短い場合は、短くなりうる。この期間における溶接電流の低下の度合いは様々に変化しうる。
制御装置は、赤外線センサ等の温度測定装置を備えることができる。溶接電流は、溶接中に、溶接接合部及び/又は溶接される部品の温度に基づいて制御される。例えば、溶接接合部及び/又は溶接される部品の温度が上昇すると、溶接電流を減らすように、制御される。
溶接制御装置の機能は、例えば、溶接作業の開始と共に制御装置のスタートボタンが押されるなどのような、手動操作によって起動されることができる。なお、ボタンの押下は、溶接作業の開始に正確に同時に行われなくともよい。または、制御装置は、溶接が開始されたときに、その機能を自動的に起動してもよい。制御装置が自動的に動作する場合、当該動作は、例えばコンピュータや処理装置を使って行われるようにプログラムされてもよい。このとき制御装置は、例えばタック溶接や溶接の中断、長時間継続中の溶接、のような事象を考慮に入れるようにプログラムされていてもよい。温度センサ及び/又は動きセンサのような様々なセンサが、コンピュータを制御するために用いられてもよい。このようなセンサが制御装置に取り付けられていてもよい。
このような装置の一つの例として、補助デバイスオプションを備える溶接機に接続されることのできる制御装置がある。溶接機によっては、溶接電流の強さを制御するための手動制御装置を、ケーブルで接続できるようになっているものがある。このような溶接機については、既存の制御装置を本発明に従う制御装置に置き換えることが容易である。溶接機に、溶接電流の強さを表示するディスプレイが備えられている必要はない。その代わり、制御装置に、電流の強さを表示するディスプレイが備えられていてもよい。
制御装置は、溶接機の地電流検出器に用いるケーブルを備えていてもよい。地電流検出器は、例えば、溶接機の地電流ケーブルの周りに配されるコイルであることができる。この検出器のおかげで、制御装置は、溶接アークが作動中であることを検出することができる。例示的な制御装置はディスプレイ装置を備えると共に、押しボタンのような操作スイッチを複数備えている。これらのスイッチは、溶接電流初期値、溶接電流終値、溶接電流増加、溶接電流低下、時間の延長、時間の短縮、に関するものであることができる。制御装置のおかげで、溶接開始後の所定の期間中にどのくらい溶接電流を低下させるかを、前もって調整することが可能になる。
制御装置において、溶接電流を増大させるボタンか溶接電流を低下させるボタンを押すことにより、溶接電流の初期値が選択されてもよい。制御装置のディスプレイにアンペアの単位で表示される溶接電流値が、所望の初期値になった場合、溶接電流初期値ボタンを押して、その値にロックしてもよい。溶接電流終値も同様に決定される。続いて、溶接電流を低下させる時間長を決定する。このために、時間延長ボタンまたは時間短縮ボタンを連続的に押すことができる。制御装置のディスプレイに秒の単位で表示される時間が、所望の時間になると、その時間が装置のメモリに記憶される。溶接が始まると、制御装置は溶接電流を設定された初期値から終値まで、設定された時間をかけて、低下させる。もし、何らかの理由で、溶接電流終値に達するまでに溶接が中断し、それが再開されねばならない場合、制御装置は、溶接機の溶接電流をその初期値に戻し、同様の手順で終値まで電流を低下させる。その後も溶接作業を継続しなければならない場合、制御装置は溶接電流の値を、設定された終値に維持する。
以下、添付図面を参照しつつ、例を用いて本発明を説明する。
[図面の説明]
[図面の説明]
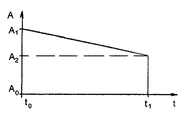
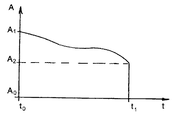
図1において、縦軸は溶接電流(A)、横軸は時間tである。図1の例において、溶接開始時t0における溶接電流はA1である。本発明に従い、溶接電流は、溶接作業中に時間の関数として線形に低下する。例えば、溶接停止時t1における溶接電流はA2まで下がる。この例において、溶接作業の開始と同時に溶接電流の制御を開始するため、制御装置が使われている。この制御装置は、溶接機に接続される独立の制御装置であってもよい。または、この制御装置は、溶接機に既に含まれている制御装置に付加される制御部であってもよい。この例において、独立の制御装置またはコンピュータに含まれる制御装置はコンピュータユニットを有していてもよく、そのプログラムが所望の機能を提供してもよい。また、本発明に従う機能を提供するプログラム部が作成され、溶接機の機能を制御するコンピュータプログラムに加えられてもよい。
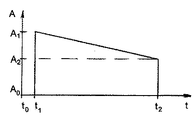
図2は、図1と同じような図であるが、制御装置は定められた時刻t1にならないと働かない。この時刻t1は、例えば、制御装置のスタートボタンを押すなどによって溶接が手動で開始された時点として、決定されることができる。図2において、溶接工は、溶接作業が開始された時刻t0と同じ時刻には、まだ働いていない。制御装置は時刻t1になって働き始め、時刻t2に溶接が停止すると、制御装置も停止する。実際には、時刻t0と時刻t1との時間差は一般的には不要であり、溶接の最終結果や溶接接合部の品質にはほとんど影響しない。
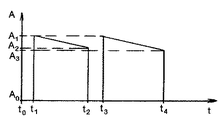
図3は、溶接作業が途中で中断した場合を説明しようとしている。最初の溶接フェーズは時刻t1からt2の間に行われ、第2の溶接フェーズが時刻t3からt4の間に行われる。最初の溶接フェーズの開始時t1において、溶接電流はA1であり、溶接中に減少して溶接中断時刻t2においてA2まで下がる。第2の溶接フェーズが時刻t3に開始すると、溶接電流は最初のフェーズの開始時と同じ(すなわちA1)まで戻り、溶接中に減少して溶接終了時刻t4においてA3まで下がる。溶接が中断したり、これからすぐに中断しなければならない場合、次の溶接シーケンスが開始する時に、溶接電流は、最初の溶接シーケンスの開始時の値に戻される。非常に有用なことに、制御装置はこのように調整されることができる。溶接接合部や溶接される部品は、溶接作業が中断している間に冷やされる。このため、溶接の開始時の溶接電流の値を高くすることができる。
既知の溶接方法では、溶接作業を中断して溶接部品を冷却することは、しばしば避け得ないことであり、長時間にわたって中断しなければならないこともあった。本発明に従う溶接方法では、溶接作業の中断は必須ではない。これは、溶接作業中に適切な形で溶接電流を低下させることにより、溶接される部品が過熱することを防ぐことができるためである。
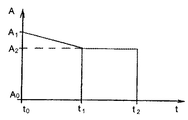
図4の例では、最初の溶接フェーズにおいて、前の図の場合と同じように、時刻t0から時刻t1までの間に溶接電流がA1からA2まで低下する。しかし、この例では、時刻t1から時刻t2までの間において、溶接電流A2は適切な値であり、更に低下させる必要はない。このため、本発明に従う溶接方法を用いると、溶接される部品を過熱することなく、溶接作業を長時間中断なしに行うことが可能になる。このようなことは、既知の溶接方法では不可能であったことである。本発明は、溶接作業の効率及びスピードを改善する。溶接される部品の過熱による溶接作業のエラーが少なくなると、溶接の品質も向上する。非常に長い時間にわたって中断なく溶接することが可能であるため、作業中に溶接電流を際限なく低下させることができないことは明らかである。実際、溶接のガイドラインは、溶接電流の下限を定めている。本発明によれば、長時間にわたる連続的な溶接作業において、溶接電流は、溶接作業の最初のフェーズで電流を低下させた後は、一定に保たれてもよい。
図5は、非常に長い接合部を溶接する時の状況を図示している。溶接作業の最初のフェーズにおいて、時刻t0から時刻t1までの間に、溶接電流はA1からA2まで低下する。溶接作業は時刻t1から時刻t2までの間も継続し、溶接電流の値としてA2が適切であることから、それ以上低下させられない。それによって、良好な溶接接合部を得ることができると共に、溶接される部品の過熱により生じうる問題が回避される。この場合、溶接電流の値はA2に保たれる。この溶接電流値A2により、長い接合部であっても、既知の方法による問題を生ずることなく、最後まで良好に溶接することができる。
しかしながら、図5に描かれるように、何らかの事情により溶接作業が時刻t2で中断し、そのすぐ後に時刻t3で再開するような状況を考える。本発明によれば、再開時の溶接電流値は再びA1である。すなわち、時刻t0で最初に溶接シーケンスが開始した時と同じ値である。その後、時刻t1から時刻t2までの間に行われたことど同様に、時刻t3から時刻t4までの間に、溶接電流はA1からA2まで低下させられる。時刻t1から時刻t2までの時間と、時刻t3から時刻t4までの時間とは、同じ長さであってもよいが、違う長さであってもよい。溶接される部品は、時刻t1から時刻t2までの間に既にかなり熱せられているかもしれない。そこで、溶接電流は、時刻t3から時刻t4までの間により早くA2まで低下させられることができるかもしれない。溶接の中断、再開、溶接電流低下の後、接合後の残りの部分が、時刻t4から時刻t5までの間に溶接電流A2で溶接される。
図6は、時刻t0から時刻t1までの間の溶接電流の低下が線形に行われない場合を図示している。溶接電流の低下は、どのような関数に従って行われてもよい。この場合、溶接電流値Aは、例えば、制御装置に接続される温度センサによって影響を受けてもよい。溶接接合部の近傍で溶接される部品の温度分布を測定しうる温度センサを一つ又は複数用いるとき、溶接電流は、段階的又は連続的に低下及び/又は制御され、部品に伝播する熱によって生じる有害な金属亀裂や高温割れが生じないようにされる。
Claims (12)
- 溶接に使用される電力を制御することにより、溶接中に、溶接接合部及び/又は溶接される部品の温度を制御することを特徴とする、溶接制御方法。
- 前記溶接に使用される電力は、溶接電流及び溶接電圧の一方を制御することにより、または、溶接電流及び溶接電圧の両方を同時に制御することにより、制御される、請求項1に記載の溶接制御方法。
- 前記溶接電流は、例えば、
・ 溶接接合部及び/又は溶接される部品の温度が一定に維持されるように、又はなるべく同じ温度を保ち続けるように、また、
・ 接合部がなるべく同一性を保つように、また、品質スループットの観点から許容可能であるように、
溶接中に制御される、請求項1に記載の溶接制御方法。 - 前記溶接電流は、溶接中に、溶接接合部及び/又は溶接される部品の温度に基づいて制御され、溶接接合部及び/又は溶接される部品の温度が上昇すると、前記溶接電流が低下させられるように制御される、請求項1から3のいずれかに記載の溶接制御方法。
- 前記溶接電流は、
・ 溶接中に、単位時間当たり一定の割合で、線形に、時間の関数として低下させられるか、または、
・ 任意の関数またはカーブに従って連続的に制御される、
請求項1から4のいずれかに記載の溶接制御方法。 - 前記溶接電流は、溶接中に、所望の方向に、徐々にまたは段階的に制御される、請求項1から5のいずれかに記載の溶接制御方法。
- 溶接機に接続される独立した装置であるか、または、溶接機に一体化された装置であり、溶接接合部及び/又は溶接される部品の温度を制御するために、溶接に用いられる電力を制御する、溶接制御装置。
- 溶接中に、前記溶接装置の溶接電流及び/又は溶接電圧を制御するように構成される、請求項7に記載の溶接制御装置。
- 請求項7又は8に記載の溶接制御装置であって、該溶接制御装置は、溶接電力を制御して、溶接機の溶接電流を、所定の時間の間に開始値から終値まで変化させうるように構成され、ここで前記所定の時間は、例えば1秒〜2分の間であってもよく、60秒−500秒であってもよく、また前記所定の時間の間に、溶接電流は5%〜50%低下させられてもよく、最も好ましくは10%〜35%低下させられる、溶接制御装置。
- 請求項7から9のいずれかに記載の溶接制御装置であって、該溶接制御装置は、溶接機の外部制御装置を置き換えて該溶接機に接続されることができ、該溶接制御装置は、所定の時間の間又は溶接に必要な時間の間に、初期値から終値まで、線形に又は別の方式で、前記溶接機の溶接電流を制御する、溶接制御装置。
- 請求項7から10のいずれかに記載の溶接制御装置であって、該溶接制御装置は、赤外線センサ等の温度測定装置を備え、溶接中に、溶接電流を、溶接接合部及び/又は溶接される部品の温度に基づいて制御し、溶接接合部及び/又は溶接される部品の温度が上昇すると、溶接電流を減らすように、制御する、溶接制御装置。
- 補助デバイス又は溶接機に含まれるコンピュータと、コンピュータプログラムとを有する、請求項7から11のいずれかに記載の溶接制御装置。
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FI20130150 | 2013-05-29 | ||
| FI20130150 | 2013-05-29 | ||
| FI20140016 | 2014-01-21 | ||
| FI20140016 | 2014-01-21 | ||
| PCT/FI2014/000008 WO2014191611A1 (en) | 2013-05-29 | 2014-05-29 | Welding control method and control apparatus |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2016520003A true JP2016520003A (ja) | 2016-07-11 |
Family
ID=51988067
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016516212A Pending JP2016520003A (ja) | 2013-05-29 | 2014-05-29 | 溶接制御方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20160151852A1 (ja) |
| EP (1) | EP3003628A4 (ja) |
| JP (1) | JP2016520003A (ja) |
| FI (1) | FIU20140168U1 (ja) |
| WO (1) | WO2014191611A1 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10967451B2 (en) | 2016-03-31 | 2021-04-06 | Illinois Tool Works Inc. | Methods and apparatus to control hot-start weld current for arc ignition |
| CN110977183A (zh) * | 2019-12-18 | 2020-04-10 | 深圳华工激光设备有限公司 | 一种超声波焊头的加工系统 |
| US12173615B2 (en) * | 2020-02-14 | 2024-12-24 | Rtx Corporation | Multi-zone blade fabrication |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58187262A (ja) | 1982-04-26 | 1983-11-01 | Hitachi Ltd | 多電極ア−ク溶接方法 |
| US5136139A (en) | 1989-11-29 | 1992-08-04 | Gilliland Malcolm T | Pulse MIG welder for welding thin-walled copper-nickel pipe |
| JP3534453B2 (ja) | 1994-09-21 | 2004-06-07 | 日新製鋼株式会社 | 抵抗溶接方法および装置 |
| US5770834A (en) * | 1996-08-14 | 1998-06-23 | Abb Flexible Automation, Inc. | Robot control system and method for TIG welding |
| KR100243084B1 (ko) | 1997-12-26 | 2000-04-01 | 윤종용 | 용접로봇제어방법 및 그 제어장치 |
| JP4491996B2 (ja) | 2001-07-05 | 2010-06-30 | 株式会社デンソー | 溶融部温度をフィードバック制御する溶接制御装置及び溶接制御方法 |
| JP2006043731A (ja) * | 2004-08-04 | 2006-02-16 | Daihatsu Motor Co Ltd | スポット溶接の通電制御方法 |
| US7335853B2 (en) * | 2005-03-25 | 2008-02-26 | Mcgushion Kevin | Method for orbital welding using a pulsed current |
| US7642486B2 (en) * | 2006-05-05 | 2010-01-05 | Illinois Tool Works Inc. | Welding device with arc termination control |
| JP2008012541A (ja) * | 2006-07-03 | 2008-01-24 | Hitachi Constr Mach Co Ltd | 溶接装置及び溶接方法 |
| CN101309773B (zh) * | 2006-10-19 | 2012-07-18 | 松下电器产业株式会社 | 电弧焊接控制方法以及电弧焊接装置 |
| DE202007011584U1 (de) | 2007-08-17 | 2009-01-02 | Interforge Klee Gmbh | Schweißgerät |
| CH701448B1 (de) * | 2009-07-02 | 2022-07-29 | Soudronic Ag | Verfahren und Schweissvorrichtung zur Beurteilung der angewandten Schweissstromstärke beim Widerstandsnahtschweissen von Behälterzargen. |
| US10766089B2 (en) | 2010-07-14 | 2020-09-08 | Illinois Tool Works | Heat input control for welding systems |
| CN102632353A (zh) | 2012-03-31 | 2012-08-15 | 重庆乾合科技有限公司 | 焊接温度自动控制装置 |
-
2014
- 2014-05-29 EP EP14804723.6A patent/EP3003628A4/en not_active Ceased
- 2014-05-29 JP JP2016516212A patent/JP2016520003A/ja active Pending
- 2014-05-29 FI FIU20140168U patent/FIU20140168U1/fi active
- 2014-05-29 US US14/894,116 patent/US20160151852A1/en not_active Abandoned
- 2014-05-29 WO PCT/FI2014/000008 patent/WO2014191611A1/en not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP3003628A4 (en) | 2016-05-18 |
| FIU20140168U1 (fi) | 2014-12-22 |
| US20160151852A1 (en) | 2016-06-02 |
| EP3003628A1 (en) | 2016-04-13 |
| WO2014191611A1 (en) | 2014-12-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9035220B2 (en) | Cold-metal-transfer welding process and welding installation | |
| US6512200B2 (en) | Welding control system | |
| US9012808B2 (en) | Method for controlling and/or regulating a welding apparatus, and welding apparatus | |
| JP5460863B2 (ja) | 溶接操作中に溶接プロセスを変更する方法 | |
| JP2008542027A5 (ja) | ||
| US11872659B2 (en) | Welding device and welding method with self-setting welding wire feed speed | |
| JP4875831B2 (ja) | 消耗しない電極を使用した溶接若しくはタック溶接方法 | |
| JP2019000854A (ja) | 溶接システム及び溶接方法 | |
| CA3130599C (en) | SYSTEMS AND METHODS FOR CONTROLLING AN ELECTRODE WIRE AT THE END OF A WELDING | |
| US20220410300A1 (en) | Method and apparatus for welding a weld seam | |
| CN112423926A (zh) | 包括消耗性焊丝的电弧焊接方法 | |
| US20160151852A1 (en) | Welding control method and control apparatus | |
| JP7216208B2 (ja) | 溶融される電極を用いた溶接プロセスを制御するための方法、および、そのような制御装置を有する溶接装置 | |
| JP5200624B2 (ja) | 多電極サブマージアーク溶接機 | |
| JP5157270B2 (ja) | 非消耗電極型自動溶接装置 | |
| EP2808116A2 (en) | Welding control method and control device | |
| KR100899759B1 (ko) | 용접기의 필러 와이어 공급 장치 | |
| JP6356990B2 (ja) | 工業製品の製造方法、スポット溶接システム | |
| KR102766669B1 (ko) | 일렉트로 가스 아크 용접 장치 및 이를 이용한 용접방법 | |
| US20250353099A1 (en) | Welding method and welding device | |
| JP2010172953A (ja) | アークスタート制御方法および溶接ロボットシステム | |
| JP2006346694A (ja) | 非消耗電極アーク溶接の電流制御方法 | |
| JP2004050202A (ja) | 消耗電極式アークスポット溶接方法および消耗電極式アーク溶接装置 | |
| US20220134462A1 (en) | Systems and methods to mitigate fusion between a wire electrode and a welding torch | |
| KR20160021398A (ko) | 비소모성 전극을 갖는 용접 장치 및 그 작동 방법 |