JP2017001054A - 帯状板の接合方法 - Google Patents
帯状板の接合方法 Download PDFInfo
- Publication number
- JP2017001054A JP2017001054A JP2015116515A JP2015116515A JP2017001054A JP 2017001054 A JP2017001054 A JP 2017001054A JP 2015116515 A JP2015116515 A JP 2015116515A JP 2015116515 A JP2015116515 A JP 2015116515A JP 2017001054 A JP2017001054 A JP 2017001054A
- Authority
- JP
- Japan
- Prior art keywords
- strip
- steel plate
- plate
- shaped steel
- adhesive tape
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/021—Control or correction devices in association with moving strips
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/24—Transferring coils to or from winding apparatus or to or from operative position therein; Preventing uncoiling during transfer
- B21C47/247—Joining wire or band ends
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/26—Special arrangements with regard to simultaneous or subsequent treatment of the material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/06—Making more than one part out of the same blank; Scrapless working
- B21D28/08—Zig-zag sequence working
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/28—Associations of cutting devices therewith
- B21D43/287—Devices for handling sheet or strip material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/01—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work
- B26D1/02—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a stationary cutting member
- B26D1/03—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a stationary cutting member with a plurality of cutting members
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/50—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like
- B29C65/5007—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like characterised by the structure of said adhesive tape, threads or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/83—General aspects of machine operations or constructions and parts thereof characterised by the movement of the joining or pressing tools
- B29C66/836—Moving relative to and tangentially to the parts to be joined, e.g. transversely to the displacement of the parts to be joined, e.g. using a X-Y table
- B29C66/8362—Rollers, cylinders or drums moving relative to and tangentially to the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/10—Changing the web roll in unwinding mechanisms or in connection with unwinding operations
- B65H19/18—Attaching, e.g. pasting, the replacement web to the expiring web
- B65H19/1842—Attaching, e.g. pasting, the replacement web to the expiring web standing splicing, i.e. the expiring web being stationary during splicing contact
- B65H19/1852—Attaching, e.g. pasting, the replacement web to the expiring web standing splicing, i.e. the expiring web being stationary during splicing contact taking place at a distance from the replacement roll
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H21/00—Apparatus for splicing webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/18—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated tools
- B29C65/24—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated tools characterised by the means for heating the tool
- B29C65/242—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated tools characterised by the means for heating the tool the heat transfer being achieved by contact, i.e. a heated tool being brought into contact with the welding tool and afterwards withdrawn from it
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/83—General aspects of machine operations or constructions and parts thereof characterised by the movement of the joining or pressing tools
- B29C66/832—Reciprocating joining or pressing tools
- B29C66/8322—Joining or pressing tools reciprocating along one axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/46—Splicing
- B65H2301/463—Splicing splicing means, i.e. means by which a web end is bound to another web end
- B65H2301/4631—Adhesive tape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/173—Metal
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
- Shearing Machines (AREA)
- Nonmetal Cutting Devices (AREA)
- Basic Packing Technique (AREA)
Abstract
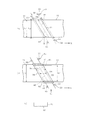
【解決手段】帯状板11の反搬送方向側の端部および新たな帯状板11の搬送方向側の端部にサポート部材52をあてがうサポート工程と、帯状板の反搬送方向側の端部および新たな帯状板の搬送方向側の端部間にテープ22を貼付することで帯状板に新たな帯状板を接合する接合工程を備え、接合工程では、帯状板の反搬送方向側の端部および新たな帯状板の搬送方向側の端部にサポート部材があてがわれた状態でサポート部材とは反対側からテープを貼付する。
【選択図】図5
Description
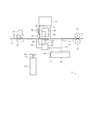
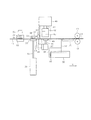
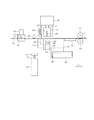
[1]帯状鋼板11が搬送停止された場合には、図7に示すように、上刃42がシャー台39の切断位置で上昇位置から下降位置へ移動し、上刃42の切断面43および下刃44の切断面45が帯状鋼板11から反搬送方向側の端部を切除する。この工程ではクランプ35が上昇位置に静止し、リフター49およびバックアッププレート52のそれぞれが下降位置に静止している。この工程では帯状鋼板11のうち搬送方向側の残りが2組のフィードロール17および鋼板サポート31で支持されており、帯状鋼板11のうち残りが搬送方向から反搬送方向に向けて下へ自重で垂れ下がる。
[2]上刃42がシャー台39の切断位置で下降位置から上昇位置に復帰する。この工程ではクランプ35が上昇位置に静止し、リフター49およびバックアッププレート52のそれぞれが下降位置に静止している。
[3]クランプ台32上から端材63(図7参照)が除去される。この端材63は帯状鋼板11から切除されたものであり、作業者が手で取り除く。
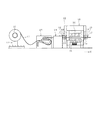
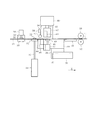
[4]作業者がアンコイラー12の駆動シャフト16に新たな帯状鋼板11を装着し、図8に示すように、新たな帯状鋼板11をアンコイラー12から反搬送方向側のフィードロール17の手前まで巻き戻す。この新たな帯状鋼板11はクランプ台32およびクランプ35間を通して上刃42および下刃44間に挿入されるものであり、残りの帯状鋼板11の上に載せられる。
[5]クランプ35がシャー台39の切断位置で上昇位置から下降位置へ移動し、図9に示すように、クランプ台32およびクランプ35間で新たな帯状鋼板11がクランプされる。この工程では上刃42が上昇位置に静止し、リフター49およびバックアッププレート52のそれぞれが下降位置に静止している。
[6]上刃42がシャー台39の切断位置で上昇位置から下降位置へ移動し、図10に示すように、上刃42の切断面43および下刃44の切断面45が新たな帯状鋼板11から搬送方向側の端部を切除する。この工程ではリフター49およびバックアッププレート52のそれぞれが下降位置に静止し、新たな帯状鋼板11がクランプ台32およびクランプ35間でクランプされており、新たな帯状鋼板11から切除された端材64を鋼板サポート31が残りの帯状鋼板11を介して支える。
[7]上刃42がシャー台39の切断位置で下降位置から上昇位置に復帰する。この工程ではリフター49およびバックアッププレート52のそれぞれが下降位置に静止し、新たな帯状鋼板11がクランプ台32およびクランプ35間でクランプされている。
[8]作業者が端材64を鋼板サポート31上から手で取り除く。
[9]リフター49が、図11に示すように、シャー台39の切断位置で下降位置から上昇位置へ移動することに応じて残りの帯状鋼板11の垂れ下り部分を下から支える。この残りの帯状鋼板11の垂れ下り部分はリフター49によって支えられることで水平状態となり、残りの帯状鋼板11の端面46は垂れ下り部分が水平状態となることで新たな帯状鋼板11の端面46に水平方向に突き合わされる。この工程ではクランプ35が下降位置に静止し、上刃42が上昇位置に静止し、バックアッププレート52が下降位置に静止している。
[10]シャー台39が、図12に示すように、バックアッププレート52の下降位置およびリフター49の上昇位置で切断位置から退避位置へ移動する。このシャー台39は残りの帯状鋼板11および新たな帯状鋼板11の静止状態で移動するものであり、バックアッププレート52はシャー台39が移動することで残りの帯状鋼板11の端面46および新たな帯状鋼板11の端面46間の突き合わせ部分に下から対向する。この工程ではクランプ35が下降位置に静止し、上刃42が上昇位置に静止している。
[11]バックアッププレート52が、図13に示すように、シャー台39の退避位置で下降位置から上昇位置へ移動することで残りの帯状鋼板11および新たな帯状鋼板11間の突き合わせ部分を下から支える。この工程ではクランプ35が下降位置に静止し、上刃42が上昇位置に静止し、リフター49が上昇位置に静止している。
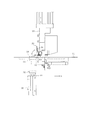
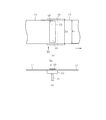
[12]粘着テープ22を残りの帯状鋼板11および新たな帯状鋼板11間に上から貼付する(図13参照)。この粘着テープ22は作業者が上からテープガイド53の両ピン55間およびテープガイド54の両ピン55間を通して残りの帯状鋼板11の上面および新たな帯状鋼板11の上面に押し付けるものであり、正規姿勢で両帯状鋼板11に貼付される。バックアッププレート52は粘着テープ22の貼付作業時に両帯状鋼板11を下から支えるものであり、作業者が粘着テープ22を貼付するときに両帯状鋼板11に加わる外力で両帯状鋼板11が上から下に向けて凹むように弾性変形することを防ぐ。
[13]作業者が、図14に示すように、押えプレート58を手で退避位置から押え位置に移動操作することで粘着テープ22を押えプレート58によって上から押える。この工程ではクランプ35が下降位置に静止し、上刃42が上昇位置に静止し、リフター49およびバックアッププレート52のそれぞれが上昇位置に静止している。
[14]作業者が押えプレート58の押え位置で粘着テープ22の両端部のそれぞれを手で上へ持上げることでカッター61の刃部62に押付け、粘着テープ22の両端部のそれぞれのうちカッター61の刃部62から外側へはみ出た部分を粘着テープ22から切除する。
[15]作業者が押えプレート58から手を離すことで押えプレート58をリターンスプリング59のバネ力で押え位置から退避位置に復帰させる。
[16]バックアッププレート52が、図15に示すように、シャー台39の退避位置で上昇位置から下降位置に復帰する。
[17]リフター49が、図15に示すように、シャー台39の退避位置で上昇位置から下降位置に復帰する。
[18]シャー台39が退避位置から切断位置に復帰する。
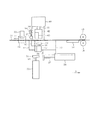
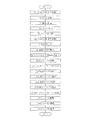
[19]クランプ35が下降位置から上昇位置に復帰することで接合機14が図4の初期状態に戻る。この[19]工程が終了した場合には残りの帯状鋼板11および新たな帯状鋼板11の搬送が再開され、残りの帯状鋼板11および新たな帯状鋼板11が接合状態でプレス機15に搬送されることに応じて残りの帯状鋼板11および新たな帯状鋼板11から順に固定子打抜板3が打抜かれる。図16は[1]工程〜[19]工程の流れを示すものである。
残りの帯状鋼板11の反搬送方向側の端部および新たな帯状鋼板11の搬送方向側の端部間に粘着テープ22を貼付することで両者間を接合した。このため、残りの帯状鋼板11がフィードロール17で搬送されることに応じて残りの帯状鋼板11に続けて新たな帯状鋼板11がプレス機15に供給され、残りの帯状鋼板11に続けて新たな帯状鋼板11にプレス機15でプレス加工が施されるので、廃材の量が削減され、段取りに必要な時間も短縮される。しかも、薄肉で幅広な帯状鋼板11間を溶接する場合の問題であった溶接品質のばらつきが解消されるので、帯状鋼板11が円滑に搬送される。
バックアッププレート52の幅寸法Wpを粘着テープ22の幅寸法Wtに比べて大きく設定したので、粘着テープ22を貼付するときに粘着プレート22から両帯状鋼板11に作用する外力をバックアッププレート52が短手方向の全域で受けることとなる。従って、粘着テープ22を両帯状鋼板11間に貼付するときに両帯状鋼板11が外力で撓むことが確実に防止されるので、粘着テープ22が両帯状鋼板11に一層安定的に密着する。
リフター49を新たな帯状鋼板11のクランプ解除状態で下降位置から上昇位置へ移動させた。従って、残りの帯状鋼板11の反搬送方向側の端部が新たな帯状鋼板11の搬送方向側の端部に接触した場合に新たな帯状鋼板11が反搬送方向へ位置ずれするので、新たな帯状鋼板11が残りの帯状鋼板11によって押されることで上に向けて膨らむことなく両帯状鋼板11の端面46間が水平方向に突き合わされる。
上記実施例1〜3においては、押えプレート58に2つのカッター61を刃部62が横向きとなるように固定しても良い。
上記実施例1〜3においては、帯状鋼板11から固定子打抜板3を短手方向に1列または3列以上に打抜いても良い。
上記実施例1〜3においては、単体で製品となる非積層用の打抜板を帯状鋼板11から打抜いても良い。
Claims (6)
- プレス機に搬送される帯状板の反搬送方向側の端部に新たな帯状板の搬送方向側の端部を接合するための方法において、
前記帯状板の反搬送方向側の端部および前記新たな帯状板の搬送方向側の端部にサポート部材をあてがうサポート工程と、
前記帯状板の反搬送方向側の端部および前記新たな帯状板の搬送方向側の端部間にテープを貼付することで前記帯状板に前記新たな帯状板を接合する接合工程を備え、
前記接合工程では、前記帯状板の反搬送方向側の端部および前記新たな帯状板の搬送方向側の端部に前記サポート部材があてがわれた状態で前記サポート部材とは反対側から前記テープが貼付されることを特徴とする帯状板の接合方法。 - 前記接合工程では、前記テープとして前記帯状板および前記新たな帯状板のいずれとも異なる色彩のものが使用されることを特徴とする請求項1に記載の帯状板の接合方法。
- 前記接合工程では、前記テープが押え部材によって前記サポート部材とは反対側から押えられた状態で当該押え部材からはみ出た位置で切断されることを特徴とする請求項1または2に記載の帯状板の接合方法。
- 前記接合工程では、2つの刃部を有する押え部材によって前記テープが前記サポート部材と反対側から押えられた状態で前記テープの両端部のそれぞれが当該押え部材の刃部に押当てられることで切断されることを特徴とする請求項1または2に記載の帯状板の接合方法。
- 前記接合工程では、前記押え部材の2つの刃部のそれぞれとして鋸刃状のものが用いられることを特徴とする請求項4に記載の帯状板の接合方法。
- 前記サポート工程では、前記サポート部材として前記テープに比べて幅広な部材が用いられることを特徴とする請求項1から5のいずれかに記載の帯状板の接合方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015116515A JP5951080B1 (ja) | 2015-06-09 | 2015-06-09 | 帯状板の接合方法 |
| US15/579,500 US10369615B2 (en) | 2015-06-09 | 2016-02-09 | Method of joining strip-shaped sheets |
| PCT/JP2016/053806 WO2016199447A1 (ja) | 2015-06-09 | 2016-02-09 | 帯状板の接合方法 |
| CN201680028093.6A CN107614144B (zh) | 2015-06-09 | 2016-02-09 | 带状板的接合方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015116515A JP5951080B1 (ja) | 2015-06-09 | 2015-06-09 | 帯状板の接合方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP5951080B1 JP5951080B1 (ja) | 2016-07-13 |
| JP2017001054A true JP2017001054A (ja) | 2017-01-05 |
Family
ID=56375202
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015116515A Active JP5951080B1 (ja) | 2015-06-09 | 2015-06-09 | 帯状板の接合方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US10369615B2 (ja) |
| JP (1) | JP5951080B1 (ja) |
| CN (1) | CN107614144B (ja) |
| WO (1) | WO2016199447A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018144198A (ja) * | 2017-03-08 | 2018-09-20 | 株式会社デンソー | 帯状薄板の接合システム |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3936275A1 (de) | 2020-07-06 | 2022-01-12 | Primetals Technologies Germany GmbH | Bearbeitungsverfahren und -anlage zum schweissen von metallbändern |
| CN114472673A (zh) * | 2022-01-28 | 2022-05-13 | 广东利元亨智能装备股份有限公司 | 一种料带裁切装置及叠片设备 |
| CN116277996B (zh) * | 2023-01-12 | 2026-07-17 | 深圳市拓腾兴科技有限公司 | 一种自动接膜方法及自动接膜机 |
| DE102023125195A1 (de) * | 2023-09-18 | 2025-03-20 | Krones Aktiengesellschaft | Vorrichtung zum Verbinden von Etikettenbändern |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3245861A (en) * | 1961-03-24 | 1966-04-12 | Dick Co Ab | Web splicer |
| US3434907A (en) * | 1965-06-02 | 1969-03-25 | Johnson & Johnson | Splicing device and resulting product |
| JPS5425578A (en) * | 1977-07-28 | 1979-02-26 | Fuji Electric Co Ltd | Method of feeding strip materials into press |
| US4239582A (en) * | 1980-03-28 | 1980-12-16 | Mcgrath Thomas F | Data form splicer |
| JPS5764428A (en) * | 1980-10-06 | 1982-04-19 | Matsushita Refrig Co | Method for continuously feeding press material |
| JPS5868437A (ja) * | 1981-10-17 | 1983-04-23 | Nagayama Denshi Kogyo Kk | 板金加工方法 |
| FR2679888B1 (fr) * | 1991-08-02 | 1993-11-26 | Du Pont De Nemours And Cy | Procede et dispositif pour raccorder en continuite deux feuils minces. |
| US5405470A (en) | 1991-08-02 | 1995-04-11 | Held; Alfons N. | Method and device for splicing two thin webs of material |
| JP4346469B2 (ja) | 2004-02-24 | 2009-10-21 | 三井金属鉱業株式会社 | フィルム接合装置および電子部品実装用フィルムキャリアテープ |
| BR112012004131B1 (pt) | 2009-08-31 | 2017-09-26 | Mitsubishi-Hitachi Metals Machinery, Inc | Method and application of welding attention on both sides, method of junction of metal plates in cold lamination system, and cold lamination system |
| JP5978958B2 (ja) * | 2012-11-29 | 2016-08-24 | アイシン・エィ・ダブリュ株式会社 | 打抜きプレス機における鋼板接合装置 |
| WO2015168106A1 (en) * | 2014-04-28 | 2015-11-05 | Arkk Engineering | Weight material cutting, dispensing and applying systems |
| CN204369261U (zh) | 2014-12-12 | 2015-06-03 | 俞哲 | 一种半自动胶带粘贴机 |
-
2015
- 2015-06-09 JP JP2015116515A patent/JP5951080B1/ja active Active
-
2016
- 2016-02-09 US US15/579,500 patent/US10369615B2/en active Active
- 2016-02-09 WO PCT/JP2016/053806 patent/WO2016199447A1/ja not_active Ceased
- 2016-02-09 CN CN201680028093.6A patent/CN107614144B/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018144198A (ja) * | 2017-03-08 | 2018-09-20 | 株式会社デンソー | 帯状薄板の接合システム |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2016199447A1 (ja) | 2016-12-15 |
| US10369615B2 (en) | 2019-08-06 |
| CN107614144A (zh) | 2018-01-19 |
| CN107614144B (zh) | 2019-10-18 |
| US20180147619A1 (en) | 2018-05-31 |
| JP5951080B1 (ja) | 2016-07-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5951080B1 (ja) | 帯状板の接合方法 | |
| CN103183202B (zh) | 定位输送装置和定位输送方法 | |
| CN110370381B (zh) | 用于制备手撕位无冲切刀痕产品的工艺及其模切设备 | |
| JP5802818B1 (ja) | 順送加工方法 | |
| CN105382079A (zh) | 一种带状金属层薄膜冲切装置及其方法 | |
| CN110140285A (zh) | 用于将板材件连接成板材组的设备和方法 | |
| KR101480814B1 (ko) | 이차전지의 전극필름 성형용 프레스장치 | |
| JP6353652B2 (ja) | 打ち抜き切断装置 | |
| CN104551698B (zh) | 一种用于金属卷料搭接异种金属的自动化装置 | |
| JP7101563B2 (ja) | 成形体の製造方法及び成形体の製造装置 | |
| US20230068234A1 (en) | Method for manufacturing ribbon piece | |
| JPH11297314A (ja) | 電池製造用切断装置 | |
| JP2019216115A (ja) | 巻回装置 | |
| CN215360360U (zh) | 一种精密转贴复合机 | |
| CN113319930A (zh) | 一种含停机装置的模切件加工系统 | |
| CN217498184U (zh) | 一种封装膜切设备 | |
| CN104290134A (zh) | 模切加工设备及模切加工方法 | |
| CN204545947U (zh) | 一种用于金属卷料搭接异种金属的自动化装置 | |
| KR20190074127A (ko) | 스트레치 필름을 이용한 플렉시블 인쇄회로기판용 필름 절단 장치 | |
| JP6063533B2 (ja) | 順送加工方法 | |
| CN109795906B (zh) | 薄膜材料匀速移送装置 | |
| JP6010670B2 (ja) | 順送加工方法 | |
| JP5086754B2 (ja) | 薄板鋼板のシャーリング方法 | |
| JP2005081414A (ja) | 順送りプレス加工装置 | |
| JP7822886B2 (ja) | 加工システムおよび成形品の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20160510 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20160607 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5951080 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |