JP2017001314A - 管曲げ加工装置 - Google Patents
管曲げ加工装置 Download PDFInfo
- Publication number
- JP2017001314A JP2017001314A JP2015118470A JP2015118470A JP2017001314A JP 2017001314 A JP2017001314 A JP 2017001314A JP 2015118470 A JP2015118470 A JP 2015118470A JP 2015118470 A JP2015118470 A JP 2015118470A JP 2017001314 A JP2017001314 A JP 2017001314A
- Authority
- JP
- Japan
- Prior art keywords
- tube
- heating
- pipe
- pair
- head
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005452 bending Methods 0.000 title claims abstract description 112
- 238000010438 heat treatment Methods 0.000 claims abstract description 109
- 230000002093 peripheral effect Effects 0.000 claims description 6
- 238000000034 method Methods 0.000 description 18
- 238000003780 insertion Methods 0.000 description 4
- 230000037431 insertion Effects 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 229920001577 copolymer Polymers 0.000 description 2
- 230000003028 elevating effect Effects 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 229920001343 polytetrafluoroethylene Polymers 0.000 description 2
- 239000004810 polytetrafluoroethylene Substances 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 229920000840 ethylene tetrafluoroethylene copolymer Polymers 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- -1 polytetrafluoroethylene Polymers 0.000 description 1
Images





Landscapes
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Abstract
【課題】管の曲げ加工範囲を種々に設定できる管曲げ加工装置を提供する。【解決手段】制御部は、往復移動機構35により、管21を把持した状態の一対のチャック23の間で加熱ヘッド39を走査させて管21を加熱した後、支点ユニット3と、回転軸19と、回転ベース13とによって管21の曲げ加工を行う。往復移動機構35のサーボモータ47を制御することにより、管21の任意の範囲を加熱することができるので、管21の曲げ加工範囲を種々に設定することができる。【選択図】図1
Description
本発明は、樹脂製の管を曲げ加工するための管曲げ加工装置に係り、特に、管を加熱する技術に関する。
従来、この種の装置として、管の曲げ角及び曲げ半径に応じた範囲にわたって加熱する加熱用誘導コイル(9)を備えたものがある(例えば、特許文献1参照)。
また、高温ガスを管の内側から供給して管を加熱する内挿部材(3)と、高温ガスを供給されて、管を外側から加熱する曲げ加工手段(4)とを備えたものがある(例えば、特許文献2参照)。
しかしながら、このような構成を有する従来例の場合には、次のような問題がある。
すなわち、従来の装置は、管の加熱範囲が固定されるので、管の曲げ加工範囲が限定されてしまうという問題がある。
すなわち、従来の装置は、管の加熱範囲が固定されるので、管の曲げ加工範囲が限定されてしまうという問題がある。
本発明は、このような事情に鑑みてなされたものであって、任意の範囲を加熱可能な構成とすることにより、管の曲げ加工範囲を種々に設定できる管曲げ加工装置を提供することを目的とする。
本発明は、このような目的を達成するために、次のような構成をとる。
すなわち、請求項1に記載の発明は、管を加熱して曲げ加工する管曲げ加工装置において、曲げ加工される管の長手方向に所定距離だけ離れた二箇所をそれぞれ把持する一対のチャックと、管を把持した状態の前記一対のチャックの間において、その間の管の外周面の一部を覆うように配置され、その覆った部分を加熱する加熱ヘッドと、前記加熱ヘッドが前記管を覆った状態で、前記管を把持した状態の前記一対のチャックの間で前記加熱ヘッドを走査させるヘッド走査機構と、前記ヘッド走査機構の動作を制御して管に対する加熱動作を制御する制御手段と、前記加熱ヘッドにより加熱された部分を曲げ加工する曲げ機構と、を備えていることを特徴とするものである。
すなわち、請求項1に記載の発明は、管を加熱して曲げ加工する管曲げ加工装置において、曲げ加工される管の長手方向に所定距離だけ離れた二箇所をそれぞれ把持する一対のチャックと、管を把持した状態の前記一対のチャックの間において、その間の管の外周面の一部を覆うように配置され、その覆った部分を加熱する加熱ヘッドと、前記加熱ヘッドが前記管を覆った状態で、前記管を把持した状態の前記一対のチャックの間で前記加熱ヘッドを走査させるヘッド走査機構と、前記ヘッド走査機構の動作を制御して管に対する加熱動作を制御する制御手段と、前記加熱ヘッドにより加熱された部分を曲げ加工する曲げ機構と、を備えていることを特徴とするものである。
[作用・効果]請求項1に記載の発明によれば、制御手段は、ヘッド走査機構により、管を把持した状態の一対のチャックの間で加熱ヘッドを走査させて管を加熱した後、曲げ機構により管の曲げ加工を行う。ヘッド走査機構を制御することにより、管の任意の範囲を加熱することができるので、管の曲げ加工範囲を種々に設定することができる。
また、本発明において、前記加熱ヘッドは、開閉可能な一対のカバー部材と、前記制御手段によって操作され、前記一対のカバー部材を、前記管の外周面の一部を覆う閉塞状態と、前記管を開放する開放状態とに駆動する駆動手段と、を備えていることが好ましい(請求項2)。
一対のカバー部材を駆動手段で開閉させることにより、閉塞状態と開放状態とに変位させることができるので、一対のチャックで把持された管の外周を加熱ヘッドで閉塞して加熱できる。
また、本発明において、前記管の外周面の一部を覆う加熱位置と、前記管から離間した離間位置とにわたって前記加熱ヘッドを移動させるヘッド移動手段を備え、前記制御手段は、管を加熱する際に前記ヘッド移動手段により前記加熱ヘッドを加熱位置に移動させて、前記加熱ヘッドを前記駆動手段により閉塞状態にし、加熱終了時に前記加熱ヘッドを前記駆動手段により開放状態にして離間位置に移動させることが好ましい(請求項3)。
制御手段は、管を加熱する際にヘッド移動手段により加熱ヘッドを加熱位置に移動させて、加熱ヘッドを駆動手段により閉塞状態にし、加熱終了時に加熱ヘッドを駆動手段により開放状態にして離間位置に移動させる。したがって、加熱時にのみ加熱ヘッドで管を閉塞して加熱することができ、曲げ加工時に加熱ヘッドが邪魔にならない。
また、本発明において、前記加熱ヘッドに加熱空気を送り込む加熱手段と、前記加熱手段からの加熱空気を前記加熱ヘッドの下部に送り込む加熱空気配管と、前記加熱空気配管の上部に設けられ、前記加熱手段から送り込まれた加熱空気を前記加熱ヘッドの内壁に沿って案内する案内板と、を備えていることが好ましい(請求項4)。
加熱手段からの加熱空気が加熱空気配管で加熱ヘッドに送られる際に、案内板により加熱空気が加熱ヘッドの内壁に沿って案内されるので、管の加熱空気配管側だけが加熱されることがなく、管の外周が均一に加熱される。したがって、曲げ加工時に管のつぶれ等が抑制できる。
また、本発明において、前記曲げ機構は、前記管の加熱された部分に接触して支持する支持部材と、前記一対のチャックを相対的に近接移動させるチャック移動機構と、を備えていることが好ましい(請求項5)。
支持部材を管の加熱された部分に接触させ、チャック移動機構で一対のチャックを相対的に近接移動させるので、管を曲げ加工することができる。
本発明に係る管曲げ加工装置によれば、制御手段は、ヘッド走査機構により、管を把持した状態の一対のチャックの間で加熱ヘッドを走査させて管を加熱した後、曲げ機構により管の曲げ加工を行う。ヘッド走査機構を制御することにより、管の任意の範囲を加熱することができるので、管の曲げ加工範囲を種々に設定することができる。
以下、図面を参照して本発明の一実施例について説明する。
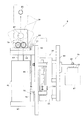
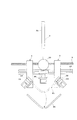
図1は、実施例に係る管曲げ加工装置の概略構成を示す斜視図である。
図1は、実施例に係る管曲げ加工装置の概略構成を示す斜視図である。
本実施例に係る管曲げ加工装置は、チャックユニット1と、支点ユニット3と、加熱ユニット5とを備えている。
チャックユニット1は、一対の移動ステージ7と、螺軸9と、サーボモータ11とを備えている。一対の移動ステージ7は、図示しないリニアガイドに対して直線的に移動自在に取り付けられているとともに、螺軸9に螺合されている。螺軸9の一端側は、サーボモータ11に取り付けられている。サーボモータ11が駆動されると、螺軸9が回転され、一対の移動ステージ7が互いに逆方向へ移動する。つまり、一方に螺軸9が回転するようにサーボモータ11が駆動されると、一対のチャック7が互いに接近し、他方に螺軸9が回転するようにサーボモータ11が駆動されると、一対の移動ステージ7が互いに離反する。
一対の移動ステージ7は、螺軸9に螺合されている部分とは反対側に、回転ベース13と、スライドベース15と、チャックベース17とが下からその順に取り付けられている。回転ベース13は、移動ステージ7に対して取り付けられている回転軸19に自由回転自在に取り付けられている。この回転軸19は、管21が曲げ加工された際の管21を含む平面(後述する図10を参照)と直交する方向に軸芯Pが向けられて移動ステージ7に取り付けられている。なお、本実施例における管21は、例えば、フッ素樹脂製であり、さらに詳細にはPFA(テトラフルオロエチレン・パーフルオロアルキルビニルエーテル共重合体)である。
スライドベース15は、管21の長手方向に移動自在となるように回転ベース13に対して取り付けられている。回転ベース13の上面には、管21の長手方向に平行な位置関係で直線状のガイド(図示省略)が配置されている。スライドベース15は、このガイドに対して移動自在に取り付けられており、このガイドに沿って外力に応じて移動することができる。チャックベース17は、スライドベース15の上部に取り付けられている。
チャックベース17は、チャック23を上面に配置されている。チャック23は、チャック部25とエアシリンダ27とを備えている。チャック部25は、一対のチャック部材29を備えている。一対のチャック部材29は、高さ方向の中央付近に管21を収容する凹部を備え、一方が固定で、他方が一方に対して移動可能にチャックベース17に取り付けられている。移動可能なチャック部材29は、エアシリンダ27のピストンロッドに取り付けられている。エアシリンダ27のピストンロッドが収縮されると、移動可能なチャック部材29が固定のチャック部材29から離反して凹部を開放し、エアシリンダ27のピストンロッドが伸長されると、移動可能なチャック部材29が固定のチャック部材29に当接して凹部を閉止する。一対のチャック23は、管21を把持するものであって、後述する曲げ加工部bpの長さよりも長い所定距離だけ離れた二箇所をそれぞれ把持する。
支点ユニット3は、エアシリンダ31と、支点部材33とを備えている。エアシリンダ31は、ピストンロッドの先端部に支点部材33の側面が取り付けられている。エアシリンダ31のピストンロッドの進退方向は、一対のチャック23を結んだ直線に直交する方向である。また、支点部材33は、一対のチャック23に把持されている管21の高さと同じ高さに位置されている。支点部材33は、平面視でほぼ円形状の外形を呈する。後述するように、管21の曲げ加工はこの支点部材33の外周に沿うようになされるので、この支点部材33の外径、形状は、管21の所望の曲げ量(曲げ半径、曲げ形状などを含む)に応じて変えることが好ましい。支点ユニット3は、エアシリンダ31のピストンロッドの伸縮により、一対のチャック23による把持位置の間である管21の曲げ加工部bpから支点部材33が離間した待機位置(図1、後述する図7〜図9、図11の位置を参照)と、曲げ加工部bpに支点部材33が接触した加工位置(後述する図10の位置を参照)とにわたって支点部材33を進退移動させる。なお、ここで曲げ加工部bpは、直線形状の管21のうちこの曲げ加工装置によって曲げ加工が施される長さ範囲の部分をいう。
なお、上述した支点ユニット3と、回転軸19と、回転ベース13とが本発明における「曲げ機構」に相当し、螺軸9とサーボモータ11とが本発明における「チャック移動機構」に相当し、支点部材33が本発明における「支持部材」に相当する。
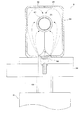
ここで図2〜図4を参照して加熱ユニット5について説明する。なお、図2は、加熱ユニットの側面図であり、図3は、加熱ヘッドの開閉機構を示す側面図であり、図4は、加熱空気配管の上部の構成を示す縦断面図である。
加熱ユニット5は、往復移動機構35と、昇降機構37と、加熱ヘッド39と、空気加熱ユニット41とを備えている。この加熱ユニット5は、管21の曲げ加工部bpを、曲げ加工が可能な程度に軟化するような加熱温度に加熱するものであって、具体的には、空気加熱ユニット41にて適当な温度に加熱した空気を、管21の曲げ加工部bpに吹き付けて加熱する。その加熱温度は、管21の素材の種類等によって異なるが、例えば、PFA管の場合には約310℃である。
往復移動機構35は、一対のチャック23によって把持された管21の長手方向にそって配置された直線移動ユニット43と、直線移動ユニット43に沿って移動片45を駆動するサーボモータ47とを備えている。サーボモータ47が駆動されると、その回転方向に応じて移動片45が直線移動ユニット43に沿って進退駆動される。
作動片45には、取り付け部材49が連結されている。取り付け部材49には、昇降機構37を構成するエアシリンダ51が取り付けられている。エアシリンダ51は、鉛直方向に進退するようにピストンロッド53が取り付けられている。エアシリンダ51は、管21を加熱する加熱位置(図2中に二点鎖線で示す高さ位置)と、管21の下方に位置する離間位置(図1及び図2中の実線で示す高さ位置)とにわたって加熱ヘッド39を昇降させる。
エアシリンダ51のピストンロッド53には、昇降フレーム55が取り付けられている。昇降フレーム55は、エアシリンダ51とは反対面の下方に下部取付棚57が取り付けられ、その上方に上部取付棚59が取り付けられている。
下部取付棚57には、空気加熱ユニット41が取り付けられている。空気加熱ユニット41は、清浄な空気を図示しない空気供給源から取り込むとともに、空気を所定の温度に加熱する。空気加熱ユニット41は、上部に加熱空気配管63を備えている。加熱空気配管63は、空気加熱ユニット41で生成された加熱空気を上方の加熱ヘッド39へ案内する。
上部取付棚59には、加熱ヘッド39が取り付けられている。加熱ヘッド39は、開閉自在な一対の可動カバー65を備えている。可動カバー65の管の長手方向の長さは管21の曲げ加工部bpの長さよりも短い。一対の可動カバー65は、図4に示すように、例えば、薄板状の板材を矩形の箱形状に加工して管21の長手方向にそった鉛直面で半分に切断した如き形状をなし、それぞれの切断面を合わせて閉じた状態で内部に加熱空間を形成するよう構成されている。一対の可動カバー65には、管21の長手方向の側面に端縁からの切り込みが形成され、かかる切り込みは一対の可動カバー65が閉じられた状態で、管21の外径より大なる内径を有する挿通穴67を形成する。一対の可動カバー65は、管21の軸方向から見た状態で、開放時にV字状となるように、上端が下端より広く開く。一対の可動カバー65は、底部に、内部の加熱空間に連通している導入口69が形成されている。この導入口69は、案内板71を取り付けられている。換言すると、案内板71は、加熱空気配管63の上部に取り付けられている。案内板71は、縦断面でみると、下辺が上辺よりも短い台形状を呈し、下方から供給されてきた加熱空気を可動カバー65の側面内壁に沿って上方へ分散させ、挿通穴67の周辺に均等に加熱空気を案内させる。
ここで図3を参照する。加熱ヘッド39は、開閉機構73によって開閉される。開閉機構73は、エアシリンダ75と、リンク機構77と、開閉駆動ギア79とを備えている。エアシリンダ75は、下部取付棚57に立設されている。エアシリンダ75のピストンロッドは、リンク機構77のロッド81の下端に連結されている。開閉駆動ギア79は、一対の可動カバー65に軸固定で取り付けられている。具体的には、一対の可動カバー65の挿通穴67が形成された面の下部に、管21の長軸方向に回転軸が向けられた姿勢で配置され、互いが螺合した状態で一対の可動カバー65のそれぞれの側面に一対ずつ取り付けられている。開閉駆動ギア79は、各ギア比が1対1とされている。開閉駆動ギア79の一方(エアシリンダ51とは反対側)は、回転軸にレバー83の一端側が取り付けられている。レバー83の他端側は、ロッド81の上端に連結されている。したがって、エアシリンダ75のピストンロッドを収縮させると、ロッド81が下降された状態となって、レバー83の他端側が一端側とほぼ同じ高さの水平姿勢とされ、開閉駆動ギア79が互いに一対の可動カバー65の中心側へ回転して一対の可動カバー65を閉塞する「閉塞状態」になる(図2及び図3中の実線で示す状態)。一方、エアシリンダ75のピストンロッドを伸長させると、ロッド81が上昇された状態となって、レバー83の他端側が一端側より高い位置に上昇され、開閉駆動ギア79が互いに一対の可動カバー65の外側へ回転して一対の可動カバー65を開放する「開放状態」になる(図2及び図3中の二点鎖線で示す状態)。
なお、上述した往復移動機構35が本発明における「ヘッド走査機構」空気加熱ユニット41が本発明における「加熱手段」に相当する。また、上述した一対の可動カバー65が本発明における「一対のカバー部材」に相当し、開閉機構73が本発明における「駆動手段」に相当する。また、エアシリンダ51が本発明における「ヘッド移動手段」に相当する。
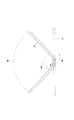
次に、図5を参照して、制御系について説明する。なお、図5は、実施例に係る管曲げ加工装置のブロック図であり、図6は、管の曲げ加工の説明に供する図である。
上述したサーボモータ11,47と、エアシリンダ27,51,75と、空気加熱ユニット41とは、制御部85によって統括的に制御される。制御部85は、図示しないCPUなどで構成されている。制御部85には、記憶部87と、指示部89と、表示部91とが接続されている。
記憶部87は、曲げ加工部bpを基準として、管21の両端部がなす角度としての曲げ角BA(図6参照)と、曲げ加工部bpにおける曲げ半径BR(図6参照)と、これらに対応する一対のチャック23の管21の長手方向の移動量(移動ステージ7の移動量でありサーボモータ11の駆動量、図10参照)と、曲げ半径BRに対応する曲げ加工部bpの長さに相当する加熱ヘッド39の移動量(サーボモータ47の駆動量)とを予め記憶している。また、管21に応じた空気加熱ユニット41における加熱温度の設定値などが記憶されるようにしてもよい。
指示部89は、例えば、キーボードやマウス、あるいは押しボタンスイッチなどで構成されている。この指示部89は、例えば、一対のチャック23に管21を載置した後に、一対のチャック23を閉止させる指示や曲げ加工を開始させる指示や、上述した曲げ角や曲げ半径をオペレータが指示するために用いられる。
表示部91は、例えば、液晶表示装置であり、上述した曲げ角BAや曲げ半径BRを選択したり、これらを編集したりする際の表示に用いられる。
なお、上述した制御部85が本発明における「制御手段」に相当する。
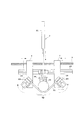
次に、図7〜図11を参照して、上述した管曲げ加工装置の動作について説明する。なお、図7は、曲げ加工の対象である管を配置する状態を示した平面図であり、図8は、管を挟持した状態を示した平面図であり、図9は、管の曲げ加工部を加熱する状態を示した平面図であり、図10は、支点部を進出させた状態を示した平面図であり、図11は、曲げ加工済の管を取り外した状態を示した平面図である。この曲げ加工を行う前の状態においては、支点部材33と加熱ヘッド39とがともに待機位置にあるものとする。
図7に示すように、オペレータは、まず曲げ加工前の管21を装置にセットする。具体的には、一対のチャック23が開放された状態で、管21の曲げ加工部bpが中央部に位置するようにして両端部を一対のチャック23に載置する。そして、オペレータが指示部89から把持を指示すると、図8に示すように管21が一対のチャック23に把持される。
次に、オペレータは、指示部89を介して、図6に示すように曲げ角BAと曲げ半径BRを指示する。また、このときオペレータは、入力した曲げ角BAと曲げ半径BRに対応した外径、形状の支点部材33をエアシリンダ31に取り付ける。その後、指示部89を介して、処理開始を指示する。なお、曲げ半径BRが常に同じであるならば、指示するのは曲げ角BAだけでもよい。
すると、図9に示すように、制御部85は、エアシリンダ51を操作して、可動カバー65が開放された状態の加熱ヘッド39を加熱位置に上昇させ、エアシリンダ75を操作して、管21を覆うようにして可動カバー65を閉止させる。さらに、制御部85は、曲げ半径BRに応じた加熱ヘッド39の移動距離を記憶部87から読み出してサーボモータ47を駆動する。このとき制御部85は、曲げ加工部bpの長さに対応する範囲内において加熱ヘッド39を往復移動させることが好ましい。また、その移動速度や駆動のタイミングなどは、加熱される曲げ加工部bpの範囲が均一に加熱されるように設定されることが好ましい。このように曲げ加工部bpよりも短い長さの加熱ヘッド39を移動させて管21を加熱するので、管の任意の範囲を加熱することができ、管21の曲げ加工範囲を曲げ角度BA及び曲げ半径BR等に応じて種々に設定し、曲げ加工に好適な範囲を均一に加熱することができる。なお、このとき管21が長手方向へ膨張するが、一対のチャック23が外方向へスライドベース15ごと水平移動するので、膨張分を吸収することができる。したがって、加熱に起因する管21のつぶれが防止できる。
制御部85は、管21の加熱処理を終えると、エアシリンダ75を操作して可動カバー65を開放させた後、エアシリンダ51を操作して加熱ヘッド39を待機位置に下降させる。制御部85は、エアシリンダ75を操作して、可動カバー65を閉止させて加熱ヘッド39内の温度低下を抑制させる。
次に、制御部85は、図10に示すように、エアシリンダ31を操作して、支点部材333を加工位置にまで進出させる。これとともに、制御部85は、サーボモータ11を操作して、一対の移動ステージ7を互いに接近する方向に移動させて曲げ加工処理を行う。その移動量は、曲げ角度BA及び曲げ半径BRに応じたものであり、記憶部87から読み出したものである。支点部材33の進出と、一対の移動ステージ7の移動が行われると、管21の曲げ加工部bpが支点部材33で支持されつつその支点部材33の外周に沿うように、管21が曲げられる。このとき、管21の両端側が元の管21の軸芯に対してエアシリンダ31側へ向くように力が作用する。その力は、一対のチャック23が回転軸19で軸芯P周りに回転することにより吸収され、管21のチャック23に把持された両端部側が変形することを防止できる。
制御部85は、上記の曲げ加工処理を終えた後、図11に示すように、エアシリンダ27を操作して、一対のチャック部材29を離反させてチャック23を開放させる。そして、オペレータは、曲げ加工処理を終えた管21を取り出す。
上述した一連の処理により管曲げ加工装置による管21への曲げ加工が行われる。
本実施例によると、制御部85は、往復移動機構35により、管21を把持した状態の一対のチャック23の間で加熱ヘッド39を走査させて管21を加熱した後、支点ユニット3と、回転軸19と、回転ベース13とによって管21の曲げ加工を行う。往復移動機構35のサーボモータ47を制御することにより、管21の任意の範囲を加熱することができるので、管21の曲げ加工範囲を種々に設定することができる。
本発明は、上記実施形態に限られることはなく、下記のように変形実施することができる。
(1)上述した実施例では、一対のチャック23をともに移動させたが、本発明はこのような実施形態に限定されない。例えば、曲げ量によっては、一方のチャック23を移動させ、他方のチャック23を固定したままとしても同様の曲げ加工が可能である。
(2)上述した実施例では、一対のチャック23がスライドベース15によって管21の長手方向へスライド可能に構成されているが、例えば、管21の膨張が極めて小さい場合には、このような構成を備える必要はない。また、スライドベース15が移動ステージ7に対してスライドして膨張を逃がすのではなく、サーボモータ11を駆動して移動ステージ7を動かして膨張分を逃がすようにしてもよい。これにより、チャック23の構造を簡易化できる。
(3)上述した実施例では、スライドベース15が移動ステージ7に対して従動で移動自在とされているが、本発明はこのような構成に限定されない。例えば、スライドベース15をバネで移動ステージ7に固定し、所定の引っ張り力で膨張方向へスライドベース15を付勢する構成としてもよい。また、移動ステージ7上に設けた、管21の膨張方向に配置された螺軸及びモータでスライドベース15を移動可能に構成してもよい。また、チャック23は回転ベース13および回転軸19によって移動ステージ7に対して自由回転自在に取り付けられているが、チャック23を曲げ角BA等に応じて移動ステージ7に対してモータ等によって能動的に回転駆動してもよい。
(4)上述した実施例では、曲げ量として曲げ角BAと曲げ半径BRとを指示する場合を例にとって説明したが、曲げ半径BRが一定の曲げ加工を行う場合には、曲げ量として曲げ角BAだけを指定するようにしてもよく、また、この場合には、オペレータが曲げ半径BR等に対応した支点部材33に取り換え交換する必要はない。なお、支点部材33の取り換え交換も自動で行う機構を設けることが好ましい。
(5)上述した実施例では、加熱ユニット5を備えた管曲げ加工装置を例示しているが、本発明は加熱ユニット5が必須ではない。例えば、管21の曲げ加工部bpを他の装置で加熱した後、管21を本装置にて曲げ加工するようにしてもよい。
(6)上述した実施例では、PFA製の管21を曲げ加工する場合を例にとって説明したが、本発明は管21がPFA製に限定されるものではない。例えば、PTFE(ポリテトラフルオロエチレン)や、ETFE(エチレン・四フッ化エチレン共重合体)などの他のフッ素樹脂製の管21であっても本発明を適用できる。また、フッ素樹脂製以外の樹脂製の管21であっても適用することができる。
(7)上述した実施例では、曲げ加工部bpが一箇所の場合を例にとって説明したが、本発明は、支点ユニット3を複数個備えることにより、複数箇所の曲げ加工部bpを有する場合であっても曲げ加工することができる。これにより、S字型の曲げ加工などの複雑な曲げ加工を施すこともできる。
(8)上述した実施例では、往復移動機構35で加熱ヘッド39を走査して加熱する構成としているが、本発明はこのような往復移動機構35による走査の構成に限定されるものではない。
(9)上述した実施例では、加熱空気配管63の上部に案内板71を備えているが、加熱空気を管21の周囲に均等に案内できれば、案内板71を備える必要はない。
(10)上述した実施例では、加熱ヘッド39が一対の可動カバー65で開閉可能に構成されているが、本発明はこのような構成に限定されない。例えば、U字状のカバーで加熱ヘッド39を構成し、U字状の部分に管21を位置させて加熱する構成としてもよい。これにより開閉機構73を省略でき、コストを抑制できる。
1 … チャックユニット
3 … 支点ユニット
5 … 加熱ユニット
7 … 移動ステージ
9 … 螺軸
11,47 … サーボモータ
13 … 回転ベース
15 … スライドベース
17 … チャックベース
19 … 回転軸
21 … 管
23 … チャック
25 … チャック部
27,31,51,75 … エアシリンダ
35 … 往復移動機構
37 … 昇降機構
39 … 加熱ヘッド
65 … 可動カバー
68 … 挿通穴
71 … 案内板
85 … 制御部
87 … 記憶部
89 … 指示部
bp … 曲げ加工部
BA … 曲げ角
BR … 曲げ半径
3 … 支点ユニット
5 … 加熱ユニット
7 … 移動ステージ
9 … 螺軸
11,47 … サーボモータ
13 … 回転ベース
15 … スライドベース
17 … チャックベース
19 … 回転軸
21 … 管
23 … チャック
25 … チャック部
27,31,51,75 … エアシリンダ
35 … 往復移動機構
37 … 昇降機構
39 … 加熱ヘッド
65 … 可動カバー
68 … 挿通穴
71 … 案内板
85 … 制御部
87 … 記憶部
89 … 指示部
bp … 曲げ加工部
BA … 曲げ角
BR … 曲げ半径
Claims (5)
- 管を加熱して曲げ加工する管曲げ加工装置において、
曲げ加工される管の長手方向に所定距離だけ離れた二箇所をそれぞれ把持する一対のチャックと、
管を把持した状態の前記一対のチャックの間において、その間の管の外周面の一部を覆うように配置され、その覆った部分を加熱する加熱ヘッドと、
前記加熱ヘッドが前記管を覆った状態で、前記管を把持した状態の前記一対のチャックの間で前記加熱ヘッドを走査させるヘッド走査機構と、
前記ヘッド走査機構の動作を制御して管に対する加熱動作を制御する制御手段と、
前記加熱ヘッドにより加熱された部分を曲げ加工する曲げ機構と、
を備えていることを特徴とする管曲げ加工装置。 - 請求項1に記載の管曲げ加工装置において、
前記加熱ヘッドは、開閉可能な一対のカバー部材と、
前記制御手段によって操作され、前記一対のカバー部材を、前記管の外周面の一部を覆う閉塞状態と、前記管を開放する開放状態とに駆動する駆動手段と、
を備えていることを特徴とする管曲げ加工装置。 - 請求項2に記載の管曲げ加工装置において、
前記管の外周面の一部を覆う加熱位置と、前記管から離間した離間位置とにわたって前記加熱ヘッドを移動させるヘッド移動手段を備え、
前記制御手段は、管を加熱する際に前記ヘッド移動手段により前記加熱ヘッドを加熱位置に移動させて、前記加熱ヘッドを前記駆動手段により閉塞状態にし、加熱終了時に前記加熱ヘッドを前記駆動手段により開放状態にして離間位置に移動させることを特徴とする管曲げ加工装置。 - 請求項1から3のいずれかに記載の管曲げ加工装置において、
前記加熱ヘッドに加熱空気を送り込む加熱手段と、
前記加熱手段からの加熱空気を前記加熱ヘッドの下部に送り込む加熱空気配管と、
前記加熱空気配管の上部に設けられ、前記加熱手段から送り込まれた加熱空気を前記加熱ヘッドの内壁に沿って案内する案内板と、
を備えていることを特徴とする管曲げ加工装置。 - 請求項1から4のいずれかに記載の管曲げ加工装置において、
前記曲げ機構は、前記管の加熱された部分に接触して支持する支持部材と、前記一対のチャックを相対的に近接移動させるチャック移動機構と、
を備えていることを特徴とする管曲げ加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015118470A JP2017001314A (ja) | 2015-06-11 | 2015-06-11 | 管曲げ加工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015118470A JP2017001314A (ja) | 2015-06-11 | 2015-06-11 | 管曲げ加工装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017001314A true JP2017001314A (ja) | 2017-01-05 |
Family
ID=57753593
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015118470A Pending JP2017001314A (ja) | 2015-06-11 | 2015-06-11 | 管曲げ加工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017001314A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019171921A (ja) * | 2018-03-27 | 2019-10-10 | 三和テッキ株式会社 | トロリ線曲げ装置 |
| KR102443885B1 (ko) * | 2021-06-22 | 2022-09-19 | 주식회사 화승알앤에이 | 굽힘 가공용 지그 장치 |
| KR20240011414A (ko) * | 2022-07-19 | 2024-01-26 | (주)에이엔에이치스트럭쳐 | 열가소성 복합재 튜브 밴딩장치 |
-
2015
- 2015-06-11 JP JP2015118470A patent/JP2017001314A/ja active Pending
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019171921A (ja) * | 2018-03-27 | 2019-10-10 | 三和テッキ株式会社 | トロリ線曲げ装置 |
| JP7204333B2 (ja) | 2018-03-27 | 2023-01-16 | 三和テッキ株式会社 | トロリ線曲げ装置 |
| KR102443885B1 (ko) * | 2021-06-22 | 2022-09-19 | 주식회사 화승알앤에이 | 굽힘 가공용 지그 장치 |
| KR20240011414A (ko) * | 2022-07-19 | 2024-01-26 | (주)에이엔에이치스트럭쳐 | 열가소성 복합재 튜브 밴딩장치 |
| KR102874924B1 (ko) * | 2022-07-19 | 2025-10-22 | (주)에이엔에이치스트럭쳐 | 열가소성 복합재 튜브 밴딩장치 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101878088B (zh) | 激光加工装置 | |
| KR101911234B1 (ko) | 전동 클램핑 장치 | |
| KR102245466B1 (ko) | 사각코어용 권취장치 | |
| JP2017001313A (ja) | 管曲げ加工装置 | |
| CN106995777B (zh) | 一种培养基打孔工作台 | |
| KR101366961B1 (ko) | 레이저 예열 가공장치 | |
| US20230249238A1 (en) | Seam forming apparatus for elbow duct | |
| JP2010166765A (ja) | コイル成形装置及びコイル成形方法 | |
| CN115256457A (zh) | 一种旋转驱动机构、机械手装置、焊接设备及其控制方法 | |
| JP2004154791A (ja) | ワーク曲げ加工装置 | |
| CN209256749U (zh) | 定位装置 | |
| JP2005144514A (ja) | 形鋼曲げ加工装置 | |
| CN215439138U (zh) | 一种气胀式供料装置 | |
| CN112404272B (zh) | 一种封头件的随动加热旋压装置及旋压方法 | |
| KR102021368B1 (ko) | 사출물 고정용 클램프기구 | |
| CN114214508B (zh) | 一种多维力热振时效应力调控装置 | |
| KR101290743B1 (ko) | 곡가공용 부재고정장치 | |
| JP7422034B2 (ja) | 加工治具 | |
| CN107658239B (zh) | 衬底处理设备及衬底处理方法 | |
| CN121132034A (zh) | 一种用于航空设备板件的分割修切设备及其工作方法 | |
| JP2009161403A (ja) | ガラス有底管の成形方法およびガラス有底管の成形装置 | |
| CN221905279U (zh) | 一种微导丝流变机 | |
| JP5548802B2 (ja) | コイル成形装置 | |
| KR20200099791A (ko) | 열 성형방법 및 장치 | |
| CN119819770B (zh) | 一种弯管加工设备 |