JP2017005144A - 太陽電池モジュールの製造方法 - Google Patents
太陽電池モジュールの製造方法 Download PDFInfo
- Publication number
- JP2017005144A JP2017005144A JP2015118552A JP2015118552A JP2017005144A JP 2017005144 A JP2017005144 A JP 2017005144A JP 2015118552 A JP2015118552 A JP 2015118552A JP 2015118552 A JP2015118552 A JP 2015118552A JP 2017005144 A JP2017005144 A JP 2017005144A
- Authority
- JP
- Japan
- Prior art keywords
- solar cell
- cell module
- spacer
- front plate
- sealing material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E10/00—Energy generation through renewable energy sources
- Y02E10/50—Photovoltaic [PV] energy
Landscapes
- Photovoltaic Devices (AREA)
Abstract
【課題】前面板の平滑度を向上させることが可能な太陽電池モジュールの製造方法を提供する。【解決手段】前面板3と太陽電池5が封止された封止材6と背面板4とが積層された積層体2から真空引きする第1工程と、積層体2を積層方向に圧縮する第2工程とを行う太陽電池モジュール1の製造方法において、封止材6が軟化する温度より高い所定温度で軟化するスペーサ8を前面板3と背面板4とに連結させて配置し、所定温度より低い温度にした後に第1工程を行い、かつ所定温度より高い温度にした後に第2工程を行う。【選択図】図1
Description
この発明は、前面板と背面板との間に封止材と太陽電池とが配置された太陽電池モジュールの製造方法に関する。
太陽電池モジュールにおいて、表面の平滑度を高めるために、前面板(表面板)外面に表面平滑板を配置して、真空ラミネーションをする必要がある。特許文献1には、前面板と背面板との間に、突起部(スペーサ)を配置した太陽電池モジュールが記載されている。特許文献1に記載の発明では、ポリカーボネート製のスペーサを封止材層の内部で、前面板と背面板とに接触させるように配置している。このスペーサは、バイメタル変形を抑制するための第1プレス圧において、プレス圧の圧縮応力によって弾性変形する。そして、封止材層に含まれるエチレン酢酸ビニル共重合体(EVA)樹脂を架橋させて接着させる第2プレス圧の際には、プレス圧の圧縮応力によって潰されるように構成されている。特許文献1には、このスペーサにより、第2プレス圧のときにEVA樹脂に均等に加圧することができ、EVA架橋を確実に行うことができると記載されている。
特許文献1に記載されたスペーサは、第1プレス圧には弾性変形し、第2プレス圧では、押しつぶされるようなポリカーボネート製のスペーサを用いることにより、封止材層にEVA架橋のばらつきを低減させることができるとしている。しかしながら、特許文献1に記載のスペーサは、第2プレス圧では押しつぶされるが、第1プレス圧より高い応力を有している。つまり、スペーサが第2プレス圧によって押しつぶされるとしても、表面板におけるスペーサが配置されている箇所には上述したような応力が発生する。したがって、このスペーサからの反力によって、第2プレスにおける圧力が、面内に均等に伝わらず、太陽電池モジュールにおける前面板の平滑度が悪化するおそれがある。
この発明は上記の技術的課題に着目してなされたものであって、前面板の平滑度を向上させることが可能な太陽電池モジュールの製造方法を提供することを目的とするものである。
上記目的を達成するために、この発明は、前面板と太陽電池が封止された封止材と背面板とが積層された積層体から真空引きする第1工程と、前記第1工程を受けた前記積層体を積層方向に圧縮する第2工程とを行う太陽電池モジュールの製造方法において、前記封止材が軟化する温度より高い所定温度で軟化するスペーサを前記前面板と前記背面板とに連結させて配置し、前記所定温度より低い温度にした後に前記第1工程を行い、かつ前記所定温度より高い温度にした後に前記第2工程を行うことを特徴とするものである。
この発明によれば、上述したようなスペーサにより、第1工程のときは、スペーサの軟化温度より低い状態で行われるため、表面転写板を前面板に乗せたとしてもスペーサはつぶれない。また、プレス工程のときは、スペーサの軟化温度より高い状態で行われるため、スペーサの軟化温度より低い状態で第2工程を行うときと比較して、スペーサが軟化しているため、容易に変形する。そのため、第2工程を行ったとしても、プレスによる圧縮が前面板に均一に伝達されやすくなり、前面板の平滑度を向上させることができる。
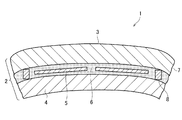
以下、図面を参照してこの発明に係る太陽電池モジュール1の構成について説明する。この発明に係る太陽電池モジュール1の積層体2は、前面板(受光側板)3と、背面板4と、前面板3と背面板4との間に配置され、太陽電池5を包埋する封止材6とから構成された封止材層7とによって形成されている。図1に示すように、積層体2は、前面板3、封止材層7、背面板4の順に積層されて形成される。また、前面板3と背面板4とに連結されたスペーサ8が封止材層7を貫通して配置される。この積層体2の基本的な構造は、従来知られている太陽電池モジュールとほぼ同様である。
前面板3は、太陽電池モジュール1が設置されたときに、外面、つまり、光の当たる面を構成する部材であるため、長期にわたる耐候性および光透過性を維持できるような材料、例えばポリカーボネート、PMMA(アクリル樹脂)によって構成される。この発明に係る太陽電池モジュール1では、前面板3の厚さは、0.1mm〜1.0mmで形成される。背面板4は、剛性材料、例えば、アルミ合金によって形成される。この発明に係る太陽電池モジュール1は、背面板4の厚さが、1.2mmで構成される。なお、スペーサ8が配置される前面板3の該当箇所を黒色に塗装することで外部からの視認を抑制し、外観を保つ構成にしてもよい。
封止材層7を構成する封止材6は、加熱および加圧することで軟化され、太陽電池5、前面板3、背面板4と接着されるように構成される。また、封止材6は、透明性や柔軟性のほか、接着性、引張強度、耐候性などが必要であるため、例えば、EVA(エチレン酢酸ビニル共重合体)、PVB(ポリビニルブチラール)、イオン架橋ポリオレフィン樹脂のいずれかもしくは組み合わせによって構成される。
封止材層7を構成し、封止材6に包埋された太陽電池5は、結晶Si(シリコン)によって構成され、図1に示すように、封止材6に包まれた状態で前面板3と背面板4との間に配置される。太陽電池モジュール1は、図1に示すように、多数の太陽電池5が敷き詰められて配置され、1つのモジュールから所定の定格出力が得られるように互いにリード線9によって接続される。また、太陽電池5の位置と異なる位置に前面板3と背面板4とに連結されたスペーサ8が配置される。
スペーサ8は、封止材6が軟化する温度より高い所定温度で軟化する気泡構造の可塑性樹脂、例えば、発砲ポリプロピレンによって構成される。スペーサ8は、太陽電池5が配置されていない箇所で、かつ敷き詰められた太陽電池5の四隅が集まる箇所に取り付けられる。なお、この発明に係る太陽電池モジュール1は、太陽電池5の四隅が集まる箇所の一部にスペーサ8が取り付けられるが、太陽電池5の四隅が集まる箇所のすべてに取り付けられていてもよい。
この発明に係る太陽電池モジュール1を組み付ける工程を図2および図3を用いて説明する。まず、図2(a)に示すように、前面板3の表面の平滑度を向上させるために、前面板3との接触面を鏡面加工した金属製の表面転写板10を前面板3の上に配置し、この発明に係る第1工程である真空引きをする。真空引きは、図示しない真空引きをする装置の熱板11の上に太陽電池モジュール1を載置し、ラミネータラバー12で覆う。そして、装置の内部を高温にした後、ラミネータラバー12の内部と外部とのどちらも真空状態にする。このとき、空気を膨張させるために装置の内部の温度が高温にされるが、スペーサ8が軟化する所定温度より低い温度である。真空引きを行うことにより封止材6から空気が抜かれ、積層体2を密着させたときに、封止材6から気泡が発生することを防止する。
次に、真空引きを行った後、装置の内部をスペーサ8が軟化する所定温度以上の高温にして、太陽電池モジュール1の積層体2を密着させるための第2工程であるプレス工程を行う。プレス工程は、太陽電池モジュール1が配置されたラミネータラバー12の内部を真空に保った状態から、ラミネータラバー12の外部を真空状態から解放して元の気圧、つまり、大気圧に戻す。このとき、図2(b)に示すように、ラミネータラバー12の内部は真空状態のため、ラミネータラバー12は大気圧を受け、太陽電池モジュール1を積層方向に圧縮する。この工程により、封止材6が前面板3、背面板4および太陽電池5を接着する。プレス工程を行った太陽電池モジュール1は、図3(a)に示すように、装置から取り出されてしばらく冷却された後、図3(b)に示すように、表面転写板10を取り外してこの発明に係る太陽電池モジュール1が完成する。
上述した工程のうち、真空引き工程は、スペーサ8が軟化する所定温度より低い温度で真空引きが行われる。つまり、真空引き工程を行うとき、スペーサ8は硬化した状態で前面板3と背面板4とに連結される。したがって、スペーサ8が前面板3と背面板4との隙間を保つため、封止材6が軟化していても、表面転写板10の重量によって前面板3から封止材6に荷重がかかることを抑制し、封止材6から十分に空気を抜くことができる。
また、プレス工程は、スペーサ8が軟化する所定温度以上の高温にされて行われるため、スペーサ8が軟化された状態でプレスされる。つまり、プレス工程によって太陽電池モジュール1がその積層方向に圧縮されるときスペーサ8は軟化しているため、スペーサ8が容易に圧縮されて変形もしくは押しつぶされる。また、スペーサ8は、気泡構造の熱可塑性樹脂であるため、つぶされたときに周りに広がりにくい。したがって、プレス工程におけるプレス圧が前面板3に均一に伝達されやすくなり、太陽電池モジュール1の平滑度を向上させることができる。
なお、スペーサ8は、上述したような工程によって形成される種々の太陽電池モジュール1に用いることができ、例えば図4に示す太陽電池モジュール1にも適用できる。図4を用いて、この発明に係る太陽電池モジュール1の他の構成について説明する。以下の説明において、上述した各部材と同等の機能を有する部材には、上述の説明と同様の符号を付している。
この発明における太陽電池モジュール1の他の構成は、中央が突出して3D付形されたレンズ形状(曲面形状)を有している。前面板3は、3D付形されたフロートガラスによって構成され、その厚さは、2.0mm〜4.0mmに形成される。背面板4は、PET(ポリエチテレンテレフタレート)、PMMA、フィルムによって構成され、その厚さは、0.1mm〜0.5mmに形成される。なお、封止材6および太陽電池5は、上述した封止材6と同等の構成によって形成される。この構成を有する太陽電池モジュール1に、上述したスペーサ8を用いても、同様の効果を得ることができる。また、前面板3のスペーサ8が連結する箇所に黒のセラミック塗装を施して外部からの視認を抑制し、外観を保つ構成にしてもよい。
なお、この発明に係るスペーサ8は、特許請求の範囲に記載された発明の要旨の範囲内で種々の変形および変更が可能である。例えば、スペーサ8は、シリコーン樹脂によって形成されていてもよい。また、上述した構成は、この発明を好適に行うための一例であり、構成や形状等がこれに特定されるものではない。
1…太陽電池モジュール、 2…積層体、 3…前面板、 4…背面板、 5…太陽電池、 6…封止材、 8…スペーサ。
Claims (1)
- 前面板と太陽電池が封止された封止材と背面板とが積層された積層体から真空引きする第1工程と、前記第1工程を受けた前記積層体を積層方向に圧縮する第2工程とを行う太陽電池モジュールの製造方法において、
前記封止材が軟化する温度より高い所定温度で軟化するスペーサを前記前面板と前記背面板とに連結させて配置し、前記所定温度より低い温度にした後に前記第1工程を行い、かつ前記所定温度より高い温度にした後に前記第2工程を行うことを特徴とする太陽電池モジュールの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015118552A JP2017005144A (ja) | 2015-06-11 | 2015-06-11 | 太陽電池モジュールの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015118552A JP2017005144A (ja) | 2015-06-11 | 2015-06-11 | 太陽電池モジュールの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017005144A true JP2017005144A (ja) | 2017-01-05 |
Family
ID=57752335
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015118552A Pending JP2017005144A (ja) | 2015-06-11 | 2015-06-11 | 太陽電池モジュールの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017005144A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019003964A (ja) * | 2017-06-09 | 2019-01-10 | トヨタ自動車株式会社 | 太陽電池モジュール及びその製造方法 |
-
2015
- 2015-06-11 JP JP2015118552A patent/JP2017005144A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019003964A (ja) * | 2017-06-09 | 2019-01-10 | トヨタ自動車株式会社 | 太陽電池モジュール及びその製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6573940B2 (ja) | 太陽光発電モジュール及びその製造方法 | |
| US10050163B2 (en) | Solar cell apparatus and method for manufacturing same | |
| TW201228011A (en) | Photovoltaic module and method for the production thereof | |
| US8877540B2 (en) | Solar cell module and manufacturing method of solar cell module | |
| WO2019205459A1 (zh) | 一种太阳能电池封装工艺及太阳能电池装置 | |
| JPWO2009113643A1 (ja) | 太陽電池モジュールおよびその製造方法 | |
| CN103400881B (zh) | 光伏组件的封装方法及光伏组件 | |
| CN108352419A (zh) | 包括由玻璃或聚合物制成的前层以及具有凸起部的后层的轻量级光伏模块 | |
| JP5430956B2 (ja) | 太陽電池モジュールの製造方法 | |
| JP2011049485A (ja) | 太陽電池モジュールおよびその製造方法 | |
| JP2002083992A (ja) | 太陽電池パネルおよびその製造方法 | |
| JP2012151423A (ja) | 電子部品の製造方法 | |
| JP2017022204A (ja) | 太陽電池モジュールの製造方法 | |
| JPH11216832A (ja) | ラミネート体の製造方法 | |
| JP2010278147A (ja) | 太陽電池モジュールの製造方法 | |
| JP2001060706A (ja) | 太陽電池モデュールの製造方法 | |
| JP2002111014A (ja) | 太陽光発電プラスチックモジュール | |
| JP2004179397A (ja) | 太陽電池モジュールの製造方法 | |
| JP2007242677A (ja) | 太陽電池モジュール、太陽電池装置及び太陽電池モジュールの製造方法 | |
| JP6512634B2 (ja) | 太陽電池モジュールおよびその製造方法 | |
| JP2014239138A (ja) | 太陽電池モジュールの製造方法及び太陽電池モジュール | |
| US20250301801A1 (en) | Method for processing curved photovoltaic tile, and curved photovoltaic tile | |
| CN121174608A (zh) | 太阳能组件和太阳能组件的加工方法 | |
| KR102478448B1 (ko) | 유연 태양광 모듈, 이의 텍스처링 방법 및 이의 텍스처링 장치 | |
| WO2025251612A1 (zh) | 太阳能组件、光伏设备和太阳能组件的加工方法 |