JP2017013083A - ダイとともにパンチング金型を構成するパンチ - Google Patents
ダイとともにパンチング金型を構成するパンチ Download PDFInfo
- Publication number
- JP2017013083A JP2017013083A JP2015129804A JP2015129804A JP2017013083A JP 2017013083 A JP2017013083 A JP 2017013083A JP 2015129804 A JP2015129804 A JP 2015129804A JP 2015129804 A JP2015129804 A JP 2015129804A JP 2017013083 A JP2017013083 A JP 2017013083A
- Authority
- JP
- Japan
- Prior art keywords
- punch
- holder
- convex
- concave
- peripheral surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004080 punching Methods 0.000 title claims abstract description 22
- 230000002093 peripheral effect Effects 0.000 claims abstract description 71
- 239000000463 material Substances 0.000 claims abstract description 18
- 239000000853 adhesive Substances 0.000 claims abstract description 13
- 230000001070 adhesive effect Effects 0.000 claims abstract description 13
- 238000005520 cutting process Methods 0.000 claims abstract description 9
- 238000003754 machining Methods 0.000 claims description 20
- 229910000746 Structural steel Inorganic materials 0.000 claims description 7
- 229910001315 Tool steel Inorganic materials 0.000 claims description 4
- 229920006332 epoxy adhesive Polymers 0.000 claims description 3
- 238000012545 processing Methods 0.000 abstract description 6
- 230000003746 surface roughness Effects 0.000 abstract description 4
- 238000012423 maintenance Methods 0.000 abstract description 3
- 238000012986 modification Methods 0.000 description 18
- 230000004048 modification Effects 0.000 description 18
- 229920005989 resin Polymers 0.000 description 5
- 239000011347 resin Substances 0.000 description 5
- 230000000694 effects Effects 0.000 description 3
- 238000000034 method Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 229910000975 Carbon steel Inorganic materials 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 230000004323 axial length Effects 0.000 description 1
- 239000010962 carbon steel Substances 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000009760 electrical discharge machining Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 102200082816 rs34868397 Human genes 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000009763 wire-cut EDM Methods 0.000 description 1
Images








Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/24—Perforating, i.e. punching holes
- B21D28/34—Perforating tools; Die holders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/20—Making tools by operations not covered by a single other subclass
- B21D37/205—Making cutting tools
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
- Punching Or Piercing (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
【解決手段】パンチ10はダイとともにワークを環状体から複数の凸部が外側に突出した打ち抜き形状で打ち抜くためのパンチング金型を構成する。パンチ10はパンチ部20とホルダ部30とからなる。パンチ部20は打ち抜き形状に応じた先端面の形状が後端面にかけて連続する筒体であり、その先端面のエッジは切刃に形成される。ホルダ部30はパンチ部20を装入するためにパンチ部20の外周面に応じて内周面が成形された短筒状体である。パンチ部20の凸部21−24とホルダ部30の凹部31−34とは密接し、パンチ部20の凸部以外の部分とホルダ部30の凹部以外の部分との間にはクリアランス41が設けられる。クリアランス41に注入された接着剤43によりパンチ部20がホルダ部30に固着される。
【選択図】 図3
Description
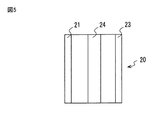
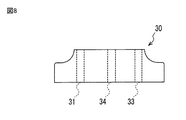
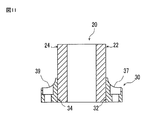
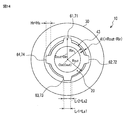
本実施形態に係るパンチ10は、打ち抜き加工用のパンチであり、プレス機のパンチプレートに取り付けて使用される。パンチ10は、組み立て式のパンチであり、パンチ部20とホルダ部30とから構成される。パンチ部20とホルダ部30とは、例えば異なる加工法により別々に成形することができる。パンチ部20とホルダ部30とが一体に成形された従来のパンチは、切刃部分が要求する高価な材料で製造されていた。一方、組み立て式のパンチ10を構成するパンチ部20とホルダ部30とは、それぞれ独立した部品であるため、それぞれを異なる材料で製造できる。パンチ部20はホルダ部30よりも価格が高く硬度も高い難削材や超硬などの高硬度材で製造される。例えばパンチ部20の材料として、工具鋼が採用される。典型的にはパンチ部20には合金工具鋼鋼材(SKD−11など)又は高速度工具鋼鋼材(SHK−51など)が採用される。例えばホルダ部30の材料として、構造用鋼又は機械構造用鋼が採用される。典型的にはホルダ部30には構造用鋼として一般構造用圧延鋼材(SS400など)が採用され、機械構造用鋼であれば機械構造用鋼炭素鋼鋼材(S45Cなど)が採用される。このように、パンチ部20を切刃部分に合わせた高価な材料で製造し、ホルダ部30をパンチ部20よりも安価な材料で製造することで、切刃部分の強度を従来のパンチと同等にしながら、パンチ10の材料費を低減することができる。
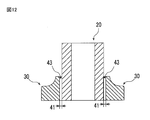
本実施形態に係るパンチ10では、ホルダ部30の内周面を、パンチ部20の外周面の凸部21−24の全体がホルダ部30の内周面の凹部31−34にそれぞれ密接するように設計することで、ホルダ部30に対するパンチ部20の高精度の位置合わせを実現していた。しかしながら、ホルダ部30に対してパンチ部20を高精度に位置合わせができるのであれば、ホルダ部30の凹部31−34の寸法はこれに限定されない。第1変形例は、ホルダ部30の凹部31−34の他の寸法に関する。
上述したパンチ10において、パンチ部20の外周面の凸部21−24の断面形状は半円形状をなす。しかしながら、本実施形態に係るパンチ10において、ホルダ部30は、円筒体を基本形状としてその内周面に凸部21−24の断面半円形状と同一の断面形状を有する凹部31−34が軸方向に沿って伸延する長溝形状に成形されている。そのため、本実施形態に係るパンチ10の作用効果は、パンチ部20の外周面の凸部21−24の断面形状に限定せずに得られる。第2変形例は、凸部21−24の他の断面形状に関する。
第2変形例に係るパンチ10では、ホルダ部30の内周面を、パンチ部20の外周面の凸部61−64の全体がホルダ部30の内周面の凹部71−74にそれぞれ密接するように設計することで、ホルダ部30に対するパンチ部20の高精度の位置合わせを実現していた。しかしながら、ホルダ部30に対してパンチ部20を高精度に位置合わせができるのであれば、ホルダ部30の凹部71−74の寸法はこれに限定されない。第3変形例は、ホルダ部30の凹部71−74の他の寸法に関する。
Claims (13)
- ダイとともにワークを環状体から複数の凸部が外側に突出した打ち抜き形状で打ち抜くためのパンチング金型を構成するパンチにおいて、
前記パンチは先端面のエッジが切刃に形成されたパンチ部と、前記パンチ部を保持するホルダ部とからなり、
前記パンチ部は、前記ワークの打ち抜き形状に応じた前記先端面の形状が後端面にかけて連続する筒体であり、
前記ホルダ部は、前記パンチ部の後方部分を装入するために前記パンチ部の外周面に応じて内周面が成形された短筒状体であり、
前記パンチ部の凸部と前記ホルダ部の凹部とは密接し、前記パンチ部の凸部以外の部分と前記ホルダ部の凹部以外の部分との間にはクリアランスが設けられ、前記クリアランスに注入された接着剤により前記パンチ部が前記ホルダ部に固着されてなるパンチ。 - 前記ホルダ部は前記パンチ部と異なる材料で構成される請求項1記載のパンチ。
- 前記パンチ部は工具鋼で構成され、
前記ホルダ部は構造用鋼又は機械構造用鋼で構成される請求項1記載のパンチ。 - 前記パンチ部はワイヤカット放電加工により先端面から後端面にわたって一体として成形される請求項1記載のパンチ。
- 前記接着剤はエポキシ系接着剤である請求項1記載のパンチ。
- 前記ホルダ部の凹部以外の部分の内径は前記パンチ部の凸部以外の部分の外径より長い請求項1記載のパンチ。
- 前記ホルダ部の凹部間の内径は前記パンチ部の凸部間の外径に等価又は前記パンチ部の凸部間の外径よりも短い請求項1記載のパンチ。
- 前記パンチ部の凸部と前記ホルダ部の凹部とはそれぞれ円弧形状である請求項1記載のパンチ。
- 前記ホルダ部の凹部の半径は前記パンチ部の凸部の半径に等価であり、前記ホルダ部の凹部の内周面全体が前記パンチ部の凸部の外周面に対して密接する請求項8記載のパンチ。
- 前記ホルダ部の凹部の半径は前記パンチ部の凸部の半径より長く、前記ホルダ部の凹部と前記パンチ部の凸部との間の裾部に形成されるクリアランスには前記接着剤が注入される請求項9記載のパンチ。
- 前記パンチ部の凸部と前記ホルダ部の凹部とはそれぞれ台形形状である請求項1記載のパンチ。
- 前記パンチ部の凸部と前記ホルダ部の凹部とはそれぞれ等脚台形状であり、前記ホルダ部の凹部の上底の長さは前記パンチ部の凸部の上底の長さに等価であり、前記ホルダ部の凹部の下底の長さは前記パンチ部の凸部の下底の長さに等価である請求項11記載のパンチ。
- 前記パンチ部の凸部と前記ホルダ部の凹部とはそれぞれ等脚台形状であり、前記ホルダ部の凹部の上底の長さは前記パンチ部の凸部の上底の長さに等価であり、前記ホルダ部の凹部の下底の長さは前記パンチ部の凸部の下底の長さより長く、前記パンチ部の凸部の上底は前記ホルダ部の凹部の上底に当接し、前記パンチ部の凸部と前記ホルダ部の凹部との間の下底側に形成されるクリアランスには前記接着剤が注入される請求項11記載のパンチ。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015129804A JP6388560B2 (ja) | 2015-06-29 | 2015-06-29 | ダイとともにパンチング金型を構成するパンチ |
| US14/918,767 US9630232B2 (en) | 2015-06-29 | 2015-10-21 | Punch of blanking die including punch and die |
| CN201510690520.4A CN106270133B (zh) | 2015-06-29 | 2015-10-22 | 具有冲头和模具的冲孔模的冲头 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015129804A JP6388560B2 (ja) | 2015-06-29 | 2015-06-29 | ダイとともにパンチング金型を構成するパンチ |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2017013083A true JP2017013083A (ja) | 2017-01-19 |
| JP2017013083A5 JP2017013083A5 (ja) | 2018-08-09 |
| JP6388560B2 JP6388560B2 (ja) | 2018-09-12 |
Family
ID=57600887
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015129804A Expired - Fee Related JP6388560B2 (ja) | 2015-06-29 | 2015-06-29 | ダイとともにパンチング金型を構成するパンチ |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US9630232B2 (ja) |
| JP (1) | JP6388560B2 (ja) |
| CN (1) | CN106270133B (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20200056544A (ko) * | 2018-11-14 | 2020-05-25 | (주) 에이 에스 티 | 다이롤 현상이 억제된 도어 잠금장치용 부품 제조방법 |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| USD787576S1 (en) * | 2016-03-01 | 2017-05-23 | Stolle Machinery Company, Llc | Punch with locating fingers |
| USD803907S1 (en) * | 2016-03-01 | 2017-11-28 | Stolle Machinery Company, Llc | Set of locating fingers |
| US10987745B2 (en) | 2019-01-25 | 2021-04-27 | Snap-On Incorporated | Method of manufacturing socket punches |
| JP2020124770A (ja) * | 2019-02-04 | 2020-08-20 | 大創株式会社 | ブランキング型の棒状部材接合構造、及びブランキング型の棒状部材接合方法 |
| US12046886B2 (en) * | 2020-10-08 | 2024-07-23 | Milbank Manufacturing Co. | Punch set for electrical box |
| USD982997S1 (en) * | 2022-06-01 | 2023-04-11 | Haiyan Lu | Positioning tool for punching |
| KR20250014296A (ko) * | 2023-07-19 | 2025-02-03 | 롯데케미칼 주식회사 | 라이너 돔부 두께 측정용 금형 및 그 측정방법 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6454923U (ja) * | 1987-09-25 | 1989-04-05 | ||
| JPH01163099U (ja) * | 1988-04-26 | 1989-11-14 | ||
| US5146832A (en) * | 1991-05-24 | 1992-09-15 | Wilson Tool International, Inc. | Connector for rigidly connecting punch tip to punch pad |
| US5992285A (en) * | 1994-11-21 | 1999-11-30 | Talarico; Joe | Floating punch holder |
| US6725756B2 (en) * | 2001-10-23 | 2004-04-27 | L.H. Carbide Corporation | Two-piece metal punch construction |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100574938C (zh) * | 2009-03-23 | 2009-12-30 | 青岛地恩地材料科技有限公司 | 镁铝复合板材及其制造方法 |
| CN201693067U (zh) * | 2010-01-09 | 2011-01-05 | 李智勇 | 一种数控转塔冲床模具组合冲头 |
| CN102240728A (zh) * | 2011-05-13 | 2011-11-16 | 黄榕樟 | T型冲子组合体 |
-
2015
- 2015-06-29 JP JP2015129804A patent/JP6388560B2/ja not_active Expired - Fee Related
- 2015-10-21 US US14/918,767 patent/US9630232B2/en not_active Expired - Fee Related
- 2015-10-22 CN CN201510690520.4A patent/CN106270133B/zh not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6454923U (ja) * | 1987-09-25 | 1989-04-05 | ||
| JPH01163099U (ja) * | 1988-04-26 | 1989-11-14 | ||
| US5146832A (en) * | 1991-05-24 | 1992-09-15 | Wilson Tool International, Inc. | Connector for rigidly connecting punch tip to punch pad |
| US5992285A (en) * | 1994-11-21 | 1999-11-30 | Talarico; Joe | Floating punch holder |
| US6725756B2 (en) * | 2001-10-23 | 2004-04-27 | L.H. Carbide Corporation | Two-piece metal punch construction |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20200056544A (ko) * | 2018-11-14 | 2020-05-25 | (주) 에이 에스 티 | 다이롤 현상이 억제된 도어 잠금장치용 부품 제조방법 |
| KR102202026B1 (ko) * | 2018-11-14 | 2021-01-13 | (주) 에이 에스 티 | 다이롤 현상이 억제된 도어 잠금장치용 부품 제조방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20160375479A1 (en) | 2016-12-29 |
| CN106270133B (zh) | 2018-07-03 |
| JP6388560B2 (ja) | 2018-09-12 |
| CN106270133A (zh) | 2017-01-04 |
| US9630232B2 (en) | 2017-04-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6388560B2 (ja) | ダイとともにパンチング金型を構成するパンチ | |
| US6725756B2 (en) | Two-piece metal punch construction | |
| CN102164700B (zh) | 配有模制件的螺纹成型器 | |
| US10343226B2 (en) | Cutting insert and cutting tool | |
| EP2399730B1 (en) | Mold for a tire, method for manufacturing a mold and method for manufacturing a tire using the mold | |
| JP5357589B2 (ja) | 溶接ボルト | |
| JPH08155722A (ja) | T溝フライス | |
| JP7568939B2 (ja) | ヘッド交換式切削工具、切削ヘッド、および工具本体 | |
| US20180243844A1 (en) | Tool, a cutting insert and a compacted powder part | |
| JP4669447B2 (ja) | 回転工具における工具インサートと工具ホルダとを係合部の形状をフィットさせて結合する方法 | |
| US20050188792A1 (en) | Disk cutter | |
| JPH0829546B2 (ja) | 軸一体型カッターホイル付きカッター | |
| CN107321922B (zh) | 一种模具活块组的加工方法 | |
| JP2602388B2 (ja) | 金属製中空押出材の押出用ダイス | |
| KR102325709B1 (ko) | 정면 밀링 공구 및 그에 따른 접선방향 절삭 인서트 | |
| JP6664294B2 (ja) | 打抜型の製造方法 | |
| JP4725966B2 (ja) | 外歯車加工用ポットブローチホルダ | |
| CN109834310B (zh) | 一种盘类齿轮粗车夹具 | |
| US20170100792A1 (en) | Method for manufacturing a striking plate for a golf club head | |
| JP2016120499A (ja) | 粉末成形用金型とその金型の製造方法 | |
| CN213969315U (zh) | 一种金刚石圆弧开槽锯 | |
| JP6877161B2 (ja) | 回転電機のステータ | |
| CN210412212U (zh) | 一种电机用铆接组件 | |
| CN217474875U (zh) | 一种工字型镶嵌刀口刀具 | |
| JP6609925B2 (ja) | ホブ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180627 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180627 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20180627 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20180801 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180807 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180814 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6388560 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |