JP2017013187A - 工作機械の主軸負荷モニタ装置 - Google Patents
工作機械の主軸負荷モニタ装置 Download PDFInfo
- Publication number
- JP2017013187A JP2017013187A JP2015132933A JP2015132933A JP2017013187A JP 2017013187 A JP2017013187 A JP 2017013187A JP 2015132933 A JP2015132933 A JP 2015132933A JP 2015132933 A JP2015132933 A JP 2015132933A JP 2017013187 A JP2017013187 A JP 2017013187A
- Authority
- JP
- Japan
- Prior art keywords
- spindle
- load
- main shaft
- tool
- monitoring device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/09—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool
- B23Q17/0952—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool during machining
- B23Q17/0961—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool during machining by measuring power, current or torque of a motor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/007—Arrangements for observing, indicating or measuring on machine tools for managing machine functions not concerning the tool
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/09—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool
- B23Q17/0952—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool during machining
- B23Q17/0957—Detection of tool breakage
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01M—TESTING STATIC OR DYNAMIC BALANCE OF MACHINES OR STRUCTURES; TESTING OF STRUCTURES OR APPARATUS, NOT OTHERWISE PROVIDED FOR
- G01M13/00—Testing of machine parts
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01M—TESTING STATIC OR DYNAMIC BALANCE OF MACHINES OR STRUCTURES; TESTING OF STRUCTURES OR APPARATUS, NOT OTHERWISE PROVIDED FOR
- G01M13/00—Testing of machine parts
- G01M13/04—Bearings
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Machine Tool Sensing Apparatuses (AREA)
- Numerical Control (AREA)
Abstract
Description
例えば特許文献1には、主軸モータの負荷を表示装置にアナログ表示する際に、負荷値に応じて特定の領域に色分けして棒グラフで表示する方法が開示されている。これにより負荷の状態を色で直感的に把握できる。特許文献2には、切削動力計で加工負荷の平均値を求め、負荷変動の許容幅を設定して許容幅を越える場合は異常信号を出力する工具寿命予知装置が開示されている。この異常信号の出力個数から、加工負荷の顕著な変化の有無が判断できる。特許文献3には、主軸モータの負荷電流値の加減速時の電流を差し引いた値の平均値で工具摩耗の判定を行う負荷監視方法が示されている。ここでは電流値の上下限を設け、この値と比較することで異常を判断してモニタにメッセージを出力するようにしている。
また、特許文献2では、工具が異常であると判断するために負荷変動を予め設定しておく必要があるが、例えば初品の加工ではその値を設定することは難しい。特許文献3も特許文献2と同様で、異常と判断するための電流値を予め設定する必要がある。
前記主軸の負荷を検出する主軸負荷検出手段と、前記主軸負荷検出手段で検出した主軸負荷の時間変化を、当該主軸負荷の主軸回転角度に対する変化に変換する主軸負荷変換手段と、前記主軸負荷変換手段で変換した主軸負荷の値を、表示画面に極座標系で表示する表示制御手段とを備えたことを特徴とする。
請求項2に記載の発明は、請求項1の構成において、前記主軸負荷変換手段は、前記主軸回転角度に対する前記主軸負荷の変化を正規化し、その結果をフーリエ級数展開して0次成分と1次成分とを除去すると共に、前記1次成分のフーリエ係数と刃数であるn次成分のフーリエ係数とを抽出して、前記表示制御手段は、前記1次成分のフーリエ係数を工具振れ回りの指標として、前記n次成分のフーリエ係数を刃の損傷に関する指標として前記表示画面にそれぞれ表示することを特徴とする。
請求項3に記載の発明は、請求項1又は2の構成において、前記極座標系の主軸負荷の値を逐次記憶する記憶部を備え、前記表示制御手段は、記憶した前記主軸負荷を複数重ねて前記表示画面に表示することを特徴とする。
請求項2に記載の発明によれば、上記効果に加えて、工具の振れ回りと損傷との度合いを数値で表すことができ、今回の加工が正常かどうかの判断に使用することができる。
請求項3に記載の発明によれば、上記効果に加えて、複数の結果を1つの極座標系で同時表示することができ、時間変化による状態の変化などを把握することができる。
図1は、工作機械の一例を示すブロック構成図である。工作機械の主軸ハウジング1には、主軸モータ2で回転可能な主軸6が備えられ、主軸6の先端には工具3が取り付けられる。テーブル5の上にはワーク4が固定され、テーブル5を移動させることで工具3とワーク4とを相対的に移動させてワーク4の加工が行われる。
11は、工作機械を制御するNC装置で、NC装置11は、記憶されているNCプログラム12で機械を動作させてワーク4の加工を行うと共に、本発明の主軸負荷モニタ装置としての機能も備える。
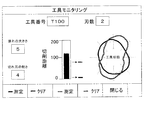
17は、主軸負荷検出手段としての主軸負荷検出部で、この主軸負荷検出部17は、主軸制御部16に接続され、主軸モータ2の所要電力または所要トルクに相当する負荷信号(主軸負荷)を主軸回転角度と併せて検出する。そして主軸負荷変換手段及び表示制御手段としての主軸負荷処理部18では、検出した主軸負荷の時間変化を、主軸負荷の主軸回転角度に対する変化に変換すると共に、変換した主軸負荷をフーリエ級数展開して特定の次数成分をカットしたり、特定の次数のフーリエ係数を抽出したりする処理を行い、表示画面19に表示する主軸負荷モニタ画面を作成して記憶部20に保存する。表示画面19はタッチパネルとなっており、ここで主軸負荷処理部18で使用する刃数の入力や、主軸負荷モニタ画面の変更操作が可能となっている。
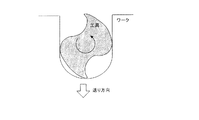
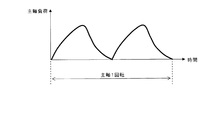
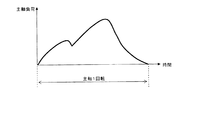
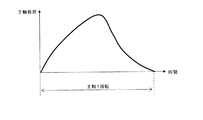
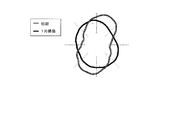
しかし、実際には主軸6の回転中心とエンドミル外径中心にはズレがあるため、主軸6の回転に対してエンドミルには振れ回りが発生する。このため、図2のように2刃の場合は1枚で切り取り量が減り、逆にもう1刃では切り取り量が増えて図4のように主軸負荷に差が生じる波形となる。そして、振れ回り量が大きい場合や、片方の刃の損傷が進むと図5のように1山となる。
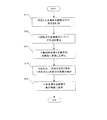
まず、予め設定した主軸回転回数分だけ負荷を計測する(S11)。次に、計測した負荷を主軸1回転分で平均化する(S12)。そして、主軸回転角度と主軸負荷との関係に置き換え、変化量の最大値で正規化し図7のような結果を得る(S13)。この結果をフーリエ級数展開し、0次成分と1次成分とを取り除くと共に1次成分のフーリエ係数と、刃数であるn次成分のフーリエ係数とを抽出し(S14)、主軸負荷は極座標表示で、1次成分のフーリエ係数は工具の振れ回りの指標、n次成分のフーリエ係数は切れ刃損傷の指標として記憶部20に記録すると共に、表示画面19に表示する(S15)。
表示画面19の下部には、任意のタイミングでの押し操作によって主軸負荷を測定、記憶して極座標表示を行う「測定」ボタンと、押し操作によって表示されている極座標表示を消去するための「クリア」ボタンとが設けられている。
特にここでは、主軸負荷モニタ画面に、工具の振れ回りと損傷の度合いとを数値で表しているので、今回の加工が正常かどうかの判断に使用することができる。
加えて、主軸負荷モニタ画面に、逐次記録した主軸負荷を複数重ねて表示しているので、主軸負荷の時間変化を容易に把握することができる。
また、上記形態では、主軸負荷モニタ装置をNC装置で実現して主軸負荷モニタ画面をNC装置の表示画面に表示しているが、少なくとも主軸負荷変換手段と表示制御手段及び表示画面をNC装置と別にして、NC装置に有線若しくは無線接続される外部装置(パーソナルコンピュータ等)に設け、主軸負荷を外部装置でモニタするようにしても良い。こうすれば複数の工作機械の主軸負荷を一箇所の外部装置で管理することができる。
Claims (3)
- 複数の刃を備える工具を主軸に装着し、前記主軸と共に前記工具を回転させて被加工材の加工を行う工作機械において、前記主軸の負荷を表示するための主軸負荷モニタ装置であって、
前記主軸の負荷を検出する主軸負荷検出手段と、前記主軸負荷検出手段で検出した主軸負荷の時間変化を、当該主軸負荷の主軸回転角度に対する変化に変換する主軸負荷変換手段と、前記主軸負荷変換手段で変換した主軸負荷の値を、表示画面に極座標系で表示する表示制御手段とを備えたことを特徴とする工作機械の主軸負荷モニタ装置。 - 前記主軸負荷変換手段は、前記主軸回転角度に対する前記主軸負荷の変化を正規化し、その結果をフーリエ級数展開して0次成分と1次成分とを除去すると共に、前記1次成分のフーリエ係数と刃数であるn次成分のフーリエ係数とを抽出して、前記表示制御手段は、前記1次成分のフーリエ係数を工具振れ回りの指標として、前記n次成分のフーリエ係数を刃の損傷に関する指標として前記表示画面にそれぞれ表示することを特徴とする請求項1に記載の工作機械の主軸負荷モニタ装置。
- 前記極座標系の主軸負荷の値を逐次記憶する記憶部を備え、前記表示制御手段は、記憶した前記主軸負荷を複数重ねて前記表示画面に表示することを特徴とする請求項1又は2に記載の工作機械の主軸負荷モニタ装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015132933A JP6637687B2 (ja) | 2015-07-01 | 2015-07-01 | 工作機械の主軸負荷モニタ装置 |
| US15/182,759 US9839982B2 (en) | 2015-07-01 | 2016-06-15 | Main spindle load monitoring device for machine tool |
| CN201610456946.8A CN106312687B (zh) | 2015-07-01 | 2016-06-22 | 机床的主轴负载监视装置 |
| DE102016212023.9A DE102016212023B4 (de) | 2015-07-01 | 2016-07-01 | Hauptspindellastüberwachungseinrichtung für eine Werkzeugmaschine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015132933A JP6637687B2 (ja) | 2015-07-01 | 2015-07-01 | 工作機械の主軸負荷モニタ装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017013187A true JP2017013187A (ja) | 2017-01-19 |
| JP6637687B2 JP6637687B2 (ja) | 2020-01-29 |
Family
ID=57582932
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015132933A Active JP6637687B2 (ja) | 2015-07-01 | 2015-07-01 | 工作機械の主軸負荷モニタ装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US9839982B2 (ja) |
| JP (1) | JP6637687B2 (ja) |
| CN (1) | CN106312687B (ja) |
| DE (1) | DE102016212023B4 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112571153A (zh) * | 2019-09-30 | 2021-03-30 | 兄弟工业株式会社 | 机床、刀刃数的计测方法以及存储介质 |
| JP7796301B1 (ja) * | 2024-10-30 | 2026-01-08 | 住友電工ハードメタル株式会社 | 管理装置、管理装置の制御方法およびそれに用いられるプログラム、ならびに切削システム |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102017116869A1 (de) | 2017-07-26 | 2019-01-31 | Chiron-Werke Gmbh & Co. Kg | Vorrichtung zum Ermitteln von hochbelasteten Positionen bei einer Werkzeugmaschine |
| JP6703967B2 (ja) * | 2017-08-08 | 2020-06-03 | Dmg森精機株式会社 | 工具管理装置およびこれを備えた工作機械 |
| CN109623489B (zh) * | 2018-12-10 | 2020-05-19 | 华中科技大学 | 一种改进的机床健康状态评定方法及数控机床 |
| JP7387368B2 (ja) * | 2019-10-04 | 2023-11-28 | オークマ株式会社 | 工作機械の主軸監視装置及び主軸監視方法 |
| JP7302518B2 (ja) * | 2020-03-31 | 2023-07-04 | ブラザー工業株式会社 | 数値制御装置 |
| WO2021210037A1 (ja) * | 2020-04-13 | 2021-10-21 | 住友電気工業株式会社 | 切削システム、表示システム、処理装置、処理方法および処理プログラム |
| KR20220071540A (ko) * | 2020-11-24 | 2022-05-31 | 현대위아 주식회사 | 공작기계의 공구 상태 판정 장치 |
| CN113909997B (zh) * | 2021-10-20 | 2022-12-13 | 陕西法士特齿轮有限责任公司 | 一种基于数控机床主轴负载信号的刀具损伤监测方法 |
| CN114918739B (zh) * | 2022-06-10 | 2023-11-10 | 中科航迈数控软件(深圳)有限公司 | 一种机床主轴故障检测方法、装置、终端及存储介质 |
| TWI831603B (zh) * | 2023-02-06 | 2024-02-01 | 國立中興大學 | 以電流資訊為基礎之刀具剩餘壽命預測方法及其系統 |
| TWI831602B (zh) * | 2023-02-06 | 2024-02-01 | 國立中興大學 | 以電流資訊為基礎之刀具臨界壽命診斷方法及其系統 |
| US20250123168A1 (en) * | 2023-10-11 | 2025-04-17 | The Boeing Company | Systems and methods for identifying mis-aligned holes in structural components |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07210221A (ja) * | 1994-01-25 | 1995-08-11 | Okuma Mach Works Ltd | トルクリップル解析機能付数値制御装置 |
| JPH09174383A (ja) * | 1995-12-26 | 1997-07-08 | Hitachi Ltd | 回転工具の異常検出方法および装置 |
| JP2012092910A (ja) * | 2010-10-27 | 2012-05-17 | Jtekt Corp | 工作機械の主軸状態検出装置 |
| JP2013069231A (ja) * | 2011-09-26 | 2013-04-18 | Fanuc Ltd | 工具の軌跡表示機能を備えた数値制御装置 |
| JP2013132734A (ja) * | 2011-12-27 | 2013-07-08 | Jtekt Corp | 加工条件良否判定方法とその判定装置、および、回転工具寿命判定方法とその判定装置 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5329748B1 (ja) | 1970-04-28 | 1978-08-23 | ||
| JPS58120455A (ja) | 1982-01-08 | 1983-07-18 | Yamazaki Mazak Corp | 数値制御工作機械に於ける負荷状態表示方法 |
| JP3095881B2 (ja) | 1992-05-27 | 2000-10-10 | オークマ株式会社 | 工具寿命予知装置 |
| JP3166430B2 (ja) | 1993-07-12 | 2001-05-14 | 村田機械株式会社 | 切削負荷の監視方法およびローダ負荷の監視方法 |
| JPH106170A (ja) * | 1996-06-17 | 1998-01-13 | Toyota Motor Corp | 工具管理方法および装置 |
| TW490357B (en) | 1999-05-27 | 2002-06-11 | Sanyo Electric Co | Method and device for detecting abnormities of the cutting tool of a cutting machine |
| JP3874110B2 (ja) * | 2002-08-30 | 2007-01-31 | 日本精工株式会社 | 異常診断システム |
| CN100507495C (zh) * | 2006-12-22 | 2009-07-01 | 江苏大学 | 通用高速加工工具系统综合性能的测试装置 |
| US20100030348A1 (en) * | 2008-07-30 | 2010-02-04 | Jerry Gene Scherer | Method and system for integrated control of machine operations |
| CN101915679B (zh) * | 2010-08-06 | 2011-12-14 | 西安理工大学 | 加工中心多轴联动变位加载装置及静刚度分布的检测方法 |
| JP5536611B2 (ja) * | 2010-10-15 | 2014-07-02 | オークマ株式会社 | 工作機械のモニタ方法及びモニタ装置、工作機械 |
| JP5316563B2 (ja) * | 2011-02-15 | 2013-10-16 | オムロン株式会社 | 画像処理装置および画像処理システム |
| JP5674859B2 (ja) * | 2013-05-16 | 2015-02-25 | ファナック株式会社 | 主軸を支持するベアリングの寿命を推定する機能を備えた数値制御装置 |
| JP5705929B2 (ja) * | 2013-08-16 | 2015-04-22 | ファナック株式会社 | 軸受寿命判定装置 |
| US10139311B2 (en) * | 2014-09-26 | 2018-11-27 | Palo Alto Research Center Incorporated | Computer-implemented method and system for machine tool damage assessment, prediction, and planning in manufacturing shop floor |
-
2015
- 2015-07-01 JP JP2015132933A patent/JP6637687B2/ja active Active
-
2016
- 2016-06-15 US US15/182,759 patent/US9839982B2/en not_active Expired - Fee Related
- 2016-06-22 CN CN201610456946.8A patent/CN106312687B/zh active Active
- 2016-07-01 DE DE102016212023.9A patent/DE102016212023B4/de active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07210221A (ja) * | 1994-01-25 | 1995-08-11 | Okuma Mach Works Ltd | トルクリップル解析機能付数値制御装置 |
| JPH09174383A (ja) * | 1995-12-26 | 1997-07-08 | Hitachi Ltd | 回転工具の異常検出方法および装置 |
| JP2012092910A (ja) * | 2010-10-27 | 2012-05-17 | Jtekt Corp | 工作機械の主軸状態検出装置 |
| JP2013069231A (ja) * | 2011-09-26 | 2013-04-18 | Fanuc Ltd | 工具の軌跡表示機能を備えた数値制御装置 |
| JP2013132734A (ja) * | 2011-12-27 | 2013-07-08 | Jtekt Corp | 加工条件良否判定方法とその判定装置、および、回転工具寿命判定方法とその判定装置 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112571153A (zh) * | 2019-09-30 | 2021-03-30 | 兄弟工业株式会社 | 机床、刀刃数的计测方法以及存储介质 |
| JP2021056902A (ja) * | 2019-09-30 | 2021-04-08 | ブラザー工業株式会社 | 工作機械、計測方法及びコンピュータプログラム |
| CN112571153B (zh) * | 2019-09-30 | 2022-11-11 | 兄弟工业株式会社 | 机床、刀刃数的计测方法以及存储介质 |
| JP7218702B2 (ja) | 2019-09-30 | 2023-02-07 | ブラザー工業株式会社 | 工作機械、計測方法及びコンピュータプログラム |
| JP7796301B1 (ja) * | 2024-10-30 | 2026-01-08 | 住友電工ハードメタル株式会社 | 管理装置、管理装置の制御方法およびそれに用いられるプログラム、ならびに切削システム |
Also Published As
| Publication number | Publication date |
|---|---|
| US9839982B2 (en) | 2017-12-12 |
| DE102016212023A1 (de) | 2017-01-05 |
| DE102016212023B4 (de) | 2024-08-01 |
| JP6637687B2 (ja) | 2020-01-29 |
| US20170001279A1 (en) | 2017-01-05 |
| CN106312687A (zh) | 2017-01-11 |
| CN106312687B (zh) | 2020-03-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6637687B2 (ja) | 工作機械の主軸負荷モニタ装置 | |
| JP6381665B2 (ja) | 工作機械の制御方法および工作機械の制御装置 | |
| JP5710391B2 (ja) | 工作機械の加工異常検知装置及び加工異常検知方法 | |
| JP5536611B2 (ja) | 工作機械のモニタ方法及びモニタ装置、工作機械 | |
| JP5608036B2 (ja) | 稼動履歴管理方法、及び稼動履歴管理装置 | |
| EP2947528B1 (en) | Method of calculating stable spindle rotation number capable of suppressing chatter vibration, method of informing the same, method of controlling spindle rotation number, and method of editing nc program, and apparatus therefor | |
| JP6637689B2 (ja) | 工作機械の工具状態判定装置 | |
| JP5507409B2 (ja) | 工作機械のモニタ方法及びモニタ装置、工作機械 | |
| JP5955479B1 (ja) | 表示装置 | |
| JP2016224695A (ja) | 工作機械の振動情報表示装置 | |
| JP2013215809A (ja) | 切削加工システム及び方法 | |
| JP7277152B2 (ja) | 工作機械の工具管理システム | |
| CN102407490A (zh) | 振动抑制装置 | |
| WO2014115395A1 (ja) | 切削振動抑止方法、演算制御装置、および工作機械 | |
| US20170124697A1 (en) | Monitoring apparatus for machine tool | |
| JP7109318B2 (ja) | 工作機械および工具異常判定方法 | |
| JP5674449B2 (ja) | 工作機械 | |
| JP5491350B2 (ja) | 工作機械の振動抑制装置 | |
| JP6924529B1 (ja) | 工作機械の電流計測システムおよびその方法 | |
| JP2012056030A (ja) | 工作機械 | |
| JP2019034345A (ja) | 工具異常検知装置および該方法 | |
| JP6348934B2 (ja) | 異常診断システム及び異常診断方法 | |
| JP6541170B2 (ja) | 切削工具の評価方法及び評価装置 | |
| JP2013000808A (ja) | 振動抑制装置 | |
| JP5539794B2 (ja) | 振動抑制装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180131 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190214 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190305 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190419 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190607 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191223 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6637687 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |