JP2017013745A - 空気入りタイヤ - Google Patents
空気入りタイヤ Download PDFInfo
- Publication number
- JP2017013745A JP2017013745A JP2015135285A JP2015135285A JP2017013745A JP 2017013745 A JP2017013745 A JP 2017013745A JP 2015135285 A JP2015135285 A JP 2015135285A JP 2015135285 A JP2015135285 A JP 2015135285A JP 2017013745 A JP2017013745 A JP 2017013745A
- Authority
- JP
- Japan
- Prior art keywords
- band
- strip
- tire
- axial direction
- tread
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






Landscapes
- Tires In General (AREA)
- Tyre Moulding (AREA)
Abstract
【課題】コードの露出が防止された空気入りタイヤ22の提供。【解決手段】このタイヤ22のトレッド24はショルダーリブ54sを備える。ショルダーリブ54sは多数の横溝52を備える。横溝52の基準端PDはショルダーリブ54sの基準エッジPEよりも外側に位置する。このタイヤ22のバンド38のセンター部66は第一ストリップ70を螺旋状に巻回すことにより形成される。バンド38のサイド部68は第二ストリップ72を周方向に巻回すことにより形成される。サイド部68の内端はセンター部66の端よりも内側に位置する、又は、サイド部68の内端の位置はセンター部66の端の位置と一致する。センター部66の端は基準端PDよりも内側に位置する。第二ストリップ72の幅は、バンド38の端から基準端相当位置までの長さLDからこのバンド38の端から基準エッジ相当位置までの長さLEまでの範囲にある。【選択図】図1
Description
本発明は、空気入りタイヤに関する。詳細には、本発明は、ジョイントレス構造を有するバンドを備えた空気入りタイヤに関する。
図8には、従来のタイヤ2のトレッド4の一部が示されている。この図8に示されているように、タイヤ2のトレッド4には通常、溝6が刻まれている。この溝6により、トレッドパターンが形成されている。
トレッドパターンは、周方向に延びる縦溝8を含んでいる。このトレッド4には、3本の縦溝8が刻まれている。これにより、このトレッド4には、4本のリブ10が形成されている。これらのリブ10は、軸方向に並列されている。これらのリブ10のうち、軸方向外側に位置するリブ10sはショルダーリブとも称される。
ショルダーリブ10sには、略軸方向に延びる横溝12が刻まれている。このショルダーリブ10sには、多数の横溝12が周方向に間隔をあけて配置されている。
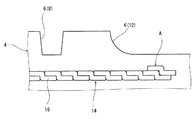
図9には、図8のIX−IX線に沿った断面が模式的に表されている。この図9に示されているように、トレッド4の半径方向内側にバンド14を設けることがある。図示されていないが、バンド14は螺旋状に巻かれたコードを含んでいる。このバンド14は、ジョイントレス構造を有している。
バンド14は、高速走行時の遠心力によるタイヤ2の径成長を抑制する。このバンド14を備えるタイヤ2は、高速走行時の安定性に優れる。このようなバンド14の一例が、特開2011−148339公報に開示されている。
バンド14の形成には、ストリップ16が用いられる。図示されていないが、ストリップ16は通常、複数本のコードとトッピングゴムとからなる。これらのコードは、ストリップ16の幅方向に間隔をあけて配置される。
タイヤ2の製作では、タイヤ2の周方向に相当する方向に回転するドラムにおいてローカバー(未加硫タイヤ2)が組み立てられる。このドラムにおいてベルトを形成した後、バンド14は形成される。
バンド14の形成工程では、ストリップ16が準備される。ストリップ16の先端がタイヤ2の赤道面相当位置に貼り付けられる。ストリップ16供給用のヘッド(図示されず)からストリップ16を送り出しながら、ドラムを回転させつつ、このヘッドが軸方向外向きに移動させられる。これにより、ストリップ16が螺旋状に巻回される。
図10には、形成途中にあるバンド14が模式的に表されている。この図10において、実線BELはバンド14の端に相当する位置を表している。符号PSは、ストリップ16の特定の箇所を表している。
この図10においては、螺旋巻きされたストリップ16の特定箇所PSが、位置BELに到達している。バンド14の形成工程では、ストリップ16が位置BELに到達すると、ヘッドの移動が止められる。ドラムの回転は維持されるので、ストリップ16は周方向に巻回される。ストリップ16を1周程度巻いた後、このストリップ16を切断し、図11に示されているように、このストリップ16の末端18が既に巻回されているストリップ16に貼り付けられる。これにより、ストリップ16の巻回しが完了し、バンド14が得られる。
バンド14を構成するストリップ16のうち、特定箇所PSから末端18までの部分は、螺旋状ではなく、周方向に巻回される。これにより、周方向において一様な幅を有するバンド14が得られる。このバンド14は、ユニフォミティに寄与する。
タイヤによる燃費への影響を抑え、環境に配慮しようとする動きがある。この動きにおいては、材料又は構造面から、例えば、小さな転がり抵抗を有するタイヤの開発が進められている。
タイヤのボリュームは、転がり抵抗に影響する。転がり抵抗の低減の観点から、小さな厚みを有するトレッドの採用を検討することがある。
図9に示されているように、バンド14の端の直上に溝6が位置することがある。従来の方法で形成したバンド14の端には、三重に積層されたストリップ16で構成された部分(矢印Aで示されている部分)が存在している。このため、小さな厚さを有するトレッド4を採用した場合、このバンド14の端においては、溝6の底とバンド14のコードとの間に位置するゴムの厚さが不足する恐れがある。ゴムの厚さが不足すると、コードが露出することがある。コードの露出は、ルースのような損傷の起点になりやすい。このため、このタイヤ2のトレッド4はある程度の厚みを必要とする。このバンド14を有するタイヤ2では、小さな厚みを有するトレッド4を積極的に採用できないという問題がある。
本発明の目的は、損傷の起点となる恐れのあるコードの露出が防止された空気入りタイヤの提供にある。
本発明に係る空気入りタイヤは、トレッドと、上記トレッドの半径方向内側に位置するバンドとを備えている。上記トレッドは一対のショルダーリブを備えている。それぞれのショルダーリブは周方向に延在している。このショルダーリブは周方向に並列された多数の横溝を備えている。上記ショルダーリブの軸方向内側に位置するエッジを基準エッジとし、それぞれの横溝の軸方向内側に位置する端を基準端としたとき、軸方向において、上記基準端は上記基準エッジよりも外側に位置している。上記横溝は、上記基準端から軸方向略外向きに延びている。上記バンドはセンター部と一対のサイド部とを備えている。このセンター部はセンターコードを含むテープ状の第一ストリップを螺旋状に巻回すことにより形成されている。このサイド部はサイドコードを含むテープ状の第二ストリップを周方向に巻回すことにより形成されている。軸方向において、上記サイド部の内端は上記センター部の端よりも内側に位置している、又は、このサイド部の内端の位置がこのセンター部の端の位置と一致している。上記センター部の端は、軸方向において、上記基準端よりも内側に位置している。上記第二ストリップの幅は、上記バンドに沿って計測されるこのバンドの端から上記基準端相当位置までの長さからこのバンドの端から上記基準エッジ相当位置までの長さまでの範囲にある。
好ましくは、この空気入りタイヤでは、上記第二ストリップの幅W2の、上記長さLDに対する比は1以上である。
好ましくは、この空気入りタイヤでは、上記第二ストリップの幅W2の、上記第一ストリップの幅W1に対する比は2.5以上3.3以下である。
好ましくは、この空気入りタイヤでは、上記第一ストリップの幅W1は9mm以上11mm以下である。
本発明に係る製造方法は、トレッドと、上記トレッドの半径方向内側に位置するバンドとを備えており、上記トレッドが一対のショルダーリブを備えており、それぞれのショルダーリブが周方向に延在しており、このショルダーリブが周方向に並列された多数の横溝を備えており、上記ショルダーリブの軸方向内側に位置するエッジを基準エッジとし、それぞれの横溝の軸方向内側に位置する端を基準端としたとき、軸方向において、上記基準端が上記基準エッジよりも外側に位置しており、上記横溝が上記基準端から軸方向略外向きに延びており、上記バンドがセンター部と一対のサイド部とを備えており、軸方向において、上記サイド部の内端が上記センター部の端よりも内側に位置している、又は、このサイド部の内端の位置がこのセンター部の端の位置と一致している、空気入りタイヤの製造のための方法である。この製造方法は、
(1)センターコードを含むテープ状の第一ストリップを螺旋状に巻回してセンター部の前駆体を形成し、サイドコードを含むテープ状の第二ストリップを周方向に巻回してサイド部の前駆体を形成して、上記バンドの前駆体を得る工程と、
(2)上記バンドの前駆体の半径方向外側に上記トレッドの前駆体を形成する工程と、
(3)上記バンドの前駆体及び上記トレッドの前駆体を有するローカバーを、モールド内で加圧及び加熱して、上記バンド及び上記トレッドを形成する工程と
を含んでいる。上記バンドの前駆体形成工程において、上記センター部の端が上記基準端よりも軸方向内側に位置するように、このセンター部の前駆体は形成されている。上記第二ストリップの幅が、上記バンドに沿って計測されるこのバンドの端から上記基準端相当位置までの長さからこのバンドに沿って計測されるこのバンドの端から上記基準エッジ相当位置までの長さまでの範囲にある。
(1)センターコードを含むテープ状の第一ストリップを螺旋状に巻回してセンター部の前駆体を形成し、サイドコードを含むテープ状の第二ストリップを周方向に巻回してサイド部の前駆体を形成して、上記バンドの前駆体を得る工程と、
(2)上記バンドの前駆体の半径方向外側に上記トレッドの前駆体を形成する工程と、
(3)上記バンドの前駆体及び上記トレッドの前駆体を有するローカバーを、モールド内で加圧及び加熱して、上記バンド及び上記トレッドを形成する工程と
を含んでいる。上記バンドの前駆体形成工程において、上記センター部の端が上記基準端よりも軸方向内側に位置するように、このセンター部の前駆体は形成されている。上記第二ストリップの幅が、上記バンドに沿って計測されるこのバンドの端から上記基準端相当位置までの長さからこのバンドに沿って計測されるこのバンドの端から上記基準エッジ相当位置までの長さまでの範囲にある。
本発明に係る空気入りタイヤでは、バンドのサイド部は第二ストリップを周方向に巻回して形成される。このタイヤでは、周方向において一様な幅を有するバンドが得られる。このバンドは、ユニフォミティに寄与する。
このタイヤでは、バンドはセンター部と一対のサイド部とを備えている。センター部の端は、軸方向において、横溝の基準端よりも内側に位置している。そして、サイド部の形成に用いられる第二ストリップの幅は、タイヤのバンドに沿って計測されるこのバンドの端から基準端相当位置までの長さからこのバンドの端からショルダーリブの基準エッジ相当位置までの長さまでの範囲にある。このタイヤでは、基準端から軸方向外側の部分において、従来のバンドのように、三重に積層されたストリップで構成された部分は形成されることなく、バンドは一様な厚みを有する。このバンドは、横溝の直下におけるゴムの厚さの確保に寄与する。このタイヤでは、小さな厚みを有するトレッドを採用しても、横溝の直下において、ゴムの厚さを十分に確保することができる。このタイヤでは、従来のタイヤで確認されたような、損傷の起点となる恐れのあるコードの露出が防止される。
このように、本発明によれば、損傷の起点となる恐れのあるコードの露出が防止された空気入りタイヤが得られる。
以下、適宜図面が参照されつつ、好ましい実施形態に基づいて本発明が詳細に説明される。
図1には、空気入りタイヤ22が示されている。図1において、上下方向がタイヤ22の半径方向であり、左右方向がタイヤ22の軸方向であり、紙面との垂直方向がタイヤ22の周方向である。図1において、一点鎖線CLはタイヤ22の赤道面を表わす。このタイヤ22の形状は、トレッドパターンを除き、赤道面に対して対称である。
このタイヤ22は、トレッド24、一対のサイドウォール26、一対のウィング28、一対のクリンチ30、一対のビード32、カーカス34、ベルト36、バンド38、一対のエッジバンド40、インナーライナー42、及び一対のチェーファー44を備えている。このタイヤ22は、チューブレスタイプである。このタイヤ22は、乗用車に装着される。
トレッド24は、半径方向外向きに凸な形状を呈している。トレッド24の外面46は、路面と接地する。この外面46のうち、路面と接触する部分は、トレッド面と称される。トレッド24には、溝48が刻まれている。この溝48により、トレッドパターンが形成されている。
このタイヤ22では、トレッドパターンは多数の溝48で構成されている。このトレッドパターンは、縦溝50及び横溝52を備えている。
縦溝50は、周方向に延在している。このタイヤ22のトレッド24は、3本の縦溝50を有している。これらの縦溝50は、軸方向に並列されている。これらの縦溝50のうち、軸方向中央に位置する縦溝50aは、第一縦溝と称される。このタイヤ22では、第一縦溝50aは赤道面上に位置している。第一縦溝50aの深さは、典型的には、4mm以上11mm以下である。第一縦溝50aの幅は、典型的には、3.0mm以上15mm以下である。軸方向においてこの第一縦溝50aの外側に位置するそれぞれの縦溝50bは、第二縦溝とも称される。第二縦溝50bの深さは、典型的には、4mm以上11mm以下である。第二縦溝50bの幅は、典型的には、3mm以上16mm以下である。
このタイヤ22のトレッド24には、3本の縦溝50が刻まれることにより、4本のリブ54が形成されている。それぞれのリブ54は、周方向に延在している。4本のリブ54のうち軸方向外側に位置するリブ54sは、ショルダーリブと称される。左右のショルダーリブ54sの間に位置する2本のリブ54cはそれぞれ、センターリブと称される。このトレッド24は、それぞれが周方向に延びる一対のセンターリブ54cと、それぞれが周方向に延びる一対のショルダーリブ54sとを備えている。
図1において、ショルダーリブ54sの軸方向内側に位置するエッジが符号PEで表されている。本発明においては、このエッジPEは基準エッジと称される。この基準エッジPEは、第二縦溝50bとトレッド面46の一部をなすショルダーリブ54sの外面との境界である。このタイヤ22では、基準エッジPEは周方向に延在している。
横溝52は、第二縦溝50bの軸方向外側に位置している。横溝52は、略軸方向に延在している。本発明では、タイヤ22の軸方向に対する角度の絶対値が10°以下である横溝52が「略軸方向に延在する横溝」である。
このタイヤ22では、横溝52の深さは、典型的には、4mm以上10mm以下である。横溝52の幅は、典型的には、2mm以上8mm以下である。横溝52の長さは、典型的には、20mm以上60mm以下である。
このタイヤ22では、ショルダーリブ54sに多数の横溝52が刻まれている。これらの横溝52は、従来のタイヤ2のショルダーリブ10sにおける横溝12と同じように、周方向に間隔をあけて配置されている。言い換えれば、このショルダーリブ54sは、周方向に並列された多数の横溝52を備えている。図示されていないが、このタイヤ22では、もう一方のショルダーリブ54sにおいても、従来のタイヤ2のもう一方のショルダーリブ12sのように、周方向に並列された多数の横溝52が刻まれている。
図1において、横溝52の軸方向内側に位置する端が符号PDで表されている。本発明においては、この端PDは基準端と称される。この基準端PDは、軸方向において、基準エッジPEよりも外側に位置している。横溝52は、この基準端PDから軸方向略外向きに延びている。基準エッジPEと基準端PDとの間は、いわゆる、ランドである。このランドは、トレッド面46の一部である。このタイヤ22では、ショルダーリブ54sに設けられた横溝52は全て同じ長さを有している。したがって、それぞれの横溝52の基準端PDを結んで得られる仮想線は周方向に延在している。この仮想線は、前述の基準エッジPEと平行である。
図示されていないが、トレッド24はベース層とキャップ層とを有している。キャップ層は、ベース層の半径方向外側に位置している。キャップ層は、ベース層に積層されている。ベース層は、接着性に優れた架橋ゴムからなる。ベース層の典型的な基材ゴムは、天然ゴムである。キャップ層は、耐摩耗性、耐熱性及びグリップ性に優れた架橋ゴムからなる。
それぞれのサイドウォール26は、トレッド24の端から半径方向略内向きに延びている。このサイドウォール26の半径方向外側部分は、トレッド24と接合されている。このサイドウォール26の半径方向内側部分は、クリンチ30と接合されている。このサイドウォール26は、耐カット性及び耐候性に優れた架橋ゴムからなる。このサイドウォール26は、カーカス34の損傷を防止する。
ウィング28は、トレッド24とサイドウォール26との間に位置している。ウィング28は、トレッド24及びサイドウォール26のそれぞれと接合している。ウィング28は、接着性に優れた架橋ゴムからなる。
それぞれのクリンチ30は、サイドウォール26の半径方向略内側に位置している。クリンチ30は、軸方向において、ビード32及びカーカス34よりも外側に位置している。クリンチ30は、耐摩耗性に優れた架橋ゴムからなる。クリンチ30は、リム(図示されず)のフランジと当接する。
それぞれのビード32は、クリンチ30の軸方向内側に位置している。ビード32は、コア56と、このコア56から半径方向外向きに延びるエイペックス58とを備えている。コア56はリング状であり、巻回された非伸縮性ワイヤーを含む。ワイヤーの典型的な材質は、スチールである。エイペックス58は、半径方向外向きに先細りである。エイペックス58は、高硬度な架橋ゴムからなる。
カーカス34は、カーカスプライ60からなる。カーカスプライ60は、両側のビード32の間に架け渡されている。カーカスプライ60は、トレッド24、サイドウォール26及びクリンチ30に沿って延在している。このタイヤ22では、カーカスプライ60は、コア56の周りにて、軸方向内側から外側に向かって折り返されている。この折り返しにより、カーカスプライ60には、主部と折り返し部とが形成されている。
図示されていないが、カーカスプライ60は並列された多数のコードとトッピングゴムとからなる。それぞれのコードが赤道面に対してなす角度の絶対値は、75°から90°である。換言すれば、このカーカス34はラジアル構造を有する。コードは、有機繊維からなる。好ましい有機繊維として、ポリエステル繊維、ナイロン繊維、レーヨン繊維、ポリエチレンナフタレート繊維及びアラミド繊維が例示される。カーカス34が、2枚以上のカーカスプライ60から形成されてもよい。
ベルト36は、トレッド24の半径方向内側に位置している。ベルト36は、カーカス34と積層されている。ベルト36は、カーカス34を補強する。ベルト36は、内側層62及び外側層64からなる。図1から明らかなように、軸方向において、内側層62の幅は外側層64の幅よりも若干大きい。図示されていないが、内側層62及び外側層64のそれぞれは、並列された多数のコードとトッピングゴムとからなる。それぞれのコードは、赤道面に対して傾斜している。傾斜角度の一般的な絶対値は、10°以上35°以下である。内側層62のコードの赤道面に対する傾斜方向は、外側層64のコードの赤道面に対する傾斜方向とは逆である。コードの好ましい材質は、スチールである。コードに、有機繊維が用いられてもよい。ベルト36の軸方向幅は、タイヤ22の最大幅の0.7倍以上が好ましい。ベルト36が、3以上の層を備えてもよい。
バンド38は、ベルト36の半径方向外側に位置している。軸方向において、バンド38の幅はベルト36の幅よりも大きい。バンド38は、ベルト36の全体を覆っている。図示されていないが、このバンド38は、コードとトッピングゴムとからなる。コードは、螺旋状に巻かれている。このバンド38は、いわゆるジョイントレス構造を有する。コードは、実質的に周方向に延びている。周方向に対するコードの角度は、5°以下、さらには2°以下である。このコードによりベルト36が拘束されるので、ベルト36のリフティングが抑制される。コードは、有機繊維からなる。好ましい有機繊維として、ナイロン繊維、ポリエステル繊維、レーヨン繊維、ポリエチレンナフタレート繊維及びアラミド繊維が例示される。
このタイヤ22では、バンド38の軸方向幅のベルト36の軸方向幅に対する比は0.9以上が好ましい。これにより、バンド38がベルト36を効果的に拘束する。このタイヤ22は、高速走行時の安定性に優れる。さらにこのタイヤ22では、このバンド38の軸方向幅のベルト36の軸方向幅に対する比は1.1以下が好ましい。これにより、バンド38によるタイヤ22の質量への影響が抑えられる。
それぞれのエッジバンド40は、ベルト36の半径方向外側であって、かつベルト36の端の近傍に位置している。図示されていないが、このエッジバンド40は、コードとトッピングゴムとからなる。コードは、螺旋状に巻かれている。このエッジバンド40は、いわゆるジョイントレス構造を有する。コードは、実質的に周方向に延びている。周方向に対するコードの角度は、5°以下、さらには2°以下である。このコードによりベルト36の端が拘束されるので、ベルト36のリフティングが効果的に抑制される。コードは、有機繊維からなる。好ましい有機繊維として、ナイロン繊維、ポリエステル繊維、レーヨン繊維、ポリエチレンナフタレート繊維及びアラミド繊維が例示される。
インナーライナー42は、カーカス34の内側に位置している。インナーライナー42は、カーカス34の内面に接合されている。インナーライナー42は、空気遮蔽性に優れた架橋ゴムからなる。インナーライナー42の典型的な基材ゴムは、ブチルゴム又はハロゲン化ブチルゴムである。インナーライナー42は、タイヤ22の内圧を保持する。
それぞれのチェーファー44は、ビード32の近傍に位置している。タイヤ22がリムに組み込まれると、このチェーファー44がリムと当接する。この当接により、ビード32の近傍が保護される。この実施形態では、チェーファー44は布とこの布に含浸したゴムとからなる。このチェーファー44がクリンチ30と一体とされてもよい。この場合、チェーファー44の材質はクリンチ30の材質と同じとされる。
このタイヤ22では、バンド38はセンター部66と一対のサイド部68とを備えている。それぞれのサイド部68は、センター部66の軸方向外側に位置している。言い換えれば、センター部66は、軸方向において、左右のサイド部68の間に位置している。図1において、符号PBはセンター部66とサイド部68との境界部分を表している。このタイヤ22では、この境界部分PBは、軸方向において、基準エッジPEと基準端PDとの間に位置している。
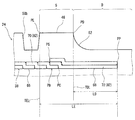
図2には、図1に示されたタイヤ22のバンド38の一部が模式的に表されている。この図2において、符号PCはセンター部66の軸方向外側端を表している。この外側端PCは、センター部66の端である。符号PSは、サイド部68の軸方向内側端を表している。この内側端PSは、サイド部68の内端である。符号PPは、サイド部68の軸方向外側端である。この外側端PPは、サイド部68の外端であり、バンド38の端である。
図2に示されているように、このタイヤ22のバンド38では、サイド部68の内端PSは、軸方向において、センター部66の端PCよりも内側に位置している。このタイヤ22では、サイド部68の内端PSの位置が、軸方向において、センター部66の端PCの位置と一致するように、このバンド38が構成されてもよい。言い換えれば、このタイヤ22では、軸方向において、サイド部68の内端PSはセンター部66の端PCよりも内側に位置しているか、このサイド部68の内端PSの位置がセンター部66の端PCの位置と一致している。このバンド38では、境界部分PBにおいて、センター部66とサイド部68とは途切れることなく連続している。このバンド38では、境界部分PBの剛性は特異でない。このタイヤ22では、バンド38が全体として適度な剛性を有する。このバンド38は、ベルト36を効果的に拘束する。
このタイヤ22では、サイド部68とセンター部66とは半径方向において重なり合っている。大きな重なり合いは、バンド38の剛性に影響する。大きな重なり合いは、タイヤ22の質量に影響する。バンド38の剛性及びタイヤ22の質量の観点から、この重なり合いの長さは、10mm以下が好ましく、7mm以下がより好ましい。なお、この重なり合いの長さは、サイド部68の内端PSからセンター部66の端PCまでの長さをバンド38に沿って計測することにより得られる。
このタイヤ22では、センター部66は第一ストリップ70を用いて形成される。詳細には、このセンター部66は、第一ストリップ70を螺旋状に巻回すことにより形成される。図2に示されているように、このセンター部66では、これから巻回される第一ストリップ70の一部が既に巻回されている第一ストリップ70の一部と重なり合うようにして、この第一ストリップ70は巻回されている。
第一ストリップ70は、テープ状である。図示されていないが、この第一ストリップ70はセンターコードを含んでいる。センターコードは、この第一ストリップ70の長さ方向に延在している。
このタイヤ22では、第一ストリップ70は複数本のセンターコードとトッピングゴムとからなる。この第一ストリップ70では、これらのセンターコードはトッピングゴムで被覆されている。これらのセンターコードは、第一ストリップ70の幅方向に並列されている。一のセンターコードとこの一のセンターコードの隣に位置する他のセンターコードとの間隔は、バンド38の剛性を考慮して適宜決められる。
このタイヤ22では、サイド部68は第二ストリップ72を用いて形成される。詳細には、このサイド部68は、第二ストリップ72を周方向に巻回すことにより形成される。図2から明らかなように、第二ストリップ72は第一ストリップ70の幅よりも大きな幅を有している。
第二ストリップ72は、テープ状である。図示されていないが、この第二ストリップ72はサイドコードを含んでいる。サイドコードは、この第二ストリップ72の長さ方向に延在している。
このタイヤ22では、第二ストリップ72は複数本のサイドコードとトッピングゴムとからなる。この第二ストリップ72では、これらのサイドコードはトッピングゴムで被覆されている。これらのサイドコードは、第二ストリップ72の幅方向に並列されている。一のサイドコードとこの一のサイドコードの隣に位置する他のサイドコードとの間隔は、バンド38の剛性を考慮して適宜決められる。
このタイヤ22では、センターコードとサイドコードとが同じコードで構成されてもよい。センターコードとサイドコードとが異なるコードで構成されてもよい。本発明においては、前述のバンド38のコードのうち、センター部66のための第一ストリップ70に含まれるコードがセンターコードと称され、サイド部68のための第二ストリップ72に含まれるコードがサイドコードと称される。
このタイヤ22は、リムに装着されて使用される。このリムは、正規リムである。本発明では、特に言及のない限り、タイヤ22の各部材の寸法及び角度は、タイヤ22が正規リムに組み込まれ、正規内圧となるようにタイヤ22に空気が充填された状態で測定される。測定時には、タイヤ22には荷重がかけられない。このタイヤ22の用途が乗用車である場合、内圧を180kPaに調整して、寸法及び角度が測定される。
本明細書において正規リムとは、タイヤ22が依拠する規格において定められたリムを意味する。JATMA規格における「標準リム」、TRA規格における「Design Rim」、及びETRTO規格における「Measuring Rim」は、正規リムである。
本明細書において正規内圧とは、タイヤ22が依拠する規格において定められた内圧を意味する。JATMA規格における「最高空気圧」、TRA規格における「TIRE LOAD LIMITS AT VARIOUS COLD INFLATION PRESSURES」に掲載された「最大値」、及びETRTO規格における「INFLATION PRESSURE」は、正規内圧である。
以上説明されたタイヤ22は、次のようにして製造される。このタイヤ22の製造方法では、トレッド24等の多数のゴム部材がアッセンブリーされて、ローカバー(未加硫タイヤ22)が得られる。この製造方法では、ローカバーを得る工程は成形工程とも称される。
この製造方法では、ローカバーはモールド(図示されず)に投入される。ローカバーの外面は、モールドのキャビティ面と当接する。ローカバーの内面は、ブラダー又は中子(図示されず)に当接する。ローカバーは、モールド内で加圧及び加熱される。加圧及び加熱により、ローカバーのゴム組成物が流動する。加熱によりゴムが架橋反応を起こし、図1に示されたタイヤ22が得られる。そのキャビティ面に凸凹模様を有するモールドが用いられることにより、タイヤ22に凹凸模様が形成される。ローカバーを加圧及び加熱してタイヤ22を得る工程は、加硫工程とも称される。
本発明に係る製造方法では、成形工程以外の工程は従来の製造方法と同様にして、タイヤ22は製造される。成形工程においては、バンド38の形成以外については、従来の成形工程と同様にして実施される。
この製造方法では、成形工程において、バンド38は次のようにして形成される。このバンド38の形成工程では、センターコードを含むテープ状の第一ストリップ70が準備される。さらにサイドコードを含むテープ状の第二ストリップ72が準備される。
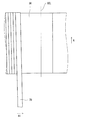
図3には、バンド38、より詳細には、センター部66の形成の開始の様子が模式的に表されている。この図3において、上下方向はタイヤ22の周方向に相当する。左右方向は、タイヤ22の軸方向に相当する。この図3において、一点鎖線CLcは、タイヤ22の赤道面に相当する位置を表している。両矢印W1は、第一ストリップ70の幅を表している。
この製造方法では、ローカバーの成形のために、成形機(図示されず)が用いられる。この成形機に、特に制限はない。この成形機としては、ローカバーの成形のために一般的に用いられる成形機が用いられる。この成形機は、拡径機能を有するドラムと、第一ヘッドと、第二ヘッドとを備えている。このドラムにおいて、ローカバーが組み立てられる。第一ヘッドから、第一ストリップ70が供給される。第二ヘッドから、第二ストリップ72が供給される。なお、この製造方法では、ドラムではなく中子において、ローカバーが組み立てられてもよい。この場合、ローカバーは中子とともにモールドに投入される。
この形成工程では、第一ヘッドから第一ストリップ70が送り出される。この形成工程では、2本の第一ストリップ70が成形機に供給される。ドラム上に形成されているベルト36に、これらの第一ストリップ70が貼り付けられる。この貼り付けでは、第一ストリップ70の先端74は位置CLcに合わせられる。第一ストリップ70の先端74をベルト36に貼り付けた後、ドラムの回転が開始される。第一ヘッドが軸方向外向きに移動させられる。これにより、第一ストリップ70が螺旋状に巻回される。図3において、矢印Rはドラムの回転方向を表している。矢印A1は、一方の第一ヘッドの移動方向を表している。矢印A2は、他方の第一ヘッドの移動方向を表している。
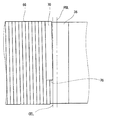
図4及び5には、形成途中にあるバンド38が模式的に表されている。この図4及び5において、上下方向はタイヤ22の周方向に相当する。左右方向は、タイヤ22の軸方向に相当する。この図4及び5において、実線CELは、センター部66の端PCに相当する位置を表している。図5において、実線PDLは、横溝52の基準端PDに相当する位置を表している。この位置CEL及び位置PDLは、タイヤ22の仕様を考慮して設定される。
この形成工程では、第一ストリップ70の巻回しは、第一ストリップ70の末端76が位置CELに到達するまで続けられる。第一ストリップ70の末端76が位置CELに到達すると、この第一ストリップ70の末端76が固定され、第一ストリップ70の巻回しは完了する。これにより、センター部66の前駆体が完成する。この形成工程では、第一ストリップ70を螺旋状に巻回してセンター部66の前駆体が形成される。
図6には、サイド部68の形成の開始の様子が模式的に表されている。この図6において、上下方向はタイヤ22の周方向に相当する。左右方向は、タイヤ22の軸方向に相当する。この図6において、実線SELは、サイド部68の内端PSに相当する位置を表している。両矢印W2は、第二ストリップ72の幅を表している。この位置SELは、タイヤ22の仕様を考慮して設定される。
この形成工程では、第二ヘッドから第二ストリップ72が送り出される。この図6には片方の第二ストリップ72は示されていないが、この形成工程では、2本の第二ストリップ72が成形機に供給される。ドラム上に形成されているベルト36及びセンター部66に、これらの第二ストリップ72が貼り付けられる。この貼り付けでは、第二ストリップ72の先端78は位置SELに合わせられる。第二ストリップ72の先端78をベルト36及びセンター部66に貼り付けた後、ドラムの回転が開始される。このとき、第二ヘッドは動かされない。第二ヘッドの軸方向位置は一定に保持される。これにより、第二ストリップ72は周方向に巻回される。
この形成工程では、第二ストリップ72は1周以上巻回される。第二ストリップ72を切断し、図7に示されているように、第二ストリップ72の末端80が既に巻回されている第二ストリップ72に貼り付けられる。第二ストリップ72の末端80が固定され、この第二ストリップ72の巻回しは完了する。これにより、サイド部68の前駆体が完成する。この成形工程では、第二ストリップ72を螺旋状に巻回してサイド部68の前駆体が形成される。このようにしてこの製造方法では、バンド38の前駆体が得られる。この製造方法では、この形成工程において、センター部66の前駆体を形成し、サイド部68の前駆体を形成して、バンド38の前駆体が得られる。
この製造方法では、バンド38の前駆体が完成すると、このバンド38の前駆体の半径方向外側に、トレッド24の前駆体が形成される。成形工程で得られるローカバーは、バンド38の前駆体及びトレッド24の前駆体を有している。加硫工程において、バンド38の前駆体からバンド38が得られ、トレッド24の前駆体からトレッド24が得られる。この製造方法では、バンド38の前駆体及びトレッド24の前駆体を有するローカバーをモールド内で加圧及び加熱して、バンド38及びトレッド24を有するタイヤ22が得られる。
図2に示されているように、このタイヤ22では、センター部66の端PCは、軸方向において、基準端PDよりも内側に位置している。したがってこの製造方法では、図5に示されているように、バンド38の前駆体形成工程において、センター部66の前駆体の端が軸方向において位置PDLよりも内側に位置するように、このセンター部66の前駆体は形成される。言い換えれば、この製造方法のバンド38の前駆体形成工程では、タイヤ22において、センター部66の端PCが軸方向において基準端PDよりも内側に位置するように、このセンター部66の前駆体が形成されている。
図2において、実線TDLは基準端PDを通る直線である。実線TDLは、基準端PDにおけるトレッド面46の法線である。本発明においては、実線TDLがバンド38と交差する位置が、バンド38における基準端PDに相当する位置である。両矢印LDは、バンド38の端PPから実線TDLまでの長さを表している。この長さLDは、図1に示されたタイヤ22の断面において、バンド38に沿って計測される。本発明においては、この長さLDが、バンド38に沿って計測される、バンド38の端PPから位置TDLまでの長さである。実線TELは、基準エッジPEを通る直線である。実線TELは、基準エッジPEにおけるトレッド面46の法線である。本発明においては、実線TELがバンド38と交差する位置が、バンド38における基準エッジPEに相当する位置である。両矢印LEは、バンド38の端PPから実線TELまでの長さを表している。この長さLEは、図1に示されたタイヤ22の断面において、バンド38に沿って計測される。本発明においては、この長さLEが、バンド38に沿って計測される、バンド38の端PPから位置TELまでの長さである。
図2に示されているように、センター部66とサイド部68との境界部分PBではストリップ82が三層積層されている。言い換えれば、センター部66とサイド部68との重なり合いは、三重に積層されたストリップ82で構成されている。このタイヤ22では、第二ストリップ72の幅W2は、長さLDから長さLEまでの範囲にある。前述したように、このタイヤ22では、センター部66の端PCは、軸方向において、基準端PDよりも内側に位置している。このタイヤ22では、センター部66とサイド部68との重なり合いは、実線TDLと実線TELとの間のゾーン(図2中の、符号Sで示されたゾーン)に配置される。このため、このタイヤ22では、基準端PDから軸方向外側の部分(図2中の、符号Dで示されたゾーン)において、従来のバンド14のように、三重に積層されたストリップ16で構成された部分は形成されることなく、バンド38は一様な厚みを有している。このバンド38は、横溝52の直下におけるゴムの厚さの確保に寄与する。このタイヤ22では、小さな厚みを有するトレッド24を採用しても、横溝52の直下において、ゴムの厚さを十分に確保することができる。例えば、呼びが「215/55R17」であるタイヤ22において、トレッド24の厚さを1.7mmから1.1mmに変更しても、横溝52の底からバンド38のコードまでの厚みを0.4mm以上確保することができる。このタイヤ22では、小さな厚みを有するトレッド24を採用しても、従来のタイヤ22で確認されたような、ルースのような損傷の起点となる恐れのあるコードの露出が防止される。
しかもこのタイヤ22では、バンド38のサイド部68は第二ストリップ72を周方向に巻回して形成される。このタイヤ22では、周方向において一様な幅を有するバンド38が得られる。このバンド38は、ユニフォミティに寄与する。
このようにこのタイヤ22では、ユニフォミティの低下を抑えつつ、損傷の起点となる恐れのあるコードの露出が防止される。本発明によれば、ユニフォミティの低下を抑えつつ、損傷の起点となる恐れのあるコードの露出が防止された空気入りタイヤ22が得られる。
このタイヤ22では、基準端PDに対するセンター部66の端PCの位置は、センター部66とサイド部68との重なり合いの位置に影響する。横溝52の部分におけるコードの露出防止に寄与するとの観点から、実線TDLからセンター部66の端PCまでの長さの、長さLEと長さLDとの差(LE−LD)に対する比は、0.1以上が好ましく、0.2以上がより好ましい。
このタイヤ22では、基準エッジPEに対するセンター部66の端PCの位置は、センター部66とサイド部68との重なり合いの位置に影響する。第二縦溝50bの部分におけるコードの露出防止に寄与するとの観点から、前述の、実線TDLからセンター部66の端PCまでの長さの、差(LE−LD)に対する比は、0.9以下が好ましく、0.8以下がより好ましい。
このタイヤ22では、第二ストリップ72の幅W2は長さLDと同等以上である。言い換えれば、長さLDに対する幅W2の比は1以上である。これにより、横溝52の部分におけるコードの露出が効果的に防止される。この観点から、この比は1.1以上が好ましい。
このタイヤ22では、第二ストリップ72の幅W2は長さLEと同等以下である。言い換えれば、長さLEに対する幅W2の比は1以下である。これにより、第二縦溝50bの部分におけるコードの露出が効果的に防止される。この観点から、この比は0.97以下が好ましい。
このタイヤ22では、好ましくは、第二ストリップ72の幅W2は第一ストリップ70の幅W1よりも大きい。第二ストリップ72が大きな幅W2を有することにより、螺旋状でなく周方向に巻いた第二ストリップ72でサイド部68を構成することが容易になる。これにより、周方向において一様な幅を有するバンド38が得られる。しかも横溝52の直下に、三重に積層されたストリップ16で構成された部分が形成されにくくなるので、コードの露出が防止される。この観点から、幅W2の幅W1に対する比は2.5以上が好ましい。第二縦溝50bの部分における、コードの露出防止に寄与するとの観点から、この比は3.3以下が好ましい。
このタイヤ22では、第一ストリップ70の幅W1は9mm以上が好ましく、11mm以下が好ましい。この幅W1が9mm以上に設定されることにより、センター部66の形成に要する時間による、タイヤ22の生産時間への影響が抑えられる。このタイヤ22では、生産性が適切に維持される。この幅W1が11mm以下に設定されることにより、センター部66とサイド部68との重なり合いの大きさが適切に維持される。このタイヤ22では、バンド38によるユニフォミティへの影響が効果的に抑えられる。
このタイヤ22では、第二ストリップ72の幅W2は19mm以上が好ましく、31mm以下が好ましい。この幅W2が19mm以上に設定されることにより、螺旋状でなく周方向に巻いた第二ストリップ72でサイド部68を構成することが容易になる。これにより、周方向において一様な幅を有するバンド38が得られる。しかも横溝52の直下に、三重に積層されたストリップ82で構成された部分が形成されにくくなるので、コードの露出が防止される。このタイヤ22では、この幅W2が31mm以下に設定されることにより、第二縦溝50bの部分における、コードの露出も効果的に防止される。
このタイヤ22では、基準端PDに対するサイド部68の内端PSの位置は、センター部66とサイド部68との重なり合いの位置に影響する。第二ストリップ72の幅W2は、この基準端PDに対するサイド部68の内端PSの位置に影響する。横溝52の部分におけるコードの露出防止に寄与するとの観点から、幅W2と長さLDとの差(W2−LD)の、長さLEと長さLDとの差(LE−LD)に対する比は、0.1以上が好ましく、0.2以上がより好ましい。
このタイヤ22では、基準エッジPEに対するサイド部68の内端PSの位置は、センター部66とサイド部68との重なり合いの位置に影響する。第二ストリップ72の幅W2は、この基準エッジPEに対するサイド部68の内端PSの位置に影響する。第二縦溝50bの部分におけるコードの露出防止に寄与するとの観点から、前述の、差(W2−LD)の、差(LE−LD)に対する比は、0.9以下が好ましく、0.8以下がより好ましい。
以下、実施例によって本発明の効果が明らかにされるが、この実施例の記載に基づいて本発明が限定的に解釈されるべきではない。
[実施例1]
図1−2に示されたタイヤを製作した。このタイヤのサイズは、215/55R17である。この実施例1では、バンドのセンター部のための第一ストリップの幅W1は、10mmである。サイド部のための第二ストリップの幅W2は、30mmである。第一ストリップは、螺旋状に巻回されている。このことが、表のセンター部の「巻き方」の欄に、「螺旋」で表されている。この第二ストリップの巻回しにおいては、これから貼り付けられる第一ストリップの一部は、既に貼り付けられている第一ストリップと重なり合わされている。第二ストリップは、周方向に巻回されている。このことが、表のサイド部の「巻き方」の欄に、「周」で表されている。サイド部は、周方向に巻回した第二ストリップからなる。第二ストリップは一巻されている。第二ストリップの末端部分は、その先端部分と重なり合わされている。
図1−2に示されたタイヤを製作した。このタイヤのサイズは、215/55R17である。この実施例1では、バンドのセンター部のための第一ストリップの幅W1は、10mmである。サイド部のための第二ストリップの幅W2は、30mmである。第一ストリップは、螺旋状に巻回されている。このことが、表のセンター部の「巻き方」の欄に、「螺旋」で表されている。この第二ストリップの巻回しにおいては、これから貼り付けられる第一ストリップの一部は、既に貼り付けられている第一ストリップと重なり合わされている。第二ストリップは、周方向に巻回されている。このことが、表のサイド部の「巻き方」の欄に、「周」で表されている。サイド部は、周方向に巻回した第二ストリップからなる。第二ストリップは一巻されている。第二ストリップの末端部分は、その先端部分と重なり合わされている。
この実施例1では、センター部とサイド部との重なり合いは、基準端PDから基準エッジPEまでのゾーンに配置されている。このことが、表の「位置」の欄に、「S」で表されている。バンドの端PPから基準端相当位置TDLまでの長さLDは、23mmであった。このバンドの端PPから基準エッジ相当位置TELまでの長さLEは、33mmであった。
[比較例1]
比較例1では、従来の方法で、バンドは形成されている。バンドの形成のために用いたストリップは、実施例1の第一ストリップと同等である。このストリップを螺旋状に巻回して、バンドが形成されている。このバンドでは、その端の部分に、三重に積層されたストリップで構成された部分が形成されている。この部分は、横溝の直下、すなわち、ゾーンDに位置している。
比較例1では、従来の方法で、バンドは形成されている。バンドの形成のために用いたストリップは、実施例1の第一ストリップと同等である。このストリップを螺旋状に巻回して、バンドが形成されている。このバンドでは、その端の部分に、三重に積層されたストリップで構成された部分が形成されている。この部分は、横溝の直下、すなわち、ゾーンDに位置している。
[実施例2−3及び比較例2−3]
第一ストリップの幅W1を下記の表1の通りとした他は実施例1と同様にして、実施例2−3及び比較例2−3のタイヤを得た。
第一ストリップの幅W1を下記の表1の通りとした他は実施例1と同様にして、実施例2−3及び比較例2−3のタイヤを得た。
[比較例4]
第二ストリップの幅W2を下記の表2の通りとし、この第二ストリップを螺旋状に巻回した他は実施例1と同様にして、比較例4のタイヤを得た。サイド部が、螺旋状に巻回された第二ストリップで形成されていることが、表のサイド部の「巻き方」の欄に、「螺旋」で表されている。この比較例4では、第二ストリップの末端部分も周方向でなく螺旋状に巻回されているので、周方向においてバンドの幅は一様ではない。
第二ストリップの幅W2を下記の表2の通りとし、この第二ストリップを螺旋状に巻回した他は実施例1と同様にして、比較例4のタイヤを得た。サイド部が、螺旋状に巻回された第二ストリップで形成されていることが、表のサイド部の「巻き方」の欄に、「螺旋」で表されている。この比較例4では、第二ストリップの末端部分も周方向でなく螺旋状に巻回されているので、周方向においてバンドの幅は一様ではない。
[実施例4−8及び比較例5−6]
第二ストリップの幅W2を下記の表2及び3の通りとした他は実施例1と同様にして、実施例4−8及び比較例5−6のタイヤを得た。実施例4−8及び比較例5−6では、第二ストリップの幅W2に応じて、センター部とサイド部との境界部分PBの位置が変動している。比較例5では、センター部とサイド部との重なり合いは、基準端PDから軸方向外側部分、すなわち、横溝の直下に配置されていた。このことが、表の「位置」の欄に、「D」で表されている。比較例6では、センター部とサイド部との重なり合いは、第二縦溝の直下に配置されていた。このことが、表の「位置」の欄に、「DD」で表されている。
第二ストリップの幅W2を下記の表2及び3の通りとした他は実施例1と同様にして、実施例4−8及び比較例5−6のタイヤを得た。実施例4−8及び比較例5−6では、第二ストリップの幅W2に応じて、センター部とサイド部との境界部分PBの位置が変動している。比較例5では、センター部とサイド部との重なり合いは、基準端PDから軸方向外側部分、すなわち、横溝の直下に配置されていた。このことが、表の「位置」の欄に、「D」で表されている。比較例6では、センター部とサイド部との重なり合いは、第二縦溝の直下に配置されていた。このことが、表の「位置」の欄に、「DD」で表されている。
[生産性]
タイヤを1本製作するのに要した時間を計測した。この結果が、指数として下記の表1−3に示されている。数値が大きいほど好ましい。つまり製作時間が短く生産性が良好であることを表している。
タイヤを1本製作するのに要した時間を計測した。この結果が、指数として下記の表1−3に示されている。数値が大きいほど好ましい。つまり製作時間が短く生産性が良好であることを表している。
[ユニフォミティ]
「JASO C607:2000」に規定されたユニフォミティ試験の条件に準拠して、コニシティを測定した。タイヤを17×7.00のリムに組み込み、タイヤの内圧は200kPaに設定された。タイヤに4.00kNの荷重をかけて、測定は行われた。各試作タイヤについて20本ずつ測定を行い、コニシティの平均値を得た。この平均値に基づいて、ユニフォミティを評価した。この結果が、指数として下記の表1−3に示されている。数値が大きいほど好ましい。つまり計測されたコニシティの絶対値が小さく、ユニフォミティに優れることを表している。
「JASO C607:2000」に規定されたユニフォミティ試験の条件に準拠して、コニシティを測定した。タイヤを17×7.00のリムに組み込み、タイヤの内圧は200kPaに設定された。タイヤに4.00kNの荷重をかけて、測定は行われた。各試作タイヤについて20本ずつ測定を行い、コニシティの平均値を得た。この平均値に基づいて、ユニフォミティを評価した。この結果が、指数として下記の表1−3に示されている。数値が大きいほど好ましい。つまり計測されたコニシティの絶対値が小さく、ユニフォミティに優れることを表している。
[コードの露出]
タイヤの外観を観察し、コードの露出の有無について目視で確認した。この結果が、指数として下記の表1−3に示されている。これらの表には、コードの露出が認められなかった場合が「3」で、コードの露出が認められた場合が「1」で、そして、コードの露出はなかったが、コードを被覆するゴムが薄かった場合が「2」で表されている。
タイヤの外観を観察し、コードの露出の有無について目視で確認した。この結果が、指数として下記の表1−3に示されている。これらの表には、コードの露出が認められなかった場合が「3」で、コードの露出が認められた場合が「1」で、そして、コードの露出はなかったが、コードを被覆するゴムが薄かった場合が「2」で表されている。
[総合評価]
各評価の評価値を乗じて、これを総合評価の目安とした。この結果が、下記の表1−3に示されている。数値が大きいほど好ましい。
各評価の評価値を乗じて、これを総合評価の目安とした。この結果が、下記の表1−3に示されている。数値が大きいほど好ましい。
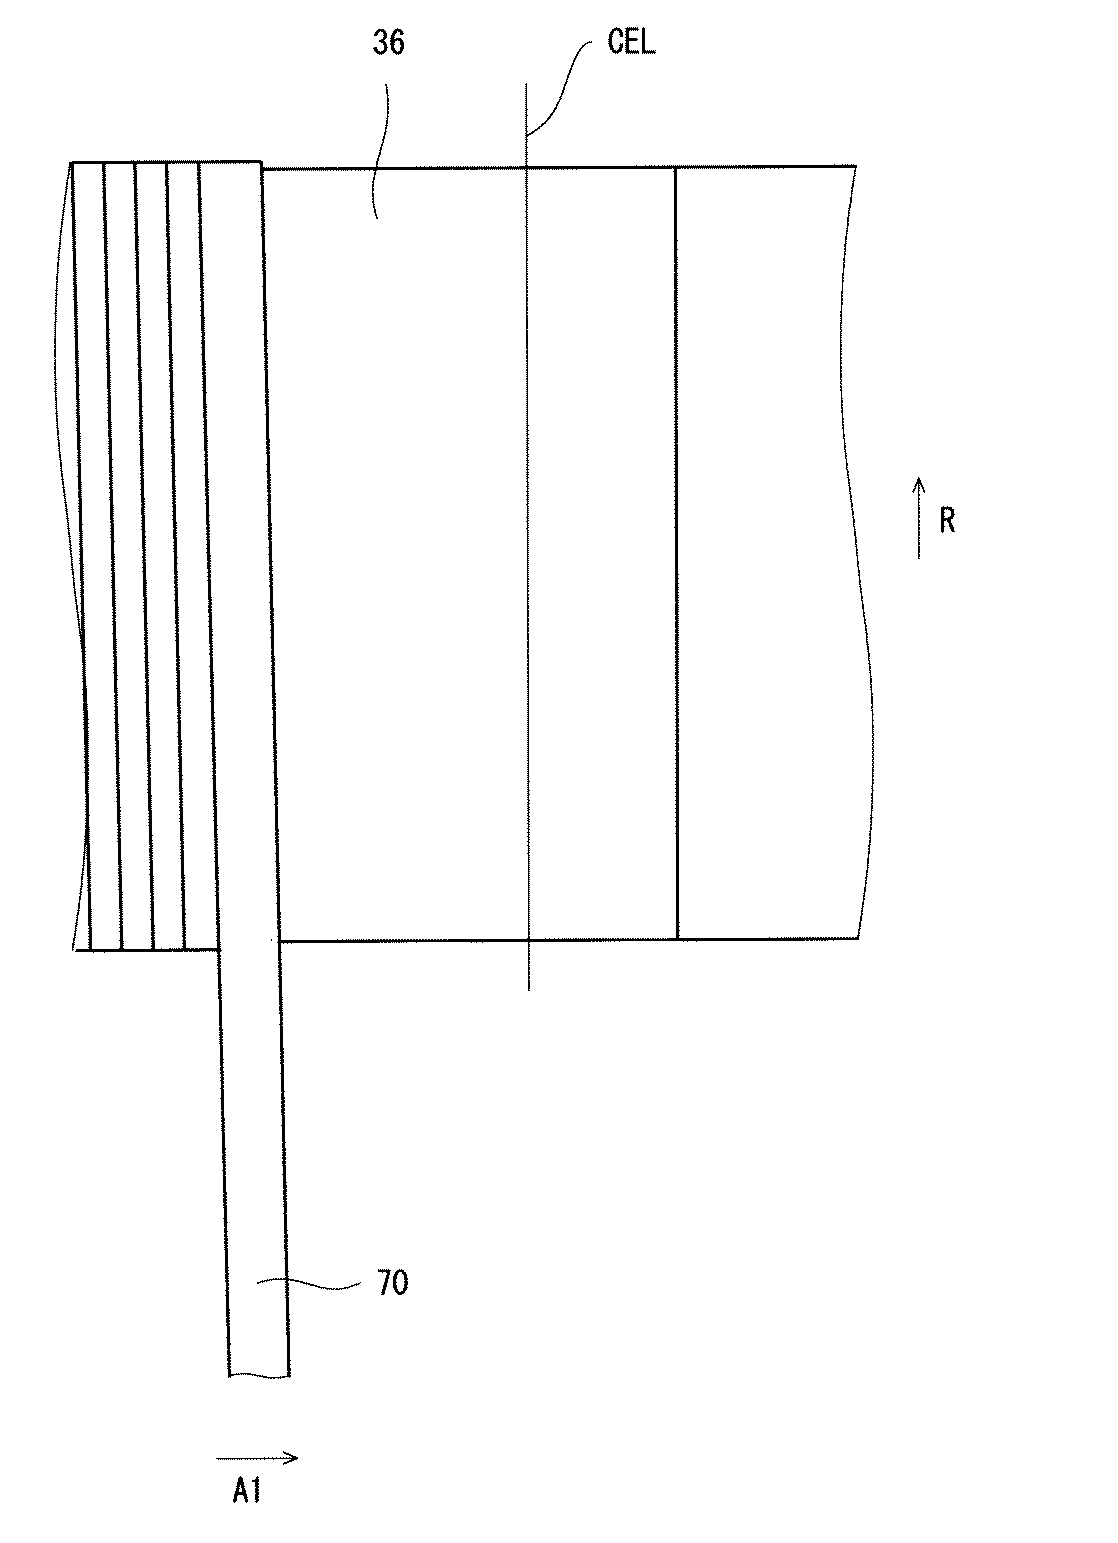
表1−3に示されるように、実施例のタイヤでは、比較例のタイヤに比べて評価が高い。この評価結果から、本発明の優位性は明らかである。
以上説明されたタイヤのバンドの形成方法は、種々のタイヤの製造にも適用されうる。
2、22・・・タイヤ
4、24・・・トレッド
6、48・・・溝
8、50、50a、50b・・・縦溝
10、10s、54、54s、54c・・・リブ
12、52・・・横溝
14、38・・・バンド
16、82・・・ストリップ
18・・・ストリップ16の末端
26・・・サイドウォール
32・・・ビード
34・・・カーカス
36・・・ベルト
46・・・トレッド24の外面
60・・・カーカスプライ
66・・・センター部
68・・・サイド部
70・・・第一ストリップ
72・・・第二ストリップ
74・・・第一ストリップ70の先端
76・・・第一ストリップ70の末端
78・・・第二ストリップ72の先端
80・・・第二ストリップ72の末端
4、24・・・トレッド
6、48・・・溝
8、50、50a、50b・・・縦溝
10、10s、54、54s、54c・・・リブ
12、52・・・横溝
14、38・・・バンド
16、82・・・ストリップ
18・・・ストリップ16の末端
26・・・サイドウォール
32・・・ビード
34・・・カーカス
36・・・ベルト
46・・・トレッド24の外面
60・・・カーカスプライ
66・・・センター部
68・・・サイド部
70・・・第一ストリップ
72・・・第二ストリップ
74・・・第一ストリップ70の先端
76・・・第一ストリップ70の末端
78・・・第二ストリップ72の先端
80・・・第二ストリップ72の末端
Claims (5)
- トレッドと、上記トレッドの半径方向内側に位置するバンドとを備えており、
上記トレッドが一対のショルダーリブを備えており、それぞれのショルダーリブが周方向に延在しており、このショルダーリブが周方向に並列された多数の横溝を備えており、
上記ショルダーリブの軸方向内側に位置するエッジを基準エッジとし、それぞれの横溝の軸方向内側に位置する端を基準端としたとき、
軸方向において、上記基準端が上記基準エッジよりも外側に位置しており、
上記横溝が、上記基準端から軸方向略外向きに延びており、
上記バンドがセンター部と一対のサイド部とを備えており、このセンター部がセンターコードを含むテープ状の第一ストリップを螺旋状に巻回すことにより形成されており、このサイド部がサイドコードを含むテープ状の第二ストリップを周方向に巻回すことにより形成されており、
軸方向において、上記サイド部の内端が上記センター部の端よりも内側に位置している、又は、このサイド部の内端の位置がこのセンター部の端の位置と一致しており、
上記センター部の端が、軸方向において、上記基準端よりも内側に位置しており、
上記第二ストリップの幅が、上記バンドに沿って計測されるこのバンドの端から上記基準端相当位置までの長さLDからこのバンドの端から上記基準エッジ相当位置までの長さLEまでの範囲にある、空気入りタイヤ。 - 上記第二ストリップの幅W2の、上記長さLDに対する比が1以上である、請求項1に記載の空気入りタイヤ。
- 上記第二ストリップの幅W2の、上記第一ストリップの幅W1に対する比が2.5以上3.3以下である、請求項1又は2に記載の空気入りタイヤ。
- 上記第一ストリップの幅W1が9mm以上11mm以下である、請求項1から3のいずれかに記載の空気入りタイヤ。
- トレッドと、上記トレッドの半径方向内側に位置するバンドとを備えており、上記トレッドが一対のショルダーリブを備えており、それぞれのショルダーリブが周方向に延在しており、このショルダーリブが周方向に並列された多数の横溝を備えており、上記ショルダーリブの軸方向内側に位置するエッジを基準エッジとし、それぞれの横溝の軸方向内側に位置する端を基準端としたとき、軸方向において、上記基準端が上記基準エッジよりも外側に位置しており、上記横溝が上記基準端から軸方向略外向きに延びており、上記バンドがセンター部と一対のサイド部とを備えており、軸方向において、上記サイド部の内端が上記センター部の端よりも内側に位置している、又は、このサイド部の内端の位置がこのセンター部の端の位置と一致している、空気入りタイヤの製造方法であって、
この製造方法が、
センターコードを含むテープ状の第一ストリップを螺旋状に巻回してセンター部の前駆体を形成し、サイドコードを含むテープ状の第二ストリップを周方向に巻回してサイド部の前駆体を形成して、上記バンドの前駆体を得る工程と、
上記バンドの前駆体の半径方向外側に上記トレッドの前駆体を形成する工程と、
上記バンドの前駆体及び上記トレッドの前駆体を有するローカバーを、モールド内で加圧及び加熱して、上記バンド及び上記トレッドを形成する工程とを含んでおり、
上記バンドの前駆体形成工程において、上記センター部の端が上記基準端よりも軸方向内側に位置するように、このセンター部の前駆体が形成されており、
上記第二ストリップの幅が、上記バンドに沿って計測されるこのバンドの端から上記基準端相当位置までの長さLDからこのバンドに沿って計測されるこのバンドの端から上記基準エッジ相当位置までの長さLEまでの範囲にある、空気入りタイヤの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015135285A JP2017013745A (ja) | 2015-07-06 | 2015-07-06 | 空気入りタイヤ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015135285A JP2017013745A (ja) | 2015-07-06 | 2015-07-06 | 空気入りタイヤ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017013745A true JP2017013745A (ja) | 2017-01-19 |
Family
ID=57828946
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015135285A Pending JP2017013745A (ja) | 2015-07-06 | 2015-07-06 | 空気入りタイヤ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017013745A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2019116862A1 (ja) * | 2017-12-13 | 2019-06-20 | 株式会社ブリヂストン | タイヤ |
| WO2021171512A1 (ja) * | 2020-02-27 | 2021-09-02 | 横浜ゴム株式会社 | 空気入りタイヤ |
| CN114103555A (zh) * | 2020-08-27 | 2022-03-01 | 住友橡胶工业株式会社 | 轮胎 |
| JP2023082914A (ja) * | 2021-12-03 | 2023-06-15 | 住友ゴム工業株式会社 | タイヤ |
-
2015
- 2015-07-06 JP JP2015135285A patent/JP2017013745A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2019116862A1 (ja) * | 2017-12-13 | 2019-06-20 | 株式会社ブリヂストン | タイヤ |
| JP2019104397A (ja) * | 2017-12-13 | 2019-06-27 | 株式会社ブリヂストン | タイヤ |
| WO2021171512A1 (ja) * | 2020-02-27 | 2021-09-02 | 横浜ゴム株式会社 | 空気入りタイヤ |
| CN114103555A (zh) * | 2020-08-27 | 2022-03-01 | 住友橡胶工业株式会社 | 轮胎 |
| JP2023082914A (ja) * | 2021-12-03 | 2023-06-15 | 住友ゴム工業株式会社 | タイヤ |
| JP7786170B2 (ja) | 2021-12-03 | 2025-12-16 | 住友ゴム工業株式会社 | タイヤ |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6772601B2 (ja) | 空気入りタイヤ | |
| JP7298622B2 (ja) | 空気入りタイヤ | |
| JP2012025308A (ja) | 空気入りタイヤ及び空気入りタイヤの製造方法 | |
| JP5185703B2 (ja) | タイヤ用のゴム部材、その製造方法及びタイヤの製造方法 | |
| JP2006176078A (ja) | 自動二輪車用タイヤ及びその製造方法 | |
| JP6363904B2 (ja) | 二輪自動車用タイヤ | |
| CN103889699B (zh) | 用于制造充气轮胎的方法 | |
| JP6030623B2 (ja) | 空気入りタイヤ | |
| JP4256149B2 (ja) | 空気入りタイヤ | |
| US20130048196A1 (en) | Tire production method | |
| JP6052762B2 (ja) | ライトトラック用空気入りタイヤ | |
| JP2014004929A (ja) | 空気入りタイヤ及び空気入りタイヤの製造方法 | |
| JP5282128B2 (ja) | 空気入りタイヤの製造方法 | |
| JP2013107518A (ja) | 空気入りタイヤ | |
| JP2017001432A (ja) | 空気入りタイヤ | |
| EP3517319B1 (en) | Motorcycle tire | |
| JP2007069689A (ja) | 空気入りタイヤ | |
| JP2011025807A (ja) | 空気入りタイヤ、及び空気入りタイヤの製造方法 | |
| JP2015229438A (ja) | 空気入りタイヤ | |
| JP2016055493A (ja) | 自動二輪車用タイヤの成形方法およびプロファイルドラム | |
| JP2016165925A (ja) | 空気入りタイヤ | |
| WO2017200062A1 (ja) | タイヤ | |
| JP6620560B2 (ja) | 空気入りタイヤの製造方法 | |
| JP2006151327A (ja) | 空気入りタイヤ及びその製造方法 | |
| JP6687381B2 (ja) | 空気入りタイヤの製造方法 |