JP2017013899A - 包装用フィルムおよび包装袋 - Google Patents

包装用フィルムおよび包装袋 Download PDF

Info

Publication number
JP2017013899A
JP2017013899A JP2016128502A JP2016128502A JP2017013899A JP 2017013899 A JP2017013899 A JP 2017013899A JP 2016128502 A JP2016128502 A JP 2016128502A JP 2016128502 A JP2016128502 A JP 2016128502A JP 2017013899 A JP2017013899 A JP 2017013899A
Authority
JP
Japan
Prior art keywords
film
layer
packaging film
packaging
resin
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2016128502A
Other languages
English (en)
Other versions
JP6727956B2 (ja
Inventor
智之 橋田
Tomoyuki Hashida
智之 橋田
庸輔 大谷
Yosuke Otani
庸輔 大谷
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Toyobo Co Ltd
Toyobo STC Co Ltd
Original Assignee
Toyobo Co Ltd
Toyobo STC Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Toyobo Co Ltd, Toyobo STC Co Ltd filed Critical Toyobo Co Ltd
Publication of JP2017013899A publication Critical patent/JP2017013899A/ja
Application granted granted Critical
Publication of JP6727956B2 publication Critical patent/JP6727956B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Packages (AREA)
  • Wrappers (AREA)
  • Laminated Bodies (AREA)

Abstract

【課題】フィルムの中心に物体を置き、これを包んで物体の上方のフィルムをひねって一定時間放置した後でもひねり状態が保持されることによって、臭気の拡散を抑制でき、かつ耐破袋性に優れた包装用フィルムを提供する。【解決手段】本発明の包装用フィルムは、樹脂からなる第一層と、第一層と同一の又は異なる素材からなる第二層とを含む包装用フィルムであって、上記包装用フィルムは、上記第一層と上記第二層とを接着させたものであり、ひねり保持角度が270度以上であることを特徴とする。【選択図】なし

Description

本発明は、臭気の拡散を抑制できる包装用フィルムおよび包装袋に関するものである。
ポリエチレンフィルムで物体を包んだ場合、フィルム自体の保香性が十分ではなく、フィルムで包んだ物体が強臭性である場合、フィルムを通過して臭いが漏れてしまう。一方、ポリエステルフィルムは保香性を有しており、臭気がフィルムを通過しにくい。
例えば、特許文献1にはフィルムの密度を低下させたポリエチレンテレフタレートフィルムが開示されている。そのフィルムの中心に物体を置き、これを包んで物体の上方のフィルムをひねって一定時間放置した後でもひねり状態を保持することができる(以下、ひねり保持性を有するという)。
しかし、特許文献1のポリエステルフィルムは、耐熱性や外部からの衝撃に対する耐久性(耐衝撃性)において改善の余地があり、このフィルムを用いて作製した袋を繰り返し使用すると、袋の一部に破れが発生する等の問題がある。
このようなポリエステルフィルムの欠点を補うために、例えば、特許文献2において、ポリエステルフィルムの少なくとも一方の面にポリアミドフィルムを貼り付けた積層フィルムが開示されている。特許文献2の積層フィルムは、ポリエステルフィルム単体で使用する場合と比べて耐熱性や耐衝撃性を高めることができる利点がある。
しかしながら、特許文献2の積層フィルムの場合、耐衝撃性や耐熱性を高めることができる反面、ひねり保持性が低下してしまうという問題があった。
また、ポリエステルフィルムやポリアミドフィルムの厚みを増すことによっても、積層フィルムの耐衝撃性を高めることはできるが、ひねり保持性が低下してしまうという問題があった。
特許第4308662号公報 特許第5256754号公報
本発明は、フィルムの中心に物体を置き、これを包んで物体の上方のフィルムをひねって一定時間放置した後でもひねり状態が保持されて、かつ、保香性及び耐衝撃性に優れた包装用フィルムの提供を課題として掲げた。
本発明の第一の包装用フィルムは、樹脂組成物からなる第一層と、第一層と同一の又は異なる素材からなる第二層とを含む包装用フィルムであって、上記包装用フィルムは、上記第一層と上記第二層とを接着させたものであり、ひねり保持角度が270度以上であることを特徴とする。
本発明の第一の包装用フィルムは、第二層は第一層とは異なる素材からなることが好ましく、第一層にはポリエステル樹脂が含まれていることが好ましい。
本発明の第二の包装用フィルムは、樹脂組成物からなる第一層と、第一層とは異なる素材からなる第二層と、第二層とは異なる素材からなる第三層とを含む包装用フィルムであって、第二層は、第一層と第三層との間に位置しており、上記包装用フィルムは、上記第一層と上記第二層とを接着させ、上記第二層と上記第三層とを接着させたものであり、ひねり保持角度が270度以上であることを特徴とする。
本発明の第二の包装用フィルムは、第一層及び第三層にはポリエステル樹脂が含まれていることが好ましく、第一層と第三層とは同じ樹脂組成物からなることが好ましい。
いずれの包装用フィルムにおいても、衝撃強度が0.5〜3.0Jであることが好ましく、第二層にはナイロン樹脂又はポリプロピレン樹脂が含まれていることが好ましく、上記第一層には、エチレンテレフタレートユニットと非晶ユニットとを含むポリエステル樹脂が含有されていることが好ましく、上記包装用フィルムの厚さが10〜100μmであることが好ましい。
また、本発明には、上記包装用フィルムをヒートシールにより製袋してなる包装袋も包含される。
本発明の包装用フィルムは、後述のひねり保持性の評価方法で測定されるひねり保持角度が270度以上であり、十分なひねり保持性を有する。また、本発明の包装用フィルムは、フィルム自体の保香性及び耐衝撃性が優れている。そのため、本発明のフィルムで強臭性の物体を包装した場合であっても臭いが漏れず、外部からの衝撃に対する耐久性の優れた包装用フィルムとして有用である。加えて、本発明の包装用フィルムは、ヒートシール性を有するので、フィルムで包む対象物が比較的大きい場合には、フィルムをヒートシールすることによってフィルム自体を製袋化して用いることもできる。
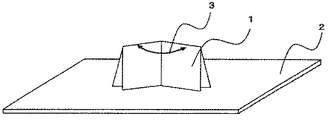
フィルムの折畳み保持角度の測定方法を示した図である。
本発明に係る包装用フィルムは、第一層にシート状である第二層を積層した積層フィルムであり、第二層の上(第一層が積層されていない面)には何も積層しない場合と、第二層の上(第一層が積層されていない面)に第三層がさらに積層される場合とがある。以下、包装用フィルムのことを積層フィルムということがある。
(第一層)
本発明の第一層は樹脂組成物からなり、第一層(以下、第一フィルムということもある)を形成する樹脂組成物にはポリエステル樹脂が含まれていることが好ましい。上記ポリエステル樹脂は、エチレンテレフタレートユニットを主たる構成成分とすることが好ましい。「主たる」というのは、ポリエステルの全構成ユニットを100モル%として、エチレンテレフタレートユニットを50モル%超含むことを意味する。エチレンテレフタレートユニットは、より好ましくは55モル%以上であり、さらに好ましくは60モル%以上である。なお、本明細書において「ユニット」とは、1つの多価アルコール分子および1つの多価カルボン酸分子から誘導されるポリマーを構成する繰り返し単位のことであり、また、ε−カプロラクトンの場合は、ラクトン環の開環で得られる構成単位を示す。
ポリエステル樹脂は、エチレングリコール以外の多価アルコール由来のユニット及び/又はテレフタル酸以外の多価カルボン酸由来のユニットが含まれていることが好ましい。
エチレングリコール以外の多価アルコールとしては、プロピレングリコール、ジエチレングリコール、トリエチレングリコール、1,4−ブタンジオール、1,6−ヘキサンジオール、3−メチル−1,5−ペンタンジオール、ネオペンチルグリコール、2−メチル−1,5−ペンタンジオール、2,2−ジエチル−1,3−プロパンジオール、1,9−ノナンジオール、1,10−デカンジオール等の脂肪族ジオール;1,4−シクロヘキサンジメタノール、1,4−シクロヘキサンジエタノール等の脂環式ジオール;トリメチロールプロパン、ペンタエリスリトール等の脂肪族多価アルコール;等が挙げられる。
また、テレフタル酸以外の多価カルボン酸としては、例えば、イソフタル酸、ナフタレン−1,4−もしくは−2,6−ジカルボン酸、5−ナトリウムスルホイソフタル酸、4,4’−ジフェニルジカルボン酸、ジフェニルスルホジカルボン酸等の芳香族ジカルボン酸;グルタル酸、アジピン酸、セバシン酸、アゼライン酸、シュウ酸、コハク酸等や、通常ダイマー酸と称される脂肪族ジカルボン酸;トリメリット酸、ピロメリット酸及びそれらの酸無水物等の芳香族多価カルボン酸;等が挙げられる。
ひねり保持性を高める観点から、第一層を形成する樹脂組成物においては、ポリエステルの構成ユニット中に非晶ユニットが含まれる(第一層の結晶化度が100%ではない)のが好ましく、第一層には、エチレンテレフタレートユニットと非晶ユニットとを含むポリエステル樹脂が含有されているのがより好ましい。具体的には、エチレングリコール以外の多価アルコール由来のユニット及びテレフタル酸以外の多価カルボン酸由来のユニットの合計量が、上記全構成ユニット100モル%中、10モル%以上であることが好ましく、13モル%以上であることがより好ましい。
エチレングリコール以外の多価アルコール由来のユニット及び/又はテレフタル酸以外の多価カルボン酸由来のユニットは、非晶質成分となり得る。そのためには、多価アルコールとして、ジエチレングリコール、ネオペンチルグリコール、1,4−シクロヘキサンジメタノールが用いられることが好ましく、ネオペンチルグリコール及び/又は1,4−シクロヘキサンジメタノールが用いられることが好ましく、多価カルボン酸としてイソフタル酸が用いられることが好ましい。また、非晶ユニットとしては、例えば、イソフタル酸とエチレングリコールからなるモノマーユニット、テレフタル酸とネオペンチルグリコールからなるモノマーユニット、テレフタル酸と1,4−シクロヘキサンジメタノールからなるモノマーユニット、イソフタル酸とブタンジオールからなるモノマーユニット等が挙げられる。
エチレングリコール以外の多価アルコール由来のユニット及びテレフタル酸以外の多価カルボン酸由来のユニットの合計量が、上記全構成ユニット100モル%中、30モル%以下であることが好ましく、27モル%以下であることがより好ましい。エチレングリコール以外の多価アルコール由来のユニット及びテレフタル酸以外の多価カルボン酸由来のユニットの合計量が30モル%を超えると、得られるフィルムの耐衝撃性が不十分となるおそれや、フィルムの耐破れ性が低下したりするおそれがある。
ここで、上記の「非晶質成分となり得る」の用語の解釈について詳細に説明する。
本明細書において、非晶ユニットからなる「非晶性ポリマー」とは、具体的にはDSC示差走査熱量分析装置における測定で融解による吸熱ピークを有さないポリマーを指す。非晶性ポリマーは実質的に結晶化が進行しておらず、結晶状態をとりえないポリマー、または結晶化しても結晶化度が極めて低いポリマーのことである。
また、本明細書において「結晶性ポリマー」とは上記の「非晶性ポリマー」ではないもの、即ち、DSC示差走査熱量分析装置における測定で融解による吸熱ピークを有するポリマーを指す。結晶性ポリマーは、昇温すると結晶化されうる、結晶化可能な性質を有するポリマー、または既に結晶化しているポリマーのことである。
一般的には、モノマーユニットが多数結合した状態であるポリマーについて、ポリマーの立体規則性が低い、ポリマーの対象性が悪い、ポリマーの側鎖が大きい、ポリマーの枝分かれが多い、ポリマー同士の分子間凝集力が小さい、などの諸条件を有する場合、非晶性ポリマーとなる。しかし、モノマーユニットが多数結合した状態であるポリマーの存在状態によっては、ポリマーの結晶化が十分に進行し、結晶性ポリマーとなる場合がある。例えば、側鎖が大きいポリマーであっても、ポリマーが単一のモノマーユニットから構成される場合、ポリマーの結晶化が十分に進行し、結晶性となり得る。そのため、同一のモノマーユニットを用いてポリマーを作製しても、結晶性ポリマーになる場合もあれば、非晶性ポリマーになる場合もあるため、本発明では「非晶質成分となり得る」という表現を用いている。
本発明の第一層を形成する樹脂組成物の中には、必要に応じて各種の添加剤、例えば、ワックス類、酸化防止剤、帯電防止剤、結晶核剤、減粘剤、熱安定剤、着色用顔料、着色防止剤、紫外線吸収剤等を添加することができる。また、フィルムの作業性(滑り性)を良好にする滑剤としての微粒子を添加することが好ましい。微粒子としては、任意のものを選択することができるが、例えば、無機系微粒子としては、シリカ、アルミナ、二酸化チタン、炭酸カルシウム、カオリン、硫酸バリウム等、有機系微粒子としては、例えば、アクリル系樹脂粒子、メラミン樹脂粒子、シリコーン樹脂粒子、架橋ポリスチレン粒子等を挙げることができる。微粒子の平均粒径は、0.05〜3.0μmの範囲内(コールターカウンタにて測定した場合)で、必要に応じて適宜選択することができる。
第一層を形成する樹脂組成物の中に上記粒子を配合する方法としては、例えば、ポリエステル系樹脂を製造する任意の段階において添加することができるが、エステル化の段階、もしくはエステル交換反応終了後、重縮合反応開始前の段階でエチレングリコール等に分散させたスラリーとして添加し、重縮合反応を進めるのが好ましい。また、ベント付き混練押出し機を用いてエチレングリコールまたは水等に分散させた粒子のスラリーとポリエステル系樹脂原料とをブレンドする方法、または混練押出し機を用いて、乾燥させた粒子とポリエステル系樹脂原料とをブレンドする方法等によって行うのも好ましい。
さらに、第一フィルムには、フィルム表面の接着性を良好にするために、コロナ処理、コーティング処理や火炎処理等を施したりすることも可能である。
次に本発明の第一フィルムの物性について説明する。
第一フィルムのひねり保持角度は270度以上であることが好ましく、より好ましくは300度以上、さらに好ましくは360度以上である。第一フィルムのひねり保持角度が270度未満であると、積層フィルムで強臭性の物体を包装した場合に、ひねり部から臭いが漏れるおそれがある。ひねり保持角度の測定方法については後述する。
第一フィルムは、20℃の環境下で1日保管させた後の折畳み保持角度(以下、単に折畳み保持角度という)が20度以上75度以下であるのが好ましく、より好ましくは45度以下、さらに好ましくは40度以下、最も好ましくは35度以下である。第一フィルムの折畳み保持角度が75度以下であると、積層フィルムを折り畳んだ場合でも折り畳んだ状態のままで保持できるので、フィルムを折ることによって、折り口から臭いが漏れるのを抑制することができる。また、積層フィルムをひねって、かつ、折ることによって、臭いが漏れるのをより確実に抑制できる。また、第一フィルムの折畳み保持角度が小さいほど積層フィルムの折畳み保持角度も小さくなるので、第一フィルムの折畳み保持角度は小さいほど好ましいが、現状では20度程度が下限であるが、25度以上であっても構わない。折畳み保持角度の測定方法については後述する。
第一フィルムの厚みは、3μm以上200μm以下が好ましい。第一フィルムの厚みが薄いほどひねり保持角度は大きくなるが、3μmより薄いと加工が困難になるおそれがある。また、第一フィルムの厚みが200μmより厚いと、積層フィルムのひねり保持性が低下してしまうおそれがある。第一フィルムの厚みは、より好ましくは5μm以上、100μm以下であり、さらに好ましくは7μm以上、40μm以下である。第一フィルムの厚みが薄いほど積層フィルムのひねり保持角度が小さくなる傾向があるので、より好ましくは35μm以下であり、さらに好ましくは30μm以下である。
本発明の第一フィルムは、透明タイプのフィルムの場合、ヘイズが0.5%以上15%以下であることが好ましい。ヘイズが15%を超えると、透明性が低下するため、透明性が求められる用途での使用が制限されることがある。一方、ヘイズ値が0.5%未満となると、傷などが目立ちやすく生産性が低下することがある。
ヘイズは以下の測定方法で測定されている。得られた第一フィルムの異なる3ヶ所について、JIS−K−7105に準じた方法で、ヘイズメーター(日本電色社製「NDH2000」)を用いてヘイズ(%)を測定し、それらの平均値を第一フィルムのヘイズ値とする。
一方、使用済みおむつや汚物の廃棄等の用途では、半透明や不透明なフィルムの要望もあり、例えば白色やパール調外観、擦りガラス調外観のフィルムであってもよい。このようなフィルムの場合は、全光線透過率が40%以下であることが好ましく、より好ましくは30%以下である。フィルムの隠蔽性を向上させるために、フィルム内部に微細な空洞を含有させることが好ましい。例えば発泡材などを混合して押出してもよいが、好ましい方法としてはポリエステル中にポリエステルとは非相溶な熱可塑性樹脂を混合し少なくとも1軸方向に延伸することにより、空洞を得ることである。本発明に用いられるポリエステルに非相溶の熱可塑性樹脂は任意であり、ポリエステルに非相溶のものであれば特に制限されるものではない。具体的には、ポリスチレン系樹脂、ポリオレフィン系樹脂、ポリアクリル系樹脂、ポリカーボネート系樹脂、ポリスルホン系樹脂、セルロース系樹脂などがあげられる。特に空洞の形成性からポリスチレン系樹脂あるいはポリメチルペンテン、ポリプロピレンなどのポリオレフィン系樹脂が好ましい。
ポリスチレン系樹脂とは、ポリスチレン構造を基本構成要素として含む熱可塑性樹脂を指し、アタクチックポリスチレン、シンジオタクチックポリスチレン、アイソタクチックポリスチレン等のホモポリマーの他、その他の成分をグラフトあるいはブロック共重合した改質樹脂、例えば耐衝撃性ポリスチレン樹脂や変性ポリフェニレンエーテル樹脂等、更にはこれらのポリスチレン系樹脂と相溶性を有する熱可塑性樹脂、例えばポリフェニレンエーテルとの混合物を含む。
ポリメチルペンテン系樹脂とは、80モル%以上、好ましくは90モル%以上が4−メチルペンテン−1から誘導される単位を有するポリマーであり、他の成分としてはエチレン、プロピレン、ブテン−1,3−メチルブテン−1等からの誘導される単位が例示される。かかるポリメチルペンテンのメルトフローレートは200g/10分以下であることが好ましく、更に好ましくは30g/10分以下である。これは、メルトフローレートが200g/10分を超える場合には、フィルムの低比重化効果を得にくくなるからである。
ポリエステルに非相溶な熱可塑性樹脂としてのポリプロピレン系樹脂は、アタクチックポリスチレン、シンジオタクチックポリスチレン等のホモポリマーのほか、その他の成分をグラフトあるいはブロック共重合した改質樹脂も含まれる。
ポリエステルに非相溶な熱可塑性樹脂は、ポリエステル中に球状もしくは楕円球状、もしくは糸状など様々な形状で分散した形態をとって存在する。該ポリエステルと該ポリエステルに非相溶な熱可塑性樹脂との混合物には、前記したように、必要に応じて各種の添加剤等を添加することができる。また、フィルムの作業性(滑り性)を良好にする滑剤としての微粒子や、全光線透過率を低下させる(ヘイズを大きくする)隠蔽補助剤としての微粒子を添加することが好ましい。微粒子としては、任意のものを選択することができるが、例えば、前記した無機系微粒子や前記した有機系微粒子等を挙げることができる。微粒子の平均粒径は、0.05〜3.0μmの範囲内(コールターカウンタにて測定した場合)で、必要に応じて適宜選択することができる。ポリエステルフィルムを形成する樹脂の中に上記粒子を配合する方法も前記と同様の方法を採用することができる。
本発明における第一フィルムは、透明タイプのフィルムの場合、密度が1.29g/cm3以上1.33g/cm3以下であることが好ましい。密度が1.33g/cm3を超えると、ひねり保持性や厚みの均一性が悪いフィルムとなるおそれがある。
一方、本発明における第一のフィルムが、内部に空洞を有し、半透明や不透明なフィルムである場合には、密度が0.95g/cm3以上1.25g/cm3以下であることが好ましい。密度が1.25g/cm3を超えると、ひねり保持性や厚みの均一性が悪いフィルムとなるおそれがある。密度が0.95g/cm3より小さいと空洞の数が増え、フィルムの強度が低下するおそれがありあまり好ましくない。
密度は以下の測定方法で測定されている。管中に連続的な密度勾配を有する液体(硝酸カルシウム水溶液)が入った密度勾配管を用いて、試料をその液体中24時間入れた後に、液体中で静止した平衡位置から、その試料の密度を読み取ることによって測定する。
本発明の第一フィルムは、上記したポリエステル原料を押出機により溶融押し出しして未延伸フィルムを形成し、その未延伸フィルムを以下に示す所定の方法により一軸延伸または二軸延伸することによって得ることができる。なお、ポリエステルは、前記した好適なジカルボン酸成分と多価アルコール成分とを公知の方法で重縮合させることで得ることができる。また、チップ状のポリエステルを2種以上混合してフィルムの原料として使用することもできる。
原料樹脂を溶融押し出しする際には、ポリエステル原料をホッパードライヤー、パドルドライヤー等の乾燥機、または真空乾燥機を用いて乾燥するのが好ましい。そのようにポリエステル原料を乾燥させた後に、押出機を利用して、200〜300℃の温度で溶融しフィルム状に押し出す。押し出しに際しては、Tダイ法、チューブラー法等、既存の任意の方法を採用することができる。
そして、押し出し後のシート状の溶融樹脂を急冷することによって未延伸フィルムを得ることができる。なお、溶融樹脂を急冷する方法としては、溶融樹脂を口金から回転ドラム上にキャストして急冷固化することにより実質的に未配向の樹脂シートを得る方法を好適に採用することができる。好ましい製造方法は次の通りである。
本発明の目的を達成するには、本発明の第一フィルムの主収縮方向はフィルム縦(長手)方向、横(幅)方向のどちらでも構わないし、縦横バランス収縮タイプでも構わない。以下では、最初に横延伸、次に縦延伸を実施する横延伸−縦延伸法について説明するが、順番を逆にする縦延伸−横延伸であっても、主収縮方向が変わるだけなので構わない。
まず、横方向の延伸を行う。横方向の延伸は、テンター(第1テンター)内でフィルムの幅方向の両端際をクリップによって把持した状態で、65℃〜85℃で3.5〜5倍程度行うことが好ましい。横方向の延伸を行う前には、予備加熱を行っておくことが好ましく、予備加熱はフィルム表面温度が70℃〜100℃になるまで行うとよい。
横延伸の後は、フィルムを積極的な加熱操作を実行しない中間ゾーンを通過させることが好ましい。第1テンターの横延伸ゾーンと中間熱処理ゾーンで温度差がある場合、中間熱処理ゾーンの熱(熱風そのものや輻射熱)が横延伸工程に流れ込み、横延伸ゾーンの温度が安定しないためにフィルム品質が安定しなくなることがあるので、横延伸後で中間熱処理前のフィルムを、所定時間をかけて中間ゾーンを通過させた後に、中間熱処理を実施するのが好ましい。この中間ゾーンにおいては、フィルムを通過させていない状態で短冊状の紙片を垂らしたときに、その紙片がほぼ完全に鉛直方向に垂れ下がるように、フィルムの走行に伴う随伴流、横延伸ゾーンや中間熱処理ゾーンからの熱風を遮断すると、安定した品質のフィルムが得られる。中間ゾーンの通過時間は、1秒〜5秒程度で充分である。1秒より短いと、中間ゾーンの長さが不充分となって、熱の遮断効果が不足する。また、中間ゾーンは長い方が好ましいが、あまりに長いと設備が大きくなってしまうので、5秒程度で充分である。
中間ゾーンの通過後は、縦延伸前の中間熱処理を行っても行わなくてもどちらでも構わない。しかし、横延伸後の中間熱処理の温度を高くすると、折畳み性に寄与する分子配向が緩和され結晶化が進むため、折畳み性は若干悪くなる。また、厚みの均一性も悪くなる。この観点から、中間熱処理は140℃以下で行うことが好ましい。また、中間熱処理ゾーンの通過時間は20秒以下が好ましい。中間熱処理ゾーンは長い方が好ましいが、20秒程度で充分である。これにより横一軸延伸フィルムが得られる。
本発明では、続いて縦延伸を行っても行わなくてもよいが、行った方が第一フィルムの引張り破壊強度が向上するので好ましい。よって、横一軸延伸フィルムを、複数のロール群を連続的に配置した縦延伸機へと導入するとよい。縦延伸に当たっては、予熱ロールでフィルム温度が65℃〜110℃になるまで予備加熱することが好ましい。フィルム温度が65℃より低いと、縦方向に延伸する際に延伸し難くなり(すなわち、破断が生じやすくなり)好ましくない。また、フィルム温度が110℃より高いとロールにフィルムが粘着しやすくなり、連続生産によるロールの汚れ方が早くなり好ましくない。
第一フィルムの温度が前記範囲になったら、縦延伸を行う。縦延伸倍率は、主収縮方向を縦方向にするか、横方向にするかで異なる。引張り破壊強度を向上させる観点から、主収縮方向を縦方向にする場合は、縦延伸倍率を2〜5倍とするとよい。一方、引張り破壊強度を向上させる観点から、主収縮方向を横方向にする場合は、縦延伸倍率を1.2〜1.8倍とするとよい。
縦延伸後は、一旦フィルムを冷却することが好ましく、最終熱処理を行う前に、表面温度が20〜40℃の冷却ロールで冷却することが好ましい。縦延伸後に急冷することで、フィルムの分子配向が安定化し、製品となった後のフィルムの自然収縮率が小さくなるため、好ましい。
次に、縦延伸および冷却後のフィルムを、熱処理(リラックス処理)のための第2テンターへと導入し、熱処理(リラックス処理)を行う。リラックス処理は、フィルムの幅方向の両端際をクリップによって把持した状態で、リラックス率0%〜30%でフィルムを弛ませる工程である。リラックス率により横方向の収縮率を変化させることができる。リラックス率を高くすると、縦方向の収縮率にはあまり変化は認められないが、横方向の収縮率は低くなる。リラックス率は0%が下限であり、また上限は99%であるが、リラックス率が高いと、フィルム製品幅が短くなるというデメリットもあるので好ましくない。よって、リラックス率の上限は30%程度が好適である。
ひねり保持性を極度に損なわない範囲で延伸後に熱処理を施して第一フィルムの熱収縮率を小さくしておくのが好ましい。具体的には、熱処理(リラックス処理)温度は、65℃〜140℃が好ましい。熱処理温度が65℃より低いと熱処理の意味をなさない。一方、熱処理温度が140℃より高いと、フィルムが結晶化してしまい、透明タイプのフィルムの場合、密度が1.33g/cm3を超えて大きくなりやすく、ひねり保持性や厚みの均一性が悪いフィルムとなるおそれがある。
後は、フィルム両端部を裁断除去しながら巻き取れば、第一フィルムからなるポリエステル系フィルムロールが得られる。
(第二層)
第二層は、第一層とは異なる素材からなることが好ましいが、樹脂組成物からなる層であってもよいし、樹脂組成物以外の素材からなる層であってもよい。第一層のひねり保持性の良さを活かして、種々のシート状物を第二層として積層することによって、ひねり保持性に優れた積層フィルムを提供できる。
樹脂組成物以外の素材からなる層として、例えば、アルミホイルや金箔などが挙げられる。アルミホイルや金箔を第二層として含ませることにより、容易に銀色や金色の包装用フィルムを提供可能となる。第二層としてアルミホイルを用いた場合、第二層の方が第一層よりもひねり保持性が良い場合もあり、熱収縮率が小さく、特に好ましい態様である。また、積層フィルムの透明性は低下するが、第二層として、紙を用いることも可能である。更には、第一層と第二層とが同一の樹脂組成物からなる場合であっても、特に熱い物に近づけない使用方法を守ることができれば、ひねり保持性の上で、極めて好ましい積層フィルムが得られる。例えば、第一層と、第一層と同一の樹脂組成物からなる第二層との間にインキを挟む(第一層と第二層との間にインキ層を設ける)ようにして積層すれば、ひねり保持性の極めて優れた包装用フィルムを提供可能である。
次に、第二層が、第一層とは異なる素材からなる場合について説明する。第二層に含有される樹脂としては、例えば、ナイロン樹脂、ポリプロピレン樹脂、ポリエチレン系樹脂、ポリスチレン系樹脂などが挙げられるが、ナイロン樹脂、ポリプロピレン樹脂が好ましい。第二層に含有される樹脂は、一種のみを用いてもよいし、適宜、二種以上を混合して用いてもよい。また、積層フィルムの透明性は低下するが、第二層として、樹脂からなるフィルムに代えて紙を用いることも可能である。
第二層が、第一層と同一の樹脂組成物からなる場合であっても、第一層とは異なる樹脂組成物からなる場合であっても、樹脂層ではないアルミホイル、金箔、紙などである場合であっても、第二層のひねり保持角度は270度以上であることが好ましく、より好ましくは300度以上、さらに好ましくは330度以上、特に好ましくは360度以上である。第二層のひねり保持角度が270度未満であると、積層フィルムで強臭性の物体を包装した場合に、ひねり部から臭いが漏れるおそれがある。
積層フィルムのひねり保持性を向上させる上で、第二層においても、ひねり保持角度はなるべく大きいことが好ましいが、第二層単体のひねり保持角度が270度未満となってしまうものでも使用可能である。第二層についても、特に透明フィルムに限定されるものではなく、所望に応じて半透明なフィルムや不透明なフィルム、パール調光沢フィルム、すりガラス調フィルム、白色等着色フィルム等、用途に応じて選択可能である。
第二層の厚みは3μm以上200μm以下が好ましい。第二層の厚みが3μmより薄いと印刷等の加工が困難になるおそれがある。また第二層の厚みが200μmより厚くても構わないが、第二層の使用質量が増えるため、コストが高くなる。第二層の厚みは7μm以上、100μm以下であるとより好ましく、10μm以上、70μm以下であるとさらに好ましい。
第二層としては、市販品を使用してもよく、上記市販品としては、例えば、東洋紡社製ハーデン(登録商標)フィルムN1102、N1200、N1202、東洋紡社製パイレン(登録商標)フィルムP2261、P2161などが挙げられる。
(第三層)
本発明の第三層は樹脂組成物からなることが好ましく、第三層を形成する樹脂組成物にはポリエステル樹脂が含まれていることが好ましい。本発明の第三層における好適な組成、物性、製法などは、第一層での記載と同一となるため、説明を省略する。また、第三層は、第一層と同じ樹脂組成物からなる層でも、異なる樹脂組成物からなる層でもよいが、第一層と同じ樹脂組成物からなる層であることが好ましい。
(積層フィルム)
本発明に係る積層フィルムは、第一層と、第一層とは同一の又は異なる素材からなる第二層とを含む構成、または、第一層と、第一層とは異なる素材からなる第二層と、第二層とは異なる素材からなる第三層とを含んでおり、第二層は、第一層と第三層との間に位置する構成となっている。このような構成とすることにより、第二層のひねり保持角度が小さい場合であっても、積層フィルムのひねり保持角度を大きくすることができる。
本発明に係る積層フィルムの厚さが10〜100μmであることが好ましく、20〜80μmであることがより好ましい。
本発明に係る積層フィルムのひねり保持角度は270度以上であり、好ましくは300度以上、より好ましくは330度以上、さらに好ましくは360度以上である。積層フィルムのひねり保持角度が270度未満であると、積層フィルムで強臭性の物体を包装した場合に、ひねり部から臭いが漏れるおそれがある。
本発明に係る積層フィルムは、折畳み保持角度が150度以下であることが好ましく、より好ましくは120度以下、さらに好ましくは100度以下、特に好ましくは90度以下、最も好ましくは70度以下である。150度を超えると、積層フィルムを折った際に折り目が開き、きれいな美観を得られなくなるので好ましくない。また、折畳み保持角度は小さいほど好ましいが、現状では30度程度が下限である。
本発明に係る積層フィルムは、衝撃強度が0.5J以上であることが好ましく、より好ましくは0.6J以上、さらに好ましくは0.8J以上である。衝撃強度が0.5J未満である場合、この積層フィルムを用いて作製した袋を繰り返し使用すると、袋の一部に破れが発生するおそれがある。また、衝撃強度は強いほど好ましいが、現状では3.0J程度が上限である。衝撃強度の測定方法については後述する。
ひねり保持性を妨げない限りは、第一層、第二層、及び第三層をそれぞれ複数層重ねてもよく、第一層と第二層との間、第二層と第三層との間に他の層を設けてもよい。他の層としては、第一層、第二層、第三層が挙げられ、第一、第二、第三層をそれぞれ複数層積層することも可能である。また、他の層としては、第一、第二、第三層とは異なる素材からなる層であってもよい。さらに、他の層として紙、アルミホイル、金箔、ドライラミネーション用接着剤、押出ラミネーションのためのアンカーコート層やポリエチレン接着層などを設けることもできる。
(隣接する層同士の接着)
本発明に係る積層フィルムを作製する際には、ドライラミネートや押出ラミネートにより隣接するフィルム同士を接着する(例えば、第一層と第二層とを接着する、第二層と第三層とを接着する)ことが好ましい。ドライラミネートの場合は市販のドライラミネーション用接着剤を用いることができる。代表例としては、DIC社製ディックドライ(登録商標)LX−703VL、DIC社製KR−90、三井化学社製タケネート(登録商標)A−4、三井化学社製タケラック(登録商標)A−905などである。押出ラミネートの場合は、層間、又は層とその他の層の間にポリエチレンなどを溶融させて接着させるが、層等の表面の接着性を高めるためにアンカーコート層を積層しておくことも好ましい。
(用途)
本発明に係る積層フィルムは、物質を包装するのに用いることができ、特に、使用後のオムツ、人畜の汚物、嘔吐物、キムチ、くさや等の強臭性の物質を包装するのに用いることができる。フィルムの中央部に強臭性の物質を置き、物質全体がフィルムで包まれた状態となるようにフィルムをひねるだけで臭いが周囲に拡散するのを抑制することができる。また、ひねり保持性を有する本発明のフィルムは折ったり結んだりすることもできるため、フィルムをひねる以外の方法でも強臭性の物質の臭いが周囲に拡散するのを抑制することが可能である。
また、本発明に係る積層フィルムをヒートシールにより製袋した包装袋を用いて、上記強臭性の物質を包装することもできる。加えて、複数枚の上記包装袋とおむつとをセットにしたおむつセットとすることもできる。
以下に実施例を挙げて本発明をより具体的に説明するが、本発明は、下記実施例によって限定されるものではなく、前・後記の趣旨に適合しうる範囲で適宜変更して実施することも可能であり、それらはいずれも本発明の技術的範囲に包含される。
単層フィルム、及び各実施例、比較例で得られた積層フィルムについての物性測定方法は以下の通りである。
(ひねり性)
フィルムを30cm×30cm角に切り出し、第一層を上面として、フィルムの中心に直径6.6cmのテニスボールを置き、ひねる前にひねり部分に爪楊枝を市販のセロハンテープで軽く固定した後、テニスボールを包んでこれを時計回りに1.5回(540度)ひねった(ひねり包装を行った)。23℃、50%RHの環境下で一時間放置した後にひねる前の状態を基準として爪楊枝が時計回りに回転した角度を測定してひねり角度(ひねり保持角度)とした。
上記ひねり包装を3回行ってひねり保持角度を測定し、その平均値を算出し、下記基準で評価した。
○: ひねり保持角度が270度以上
×: ひねり保持角度が270度未満
(保香性評価(臭気抑制効果))
積層フィルムを用いて、袋の内寸が50mm×50mmとなるようにフィルム内層面同士をヒートシール(三方シール)して第一層が外層となる袋を作製した。その袋の中に、下記に示す試験用各香料0.2ccを含浸させた脱脂綿を挿入し密閉包装した。次いでこの袋を、100mlガラス瓶に入れ、蓋をして密閉した。このガラス瓶を25℃の常温条件下に放置し、においがもれ始めるまでの時間により評価を行った。臭気官能試験は、同一のパネラー5人により香料の香り感知有無について以下の3段階の官能評価を行った。
○:においが漏れ始めるまで2週間以上
△:においが漏れ始めるまで3日以上2週間未満
×:においが漏れ始めるまで3日未満
香料としては、トマトジュース、サロンパス(登録商標)、リモネン、及びメントールを用い、それぞれについて臭気抑制効果を評価した。
(折畳み保持角度)
20℃50%RH環境の恒温室でフィルムを24時間放置する。その後直ちに、フィルムを20℃65%RH環境で10cm×10cmの正方形に裁断し、軽く4つ折り(2.5cm×2.5cmの正方形が重なった状態)にし、テストシーラーで0.5kgの荷重を1秒間かけた。そして、図1に示すように、サンプル1の四隅がガラス板2に接する又はガラス板2近傍に位置する(折り目の頂点(4つ折り前のサンプル1の中央部)がガラス板2から離れたところに位置する)ように4つ折りにしたサンプル1をガラス板2上に置き、1分経過後に折られたフィルムが開いた角度3(完全に折りたたまれた状態を0度とした)を測定して折畳み保持角度を求めた。なお、第一層が表側(山折り面)となるように4つ折りにした。また、フィルム縦方向、横方向の両方の折畳み保持角度を測定し、角度が大きい方の値を折畳み保持角度とした。なお、折畳み保持角度の測定においては、フィルム縦方向と横方向が不明瞭なフィルムサンプルの場合、一方向を仮に縦方向と定め、前記仮の縦方向と直交する方向を仮の横方向とした。また、折畳み保持角度が「×」となっているのは折畳んだにもかかわらず1秒後には折畳み状態を保持できていなかったことを示す。
(衝撃強度)
東洋精機製作所社製フィルムインパクトテスタを使用し、温度23℃、相対湿度65%の環境下で衝撃強度を測定した。
(ポリエステルフィルムNo.1の製膜)
ポリエステルA〜Dは以下の表1に記載の酸成分と多価アルコール成分とを公知の方法で反応させて得られたポリエステルであり、ポリエステルDに含有されている滑剤は富士シリシア社製サイリシア(登録商標)266である。上記ポリエステルA〜Dを用いてポリエステルフィルムNo.1を作製した。以下にフィルムの製膜方法について記載する。
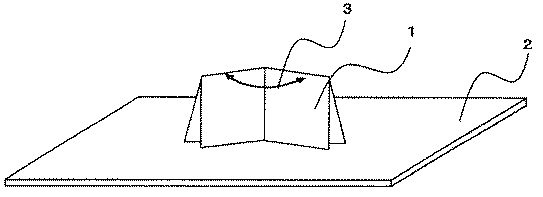
Figure 2017013899
上記ポリエステルA〜Dを質量比5:66:24:5で混合して押出機に投入した。しかる後、その混合樹脂を280℃で溶融させてTダイから押出し、表面温度30℃に冷却された回転する金属ロールに巻き付けて急冷することにより、厚さ240μmの未延伸フィルムを得た。このときの未延伸フィルムの引取速度(金属ロールの回転速度)は、約20m/minであった。しかる後、その未延伸フィルムを、横延伸ゾーン、中間ゾーン、中間熱処理ゾーンを連続的に設けたテンター(第1テンター)に導いた。なお、中間ゾーンにおいては、フィルムを通過させていない状態で短冊状の紙片を垂らしたときに、その紙片がほぼ完全に鉛直方向に垂れ下がるように、横延伸ゾーンからの熱風および中間熱処理ゾーンからの熱風が遮断されている。
そして、テンターに導かれた未延伸フィルムを、フィルム温度が80℃になるまで予備加熱した後、横延伸ゾーンで横方向に70℃で4倍に延伸し、中間ゾーンを通過させた後に(通過時間=約1.2秒)、中間熱処理ゾーンへ導き、80℃の温度で8秒間に亘って熱処理することによって厚み60μmの横一軸延伸フィルムを得た。
さらに、その横延伸したフィルムを、複数のロール群を連続的に配置した縦延伸機へ導き、予熱ロール上でフィルム温度が70℃になるまで予備加熱した後に3倍に延伸した。しかる後、縦延伸したフィルムを、表面温度25℃に設定された冷却ロールによって強制的に冷却した。
そして、冷却後のフィルムをテンター(第2テンター)へ導き、第2テンター内で90℃の雰囲気下で10秒間に亘って熱処理した後に冷却し、両縁部を裁断除去することによって、厚みが約20μmの二軸延伸フィルムを所定の長さに亘って連続的に製膜してポリエステルフィルムNo.1(以下、フィルムNo.1という)を得た。フィルムNo.1の折畳み保持角度、ひねり保持角度、及び衝撃強度を測定し、その結果を表2に示した。
フィルムNo.1を形成する樹脂組成物はポリエステル樹脂からなる。また、フィルムNo.1において、エチレングリコール以外の多価アルコール由来のユニット及びテレフタル酸以外の多価カルボン酸由来のユニットの合計量が、全構成ユニット100モル%中20モル%であり、ネオペンチルグリコール及びジエチレングリコールが含まれているため、フィルムNo.1には非晶質成分が含まれている。また、フィルムNo.1の密度は1.32g/cm3である。
また、上記のフィルム以外にOPP(二軸延伸ポリプロピレン)フィルムである東洋紡社製パイレン(登録商標)フィルムP2261、及びONY(二軸延伸ポリアミド)フィルムである東洋紡社製ハーデン(登録商標)フィルムN1200を用い、各々のフィルムの折畳み保持角度、ひねり保持角度、及び衝撃強度を測定し、その結果を表2にまとめた。
Figure 2017013899
(実施例1)
厚さ20μmのフィルムNo.1と厚さ25μmのN1200フィルムとを接着剤(三井化学社製タケラック(登録商標)A−950)を用いて積層することによって、2層フィルムを得た。得られた2層フィルムの折畳み保持角度、ひねり保持角度、衝撃強度、及び臭気抑制効果を測定し、その結果を表3に示す。
(実施例2)
厚さ20μmのフィルムNo.1と厚さ25μmのN1200フィルムとを接着剤(三井化学社製タケラック(登録商標)A−950)を用いて積層し、N1200フィルムのフィルムNo.1が積層されていない面に別の厚さ20μmのフィルムNo.1を接着剤(三井化学社製タケラック(登録商標)A−950)を用いて接着することによって、3層フィルムを得た。得られた3層フィルムの折畳み保持角度、ひねり保持角度、衝撃強度、及び臭気抑制効果を測定し、その結果を表3に示す。
(実施例3)
実施例2において、厚さ25μmのN1200フィルムを厚さ20μmのP2261フィルムに代えた以外は実施例2と同様にして、3層フィルムを得た。得られた3層フィルムの折畳み保持角度、ひねり保持角度、衝撃強度、及び臭気抑制効果を測定し、その結果を表3に示す。
(比較例1)
厚さ20μmのP2261フィルムと厚さ20μmのフィルムNo.1とを接着剤(三井化学社製タケラック(登録商標)A−950)を用いて積層し、フィルムNo.1のP2261フィルムが積層されていない面に別の厚さ20μmのP2261フィルムを接着剤(三井化学社製タケラック(登録商標)A−950)を用いて接着することによって、3層フィルムを得た。得られた3層フィルムの折畳み保持角度、ひねり保持角度、衝撃強度、及び臭気抑制効果を測定し、その結果を表3に示す。
(比較例2)
比較例1において、厚さ20μmのP2261フィルムを厚さ25μmのN1200フィルムに代えた以外は比較例1と同様にして、3層フィルムを得た。得られた3層フィルムの折畳み保持角度、ひねり保持角度、衝撃強度、及び臭気抑制効果を測定し、その結果を表3に示す。
Figure 2017013899
本発明の包装用フィルムは、上述の方法で測定されるひねり保持角度が270度以上であり、十分なひねり保持性を有する。そのため、本発明のフィルムで強臭性の物体を包装した場合であっても臭いが漏れず、包装用フィルムとして有用である。本発明のフィルムは、使用後のオムツ、人畜の汚物、嘔吐物、キムチ、くさや等の強臭性の物質を包装して臭いの拡散を抑制するのに用いることができる。

Claims (11)

  1. 樹脂組成物からなる第一層と、第一層と同一の又は異なる素材からなる第二層とを含む包装用フィルムであって、
    上記包装用フィルムは、上記第一層と上記第二層とを接着させたものであり、ひねり保持角度が270度以上であることを特徴とする包装用フィルム。
  2. 第二層は第一層とは異なる素材からなる請求項1に記載の包装用フィルム。
  3. 第一層にはポリエステル樹脂が含まれている請求項1又は2に記載の包装用フィルム。
  4. 樹脂組成物からなる第一層と、第一層とは異なる素材からなる第二層と、第二層とは異なる素材からなる第三層とを含む包装用フィルムであって、
    第二層は、第一層と第三層との間に位置しており、
    上記包装用フィルムは、上記第一層と上記第二層とを接着させ、上記第二層と上記第三層とを接着させたものであり、ひねり保持角度が270度以上であることを特徴とする包装用フィルム。
  5. 第一層及び第三層にはポリエステル樹脂が含まれている請求項4に記載の包装用フィルム。
  6. 第一層と第三層とは同じ樹脂組成物からなる請求項4又は5に記載の包装用フィルム。
  7. 第二層にはナイロン樹脂又はポリプロピレン樹脂が含まれている請求項1〜6のいずれか1項に記載の包装用フィルム。
  8. 上記包装用フィルムは、衝撃強度が0.5〜3.0Jである請求項1〜7のいずれか1項に記載の包装用フィルム。
  9. 第一層には、エチレンテレフタレートユニットと非晶ユニットとを含むポリエステル樹脂が含有されている請求項1〜8のいずれか1項に記載の包装用フィルム。
  10. 上記包装用フィルムの厚さが10〜100μmである請求項1〜9のいずれか1項に記載の包装用フィルム。
  11. 請求項1〜10のいずれか1項に記載の包装用フィルムをヒートシールにより製袋した包装袋。
JP2016128502A 2015-06-29 2016-06-29 包装用フィルムおよび包装袋 Active JP6727956B2 (ja)

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
JP2015130377 2015-06-29

Publications (2)

Publication Number Publication Date
JP2017013899A true JP2017013899A (ja) 2017-01-19
JP6727956B2 JP6727956B2 (ja) 2020-07-22

Family

ID=57829755

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2016128502A Active JP6727956B2 (ja) 2015-06-29 2016-06-29 包装用フィルムおよび包装袋

Country Status (1)

Country Link
JP (1) JP6727956B2 (ja)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2019018861A (ja) * 2017-07-12 2019-02-07 株式会社ワンステップ 防臭袋
JP2019085148A (ja) * 2017-11-08 2019-06-06 東洋紡株式会社 気体入り袋状緩衝材

Citations (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS62271856A (ja) * 1986-04-04 1987-11-26 ヘキスト・アクチエンゲゼルシヤフト キヤンデイのひねり包装用の、熱可塑性樹脂からなる不透明な二軸延伸フイルム
JP2004018023A (ja) * 2002-06-17 2004-01-22 Toray Ind Inc ひねり包装用フィルムおよびそれから得られる菓子包装用シート
JP2004181653A (ja) * 2002-11-29 2004-07-02 Toyobo Co Ltd ひねり性の優れた延伸ポリエステルフィルム
JP2005139360A (ja) * 2003-11-07 2005-06-02 Toyobo Co Ltd ポリエステル系樹脂フィルム、積層フィルム、および包装体
JP2005335309A (ja) * 2004-05-28 2005-12-08 Toyobo Co Ltd 金属蒸着二軸延伸ポリエステルフィルム
JP2006187886A (ja) * 2004-12-28 2006-07-20 Seiji Kagawa デッドホールド性ポリエステルフィルム及びその用途
JP2007090604A (ja) * 2005-09-28 2007-04-12 Toyobo Co Ltd ヒネリ包装用二軸延伸ポリエステル系フィルム
JP2007203652A (ja) * 2006-02-03 2007-08-16 Toyobo Co Ltd ニ軸延伸ポリエステルフイルムおよび包装体

Patent Citations (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS62271856A (ja) * 1986-04-04 1987-11-26 ヘキスト・アクチエンゲゼルシヤフト キヤンデイのひねり包装用の、熱可塑性樹脂からなる不透明な二軸延伸フイルム
JP2004018023A (ja) * 2002-06-17 2004-01-22 Toray Ind Inc ひねり包装用フィルムおよびそれから得られる菓子包装用シート
JP2004181653A (ja) * 2002-11-29 2004-07-02 Toyobo Co Ltd ひねり性の優れた延伸ポリエステルフィルム
JP2005139360A (ja) * 2003-11-07 2005-06-02 Toyobo Co Ltd ポリエステル系樹脂フィルム、積層フィルム、および包装体
JP2005335309A (ja) * 2004-05-28 2005-12-08 Toyobo Co Ltd 金属蒸着二軸延伸ポリエステルフィルム
JP2006187886A (ja) * 2004-12-28 2006-07-20 Seiji Kagawa デッドホールド性ポリエステルフィルム及びその用途
JP2007090604A (ja) * 2005-09-28 2007-04-12 Toyobo Co Ltd ヒネリ包装用二軸延伸ポリエステル系フィルム
JP2007203652A (ja) * 2006-02-03 2007-08-16 Toyobo Co Ltd ニ軸延伸ポリエステルフイルムおよび包装体

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2019018861A (ja) * 2017-07-12 2019-02-07 株式会社ワンステップ 防臭袋
JP2019085148A (ja) * 2017-11-08 2019-06-06 東洋紡株式会社 気体入り袋状緩衝材

Also Published As

Publication number Publication date
JP6727956B2 (ja) 2020-07-22

Similar Documents

Publication Publication Date Title
TWI613228B (zh) 最內層密封用途之聚酯系膜、積層體及包裝袋
JP7238239B2 (ja) ポリエステル系シーラントフィルム
JP6724447B2 (ja) シーラント用途のポリエステルフィルム、積層体及び包装体
JP6635119B2 (ja) 白色ポリエステル系フィルム、積層体及び包装袋
JP6687534B2 (ja) 包装用フィルムおよび包装袋
JP6591216B2 (ja) 食品包装用袋
JP6727956B2 (ja) 包装用フィルムおよび包装袋
JP6736976B2 (ja) ポリエステル系フィルム及びこれを用いた包装袋
JP6633823B2 (ja) 印刷製品
JP7662979B2 (ja) ポリエステル系フィルム及びこれを用いた包装袋
JP2020168860A (ja) シーラント用途のポリエステルフィルム、積層体及び包装体
JP2006193178A (ja) 手切れ性に優れた包装袋
JP2007039057A (ja) スティック包装袋
JP2019085148A (ja) 気体入り袋状緩衝材

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20190515

RD02 Notification of acceptance of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7422

Effective date: 20190515

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20200306

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20200310

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20200507

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20200623

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20200701

R150 Certificate of patent or registration of utility model

Ref document number: 6727956

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

S531 Written request for registration of change of domicile

Free format text: JAPANESE INTERMEDIATE CODE: R313531

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S111 Request for change of ownership or part of ownership

Free format text: JAPANESE INTERMEDIATE CODE: R313115

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350